
Если металлодетектор отбраковывает не ту продукцию, сначала проверьте идентификацию упаковок и синхронизацию отбраковки. Детектор может правильно обнаруживать металл, однако из-за задержки команды, утраты привязки к упаковке или медленного срабатывания отбраковывающего устройства будет удалена упаковка, находящаяся перед загрязнённой упаковкой или позади неё.
Сначала проследите прохождение идентифицированной контрольной упаковки по всей линии до её поступления в приёмник отбракованной продукции. Затем определите, связана ли проблема с ошибочным сигналом обнаружения, неправильным выбором упаковки или отказом механизма физического удаления. Это позволит сосредоточить проверку на той части системы, которая действительно требует корректировки.
Перейти к этапу поиска и устранения неисправностей
Что делать, если отбраковывается не та упаковка?
Остановите поток затронутой продукции, изолируйте упаковки, вызывающие сомнения, и проведите контрольную тестовую упаковку через полную последовательность обнаружения и отбраковки. Снижение чувствительности не устранит неисправность отбраковывающего устройства, если оно удаляет не ту упаковку.
Если загрязнённая упаковка продолжает движение по линии годной продукции, а соседняя чистая упаковка попадает в контейнер для брака, считайте это отказом системы удаления. На пищевой линии привлеките специалиста, ответственного за безопасность продукции. Используйте результаты последней успешной полной проверки обнаружения и отбраковки, журнал событий и производственные записи, чтобы определить затронутую продукцию. Если неисправность могла возникнуть раньше, расширьте период расследования, а не принимайте время последнего сигнала тревоги за момент её возникновения.
Храните отбракованную и задержанную продукцию отдельно от продукции, пригодной для реализации. Последующая успешная проверка оборудования подтверждает исправность восстановленной системы, однако для задержанной продукции всё равно требуется отдельное решение о дальнейших действиях.
Для проведения контролируемого диагностического испытания:
- Выберите три типовые упаковки: A — обычная упаковка, B — упаковка с надёжно закреплённым и идентифицируемым металлическим контрольным образцом, C — ещё одна обычная упаковка. Не допускайте попадания упаковок, используемых для диагностики, в товарную продукцию.
- Пропустите их в указанном порядке, зафиксировав скорость и расстояние между упаковками. Используйте контрольные образцы тех размеров и из тех материалов, которые предусмотрены утверждённой процедурой проверки линии. Незакреплённый металлический фрагмент не подходит в качестве замены.
- Контролируйте индикацию детектора, команду на отбраковку, если она доступна, фактическое движение механизма отбраковки и траекторию каждой упаковки. Зафиксируйте, попадает ли упаковка B в место сбора отбракованной продукции, и извлеките контрольный образец.
- После устранения неисправности повторите проверку в тех условиях, при которых был выявлен сбой. Изменяйте только одну настройку за раз, чтобы можно было однозначно определить причину полученного результата.
Ведите наблюдение снаружи защитных ограждений. Перед выполнением работ в зоне толкателя, заслонки, передаточного механизма или конвейерной ленты отключите электропитание и сбросьте накопленную энергию пневмосистемы. Диагностику сигналов под напряжением и внесение изменений в систему управления должен выполнять квалифицированный специалист по системам управления.
Фотография только отбракованной неповреждённой упаковки оставляет без ответа самый важный вопрос: куда попала упаковка B? На протяжении всего расследования сохраняйте возможность визуально отслеживать эту упаковку.
О чём свидетельствует характер отбраковки?
Выбирайте первую проверку с учётом того, какая именно упаковка была отбракована и при каких условиях возникает неисправность. Стабильное смещение на одну упаковку указывает на проблему с отслеживанием или синхронизацией; если исполнительный механизм срабатывает правильно, но целевая упаковка остаётся на месте, следует проверить механизм её физического удаления.
Следующие признаки служат отправными точками для диагностики. Прежде чем определять неисправный компонент, сопоставьте их с зарегистрированными командами и перемещениями.
| Что наблюдается | Что проверить в первую очередь | Как различить причины |
|---|---|---|
| Отбраковывается A — упаковка, следующая перед B | Преждевременная команда, неверная привязка сигнала срабатывания или неверное сопоставление с упаковкой | Сработал ли выход для A или A был захвачен уже выдвинутым устройством? |
| C, упаковка позади B, отбраковывается | Запоздалая команда, медленное срабатывание или смещение отсчёта продукции | Команда поступила с опозданием или движение началось с задержкой после своевременно поданной команды? |
| B и соседняя годная упаковка отбраковываются | Длительность отбраковки, время возврата, интервал между продуктами или преднамеренная настройка групповой отбраковки | Оставалось ли устройство активным при поступлении соседнего продукта и было ли такое поведение предусмотрено? |
| Один отдельно проходящий продукт B успешно проходит испытание, но при последовательной подаче с малым интервалом результат оказывается неудовлетворительным | Регистрация продукта, время восстановления или обработка обнаружений, поставленных в очередь | Сохранил ли контроллер данные об обеих целях и могло ли устройство выполнить оба действия? |
| Сбой возникает после изменения скорости или повторного запуска | Фиксированная временная задержка, обратная связь по скорости или отслеживание после повторного запуска | Соответствует ли зарегистрированное положение фактическому положению упаковки? |
| Устройство перемещается, но B сохраняется или возникает повторно | Усилие, ход, управление упаковкой или геометрия приёмной части | Покидает ли B траекторию годного продукта и остаётся ли в зоне сбора? |
| Сигналы тревоги возникают без B или повторяются при каждом обороте ленты | Отдельная проблема с сигналом обнаружения | Сравните работу на пустой ленте, положение ленты, прохождение обычного продукта и работу расположенного рядом оборудования. |
Необходимо разграничить три разные проблемы. Ложное срабатывание представляет собой нежелательное срабатывание, вызванное, например, продуктом, лентой, вибрацией или электрическими помехами. Отбраковка не той упаковки означает, что срабатывание связано не с той физической упаковкой. Несостоявшаяся отбраковка означает, что заданная упаковка выбрана для отбраковки, но не удаляется из потока годной продукции.
Эти проблемы могут возникать одновременно. Сначала подтвердите правильное обнаружение B и проследите прохождение соответствующей упаковки. Если обычная продукция также вызывает ложные срабатывания, исследуйте эту проблему с сигналом отдельно, сохраняя требуемую эффективность обнаружения металла.
Снижение чувствительности может уменьшить количество срабатываний, но смещение на одну упаковку при отбраковке останется неизменным. Кроме того, это может затруднить обнаружение реального тестового образца. Поэтому проверку следует начинать с последовательности прохождения упаковок и срабатывания механизма отбраковки.
Как отследить одну упаковку от момента обнаружения до точки отбраковки?
Проследите прохождение одной и той же упаковки через этапы регистрации, обнаружения, подачи команды, перемещения и сбора отбракованной продукции. Одних данных о срабатывании сигнала и счётчика приёмного бункера для отбракованной продукции недостаточно, чтобы определить, была ли удалена нужная упаковка.
Датчик, регистрирующий край упаковки, часто называемый фотодатчик или датчик регистрации продукта, передаёт контроллеру опорный сигнал о положении упаковки. энкодер конвейерной ленты измеряет перемещение ленты. датчик подтверждения отбраковки обнаруживает заданное событие, например поступление упаковки в лоток для отбракованной продукции. Датчик положения цилиндра может подтвердить перемещение толкателя. Каждый из этих датчиков отвечает на отдельный вопрос.
METTLER Рекомендации TOLEDO по обнаружению металла описывает использование датчиков и энкодеров для точного управления отбраковкой независимо от положения металла внутри упаковки. Важно различать идентификацию упаковки и обнаружение металла в любой её части. Металл у переднего края упаковки достигает детектора раньше, чем металл у заднего края. Поэтому таймер, запускаемый только сигналом от металлодетектора, может подавать команду на срабатывание в разные моменты прохождения упаковки. Регистрация упаковки обеспечивает систему управления опорным сигналом, положение которого не зависит от расположения загрязняющего включения.
Зафиксируйте момент поступления сигнала запуска, подачи команды и фактического перемещения
Для упаковки B нанесите следующие события на единую временную шкалу:
- Прохождение края упаковки мимо датчика регистрации, если он установлен.
- Сигнал детектора об обнаружении металла.
- Выходной управляющий сигнал, подающий команду на отбраковку.
- Начало фактического воздействия устройства на продукт, перемещающийся по конвейеру.
- Прибытие B к точке воздействия с последующим поступлением в зону сбора или дальнейшим перемещением по конвейеру.
Технический специалист может использовать график тренда контроллера для сопоставления изменений входного и выходного сигналов. Видеозапись, выполненная с соблюдением требований безопасности из-за пределов защитных ограждений, позволяет отследить положение упаковки и движение механизма. Разместите хорошо видимую метку рядом с конвейером, вне зон обнаружения и движения механизмов, и используйте один и тот же ракурс для сравнения до и после регулировки.
Если выходной сигнал поступает с задержкой, проверьте его отслеживание и временные параметры. Если сигнал поступает вовремя, но исполнительный механизм срабатывает с задержкой, проверьте сам механизм и его питание. При измерении реакции вручную с помощью секундомера кратковременную ошибку можно не заметить; покадровая видеозапись или зарегистрированные сигналы позволяют точнее сопоставить моменты срабатывания.
Перед изменением настроек таймеров проверьте датчик наличия продукции
Пропустите через датчик известное количество упаковок и сопоставьте их фактическую последовательность с входными сигналами регистрации в контроллере. Проверьте, нет ли пропущенного фронта сигнала, двойной регистрации одной упаковки или ситуации, когда луч датчика остаётся перекрытым между соприкасающимися упаковками. При проверке следует воспроизвести условия, связанные с прозрачной плёнкой, неплотно прилегающей обёрткой, перекосом упаковок, а также загрязнением или неправильной установкой датчика.
Очистите и отрегулируйте положение датчика, предварительно изолировав оборудование от источников энергии, если это необходимо для безопасного доступа. Затем повторно проверьте входной сигнал на типовых упаковках. На основании наблюдаемых переходов сигнала специалист должен скорректировать параметры обнаружения или фильтрации входного сигнала; чрезмерная фильтрация может привести к регистрации близко расположенных упаковок как одной.
Контроллер может сопоставлять обнаруженные объекты с временным интервалом или интервалом по расстоянию для каждой зарегистрированной упаковки. Это окно упаковки. Сопоставьте заданную длину изделия и смещение датчика с фактической длиной в направлении движения. Изменение ориентации упаковки или неверно заданное окно может привести к сопоставлению обнаруженного объекта с другой единицей.
Наконец, определите, что именно фактически фиксирует датчик подтверждения. Чистая упаковка C, входящая в бункер, может сформировать импульс подтверждения, даже если упаковка B прошла мимо. Сопоставьте подтверждение с ожидаемым окном упаковки и во время испытаний проверьте фактическое место назначения B. Не следует считать сигнал конечного положения толкателя подтверждением успешного захвата упаковки.
Как скорость ленты и задержка отбраковки влияют на положение точки отбраковки?
При постоянной скорости время движения равно расстоянию, делённому на скорость. Фиксированная задержка становится некорректной при изменении скорости, временной точки отсчёта или движения изделия.
компании Thermo Fisher Десять рекомендаций по обеспечению длительной и надёжной работы металлодетектора прямо предусматривает проверку устройства отбраковки после изменения его положения или скорости линии. Детектор может по-прежнему обнаруживать контрольный образец, но срабатывание расположенного далее устройства отбраковки может происходить несвоевременно.
Используйте фактическую точку начала отсчёта времени
Определите событие, запускающее таймер в предусмотренной последовательности управления. Это может быть прохождение края упаковки через фотоэлектрический датчик, выходной сигнал детектора или достижение отслеживаемого положения. Измерьте расстояние вдоль траектории движения продукта от этой точки отсчёта до заданного места отбраковки. Передняя панель корпуса детектора не обязательно является точкой начала отсчёта времени.
В качестве простого примера предположим, что выбранный край упаковки должен пройти расстояние 0.80 m от фотодатчика до заданного положения. Лента движется с постоянной скоростью 30 m/min, или 0.50 m/s. Измеренное время от подачи команды до фактического срабатывания исполнительного механизма составляет 0.10 s.
- Время перемещения: 0.80 ÷ 0.50 = 1.60 s.
- Если отсчёт задержки в этом контроллере начинается при обнаружении края упаковки фотодатчиком и компенсация времени срабатывания исполнительного механизма ещё не предусмотрена, расчётный момент подачи команды определяется следующим образом: 1.60 − 0.10 = 1.50 s.
Цель состоит в том, чтобы согласовать фактическое срабатывание с выбранным положением упаковки. Некоторые контроллеры уже предусматривают компенсацию задержки срабатывания или используют расстояние вместо времени в секундах. Перед вводом значения ознакомьтесь с описанием таймера, чтобы одна и та же поправка на задержку срабатывания не вычиталась дважды.
Теперь увеличьте установившуюся скорость ленты до 45 m/min, или 0.75 m/s. Время перемещения составит 0.80 ÷ 0.75 ≈ 1.07 s. Если фактическое срабатывание по-прежнему происходит через 1.60 с, край упаковки переместится на 0.75 × 1.60 = 1.20 m—0.40 m дальше заданной точки. В этот момент в зоне отбраковки вместо неё может оказаться следующая упаковка.
В этом примере рассматривается повторяющаяся запоздалая отбраковка после увеличения скорости. Будет пропущена одна упаковка или несколько, зависит от фактического шага между упаковками и геометрии зоны отбраковки.
Учитывайте изменения скорости, остановки и проскальзывание продукции
При работе с переменной скоростью используйте систему отслеживания, учитывающую фактически пройденное расстояние между точками регистрации и отбраковки. Энкодер может предоставлять данные о перемещении ленты, однако алгоритм управления должен правильно их обрабатывать. Во время разгона время, рассчитанное делением расстояния на одно измеренное значение скорости, не отражает полного перемещения продукции.
После остановки необходимо определить, будут ли ожидающие отбраковки сохранены, приостановлены или сброшены. Проверьте перезапуск системы, разместив идентифицированную контрольную упаковку между детектором и точкой отбраковки. Если отслеживание потеряно, обеспечьте контроль упаковок, уже находящихся на этом участке, и перед возобновлением потока повторно проверьте их после восстановления работы системы.
Энкодер отслеживает движение ленты, а не упаковки, скользящей по ней. Если последующее оборудование останавливается и упаковки скапливаются, а лента продолжает двигаться, расчёт положения может стать неверным даже при наличии энкодера. Fortress Technology описывает именно такой сбой в своём материале «Ошибки отбраковывающего устройства» с разбором этой проблемы.
Сначала устраните проблему скопления или передачи упаковок: остановите подачу с предыдущего участка до того, как упаковки начнут скапливаться в зоне контроля, восстановите контролируемые интервалы между ними и установите определённую последовательность возобновления работы. Установка одного лишь энкодера не решит проблему, если упаковка больше не движется вместе с лентой.
Как расстояние между упаковками и длительность цикла отбраковки влияют на следующую упаковку?
Задержка отбраковки определяет момент начала срабатывания. Длительность отбраковки, иногда называемая временем удержания, определяет, как долго устройство остаётся активным. Корректировка одного из этих параметров не приводит автоматически к корректировке другого.
Если B удаляется, но вместе с ней захватывается и C, сопоставьте момент окончания фактического действия отбраковывающего устройства с моментом прибытия C. Выходной сигнал может оставаться включённым слишком долго, толкатель может медленно возвращаться в исходное положение, струя сжатого воздуха может перекрывать промежуток между упаковками либо линия может быть намеренно настроена на групповую отбраковку.
Сокращайте длительность только в том случае, если имеющиеся данные указывают на избыточную продолжительность срабатывания. Слишком короткий импульс может лишь задеть B, не удалив её полностью с траектории годного продукта. После каждого изменения повторно испытайте упаковки с положением и массой, при которых их труднее всего удалить.
Сопоставьте шаг следования упаковок с полным циклом отбраковки
Измерьте длину упаковки по направлению движения и свободный промежуток до следующей упаковки. Их сумма представляет собой шаг между упаковками, измеряемый от одной передней кромки до следующей. Измеряйте его на участке отбраковки: передаточный участок или подпор со стороны последующего оборудования может изменить зазор после входного датчика.
Предположим, что упаковки имеют длину 200 mm, с зазор в свету 100 mm, и движутся со скоростью 500 mm/s:
Шаг = 200 + 100 = 300 mm. Интервал между передними кромками = 300 ÷ 500 = 0.60 с.
Теперь предположим, что измеренная продолжительность полного цикла толкателя — от начала одного срабатывания до готовности начать следующее — составляет 0.65 s. Он не может выполнить два отдельных цикла с интервалом 0.60 с. Изменение задержки запуска не ускоряет возврат этого механизма в состояние готовности.
При данной скорости, 500 × 0.65 = 325 mm — это шаг, необходимый лишь для соответствия измеренному времени цикла. Он не предусматривает запаса на отклонения и не является допустимым интервалом для производственной эксплуатации. Рабочий интервал следует определять с учётом поддерживаемого рабочего диапазона механизма и результатов испытаний последовательности срабатываний.
Выберите корректирующее действие, устраняющее ограничение: стабилизируйте интервал подачи, снизьте требуемую частоту циклов, устраните причину медленного возврата или используйте систему отбраковки, соответствующую типу упаковки и темпу подачи. Не следует многократно увеличивать длительность отбраковки до тех пор, пока вместе с дефектной упаковкой не начнут удаляться все соседние упаковки.
Разделение последовательных обнаружений вместо одной длительной отбраковки
Запуск обычная упаковка–контрольная упаковка–обычная упаковка, затем контрольная упаковка–контрольная упаковка–обычная упаковка последовательности с минимально допустимым интервалом. Одна отдельно проходящая контрольная упаковка не позволяет определить, способен ли контроллер запомнить вторую упаковку, подлежащую отбраковке, и успеет ли механизм сработать повторно.
В некоторых системах предусмотрено намеренное отведение всей затронутой группы. Это допустимо, если все упаковки с подозрением на несоответствие изымаются, а связанные с этим потери продукции считаются приемлемыми. Перед испытанием зафиксируйте предусмотренный алгоритм работы. В противном случае отбраковка двух упаковок может скрыть ошибку отслеживания, а не устранить её.
Что делать, если команда подана правильно, но упаковка всё равно остаётся на ленте?
Исследуйте физическое срабатывание механизма отбраковки, когда команда соответствует моменту прохождения B, но B не захватывается. Дополнительная регулировка задержки не устранит слабое, медленное или затруднённое перемещение.
Сравнивайте отдельно команду, фактическое перемещение механизма и траекторию движения упаковки:
- Перемещение начинается с задержкой или происходит по-разному при каждой попытке. В пневматическом устройстве измеряйте давление воздуха рядом с узлом отбраковки во время многократных срабатываний, а не полагайтесь только на показания стационарного манометра компрессора. Технический специалист должен сопоставить производительность системы подачи, клапаны, трубки и регуляторы расхода с указанной конфигурацией. Проверьте механизм на заедание или износ после отключения источников энергии.
- Перемещение начинается вовремя, но B лишь слегка подталкивается. Сравните ход исполнительного механизма, высоту точки контакта, массу упаковки, трение её нижней поверхности, положение направляющих и расстояние, необходимое для схода с ленты. Воздушное сопло или толкатель, эффективно работавшие с лёгкой картонной коробкой, могут оказаться непригодными для более тяжёлой или мягкой упаковки.
- B сходит с ленты, но возвращается в поток годного продукта. Проследите путь упаковки по жёлобу или приёмному бункеру. Проверьте, не заполнена ли приёмная ёмкость, не перекрыто ли входное отверстие, нет ли твёрдой поверхности, от которой упаковка отскакивает, и не направляют ли направляющие упаковку обратно к ленте.
- Первое отбраковывание выполняется правильно, но последующие срабатывания становятся слабее или не обеспечивают удаление упаковки. Повторите последовательность, регистрируя возвратное движение исполнительного механизма и параметры подачи сжатого воздуха. Это позволит отличить недостаточное восстановление механизма или падение подачи при многократном срабатывании от постоянного смещения момента срабатывания.
Восстановите заданные ход, подачу и выравнивание, прежде чем рассматривать другую конструкцию механизма отбраковки. Повышение давления сверх номинального значения может создать опасность, связанную с защитным ограждением, или повредить упаковки, не устранив отклонение траектории.
Fortress Technology подчёркивает важность выбора механизма с учётом скорости движения упаковок, расстояния между ними, их размеров и массы, а также проведения испытаний с повторной отбраковкой. Используйте те же условия при сравнении отремонтированного устройства с новым. Механизм должен надёжно удалять требуемые упаковки и направлять их в контролируемую зону сбора при фактической производительности линии.
Как подтвердить, что каждый раз отбраковывается именно нужная упаковка?
Проверьте всю систему на упаковках с известными характеристиками в условиях, в которых она должна работать. Отдельно зафиксируйте обнаружение, правильный выбор упаковки, её физический захват и извлечение контрольного образца.
Сигнал тревоги — это один результат. Выход B из потока годной продукции — другой. Вход подтверждения полезен только в том случае, если он соответствует ожидаемому событию. Включите следующие проверки в письменный план испытаний с согласованными критериями приемки и количеством повторений.
| Условия испытания | Что необходимо указать | На что указывает неисправность |
|---|---|---|
| Контрольный образец в передней, средней и задней частях упаковки | Обнаружение и идентификационные данные упаковки, зафиксированные в каждой позиции | Зависимость от места расположения металла, неправильно заданного окна контроля упаковки или недостаточного временного охвата |
| Требуемые типы и размеры металлических включений в согласованных труднодоступных позициях по всему сечению апертуры | Каждый факт обнаружения и результат полной отбраковки | Способность обнаружения и эффективность отбраковки; пропущенное обнаружение невозможно компенсировать настройкой момента отбраковки |
| Минимальная, номинальная и максимальная рабочие скорости | Фактическая скорость и траектория движения упаковки, включая участки изменения скорости, если они предусмотрены | Неправильно заданная фиксированная задержка, некорректный сигнал обратной связи по скорости или неверный учёт времени срабатывания исполнительного механизма |
| Последовательность «обычная упаковка–контрольный образец–обычная упаковка» при минимальном утверждённом интервале | B захвачен; A и C следуют предусмотренному поведению при приёме или групповом отклонении | Чрезмерная продолжительность, неправильная привязка, неконтролируемые интервалы или недостаточный возврат |
| Две последовательные контрольные партии, за которыми следует обычная партия | Оба целевых объекта захвачены, все испытательные образцы извлечены | Потеря поставленных в очередь целевых объектов, ограничения числа циклов или недостаточно эффективное многократное срабатывание |
| Контролируемая остановка и повторный запуск при перемещении контрольного образца | Положение контрольного образца перед остановкой и его заданное положение после неё | Потеря ожидающих обработки контрольных образцов или несоответствие между отслеживанием и фактическим перемещением |
Используйте репрезентативную продукцию и упаковку. Включите самую тяжёлую или наиболее сложную упаковку, при которой эффективность удаления зависит от формата. В рекомендациях METTLER TOLEDO предусмотрены заданные положения тестовых образцов и проверка как обнаружения, так и времени срабатывания механизма удаления; удобное положение на пустой ленте не воспроизводит весь процесс обработки упаковки.
Если предусмотрены подтверждение удаления, контроль низкого давления воздуха или защита от накопления продукции, поручите обученному техническому специалисту проверить предусмотренную реакцию на неисправность с использованием утверждённого машиной метода испытаний. Проводите проверку в контролируемых условиях с диагностической продукцией; не отключайте защитные ограждения и не создавайте затор во время производства продукции, предназначенной к реализации. Зарегистрированная реакция должна показывать, каким образом линия останавливается или удерживает продукцию, если требуемое удаление не может быть подтверждено.
Для каждого прогона сохраняйте сведения об изделии и активных настройках, измеренной скорости, зазоре, идентификационных данных и положении тестового образца, наблюдаемом результате, фактически захваченной упаковке и конечном месте назначения B. Сохраняйте неудачные результаты вместе с выполненной корректировкой и повторным испытанием. Не заменяйте исходный отказ последующим успешным результатом.
Если B хотя бы один раз выходит из потока во время испытания, требующего захвата B при каждом проходе, протестированная настройка не соответствует этому критерию. Устраните неисправность и повторите испытание в затронутых условиях, включая последовательность закрытия, если изменились синхронизация, расстояние между упаковками или скорость возврата. Затем получите необходимое для линии разрешение на перезапуск и отдельно разберитесь с удерживаемой продукцией.
Когда следует изменить настройки линии или оборудование для отбраковки?
Сохраняйте существующее оборудование, если после корректировки регистрации, синхронизации и операций обращения с продукцией требуемые последовательные испытания проходят успешно. Изменяйте настройку или оборудование, если измеренное ограничение не позволяет надёжно удалять продукцию с требуемой производительностью.
Если датчик продукции пропускает упаковки, сначала исправьте регистрацию, а не увеличивайте длительность импульса отбраковки. Если скорость изменяется, проверьте отслеживание расстояния и последовательность перезапуска. Если упаковки скапливаются или соскальзывают, сначала скорректируйте поток продукции, а не полагайтесь на энкодер. Если исполнительный механизм не успевает восстановиться или не может надёжно перемещать упаковку, устраните механическое ограничение, а не перенастраивайте ту же задержку.
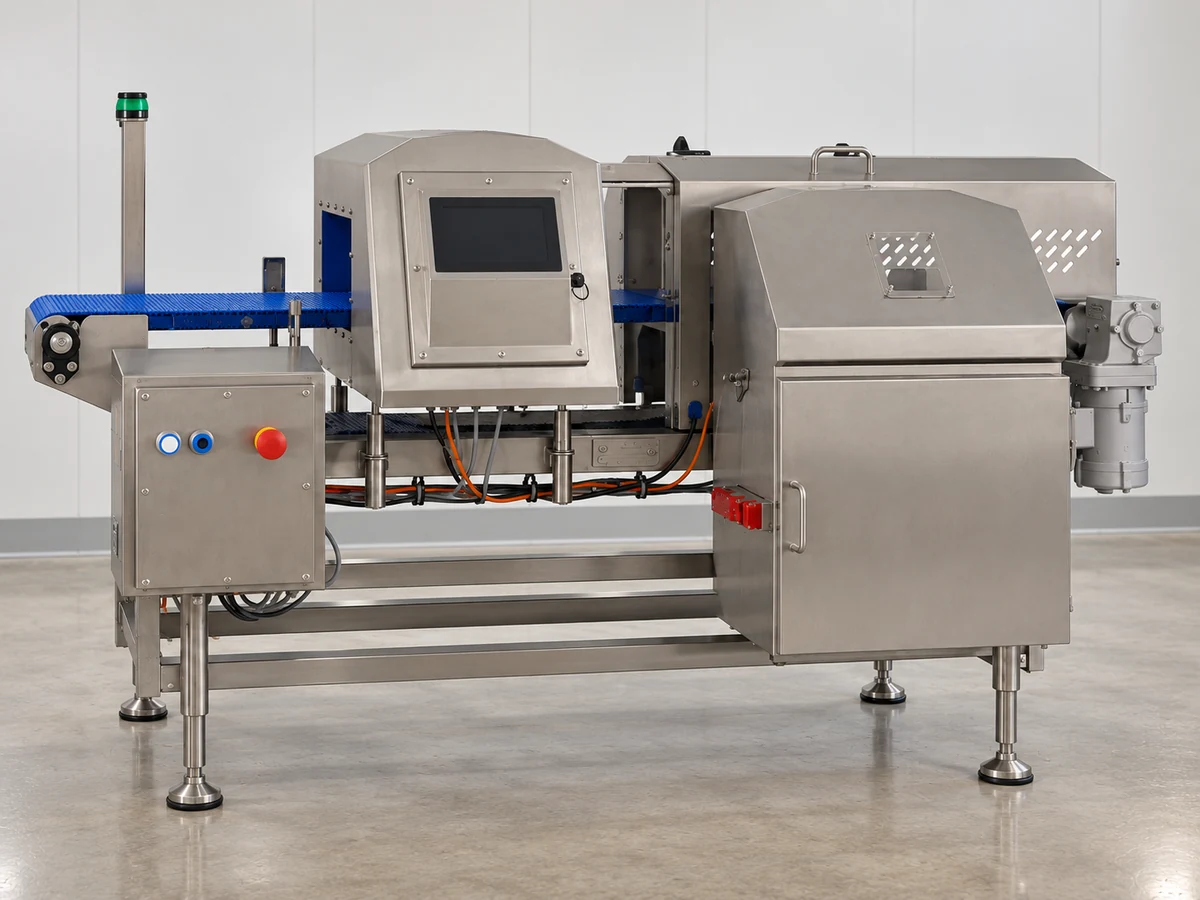
Для отдельных упакованных или неупакованных продуктов, проходящих через проём детектора, следует рассмотреть наше Конвейерный металлодетектор LJT-F — это соответствующее семейство продукции для выбора. Мы учитываем размеры продукта, упаковку, целевой металл, скорость ленты, расстояние между продуктами, доступное расстояние для отбраковки и требуемую последовательность срабатывания. Автоматическая отбраковка — один из вариантов; окончательная конфигурация оборудования и последовательность операций определяются для конкретного проекта.
Включите датчик продукта, энкодер, отбраковывающее устройство, способ подтверждения срабатывания, реакцию на неисправности и порядок перезапуска в согласованный технический объём работ. Это позволяет чётко определить требования к интеграции до модернизации линии или заказа нового оборудования.
Если металлодетектор отбраковывает не тот продукт, решающим подтверждением является прохождение выявленной целевой упаковки по всей траектории: она должна быть обнаружена, отобрана, удалена с принятой линии и попасть в приёмную зону. Само по себе уменьшение количества отбраковок не является целью.
Требуется проверить конфигурацию линии LJT-F? Используйте нашу контактную форму для описания продукта, размеров и массы упаковки, измеренных скорости и интервала между упаковками, типа отбраковывающего устройства, а также указания, какая упаковка удаляется: следующая впереди или предыдущая сзади. В сообщении укажите имеющееся расстояние от детектора до отбраковывающего устройства. Эти данные помогут нам проанализировать работу линии и определить, какая дополнительная информация о компоновке или испытаниях необходима.
Вопросы об отбраковке ошибочно идентифицированных упаковок
Почему тестовый образец срабатывает на пустой ленте, но не обнаруживается вместе с упаковкой?
Проверка тестовым стержнем при пустой конвейерной ленте не воспроизводит регистрацию упаковки, эффект продукта или фактическое удаление упаковки. Используйте фактический продукт и упаковку, закрепив идентифицируемый тестовый образец в положениях, предусмотренных планом испытаний. Регистрируйте обнаружение и удаление отдельно. Если детектор не подаёт сигнал, проверьте эффективность обнаружения; если сигнал подаётся, но удаляется соседняя упаковка, выполните проверку последовательности отслеживания и отбраковки упаковок.
Можно ли допустить отбракованную упаковку к дальнейшему использованию после одного повторного прохода без срабатывания сигнализации?
Одного повторного прохода без сигнала тревоги недостаточно, чтобы признать отбракованную упаковку годной. Сохраняйте идентификацию продукции и обеспечьте её контролируемое хранение, пока назначенный специалист по качеству рассматривает событие. Ориентация продукции, положение загрязняющего включения или иной способ подачи могут повлиять на реакцию системы. Проведите контролируемое обследование или повторную проверку в соответствии с процедурой предприятия и зарегистрируйте решение о дальнейшем обращении с продукцией.
Что делать, если проблема возникла после мойки и показания счётчика продукции меняются скачками?
Сначала сопоставьте фактический входной сигнал датчика продукции с количеством упаковок, проходящих мимо него. Необходимо проверить наличие воды и загрязнений, а также изменение положения датчика или смещение кронштейна. Соблюдая требования безопасности, очистите датчик и восстановите его правильное положение, затем проверьте, формирует ли одна целая упаковка ожидаемую последовательность сигналов регистрации. Если входной сигнал поступает правильно, но подсчёт выполняется неверно, поручите техническому специалисту проверить обработку входного сигнала контроллером. Если аварийные сигналы возникают и при пустой ленте, отдельно проверьте сигнал системы обнаружения.
Означают ли два срабатывания сигнализации при прохождении одной упаковки, что обнаружены две упаковки с посторонними включениями?
Нет. Два события аварийной сигнализации не означают наличие двух отдельных упаковок. Одна упаковка может вызвать более одного срабатывания, поэтому контроллер должен соотносить эти события с фактической упаковкой или группой упаковок. Сопоставьте данные регистрации продукции с записями об аварийных сигналах и отбраковке. Сохраняйте упаковку под контролем до выяснения обстоятельств события; не используйте общее количество аварийных сигналов как количество загрязнённых единиц продукции.
Можно ли использовать одно отбраковывающее устройство для двух линий подачи продукции?
Только если система отслеживания и отбраковки позволяет управлять соответствующей линией или заданной группой упаковок на обеих линиях. Сигнал металлодетектора без идентификации линии не позволяет определить, какую упаковку должен удалить толкатель на конкретной линии. Проверьте идентификацию линий, случаи одновременного поступления упаковок и полный охват зоны отбраковки. Если возможность выборочного удаления не подтверждена, используйте управляемую систему групповой отбраковки либо систему с раздельным отслеживанием по каждой линии и испытайте все возможные сочетания условий.




