
Lorsqu’un détecteur de métaux rejette le mauvais produit, commencez par contrôler l’identification des emballages et la temporisation du rejet. Le détecteur peut identifier correctement la présence de métal, tandis qu’une commande retardée, la perte de la référence de l’emballage ou la lenteur du dispositif de rejet entraîne l’éjection de l’emballage situé juste devant ou juste derrière.
Commencez par suivre un emballage test identifié jusqu’à son arrivée dans le bac de collecte des produits rejetés. Distinguez ensuite un signal de détection erroné d’une mauvaise sélection de l’emballage et d’un échec de l’éjection physique. Cette méthode permet de concentrer l’analyse sur la partie du système qui doit réellement être corrigée.
Accéder directement à une étape de dépannage
Que faire lorsque le mauvais colis est éjecté ?
Arrêtez le flux de produits concerné, maintenez les emballages suspects sous contrôle et faites suivre un emballage test connu à travers toute la séquence de rejet. Réduire la sensibilité ne corrige pas un dispositif de rejet qui cible le mauvais emballage.
Si un emballage contaminé continue sur la ligne des produits conformes tandis qu’un emballage voisin propre tombe dans le bac de rejet, considérez l’événement comme un échec d’éjection. Sur une ligne alimentaire, impliquez la personne responsable de la sécurité des aliments. Utilisez le dernier contrôle complet de détection et de rejet réussi, l’historique des événements et les enregistrements de production pour déterminer les produits concernés. Si le défaut a pu apparaître plus tôt, élargissez l’enquête au lieu de prendre la dernière alarme comme heure de début.
Conservez les produits rejetés et mis en attente séparément du stock commercialisable. Un contrôle machine réussi effectué ultérieurement confirme le réglage après réparation ; les produits mis en attente nécessitent toujours une décision distincte quant à leur devenir.
Pour une série de diagnostic contrôlée :
- Identifiez trois emballages représentatifs : A est un emballage normal, B contient une pièce d’essai métallique sécurisée et identifiable, et C est un autre emballage normal. Ne remettez aucun emballage de diagnostic dans la production commercialisable.
- Faites-les passer dans cet ordre, à une vitesse et avec un espacement enregistrés. Utilisez des pièces d’essai dont les dimensions et les matériaux sont spécifiés dans la procédure d’essai approuvée pour la ligne. Un fragment métallique libre ne constitue pas un substitut approprié.
- Observez l’indication du détecteur, la commande de rejet si elle est disponible, le mouvement réel du dispositif ainsi que le parcours suivi par chaque emballage. Notez si B atteint le point de collecte des produits rejetés et récupérez la pièce d’essai.
- Répétez la condition défaillante concernée après avoir apporté une correction. Ne modifiez qu’un seul réglage à la fois afin que le résultat ait une cause clairement identifiable.
Observez depuis l’extérieur des protecteurs. Avant d’introduire les mains dans une zone comprenant un pousseur, un volet, un transfert ou une bande transporteuse, consignez l’alimentation électrique et purgez l’énergie pneumatique accumulée. Confiez le repérage des signaux sous tension et toute modification des commandes à un technicien spécialisé en automatismes.
Une photo du pack propre rejeté, isolé, laisse sans réponse la question la plus importante : où est passé le pack B ? Maintenez cette identification visible pendant toute l’analyse.
Que vous indique le schéma d’éjection ?
Utilisez l’identification du pack rejeté et les conditions qui déclenchent le défaut pour choisir le premier contrôle à effectuer. Un décalage constant d’un pack indique un problème de suivi ou de synchronisation ; un dispositif qui se déplace correctement mais laisse la cible sur place indique plutôt un problème d’évacuation physique.
Les schémas suivants constituent des points de départ pour l’investigation. Comparez-les à la commande et au mouvement enregistrés avant de déterminer quel composant est défaillant.
| Ce que vous observez | Premier point à examiner | Ce qui permet de différencier les causes |
|---|---|---|
| Le colis A, situé en amont du colis B, est rejeté. | Commande anticipée, mauvaise référence de déclenchement ou mauvaise association du colis | Le signal de sortie a-t-il été émis pour A, ou un dispositif déjà déployé a-t-il intercepté A ? |
| C, le paquet situé derrière B, est éjecté | Commande tardive, actionnement lent ou décalage du comptage des produits | La commande a-t-elle été émise trop tard, ou le mouvement a-t-il commencé avec du retard malgré une commande émise à temps ? |
| B et un produit voisin non contaminé sont tous deux éjectés | Durée de rejet, temps de retour, espacement ou réglage délibéré de rejet groupé | Le dispositif était-il encore actif à l’arrivée de l’élément voisin, et ce comportement était-il intentionnel ? |
| Un B isolé réussit le test, mais une séquence rapprochée échoue | Enregistrement du produit, temps de récupération ou gestion des détections en file d’attente | Le contrôleur a-t-il mémorisé les deux cibles, et le dispositif a-t-il pu exécuter les deux actions ? |
| Le dysfonctionnement apparaît après un changement de vitesse ou un redémarrage | Temporisation fixe, retour d’information sur la vitesse ou suivi au redémarrage | La position enregistrée correspond-elle toujours à la position réelle du paquet ? |
| Le dispositif se déplace, mais B poursuit sa course ou rebondit en arrière | Force, course, maîtrise du mouvement du paquet ou géométrie de la zone de réception | B quitte-t-il le circuit des produits conformes et reste-t-il dans la zone de collecte ? |
| Des alarmes se déclenchent en l’absence de B ou se répètent à chaque tour de bande | Un problème distinct lié au signal de détection | Comparez le comportement à vide de la bande, sa position, le produit habituel et le fonctionnement des machines à proximité. |
Il faut distinguer trois problèmes différents. Une fausse alarme est une réaction de détection intempestive, qui peut être provoquée par le produit, la bande transporteuse, des vibrations ou des perturbations électriques. Rejet du mauvais emballage signifie que la réaction est associée au mauvais emballage physique. Échec de l’éjection signifie que le paquet ciblé est sélectionné, mais qu’il reste dans le flux des produits acceptés.
Ces problèmes peuvent survenir simultanément. Commencez par démontrer que B est correctement détecté, puis suivez cet événement. Si le produit normal déclenche également des alarmes intempestives, analysez séparément ce problème de signal tout en maintenant les performances de détection des métaux requises.
Une réduction de la sensibilité peut diminuer le nombre d’alarmes sans modifier le décalage d’un paquet. Elle peut également rendre plus difficile la détection d’une véritable éprouvette. C’est pourquoi nous commençons par examiner la séquence des paquets et la réponse du système d’éjection.
Comment suivre un colis depuis sa détection jusqu’au point d’éjection ?
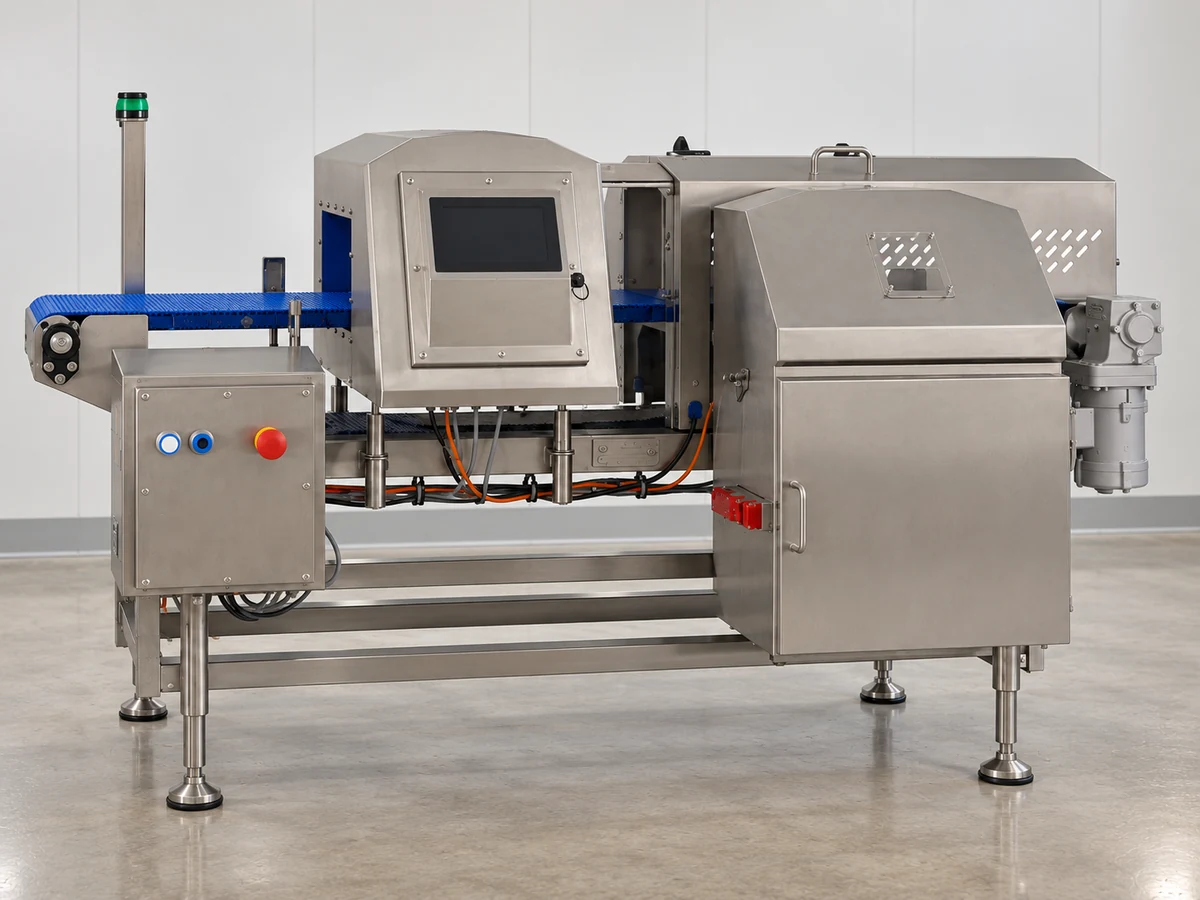
Suivez le même paquet tout au long des étapes de repérage, de détection, de commande, de déplacement et de récupération. L’alarme et le compteur du bac de rejet ne permettent pas, à eux seuls, de déterminer si le bon paquet a été éjecté.
Un capteur qui détecte le bord de l’emballage, souvent appelé cellule photoélectrique ou capteur de repérage du produit, fournit au contrôleur un repère de position de l’emballage. Un codeur de bande mesure le déplacement de la bande. Un capteur de confirmation d’éjection détecte un événement défini, tel que l’entrée d’un colis dans la goulotte de rejet. Un détecteur de position du vérin peut signaler que le poussoir s’est déplacé. Chacun répond à une question différente.
METTLER Les recommandations de TOLEDO en matière de détection des métaux décrit l’utilisation de capteurs et de codeurs pour commander le rejet indépendamment de la position du métal à l’intérieur du colis. La distinction importante est celle entre l’identification du colis et la détection du métal à un endroit quelconque de celui-ci. Le métal situé près du bord avant atteint le détecteur avant le métal situé près du bord arrière. Une temporisation déclenchée uniquement par le signal métallique peut donc décaler son action dans la séquence de passage du colis. L’enregistrement du colis fournit au système de commande une référence qui ne se déplace pas avec le contaminant.
Enregistrez le déclenchement, la commande et le mouvement physique
Pour le colis B, reportez ces observations sur une même chronologie :
- Le passage du bord du colis devant le capteur de repérage, s’il est installé.
- L’indication de présence de métal du détecteur.
- La sortie de commande qui déclenche le rejet.
- Le début de l’action effective de l’équipement sur le trajet du produit.
- B arrive à ce point d’action, puis entre dans la zone de collecte ou poursuit son acheminement en aval.
Un technicien peut utiliser une tendance du contrôleur pour comparer les transitions d’entrée et de sortie. Une vidéo prise en toute sécurité depuis l’extérieur des protections peut montrer la position du colis et le mouvement du mécanisme. Placez un repère visible à côté du convoyeur, à l’extérieur des zones de détection et de mouvement, et utilisez le même cadrage pour les comparaisons avant/après.
Si la sortie est retardée, contrôlez le suivi et la temporisation. Si la sortie est déclenchée à temps, mais que le mouvement est retardé, contrôlez l’actionneur et son alimentation. Une mesure manuelle du temps de réaction au chronomètre peut ne pas détecter une erreur de courte durée ; l’analyse des images d’une vidéo ou des signaux enregistrés permet une comparaison plus pertinente.
Contrôlez le capteur de détection des produits avant de modifier les temporisations
Faites passer dans le capteur un nombre connu de paquets préalablement comptés, puis comparez leur séquence de passage réelle avec le signal de détection reçu par le contrôleur. Recherchez un front non détecté, deux détections pour un même paquet ou un faisceau qui reste occulté entre deux paquets en contact. Lors de ce contrôle, reproduisez les conditions susceptibles de provoquer le défaut, notamment la présence d’un film transparent, d’un emballage mal serré, de paquets de travers ou d’un capteur encrassé ou mal aligné.
Nettoyez et alignez le capteur après avoir consigné la machine lorsque l’accès l’exige. Répétez ensuite le contrôle du signal d’entrée avec des emballages représentatifs. Demandez au technicien de corriger les paramètres de détection ou le filtrage de l’entrée en fonction des transitions observées ; un filtrage excessif peut fusionner les signaux de paquets très rapprochés.
Le contrôleur peut associer les détections à un intervalle de temps ou de distance pour chaque emballage enregistré. Cet intervalle constitue la fenêtre de suivi de l’emballage. Comparez la longueur de produit et le décalage du capteur configurés à la longueur réelle dans le sens de défilement. Un changement d’orientation de l’emballage ou une fenêtre incorrecte peut entraîner l’affectation d’une détection au mauvais emballage.
Enfin, déterminez ce que le capteur de confirmation détecte réellement. L’entrée d’un emballage conforme C dans le bac peut générer une impulsion de confirmation alors que B a échappé au rejet. Faites correspondre la confirmation à la fenêtre de suivi prévue pour l’emballage et vérifiez la destination physique de B pendant les essais. Ne considérez pas le signal de fin de course d’un poussoir comme la preuve que l’emballage a bien été intercepté.
Comment la vitesse de la bande et la temporisation d’éjection déplacent-elles la position d’éjection ?
À vitesse constante, le temps de parcours est égal à la distance divisée par la vitesse. Une temporisation fixe devient incorrecte lorsque la vitesse, la référence de synchronisation ou le déplacement du produit change.
de Thermo Fisher Dix conseils pour garantir le bon fonctionnement à long terme d’un détecteur de métaux préconise explicitement de contrôler le dispositif d’éjection après toute modification de sa position ou de la vitesse de ligne. Le détecteur peut encore repérer l’éprouvette alors que la réponse du dispositif en aval n’est plus correctement synchronisée.
Utiliser le véritable point de référence temporel
Identifiez l’événement qui déclenche la temporisation dans la séquence de commande fournie. Il peut s’agir du bord d’un emballage détecté par une cellule photoélectrique, du signal de sortie du détecteur ou d’une position suivie. Mesurez, le long de la trajectoire du produit, la distance entre ce point de référence et la position d’éjection prévue. La face avant du boîtier du détecteur ne constitue pas nécessairement le point de référence temporel.
À titre d'exemple simple, supposons qu'un bord de colis détecté doive se déplacer 0.80 m de la cellule photoélectrique jusqu'à sa position cible. La bande fonctionne à vitesse constante de 30 m/min, ou 0.50 m/s. Le temps mesuré entre la commande et le déplacement effectif de l'actionneur est 0.10 s.
- Temps de déplacement : 0.80 ÷ 0.50 = 1.60 s.
- Si ce contrôleur démarre son délai au niveau de ce front de la cellule photoélectrique et ne compense pas déjà le temps de réponse de l'actionneur, l'estimation initiale de la commande est 1.60 − 0.10 = 1.50 s.
L’objectif est de faire coïncider le mouvement effectif avec la position choisie du colis. Certains contrôleurs intègrent déjà une compensation du temps de réponse ou utilisent une distance plutôt qu’une durée en secondes. Consultez la définition de la temporisation avant de saisir une valeur afin de ne pas soustraire deux fois la même marge liée au temps de réponse.
Augmentez maintenant la vitesse stabilisée de la bande à 45 m/min, ou 0.75 m/s. Le temps de parcours devient 0.80 ÷ 0.75 ≈ 1.07 s. Si le mouvement effectif se produit toujours à 1.60 s, le bord du colis a parcouru 0.75 × 1.60 = 1.20 m—0.40 m au-delà du point prévu. À cet instant, l’emballage suivant peut se trouver à sa place dans la zone d’éjection.
Cet exemple illustre une éjection tardive qui se reproduit systématiquement après une augmentation de la vitesse. Selon le pas réel des emballages et la géométrie du dispositif d’éjection, un ou plusieurs emballages peuvent ne pas être éjectés.
Gérer les variations de vitesse, les arrêts et le glissement des produits
Pour un fonctionnement à vitesse variable, utilisez un suivi fondé sur la distance réellement parcourue entre le repérage et l’éjection. Un codeur peut fournir des informations sur la distance parcourue par la bande, mais la séquence de commande doit les exploiter correctement. Pendant l’accélération, le temps obtenu en divisant la distance par une seule valeur de vitesse ne représente pas l’intégralité du trajet.
Après un arrêt, déterminez si les cibles en attente doivent être conservées, mises en pause ou effacées. Testez le redémarrage avec un emballage test identifié placé entre le détecteur et le point d’éjection. Si le suivi est perdu, maintenez sous contrôle les emballages déjà engagés et soumettez-les à une nouvelle inspection dans le système rétabli avant de reprendre le flux.
Un codeur suit le déplacement de la bande, et non celui d’un emballage qui glisse dessus. Si l’équipement en aval s’arrête et que les emballages s’accumulent alors que la bande continue d’avancer, le calcul de leur position peut devenir erroné, même avec un codeur. Fortress Technology décrit précisément cette défaillance dans son analyse « Erreurs liées au dispositif d’éjection ».
Commencez par résoudre le problème d’accumulation ou de transfert : arrêtez le flux en amont avant que les emballages ne refluent dans la zone d’inspection, rétablissez un espacement maîtrisé et définissez une séquence précise de reprise. Le simple ajout d’un codeur ne résoudra pas le problème d’un emballage qui ne se déplace plus avec la bande.
Comment l’espacement entre les produits emballés et la durée d’éjection affectent-ils le produit suivant ?
Le délai d’éjection détermine le moment où l’action commence. La durée d’éjection, parfois appelée temps de maintien, détermine combien de temps elle reste active. Corriger l’un de ces paramètres ne corrige pas automatiquement l’autre.
Si B est éjecté mais que C est également entraîné, comparez la fin de l’action d’éjection effective avec l’arrivée de C. La sortie peut rester activée trop longtemps, un poussoir peut revenir trop lentement, un jet d’air peut s’étendre dans l’espace entre les colis, ou la ligne peut être délibérément configurée pour éjecter un groupe de colis.
Ne réduisez la durée que si les observations montrent que l’action se prolonge excessivement. Une impulsion trop courte peut toucher B sans l’écarter complètement du circuit des produits acceptés. Après chaque modification, effectuez de nouveaux essais avec les positions et les poids de colis les plus difficiles à éjecter.
Comparez le pas des colis avec le cycle d’éjection complet
Mesurez la longueur du colis dans le sens de déplacement ainsi que l’espace libre jusqu’au colis suivant. Leur somme correspond à pas des colis, mesuré d’un bord avant au suivant. Mesurez-le au niveau de la section de rejet : un transfert ou un bourrage en aval peut modifier l’écart après le capteur d’entrée.
Supposons que les colis mesurent 200 mm de longueur, avec un jeu libre de 100 mm, et se déplace à 500 mm/s:
Pas = 200 + 100 = 300 mm. Temps entre les fronts avant = 300 ÷ 500 = 0.60 s.
Supposons maintenant que le cycle complet mesuré d’un poussoir, depuis le début d’une action jusqu’au moment où il est prêt à en commencer une autre, soit de 0.65 s. Il ne peut pas effectuer deux cycles distincts espacés de 0.60 s. Modifier la temporisation de démarrage ne permet pas à ce mécanisme de récupérer plus rapidement.
À cette vitesse, par exemple, 500 × 0.65 = 325 mm le pas requis correspond seulement au temps de cycle mesuré. Il ne laisse aucune marge pour les variations et ne constitue pas un espacement de production acceptable. Utilisez la plage de fonctionnement prévue du mécanisme et effectuez des essais séquencés afin de déterminer l'espacement de fonctionnement.
Choisissez la correction qui traite la limitation rencontrée : stabilisez l'espacement à l'entrée, réduisez la cadence de cycle requise, réparez un retour trop lent ou utilisez un dispositif de rejet adapté au conditionnement et à la cadence. Évitez d'élargir de manière répétée la fenêtre de rejet jusqu'à ce qu'elle écarte tous les produits voisins.
Distinguer les détections successives d'un seul rejet prolongé
Exécuter normal–essai–normal, puis essai–essai–normal séquences avec l’espacement minimal approuvé. Un essai isolé ne permet pas de déterminer si le contrôleur peut mémoriser une seconde cible d’éjection ni si le mécanisme peut se déclencher de nouveau à temps.
Certaines configurations dévient intentionnellement l’ensemble du groupe concerné. Cette approche peut convenir si tous les emballages suspects sont récupérés et si la perte de produit associée est acceptée. Consignez le comportement prévu avant de procéder aux essais. Dans le cas contraire, l’éjection de deux emballages peut masquer une erreur de suivi au lieu de la résoudre.
Que faire si la commande d’éjection est correcte, mais que le produit emballé reste sur le convoyeur ?
Examinez l’action mécanique d’éjection lorsque la commande coïncide avec l’arrivée de B, mais que B n’est pas éjecté. Un réglage supplémentaire de la temporisation ne corrigera pas un mouvement trop faible, trop lent ou entravé.
Comparez séparément la commande, le mouvement réel du mécanisme et la trajectoire du produit emballé :
- Le mouvement commence en retard ou varie d’un essai à l’autre. Sur un dispositif pneumatique, relevez la pression d’air à proximité de l’ensemble d’éjection pendant des actionnements répétés, plutôt que de vous fier uniquement à une mesure statique au niveau du compresseur. Un technicien doit vérifier que la capacité d’alimentation, les distributeurs, les tuyaux et les régulateurs de débit correspondent à la configuration spécifiée. Après consignation des énergies, recherchez un éventuel grippage ou une usure du mécanisme.
- Le mouvement commence au bon moment, mais B n’est que légèrement dévié. Comparez la course, la hauteur de contact, le poids de l’emballage, le frottement de sa base, la position des guides et la distance nécessaire pour quitter le convoyeur à bande. Un jet d’air ou un poussoir efficace sur un carton léger peut être inadapté à un emballage plus lourd ou plus souple.
- B quitte le convoyeur à bande, mais revient dans le flux des produits acceptés. Suivez son parcours dans la goulotte ou le bac. Vérifiez si le contenant est plein, si l’ouverture est obstruée, si une surface rigide provoque un rebond ou si les guides redirigent l’emballage vers le convoyeur à bande.
- Le premier rejet fonctionne, mais les suivants perdent en efficacité ou échouent. Répétez la séquence en enregistrant le mouvement de retour et l’alimentation pneumatique. Cela permet de distinguer une récupération insuffisante ou une alimentation déficiente en cas de sollicitations répétées d’un décalage de temporisation constant.
Rétablissez la course, l’alimentation et l’alignement spécifiés avant d’envisager un autre système de rejet. Une pression supérieure à la valeur nominale peut rendre les protections inadaptées ou endommager les emballages sans corriger leur trajectoire.
Fortress Technology souligne qu’il convient d’adapter le mécanisme à la vitesse, à l’espacement, aux dimensions et au poids des emballages, ainsi que de tester des rejets répétés. Appliquez ces mêmes conditions pour comparer un dispositif réparé à un dispositif de remplacement. Le mécanisme doit éjecter proprement les emballages concernés et les diriger vers un système de collecte contrôlé à la cadence de production réelle.
Comment vérifier que le bon produit emballé est éjecté à chaque fois ?
Testez le système complet avec des emballages identifiés, dans les conditions auxquelles il doit faire face. Consignez séparément la détection, la sélection du bon emballage, sa récupération physique et la récupération de la pièce d’essai.
Le déclenchement d’une alarme constitue un premier résultat. La sortie de B du flux de produits acceptés en constitue un autre. Une entrée de confirmation n’est utile que si elle correspond à l’événement attendu. Intégrez les contrôles suivants dans un plan d’essai écrit, assorti de critères de réussite et d’un nombre de répétitions définis d’un commun accord.
| Condition d’essai | Données à relever | Ce que révèle une défaillance |
|---|---|---|
| Éprouvette de contrôle placée à l’avant, au milieu et à l’arrière de l’emballage | Détection et identification de l’emballage consignées pour chaque position | Une dépendance à la position du métal, une fenêtre de détection de l’emballage incorrecte ou une couverture temporelle insuffisante |
| Types et dimensions de métaux requis aux positions difficiles convenues dans l’ouverture de passage | Chaque détection et le résultat complet de l’éjection | Capacité de détection et performances d’éjection ; une détection manquée ne peut pas être corrigée par le réglage de la temporisation de l’éjection |
| Vitesses de fonctionnement minimale, normale et maximale | Vitesse réelle et trajectoire des emballages, y compris les transitions de vitesse, le cas échéant | Temporisation fixe, retour de vitesse ou marge liée au temps de réponse de l’actionneur incorrects |
| Séquence normal–test–normal avec l’espacement minimal approuvé | B est capturé ; A et C suivent le comportement prévu d’acceptation ou de rejet groupé | Durée excessive, association incorrecte, espacement non maîtrisé ou retour insuffisant |
| Deux lots de test consécutifs, suivis d’un lot normal | Les deux cibles sont capturées et toutes les pièces de test récupérées | Cibles en attente perdues, limites de cycle ou actionnement répété insuffisant |
| Un arrêt et un redémarrage contrôlés avec une cible en transit | Position de la cible avant l’arrêt et destination contrôlée de celle-ci après le redémarrage | Perte de cibles en attente ou discordance entre le suivi et leur déplacement réel |
Utilisez des produits et des emballages représentatifs. Incluez l’emballage le plus lourd ou le plus difficile à traiter lorsque les performances d’éjection varient selon le format. Les recommandations de METTLER TOLEDO imposent de définir les positions des éprouvettes et de vérifier à la fois la détection et la temporisation de l’éjection ; un essai dans une position facile sur un convoyeur à vide ne reproduit pas les conditions réelles de contrôle d’un emballage complet.
Lorsqu’un dispositif de confirmation de l’éjection, de surveillance d’une pression d’air insuffisante ou de protection contre l’accumulation est installé, faites contrôler par un technicien qualifié la réponse prévue en cas de défaut, conformément à la méthode d’essai approuvée pour la machine. Effectuez cet essai dans des conditions maîtrisées avec un produit de diagnostic ; ne neutralisez pas les protecteurs et ne provoquez pas de bourrage pendant la fabrication de produits commercialisables. Le résultat consigné doit indiquer comment la ligne s’arrête ou retient les produits lorsque l’éjection requise ne peut pas être confirmée.
Pour chaque essai, consignez le produit et les réglages actifs, la vitesse mesurée, l’espacement, l’identité et la position de la pièce d’essai, le résultat observé, l’emballage effectivement capturé ainsi que la destination finale de B. Conservez les résultats d’échec avec la correction apportée et l’essai répété. Ne remplacez pas l’échec initial par la réussite obtenue ultérieurement.
Si B échappe au dispositif ne serait-ce qu’une seule fois lors d’un essai exigeant sa capture à chaque passage, la configuration testée ne satisfait pas à ce critère. Corrigez le défaut et répétez les essais dans les conditions concernées, y compris la séquence de passages rapprochés si la temporisation, l’espacement ou la vitesse de retour ont été modifiés. Obtenez ensuite l’autorisation de redémarrage requise pour la ligne et traitez séparément les produits mis en attente.
Quand faut-il modifier la configuration de la ligne ou le dispositif d’éjection ?
Conservez l’équipement existant si, après correction du calage, de la temporisation et de la manutention, il réussit les essais de séquence requis. Modifiez la configuration ou le matériel lorsqu’une limite mesurée empêche une éjection fiable à la cadence requise.
Si un capteur de produit ne détecte pas certains emballages, corrigez le calage de la détection avant d’allonger l’impulsion d’éjection. Si la vitesse varie, vérifiez le suivi de la distance et la séquence de redémarrage. Si les emballages s’accumulent ou glissent, corrigez leur flux avant de vous fier au codeur. Si l’actionneur ne peut pas revenir à sa position initiale ou déplacer l’emballage de manière fiable, corrigez la limitation mécanique au lieu de régler à nouveau la même temporisation.
Pour les produits individuels, emballés ou non, traversant l’ouverture d’un détecteur, notre Détecteur de métaux pour convoyeur LJT-F est la gamme de produits à examiner. Nous étudions conjointement les dimensions du produit, son emballage, le métal cible, la vitesse du convoyeur, l’espacement entre les produits, la distance disponible pour l’éjection et la réponse requise. L’éjection automatique constitue l’une des solutions possibles ; le matériel définitif et la séquence de fonctionnement sont déterminés en fonction du projet.
Intégrez le capteur de présence produit, le codeur, le dispositif d’éjection, la méthode de confirmation, la réponse en cas de défaut et le comportement au redémarrage dans le périmètre technique convenu. Les exigences d’intégration sont ainsi clairement définies avant toute modification de ligne ou commande d’un nouvel équipement.
Lorsqu’un détecteur de métaux éjecte le mauvais produit, la preuve déterminante réside dans le parcours de l’emballage cible identifié : celui-ci doit être détecté, sélectionné, retiré du flux des produits acceptés et récupéré. La simple réduction du nombre d’éjections ne constitue pas l’objectif.
Vous souhaitez étudier la configuration d’une ligne LJT-F ? Utilisez des notre formulaire de contact pour décrire le produit, les dimensions et le poids de l’emballage, la vitesse et l’écartement mesurés, le type de dispositif d’éjection, et préciser si l’emballage précédent ou suivant est retiré. Indiquez également dans le message la distance disponible entre le détecteur et le dispositif d’éjection. Ces informations nous permettent d’analyser la réponse de la ligne et de déterminer les renseignements complémentaires nécessaires concernant l’implantation ou les essais.
Questions sur l’éjection du mauvais produit emballé
Pourquoi une baguette de test fonctionne-t-elle sur une bande vide, mais pas en présence d’un emballage ?
Un essai à vide sur la bande avec une tige d’essai ne reproduit ni le repérage des emballages, ni l’effet produit, ni le retrait physique de l’emballage. Utilisez le produit et l’emballage réels, avec une éprouvette identifiable fixée aux emplacements prévus par le plan d’essai. Consignez séparément la détection et la récupération effective de l’emballage. Si le détecteur n’émet aucun signal, examinez ses performances de détection ; s’il émet un signal mais retire un emballage voisin, suivez la procédure de suivi des emballages et de contrôle de la séquence d’éjection.
Un emballage rejeté peut-il être libéré après un seul nouveau passage sans anomalie ?
Un seul passage de contrôle sans déclenchement d’alarme ne suffit pas pour autoriser la remise en circulation d’un emballage rejeté. Maintenez le produit identifié et sous contrôle pendant que la personne chargée de la qualité examine l’incident. L’orientation du produit, la position du contaminant ou une présentation différente peuvent modifier la réponse du détecteur. Appliquez la procédure encadrée d’examen ou de réinspection du site et consignez la décision concernant le devenir du produit.
Que faire si le problème a commencé après le lavage et que le compteur de produits s'incrémente de manière erratique ?
Commencez par comparer le signal d’entrée réel du capteur de présence produit avec le nombre d’emballages qui passent devant celui-ci. La présence d’eau ou de saletés, un défaut d’alignement ou le déplacement d’un support sont des points à vérifier. Nettoyez le capteur et remettez-le en état en toute sécurité, puis vérifiez si le passage d’un emballage complet produit la séquence attendue de détection de présence. Si le signal d’entrée est correct, mais que le comptage est erroné, demandez au technicien de vérifier le traitement des entrées par le contrôleur. Si des alarmes se déclenchent également lorsque la bande est vide, examinez séparément le signal de détection.
Le déclenchement de deux alarmes par un seul emballage signifie-t-il qu'il y a deux emballages contaminés ?
Non. Deux déclenchements d’alarme ne correspondent pas nécessairement à deux emballages distincts. Un même emballage peut générer plusieurs réponses, et le contrôleur doit associer ces événements à l’emballage ou au groupe d’emballages concerné. Comparez les enregistrements de présence des produits avec les historiques d’alarmes et de rejets. Maintenez l’emballage sous contrôle jusqu’à ce que l’incident soit résolu ; n’utilisez pas le nombre total d’alarmes pour dénombrer les unités contaminées.
Deux voies de produits peuvent-elles utiliser un même dispositif de rejet ?
Uniquement lorsque le dispositif de suivi et de rejet peut contrôler la voie concernée ou un groupe défini sur les deux voies. Un événement détecté sans identification de la voie ne permet pas à un éjecteur dédié à une voie de déterminer quel emballage retirer. Vérifiez l’identification des voies, le chevauchement des temps d’arrivée et la couverture complète du rejet. Si le retrait sélectif ne peut pas être démontré, utilisez un dispositif de rejet contrôlé par groupes ou une configuration de voies suivies séparément, puis testez les différentes combinaisons susceptibles de se produire.




