
Choisissez un séparateur magnétique permanent s’il élimine les éléments ferreux ciblés dans les conditions normales de fonctionnement les plus chargées du convoyeur. Envisagez un séparateur électromagnétique si ces éléments restent hors de portée après vérification de l’implantation, ou si le procédé nécessite un champ magnétique pouvant être désactivé. Déterminez ensuite comment la machine évacuera les métaux captés. Les deux types d’aimants peuvent être équipés d’une bande autonettoyante.
Si vous protégez un concasseur, commencez par identifier la pièce susceptible de l’endommager et l’endroit où elle pourrait se trouver dans le flux d’alimentation. Un boulon en acier posé sur une couche de faible épaisseur ne présente pas les mêmes contraintes que ce même boulon enfoui dans un lit de pierres défilant à grande vitesse. Retenez la condition la plus défavorable lorsque vous demandez une offre aux fournisseurs. Ce guide traite des séparateurs magnétiques suspendus destinés à éliminer les éléments indésirables en fer et en acier sur les convoyeurs de produits secs en vrac.
Quelle est la différence entre les séparateurs à aimants permanents et les séparateurs électromagnétiques ?
Un séparateur à aimants permanents génère son champ magnétique au moyen d’aimants permanents. Un séparateur électromagnétique crée son champ en faisant circuler un courant dans une bobine. Les deux peuvent extraire les éléments ferromagnétiques en fer et en acier transportés sur un convoyeur. L’alimentation électrique, l’échauffement et le comportement à l’arrêt diffèrent, même si les machines semblent similaires extérieurement.
Comment chaque séparateur capte-t-il et évacue-t-il les éléments ferreux ?
L’aimant extrait une pièce d’acier du flux de produit. Sur un séparateur autonettoyant, une bande mobile munie de tasseaux entraîne cette pièce au-delà de la zone où le champ est le plus intense ; elle tombe alors dans une goulotte ou un bac de collecte. Dans ce guide, le terme “ ferrailles parasites ” désigne les éléments indésirables en fer ou en acier magnétique transportés avec le produit alimenté. Sur un appareil à nettoyage manuel, les éléments ferreux restent retenus contre l’aimant jusqu’à ce que la ligne puisse être arrêtée et qu’ils soient retirés conformément à la procédure approuvée.
Un aimant permanent continue d’attirer l’acier lorsque l’alimentation électrique de l’installation est coupée. Un électroaimant nécessite une alimentation d’excitation pour générer son champ magnétique de fonctionnement. En cas de perte de l’excitation, les éléments ferreux retenus peuvent tomber. Le parcours d’évacuation et la séquence de redémarrage sont importants pour les deux conceptions.
Comment les deux conceptions se comparent-elles sur un même convoyeur ?
| Éléments à comparer | Séparateur à aimant permanent | Séparateur électromagnétique |
|---|---|---|
| Source du champ magnétique | Ensemble à aimants permanents | Bobine alimentée électriquement et circuit magnétique |
| Par où commencer | Le champ magnétique peut atteindre la cible à travers l’épaisseur maximale normale de la couche de matériau | La ligne nécessite une portée supérieure ou une commande électrique du champ magnétique |
| Éléments nécessitant une alimentation électrique | Entraînement de la bande autonettoyante, le cas échéant | Bobine et ensemble d’alimentation, ainsi que système de refroidissement et entraînement de la bande selon l’équipement installé |
| Échauffement et commandes | Vérifier la classe de température de l’aimant et les limites de l’entraînement | Vérifier les performances de fonctionnement à chaud, le refroidissement et la séquence de commande |
| Élimination des métaux | Nettoyage manuel ou bande d’évacuation motorisée | Nettoyage manuel ou bande d’évacuation motorisée |
| Critères à comparer lors d’un essai | Récupération des pièces en acier convenues, avec la charge et l’implantation convenues | Mêmes pièces, charge et implantation, avec la bobine dans les conditions de fonctionnement convenues |
Comparatif des séparateurs overband de Bunting explique la fonction de chaque source magnétique sur les convoyeurs de granulats. Le choix du produit dépend néanmoins de la quantité d’acier que chaque équipement proposé peut extraire dans votre installation.
Comment mesurer la distance sur laquelle l’aimant doit exercer son attraction ?
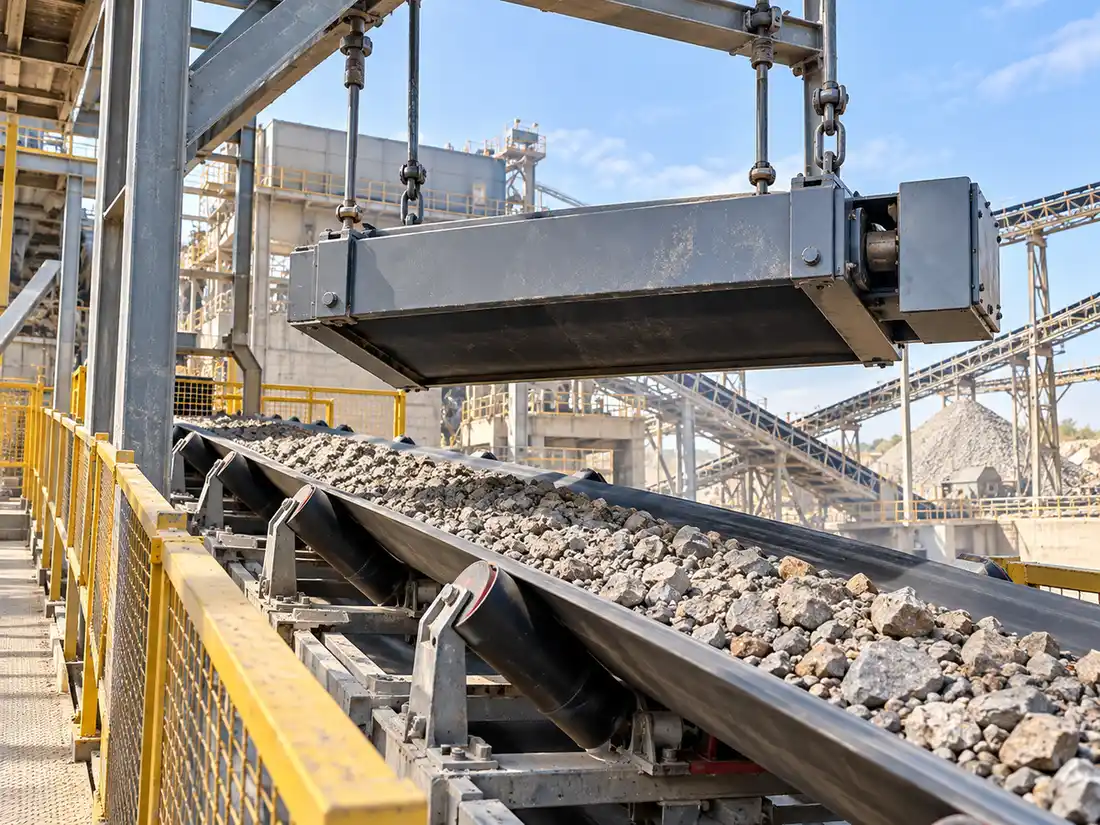
Mesurez la distance entre une face de l’aimant clairement identifiée et la position cible la plus difficile à atteindre, au point d’action de l’aimant. Pour une installation transversale à la bande, déterminez où la cible pourrait se trouver à proximité de la bande, la hauteur maximale de la couche de matériau et le dégagement nécessaire à l’aimant et à sa bande de nettoyage. Demandez à chaque fournisseur d’indiquer les points de mesure sur une vue de côté. Le manuel de l’électroaimant suspendu Eriez illustre la hauteur de suspension entre la face de l’aimant et la bande, et considère le dégagement au-dessus de la couche de matériau comme une cote d’installation distincte.
Que doit comporter la vue latérale ?
Indiquez la surface de la bande transporteuse, sa mise en auge, le sommet de la charge normale maximale, la position la plus éloignée de la cible ainsi que la surface servant de référence pour l’aimant. Si une bande autonettoyante circule sous la face de l’aimant, indiquez son bord inférieur et l’espace nécessaire au passage des tasseaux et des éléments métalliques au-dessus de la charge. Lorsqu’un fournisseur prend ses mesures depuis le dessous de la bande de nettoyage, demandez-lui d’indiquer le décalage par rapport à la face de l’aimant avant de comparer une distance entre la face et la bande.
Exemple. Supposons que la face se trouve à 300 mm au-dessus de la surface porteuse au point d’essai. La profondeur maximale de la couche de matériau est de 180 mm, ce qui donne un écart de 120 mm entre la face et la charge. Un boulon situé près de la surface porteuse se trouve à environ 300 mm de la face de l’aimant. Un élément situé à 40 mm sous le sommet de cette même charge se trouve à environ 160 mm de la face. Le plan fournit ainsi deux positions d’essai utiles pour le même aimant. Le dégagement admissible sous la bande de nettoyage doit faire l’objet d’un contrôle distinct.
Qu’est-ce qui change au niveau d’un point de transfert ?
À l’extrémité de déchargement, le matériau quitte la poulie de tête sous la forme d’un flux en mouvement. Une vitesse de bande plus élevée ou une variation du débit volumique peut déplacer ce flux par rapport à l’aimant et au volet séparateur de collecte. Utilisez un plan indiquant la trajectoire du matériau en fonctionnement normal comme au débit de pointe, puis demandez au fournisseur à quel endroit il prévoit la séparation du métal. Vérifiez les dimensions physiques sur le site d’installation prévu au lieu de transposer à la poulie de tête une mesure effectuée à mi-convoyeur.
Quand faut-il choisir un séparateur à aimants permanents ?
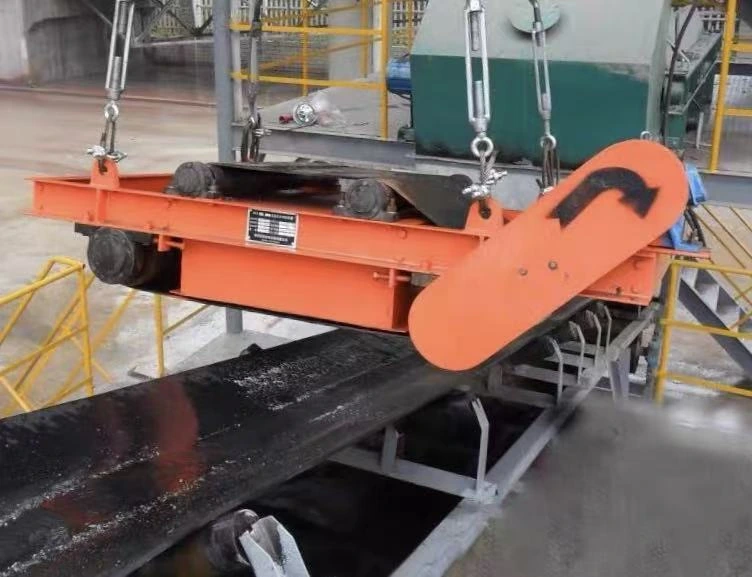
Optez d’abord pour un aimant permanent si l’équipement proposé peut capter et évacuer les éléments en acier ciblés à la distance de travail, sous la charge de matériau et à la vitesse de bande normales maximales. Il s’agit d’un point de départ pratique pour un flux stable de granulats ou de matériaux à recycler, avec une position de montage clairement définie et une présence récurrente d’éléments ferreux magnétiques. L’aimant ne nécessite aucun circuit d’excitation, et une version autonettoyante peut évacuer les éléments ferreux sans interrompre la production.
Que faire si la capacité électrique disponible sur la ligne est limitée ?
Dressez la liste des charges électriques encore nécessaires. Un aimant permanent à nettoyage manuel ne comporte aucun entraînement de nettoyage. Un séparateur overband permanent autonettoyant doit être alimenté pour entraîner sa bande, même si son champ magnétique est présent en permanence. Si la puissance électrique disponible est limitée, comparez l’alimentation de l’entraînement et les commandes, ainsi que l’espace nécessaire pour acheminer les éléments ferreux collectés vers un bac.
Que se passe-t-il si la production est sur le point d’augmenter ?
Communiquez au fournisseur les vitesses actuelles et prévues de la bande, ainsi que les épaisseurs actuelles et prévues de la couche de produit. Si l’augmentation de la production entraîne une couche plus épaisse ou une vitesse de bande plus élevée, réévaluez la capacité de captation dans ces conditions. Un répartiteur d’alimentation ou un point de transfert mieux adapté peut permettre de capter le même élément cible. Si la conception à aimants permanents satisfait aux exigences dans les conditions prévues, elle reste une solution viable. Si elle n’atteint toujours pas l’objectif après les modifications pratiques de l’implantation, comparez-la à une conception électromagnétique.
La Séparateur magnétique overband permanent Corvelan utilise une bande motorisée pour l’évacuation continue. Sa page produit présente des configurations transversales et longitudinales, ainsi que les dimensions du convoyeur et les caractéristiques des éléments à extraire utilisées pour le dimensionnement.
Quand faut-il choisir un séparateur électromagnétique ?
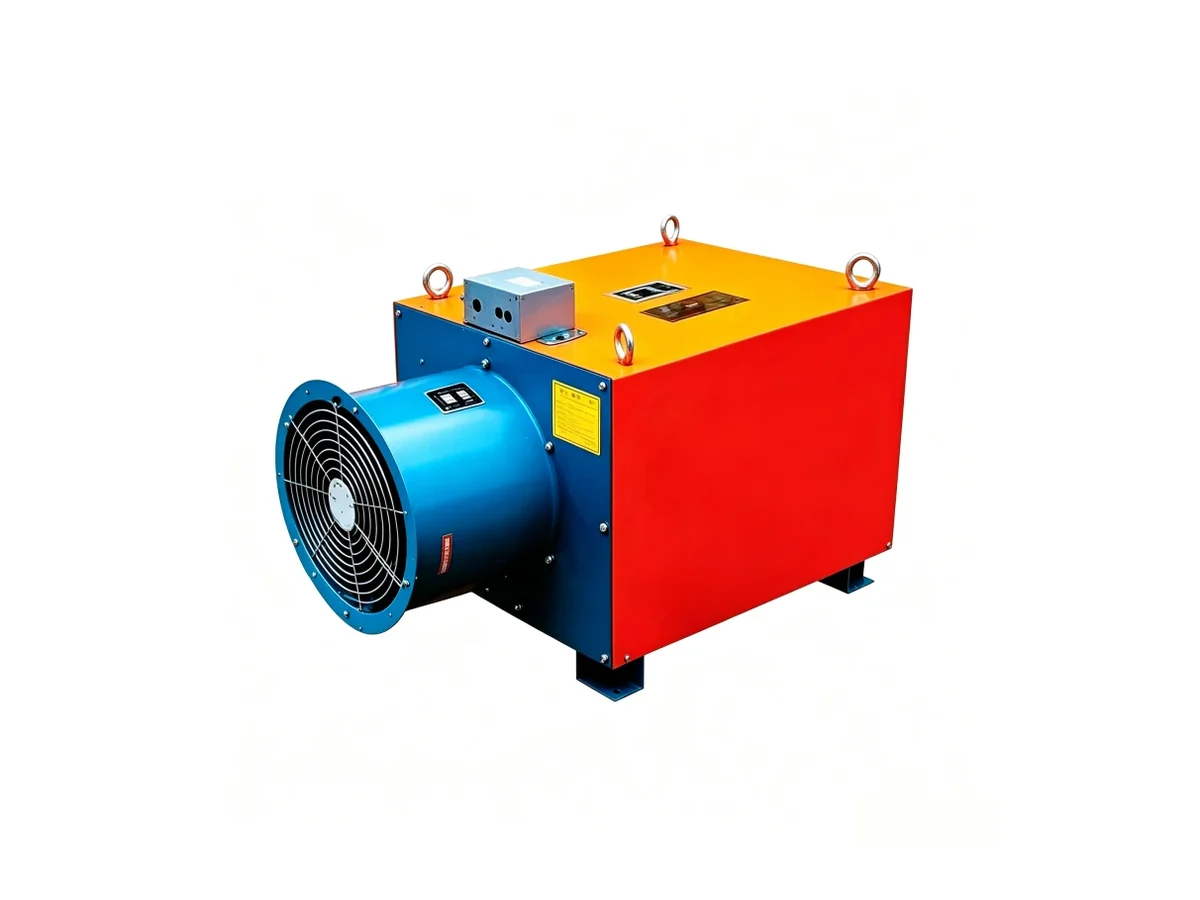
Envisagez un électroaimant lorsqu’une solution à aimants permanents ne permet pas d’atteindre les performances requises à la distance de travail prévue, ou lorsque la possibilité de désactiver le champ magnétique fait partie du plan d’exploitation. Une couche de matériau épaisse, une bande à grande vitesse ou une installation en hauteur peuvent réduire le temps d’exposition ou la force d’attraction magnétique disponibles pour extraire une pièce métallique enfouie. Dans ces cas, demandez une proposition de solution électromagnétique établie pour la position de travail réelle et vérifiez les performances de l’équipement après un fonctionnement sous charge.
Que faire si la hauteur disponible ou la configuration du point de transfert impose l’entrefer ?
Sur l’alimentation d’un concasseur présentant une dimension maximale de blocs importante, l’aimant et sa bande autonettoyante peuvent devoir être installés suffisamment haut pour laisser passer le matériau. Si l’emplacement ne peut pas être modifié et que la solution à aimant permanent ne capte pas le plus petit morceau d’acier susceptible de provoquer des dommages à la charge spécifiée, demandez quel taux de récupération la solution électromagnétique permettra d’obtenir à cette même hauteur. Si les deux solutions ne captent pas les métaux profondément emprisonnés, évaluez s’il est possible d’étaler ou de décompacter le flux de matériau à un autre point du procédé avant d’opter pour un aimant de plus grandes dimensions.
Que faire si l’installation nécessite un réglage du champ magnétique ?
Un électroaimant conventionnel peut être mis hors tension dans le cadre d’une séquence d’exploitation planifiée. Si vous avez également besoin de régler l’intensité du champ magnétique, spécifiez la plage de fonctionnement et demandez comment le redresseur ou le contrôleur assure ce réglage. Le cas échéant, vérifiez quels signaux relatifs à l’état prêt de l’aimant, aux défauts et à l’état du refroidissement sont transmis au système de contrôle-commande de l’installation. Demandez également le courant en régime permanent et les conditions de champ magnétique retenus pour toute performance annoncée.
La Séparateur électromagnétique suspendu Corvelan Cette page présente la série RCDB à nettoyage manuel. Si vous avez besoin d’une évacuation automatique et continue des éléments ferreux, précisez-le séparément afin que l’offre porte sur une configuration électromagnétique autonettoyante.
Faut-il choisir un nettoyage manuel ou autonettoyant ?
Optez pour un nettoyage manuel lorsque les éléments ferreux sont occasionnels et peuvent être retirés lors d’arrêts planifiés et sécurisés. Choisissez un système autonettoyant lorsque les éléments ferreux arrivent fréquemment ou que des arrêts répétés pour nettoyage interrompraient la production. Déterminez le mode de nettoyage en fonction de la quantité d’éléments ferreux collectée par la ligne, de leur mode d’arrivée et de leur destination après extraction.
Comment définir l’intervalle de nettoyage manuel ?
Consignez la quantité de fer qui s’accumule entre deux inspections et vérifiez si des pièces longues obstruent la face du séparateur ou la zone de dégagement. Définissez un intervalle suffisamment court pour éviter que, pendant une équipe chargée, le métal ne s’accumule au niveau de l’aimant au-delà de ce que la ligne peut tolérer. Si le fer arrive par à-coups ou si les arrêts en toute sécurité sont difficiles à planifier, réévaluez la méthode d’évacuation. Le manuel du séparateur suspendu à aimant permanent Eriez distingue les configurations à nettoyage manuel et autonettoyantes, et décrit le risque d’attraction à proximité d’un aimant permanent.
Pour le nettoyage, respectez le manuel de l’équipement et la procédure de consignation des énergies de l’usine. Une équipe qualifiée doit maîtriser les énergies d’entraînement du convoyeur et du séparateur, le risque de redémarrage intempestif ainsi que le déplacement des métaux retenus. Un aimant permanent continue d’attirer l’acier après la consignation du convoyeur. Un électroaimant peut libérer les pièces d’acier collectées lorsque son alimentation est coupée ; veillez donc à ce que leur trajectoire de chute soit dégagée avant tout arrêt planifié. Respectez les règles d’accès propres à l’équipement choisi concernant les personnes porteuses de dispositifs médicaux implantés.
Où le système autonettoyant doit-il évacuer le fer ?
Suivez le trajet depuis le point de captage jusqu’au bac de récupération. Prévoyez un dégagement suffisant pour que la pièce la plus volumineuse puisse franchir le châssis support, les protections et le brin retour sans provoquer de bourrage. Placez le bac et la goulotte hors du flux de produit afin d’éviter que les éléments en acier captés ne rebondissent ou ne roulent à nouveau sur le convoyeur. Demandez au fournisseur d’indiquer sur le plan le point de chute, l’espace nécessaire au retrait de la bande et l’accès au bac. Une bande autonettoyante nécessite malgré tout des inspections et un entretien périodiques.
Où installer le séparateur sur le convoyeur ?
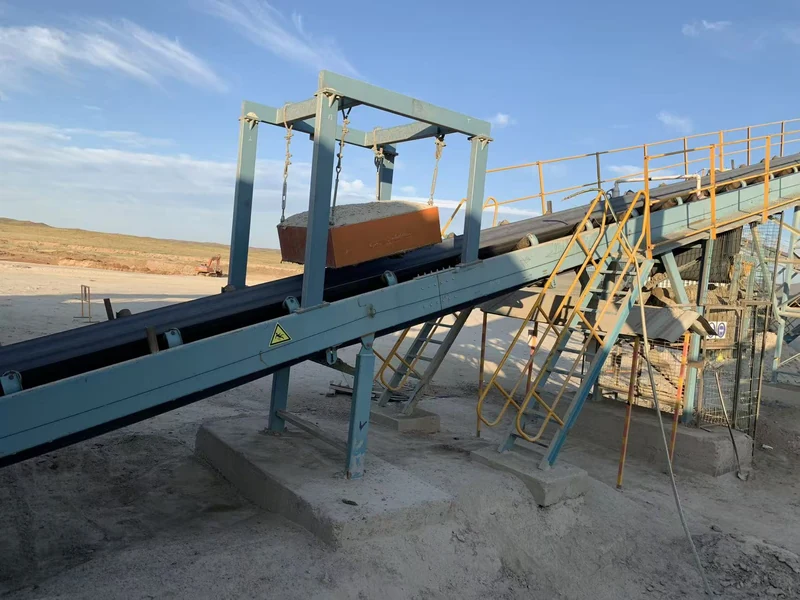
Optez pour une implantation transversale lorsqu’elle est compatible avec le convoyeur existant et permet une évacuation latérale dégagée. Envisagez une implantation longitudinale au-dessus de la poulie de tête lorsque la chute du produit expose des éléments ferreux difficiles à extraire à travers la couche de matériau. Vérifiez l’espace disponible, la trajectoire des éléments métalliques et la configuration du support avant d’arrêter votre choix sur l’une ou l’autre implantation.
Quels sont les critères d’efficacité d’une implantation transversale ?
Un séparateur monté transversalement enjambe le convoyeur principal et évacue généralement les éléments en acier sur le côté. Cette configuration peut être adaptée à une installation sur un équipement existant lorsque l’espace disponible au niveau de la poulie de tête est limité. Effectuez les essais sur toute la largeur en charge, notamment là où la couche de produit est la plus épaisse et où les éléments en acier peuvent circuler près des bords. Un captage réussi au centre ne renseigne que sur ce point précis. Testez également les trajectoires périphériques si le produit y circule effectivement.
Quand une implantation longitudinale mérite-t-elle d’être envisagée ?
Si un élément ferreux est emprisonné sous de gros blocs au milieu de la bande, un transfert peut décompacter le lit de matériau et exposer l’acier. L’ article de Recycling Today consacré aux aimants suspendus explique pourquoi une séparation au niveau de la poulie de tête peut réduire le piégeage. Tenez compte de la géométrie réelle du transfert et vérifiez que le répartiteur de collecte évacue l’acier à l’écart du flux principal aux deux débits de charge. Si une goulotte, une poulie ou le convoyeur suivant occupe cet espace, vérifiez si un montage transversal au-dessus de la bande, associé à une couche de matériau moins épaisse et plus régulière, peut remplir la même fonction. Si les pièces difficiles se déplacent au contact de la bande et que la poulie de tête peut servir de point de séparation, comparez une poulie de tête magnétique et vérifiez que les deux flux de décharge peuvent être maintenus séparés.
Quelles informations faut-il fournir aux équipes de maintenance et de structure ?
Communiquez-leur la masse en ordre de marche, les dégagements nécessaires au levage et à la maintenance, les points de fixation, la trajectoire d’évacuation et les structures métalliques à proximité. Lors de l’étude du site, tenez compte du poids et des supports des éventuelles plateformes d’accès ou goulottes. Vérifiez que la bande de nettoyage peut être remplacée, que le bac peut être vidé et que la bobine, le ventilateur ou les autres organes à entretenir restent accessibles sans démontage de l’installation de transfert. Faites figurer sur le plan du fournisseur les rouleaux environnants, le matériau de la goulotte et la charpente métallique porteuse.
Quelle est l’incidence de l’alimentation électrique, du refroidissement et des temps d’arrêt sur les coûts ?
Comparez les coûts d’installation et les coûts annuels uniquement après avoir vérifié que chaque solution permet d’assurer le même niveau d’élimination. Intégrez au prix installé le matériel, les commandes, les supports, les dispositifs de protection et les travaux d’alimentation électrique. Dans la comparaison annuelle, prenez en compte l’énergie, la main-d’œuvre de nettoyage, les pièces de rechange et les arrêts planifiés. Ces coûts sont plus faciles à comparer si les deux offres précisent ce qui est inclus et ce qui doit être fourni par l’exploitant.
Comment estimer la consommation électrique supplémentaire ?
Multipliez la puissance absorbée moyenne de chaque charge électrique, en kilowatts, par son nombre d’heures de fonctionnement, puis additionnez les résultats. Pour le groupe d’alimentation de l’électroaimant, utilisez la puissance absorbée côté réseau, qui peut différer de la puissance d’excitation nominale de la bobine. Incluez les ventilateurs, les pompes et la bande de nettoyage, le cas échéant. Si les charges fonctionnent pendant des durées différentes, calculez-les séparément.
Exemple. Supposons que deux options vérifiées présentent la même consommation pour la bande de nettoyage et que le groupe électromagnétique, refroidissement en fonctionnement compris, ajoute une puissance absorbée moyenne de 4 kW pendant 5,000 heures par an. Cela représente une consommation supplémentaire de 20,000 kWh par an. Pour un tarif d’électricité supposé de $0.12 par kWh, le coût énergétique supplémentaire s’élève à $2,400 par an. Remplacez ces valeurs par la puissance absorbée, le nombre d’heures et le tarif de l’électricité réels du site. Comparez le coût obtenu aux performances d’extraction rendues possibles par la conception sous excitation, ainsi qu’à toute évolution des besoins de maintenance ou des temps d’arrêt.
Que doit-il se passer en cas de défaut d’alimentation électrique ou de refroidissement ?
Définissez le comportement de l’alimentation en matériau et du convoyeur en cas de perte d’excitation, de défaillance d’un système de refroidissement nécessaire ou d’arrêt de la bande de nettoyage. Pour une application de protection de concasseur, précisez si l’alimentation doit s’arrêter et quels contrôles doivent être effectués avant son redémarrage. Un aimant permanent peut continuer à attirer les éléments ferreux lors d’une panne de l’entraînement, même si sa bande d’évacuation s’arrête. Avec un électroaimant, une perte d’excitation peut également libérer les éléments ferreux déjà retenus. Prévoyez un accès permettant de contrôler les emplacements où ces éléments ferreux pourraient être tombés avant le redémarrage de la ligne.
Spécifiez le système de refroidissement en fonction de la température ambiante, du niveau de poussière, de la ventilation et du cycle de service du site. Demandez les charges électriques, les exigences d’accès et la liste des opérations de maintenance correspondant à la conception proposée. Le Section consacrée à la maintenance du manuel des électroaimants Eriez répertorie différentes opérations de maintenance pour ses modèles refroidis par air et par huile. Suivez le manuel de l’unité sélectionnée pour définir les alarmes et les protections électriques.
Quels matériaux nécessitent une autre méthode de séparation ?
Utilisez un aimant suspendu pour extraire les éléments en fer et en acier magnétiques pouvant être soulevés hors de la charge transportée. Les particules fines, les minéraux faiblement magnétiques et les métaux non ferreux nécessitent le choix d’un équipement distinct. Précisez si votre objectif est de protéger une machine, de récupérer une matière valorisable ou d’atteindre un niveau de pureté donné pour le produit. Chaque application requiert un critère d’acceptation différent.
Que faire si les éléments ciblés sont fins ou faiblement magnétiques ?
Une grille magnétique, un séparateur magnétique à tiroir ou un appareil à haute intensité peut constituer un meilleur point de départ pour les matières fines sèches, à condition que les modalités d’écoulement et de nettoyage soient adaptées à l’application. L’enrichissement des minéraux nécessite des essais sur une alimentation représentative ainsi qu’une méthode adaptée à la granulométrie, à la réponse magnétique des minéraux et au procédé par voie sèche ou humide. Un essai d’écoulement ou sur échantillon doit permettre de vérifier la teneur et le rendement du produit au débit d’alimentation prévu. L’ analyse de la séparation permanente par voie sèche des minéraux montre comment le système magnétique, le comportement des particules et la présentation de l’alimentation influencent les résultats de la séparation des minéraux. Si votre alimentation se présente déjà sous forme de pulpe ou si sa teneur en humidité modifie le déplacement des particules, commencez par consulter le guide de Corvelan consacré à la comparaison entre la séparation magnétique par voie humide et par voie sèche avant de spécifier un appareil.
Que faire si la cible est en aluminium, en cuivre ou en acier inoxydable ?
Pour récupérer des métaux non ferreux conducteurs tels que l’aluminium, envisagez un séparateur à courants de Foucault après l’élimination des métaux ferreux. Pour protéger les équipements ou contrôler les produits, envisagez un détecteur de métaux pour convoyeur avec arrêt du convoyeur à bande ou un dispositif distinct permettant d’éjecter le métal. La réponse magnétique de l’acier inoxydable varie ; identifiez donc sa nuance si possible et testez des pièces réelles à la position de travail prévue. Si la cible est un élément de fixation en acier solidaire d’une pièce plus grande, utilisez cet assemblage pour l’essai. L’aimant doit déplacer la pièce entière, sauf si un traitement en amont libère l’élément en acier.
Comment comparer les offres et vérifier l’efficacité du déferrage ?
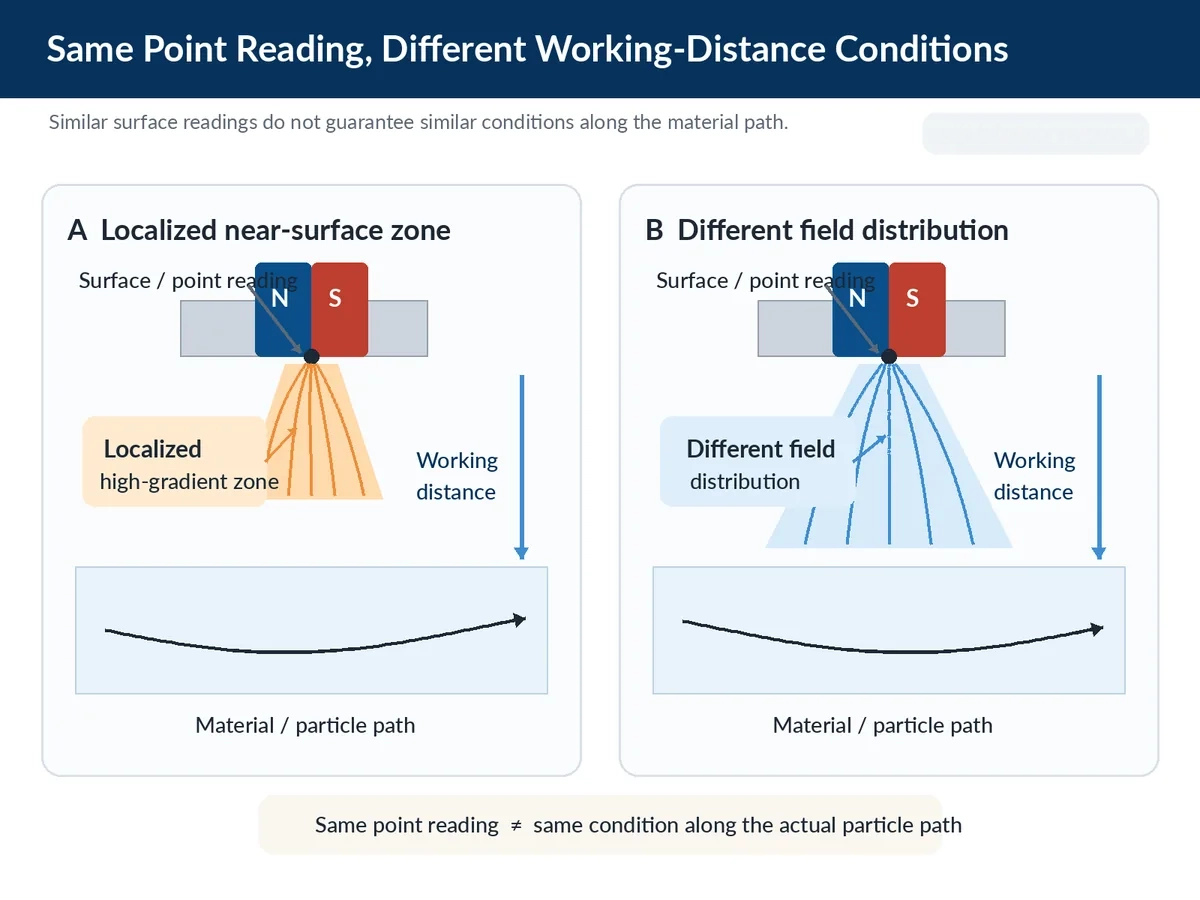
Communiquez à tous les fournisseurs les mêmes données relatives au convoyeur, les mêmes pièces cibles et les mêmes critères de validation. Comparez ensuite la captation et l’évacuation dans les conditions de fonctionnement convenues. Une valeur en gauss mesurée en surface décrit l’induction magnétique en un point donné. Un essai d’arrachement mesure la force exercée sur une pièce spécifiée dans des conditions définies. La variation du champ dans l’entrefer est également importante. Deux aimants présentant la même valeur en un point peuvent exercer des forces d’attraction différentes sur une même pièce lorsqu’elle se rapproche de leur face. Un essai sur convoyeur en charge permet de vérifier si cette cible atteint effectivement le flux de rejet. Si les fournisseurs indiquent des mesures magnétiques différentes, utilisez notre guide de comparaison des valeurs en gauss et des forces d'arrachement afin d'harmoniser leurs méthodes de mesure.
Quels éléments inclure dans la demande de devis ?
| Communiquez aux deux fournisseurs | Demandez aux deux fournisseurs de vous transmettre |
|---|---|
| Matériau, masse volumique apparente si elle est connue, humidité, granulométrie habituelle et granulométrie maximale des morceaux | Configuration envisagée, hauteur de charge admissible et distance libre par rapport au produit |
| Largeur de bande, profil de l’auge, plage de vitesses, hauteur normale et maximale de la couche de produit, et débit correspondant | Un plan indiquant les références de montage, la zone de captation et la trajectoire d’évacuation |
| Matériau et dimensions des plus petites pièces d’acier susceptibles de provoquer des dommages et des plus grandes pièces d’acier raisonnablement prévisibles, ainsi que les zones où elles peuvent circuler | Les pièces d’essai, les positions, la vitesse, la profondeur et les critères d’acceptation spécifiés |
| La fréquence de présence de corps ferreux, la durée maximale admissible d’arrêt pour nettoyage et l’accès au bac de récupération | La méthode de nettoyage, le poids en ordre de marche, l’espace de maintenance et le périmètre de l’installation |
| L’alimentation électrique du site, le régime de service, les conditions ambiantes et les exigences de redémarrage | L’alimentation secteur, les commandes, le système de refroidissement le cas échéant et le comportement en cas de coupure de courant |
Lorsque ces relevés servent à comparer des offres, demandez des mesures du champ ou de la force d'arrachement effectuées aux mêmes positions et aux mêmes distances. Pour les essais d'arrachement, utilisez la même pièce en acier, avec la même orientation et la même méthode de décrochage. Si une offre indique une valeur mesurée au niveau de la face du séparateur et une autre une valeur mesurée au-dessus de la bande, demandez des données équivalentes avec les points de référence clairement repérés. Si un fournisseur propose une position de montage différente, demandez une comparaison distincte précisant la nouvelle distance de travail, les performances de captation attendues, les travaux d'installation et le coût.
En quoi consiste un essai de réception pertinent ?
Convenez d'une procédure approuvée pour introduire des pièces d'essai représentatives et comptabiliser chacune d'elles. Effectuez les essais à charge normale ainsi que dans les conditions normales les plus contraignantes raisonnablement envisageables. Le cas échéant, testez des emplacements au centre et sur les bords, des pièces en surface et enfouies, plusieurs passages, ainsi que la température de fonctionnement de l'électroaimant. Pour chaque condition, consignez le nombre de pièces introduites, le nombre de pièces acheminées vers le bac de rejet et le nombre de pièces non captées. Présentez séparément dans les résultats la plus petite pièce susceptible de provoquer des dommages. Par exemple, avec 10 passages par condition, un comptage dans le bac de 10 pour les boulons en surface et de 7 pour les boulons enfouis met en évidence trois pièces non captées à analyser dans la condition avec enfouissement. Si le critère convenu est de 10 sur 10 dans chaque condition, l'essai échoue pour la position enfouie.
Avant d'effectuer des essais à proximité des équipements en aval, convenez de la manière dont les pièces non captées seront récupérées en toute sécurité. Si la captation est satisfaisante à charge normale, mais que le nombre de pièces non captées augmente à la charge de pointe, déterminez s'il convient de modifier le champ magnétique, le profil d'alimentation ou le circuit d'évacuation. Répétez les contrôles concernés dans les mêmes conditions. Notre page consacrée à l'électroaimant suspendu distingue une démonstration en atelier de la force d'attraction d'un essai de projet convenu, réalisé avec des pièces définies, une épaisseur de matériau et une vitesse de bande spécifiées, ainsi qu'un critère de réussite.
Que faut-il vérifier lorsque des éléments ferreux passent à travers le séparateur ?
Déterminez à quel stade la séparation a échoué. La pièce métallique peut passer sous l'aimant sans être captée, être soulevée puis retomber, ou atteindre le côté évacuation avant de revenir dans le flux de produit. Comparez l’essai non concluant au dernier essai jugé acceptable, en conservant la même cible, la même vitesse, la même charge de matériau, la même hauteur de montage et le même état de l’équipement. Utilisez les points d’observation approuvés ou des observations enregistrées, à l’écart des équipements en mouvement.
Que faire si le problème se produit uniquement lors d’une pointe d’alimentation ?
Comparez l’épaisseur maximale du lit de matériau et la vitesse de la bande avec celles relevées lors de l’essai de réception. Une couche plus épaisse peut enfouir l’acier, tandis qu’une vitesse de bande plus élevée laisse moins de temps à l’aimant pour le soulever. Si les défauts de captation se concentrent d’un côté, vérifiez la répartition de l’alimentation et la couverture de captation sur toute la largeur chargée. Si un autre type de métal commence à passer avec les mêmes réglages, vérifiez sa réponse magnétique avant de modifier le séparateur. Rétablissez le profil d’alimentation validé si les contraintes de production le permettent ou modifiez l’implantation, puis répétez l’essai à charge maximale.
Que faire si le problème apparaît après la montée en température ou pendant le déchargement ?
Si la captation diminue en fin de cycle, faites comparer par du personnel qualifié l’intensité électrique de l’électroaimant, l’état de son système de refroidissement et ses alarmes avec les conditions de fonctionnement validées. Vérifiez le centrage de la bande, les tasseaux, le dégagement au niveau de la goulotte et le niveau du bac lorsque le métal est soulevé, mais retombe dans le produit. Pour un séparateur à nettoyage manuel, comparez l’accumulation sur la face avec l’intervalle de nettoyage convenu. Corrigez la cause, puis répétez le même essai avec la même cible dans les conditions ayant entraîné le défaut de captation, afin que l’équipe puisse vérifier si l’élimination respecte de nouveau les limites convenues.
Comment faire le choix final
Choisissez le séparateur le plus simple capable de soulever et d’évacuer de manière fiable les éléments en acier ciblés dans les conditions de charge normale les plus contraignantes. Comparez les solutions à aimants permanents et électromagnétiques à géométrie de travail identique. Choisissez ensuite le système de nettoyage, les commandes et l’assistance en fonction du fonctionnement de votre ligne. Si seule la solution électromagnétique satisfait aux exigences d’extraction, intégrez au périmètre final son système de refroidissement, son alimentation électrique et les mesures prévues en cas de défaut.
Si vous disposez d’un schéma ou d’une photo du convoyeur, de la largeur et de la vitesse de la bande, des épaisseurs normales et maximales de la couche de produit ainsi que d’une description des éléments ferreux susceptibles de provoquer des dommages, transmettez-les à Corvelan. Ajoutez l’emplacement de montage ou le dégagement disponible si vous les connaissez. Ces informations nous permettront d’étudier avec vous une configuration avec aimant overband permanent ou électroaimant suspendu, et de déterminer les points qu’un essai spécifique au projet devra vérifier.
Transmettez les caractéristiques de votre convoyeur à Corvelan
Questions fréquemment posées
Un séparateur permanent autonettoyant peut-il fonctionner sans électricité ?
L’aimant peut continuer à attirer les éléments ferreux. Une bande de nettoyage motorisée doit rester alimentée pour les évacuer hors de l’aimant. Après un arrêt de l’entraînement, vérifiez qu’aucune pièce d’acier n’est restée retenue et rétablissez le circuit normal d’évacuation conformément à la procédure de redémarrage approuvée du site.
Puis-je utiliser la largeur de bande pour comparer deux séparateurs ?
Utilisez la largeur de bande pour vérifier l’encombrement, puis comparez la largeur chargée réelle, la forme de l’auge et la distance par rapport aux éléments à extraire. Deux bandes de même largeur nominale peuvent transporter des profils de charge différents. Demandez au fournisseur quelle est la zone d’action du champ magnétique sur toute la largeur chargée et incluez les trajectoires périphériques du produit dans votre vérification.
Un séparateur électromagnétique refroidi par huile est-il toujours préférable à un modèle refroidi par air ?
Choisissez un système de refroidissement adapté au régime de fonctionnement et aux conditions ambiantes requis, en tenant compte des utilités et de l’accès pour la maintenance dont vous disposez. Pour un système refroidi par air, vérifiez la circulation d’air disponible et le mode de gestion des poussières. Pour un système refroidi par huile, demandez comment la chaleur est évacuée de l’appareil et quels composants du circuit d’huile et de refroidissement nécessitent une maintenance. Comparez les deux systèmes dans leurs conditions nominales de fonctionnement continu.
Un débit plus élevé implique-t-il nécessairement l’utilisation d’un électroaimant ?
Une augmentation du débit modifie la recommandation lorsqu’elle change la façon dont la cible se présente devant l’aimant. Si la même bande transporte désormais une couche plus épaisse, répétez le contrôle avec une pièce enfouie. Si l’épaisseur de la couche reste constante et que la vitesse de la bande augmente, répétez l’essai à cette vitesse supérieure. Un équipement à aimants permanents qui satisfait toujours aux critères de réussite reste une option.
Une seule pièce d’essai peut-elle représenter tous les éléments ferreux présents sur ma ligne ?
Utilisez des pièces distinctes pour les cibles qui diffèrent par leur forme, leur taille, leur degré d’enfouissement ou les dommages qu’elles peuvent causer. Une plaque plane, un boulon compact et un fil métallique peuvent se comporter différemment. Incluez la plus petite pièce susceptible de provoquer des dommages pour vérifier la captation, ainsi qu’une pièce plus grande mais réaliste pour contrôler la distance de sécurité lors de l’évacuation.
Le contrôle en atelier et l’essai sur site doivent-ils suivre la même méthode ?
Dans la mesure du possible, utilisez les mêmes définitions convenues des cibles, avec des contrôles distincts selon ce que chaque emplacement permet de démontrer. En atelier, vérifiez les commandes convenues, les mesures du champ ou de la force d’arrachement ainsi que la captation des éléments cibles dans la configuration d’essai disponible. Sur site, confirmez que l’unité installée soulève et évacue ces éléments avec votre matériau, à la vitesse prévue et selon l’implantation réelle.
Puis-je conserver les rouleaux supports en acier existants sous le séparateur ?
Demandez au fournisseur de vérifier les rouleaux porteurs et les éléments en acier situés à proximité sur le plan d’installation. La présence d’acier à proximité du circuit magnétique peut modifier le champ disponible pour attirer l’élément cible. Le résultat dépend de la géométrie exacte. Pour l’installation transversale de son Model TP, Eriez préconise des rouleaux amagnétiques sous l’équipement. Respectez la disposition des rouleaux spécifiée pour l’unité sélectionnée et intégrez-la au contrôle après installation.
Que se passe-t-il si le bac de rejet est plein ?
Un bac plein peut obstruer la goulotte ou permettre aux éléments ferreux de retomber dans le flux de produit. Prévoyez un accès sécurisé au bac, définissez une fréquence d’inspection ou de vidage et maintenez un dégagement suffisant sous l’évacuation. Lorsqu’un débordement risque de réintroduire du métal dans un procédé critique, convenez de la manière dont un signal de niveau haut ou une anomalie constatée lors d’une inspection doit arrêter ou dévier l’alimentation.
Comment comparer le bruit en fonctionnement ?
Comparez l’installation complète à charge identique et depuis le même poste opérateur. Relevez les entraînements et ventilateurs en fonctionnement, puis vérifiez si le bruit dominant provient de l’ensemble magnétique ou des métaux heurtant la goulotte et le bac de réception. Lorsque les opérateurs sont exposés, appuyez-vous sur l’évaluation du bruit réalisée dans l’usine pour analyser le résultat et déterminer les mesures correctives nécessaires.
Dans quels cas la location d’un séparateur est-elle pertinente ?
La location peut être pertinente pour une opération temporaire ou un essai, à condition que l’équipement puisse reproduire la distance de travail ainsi que les conditions d’alimentation et d’évacuation de l’application évaluée. Intégrez au coût de location le levage, les supports, l’alimentation électrique, les dispositifs de protection et la dépose. Pour une ligne permanente, comparez ces résultats ainsi que le périmètre complet de la fourniture installée avant d’arrêter votre choix sur une conception.




