Trouvez l’équipement adapté au point d’installation et à l’opération de séparation.
Tous les séparateurs magnétiques →Commencez par le matériau ou la ligne de production à protéger.
Toutes les applications →Comparez les technologies, vérifiez les paramètres et préparez votre demande de devis.
Tous les guides →Découvrez l’usine, les contrôles qualité et les réponses à vos questions avant de demander un devis.
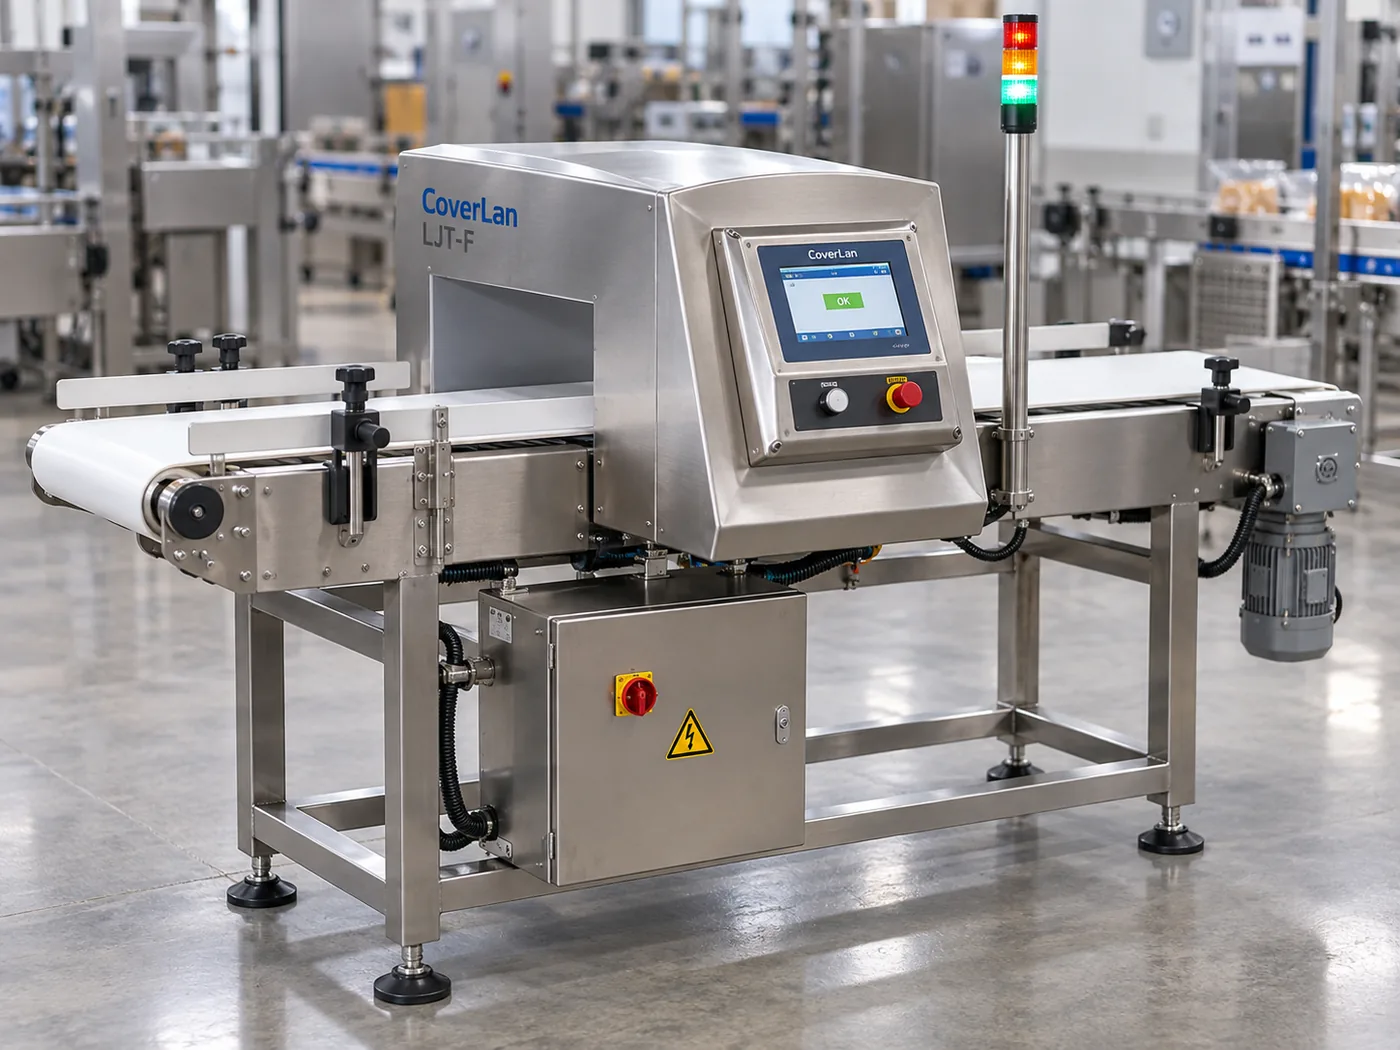
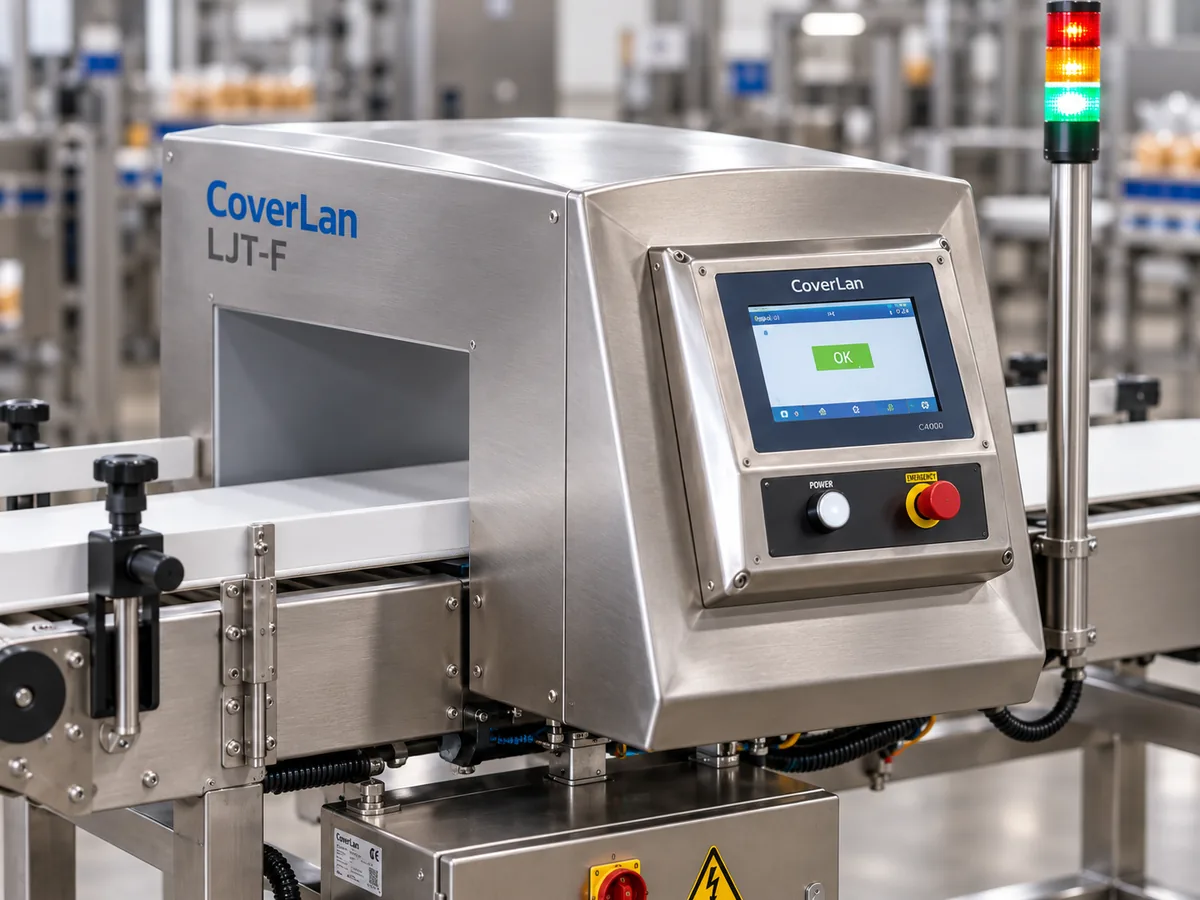
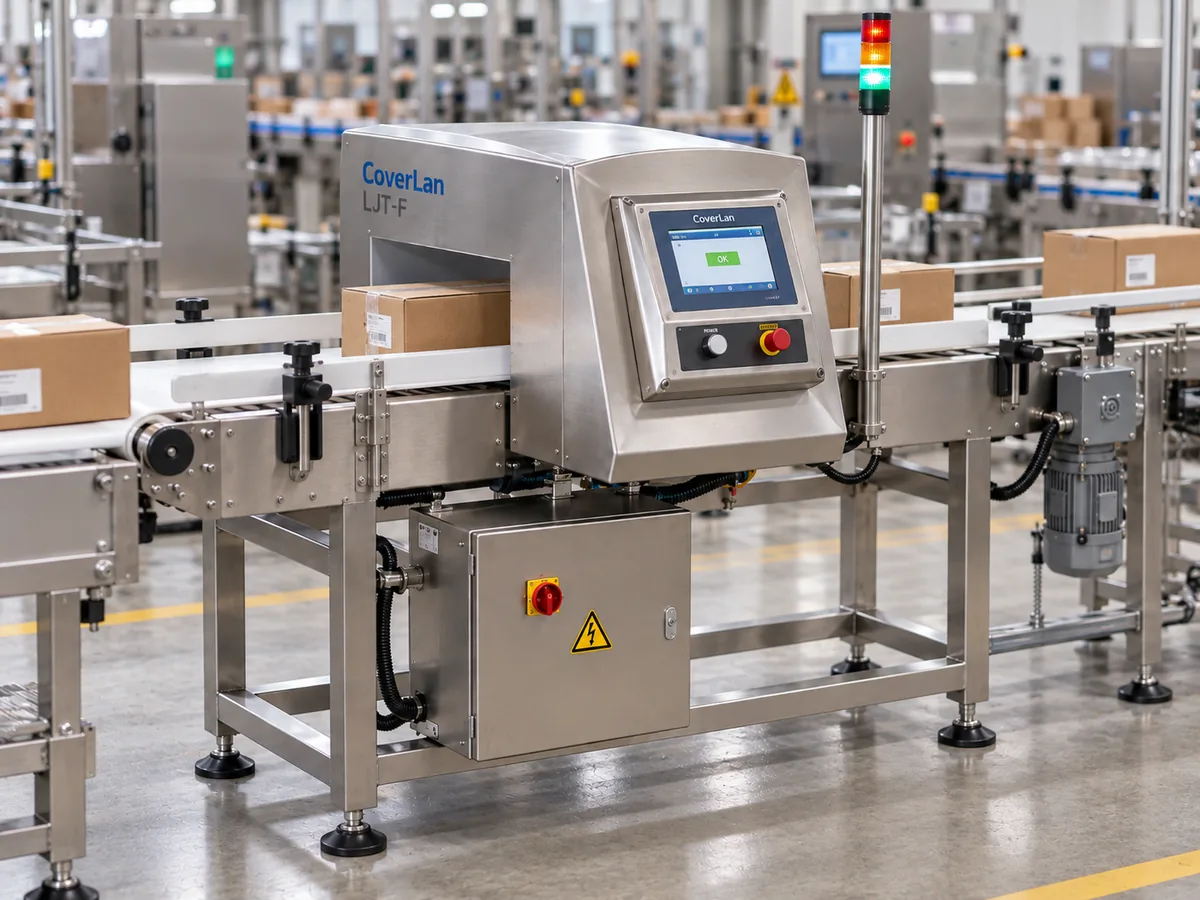
Contrôle en ligne des métaux dans les produits transportés sur un convoyeur. Le LJT-F détecte les contaminations par des métaux ferreux, non ferreux et de l’acier inoxydable, et peut être associé à une alarme, à l’arrêt de la bande, à un dispositif de marquage ou à un système de rejet.
Utilisez les valeurs indiquées pour une première vérification de compatibilité. Les dimensions finales, les conditions de fonctionnement et les interfaces du projet sont confirmées pour le modèle sélectionné avant la production.
500–700 mm
Choisissez la largeur en fonction de celle de votre produit et du dégagement latéral requis.
100–300 mm
Utilisez l’ouverture la plus petite possible permettant le passage sécurisé de votre produit.
1500–1800 mm
Vérifiez l’espace disponible sur votre ligne pour l’entrée, le détecteur et la sortie.
710 mm indiqués
Confirmez l’interface finale avec la ligne avant la production.
Réglable, jusqu’à 60 m/min indiqués
La vitesse finale dépend de l’espacement des produits, des exigences de détection et du temps de réponse.
OEM pris en charge
Envoyez-nous les dimensions du produit et le plan d’implantation de la ligne si les dimensions indiquées ne conviennent pas à votre installation.
Le LJT-F est particulièrement adapté lorsque votre produit est transporté sur un convoyeur et peut traverser l’ouverture du détecteur, souvent appelée ouverture de détection. Lorsqu’un métal est détecté, le système peut déclencher une alarme, arrêter la bande, marquer le produit ou commander un dispositif d’éjection automatique.
Si le principal contaminant n’est pas métallique — par exemple du verre, de la pierre, un os ou un plastique dense — ou si votre produit ne peut pas traverser une ouverture de détection de dimensions réalistes, une autre méthode d’inspection ou une autre configuration de ligne peut être mieux adaptée.
Ils répondent à des problématiques différentes. Un détecteur de métaux pour convoyeur contrôle la présence de métaux dans un produit en mouvement et envoie un signal lorsqu'un métal est détecté. Un séparateur magnétique capture physiquement les contaminants sensibles aux champs magnétiques présents dans le flux de matériau.
| Méthode | Fonction principale | Type de métal généralement ciblé | Opérations après détection ou captation |
|---|---|---|---|
| Détecteur de métaux pour convoyeur | Contrôle le produit traversant l’ouverture du détecteur. | Métaux ferreux, non ferreux et acier inoxydable, dans des conditions de produit et de ligne adaptées. | Peut déclencher une alarme, l’arrêt de la bande, un marquage ou le dispositif de rejet validé. |
| Séparateur magnétique | Capte ou sépare les métaux sensibles au magnétisme présents dans le flux de produit. | Principalement les contaminants ferreux et autres contaminants fortement magnétiques, selon le séparateur et le procédé. | Le système magnétique retient physiquement ou dévie le matériau capté. |
La spécification fournie pour le LJT-F classe les métaux ciblés en trois catégories : ferreux (Fe), non ferreux (NFe) et acier inoxydable (SUS). La plus petite dimension de métal détectable ne correspond pas à une valeur fixe valable pour tous les produits. Elle dépend du produit, de l’ouverture du détecteur, du type et de la position du métal, de la vitesse de la ligne, de l’emballage et de l’environnement immédiat.
Le processus de base est simple : faire passer le produit dans le détecteur, contrôler le signal, identifier toute variation liée à la présence de métal, puis déclencher la réponse convenue de la ligne.
Le convoyeur fait passer le produit dans l’ouverture du détecteur à la vitesse de ligne prévue.
Le détecteur surveille le signal pendant le passage du produit dans l’ouverture.
Si le signal atteint le seuil de détection défini, le système identifie le produit afin de déclencher la réponse requise.
La configuration validée peut déclencher une alarme, arrêter la bande, marquer le produit ou activer un dispositif d’éjection automatique.
Pour l’étude de votre projet, nous vérifions les principaux facteurs pris en compte dans la conception des systèmes de détection de métaux sur convoyeur : ouverture du détecteur, effet produit, type et position du métal, emballage, vitesse de ligne, masses métalliques à proximité, vibrations et temps de réponse.
Utilisez la plus petite ouverture permettant le passage du produit en toute sécurité. Une ouverture de détection plus grande rend généralement plus difficile la détection de très petits fragments métalliques.
Certains produits peuvent générer un signal même en l’absence de métal. L’humidité, la teneur en sel, la température et la consistance du produit peuvent modifier ce signal. Ce phénomène, appelé « effet produit » dans l’industrie, peut rendre plus difficile la détection de très petits fragments métalliques.
Tous les métaux ne présentent pas la même facilité de détection. Les métaux ferreux, les métaux non ferreux et l’acier inoxydable peuvent provoquer des réponses différentes du détecteur. La taille, la position et l’orientation du fragment métallique ont également une incidence.
La spécification fournie indique une vitesse de bande réglable jusqu’à 60 m/min. La vitesse finale doit néanmoins être adaptée à l’espacement des produits, au niveau de détection des métaux requis et à la temporisation du système d’éjection.
Un dispositif d’arrêt de bande, également appelé interverrouillage, nécessite un espace et des commandes différents de ceux d’un système d’éjection automatique. Sur les lignes rapides, une distance suffisante doit également être prévue après le détecteur afin que le produit concerné puisse être retiré.
Les masses métalliques à proximité, les vibrations et les perturbations électriques peuvent affecter le détecteur. Un dégagement suffisant doit également être prévu autour du détecteur afin que les pièces métalliques environnantes ne perturbent pas son fonctionnement.
Des résultats instables ne signifient pas toujours qu’il faut augmenter ou réduire la sensibilité du détecteur. Vérifiez d’abord le produit, l’ouverture, les éléments métalliques environnants et les conditions de la ligne.
Le produit peut générer son propre signal. Cet effet produit peut rendre les petits éléments métalliques plus difficiles à distinguer du signal normal du produit.
Une ouverture inutilisée plus grande rend généralement les très petits éléments métalliques plus difficiles à détecter. Commencez par utiliser la plus petite ouverture adaptée à votre produit.
Les éléments métalliques proches du détecteur peuvent interagir avec le champ de détection. Maintenez autour du détecteur une zone dégagée et exempte de métal, conformément aux exigences de l’installation finale.
Les vibrations de la machine, une fixation instable ou des interférences électriques peuvent perturber la stabilité du signal et doivent être contrôlées lors de l’installation.
Un emballage conducteur ainsi que des variations de température, d’humidité ou de recette du produit peuvent modifier le signal normal du produit.
Si les produits sont trop rapprochés ou si leur espacement varie, le détecteur peut identifier correctement le métal, mais une temporisation d’éjection inadaptée peut entraîner l’éjection du mauvais article.
Il n’est pas nécessaire de disposer de tous les détails techniques avant la première analyse. Commencez par le produit, l’ouverture du détecteur, la vitesse de ligne et la réponse requise, puis confirmez les autres éléments étape par étape.
Confirmez la largeur, la hauteur et la longueur maximales du produit. Celui-ci doit pouvoir traverser l’ouverture du détecteur sans la toucher.
Utilisez la plus petite ouverture de détecteur permettant au produit de passer en toute sécurité. Une ouverture inutilement grande peut rendre les très petits contaminants métalliques plus difficiles à détecter.
Les produits humides, salés ou électriquement conducteurs peuvent générer leur propre signal. Ce phénomène, appelé effet produit, doit être contrôlé avec le produit réel.
La vitesse de ligne doit être évaluée conjointement avec la longueur des produits, leur espacement, la distance de réponse et le temps nécessaire à l’arrêt ou à l’éjection.
Déterminez si, après la détection d’un métal, la ligne doit déclencher une alarme, s’arrêter, marquer le produit ou utiliser un dispositif d’éjection automatique approuvé.
Les performances finales de détection doivent être vérifiées avec le produit réel ou un échantillon représentatif, dans les conditions de fonctionnement prévues sur la ligne.
Certaines conditions de ligne nécessitent une analyse plus approfondie avant de confirmer le modèle ou l’objectif de détection. La transmission anticipée de ces informations permet d’éviter de choisir une ouverture de détecteur, un mode de réaction ou des conditions d’essai inadaptés au procédé réel.
Le tableau ci-dessous présente les dimensions indiquées dans la spécification actuelle du LJT-F. Commencez par relever la largeur et la hauteur maximales de votre produit, puis vérifiez que la longueur du convoyeur et la hauteur de ligne sont compatibles avec l’espace d’installation disponible.
| Modèle | Largeur nominale de la bande | Hauteur d’ouverture du détecteur | Largeur de bande du détecteur | Longueur du convoyeur | Hauteur du convoyeur | Point de départ recommandé lorsque… |
|---|---|---|---|---|---|---|
| LJT-F-5010 | 500 mm | 100 mm | 470 mm | 1500 mm | 710 mm | |
| LJT-F-5020 | 500 mm | 200 mm | 470 mm | 1500 mm | 710 mm | |
| LJT-F-6015 | 600 mm | 150 mm | 570 mm | 1500 mm | 710 mm | |
| LJTF-6020 | 600 mm | 200 mm | 570 mm | 1600 mm | 710 mm | |
| LJT-F-7030 | 700 mm | 300 mm | 670 mm | 1800 mm | 710 mm |
La spécification fournie mentionne également 8 entrées mémoire et une vitesse de bande réglable jusqu’à 60 m/min.
| Points à vérifier | Pourquoi est-ce important ? | Ce que vous devez nous envoyer |
|---|---|---|
| Votre produit et son emballage | Les produits humides, salés ou conducteurs, ainsi que certains emballages, peuvent affecter le signal du détecteur et la manutention du produit. | Nom du produit, état du produit, conditions d’humidité ou de salinité et type d’emballage. |
| Dimensions du produit | Ces informations nous aident à choisir la plus petite ouverture de passage du détecteur permettant le passage du produit en toute sécurité. | Largeur, hauteur et longueur maximales du produit. |
| Métal à détecter | Cette information nous permet de déterminer l’éprouvette métallique et la méthode de test à prendre en compte. | Fe, métal non ferreux ou acier inoxydable, ainsi que les dimensions requises de l’éprouvette de test si vous en disposez déjà. |
| Vitesse de ligne et débit | Le débit, souvent appelé cadence de production, correspond à la quantité de produit qui traverse la ligne pendant une durée définie. Il influe sur l’espacement des produits et sur le temps de réaction disponible pour la ligne. | Vitesse actuelle de la bande, débit ou cadence cible et espacement des produits. |
| Espace disponible | Ces informations nous permettent de déterminer si la longueur du convoyeur, la hauteur de la ligne et la position du détecteur sont compatibles avec votre ligne. | Plan de la ligne, espace disponible et détails relatifs à l’entrée et à la sortie des produits. |
| Action à déclencher après la détection | Définit la réaction de la ligne lorsqu’un métal est détecté. | Préférence concernant l’alarme, l’arrêt de la bande ou l’interverrouillage, le marquage ou l’éjection automatique. |
| Méthode souhaitée pour tester le système | Nous fournit une méthode d’essai claire avant toute discussion sur les résultats de sensibilité. | Norme applicable à l’éprouvette, positions d’essai, nombre de répétitions et critères d’acceptation ou de refus, si vous en disposez déjà. |
La détection n’est utile que si la réaction de la ligne est adaptée à votre produit et à votre flux de production. Les informations fournies indiquent que l’alarme, l’arrêt de la bande ou l’interverrouillage, le marquage et l’éjection automatique font partie des modes de réaction disponibles ; le matériel et la séquence définitifs sont confirmés pour chaque projet.
| Réaction | Fonction | Points à vérifier |
|---|---|---|
| Alarme | Alerte l’opérateur lorsqu’un métal est détecté. | Type d’alarme et action que l’opérateur doit ensuite effectuer. |
| Arrêt de bande / interverrouillage | Arrête le déplacement du produit ou envoie un signal d’arrêt à la ligne. | Logique d’arrêt, procédure de redémarrage et comportement des équipements en amont et en aval. |
| Marquage | Identifie le produit suspect en vue de son retrait ou de son contrôle ultérieur. | Surface du produit, type d’emballage et méthode de marquage. |
| Éjection automatique | Retire automatiquement le produit suspect de la ligne de production. | Poids, dimensions et espacement des produits, vitesse de bande et distance disponible pour l’éjection. |
Corvelan supports OEM configurations for project-specific line requirements. Start with your product size, required detector opening, conveyor height, available line length and the response you need after metal is found.
Nous vérifions que l’ouverture du détecteur, la largeur et la longueur du convoyeur ainsi que la hauteur de la ligne sont adaptées à votre produit et à l’espace d’installation disponible.
Envoyez un plan ou un schéma d’implantation clair indiquant l’entrée, la sortie, le sens de circulation des produits, les éléments métalliques à proximité ainsi que l’emplacement où la ligne doit s’arrêter, déclencher une alarme, effectuer un marquage ou éjecter le produit.
La prise en charge de OEM ne signifie pas que tous les matériaux, systèmes de commande, coffrets ou options de conformité sont automatiquement disponibles. Les exigences propres à chaque projet sont confirmées avant l’établissement du devis et la production.
Avant de définir la configuration finale de la machine et d’établir le devis, transmettez-nous les hauteurs d’entrée et de sortie, la longueur de convoyeur disponible, les détails du transfert des produits, les dimensions de l’ouverture du détecteur, les guides produits, le sens de la ligne, les éléments métalliques à proximité ainsi que les accès nécessaires au nettoyage et à la maintenance. Si vous avez besoin d’une éjection automatique, indiquez également l’espacement entre les produits, la distance disponible pour l’éjection et les éventuels besoins en air comprimé ou en alimentation électrique.
Corvelan can provide installation and commissioning support for supplied equipment. Commissioning means checking the machine setup and operation after installation. The exact support scope is confirmed for each project.
Maintenez le convoyeur et l’ouverture du détecteur exempts de dépôts et de pièces métalliques libres susceptibles de provoquer de faux signaux ou un fonctionnement instable. Les contrôles périodiques doivent porter notamment sur le centrage de la bande, la fixation du détecteur, toute modification des éléments métalliques à proximité, le mouvement du dispositif d’éjection et tout capteur utilisé pour confirmer l’éjection d’un produit.
Les procédures de consignation électrique, de protection et d’accès doivent respecter la conception finale de la machine ainsi que les règles de sécurité de votre site.
Un essai de détection approprié doit démontrer que l’ensemble du système fonctionne dans les conditions réelles de votre ligne. Ce type de contrôle est souvent appelé validation. Utilisez votre produit réel ou un échantillon représentatif, les éprouvettes métalliques convenues et la vitesse de bande prévue. Placez les éprouvettes aux emplacements à contrôler et vérifiez la réponse complète du système, de la détection jusqu’à l’alarme, l’arrêt de la bande ou l’éjection.
Avant les essais, définissez la taille des éléments métalliques que le système doit détecter ainsi que la réaction attendue de la ligne lorsqu’ils sont détectés. Si vous disposez déjà d’une méthode d’essai imposée par un distributeur ou un client, ou définie par votre service qualité interne, joignez-la à votre demande afin que nous puissions vérifier la configuration de la machine au regard de cette méthode.
Nous privilégions l’adaptation du détecteur au produit et à la ligne de production, plutôt que de sélectionner une machine sur la base d’une seule valeur.
Nous examinons les dimensions, l’état et le conditionnement du produit, ainsi que le métal à détecter, avant de déterminer l’ouverture de passage et le modèle du détecteur.
La vitesse de la ligne, l’espacement des produits, l’espace disponible et la réponse requise — alarme, arrêt, marquage ou éjection — sont étudiés conjointement.
Les configurations OEM peuvent être étudiées lorsque les dimensions indiquées ne correspondent pas à votre convoyeur existant ou à l’espace d’installation disponible.
Une assistance est disponible pour les équipements fournis, le périmètre du projet étant confirmé avant la livraison.
Nous recommandons de confirmer le produit, l’éprouvette, l’ouverture de passage du détecteur, la vitesse et la réponse requise avant de considérer un résultat de sensibilité comme significatif.
Lorsqu’une condition doit encore être testée ou confirmée, nous la laissons en suspens plutôt que de transformer une hypothèse non vérifiée en une promesse de performance ferme.
Nous vérifions le produit, ses dimensions maximales, la vitesse de la ligne, l’ouverture de passage du détecteur, l’espace disponible et l’action attendue de la ligne lorsqu’un métal est détecté.
Nous confirmons le modèle sélectionné ou l’orientation OEM, les dimensions finales, les interfaces avec la machine, le plan ou le cahier des charges du projet, ainsi que les options convenues.
Nous confirmons les conditions d’installation, la configuration du produit, la méthode de test de détection et l’action requise : alarme, arrêt, marquage ou éjection.
Commencez par quatre éléments. Ils nous suffisent généralement pour vérifier les dimensions de base de la machine et la configuration de la ligne, sans vous demander de remplir un long formulaire technique.
Indiquez-nous ce qui circule sur le convoyeur, le type d’emballage utilisé et les dimensions maximales du produit.
Indiquez-nous si vous devez détecter le Fe, les métaux non ferreux ou l’acier inoxydable, ainsi que toute dimension requise pour l’éprouvette de test.
Indiquez la vitesse de bande, l’espacement entre les produits et le débit cible. Le débit est également appelé capacité de traitement.
Indiquez l’espace disponible, la hauteur de la ligne, la configuration d’entrée et de sortie, ainsi que l’action souhaitée sur la ligne après la détection d’un métal.
Si ces informations sont disponibles, indiquez également les conditions d’humidité ou de salinité, la température, le plan de la ligne, les exigences de nettoyage, les caractéristiques de l’alimentation électrique, le mode de rejet souhaité, la destination, ainsi que toute norme d’essai ou de documentation requise.
Les spécifications du LJT-F couvrent les catégories de métaux ferreux, non ferreux et d’acier inoxydable. La taille minimale de métal détectable dépend toutefois du produit, de l’ouverture du détecteur, de la position du métal, de l’emballage et des conditions de la ligne.
Choisissez l’ouverture la plus petite permettant le passage du produit en toute sécurité. Une ouverture plus grande rend généralement les très petits contaminants métalliques plus difficiles à détecter. Communiquez donc la largeur et la hauteur maximales du produit avant la sélection définitive du modèle.
La sensibilité varie selon les dimensions de l’ouverture du détecteur, le type et la position du métal, les caractéristiques du produit, l’emballage, la vitesse de la ligne, les vibrations, les éléments métalliques à proximité et les autres conditions de fonctionnement. Une valeur de sensibilité unique ne doit donc pas être considérée comme une garantie valable pour tous les produits.
Les produits humides, salés ou conducteurs d’électricité peuvent générer leur propre signal dans un détecteur de métaux. Ce phénomène est appelé « effet produit » dans l’industrie. Il peut rendre les petits contaminants métalliques plus difficiles à distinguer du signal normal du produit et provoquer des rejets intempestifs si le réglage n’est pas adapté au produit.
Les causes courantes comprennent l’effet produit, une ouverture plus grande que nécessaire, des éléments métalliques proches ou en mouvement, les vibrations, les interférences électriques, les emballages conducteurs, les variations du produit, un espacement irrégulier et un mauvais réglage de la temporisation du rejet.
Les informations fournies indiquent plusieurs modes de réaction disponibles : alarme, arrêt de la bande ou interverrouillage, marquage et éjection automatique. Le dispositif de réaction final et sa temporisation doivent être adaptés au produit, à l’espacement entre les produits, à la vitesse de bande et à l’espace disponible sur la ligne.
Utilisez un détecteur de métaux lorsqu’il faut contrôler un produit en mouvement afin de détecter les métaux et de déclencher une action sur la ligne. Utilisez un séparateur magnétique lorsque l’objectif principal est de capter physiquement les contaminants sensibles au champ magnétique présents dans le flux de procédé.
Communiquez-nous le produit et son emballage, les dimensions maximales du produit, les exigences relatives au métal ou à l’éprouvette d’essai, la vitesse de bande ou le débit, l’espacement entre les produits, l’espace disponible sur la ligne ainsi que l’action souhaitée après la détection d’un métal. Un plan de la ligne est également utile, s’il est disponible.

Indiquez votre produit, ses dimensions maximales, le métal cible, la vitesse ou le débit de la ligne, l’espace disponible et l’action requise sur la ligne. Nous vérifierons les dimensions du LJT-F, la direction OEM si nécessaire, ainsi que les informations restant à confirmer.