Материалы и комплектующие
Ответственные конструкционные материалы, магнитные компоненты, валы, подшипники, приводы, ленты и электрические компоненты — при наличии.
Подберите оборудование по месту установки и задаче сепарации.
Все магнитные сепараторы →Начните с материала или производственной линии, которые необходимо защитить.
Все области применения →Сравните технологии, проверьте параметры и подготовьте запрос коммерческого предложения.
Все руководства →Ознакомьтесь с производством, контролем качества и ответами на вопросы перед запросом коммерческого предложения.
Corvelan structures inspection around the actual equipment configuration, approved interfaces and agreed acceptance requirements instead of relying on a generic “high quality” statement.
Состояние магнитной системы, точность механической сборки, функциональная работоспособность и эффективность разделения материала — это разные аспекты. Методика испытаний должна соответствовать параметрам, подлежащим приёмке.
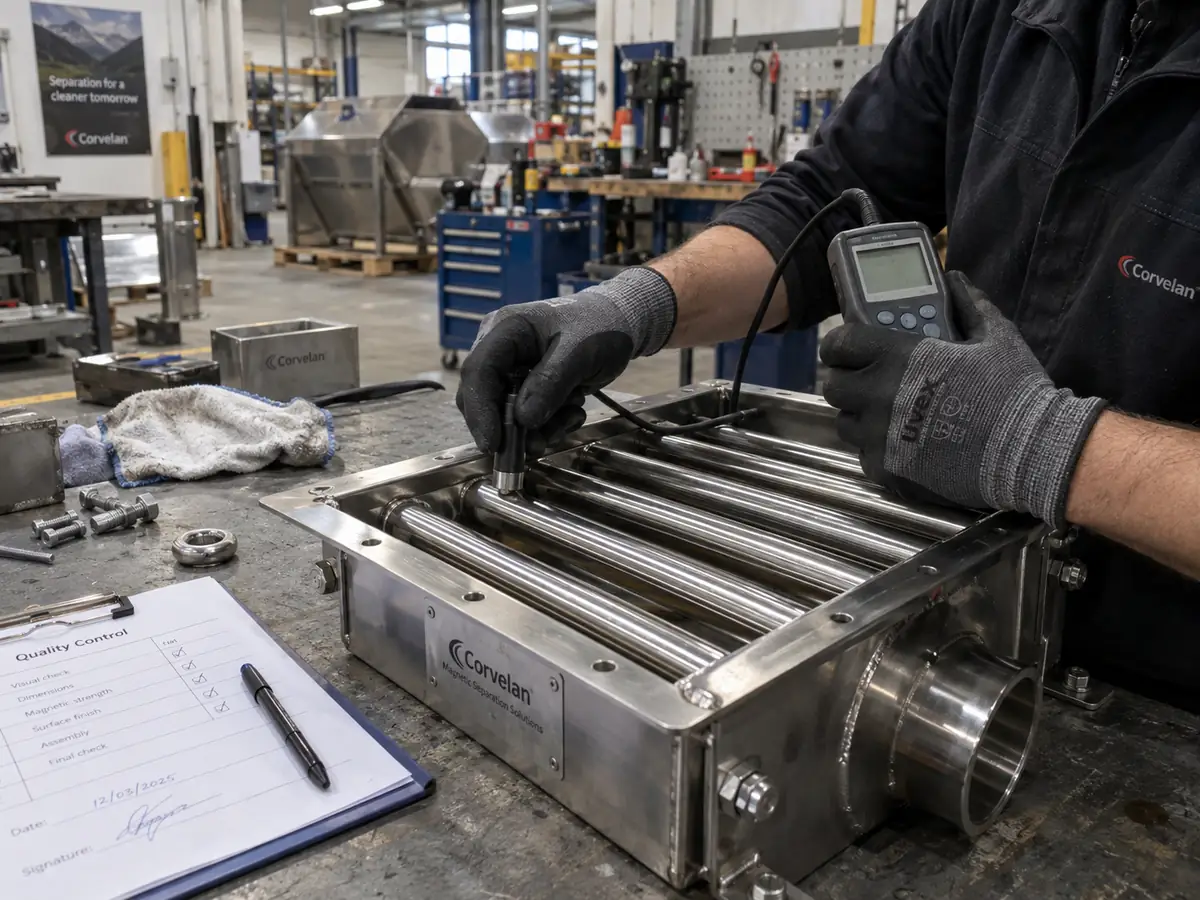
Эффективный процесс контроля качества начинается с проверки ключевых требований к оборудованию. Они могут включать габариты и точки сопряжения, состояние магнитной системы, работу механической и электрической частей, разделение материала и параметры отгрузки.
Эти виды контроля не взаимозаменяемы. Проверка размеров не может подтвердить степень извлечения материала. Измерение магнитного поля на поверхности не подтверждает эффективность улавливания в движущемся слое материала. Испытание на пробе не заменяет подтверждение соответствия поставленного оборудования утвержденному чертежу.
Corvelan therefore separates equipment identity, build quality, magnetic measurements, functional checks and process trials so each result is used for the decision it can actually support.
Для каждого результата необходимо указывать точку измерения, метод испытания, конфигурацию оборудования и критерии приемки.
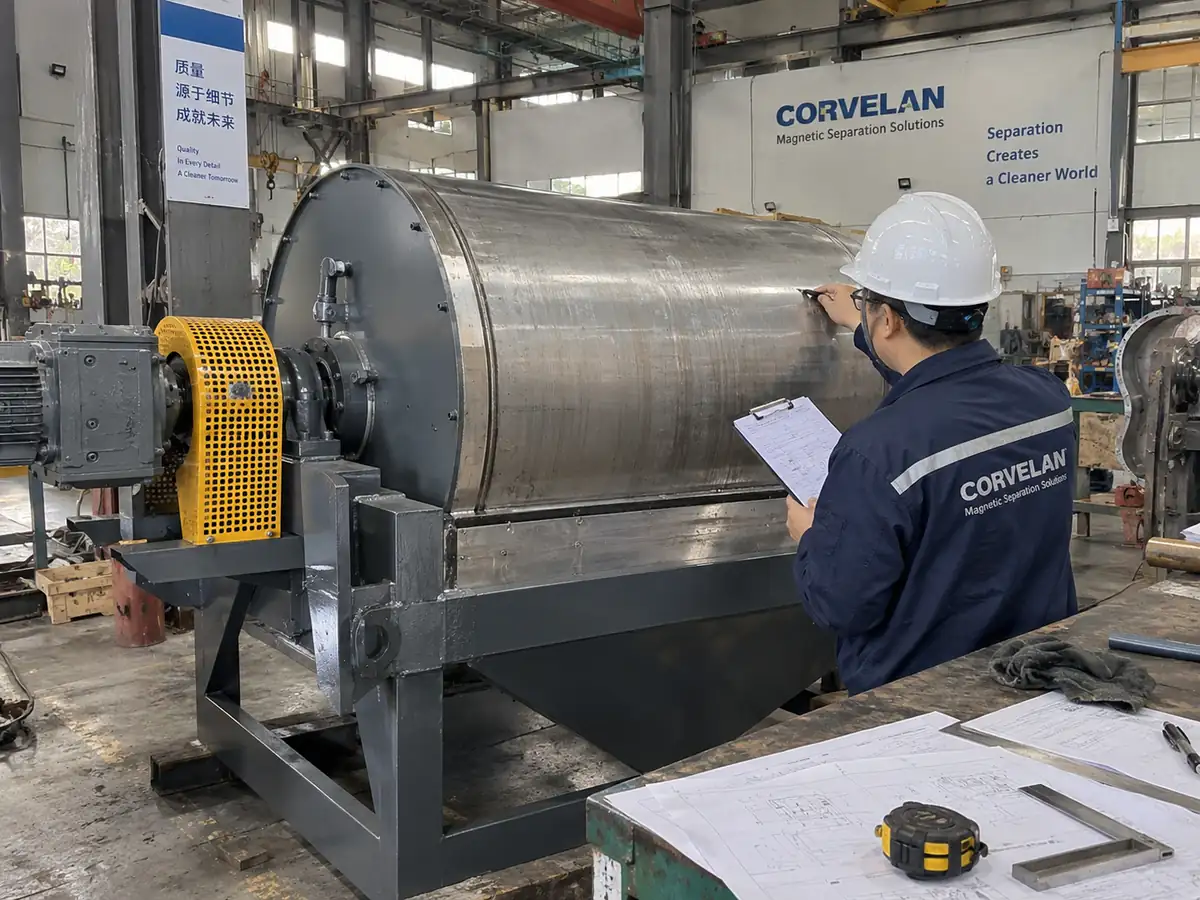
Точный перечень контрольных точек зависит от типа сепаратора и объема проекта. Магнитная решетка, подвесной магнит, магнитный барабан и приводной подвесной ленточный сепаратор требуют разных точек контроля, поэтому перечень проверок должен соответствовать фактической конфигурации оборудования.
Ответственные конструкционные материалы, магнитные компоненты, валы, подшипники, приводы, ленты и электрические компоненты — при наличии.
Механическая обработка, сварка, критически важная геометрия, точки крепления, корпуса, зазоры и монтажные сопряжения.
Конфигурация магнитной системы, расположение полюсов, эффективная магнитная зона и установленные параметры магнитных измерений.
Вращение, центрирование ленты, подшипники, валы, очистные устройства, разделители, разгрузочные компоненты, защитные ограждения и крепежные элементы.
Двигатель, шкаф управления, электропроводка, заземление, защита, блокировки и функции аварийного останова — если эти системы входят в комплектацию.
Проверки на холостом ходу или функциональные проверки движения, шума, вибрации, приводов, очистки и разгрузки — где применимо.
Испытания репрезентативного образца, если для принятия решения о покупке требуется подтверждение заданного технологического результата.
Проверка соответствия оборудования, принадлежностей, документации, отдельно упакованных комплектующих, маркировки, защитных средств и упаковки согласованному объему заказа.
Конкретный перечень проверок качества зависит от типа сепаратора и требований проекта. При этом поставляемое оборудование должно соответствовать утвержденной конструкции.
Определение типа оборудования, редакции чертежей, сопряжений и согласованных требований к контролю.
Проверка соответствующих комплектующих при приемке, качества изготовления, размеров и узлов сборки.
Проведение проверок магнитной системы, механической и электрической частей в соответствии с конфигурацией сепаратора.
Проведение испытания на материале или установленного приемочного испытания, если оно предусмотрено объемом проекта.
Проверка окончательной конфигурации, документации, комплектующих и упаковки перед отправкой.
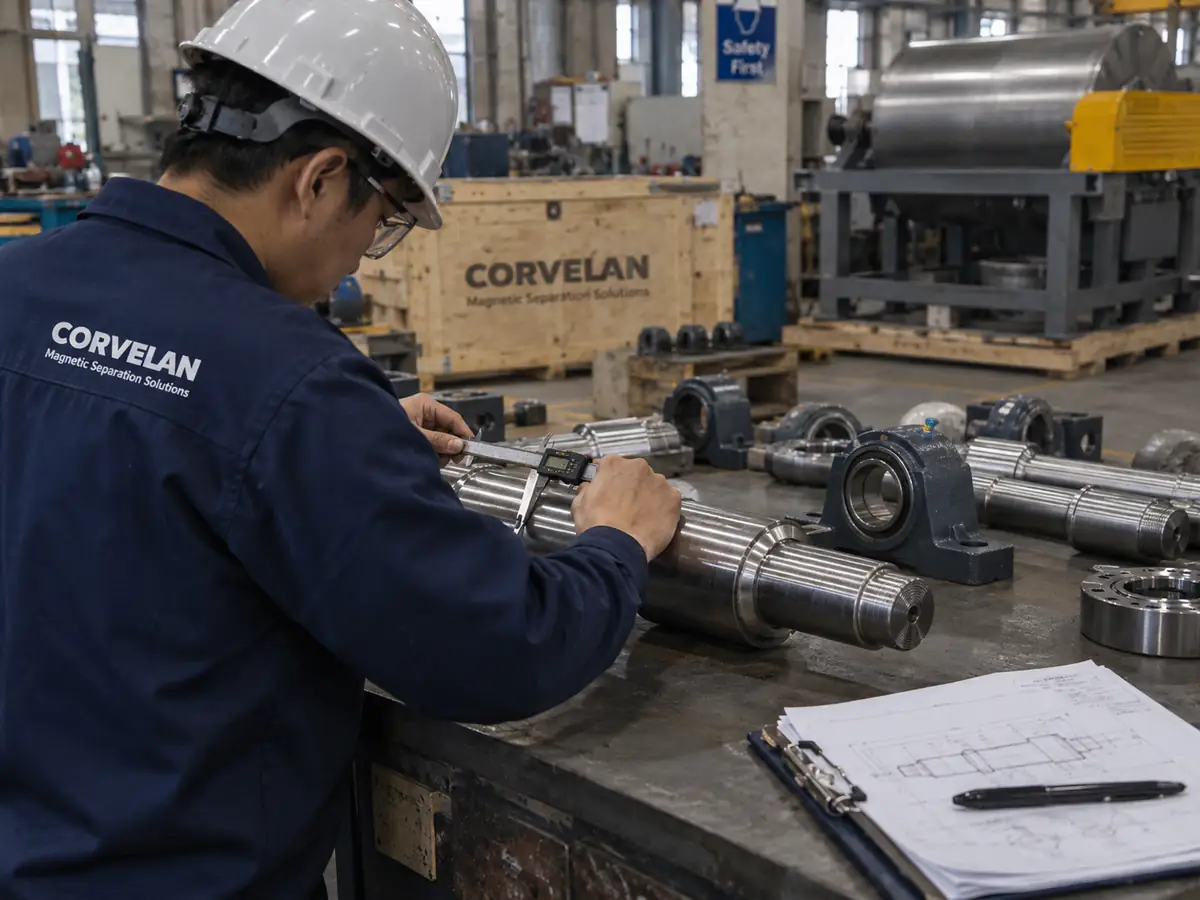
Закупаемые и изготавливаемые компоненты могут влиять на соосность, срок службы, конфигурацию магнитной системы и соответствие монтажным размерам. Необходимые проверки при приемке следует определять с учетом конструкции оборудования, а не копировать с другого, не связанного с проектом агрегата.
Если сертификат на материал, документ поставщика или идентификация компонента предусмотрены договором, они должны быть привязаны к согласованным требованиям проекта, а не подразумеваться как универсальный сертификат.
Для промышленного оборудование для магнитной сепарации, точность размеров — не вопрос внешнего вида. Неверная монтажная геометрия, положение вала, сопряжения с желобами, расположение разделителя потоков или рабочий зазор могут повлиять на монтаж, поток материала и условия сепарации.
Сепаратор, соответствующий требуемому показателю магнитного поля, но не допускающий установку на утвержденном рабочем расстоянии, не может считаться приемлемым результатом проекта.
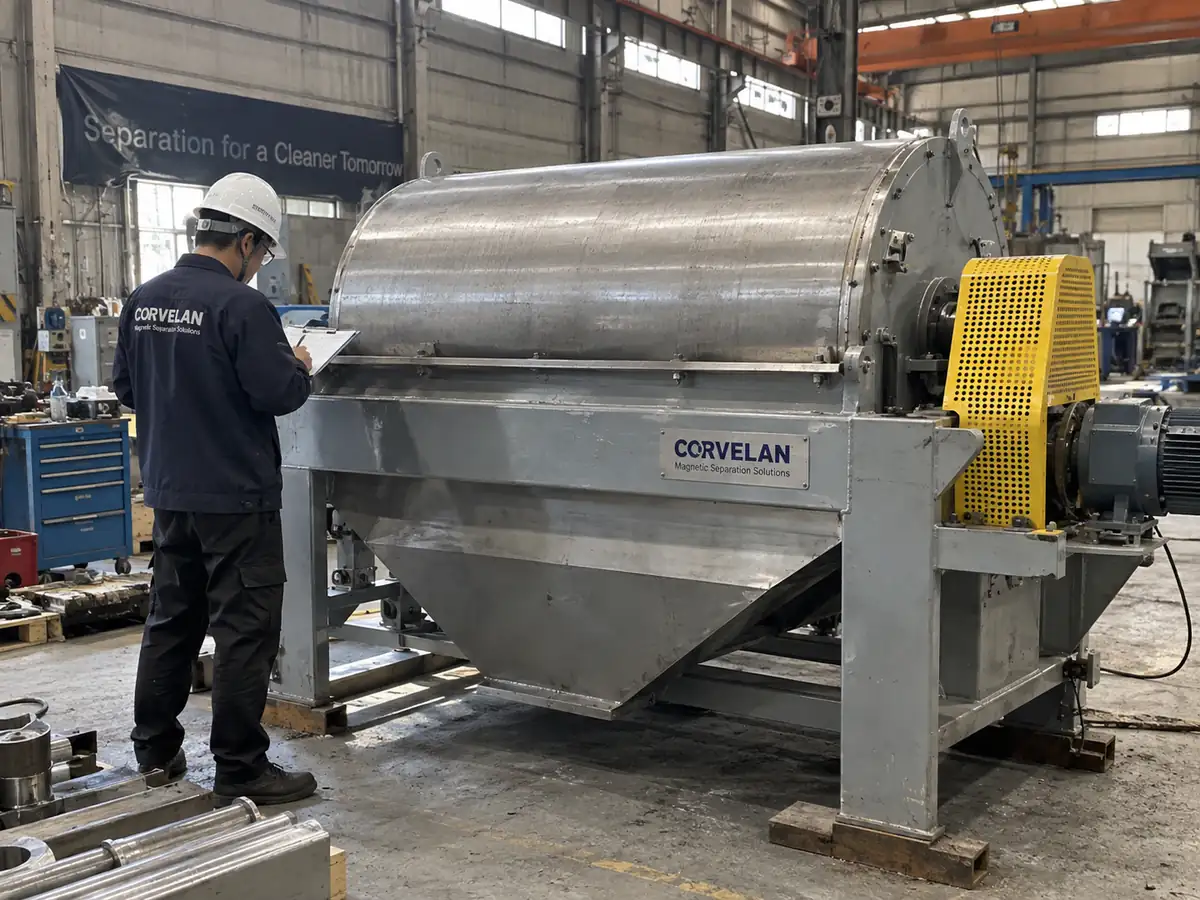
Сборка магнитной цепи и магнитные измерения позволяют подтвердить заданные характеристики поставленной магнитной системы. Их не следует представлять как безусловное подтверждение извлечения, степени удаления, чистоты продукта или производительности в реальном технологическом процессе.
Магнитное измерение характеризует состояние магнитной системы в заданной точке контроля при использовании установленного метода. Поведение материала в реальном процессе также зависит от способа подачи, рабочего расстояния, свойств целевого материала, геометрии и условий эксплуатации.
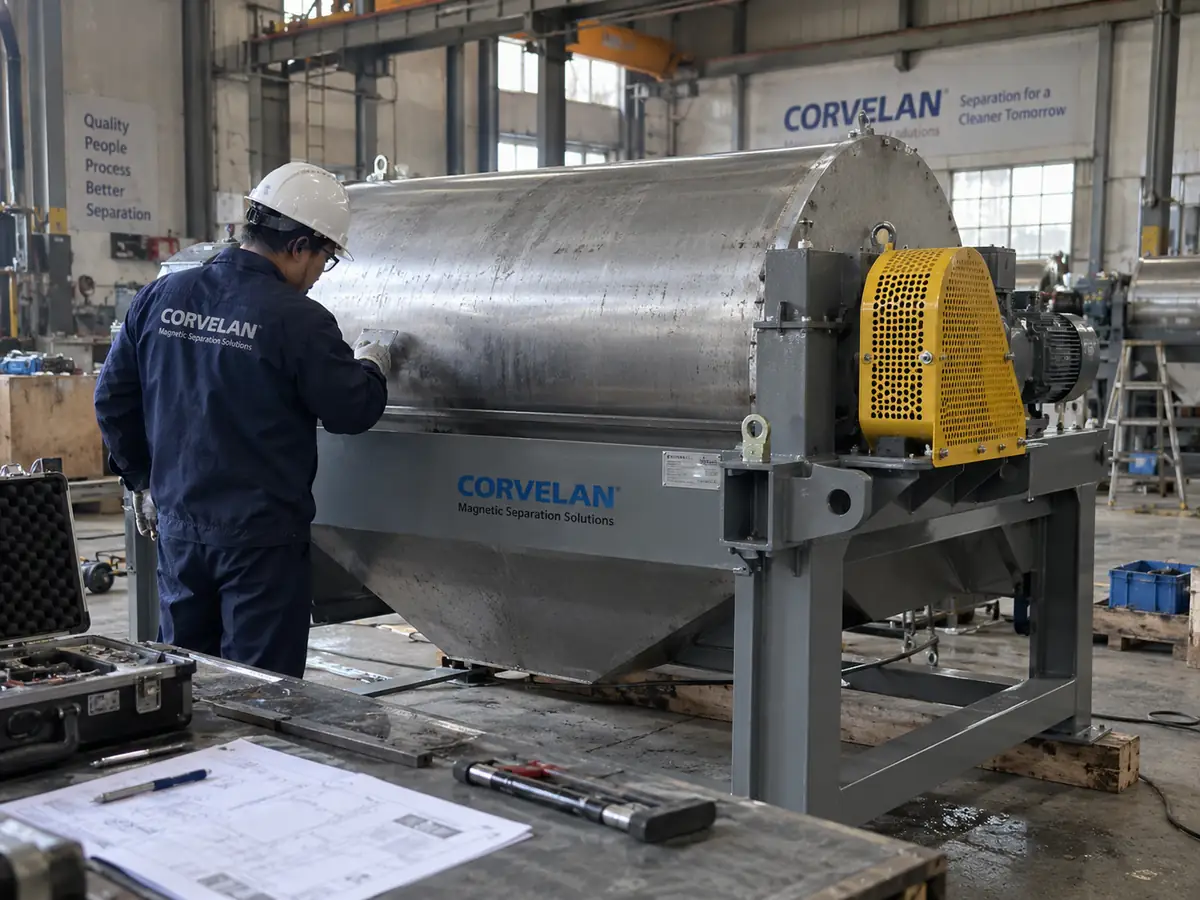
Перед проверкой мы согласовываем измеряемые параметры, условия испытаний и критерии приемки. Объединение несвязанных испытаний в один обобщенный показатель “магнитной силы” создает ложную уверенность вместо достоверных данных.
Измеряет магнитную индукцию в заданной точке по установленной методике.
Подтверждение или сравнение заданных магнитных условий.
Степень извлечения, выход, чистоту, потери продукта или производительность.
Измеряет усилие, необходимое для отрыва заданного испытательного образца, с использованием контролируемого приспособления и установленной методики.
Воспроизводимое сравнение или мониторинг при неизменной методике.
Поведение реального сыпучего материала при прохождении через сепаратор.
Испытание выбранной конфигурации на фактическом или репрезентативном материале при зарегистрированных условиях эксплуатации.
Результат, достигнутый на испытанном образце при зарегистрированных условиях испытания.
Рабочие характеристики за пределами испытанных материала, масштаба или условий эксплуатации.
Corvelan does not assume every magnetic separator needs the same checklist. Driven equipment, passive magnetic components and electromagnetic systems require different inspection points.
Типовые позиции проверки могут включать:
В соответствующих случаях перечень проверок может включать:
Приведенные выше пункты являются примерами стандартных проверок качества. Фактический объем проверки зависит от типа и комплектации магнитного сепаратора, а также требований проекта.
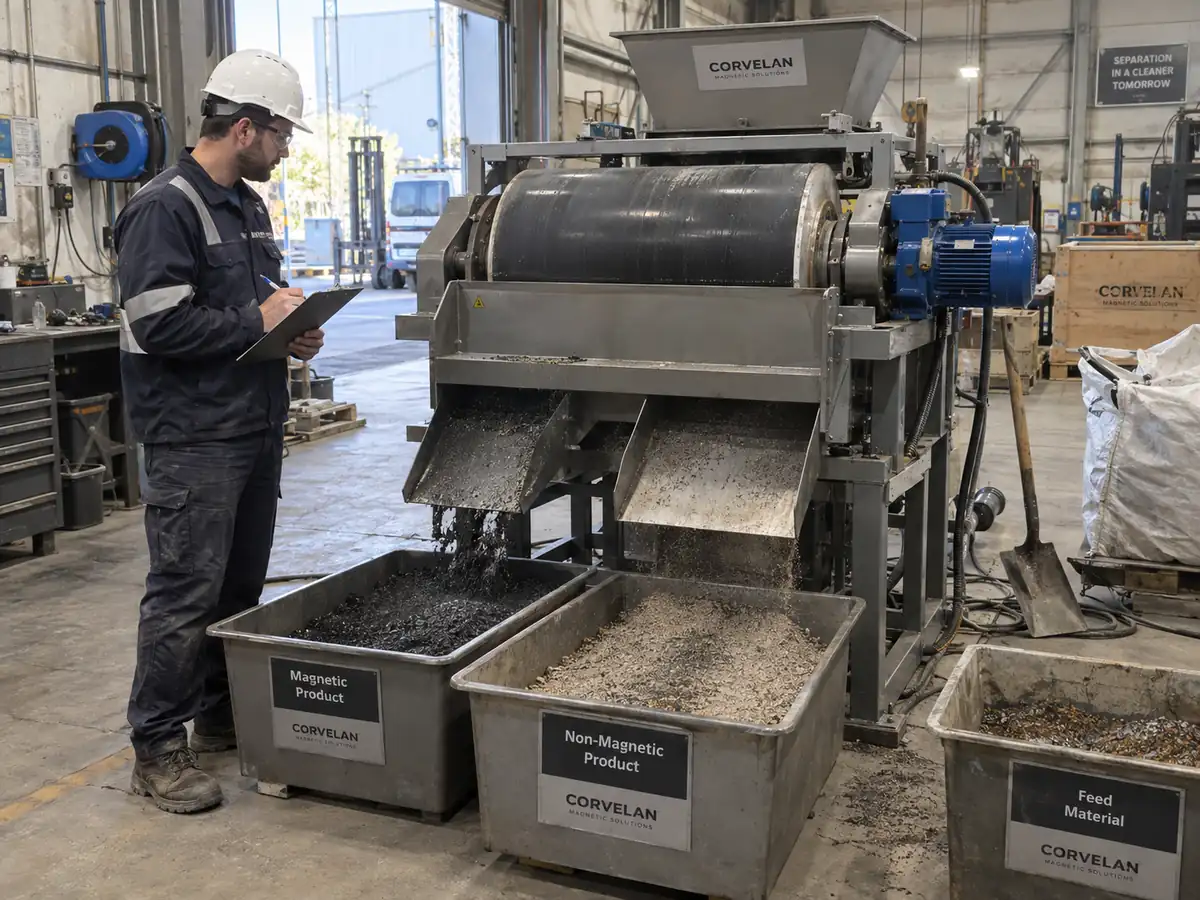
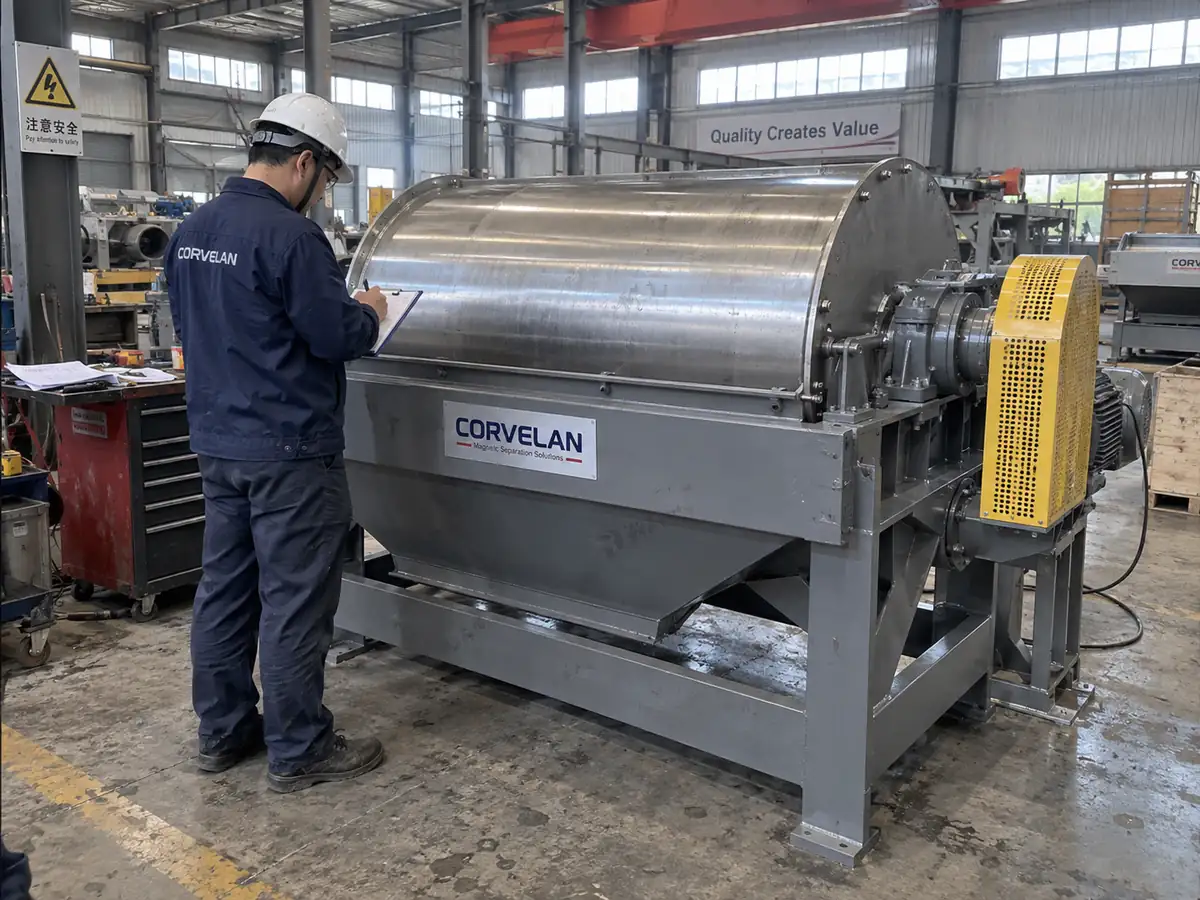
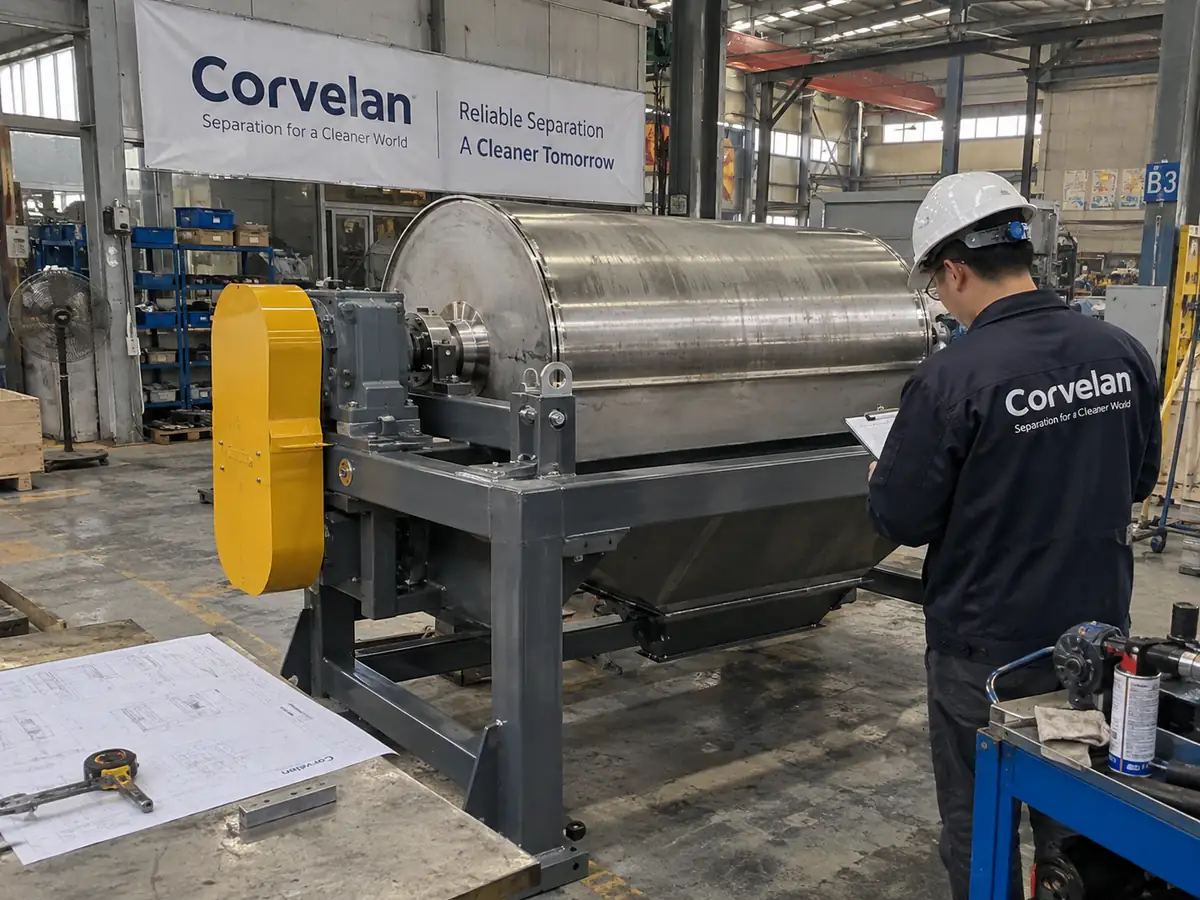
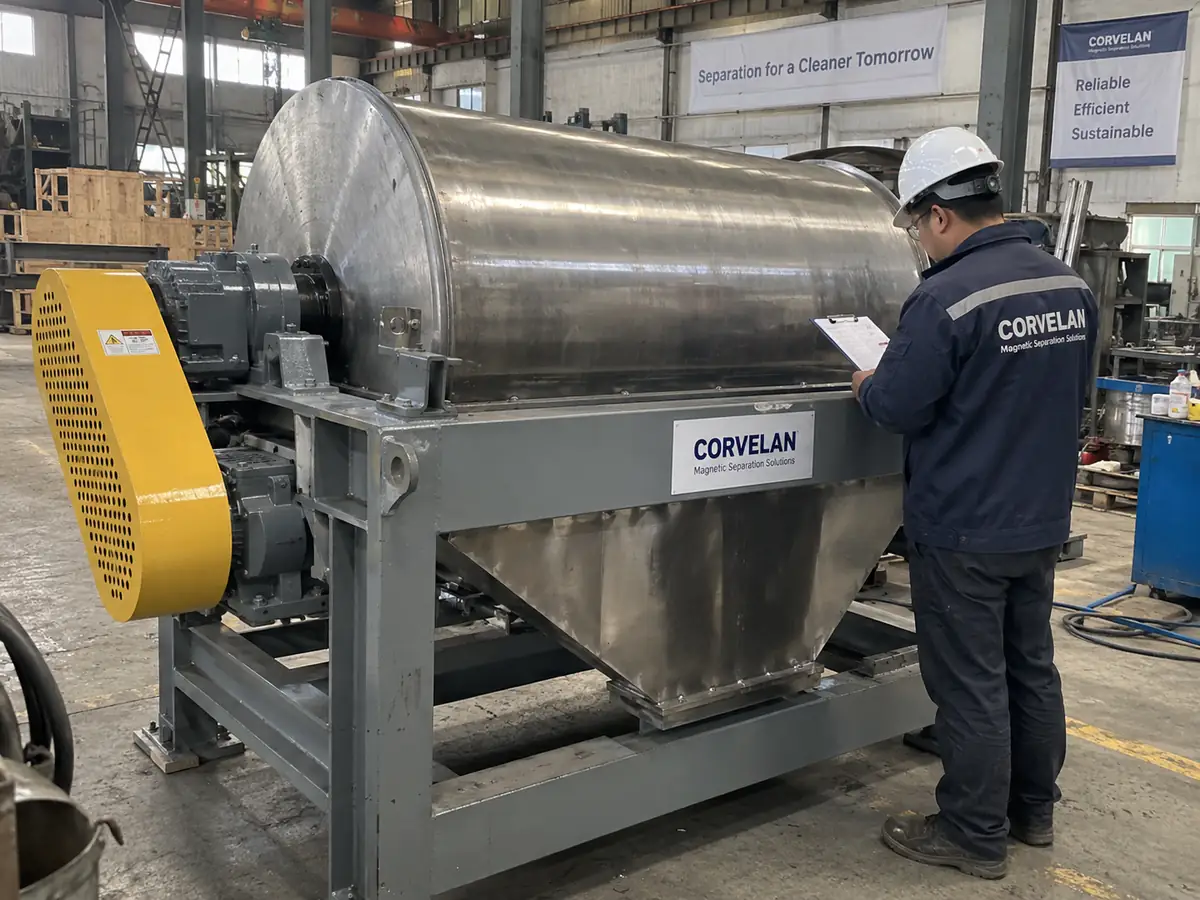
Если сепаратор оснащен приводными или подвижными системами, функциональные испытания позволяют выявить проблемы сборки, центрирования, движения или управления до допуска оборудования к отгрузке или испытаниям на материале.
Исправная работа машины сама по себе не подтверждает достижение целевого показателя извлечения материала или удаления загрязнений. Если от этого зависит решение, проведите согласованное испытание на материале.
Испытания материала особенно важны, когда фактическую реакцию на магнитное поле, поведение загрязняющих включений, схему сепарации или требуемый технологический результат невозможно обоснованно оценить только по чертежам и каталожным данным.
При интерпретации результата необходимо учитывать изменчивость материала, способ его подачи, рабочее расстояние, геометрию оборудования и производственные условия эксплуатации.
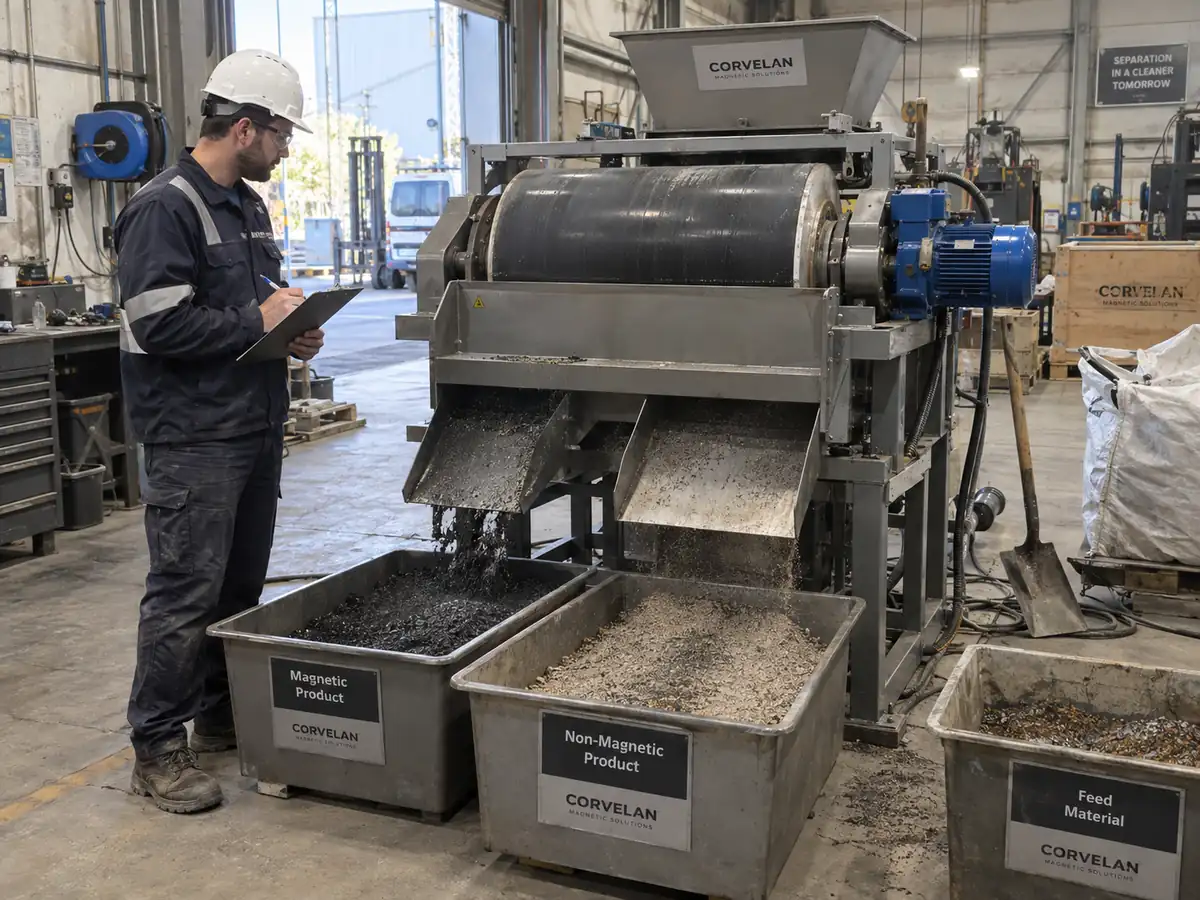
Контроль качества становится эффективнее, когда он учитывает фактическую геометрию сепаратора и его технологическое назначение, а не сводит проверку всех изделий к одному универсальному перечню.
Проверьте геометрию барабана, состояние вала и подшипников, вращение, магнитную зону, конструкцию разделителя или системы разгрузки, зазоры и установленные параметры магнитных измерений.
Проверьте магнитную систему, монтажные сопряжения, исходные требования к рабочему зазору, системы ленты и привода при их наличии, направление разгрузки и функцию очистки.
Проверьте размеры шкива, сопряжения с валом, магнитную зону, геометрию относительно ленты, направление вращения, рабочую схему и траектории разгрузки магнитной и немагнитной фракций.
Проверьте расположение магнитных элементов, состояние поверхности, посадку, способ очистки, а также при необходимости выполните предусмотренное испытание магнитных характеристик или силы отрыва.
Проверьте расположение трубок или магнитных элементов, перемещение выдвижного блока, уплотнения и сопряжения, доступ для очистки и соответствующие магнитные характеристики.
Разработайте план контроля с учётом утверждённого чертежа, магнитной функции, механических сопряжений, положения в технологическом процессе и критериев приёмки по конкретному проекту.
Итоговый контроль должен подтвердить соответствие между утверждённой документацией, изготовленным оборудованием и комплектом, подготовленным к упаковке. Если согласовано проведение официальных заводских приёмочных испытаний (FAT), перечень проверок и критерии приёмки необходимо документально определить до начала FAT.
Подтвердите, что проверяемая машина или сборочная единица соответствует согласованному проекту и конфигурации.
Проверьте согласованные критические размеры, точки крепления, сопряжения с материалом и геометрию, предусмотренную конкретным проектом.
Выполните предусмотренные испытания, применимые к фактической конфигурации сепаратора.
Перед упаковкой проверьте отдельные комплектующие, поставляемые принадлежности и согласованную проектную документацию.
Перед выдачей разрешения убедитесь, что все открытые замечания по результатам инспекции, влияющие на отгрузку, устранены.
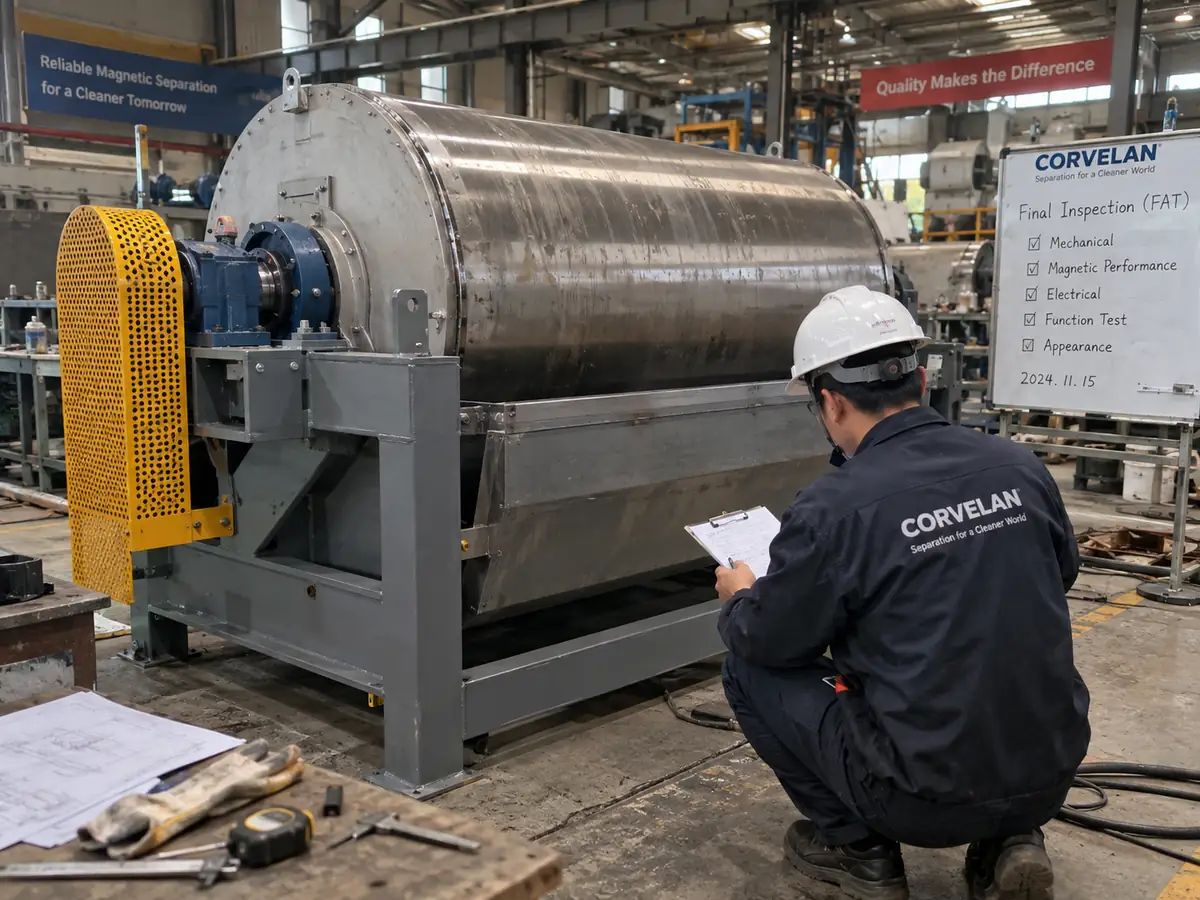
Полезная запись — это не просто “СООТВЕТСТВУЕТ”. Она должна содержать достаточно данных, чтобы понять, что проверялось, как проводились измерения и к какому оборудованию или условию проекта относится результат.
Идентификационные данные оборудования, соответствующие контрольные точки, результат и сведения об инспекторе в рамках согласованного объёма проверки.
Заданная точка, расстояние или приспособление, измерительный прибор, методика и зарегистрированный результат магнитных измерений, если требуется.
Применимые результаты наблюдений за работой, движением, приводом, системой управления и механической частью оборудования с приводом.
Если предусмотрены испытания материала, в отчете фиксируются данные об образце, условия испытаний, результаты измерений, итоги и последующие работы.
Утвержденный чертеж или базовая конфигурация, на основании которых определяются проверяемые конструктивные параметры и интерфейсы.
Контрольные пункты FAT по конкретному проекту и результаты приемки, если официально согласован объем заводских приемочных испытаний.
Фотографии по проекту могут использоваться для обеспечения прослеживаемости, если они требуются для подтверждения проверки или отгрузки.
Перед отправкой проверяются оборудование, отдельно поставляемые позиции, защитная упаковка и согласованные принадлежности для отгрузки.
В коммерческом предложении или техническом объеме указывается, какая проектная документация входит в заказ и в каком формате она будет предоставлена.
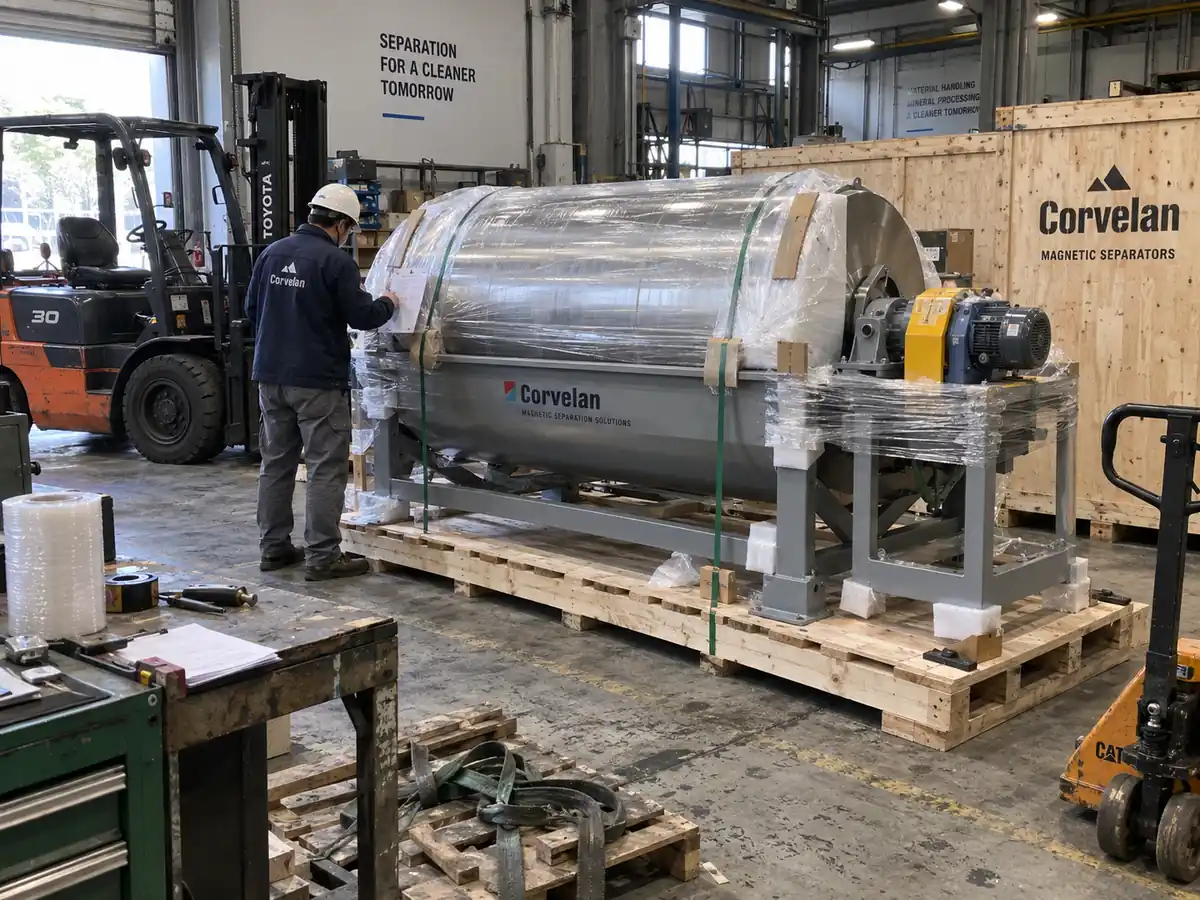
Даже правильно изготовленный сепаратор может быть доставлен с недостающими отдельно упакованными комплектующими, незащищенными местами подключения или транспортными повреждениями, если подготовка к отправке выполнена ненадлежащим образом. Окончательная проверка упаковки должна учитывать фактические размеры, массу и геометрию оборудования, точки подъема и способ транспортировки.
Перед отправкой мы согласовываем способ упаковки выбранного оборудования.
Грамотно составленный план испытаний устраняет неоднозначность еще до поступления оборудования на предприятие. Приведенные ниже вопросы связывают каждое измерение или проверку с решением о закупке, для принятия которого они могут использоваться.
Нет. Оно подтверждает магнитную индукцию в заданной точке при установленном методе измерения. Эффективность сепарации также зависит от целевого материала, рабочего расстояния, толщины слоя, способа подачи материала, геометрии сепаратора и условий эксплуатации.
Нет. Испытание силы притяжения — это контролируемое механическое сравнение с использованием заданного испытательного образца и метода. Оно не воспроизводит движение, способ подачи или отбор фракций реального технологического материала.
Нет. Контрольные точки должны соответствовать фактическому типу оборудования и объему проекта. Пассивная магнитная решетка, магнитный барабан и оборудование с приводом подвесной надленточный сепаратор имеют разные механические, магнитные и электрические требования.
Нет. Заводской результат действителен для испытанного образца, конфигурации, метода и диапазона рабочих режимов. Если после монтажа изменяются состояние материала, способ его подачи, рабочее расстояние, толщина слоя, скорость или геометрия разгрузки, может потребоваться дополнительное подтверждение показателей в производственных условиях.
Да. Критические размеры, магнитные измерения, функциональные проверки, испытания на материале, пункты FAT и требуемая документация должны обсуждаться до начала производства, если они влияют на приемку закупаемого оборудования.
Условия проведения инспекции могут быть согласованы при обсуждении проекта. Объём и сроки инспекции, порядок доступа, методика испытаний и критерии приёмки должны быть согласованы до назначения даты визита или инспекции третьей стороной.
Send the equipment type, application, drawing requirements and the result you need to accept. Corvelan can review which inspection or test method belongs in the technical scope before the order moves into production.