Materialien und Komponenten
Kritische Konstruktionswerkstoffe, magnetische Komponenten, Wellen, Lager, Antriebe, Bänder und gegebenenfalls elektrische Bauteile.
Finden Sie die passende Ausrüstung nach Einbauort und Trennaufgabe.
Alle Magnetabscheider →Beginnen Sie mit dem Material oder der Produktionslinie, die Sie schützen möchten.
Alle Anwendungen →Technologien vergleichen, Parameter prüfen und Ihre Angebotsanfrage vorbereiten.
Alle Leitfäden →Sehen Sie sich das Werk, die Qualitätsprüfungen und Antworten an, bevor Sie ein Angebot anfordern.
Corvelan structures inspection around the actual equipment configuration, approved interfaces and agreed acceptance requirements instead of relying on a generic “high quality” statement.
Magnetischer Zustand, mechanische Passung, Funktionsfähigkeit und Trennleistung bei der Materialabscheidung sind unterschiedliche Prüfmerkmale. Das Prüfverfahren sollte zu der Entscheidung passen, die abgenommen werden soll.
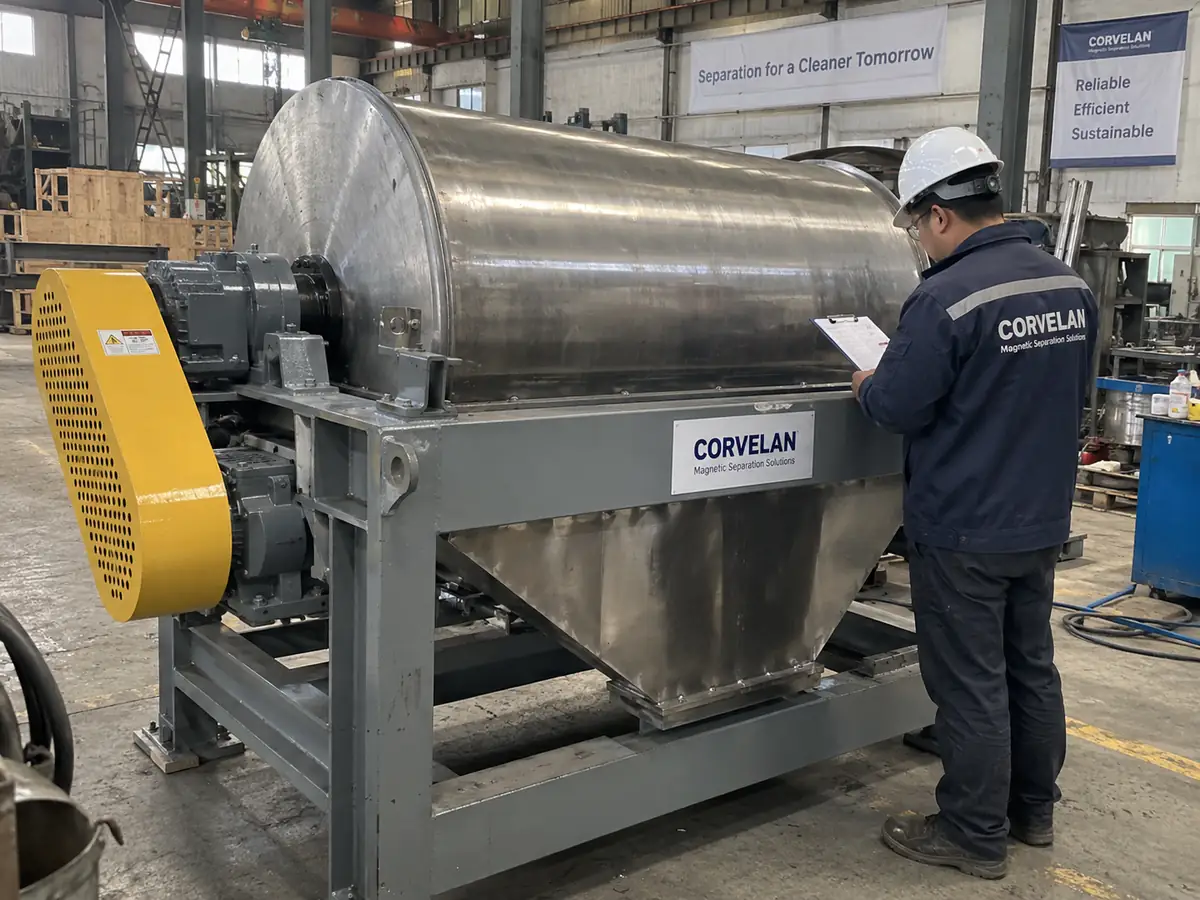
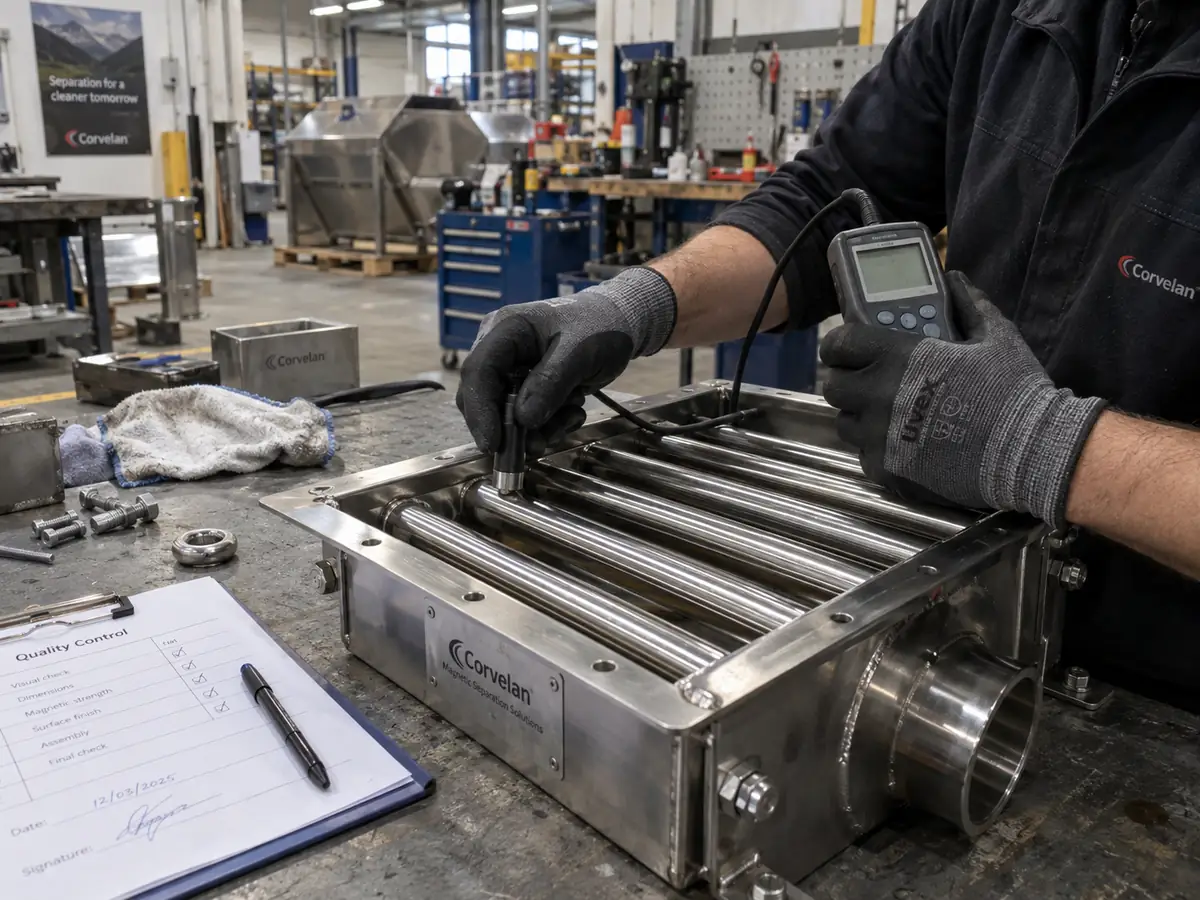
Ein sinnvoller Qualitätsprozess beginnt mit der Prüfung der wesentlichen Anforderungen an die Anlage. Dazu können Abmessungen und Schnittstellen, der magnetische Zustand, die mechanische Funktion, die elektrische Funktion, die Materialabscheidung und Versanddetails gehören.
Diese Prüfungen sind nicht austauschbar. Eine Maßprüfung kann die Materialrückgewinnung nicht nachweisen. Ein Messwert des Magnetfelds an der Oberfläche kann die Erfassungsleistung in einer bewegten Materialschicht nicht belegen. Ein Versuch mit einer Materialprobe kann nicht die Bestätigung ersetzen, dass die gelieferte Anlage der freigegebenen Zeichnung entspricht.
Corvelan therefore separates equipment identity, build quality, magnetic measurements, functional checks and process trials so each result is used for the decision it can actually support.
Messpunkt, Prüfverfahren, Gerätekonfiguration und Abnahmegrundlage müssen dem Ergebnis weiterhin eindeutig zugeordnet bleiben.
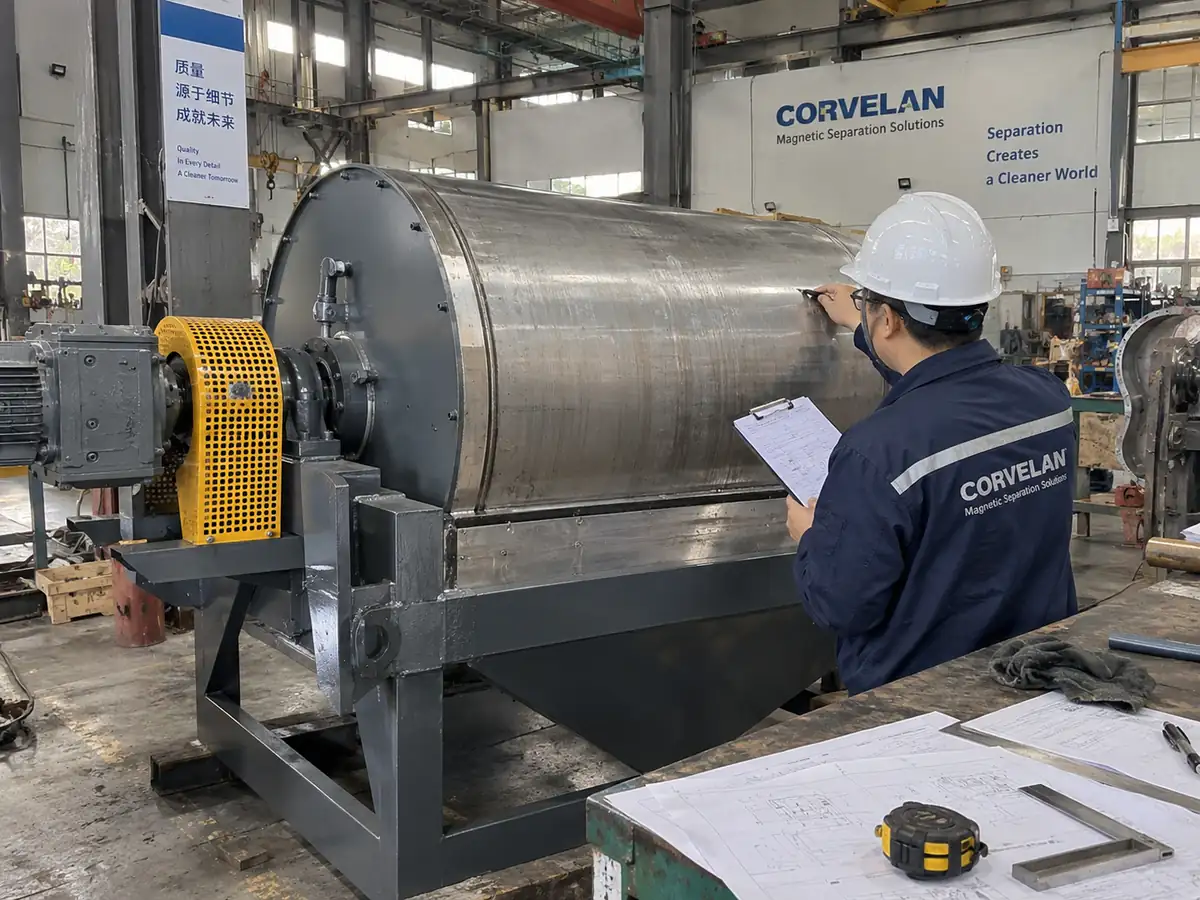
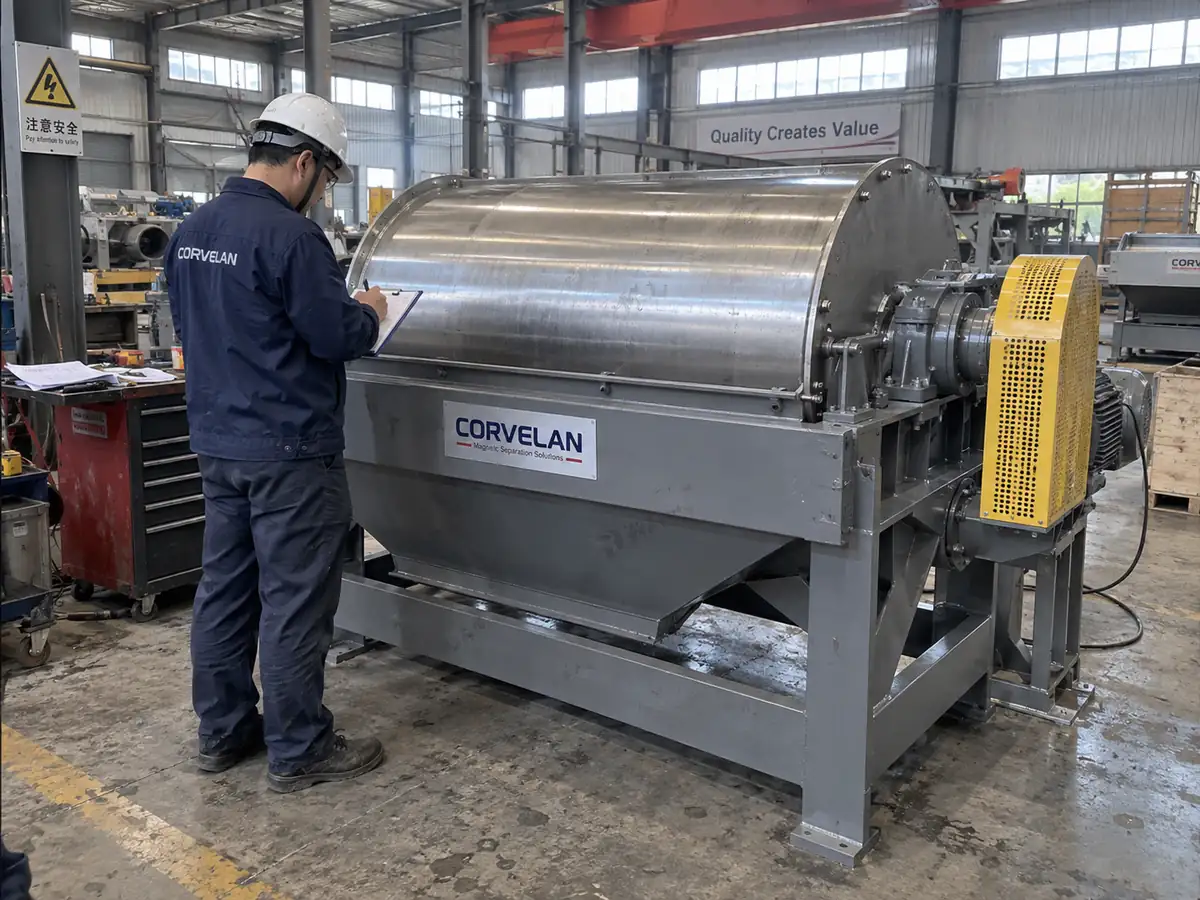
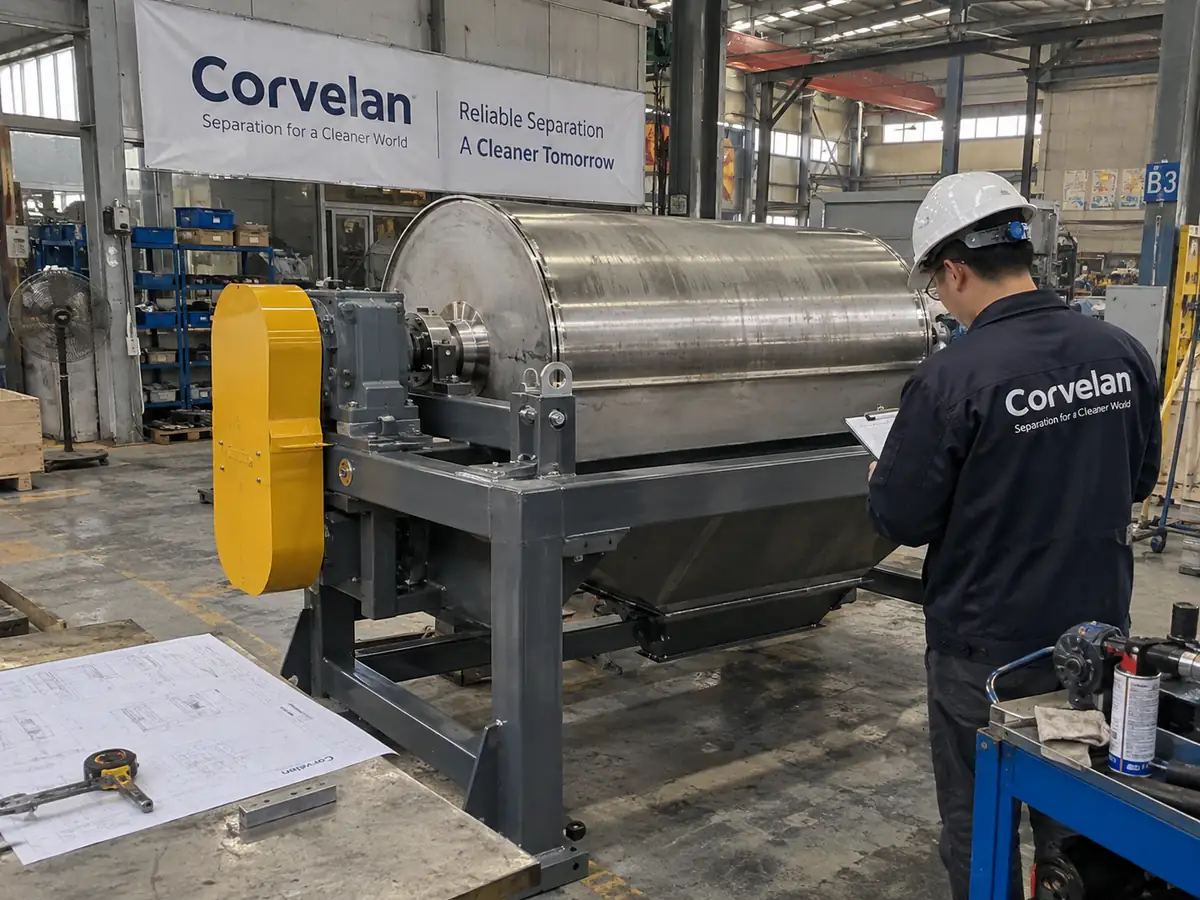
Die konkreten Prüfpunkte hängen vom Abscheidertyp und vom Projektumfang ab. Ein Magnetgitter, ein hängender Magnet, Magnettrommel und ein angetriebener Überbandmagnet erfordern unterschiedliche Prüfpunkte. Daher muss die Checkliste der tatsächlichen Gerätekonfiguration folgen.
Kritische Konstruktionswerkstoffe, magnetische Komponenten, Wellen, Lager, Antriebe, Bänder und gegebenenfalls elektrische Bauteile.
Bearbeitung, Schweißarbeiten, kritische Geometrien, Befestigungspunkte, Gehäuse, Freiräume und Installationsschnittstellen.
Auslegung des Magnetkreises, Polanordnung, wirksame Magnetzone und definierte magnetische Messgrößen.
Drehung, Bandführung, Lager, Wellen, Reinigungseinrichtungen, Trennvorrichtungen, Austragskomponenten, Schutzeinrichtungen und Befestigungselemente.
Motor, Schaltschrank, Verkabelung, Erdung, Schutzvorrichtungen, Verriegelungen und Notfunktionen, sofern diese Systeme enthalten sind.
Leerlauf- oder Funktionsprüfungen von Bewegung, Geräusch, Vibration, Antrieben, Reinigung und Austragsverhalten, sofern relevant.
Prüfung repräsentativer Proben, wenn die Kaufentscheidung den Nachweis eines definierten Prozessergebnisses erfordert.
Endgültige Geräteidentität, Zubehör, Unterlagen, lose Teile, Kennzeichnungen, Schutz und Verpackung gemäß dem freigegebenen Bestellumfang.
Die genauen Qualitätsprüfungen hängen vom Abscheidertyp und den Projektanforderungen ab. Dabei wird sichergestellt, dass die gelieferte Anlage dem freigegebenen Design entspricht.
Anlagentyp, Zeichnungsstand, Schnittstellen und vereinbarte Prüfanforderungen feststellen.
Relevante eingehende Komponenten, Fertigung, Abmessungen und Montagepunkte prüfen.
Führen Sie magnetische, mechanische und elektrische Prüfungen entsprechend der Konfiguration des Abscheiders durch.
Führen Sie einen Materialversuch oder die festgelegte Abnahmeprüfung durch, sofern diese zum Projektumfang gehört.
Prüfen Sie vor dem Versand die endgültige Konfiguration, die Dokumentation, das Zubehör und die Verpackung.
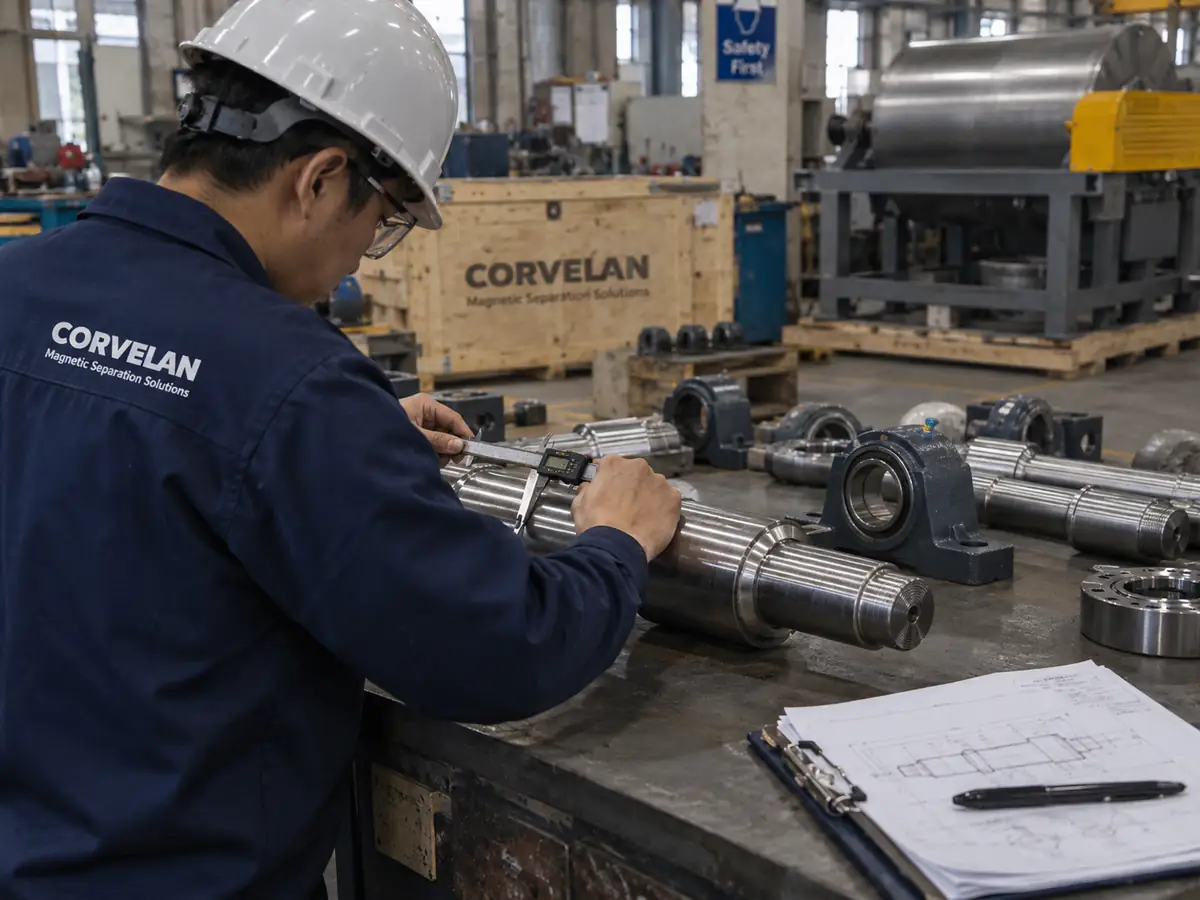
Zukauf- und Fertigungskomponenten können die Ausrichtung, die Lebensdauer, die Magnetkonfiguration und die Passgenauigkeit bei der Installation beeinflussen. Die relevanten Wareneingangsprüfungen sollten anhand der Auslegung des Geräts festgelegt werden und nicht aus einer anderen, sachlich nicht verwandten Maschine übernommen werden.
Wenn ein Materialzeugnis, ein Lieferantendokument oder eine Bauteilkennzeichnung vertraglich vorgeschrieben ist, sollte dies mit der vereinbarten Projektanforderung verknüpft werden, anstatt es allgemein als gültiges Zertifikat vorauszusetzen.
Für industrielle Magnetabscheidegeräte, ist Maßhaltigkeit keine Formsache. Eine fehlerhafte Montagegeometrie, Wellenposition, Schurrenschnittstelle, Position des Trenners oder ein unzureichender Arbeitsabstand kann die Installation, den Materialfluss und die Abscheidebedingungen verändern.
Ein Abscheider, der zwar einen magnetischen Messwert erreicht, sich jedoch nicht im freigegebenen Arbeitsabstand installieren lässt, ist kein akzeptables Projektergebnis.
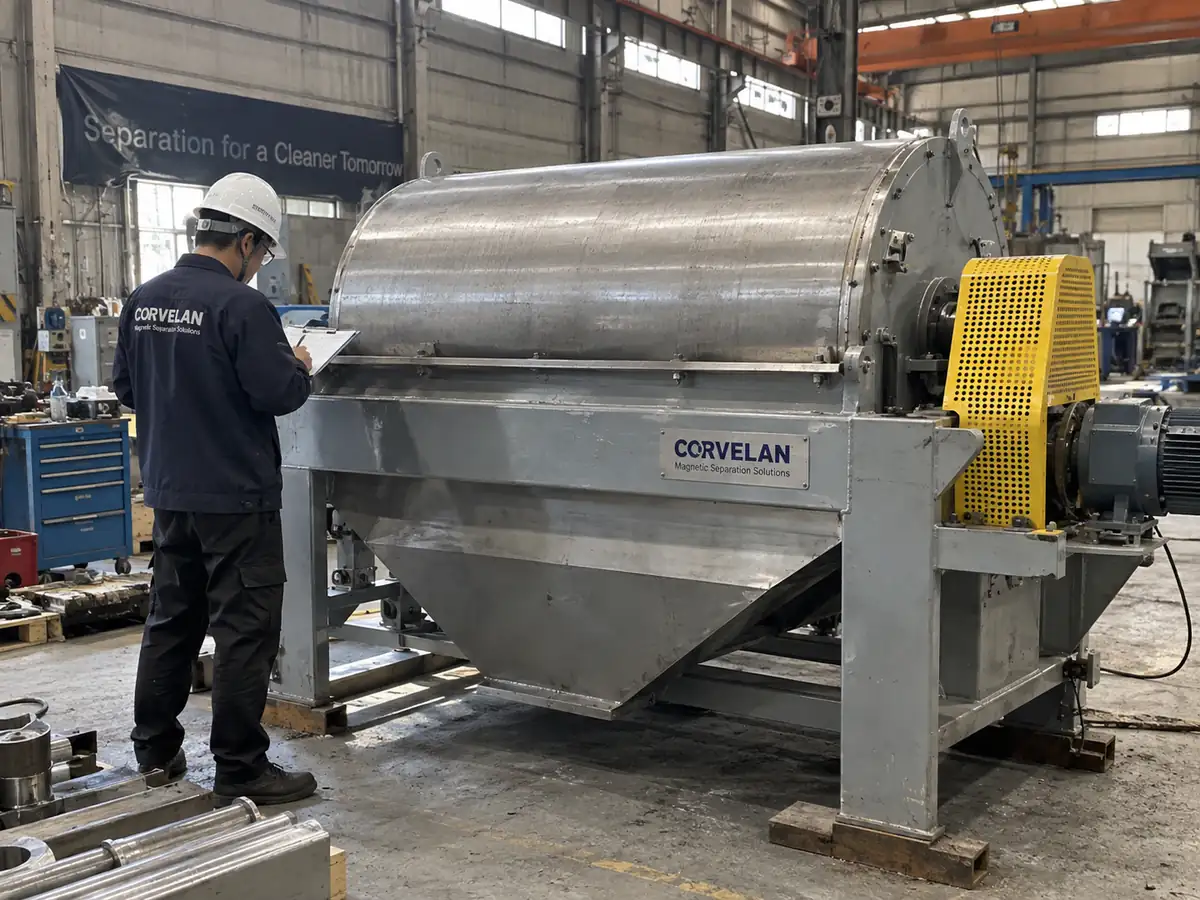
Der Aufbau des Magnetkreises und magnetische Messungen können definierte Eigenschaften des gelieferten Magnetsystems bestätigen. Sie sollten jedoch nicht als automatischer Nachweis für Ausbeute, Abscheidegrad, Reinheit oder Durchsatz in einem Produktionsprozess dargestellt werden.
Eine magnetische Messung beschreibt den magnetischen Zustand am festgelegten Prüfpunkt und nach dem festgelegten Verfahren. Das Verhalten des Materials im realen Prozess hängt weiterhin von der Materialaufgabe, dem Arbeitsabstand, den Eigenschaften des Aufgabeguts, der Geometrie und den Betriebsbedingungen ab.
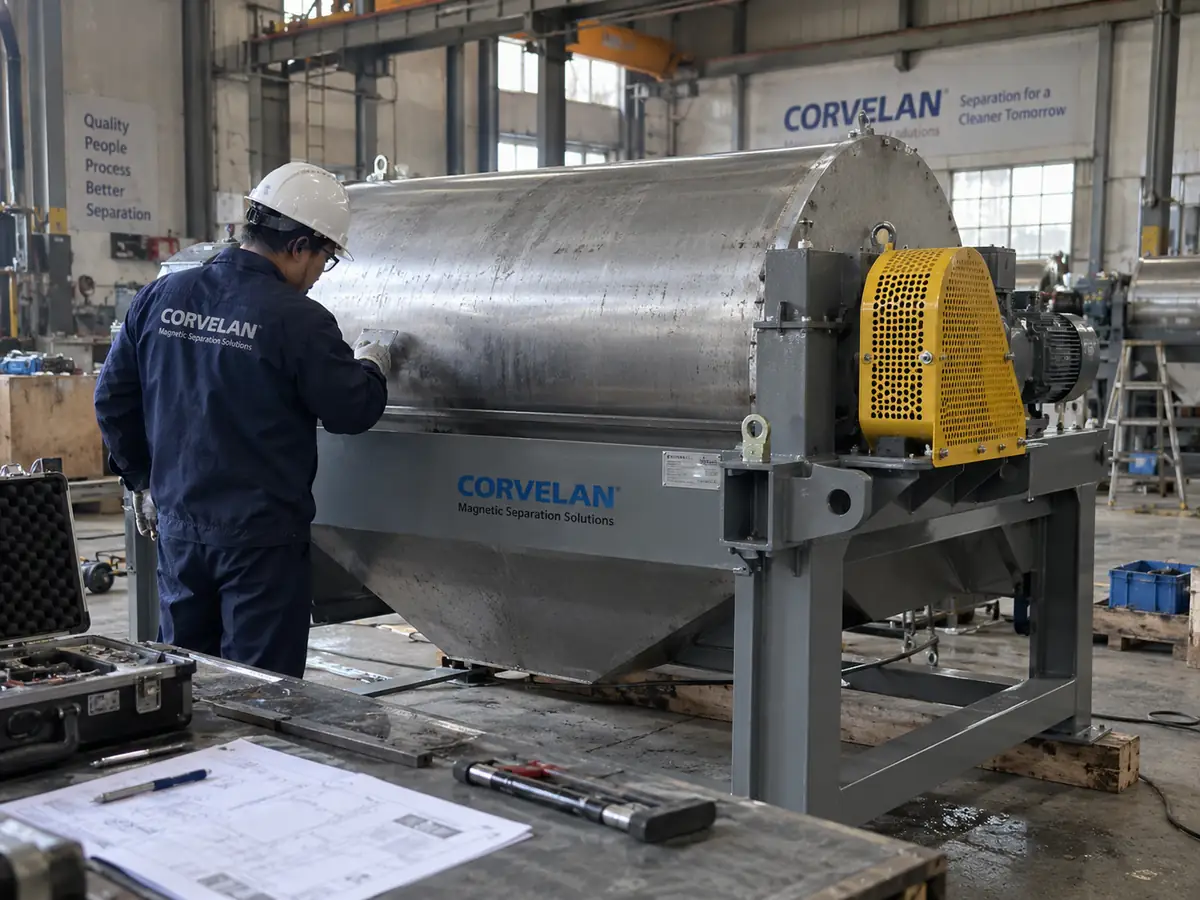
Vor der Prüfung legen wir fest, was gemessen wird, unter welchen Prüfbedingungen die Messung erfolgt und welche Akzeptanzkriterien gelten. Nicht zusammengehörige Prüfungen unter einer einzigen Aussage zur “Magnetstärke” zusammenzufassen, schafft eine trügerische Sicherheit statt belastbarer Erkenntnisse.
Misst die magnetische Flussdichte an einem festgelegten Punkt nach einer festgelegten Methode.
Bestätigung oder Vergleich eines definierten magnetischen Zustands.
Erfassungsrate, Rückgewinnung, Reinheit, Produktverlust oder Produktionsdurchsatz.
Misst die Kraft, die erforderlich ist, um ein definiertes Prüfstück mithilfe einer kontrollierten Vorrichtung und Methode zu lösen.
Reproduzierbarer Vergleich oder Überwachung bei Beibehaltung derselben Methode.
Verhalten des tatsächlich durch den Abscheider geförderten Schüttguts.
Prüft die ausgewählte Konfiguration mit tatsächlichem oder repräsentativem Material unter aufgezeichneten Betriebsbedingungen.
Das mit der geprüften Probe unter den aufgezeichneten Prüfbedingungen erzielte Ergebnis.
Leistungsfähigkeit außerhalb des geprüften Materials sowie der geprüften Maßstabs- oder Betriebsbedingungen.
Corvelan does not assume every magnetic separator needs the same checklist. Driven equipment, passive magnetic components and electromagnetic systems require different inspection points.
Typische Prüfpunkte können Folgendes umfassen:
Sofern zutreffend, können die Prüfpunkte Folgendes umfassen:
Die oben aufgeführten Prüfpunkte sind Beispiele für übliche Qualitätsprüfungen. Der tatsächliche Prüfumfang hängt vom Typ und der Konfiguration des Magnetabscheiders sowie von den projektspezifischen Anforderungen ab.
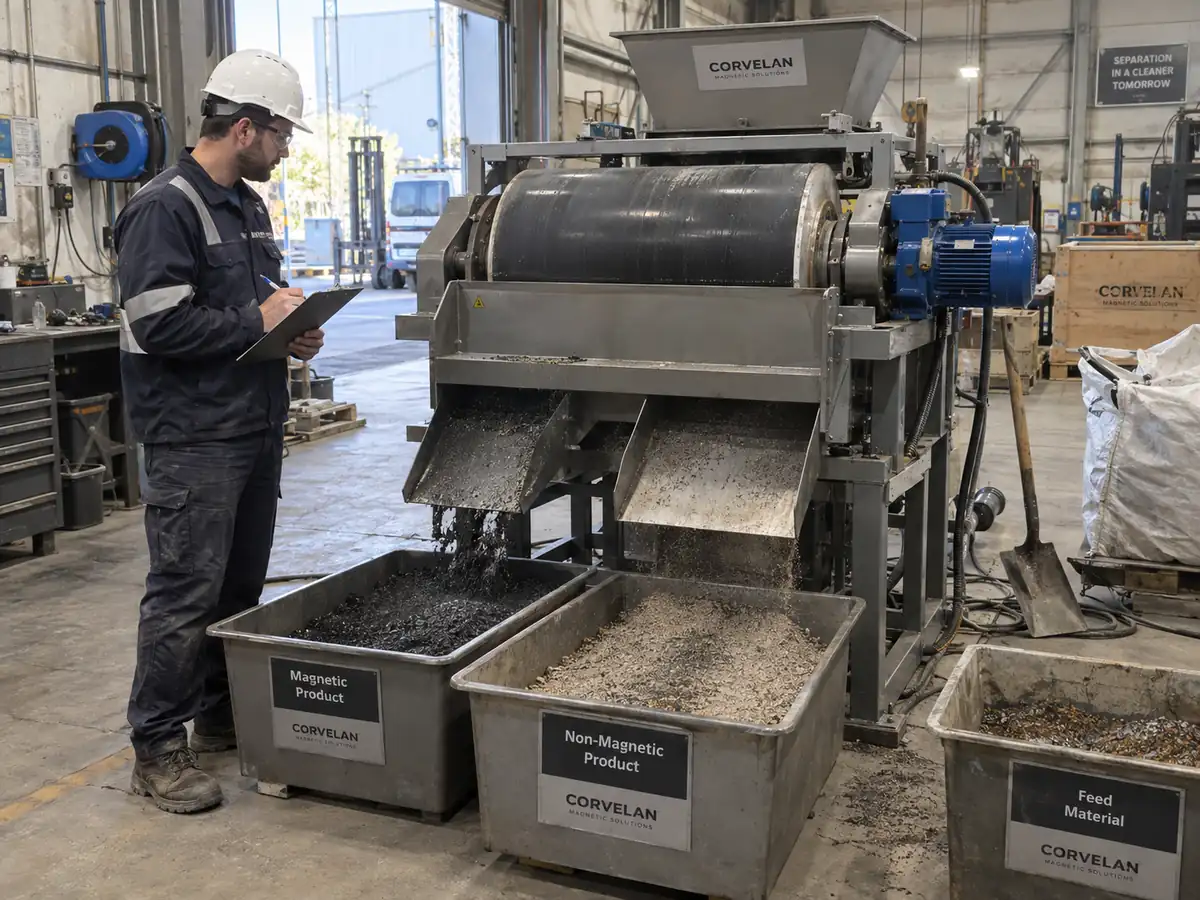
Bei Magnetabscheidern mit angetriebenen oder bewegten Systemen können Funktionstests Montage-, Spurführungs-, Bewegungs- oder Steuerungsprobleme erkennen, bevor die Anlage für den Versand oder die Materialprüfung freigegeben wird.
Eine Maschine kann ordnungsgemäß laufen, ohne nachzuweisen, dass sie ein Ziel hinsichtlich Materialrückgewinnung oder Entfernung von Verunreinigungen erreicht. Wenn diese Entscheidung relevant ist, sollten Sie einen abgestimmten Materialversuch durchführen.
Materialprüfungen sind besonders dann sinnvoll, wenn sich das tatsächliche magnetische Ansprechverhalten, das Verhalten der Verunreinigungen, der Trennweg oder das erforderliche Prozessergebnis nicht allein anhand von Zeichnungen und Katalogdaten zuverlässig beurteilen lässt.
Schwankungen der Materialeigenschaften, die Art der Materialaufgabe, der Arbeitsabstand, die Gerätegeometrie und die betrieblichen Produktionsbedingungen müssen bei der Interpretation des Ergebnisses weiterhin berücksichtigt werden.
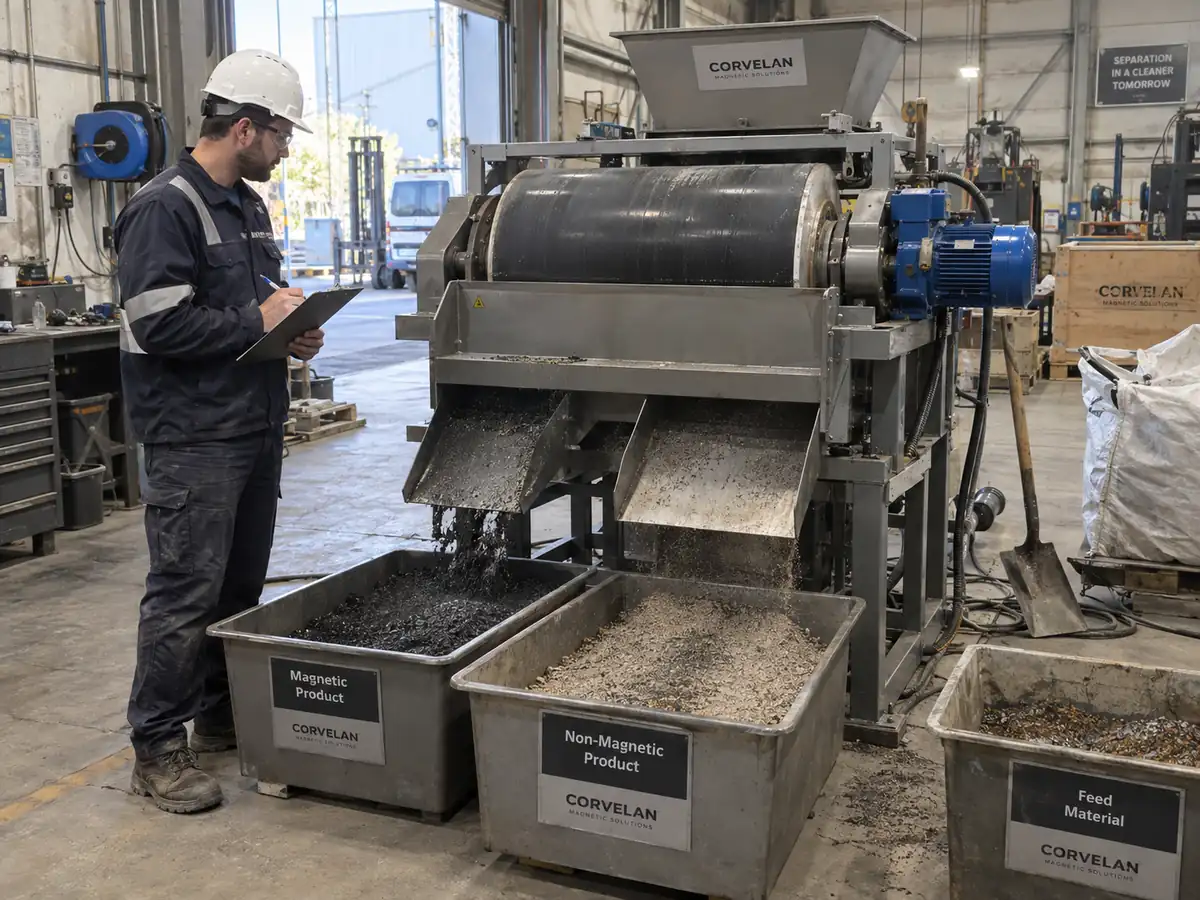
Die Qualitätskontrolle ist aussagekräftiger, wenn sie sich an der tatsächlichen Abscheidergeometrie und den realen Prozessbedingungen orientiert, anstatt jedes Produkt in dieselbe allgemeine Prüfliste zu zwingen.
Überprüfen Sie die Trommelgeometrie, den Zustand von Welle und Lagern, die Rotation, die Magnetzone, die Anordnung von Splitter oder Austrag, die Abstände sowie die festgelegten magnetischen Messungen.
Überprüfen Sie die Magnetbaugruppe, die Befestigungsschnittstellen, die Grundlage für den Arbeitsabstand, gegebenenfalls die Band- und Antriebssysteme, die Austragsrichtung und die Reinigungsfunktion.
Überprüfen Sie die Abmessungen der Umlenkrollen, die Wellenschnittstellen, die Magnetzone, die bandbezogene Geometrie, die Rotation, die Betriebseinrichtung sowie die Austragswege für magnetisches und nichtmagnetisches Material.
Überprüfen Sie die Anordnung der Magnetelemente, den Oberflächenzustand, den passgenauen Sitz, die Reinigungsvorrichtung und, sofern erforderlich, eine definierte Prüfung der magnetischen Leistung oder Abzugskraft.
Überprüfen Sie die Anordnung der Rohre oder Magnetelemente, die Bewegung der Schublade, Abdichtungen und Schnittstellen, den Zugang zur Reinigung sowie die relevanten magnetischen Prüfungen.
Erstellen Sie den Inspektionsplan auf Grundlage der freigegebenen Zeichnung, der magnetischen Funktion, der mechanischen Schnittstellen, der Einbauposition im Prozess und der projektspezifischen Abnahmekriterien.
Die Endabnahme sollte die Verbindung zwischen dem freigegebenen, dem gefertigten und dem zu verpackenden Lieferumfang herstellen. Sofern eine formelle Werksabnahme (FAT) vereinbart wurde, sollten die Prüfpunkte und Abnahmeregeln vor Beginn des FAT schriftlich festgelegt werden.
Bestätigen Sie, dass die geprüfte Maschine oder Baugruppe dem freigegebenen Projekt und der freigegebenen Konfiguration entspricht.
Überprüfen Sie die vereinbarten kritischen Abmessungen, Befestigungspunkte, Material-Schnittstellen und die projektspezifische Geometrie.
Führen Sie die festgelegten Prüfungen durch, die für die tatsächliche Abscheiderkonfiguration gelten.
Bestätigen Sie vor der Verpackung die losen Teile, das mitgelieferte Zubehör und die vereinbarten Projektdokumente.
Überprüfen Sie vor der Freigabe, dass offene Prüfbeanstandungen mit Auswirkungen auf den Versand bearbeitet wurden.
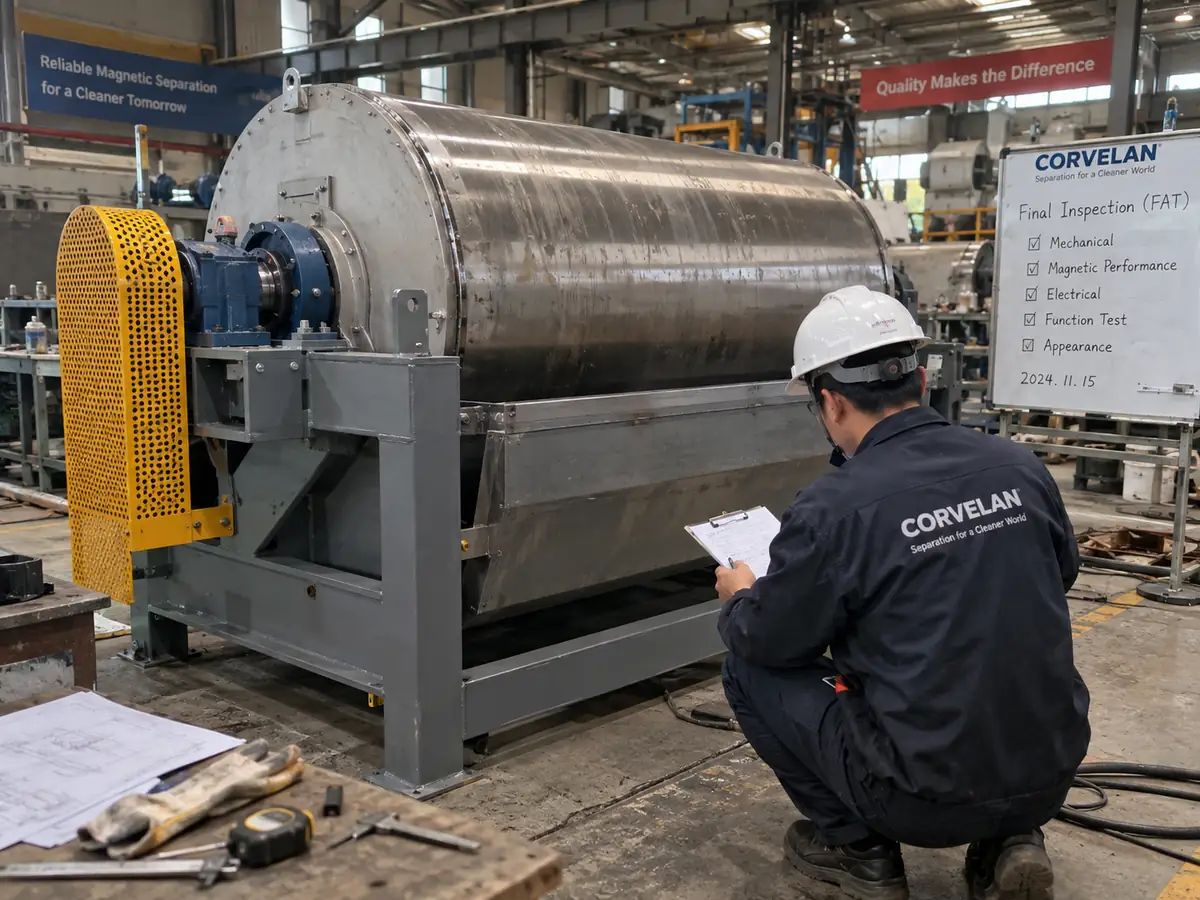
Ein aussagekräftiges Protokoll besteht nicht lediglich aus einem “BESTANDEN”. Es sollte genügend Kontext bewahren, um nachvollziehen zu können, was geprüft wurde, wie die Messung durchgeführt wurde und welcher Anlagen- oder Projektzustand dem Ergebnis zugeordnet ist.
Anlagenidentität, relevante Prüfpunkte, Ergebnis und Prüfervermerk für den vereinbarten Prüfungsumfang.
Festgelegte Messstelle, Abstand oder Vorrichtung, Messgerät, Methode und gegebenenfalls aufgezeichnetes magnetisches Messergebnis.
Relevante Beobachtungen zu Betrieb, Bewegung, Antrieb, Steuerung und Mechanik bei angetriebenen Anlagen.
Wenn eine Materialprüfung enthalten ist, dokumentiert der Bericht die Probe, die Prüfbedingungen, die Messungen, die Ergebnisse und etwaige Folgearbeiten.
Freigegebene Zeichnung oder Konfigurationsgrundlage, anhand derer bestimmt wird, welche Ausführungs- und Schnittstellendetails geprüft wurden.
Projektspezifische FAT-Prüfpunkte und Abnahmeergebnisse, sofern ein formaler Werksabnahmeumfang vereinbart wurde.
Projektfotos können die Rückverfolgbarkeit unterstützen, wenn die erforderlichen Prüf- oder Versandnachweise dies vorsehen.
Anlage, lose Teile, Schutzvorrichtungen und vereinbartes Versandzubehör werden vor dem Versand geprüft.
Im Angebot oder im technischen Leistungsumfang ist festgelegt, welche Projektdokumente im Lieferumfang enthalten sind und in welchem Format sie bereitgestellt werden.
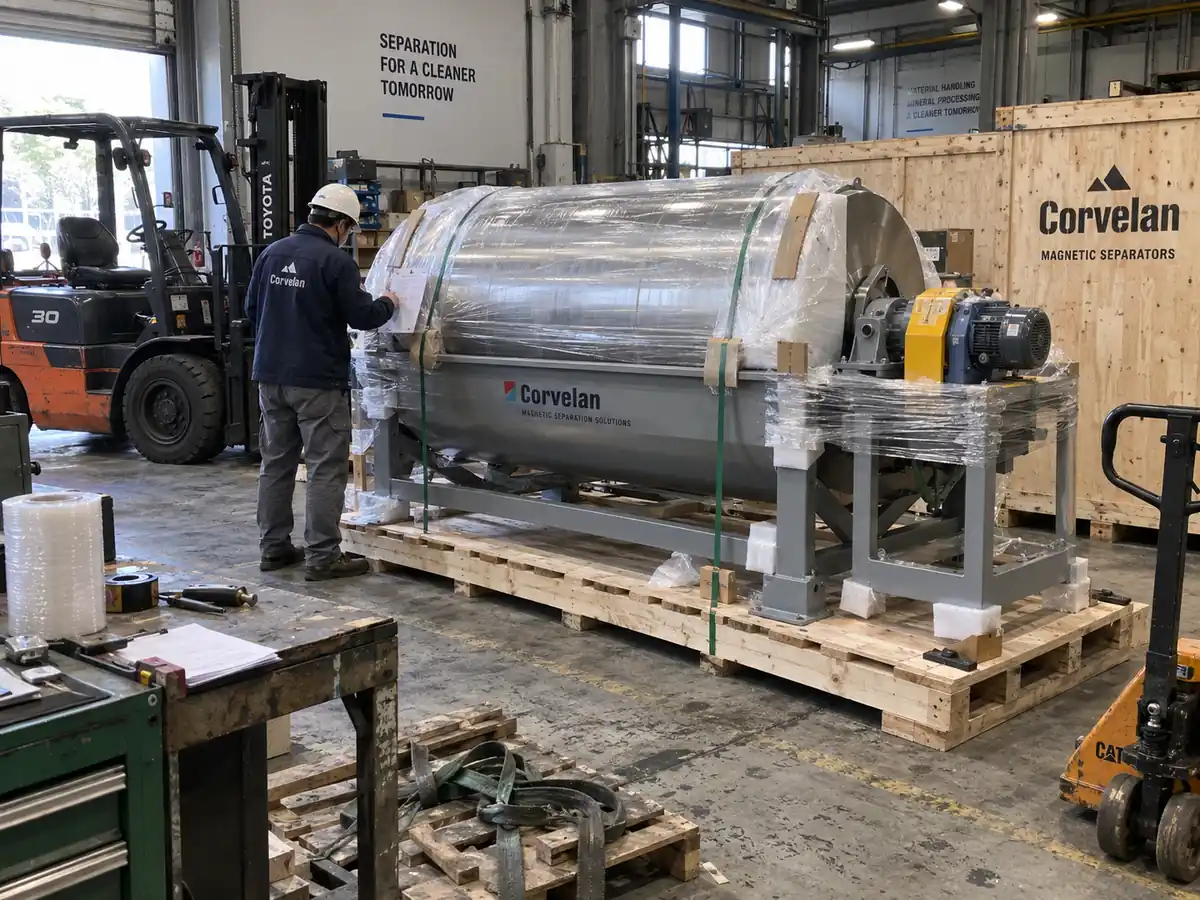
Eine ordnungsgemäß gefertigte Abscheideanlage kann dennoch mit fehlenden losen Teilen, ungeschützten Schnittstellen oder Transportschäden ankommen, wenn die Versandvorbereitung nicht sorgfältig erfolgt. Die abschließenden Verpackungskontrollen sollten sich an der tatsächlichen Größe, dem Gewicht, der Geometrie, den Anschlagpunkten und der Versandart der Anlage orientieren.
Wir bestätigen die Verpackungsart für die ausgewählte Ausrüstung vor dem Versand.
Ein geeigneter Prüfplan beseitigt Unklarheiten, bevor die Ausrüstung das Werk erreicht. Die folgenden Fragen verknüpfen jede Messung oder Prüfung mit der Einkaufsentscheidung, die sie unterstützen kann.
Nein. Er bestätigt die magnetische Flussdichte am festgelegten Messpunkt und nach der definierten Messmethode. Die Abscheideleistung hängt außerdem vom Zielmaterial, dem Arbeitsabstand, der Schütthöhe, der Materialaufgabe, der Geometrie des Abscheiders und den Betriebsbedingungen ab.
Nein. Eine Abzugskraftprüfung ist ein kontrollierter mechanischer Vergleich mit einem definierten Prüfkörper und einer festgelegten Methode. Sie bildet weder die Bewegung und Aufgabe des realen Prozessmaterials noch dessen Fraktionserfassung ab.
Nein. Die Prüfpunkte sollten dem tatsächlichen Anlagentyp und Projektumfang entsprechen. Ein passives Magnetgitter, eine Magnettrommel und ein angetriebenes Überbandabscheider haben unterschiedliche mechanische, magnetische und elektrische Anforderungen.
Nein. Ein Ergebnis aus dem Werk gilt für die geprüfte Probe, die gewählte Konfiguration, das angewandte Verfahren und das untersuchte Betriebsfenster. Wenn sich in der installierten Anlage der Materialzustand, die Materialaufgabe, der Arbeitsabstand, die Schütthöhe, die Geschwindigkeit oder die Austragsgeometrie ändern, kann eine Bestätigung unter Produktionsbedingungen weiterhin erforderlich sein.
Ja. Kritische Abmessungen, magnetische Messungen, Funktionsprüfungen, Materialtests, FAT-Prüfpunkte und die erforderliche Dokumentation sollten vor Produktionsbeginn besprochen werden, wenn sie die Abnahme im Beschaffungsprozess beeinflussen.
Prüfvereinbarungen können in die Projektbesprechung aufgenommen werden. Prüfumfang, Zeitpunkt, Zugang, Prüfverfahren und Abnahmegrundlage sollten vereinbart werden, bevor der Besuch oder die Prüfung durch eine dritte Partei terminiert wird.
Send the equipment type, application, drawing requirements and the result you need to accept. Corvelan can review which inspection or test method belongs in the technical scope before the order moves into production.