Materiales y componentes
Materiales estructurales críticos, componentes magnéticos, ejes, rodamientos, accionamientos, bandas y componentes eléctricos, cuando corresponda.
Encuentre equipos según el punto de instalación y la tarea de separación.
Todos los separadores magnéticos →Comience por indicarnos el material o la línea de producción que necesita proteger.
Todas las aplicaciones →Compare tecnologías, consulte los parámetros y prepare su solicitud de oferta.
Todas las guías →Conozca la fábrica, los controles de calidad y las respuestas antes de solicitar presupuesto.
Corvelan structures inspection around the actual equipment configuration, approved interfaces and agreed acceptance requirements instead of relying on a generic “high quality” statement.
El estado magnético, el ajuste mecánico, el funcionamiento y el rendimiento de separación del material son aspectos diferentes. El método de ensayo debe adecuarse a la decisión que deba aceptarse.
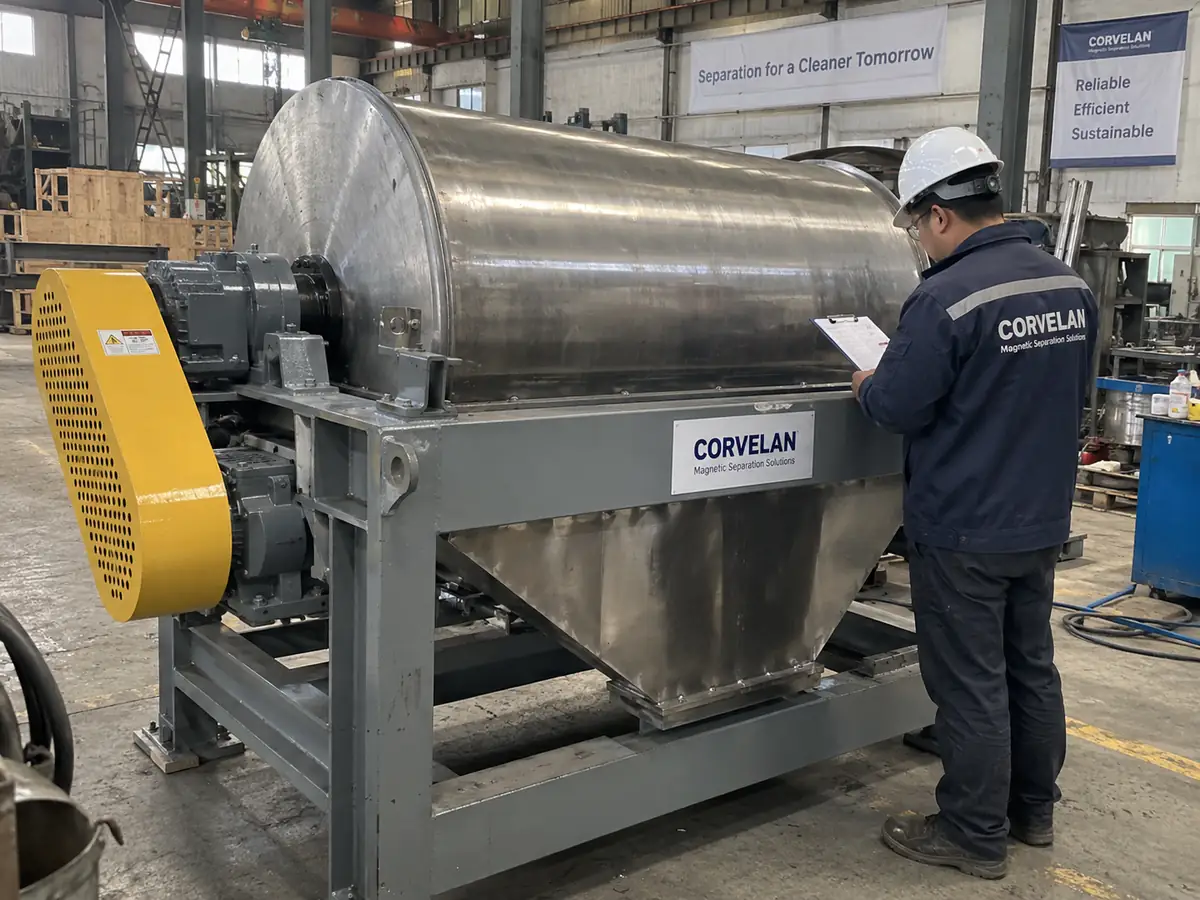
Un proceso de calidad eficaz comienza por comprobar los requisitos clave del equipo. Estos pueden incluir las dimensiones y las interfaces, el estado magnético, el funcionamiento mecánico, el funcionamiento eléctrico, la separación de materiales y los detalles de expedición.
Estas comprobaciones no son intercambiables. Una inspección dimensional no puede demostrar la recuperación de material. Una medición magnética en superficie no puede demostrar la capacidad de captura en una capa de material en movimiento. Un ensayo con muestras no puede sustituir la confirmación de que el equipo suministrado se ajusta al plano aprobado.
Corvelan therefore separates equipment identity, build quality, magnetic measurements, functional checks and process trials so each result is used for the decision it can actually support.
El punto de medición, el método de ensayo, la configuración del equipo y el criterio de aceptación deben permanecer vinculados al resultado.
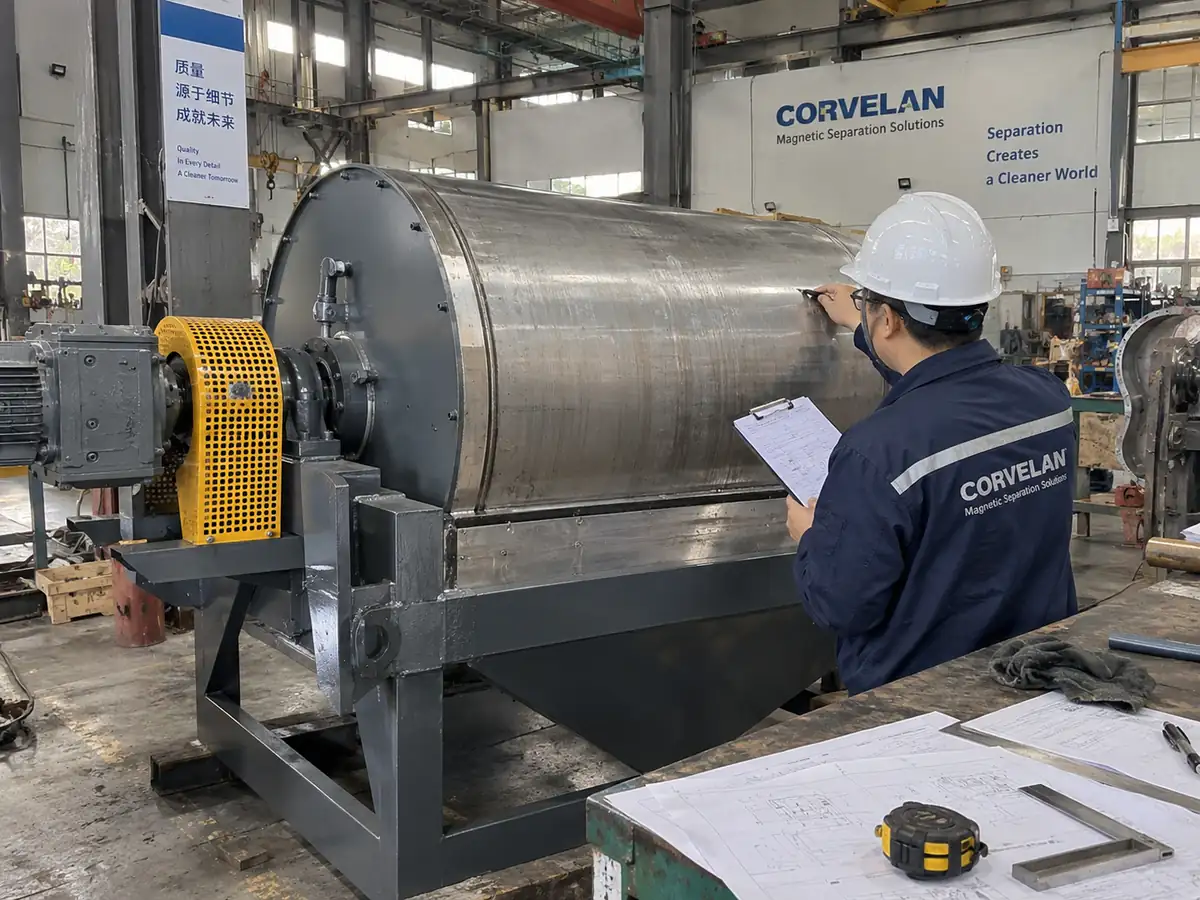
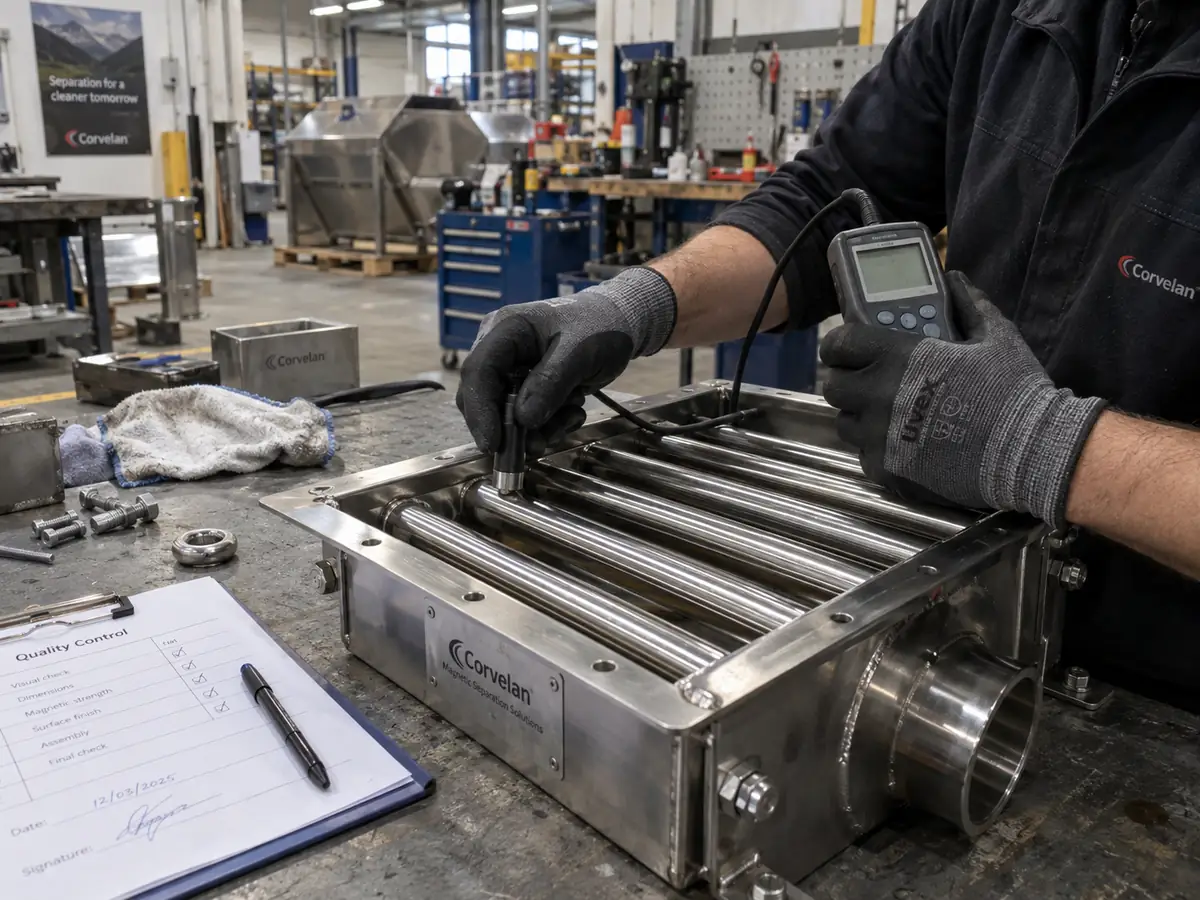
Una parrilla magnética, un imán suspendido, un tambor magnético y un overband accionado requieren puntos de inspección diferentes, por lo que la lista de comprobación debe ajustarse a la configuración real del equipo.
Materiales estructurales críticos, componentes magnéticos, ejes, rodamientos, accionamientos, bandas y componentes eléctricos, cuando corresponda.
Mecanizado, soldadura, geometría crítica, puntos de montaje, carcasas, holguras e interfaces de instalación.
Configuración del circuito magnético, disposición de los polos, zona magnética efectiva y mediciones magnéticas definidas.
Rotación, alineación de la banda, rodamientos, ejes, dispositivos de limpieza, deflectores, componentes de descarga, protecciones y elementos de fijación.
Motor, armario de control, cableado, puesta a tierra, protecciones, enclavamientos y funciones de emergencia, cuando se incluyan estos sistemas.
Comprobaciones en vacío o funcionales del movimiento, el ruido, las vibraciones, los accionamientos, la limpieza y el comportamiento de la descarga, cuando corresponda.
Ensayos con muestras representativas cuando la decisión de compra requiera pruebas de un resultado de proceso definido.
Comprobación final de la identificación del equipo, los accesorios, la documentación, los elementos sueltos, las etiquetas, la protección y el embalaje con respecto al alcance del pedido aceptado.
Los controles de calidad específicos dependen del tipo de separador y de los requisitos del proyecto, y garantizan que el equipo suministrado se ajuste al diseño aprobado.
Identificar el tipo de equipo, la revisión de los planos, las interfaces y los requisitos de inspección acordados.
Comprobar los componentes recibidos pertinentes, la fabricación, las dimensiones y los puntos de montaje.
Realizar comprobaciones magnéticas, mecánicas y eléctricas acordes con la configuración del separador.
Realizar la prueba con material o la prueba de aceptación definida cuando forme parte del alcance del proyecto.
Comprobar la configuración final, la documentación, los accesorios y el embalaje antes de la expedición.
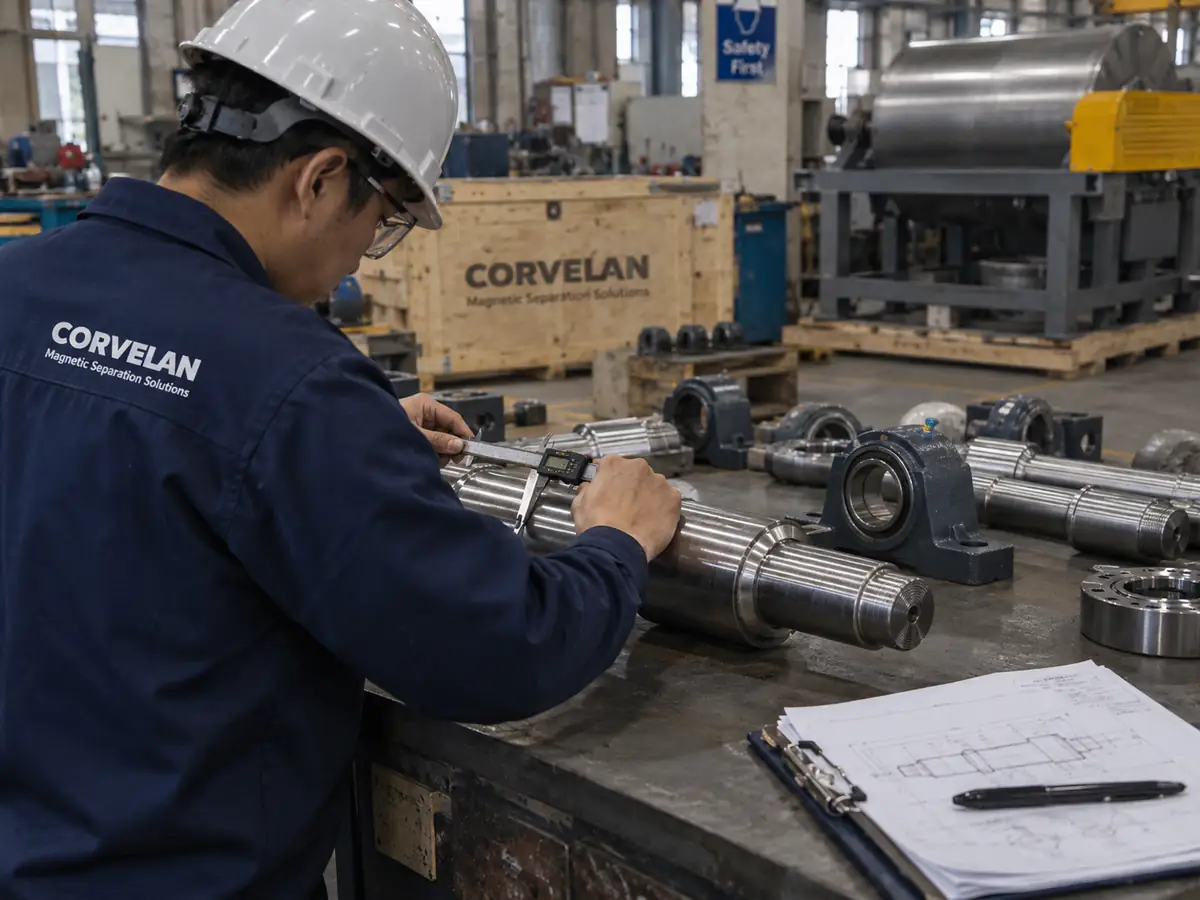
Los componentes adquiridos y fabricados pueden afectar a la alineación, la vida útil, la configuración magnética y el ajuste durante la instalación. Los controles de recepción pertinentes deben definirse en función del diseño del equipo, en lugar de copiarse de una máquina no relacionada.
Cuando se exija contractualmente un certificado de material, un documento del proveedor o la identificación de un componente, deberá vincularse al requisito acordado para el proyecto, en lugar de presentarse como un certificado universal.
En aplicaciones industriales equipos de separación magnética, la calidad dimensional no es una cuestión estética. Una geometría de montaje, una posición del eje, unas interfaces de las tolvas, una ubicación del divisor o una holgura de trabajo incorrectas pueden alterar la instalación, el flujo de material y las condiciones de separación.
Un separador que cumpla una medición magnética, pero que no pueda instalarse a la distancia de trabajo aprobada, no constituye un resultado aceptable para el proyecto.
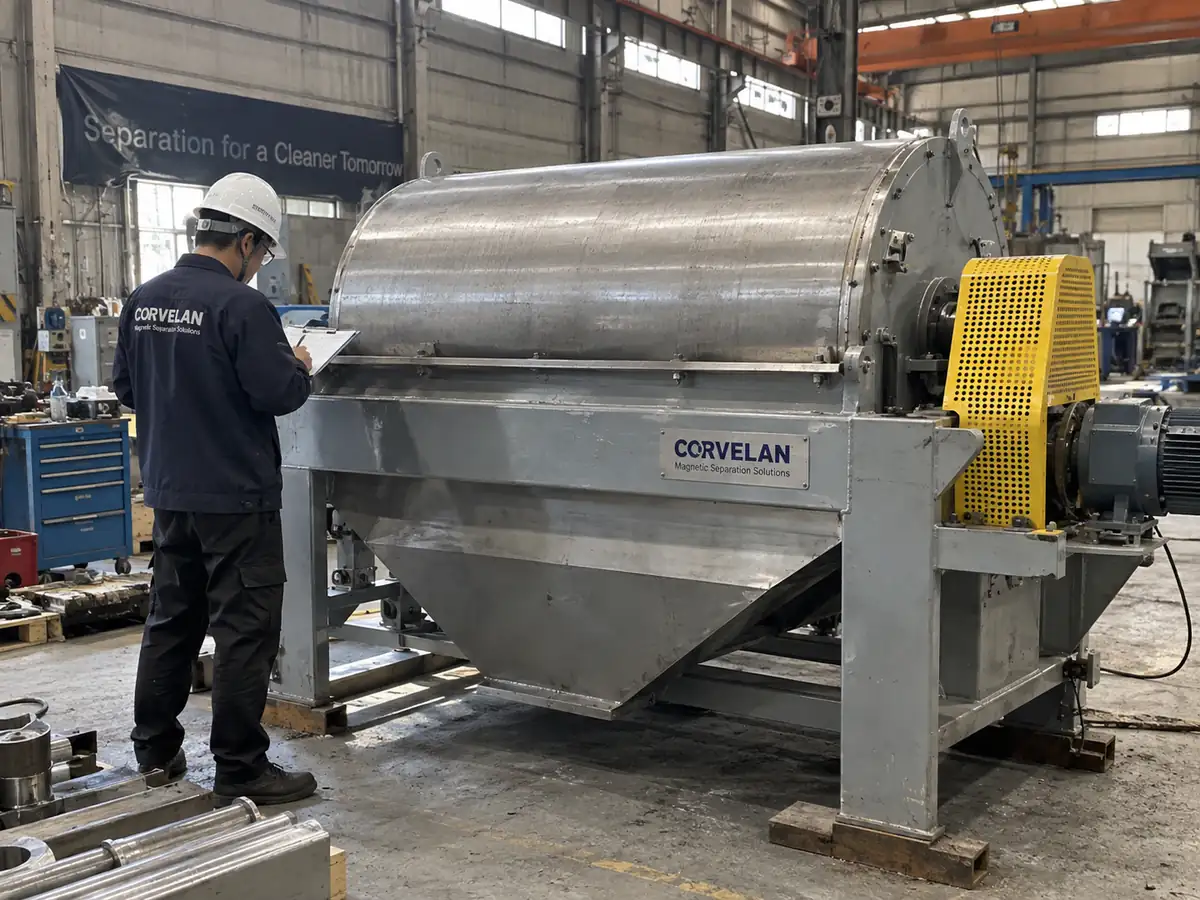
El montaje del circuito magnético y las mediciones magnéticas permiten confirmar características definidas del sistema magnético suministrado. No deben presentarse como prueba automática de la recuperación, la tasa de eliminación, la pureza o la capacidad de producción de un proceso productivo.
Una medición magnética describe el estado magnético en el punto de ensayo definido y conforme al método especificado. El comportamiento del material en el proceso real también depende de la forma en que se presenta la alimentación, la distancia de trabajo, las propiedades del material objetivo, la geometría y las condiciones de funcionamiento.
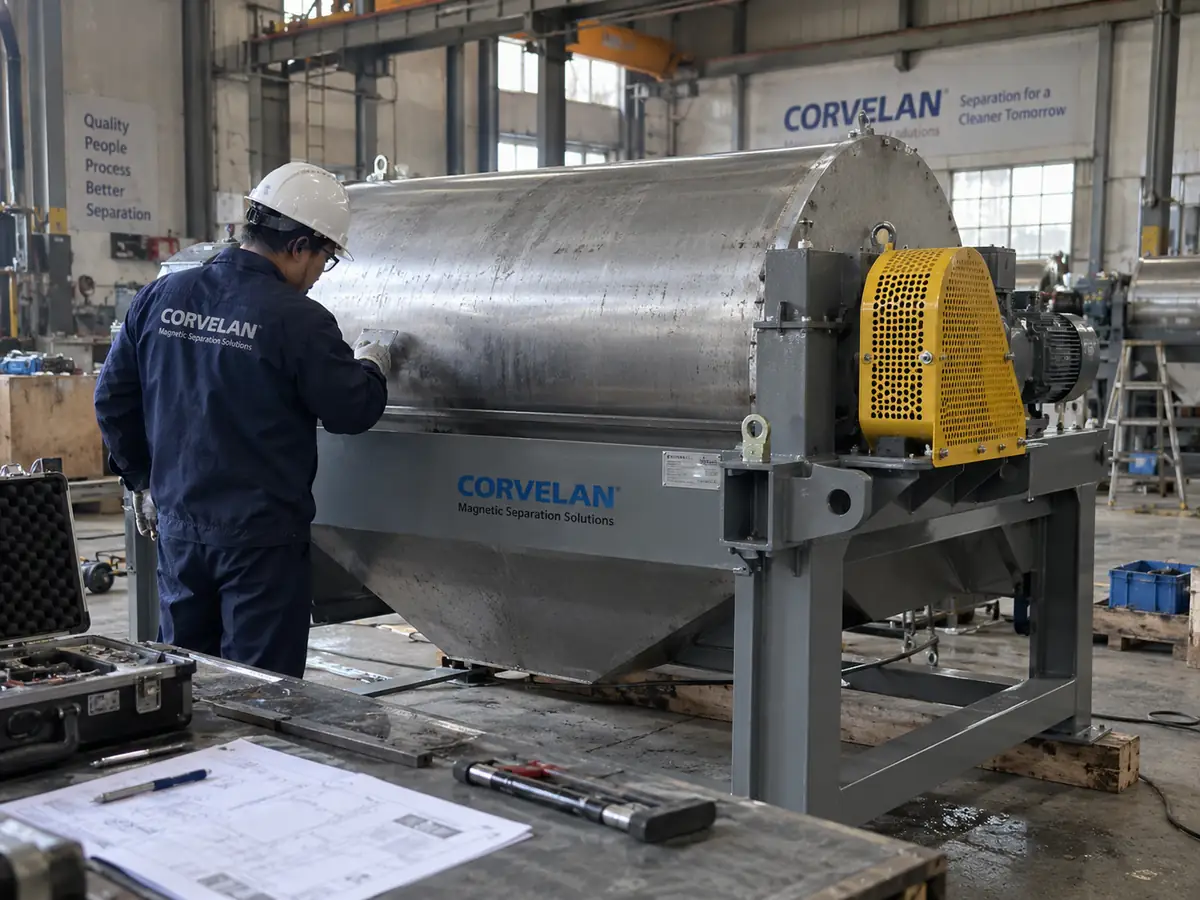
Antes de la inspección, acordamos qué se medirá, las condiciones de ensayo y los criterios de aceptación. Agrupar ensayos no relacionados bajo una única afirmación general sobre la “fuerza magnética” genera una falsa confianza en lugar de aportar pruebas útiles.
Mide la densidad de flujo magnético en un punto especificado y conforme a un método determinado.
La confirmación o comparación de un estado magnético definido.
La tasa de captura, la recuperación, la pureza, la pérdida de producto ni el caudal de producción.
Mide la fuerza necesaria para desprender una pieza de ensayo definida mediante un dispositivo y un método controlados.
Comparación o seguimiento repetible cuando se mantiene el mismo método.
Comportamiento del material real a granel durante su paso por el separador.
Ensaya la configuración seleccionada con material real o representativo en condiciones de funcionamiento registradas.
El resultado obtenido con la muestra ensayada bajo las condiciones de ensayo registradas.
Rendimiento fuera del material, la escala o las condiciones de funcionamiento ensayados.
Corvelan does not assume every magnetic separator needs the same checklist. Driven equipment, passive magnetic components and electromagnetic systems require different inspection points.
Los puntos de comprobación habituales pueden incluir:
Cuando proceda, los puntos de inspección pueden incluir:
Los elementos de inspección anteriores son ejemplos de controles de calidad habituales. El alcance real de la inspección depende del tipo de separador magnético, su configuración y los requisitos del proyecto.
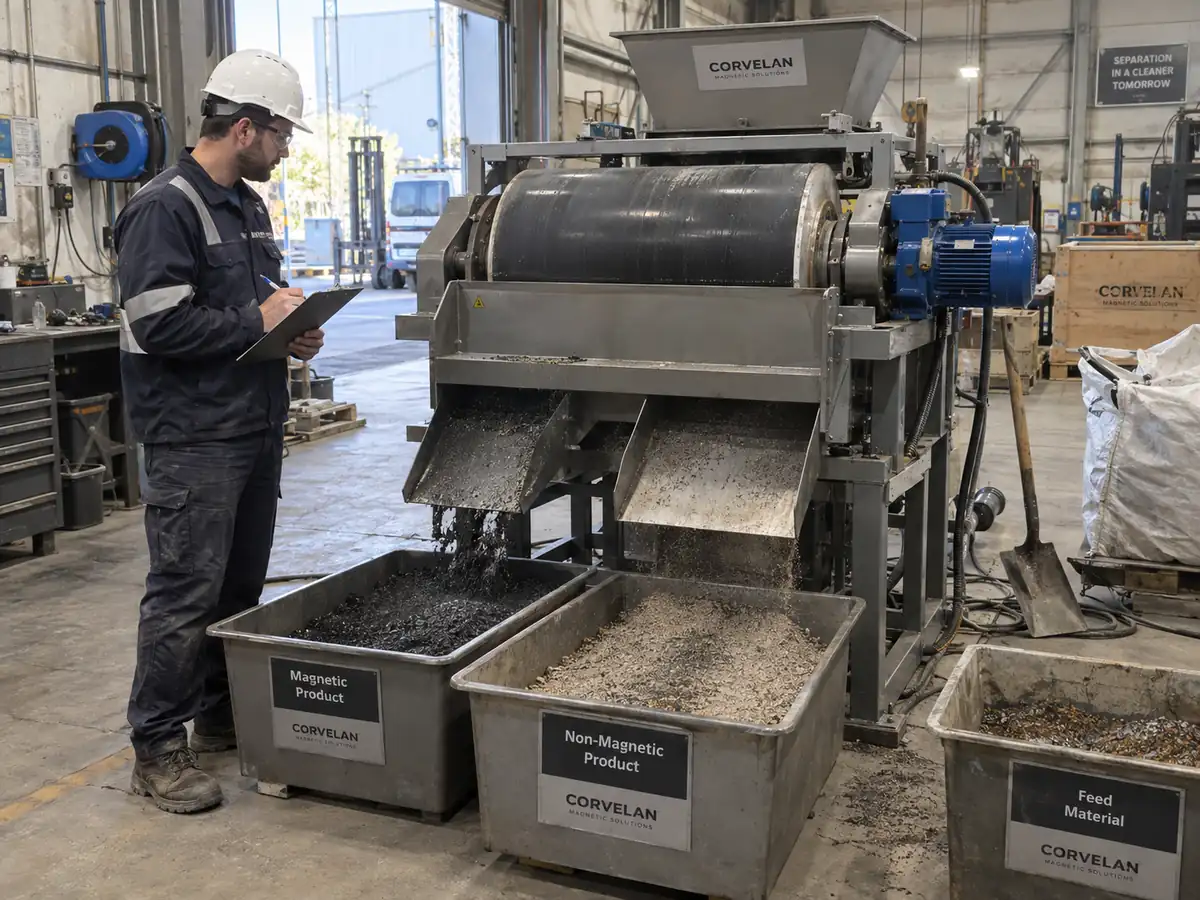
Cuando el separador dispone de sistemas accionados o móviles, las pruebas funcionales permiten detectar problemas de montaje, alineación, movimiento o control antes de autorizar el equipo para su envío o para realizar pruebas con material.
Una máquina puede funcionar correctamente sin que ello demuestre que cumple un objetivo de recuperación de material o de eliminación de contaminantes. Si esta decisión es importante, realice una prueba de material previamente acordada.
Las pruebas de material resultan especialmente útiles cuando la respuesta magnética real, el comportamiento de los contaminantes, la ruta de separación o el resultado de proceso requerido no pueden evaluarse de forma responsable únicamente a partir de planos y datos de catálogo.
La interpretación del resultado debe tener siempre en cuenta la variabilidad del material, la forma en que se presenta durante la alimentación, la distancia de trabajo, la geometría del equipo y las condiciones operativas de producción.
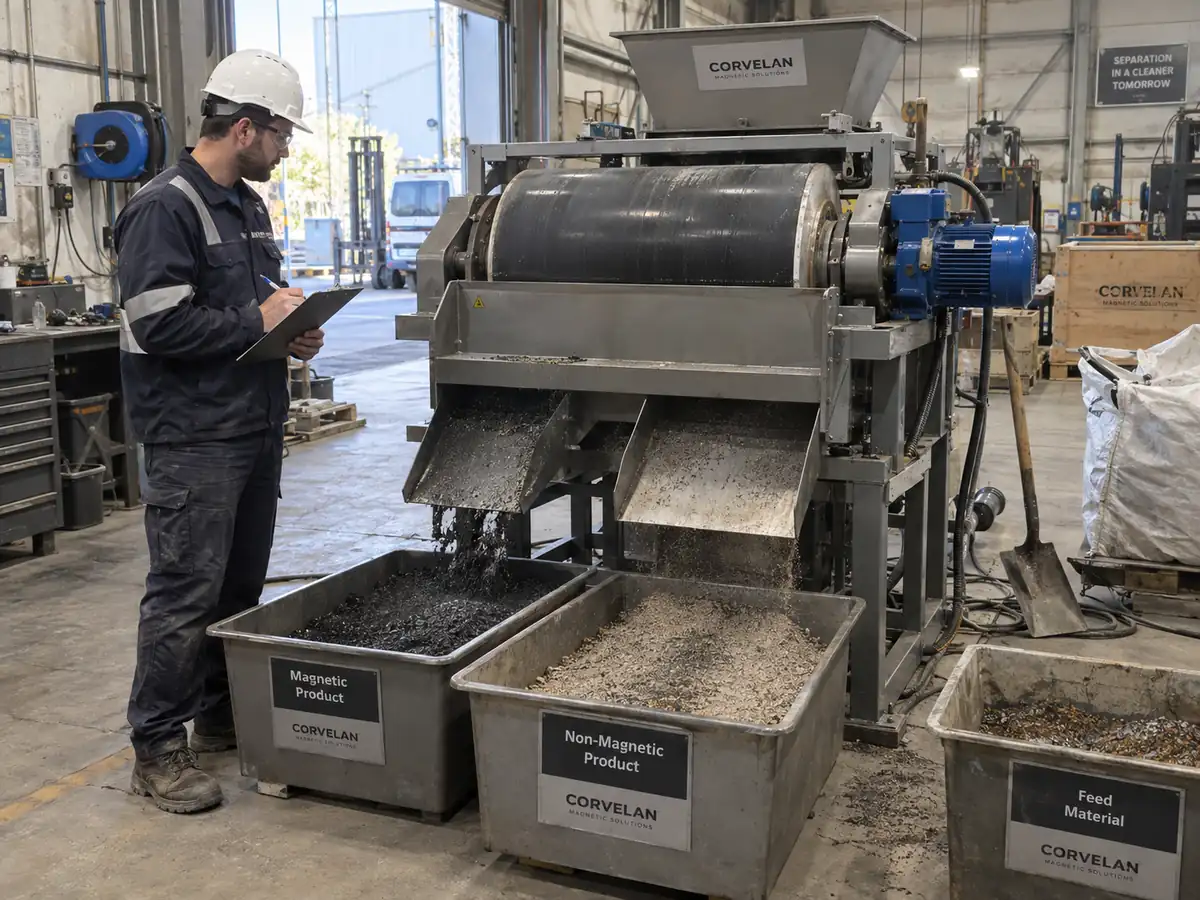
El control de calidad resulta más útil cuando se adapta a la geometría real del separador y a su función en el proceso, en lugar de aplicar la misma lista de comprobación genérica a todos los productos.
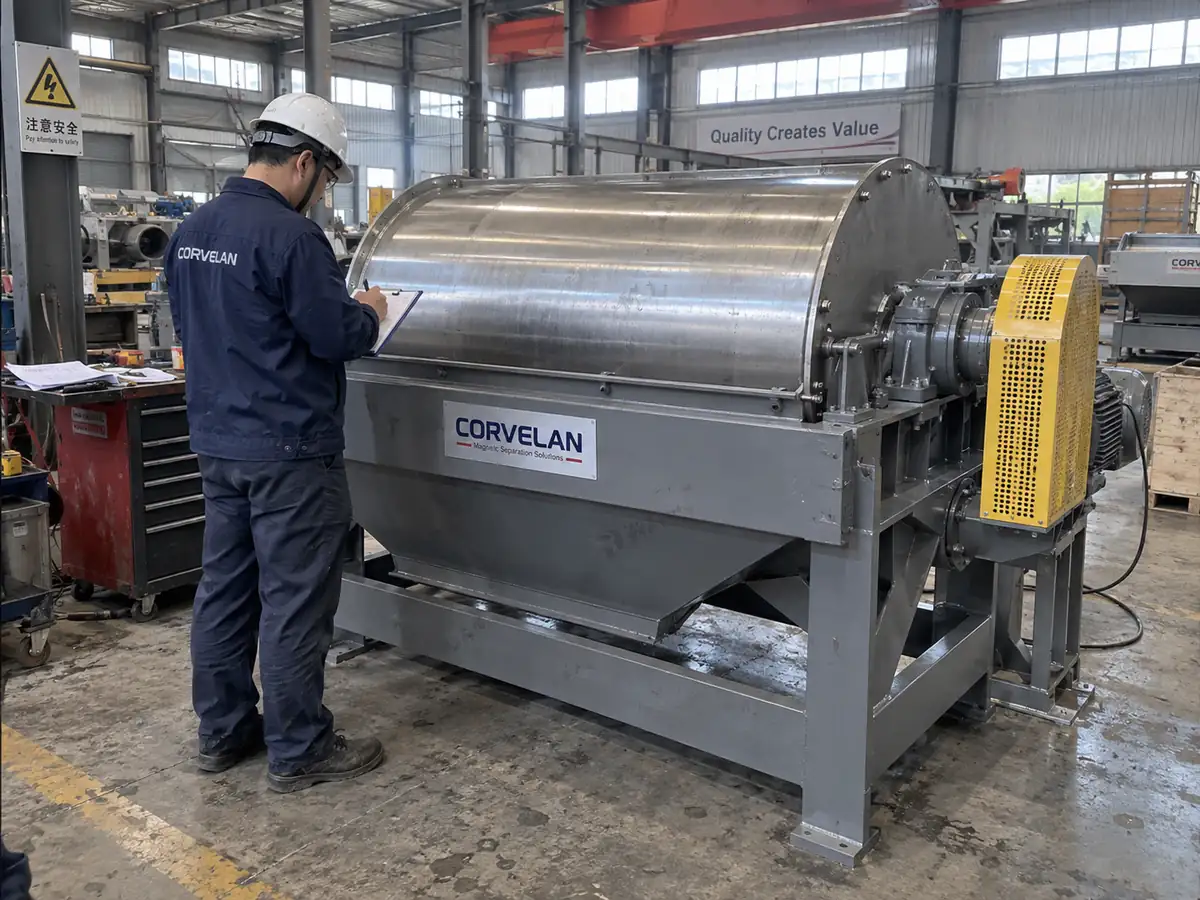
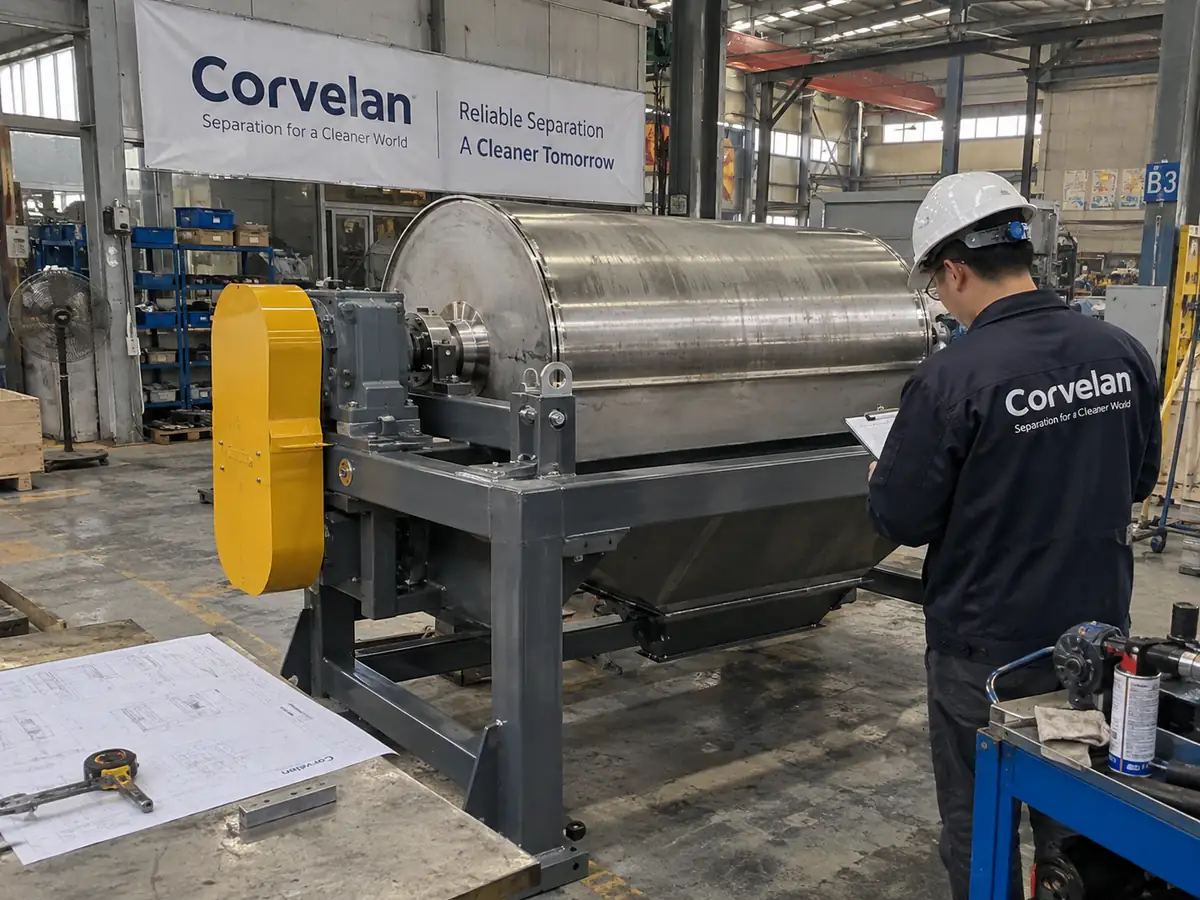
Revise la geometría del tambor, el estado del eje y los rodamientos, el sentido de giro, la zona magnética, el divisor o sistema de descarga, las holguras y las mediciones magnéticas definidas.
Revise el conjunto magnético, las interfaces de montaje, el criterio de distancia de trabajo, los sistemas de banda y accionamiento cuando estén incluidos, la dirección de descarga y la función de limpieza.
Revise las dimensiones de la polea, las interfaces del eje, la zona magnética, la geometría asociada a la banda, el sentido de giro, la disposición de trabajo y las trayectorias de descarga de los materiales magnéticos y no magnéticos.
Revise la disposición de los elementos magnéticos, el estado de la superficie, el ajuste, el sistema de limpieza y, cuando sea necesario, realice un ensayo magnético o de fuerza de atracción definido.
Revise la disposición de los tubos o elementos magnéticos, el movimiento del cajón, la estanqueidad y las interfaces, el acceso para la limpieza y las comprobaciones magnéticas pertinentes.
Elabore el plan de inspección a partir del plano aprobado, la función magnética, las interfaces mecánicas, la posición en el proceso y los criterios de aceptación específicos del proyecto.
La inspección final debe cerrar el ciclo entre lo aprobado, lo fabricado y lo que se prepara para su embalaje. Cuando se haya acordado una prueba formal de aceptación en fábrica (FAT), los puntos de ensayo y los criterios de aceptación deberán definirse por escrito antes de iniciar la FAT.
Confirme que la máquina o el conjunto objeto de inspección se corresponde con el proyecto y la configuración aprobados.
Revise las dimensiones críticas acordadas, los puntos de montaje, las interfaces con el material y la geometría específica del proyecto.
Realice los ensayos definidos que correspondan a la configuración real del separador.
Antes del embalaje, confirme los elementos sueltos, los accesorios suministrados y la documentación del proyecto acordada.
Compruebe que las incidencias de inspección pendientes que afecten a la expedición se hayan resuelto antes de autorizarla.
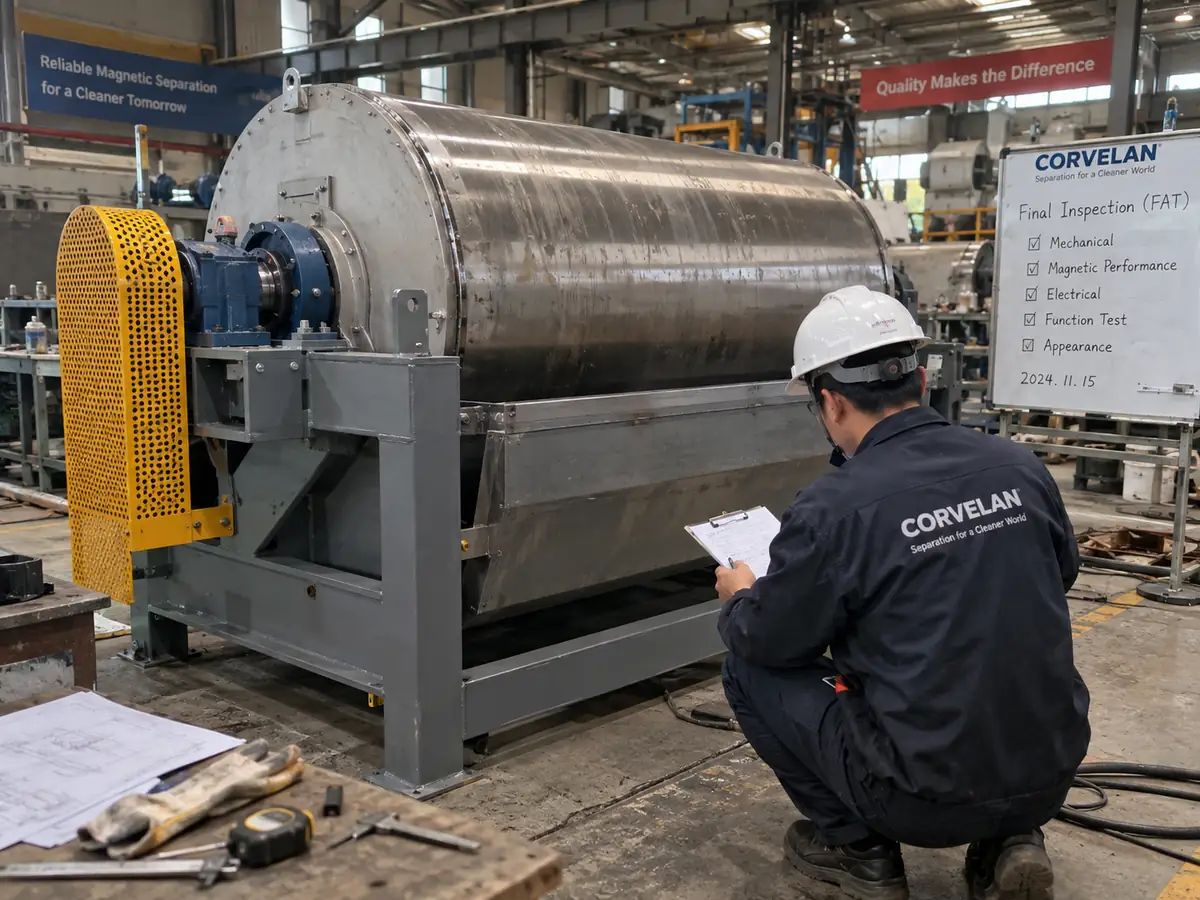
Un registro útil no debe limitarse a indicar “APTO”. Debe conservar suficiente contexto para comprender qué se inspeccionó, cómo se midió y a qué equipo o condición del proyecto corresponde el resultado.
Identificación del equipo, puntos de control pertinentes, resultado y registro del inspector para el alcance acordado.
Ubicación, distancia o dispositivo de sujeción definidos, instrumento, método y resultado magnético registrado cuando sea necesario.
Observaciones aplicables sobre el funcionamiento, el movimiento, el accionamiento, el control y los aspectos mecánicos de los equipos accionados.
Cuando se incluyen ensayos del material, el informe registra la muestra, las condiciones de ensayo, las mediciones, los resultados y cualquier actuación de seguimiento.
Plano aprobado o base de configuración utilizados para determinar los detalles de fabricación e interfaz que se comprobaron.
Puntos de la FAT específicos del proyecto y resultados de aceptación cuando se haya acordado un alcance formal de aceptación en fábrica.
Las fotografías del proyecto pueden facilitar la trazabilidad cuando se requieran como evidencia de la inspección o del envío.
Comprobación del equipo, los elementos sueltos, las protecciones y los accesorios de envío acordados antes de la expedición.
La oferta o el alcance técnico especifican qué documentación del proyecto se incluye con el pedido y en qué formato se suministrará.
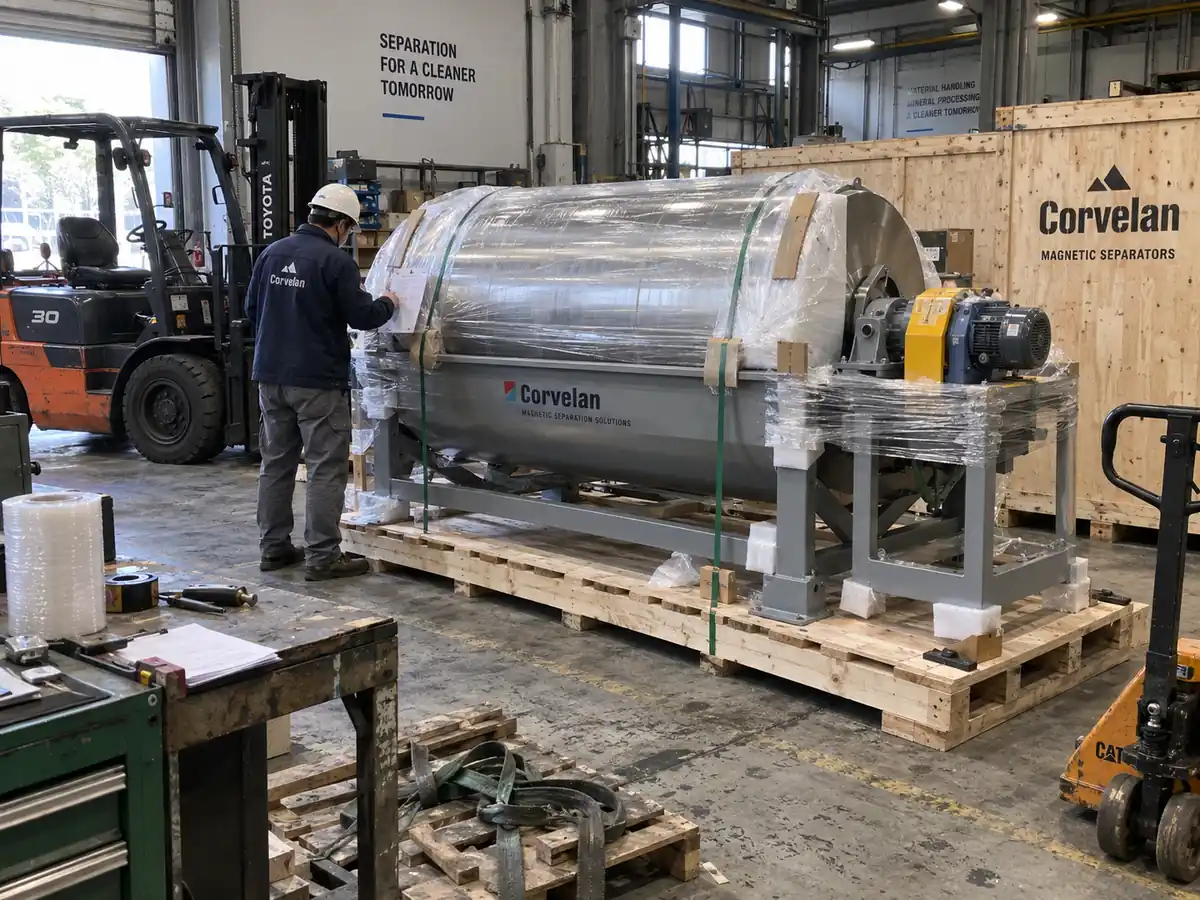
Incluso un separador correctamente fabricado puede llegar con elementos sueltos incompletos, interfaces expuestas o daños de transporte si la preparación del envío es deficiente. Las comprobaciones finales del embalaje deben tener en cuenta el tamaño, el peso, la geometría y los puntos de elevación reales del equipo, así como el método de envío.
Confirmamos el método de embalaje del equipo seleccionado antes del envío.
Un plan de ensayos adecuado elimina ambigüedades antes de que el equipo llegue a la planta. Las siguientes preguntas relacionan cada medición o inspección con la decisión de compra que puede respaldar.
No. Confirma la densidad de flujo magnético en el punto de medición definido y conforme al método especificado. El rendimiento de separación también depende del material objetivo, la distancia de trabajo, el espesor de la capa de material, la presentación de la alimentación, la geometría del separador y las condiciones de funcionamiento.
No. Un ensayo de fuerza de atracción es una comparación mecánica controlada en la que se utilizan una pieza de ensayo y un método definidos. No reproduce el movimiento, la presentación ni la recogida de fracciones del material real del proceso.
No. Los puntos de inspección deben ajustarse al tipo de equipo y al alcance reales del proyecto. Una rejilla magnética pasiva, un tambor magnético y un separador overband accionado presentan requisitos mecánicos, magnéticos y eléctricos diferentes.
No. Un resultado de fábrica solo es aplicable a la muestra, la configuración, el método y el intervalo operativo ensayados. Si en la planta instalada cambian el estado del material, la presentación de la alimentación, la distancia de trabajo, el espesor de la capa de material, la velocidad o la geometría de descarga, puede seguir siendo necesaria una verificación en condiciones de producción.
Sí. Las dimensiones críticas, las mediciones magnéticas, las comprobaciones funcionales, los ensayos de materiales, los puntos de la FAT y los registros requeridos deben acordarse antes de la producción cuando afecten a la aceptación de la compra.
Las condiciones de inspección pueden incluirse en las conversaciones sobre el proyecto. El alcance, el calendario, el acceso, el método de ensayo y los criterios de aceptación de la inspección deben acordarse antes de programar la visita o la inspección por terceros.
Send the equipment type, application, drawing requirements and the result you need to accept. Corvelan can review which inspection or test method belongs in the technical scope before the order moves into production.