Kurzantwort: Der Gauss-Wert allein ist kein Kennwert für die Erfassungsleistung. Der Gauss-Wert gibt die magnetische Flussdichte B an einem definierten Punkt an, während der Feldgradient beschreibt, wie sich dieses Feld mit der Position verändert. Bei Feineisen ist entscheidend, ob die magnetischen Bedingungen entlang der tatsächlichen Partikelbahn im Verhältnis zu den auf das Partikel wirkenden Kräften und Prozessbedingungen ausreichend stark sind. Deshalb können Arbeitsabstand, magnetische Reaktion des Partikels, Feldgradient, Materialzustand und Partikelbewegung ebenso wichtig sein wie der angegebene Gauss-Wert an der Oberfläche.
Wenn zwei Lieferanten unterschiedliche Gauss-Werte angeben, prüfen Sie zunächst, ob sie dieselbe Messgröße an vergleichbaren Messpunkten und in vergleichbaren Abständen mit einem vergleichbaren Verfahren gemessen haben. Ist dies nicht der Fall, muss der höhere Wert nicht für die stärkere magnetische Bedingung entlang der Partikelbahn stehen.
Was Gaußwert und Feldgradient tatsächlich aussagen
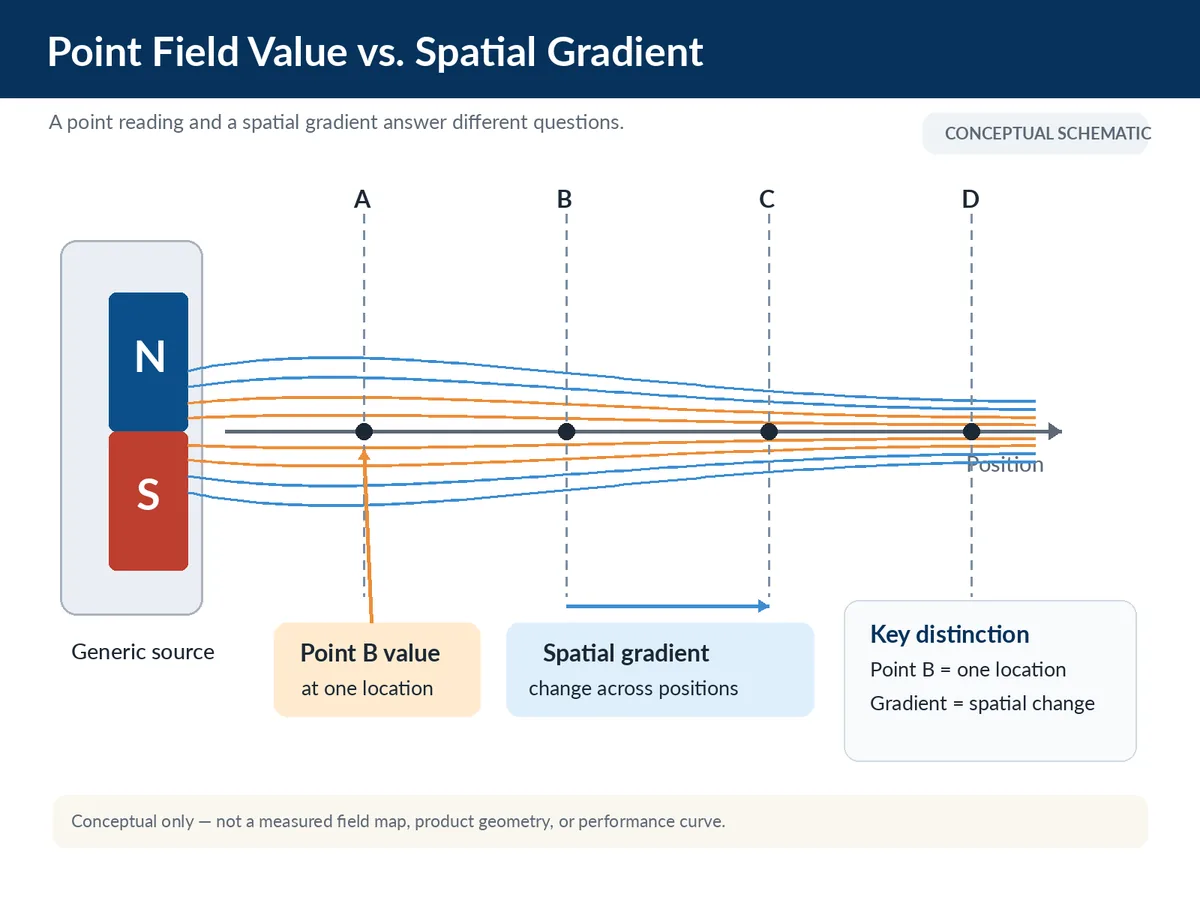
Ein Gauss-Messwert gibt die magnetische Flussdichte B an einem definierten Punkt an; der Feldgradient beschreibt, wie sich dieses Feld mit der Position verändert – die beiden Größen hängen also zusammen, sind aber nicht austauschbar. Aus einem einzelnen, isolierten Gauss-Messwert lässt sich kein räumlicher Gradient bestimmen.
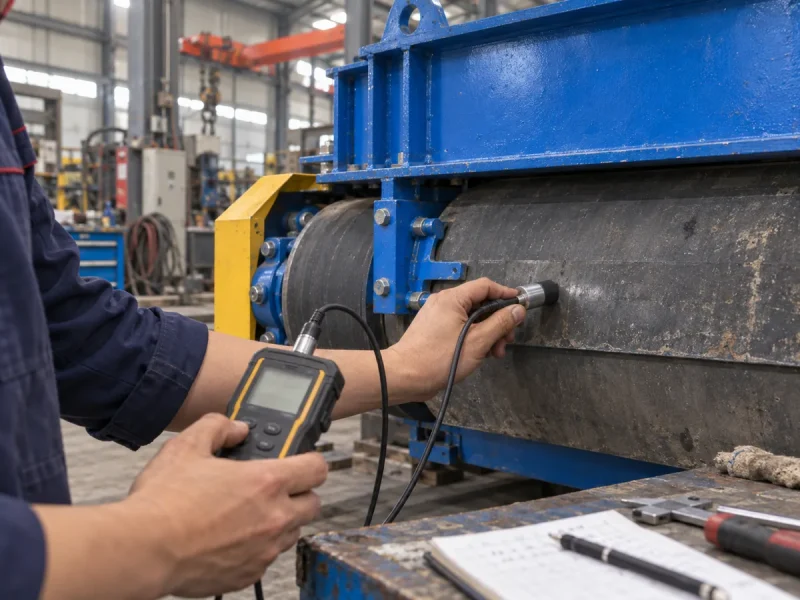
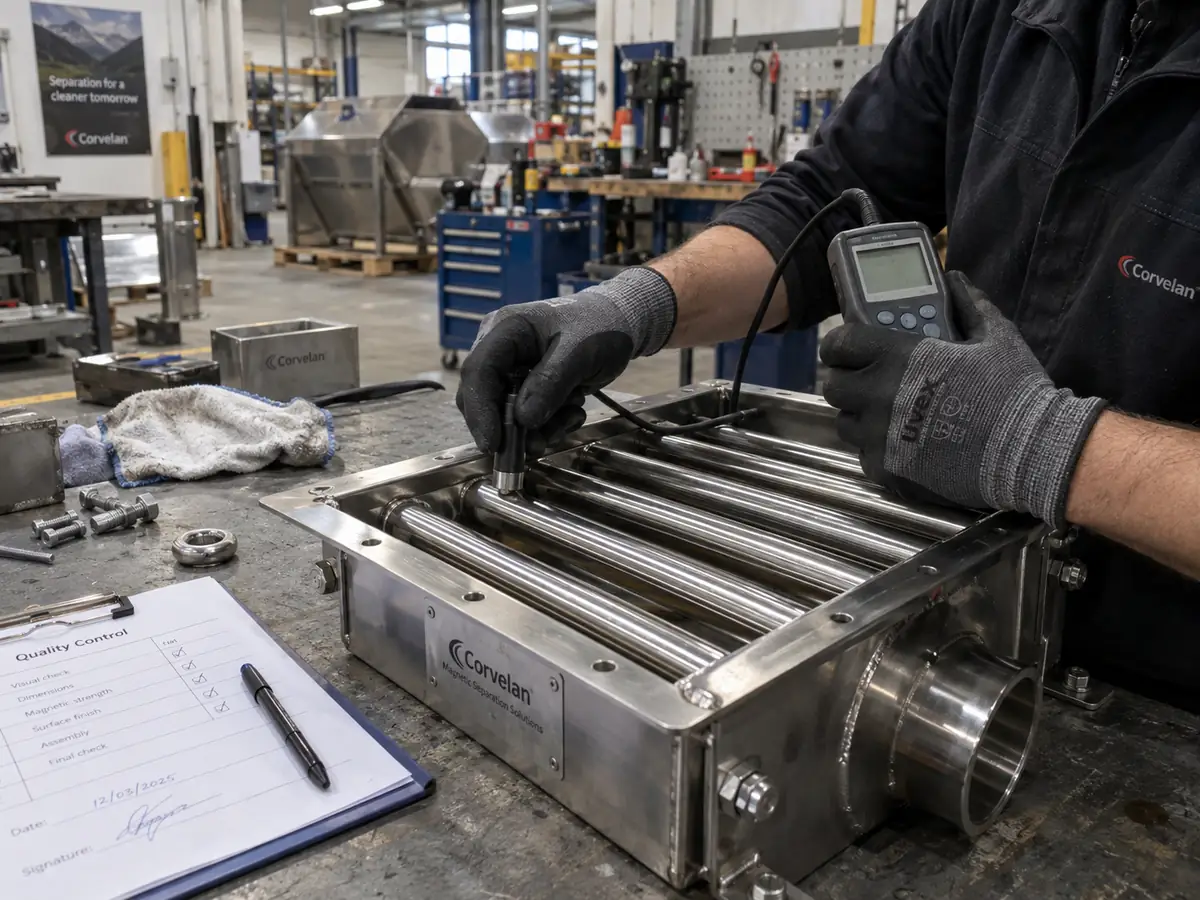
Ein Gaussmeter eignet sich zur Prüfung von B an einem definierten Punkt oder für mehrere Messungen entlang eines bekannten Weges. Für die Bestimmung eines Feldgradienten sind räumliche Informationen erforderlich – mehrere Messpunkte, eine Feldkarte oder ein belastbares Feldmodell.
| Frage | Gauss-/B-Messwert | Feldgradient |
|---|---|---|
| Was wird beschrieben? | Magnetische Flussdichte an einem definierten Punkt | Wie sich das Feld mit der Position verändert |
| Kann eine Einzelpunktmessung den Feldgradienten bestimmen? | Ja, für diesen Messpunkt. | Nein |
| Spielt die Messposition eine Rolle? | Ja | Ja |
| Belegt dieser Wert allein die Trennleistung? | Nein | Nein |
Eine einfache Merkhilfe:
Der Gauß-Wert fragt: “Wie hoch ist die magnetische Flussdichte an diesem Punkt?”
Der Gradient fragt: “Wie schnell verändert sich dieser magnetische Zustand, wenn sich das Partikel durch den Raum bewegt?”
Der Begriff “magnetische Feldstärke” wird in der industriellen Fachliteratur gelegentlich unpräzise verwendet. Für einen exakten Vergleich muss zunächst die betreffende Größe definiert werden. Gauss ist eine Einheit für die magnetische Flussdichte B; die magnetische Feldstärke H ist eine andere physikalische Größe. Das NIST führt diese Größen in seinen Hinweisen zu magnetischen Einheiten getrennt auf: NIST — Einheiten für magnetische Eigenschaften.
Vorgehensweise: Wenn der Lieferant die angegebene magnetische Größe nicht eindeutig benennen kann, darf dieser Wert nicht als Grundlage für den Vergleich von Abscheidern verwendet werden.
Warum derselbe Gaußwert unterschiedliche Bedingungen beschreiben kann
Gleiche Gauss-Messwerte sind nur dann direkt vergleichbar, wenn sie sich auf dieselbe magnetische Größe sowie auf funktional vergleichbare Messpunkte, Abstände, Sondenausrichtungen bzw. Messverfahren und Anlagenzustände beziehen. Außerdem sollte die magnetische Geometrie dokumentiert werden, da sie beeinflusst, wie sich das Feld außerhalb des Messpunkts verändert.
Aus diesem praktischen Grund können zwei Abscheider denselben prominent angegebenen Gauss-Wert aufweisen, ohne für die Verunreinigung dieselben magnetischen Bedingungen zu erzeugen.
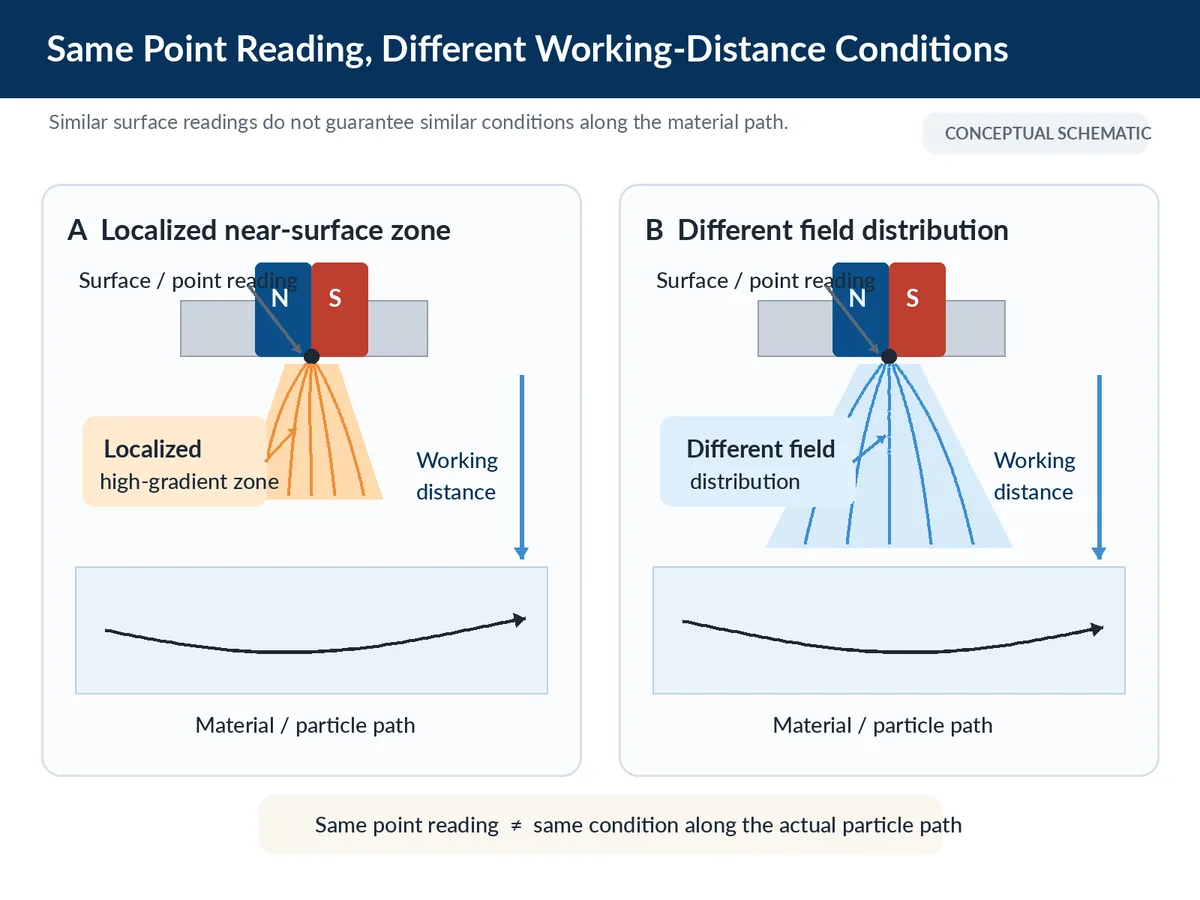
Beispiel: gleicher Oberflächen-Gauss-Wert, unterschiedliche Bedingungen entlang der Partikelbahn. Betrachten Sie zwei Abscheider, die denselben Oberflächen-Gauss-Wert angeben. In einer Anwendung passieren die Zielpartikel einen schmalen Pol oder eine magnetische Matrix in sehr geringem Abstand. In einer anderen Anwendung sind die Partikel durch eine Auskleidung, ein Band, eine Produktschicht oder einen größeren Luftspalt von der Magnetoberfläche getrennt. Der angegebene Gauss-Wert kann identisch sein, während sowohl B als auch der Feldgradient entlang der tatsächlichen Partikelbahn unterschiedlich sind.
Prüfen Sie das Feld dort, wo der Fremdstoff tatsächlich entlangläuft
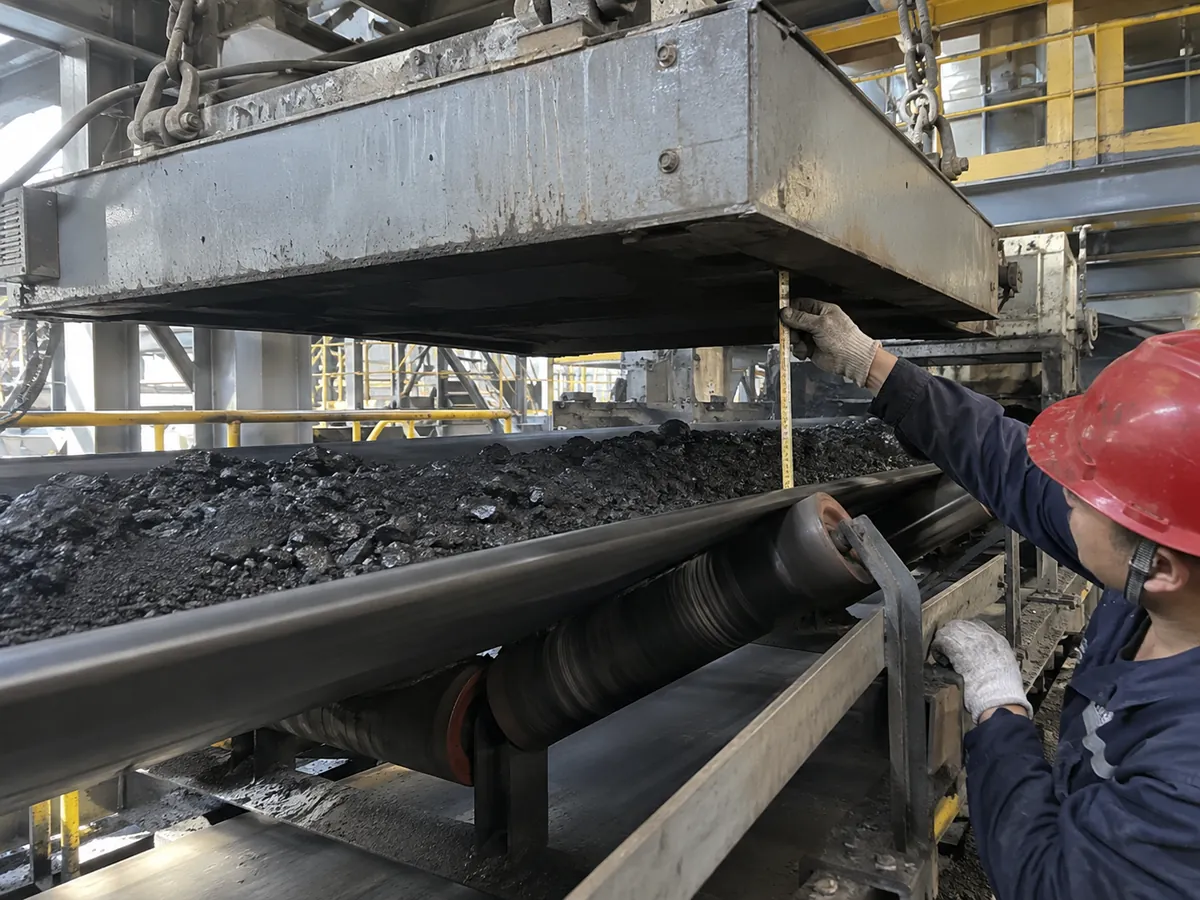
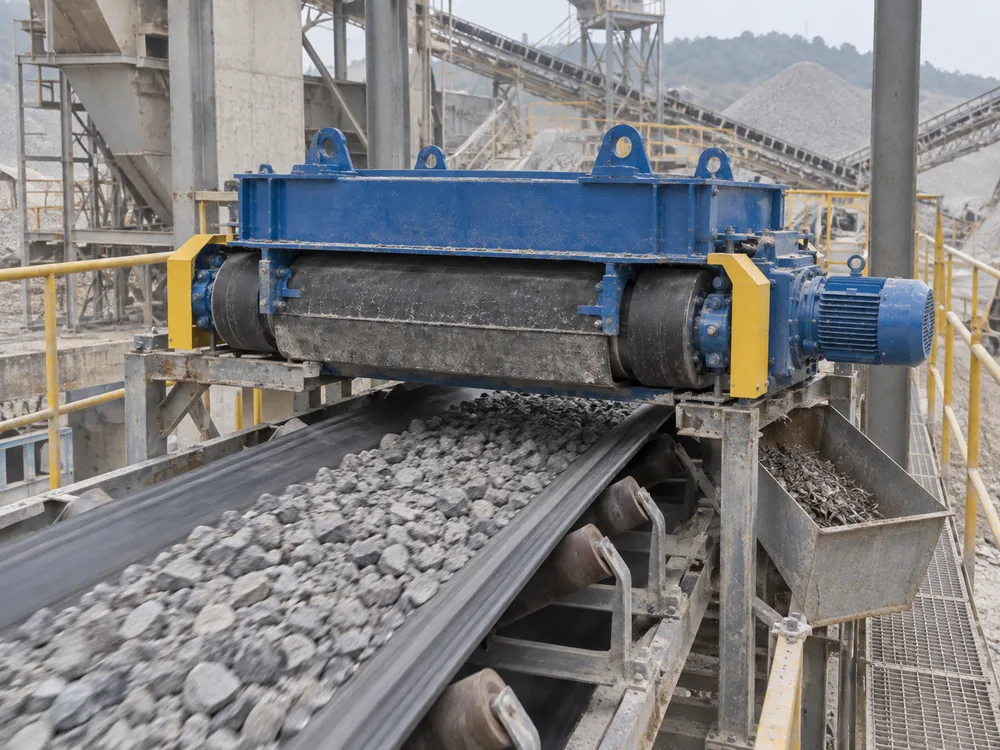
Ein Messwert an der Oberfläche oder in ihrer unmittelbaren Nähe beschreibt das Feld nahe der ausgewählten Magnetfläche. Der Fremdstoff kann aufgrund eines Luftspalts, einer Auskleidung, eines Bands, einer Rohrwand, einer Produktschicht oder eines Matrixwegs weiter entfernt entlanglaufen.
Dieser Abstand zwischen der Partikelbahn und der Magnetoberfläche bzw. dem aktiven Element ist der Arbeitsabstand. Arbeitsabstand. Beim Vergleich von Abscheidern ist das Feld entlang dieser Bahn oft aussagekräftiger als ein Oberflächenmaximum, da die Geometrie des Magnetkreises bestimmt, wie sich das Feld mit zunehmendem Abstand verändert.
Halten Sie die Messmethode vergleichbar
Magnetfelder variieren über Abscheideroberflächen und in Luftspalten. Ein Messwert an einem lokalen Pol oder an einem Punkt mit konzentriertem magnetischem Fluss kann von einem Messwert an einer anderen Stelle derselben Baugruppe abweichen.
Messwerte mit einer Hall-Sonde hängen auch davon ab, wie der Sensor zum Feld ausgerichtet ist. Bei steilen Gradienten kann zudem die aktive Fläche der Sonde für die Interpretation relevant sein. Maßgeblich ist die im Gerätehandbuch beschriebene Messmethode. Die Dokumentation zum Lake Shore Model 425 behandelt die Sondenausrichtung und messrelevante Aspekte bei Feldgradienten: Handbuch des Lake Shore Model 425 Gaussmeters.
Vergleichen Sie zunächst diese Lieferantendaten: magnetische Messgröße, genauer Messpunkt, Abstand von der Referenzfläche, Sondenmethode und -ausrichtung, angegebene statistische Kennzahl, Gerätezustand sowie die magnetische Geometrie in diesem Bereich.
An einem Punkt kann eine Übereinstimmung vorliegen, obwohl die Feldverteilung abweicht
Zwei Magnetkreise können an einem ausgewählten Punkt denselben B-Messwert erzeugen. Einer kann in der Nähe eines schmalen Pols oder Matrixelements eine steile lokale Änderung hervorrufen, während der andere das Feld über einen größeren Spalt anders verteilt. Die Punktmesswerte können übereinstimmen, obwohl sich die Bedingungen entlang der Partikelbahnen unterscheiden.
| Lieferantendaten | Können Sie dies direkt vergleichen? | Warum |
|---|---|---|
| Gleiche Messgröße, funktional vergleichbarer Messpunkt und Abstand, gleiche Sondenmethode und -ausrichtung, gleiche statistische Kennzahl und gleicher Zustand; Geometrie dokumentiert | In der Regel für einen Vergleich auf Feldebene geeignet | Die Messungen beantworten dieselbe Frage |
| Gleicher Gaußwert, unterschiedliche Messentfernung | Nein | Das Feld wird an unterschiedlichen Positionen beschrieben |
| Oberflächenmaximum gegenüber dem Feld bei einem definierten Arbeitsabstand | Nein | Die Messwerte beziehen sich auf unterschiedliche Messstellen |
| Hintergrundfeld gegenüber einer lokalen Messung an der Matrix | Nein | Die Messwerte beschreiben unterschiedliche Magnetfeldbereiche |
| Ein Spitzenwert gegenüber einer Feldkarte | Keine gleichwertigen Daten | Der eine ist ein lokales Maximum; der andere zeigt die Verteilung |
Geben Sie den Vergleich nicht frei, wenn bei einem entscheidungsrelevanten Gauss-Wert kein Messpunkt und kein Messverfahren angegeben sind.
Warum Feineisen beeinflusst, wie Sie den Gaußwert interpretieren sollten
Bei feinen oder schwach magnetischen Partikeln muss die Erfassung als Kräftegleichgewichtsproblem entlang des tatsächlichen Partikelwegs bewertet werden. Der Feldbetrag und der Feldgradient, die magnetische Reaktion der Partikel, der Arbeitsabstand und die Art und Weise, wie sich das Material durch den aktiven Bereich bewegt, können das Ergebnis jeweils verändern. Daher kann ein alleiniger Gauss-Wert an der Oberfläche die Entscheidung nicht abschließend absichern.
Warum sowohl der Feldbetrag als auch der Feldgradient bei der Erfassung berücksichtigt werden
Unter einer vereinfachten linearen, ungesättigten Bedingung skaliert die Magnetkraft auf ein schwach magnetisches Partikel mit dem Partikelvolumen, der Differenz der magnetischen Suszeptibilität und dem Produkt aus B × ∇B. Dies ist keine universell gültige Gleichung zur Beschreibung der Abscheideleistung. Es handelt sich um einen nützlichen technischen Zusammenhang, der verständlich macht, warum ein einzelner Gauß-Wert nicht die gesamte Abscheidebedingung beschreiben kann.
Dies erklärt auch, warum Partikelgröße, magnetisches Ansprechverhalten, Feldstärke entlang des tatsächlichen Partikelwegs und räumlicher Feldgradient das Ergebnis gemeinsam beeinflussen können. Ferromagnetische Partikel, Sättigungseffekte und komplexe Magnetgeometrien können eine detailliertere Betrachtung erfordern. Daher sollte dieser Zusammenhang eher als physikalische Erklärung und nicht als universelle Fangformel verwendet werden. Die Fachliteratur zur Magnetabscheidung behandelt diese Variablen und konkurrierenden physikalischen Effekte als Bestandteile des Abscheidemechanismus und nicht als Faustregel mit nur einer Kennzahl: Zheng et al., 2019.
Das bedeutet nicht, dass jedes kleinere Partikel einer universellen Regel folgt. Es bedeutet, dass Anwendungen für Feinstpartikel nicht auf einen einzigen Oberflächenfeld-Schwellenwert reduziert werden sollten, wenn das Ansprechverhalten der Partikel und der Prozessweg das Ergebnis mitbestimmen. Aus diesem Grund ist eine Aussage wie “X Gauß scheidet Eisen mit einer Partikelgröße von Y Mikrometern ab” keine belastbare universelle Regel, sofern Material, Geometrie, Partikelweg und Prüfbedingungen nicht ebenfalls definiert sind.
Ein hoher lokaler Feldgradient bedeutet keine große magnetische Reichweite
Ein geformter Pol, ein Draht, ein Stab oder eine Matrix kann in der Nähe des feldkonzentrierenden Elements einen starken lokalen Feldgradienten erzeugen. Das kann nützlich sein, wenn das Zielpartikel tatsächlich durch diesen aktiven Bereich geführt wird.
Daraus folgt nicht, dass dieselbe Geometrie in größerer Entfernung eine ebenso geeignete magnetische Bedingung erzeugt. Die Matrixgeometrie verändert die lokale Verteilung von Feld und Feldgradient. Daher müssen Hochgradientensysteme im Zusammenhang mit ihrer tatsächlichen Geometrie und dem Partikelweg bewertet werden: Ge et al. — HGMS Übersicht zur Magnetmatrix.
Vermeiden Sie diesen Fehler: Ein hoher Feldgradient ist nicht dasselbe wie eine große magnetische Reichweite. Ein stark ausgeprägter lokaler Gradient über eine kurze Strecke belegt keine gleichwertige Leistung durch eine tiefere Produktschicht oder über einen größeren Spalt.
Wie dieselbe magnetische Kennzahl unter unterschiedlichen Prozessbedingungen ihre Bedeutung verändert
Was passiert: Ein lokal begrenzter hoher Feldgradient kann von großer Bedeutung sein, wenn die Partikel tatsächlich dicht an einem Pol, Draht oder einer Matrix vorbeiströmen.
So erkennen Sie ihn: Die Produktschicht ist dünn, oder die Partikelbahn verläuft nahe an der aktiven Magnetstruktur.
Nächster Prüfschritt: Bestätigen Sie den tatsächlichen Abstand zwischen Partikelbahn und Magnetelement, anstatt sich auf das Oberflächenmaximum zu verlassen.
Was passiert: Strömungswiderstand, Suspensionsgeschwindigkeit, Partikelbahn und Einwirkzeit werden Teil der Kräftebilanz.
So erkennen Sie ihn: Das Aufgabegut wird durch einen Nassprozess geführt, anstatt sich als langsam bewegende trockene Schicht einer Magnetoberfläche zu nähern.
Nächster Prüfschritt: Definieren Sie die Nassbetriebsbedingungen und führen Sie repräsentative Materialtests durch, wenn eine belastbare Entscheidung über die tatsächliche Trennleistung erforderlich ist.
Was passiert: Die Feldverteilung mit zunehmendem Abstand wird wichtiger als das Oberflächenmaximum.
So erkennen Sie ihn: Ein Band, eine Auskleidung, eine Rohrwand, eine größere Produktschicht oder ein größerer Luftspalt trennt das Aufgabegut von der Magnetoberfläche.
Nächster Prüfschritt: Vergleichen Sie das Magnetfeld am maßgeblichen Arbeitsabstand oder entlang der tatsächlichen Partikelbahn.
Was passiert: Das magnetische System kann unverändert bleiben, während sich Materialaufgabe, Partikelkollisionen, Zusammenballung und Verweilzeit im aktiven Bereich ändern.
So erkennen Sie ihn: Die Leistung verändert sich durch Feuchtigkeit, Verklumpung, Aufgabeverteilung oder Beladung, obwohl sich die Magnetbaugruppe nicht verändert hat.
Nächster Prüfschritt: Untersuchen Sie das Material und den Prozessweg, bevor Sie annehmen, dass der Magnet an Feldstärke verloren hat.
Wenn schwierige Bedingungen gleichzeitig auftreten
Feinkörnig oder schwach magnetisch + größerer Arbeitsabstand: Das Zielmaterial lässt sich bereits nur schwer beeinflussen, und die entlang seiner Bahn verfügbare magnetische Feldbedingung kann ebenfalls schwächer sein oder sich anders verteilen. Eine Erhöhung des angegebenen Oberflächen-Gaußwerts ohne Prüfung des tatsächlichen Arbeitsabstands kann das falsche Problem lösen.
Hoher lokaler Feldgradient + schnelle Suspension oder ungünstige Partikelzuführung: Ein hoher lokaler Feldgradient hilft nur, wenn das Zielpartikel unter geeigneten Prozessbedingungen tatsächlich in diesen Bereich gelangt. Wenn Strömung, Flugbahn oder Partikelzuführung das Partikel zu schnell durch diesen Bereich oder von der aktiven Zone wegführt, lässt sich das Prozessproblem möglicherweise nicht allein durch eine Erhöhung des lokalen Feldgradienten beheben.
Praktischer Hinweis: Wenn die magnetischen Messwerte konstant bleiben, sich die Abscheideleistung jedoch mit Strömung, Feuchtigkeit, Materialaufgabe oder Partikelzuführung verändert, sollten Sie den Prozessweg untersuchen, anstatt davon auszugehen, dass der Magnet die einzige Einflussgröße ist.
In welcher Situation befinden Sie sich?
| Wenn Sie Folgendes beobachten … | Die wichtigste Frage | Zuerst prüfen | Gehen Sie nicht davon aus |
|---|---|---|---|
| Feinpartikel passieren eine Matrix oder einen Pol in unmittelbarer Nähe | Ist entlang des Durchlaufwegs ein lokaler Feldgradient vorhanden? | Geometrie zwischen Durchlaufweg und Element | Der Gaußwert an der Oberfläche allein belegt die Leistungsfähigkeit |
| Das Zielgut liegt tiefer im Material oder hinter einer Auskleidung/einem Förderband | Wie verändert sich das Feld mit zunehmendem Abstand? | Arbeitsabstand / Feldkarte | Der höchste Gaußwert an der Oberfläche ermöglicht die größte Reichweite |
| Feine Partikel bewegen sich in der Suspension | Können Partikel reagieren, während sie den aktiven Bereich durchqueren? | Strömung, Partikelweg und repräsentativer Materialtest | Trockene oder statische Gaußwerte sagen die Leistung im Nassbetrieb voraus |
| Das Ergebnis ändert sich, obwohl die Magnetanordnung unverändert ist | Hat sich die Prozessbedingung geändert? | Materialzustand, Beschickung, Partikelweg und Abstand | Die Magnetstärke muss sich geändert haben |
| Zwei Anbieter geben denselben Gauß-Wert an | Messen sie dabei denselben magnetischen Zustand? | Messpunkt, Abstand, Sondenmethode und ausgewiesene statistische Kennzahl | Gleiche, prominent ausgewiesene Werte sind direkt vergleichbar |
Vor dem Vergleich der Anlagen sind folgende Punkte festzulegen: der Fremdstoff, der tatsächliche Partikelweg, der Arbeitsabstand, der Materialzustand sowie der Materialstrom oder die Art der Aufgabe.
Wie Sie magnetische Daten von Anbietern fair vergleichen
Anbieterdaten sollten erst verglichen werden, nachdem die angegebene Größe, der Messpunkt, der Abstand, die Ausrichtung bzw. Methode der Sonde, die ausgewiesene statistische Kennzahl und die Prüfbedingung auf eine vergleichbare Grundlage gebracht wurden und die relevante magnetische Geometrie dokumentiert und interpretiert ist.
Die Abscheider benötigen keine identischen Magnetkreise. Die Messungen müssen jedoch dieselbe ingenieurtechnische Fragestellung beantworten.
Drei Evidenzebenen dürfen nicht vermischt werden
Die Ebenen dürfen nicht zusammengeführt werden: Eine Kennzahl der Stufe 1 darf nicht so verwendet werden, als wäre sie ein Leistungsnachweis der Stufe 3.
Ein Vergleichsblatt für jeden Lieferanten verwenden
| Details | Zu erfassende Angaben | Warum es wichtig ist |
|---|---|---|
| Größe und Einheit | B in Gauß/Tesla, H oder eine andere eindeutig definierte Größe | Verhindert, dass unterschiedliche magnetische Größen gemeinsam eingestuft werden |
| Bezugspunkt | Definierte Oberfläche oder Position | Zeigt, wo die Abstandsmessung beginnt |
| Messpunkt und Abstand | Genaue Position und Kontakt-/Oberflächen-/Arbeitsabstand | Ermöglicht den Vergleich von Arbeitsabständen |
| Sondenmethode/-ausrichtung | Sondentyp, Messausrichtung und reproduzierbare Methode | Verringert Unklarheiten bei Messgerät und Aufbau |
| Angegebener Wert | Spitzenwert, Mittelwert, Mindestwert, kartierte Werte oder ein anderer definierter Ausgabewert | Verhindert, dass unterschiedliche Zusammenfassungen miteinander verglichen werden |
| Anlagenzustand | Sauber/beladen oder ein anderer relevanter Zustand | Definiert den durch den Messwert dargestellten Zustand |
| Magnetgeometrie | Anordnung von Polen/Rohr/Walze/Matrix oder Messskizze | Hilft zu erklären, warum sich die Feldverteilung außerhalb des Messpunkts verändert |
| Grundlage der Materialprüfung bei Angabe einer Leistung | Bedingungen für Aufgabematerial und Verunreinigungen, Definition der Probenahme und des Ergebnisses, gefordertes Ergebnis | Trennt Nachweise zum Magnetfeld von Nachweisen zur Prozessleistung |
Ein Hintergrund- oder angelegtes Feld und ein lokaler Messwert in der Nähe einer magnetisierten Matrix können beide gültige Messungen sein, beschreiben jedoch unterschiedliche Magnetfeldbereiche. Kennzeichnen Sie sie getrennt, statt sie in einer einzigen Bewertungsspalte zusammenzuführen.
Ebenso kennzeichnet ein Spitzenwert ein lokales Maximum, während eine Feldkarte die räumliche Verteilung darstellt. Wenn ein Angebot lediglich einen prominent angegebenen Gauss-Wert nennt, fordern Sie den fehlenden Messkontext an, bevor Sie diesem Wert technisches Gewicht beimessen.
Wann eine Feldkarte ausreicht – und wann Sie einen Materialtest benötigen
Verwenden Sie wiederholbare Magnetfeldmessungen, wenn zu entscheiden ist, ob der magnetische Zustand einem definierten Referenzwert entspricht. Setzen Sie repräsentative Materialtests ein, wenn die tatsächliche Abscheideleistung unter Prozessbedingungen beurteilt werden soll. Hier bezeichnet repräsentatives Material Material aus der regulären Produktion oder eine Probe, die den Produktionsbedingungen hinreichend genau entspricht, um die zu prüfende Frage zu beantworten.
Verwenden Sie Magnetfeldmessungen, um einen magnetischen Zustand zu überprüfen
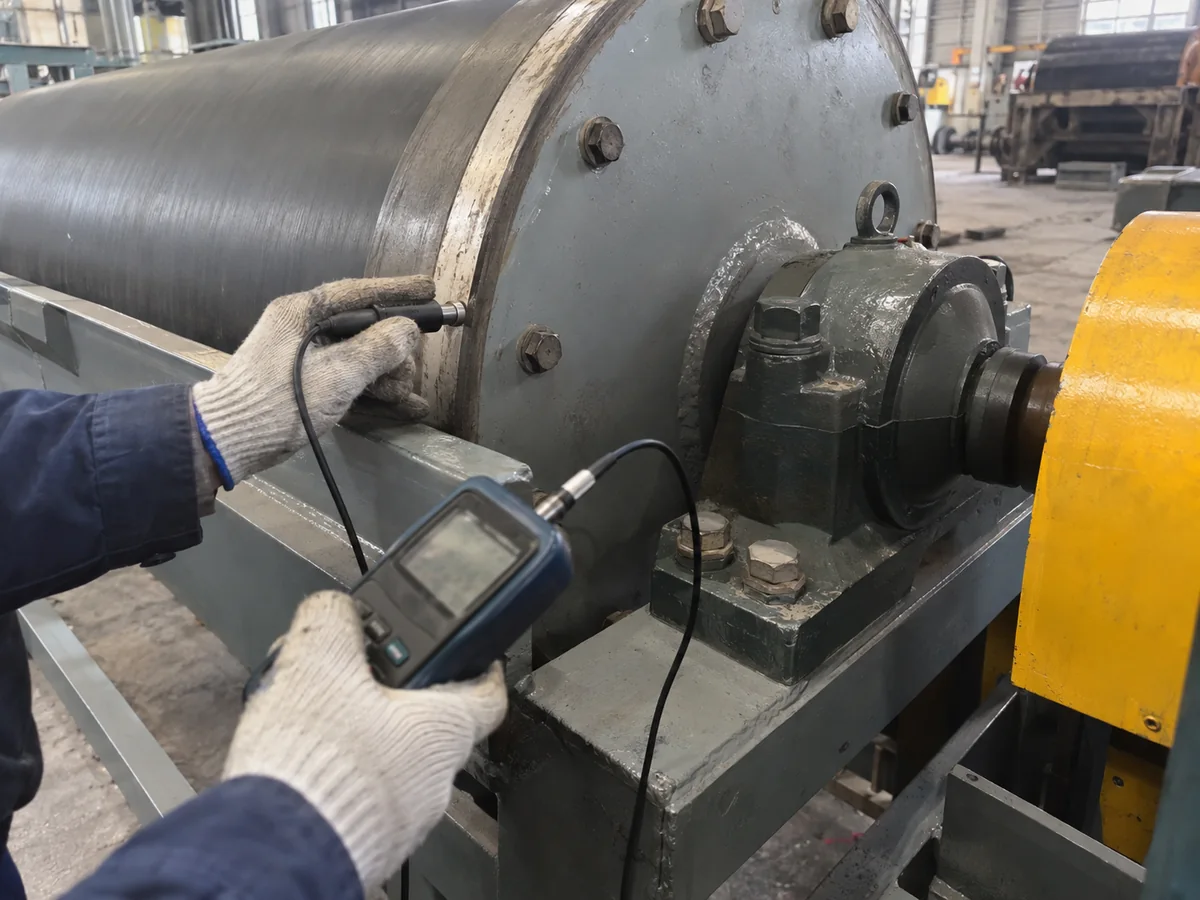
Eine reproduzierbare Prüfung mit einem Gaussmeter oder eine Feldkarte kann bei der Beantwortung folgender Fragen helfen:
- Ist die Feldstärke an einem definierten Punkt konsistent mit einem dokumentierten Referenzwert?
- Wie verändert sich B entlang eines definierten Arbeitswegs?
- Werden zwei angegebene Feldwerte auf vergleichbarer Grundlage gemessen?
- Hat sich eine Magnetbaugruppe gegenüber ihrem dokumentierten Referenzzustand verändert?
Halten Sie für diese Fragen den Referenzpunkt, den Abstand, die Ausrichtung bzw. Messmethode der Sonde, das Messgerät und das Verfahren so konstant, dass ein reproduzierbarer Vergleich möglich ist.
Verwenden Sie eine Materialprüfung, wenn es um die Prozessleistung geht.
Eine Feldkarte allein kann nicht zeigen, welche Abscheidung von Verunreinigungen, Rückgewinnung oder Reinheit ein realer Prozessstrom erreichen wird. Diese Ergebnisse hängen auch von Material- und Betriebsbedingungen ab, die über den Gaussmesswert hinausgehen.
Wenn es um die Prozessleistung geht, prüfen Sie Material aus der laufenden Normalproduktion oder eine Probe, die den relevanten Produktionsbedingungen entspricht. Erfassen Sie die Eigenschaften der Verunreinigung, den Aufgabezustand, den Materialstrom bzw. die Materialzuführung, den Arbeitsabstand, die Beladung und die Konfiguration des Abscheiders. Legen Sie außerdem fest, wie die Proben entnommen werden, wie Wiederholungsprüfung bzw. Bestehen bewertet werden, sofern relevant, wie das Ergebnis berechnet wird und welches Ergebnis erreicht werden muss, bevor der Test als Leistungsnachweis gilt.
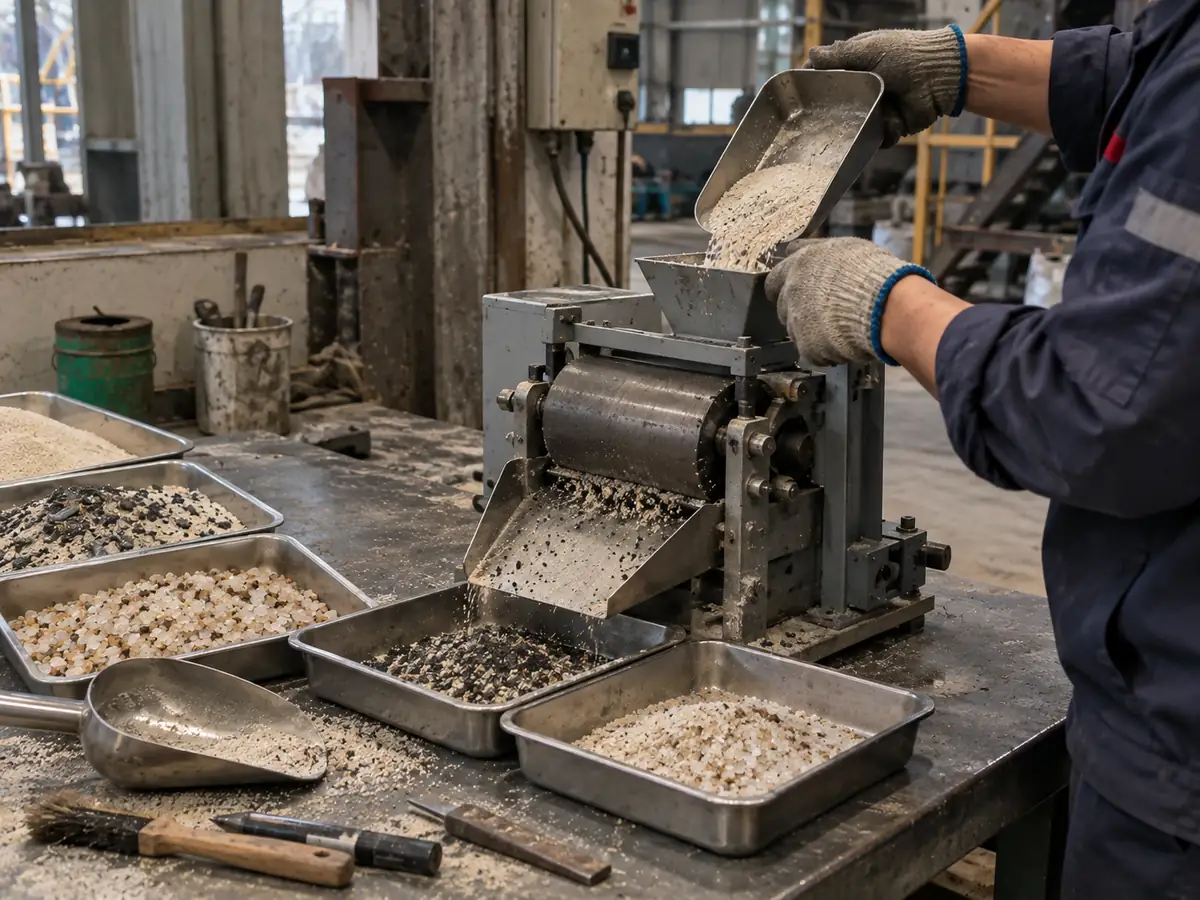
Für die Kommunikation mit dem Kunden festlegen: welches Ergebnis erreicht werden muss und wie es gemessen wird bevor ein Materialtest als Nachweis gilt.
| Was Sie wissen müssen | Aussagekräftigere Nachweise | Wesentliche Einschränkung |
|---|---|---|
| Stimmt das Feld an diesem Punkt mit der Spezifikation überein? | Reproduzierbare Punktmessung | Zeigt nicht die vollständige Feldverteilung |
| Wie verändert sich das Feld entlang dieses Pfads? | Feldkarte / definierte Mehrpunktmessungen | Belegt nicht das Ergebnis am Material |
| Erfüllt die Anwendung unter den angegebenen Bedingungen ein definiertes Trennziel? | Material aus der laufenden Produktion, geprüft auf Grundlage einer definierten Probenahme und Ergebnisermittlung | Gilt nur für die definierten Prüfbedingungen und die angegebene Messgröße |
| Können zwei Lieferantenangebote miteinander verglichen werden? | Vergleichbare Messgrundlage sowie Materialprüfung, wenn das Prozessergebnis entscheidend ist | Nicht gleichwertige Methoden können die Vergleichbarkeit aufheben |
Wenn ein vorhandener Abscheider beginnt, feine Eisenpartikel nicht mehr abzuscheiden
Gehen Sie nicht sofort davon aus, dass das Magnetsystem an Feldstärke verloren hat. Trennen Sie zunächst eine Änderung des magnetischen Zustands von einer Änderung der Prozessbedingungen.
- Wiederholen Sie die Magnetprüfung am selben Messpunkt, mit demselben Abstand, derselben Ausrichtung der Sonde und derselben Methode wie bei der Referenzmessung.
- Prüfen Sie, ob sich der Arbeitsabstand durch Verschleiß oder Austausch der Auskleidung, Anbackungen, die Materialschichthöhe, die Bandposition, den Zustand der Rohrleitung oder eine andere Änderung an der Installation verändert hat.
- Prüfen Sie, ob sich Materialzustand, Feuchte, Agglomeration, Materialstrom, Beschickung oder Aufgabeform verändert haben.
- Prüfen Sie, ob sich der Partikelweg oder die Verweilzeit durch den aktiven Magnetbereich verändert hat.
- Wenn die magnetischen Messwerte weiterhin dem Ausgangswert entsprechen, sich das Prozessergebnis jedoch verändert hat, untersuchen Sie die Material- und Prozessseite und führen Sie repräsentative Materialprüfungen durch, wenn das tatsächliche Abscheidergebnis verifiziert werden muss.
Was das bedeutet: Verwenden Sie magnetische Messungen, um Fragen zum magnetischen Zustand zu beantworten. Wenn die Entscheidung von der tatsächlichen Prozessleistung abhängt, verwenden Sie eine Materialprüfung mit vorab definiertem Ergebnis und festgelegter Messgrundlage. Das eine ist nicht automatisch ein Beleg für das andere.
Was Sie anfordern sollten, bevor Sie eine magnetische Spezifikation freigeben
Legen Sie vor der Freigabe einer magnetischen Spezifikation die Messgrundlage und die Prozessbedingungen fest, unter denen der Wert aussagekräftig ist. Wählen Sie anschließend die Messung oder Prüfung, mit der sich das tatsächlich benötigte Ergebnis belegen lässt.
| Projektdetails | Warum es wichtig ist | Was anzufordern oder festzulegen ist |
|---|---|---|
| Abzuscheidender Fremdstoff | Das magnetische Ansprechverhalten wird nicht allein durch die Größe bestimmt | Beschreibung des Materials bzw. der Verunreinigung und, sofern verfügbar, des bekannten magnetischen Verhaltens |
| Relevanter Korngrößenbereich | Die Größe kann die Flugbahn, die Einwirkung und die Bedingungen des Kräftegleichgewichts verändern | Der für die Produktion relevante Bereich; machen Sie daraus keinen universellen Gauß-Grenzwert |
| Materialzustand | Trockenpulver, Suspension, Granulate und andere Zustände führen zu unterschiedlichen Transportbedingungen | Zustand, Feuchte- bzw. Suspensionszustand und relevantes Schüttgutverhalten |
| Materialfluss oder Materialaufgabe | Verändert den Partikelweg und die Einwirkung | Durchflussmenge bzw. -geschwindigkeit oder Beschreibung der Materialaufgabe, sofern relevant |
| Tatsächlicher Partikelweg | Zeigt, an welcher Stelle das Magnetfeld bewertet werden sollte | Produktschichtdicke, Spalt, Abstand zu Rohr, Förderband oder Auskleidung, Matrixweg oder sonstiger Arbeitsabstand |
| Magnetische Größe | Verhindert terminologische Unstimmigkeiten | B/Gauß, H, Hintergrundfeld, lokales Feld oder eine andere definierte Größe |
| Messmethode | Bestimmt, ob das Ergebnis reproduzierbar ist | Referenzpunkt, Ort, Abstand, Ausrichtung bzw. Methode der Sonde, Messgerät und angegebener Messwert |
| Gefordertes Ergebnis | Bestimmt, welche Nachweise relevant sind | Magnetische Ausgangsbasis, Feldverteilung, Entfernung von Verunreinigungen, Rückgewinnung, Reinheit oder eine andere definierte Kennzahl |
| Leistungsüberprüfung | Verhindert, dass aus einem Feldmesswert eine Aussage zur Prozessleistung wird | Materialprüfung mit definierter Probenahme, Berechnung und Bewertungsgrundlage für bestanden/nicht bestanden, wenn das Prozessergebnis das Ziel ist |
Vier Fragen, die vor der Freigabe zu beantworten sind
Geben Sie die Magnetspezifikation erst frei, wenn Sie folgende Fragen beantworten können:
- Was genau wird gemessen?
- Wo wird die Messung in Bezug auf den Partikelweg durchgeführt?
- Welches Material oder welche Betriebsbedingung könnte das Ergebnis beeinflussen?
- Welche Messung oder Prüfung belegt das Ergebnis, das Sie tatsächlich benötigen?
Sobald diese vier Fragen eindeutig beantwortet sind, wird ein Gauss-Wert zu einer nützlichen technischen Information und nicht nur zu einer isolierten Marketingangabe.
Häufige Fragen zu Gaußwert, Feldgradient und Feineisen
Bedeutet ein höherer Gauss-Wert immer einen besseren Magnetabscheider?
Nein. Ein höherer B-Messwert an einem definierten Punkt bedeutet nicht automatisch ein stärkeres Feld am Arbeitsabstand, einen wirksameren Feldgradienten entlang der Partikelbahn oder eine bessere Abscheidung unter den Prozessbedingungen.
Ist der Feldgradient wichtiger als der Gauss-Wert?
Nicht als allgemeine Regel. Die relevante magnetische Bedingung hängt von Feldstärke, Feldgradient, Geometrie, Abstand, Partikelreaktion und Prozessweg ab. Den Gauss-Wert oder den Feldgradienten als allein ausschlaggebende Kennzahl zu betrachten, führt zum gleichen Vergleichsfehler.
Ist Gauss dasselbe wie die Abzugskraft?
Nein. Ein Gaußmeter misst die magnetische Flussdichte am Ort des Sensors; eine Abzugskraftprüfung misst die Kraft mithilfe eines definierten Prüfkörpers und Prüfverfahrens. Beide Messungen beantworten unterschiedliche Fragen und können nicht direkt ineinander umgerechnet werden. Für die Bedingungen, die zum fairen Vergleich dieser Messungen erforderlich sind, lesen Sie den Leitfaden: Gauß im Vergleich zur Abzugskraft.
Welche magnetische Kennzahl sollte ich bei einem Lieferanten anfordern?
Es gibt keine einzelne Kennzahl, die den Messkontext ersetzt. Fragen Sie nach der Messgröße, dem Messpunkt, dem Abstand, dem Sondenverfahren, dem angegebenen Messwert, dem Zustand der Anlage und der relevanten Geometrie entlang der Partikelbahn. Wenn es um die tatsächliche Abscheideleistung geht, sollten Sie außerdem die Grundlage für Materialprüfung und erforderliches Ergebnis festlegen.
What to Send Corvelan About Your Application
Die praktische Regel ist einfach: Vergleichen Sie die magnetischen Bedingungen am Partikelweg und nicht isolierte Marketingangaben. Ein Gauss-Wert ist aussagekräftig, wenn die Messgrundlage definiert ist. Ein Feldgradient ist aussagekräftig, wenn die räumlichen Feldbedingungen definiert sind. Keiner von beiden ist für sich allein ein universeller Abscheidewert.
Wenn Sie magnetische Kenndaten vergleichen
Senden Sie uns die Daten der verglichenen Anbieter zusammen mit dem angegebenen Messpunkt, dem Abstand, dem Sondenverfahren, dem Messwert und, sofern vorhanden, einer Anlagenzeichnung. Wir können Ihnen dabei helfen festzustellen, ob die Werte tatsächlich vergleichbar sind und welche fehlende Bedingung einen fairen Vergleich verhindert.
Wenn Sie ein Abscheideproblem lösen möchten
Senden Sie uns das Material, die Zielverunreinigung, den relevanten Korngrößenbereich, den Materialzustand, den Arbeitsabstand oder die Produkttiefe, die Durchfluss- oder Aufgabebedingungen, die Einbaubeschränkungen sowie das Ergebnis, das Sie verbessern oder überprüfen möchten. Wenn eine magnetische Kennzahl diese Entscheidung nicht beantworten kann, ist der nächste sinnvolle Schritt möglicherweise eine Feldkarte, eine definierte Messung oder eine Prüfung mit repräsentativem Material, statt lediglich einen höheren Gauß-Wert anzufordern.
Wenn Sie weiterhin Abscheiderprinzipien vergleichen, beginnen Sie mit der Gerätekonstruktion und der Position des aktiven Magnetbereichs relativ zum Produktweg. Sind Ihre Prozessdaten bereits festgelegt, verwenden Sie diese Bedingungen – nicht allein einen Zielwert in Gauß – als Grundlage für den nächsten Vergleich.