
Используйте контрольный перечень переналадки металлодетектора при каждом изменении размера продукции, рецептуры, упаковки или условий работы линии. Повторно проверьте настройки для продукции, затем подтвердите, что новая продукция соответствует установленным требованиям к обнаружению металла, а система останова или отбраковки срабатывает полностью и надлежащим образом.
Одного лишь знакомого кода продукции недостаточно. Пакет большего размера может проходить через тот же проём, но поступать в устройство отбраковки иначе. Более солёная рецептура может создавать другой сигнал металлодетектора. Необходимо проверить как сигнал от продукции, так и то, что происходит с подозрительной продукцией после обнаружения.
В этом руководстве рассматриваются встроенные в линию детекторы, которые проверяют продукцию, движущуюся по конвейеру, в том числе наше решение для LJT-F. Для трубопроводных систем с насосной подачей и гравитационных систем необходимо отдельно проверять транспортирование продукта и удаление отбракованной продукции.
Что необходимо повторно проверить перед запуском следующей партии продукции?
Сравните следующий продукт с последней утверждённой конфигурацией оборудования. Повторно проверьте каждое изменённое условие и перед запуском новой производственной партии выполните проверку обнаружения и срабатывания с использованием соответствующего продукта. Возврат к ранее утверждённому продукту также требует правильной настройки и успешного прохождения проверки после переналадки.
Начните с изучения записи о предыдущем производственном цикле, спецификации нового продукта и фактически изготовленных упаковок. Следующие проверки позволяют сопоставить каждое изменение с тем элементом системы контроля, на работу которого оно может повлиять.
| Что изменилось? | Что необходимо проверить повторно | Что необходимо подтвердить в ходе проверки |
|---|---|---|
| Ширина, высота, длина или масса упаковки | Размер проёма, направляющие, транспортировка и отвод брака | Самая крупная упаковка безопасно проходит через проём, а устройство отбраковки справляется с новой упаковкой. |
| Рецептура, влажность, содержание соли или температура продукта | Утверждённые настройки металлодетектора и сигнал продукта при использовании репрезентативного образца нового продукта | Обычные колебания характеристик продукта не препятствуют требуемому обнаружению металла. |
| Конструкция плёнки, лотка, укупорки или этикетки | Токопроводящие материалы и эксплуатационные характеристики полностью готовой упаковки | Новая упаковка по-прежнему подходит для данного метода контроля. |
| Скорость ленты, расстояние между изделиями или производительность | Отслеживание продукции, расстояние остановки или синхронизация отбраковки и восстановление | Подозрительная продукция изолируется при предусмотренных условиях производства. |
| Очистка, регулировка направляющих или техническое обслуживание | Налипание материала, центровка ленты, расположенные поблизости металлические предметы, датчики и восстановленные настройки | Оборудование подготовлено к испытанию с новым продуктом. |
Сохраняйте привязку последнего успешного испытания с предыдущим продуктом и первого успешного испытания с новым продуктом к границам соответствующих партий. Это позволит определить затронутый интервал производства, если какая-либо из проверок завершится неудачно.
Будут ли новые размеры и упаковка по-прежнему подходить для детектора?
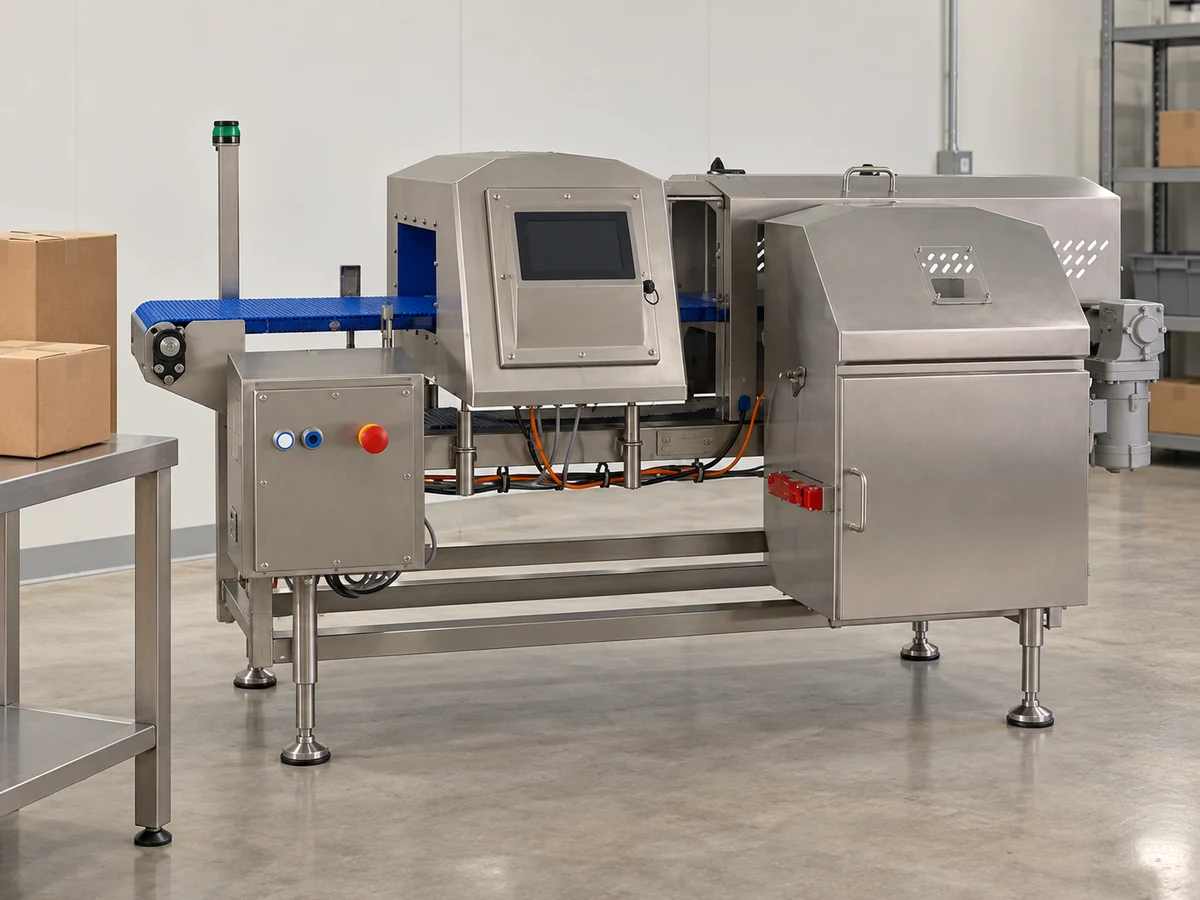
Новая продукция должна безопасно проходить через проём и быть пригодной для контроля применяемым методом детектирования. Сам по себе проход через туннель не гарантирует требуемой эффективности обнаружения.
Измерьте готовую упаковку в её нормальном рабочем положении
Измерьте максимальные ширину, высоту и длину, включая запаянные швы, загнутые углы и обычные выпуклости упаковки. Также зафиксируйте массу: для более тяжёлой упаковки может потребоваться другой способ отбраковки, даже если её внешние размеры не изменились.
Учитывайте фактическое положение продукции при перемещении. Пакет может наклоняться, лоток — поворачиваться, а продукт с неровной поверхностью — приподниматься на переходном участке конвейера. Наблюдайте за этими перемещениями при установленных защитных ограждениях. Если продукт касается проёма или направляющих, скорректируйте его подачу перед проверкой обнаружения.
Не перемещайте металлические направляющие ближе к детектору только для фиксации более узкой упаковки. Их положение должно соответствовать указанной изготовителем детектора зоне, свободной от металла, — пространству вокруг чувствительной области, необходимому для предотвращения помех. Перед выполнением механических регулировок отключите и изолируйте оборудование от источников энергии.
Определите состав новой упаковки
Переход от обычной пластиковой упаковки к металлизированной плёнке или алюминиевому лотку требует проведения испытаний на применимость с полностью собранной новой упаковкой. Эти материалы являются электропроводными и могут влиять на контроль. Сплошная алюминиевая фольга и тонкая металлизированная плёнка представляют собой разные конструкции; нельзя считать, что настройка, работающая с одной из них, будет работать и с другой.
Если новая упаковка выходит за рамки действующего допуска для данного применения, метод контроля необходимо определить до начала производства. В зависимости от требуемых типов металла возможны такие варианты, как подходящая технология обнаружения или проведение контроля до добавления металлической упаковки. После этого в рамках внесения изменения оцените риски загрязнения на более ранней точке контроля. Если необходимо обнаруживать цветные металлы или немагнитную нержавеющую сталь внутри сплошной фольги, не следует считать, что детектор ферромагнитных включений в фольге сможет выполнить задачу контроля всех металлов.
Нужно ли менять программу детектора после изменения рецептуры?
Используйте настройки, утверждённые для нового продукта и его фактического состояния во время контроля. Изменение рецепта требует повторной проверки; оно не означает автоматически, что нужна другая настройка, если ранее было подтверждено, что существующая настройка охватывает это изменение.
Код производственного рецепта и программа продукта в детекторе являются разными записями. Сопоставьте наименование продукта, размер, упаковку и редакцию рецепта с утверждённой настройкой детектора. Если настройки вводятся вручную, зафиксируйте их значения, а не полагайтесь только на наименование продукта.
Используйте продукт в том состоянии, в котором он фактически поступает в зону контроля металлодетектора
Влажные или солёные продукты могут создавать сигнал даже при отсутствии металла. Это явление называется эффект продукта. Температура и размер продукта также могут влиять на этот сигнал. Поэтому при переходе на новую рецептуру металлодетектор может ошибочно отбраковывать годную упаковку, а мелкие металлические включения могут стать менее различимыми.
Используйте репрезентативные образцы продукта из новой партии с учётом ожидаемых колебаний степени наполнения и температуры. Измерьте температуру продукта в точке контроля по принятой на вашем предприятии методике и укажите место измерения. Заданная температура морозильной камеры или печи не отражает температуру упаковки в момент её прохождения через металлодетектор.
Например, если замороженные порции могут частично оттаять во время ожидания на предыдущем участке линии, учтите это состояние при анализе условий применения. В материале Thermo Fisher о контроле мясной продукции объясняется, как размораживание влияет на сигнал от продукта. Если при запуске проверять только полностью замороженный образец, это изменение может остаться незамеченным.
Выполняйте настройку и проверку рабочих характеристик как отдельные этапы
Если установленный контроллер предусматривает процедуру обучения на продукте, выполните её в соответствии с инструкцией, используя подходящий продукт без посторонних включений. Не используйте контрольные образцы металла на этапе обучения, если это прямо не предусмотрено документированной методикой. Затем отдельно проведите проверку рабочих характеристик с использованием требуемых контрольных образцов.
Не снижайте чувствительность только для того, чтобы новый продукт проходил контроль без ложных срабатываний. После любого разрешённого изменения настроек необходимо успешно пройти обязательные испытания на обнаружение металла и проверку реакции линии. Если невозможно одновременно обеспечить стабильную работу и согласованные показатели обнаружения, приостановите применение оборудования в данном процессе до проведения технической оценки.
Как размеры, расстояние между изделиями и скорость влияют на отбраковку?
Повторно проверяйте выбраковку при каждом изменении длины или массы упаковок, скорости ленты или интервала между упаковками. При том же количестве упаковок в минуту может потребоваться другая скорость ленты, а времени на возврат отбраковщика в исходное положение может остаться меньше.
Измерьте длину упаковки по направлению движения и свободный промежуток между последовательными упаковками. Фиксируйте скорость ленты отдельно от показаний счётчика продукции. Используйте показания скорости ленты, проверенные при пусконаладке, или безопасный бесконтактный способ измерения скорости, а не рассчитывайте её по количеству упаковок. При наличии датчика продукта убедитесь, что он надёжно обнаруживает каждую новую упаковку и что сигнал скорости соответствует движению ленты.
Почему при одинаковой производительности временные параметры могут различаться
Рассмотрим учебный пример, в котором упаковки расположены через равные интервалы и не проскальзывают. В обоих режимах производительность составляет 100 упаковок в минуту. Точка отслеживания находится на расстоянии 0.60 m перед местом выбраковки.
| Входные данные или результат | Предыдущий запуск | Новый запуск |
|---|---|---|
| Длина пакета | 200 mm | 300 mm |
| Свободный зазор | 100 mm | 60 mm |
| Скорость ленты | 30 m/min | 36 m/min |
| Производительность: скорость ÷ (длина + зазор), значения в метрах | 30 ÷ 0.30 = 100 упаковок/мин | 36 ÷ 0.36 = 100 упаковок/мин |
| Время прохождения расстояния 0.60 m | 0.60 ÷ (30 ÷ 60) = 1.20 s | 0.60 ÷ (36 ÷ 60) = 1.00 s |
| Время, соответствующее свободному зазору | 0.10 ÷ 0.50 = 0.20 s | 0.06 ÷ 0.60 = 0.10 s |
Если фиксированное время ожидания оставалось бы равным 1.20 секундам, новая лента за это время переместилась бы на 0.72 m — на 120 mm дальше указанного в примере положения отбраковки. Меньший зазор также вдвое сокращает интервал между задней кромкой одной упаковки и передней кромкой следующей.
Это расчёты перемещения, а не настройки задержки контроллера. Фактическая последовательность зависит от точки начала отслеживания, момента срабатывания детектора, наличия компенсации скорости и времени, необходимого для перемещения устройства отбраковки. Перед изменением настроек определите эти параметры по установленной последовательности управления.
Затем протестируйте новые упаковки на заданной скорости и при минимально допустимом зазоре. Проверьте полное удаление упаковки, возврат устройства и прохождение следующей упаковки. Слишком широкое окно отбраковки может привести к удалению соседней годной продукции, а непроверенное сокращение окна — оставить подозрительную продукцию на линии.
Как следует испытывать новый продукт перед запуском?
Протестируйте всю систему контроля с новым продуктом, необходимыми контрольными образцами металла и при заданных условиях работы линии. Одного сигнала тревоги детектора недостаточно для успешной проверки отбраковки. Храните все тестовые упаковки под контролем и не допускайте их попадания в товарную продукцию.
- Подготовьте линию. Удалите остатки предыдущего продукта, установите на место направляющие и защитные ограждения, выберите утверждённые настройки и подготовьте зону сбора отбракованного материала. Выполняйте механические регулировки только после безопасного отключения оборудования от всех источников энергии.
- Запустите конвейерную ленту без материала. Проверьте наличие сбоев или необъяснимых срабатываний. Если они сохраняются, прежде чем пытаться компенсировать их настройками продукта, проверьте конвейерную ленту, наличие металлических предметов поблизости, крепления и источники электрических помех.
- Пропустите подходящий незагрязнённый новый продукт. Используйте фактическую упаковку и форму подачи продукта с учётом ожидаемого состояния продукта. Расследуйте причины непредвиденных отбраковок; не считайте каждый отбракованный продукт результатом ложного срабатывания.
- Проверьте обнаружение каждого требуемого типа металла. Используйте идентифицированные тестовые образцы с известным материалом и диаметром сферы. При проверке металлодетектором всех типов металлов отдельно проводите испытания с предусмотренными программой образцами из чёрного, цветного металла и нержавеющей стали. Используйте утверждённые размеры образцов и количество повторов; регистрируйте каждый результат.
- Проводите испытания с продуктом во всех предусмотренных положениях. Закрепите тестовый образец внутри упаковки или вместе с чётко маркированной упаковкой в соответствии с утверждённой методикой испытаний. Проверьте наименее чувствительную зону траектории прохождения через металлодетектор, обычно расположенную вблизи центра проёма, а также требуемые положения образца вдоль упаковки.
- Подтвердите фактическое срабатывание. На линии с отбраковкой убедитесь, что контрольная упаковка полностью попадает в контролируемую зону отбраковки. Проверьте обычный продукт до и после неё, а также последовательные контрольные упаковки, если этого требует рабочий режим. На линии с остановкой при обнаружении убедитесь, что подозрительный продукт после остановки остаётся в контролируемой зоне возврата.
- Выполните предусмотренные проверки неисправностей установленного оборудования и извлеките тестовые материалы. Проверьте соответствующие блокировки подтверждения отбраковки, давления воздуха, бункера или остановки, используя безопасную процедуру проверки для установленного оборудования. Перед разрешением выпуска убедитесь, что учтены все тестовые образцы и маркированные упаковки.
Проводите две проверки положения раздельно: Положения слева, по центру и справа описывают траекторию прохождения через проём. Положения в передней, средней и задней частях указывают, где находится металлическое включение по длине движущейся упаковки. Проверка по центру проёма сама по себе не подтверждает правильность отбраковки, если загрязнение находится у одного из концов длинной упаковки.
Руководство LOMA по металлодетекции подчёркивает необходимость использования репрезентативных контрольных упаковок и проверки их фактического поступления в контейнер для отбракованной продукции. Старая контрольная упаковка, температура или состояние которой отличается от продукции новой партии, не является равноценной заменой.
Проверки при запуске должны также охватывать условия, допускаемые на последующих этапах производственного цикла. Если изменяется скорость, упаковки могут скапливаться в очереди или продукт нагревается во время ожидания, соответствующие предельные рабочие режимы необходимо проверить до того, как эти условия будут признаны допустимыми.
Что делать, если проверка после переналадки не пройдена?
Не разрешайте выпуск продукции новой партии после неудовлетворительного результата обязательной проверки либо неполного выполнения остановки или отбраковки. Обеспечьте контроль всей потенциально затронутой продукции, определите, на каком этапе последовательности произошёл сбой, и после устранения неисправности повторите соответствующие проверки.
| Что наблюдается | Что проверить в первую очередь | Что должно успешно пройти после этого |
|---|---|---|
| Срабатывания на пустой конвейерной ленте | Загрязнение конвейерной ленты, изменение металлоконструкций, вибрация или электрические помехи | Стабильная работа на пустой конвейерной ленте с последующим выполнением последовательности проверок на новом продукте |
| Обычные новые упаковки отбраковываются | Фактическое загрязнение, неверные настройки для продукта, упаковка или состояние продукта | Репрезентативный образец годного продукта и необходимые контрольные образцы металлов |
| Проверка с образцом чёрного металла пройдена, а с образцом нержавеющей стали — нет | Правильный контрольный образец нержавеющей стали, его положение, состояние продукта и настройки обнаружения | Каждый требуемый тип металла; результат проверки с чёрным металлом не может заменить результат проверки с нержавеющей сталью |
| Срабатывает сигнал тревоги, но упаковка остаётся на линии | Отслеживание, синхронизация по времени, перемещение отбракованной продукции, а также установленные датчики и подача воздуха | Полное удаление тестовой упаковки при рабочей скорости линии и заданном расстоянии между упаковками |
| Медленное тестирование проходит успешно, но при штатном режиме работы происходит сбой | Сигнал скорости, подача упаковок, интервалы между упаковками и возврат отбракованной продукции | Предусмотренные условия эксплуатации или официально утверждённый ограниченный рабочий диапазон |
| При холодном запуске проверка проходит успешно, но позднее тёплый продукт её не проходит | Диапазон температур и сигнал от продукта, охватываемые данной настройкой | Допустимый диапазон температур продукта, включая условие, при котором получен неудовлетворительный результат |
Используйте результаты последней успешной действительной проверки, время изменения настроек и записи по партиям, чтобы выявить продукцию, которая могла пройти без эффективного контроля. Удерживайте её до проведения оценки службой качества предприятия. Если границы потенциально затронутой продукции установить невозможно, расширьте объём удерживаемой продукции с учётом этой неопределённости, а не пытайтесь определить, какие упаковки были безопасны.
Зафиксируйте неудовлетворительный результат до внесения исправлений. Успешный результат последующей проверки не аннулирует ранее выявленное несоответствие и не является основанием для снятия блокировки с удерживаемой продукции. После ремонта или регулировки повторите соответствующие проверки и обязательное испытание всей системы, затем отдельно зафиксируйте решение по удерживаемой продукции.
Какие сведения следует вносить в журнал переналадки и запуска?
В записи следует указать, что было изменено, какие настройки использовались, что было проверено и кто санкционировал выпуск продукции. Результаты обнаружения следует регистрировать отдельно от фактического результата остановки линии или отбраковки продукции.
Используйте следующие поля в бумажном или электронном журнале переналадки. Записывайте фактические наблюдения; неизвестное значение должно оставаться отмеченным как неизвестное до его уточнения, а не указываться как нулевое.
| Регистрируемый параметр | Что указывать |
|---|---|
| Оборудование и границы производственного цикла | Линия и идентификатор детектора; предыдущая продукция и партия; последняя успешная проверка предыдущего производственного цикла; новая партия и время первой проверки |
| Изменение продукта | Предыдущая и новая редакция SKU/рецептуры, максимальные размеры упаковки, масса и конструкция упаковки |
| Условия контроля | Измеренная температура продукта и место измерения; соответствующие изменения влажности/содержания соли; скорость ленты, минимально допустимый зазор и способ подачи продукта |
| Настройки и физическая конфигурация | Программа детектора или ручные настройки; редакция; любые изменения направляющих, датчиков, временных параметров или параметров срабатывания; лицо, внесшее изменение |
| Каждое контрольное испытание | Время; тип металла и диаметр сферы; идентификатор контрольного образца; положение; номер повтора; результат обнаружения; результат фактического срабатывания |
| Отклонения | Неудовлетворительный результат; границы партии затронутой продукции и ссылка на запись о её блокировке; корректирующее действие; результаты повторного испытания; решение по заблокированной продукции |
| Разрешение на запуск и последующие проверки | Утверждённый продукт и рабочий диапазон; время разрешения на запуск; оператор и уполномоченное лицо, выдавшее разрешение; следующая плановая проверка |
Для каждого испытания отдельно фиксируйте факт “обнаружено” и факт “продукт поступил в зону брака” либо “лента остановлена, подозрительный продукт удержан”. Это исключает ошибочное принятие проверки сигнализации за успешное испытание всей системы.
Разрешайте запуск только после того, как все обязательные испытания и проверки установленных средств реагирования пройдены, тестовые материалы учтены, а ответственное в соответствии с процедурой предприятия лицо разрешило эксплуатацию. Во время производства продолжайте выполнять плановые проверки; запись о переналадке не заменяет их.
Полезный чек-лист переналадки металлоискателя при смене продукта должен завершаться документальным подтверждением: новый продукт проходит проверку в утверждённых условиях, каждый требуемый металлический тест-образец обнаруживается, а подозрительный продукт надёжно изолируется. При сбое обнаружения или срабатывания исполнительных механизмов не возобновляйте работу до устранения неисправности и успешного проведения повторных испытаний.
Для применения на конвейере наш Конвейерный металлодетектор LJT-F оценивается с учётом характеристик продукта, проходного отверстия, упаковки, скорости и требуемой реакции линии. Схемы сигнализации, остановки, маркировки и автоматической отбраковки зависят от конфигурации проекта.
Воспользуйтесь полем для сообщения на нашей странице «Контакты» предоставить данные о прежних и новых параметрах продукта, размерах упаковки, скорости ленты, зазорах, требуемых металлических тест-образцах и выявленных при проверке несоответствиях. Приложите схему линии, чтобы мы могли проанализировать условия применения и конфигурацию системы реагирования.
Часто задаваемые вопросы о переналадке при смене продукта
Можно ли использовать одну программу металлодетектора для упаковок нескольких размеров?
Да, если утверждённая программа испытаний охватывает эти размеры и соответствующие условия эксплуатации. Группируйте продукты по подтверждённым результатам контроля, а не только по наименованию рецептуры. Самая крупная упаковка не обязательно является единственным сложным случаем: способ подачи, температура, интервалы между упаковками и работа механизма отбраковки могут сделать контроль упаковки другого размера более требовательным.
Нужна ли новая настройка оборудования, если меняется только печатная этикетка?
Изменение только графического оформления может оставаться в рамках действующего согласования, если материал этикетки, клей, способ укупорки и конструкция упаковки не меняются. Подтвердите такую эквивалентность и выполните соответствующие проверки в рабочем режиме. Новые металлизированные чернила, элемент из фольги или проводящий слой требуют анализа упаковки и проведения испытаний; их нельзя рассматривать только как изменение графического оформления.
Что делать, если следующая партия будет выпущена за период, меньший стандартного интервала между испытаниями?
Перед выпуском выполните обязательную проверку при запуске/переналадке, а также проверки по окончании работы, установленные для данной партии. Короткий производственный цикл не должен проходить между плановыми испытаниями без подтверждения того, что процесс находится под контролем. Установите дополнительные проверки в соответствии с планом инспекций предприятия и требованиями заказчика; единого интервала, подходящего для всех продуктов и процессов, не существует.
Требуется ли повторная проверка того же продукта после влажной очистки?
Да, выполните применимые проверки после очистки и перед возобновлением работы, даже если код продукта не изменился. Установите на место ленту, направляющие и установленные датчики, проверьте отсутствие остатков материала или воды там, где их быть не должно, и дождитесь достижения оборудованием заданного рабочего состояния. Затем перед выпуском выполните необходимые испытания с контрольным продуктом и проверки срабатывания.
Кто может разрешить запуск линии, если представитель QA физически отсутствует на месте?
Освободить его может только лицо, которому это право предоставлено документированной процедурой предприятия. Если это допускается процедурой, проверку может выполнять обученный и уполномоченный производственный работник. До переналадки определите ответственного и порядок эскалации; отсутствие доступного утверждающего лица не является основанием для игнорирования неудовлетворительного результата проверки или её неполного выполнения.




