
Эффективная процедура проверки конвейерного металлодетектора предусматривает обнаружение контрольных металлических образцов в реальном продукте при заданных положениях и скоростях, а затем подтверждение того, что линия надлежащим образом подаёт аварийный сигнал, останавливается или отбраковывает продукт. Проверка срабатывания аварийной сигнализации на пустой ленте — это первоначальный этап. Для приёмки необходимо провести проверку с продуктом, в наиболее сложных положениях и с контролем полного цикла срабатывания системы.
Для конвейера с сыпучим материалом это означает проверку обнаружения металла внутри слоя материала и предотвращения его попадания в защищаемую дробилку или мельницу. При транспортировке мешков или отдельных изделий необходимо также убедиться, что нужная единица продукции удаляется из потока годной продукции. Сначала определите задачу, которую должна выполнять ваша линия, а затем разработайте процедуру проверки с учётом этой задачи.
Что должна подтверждать проверка конвейерного металлодетектора?
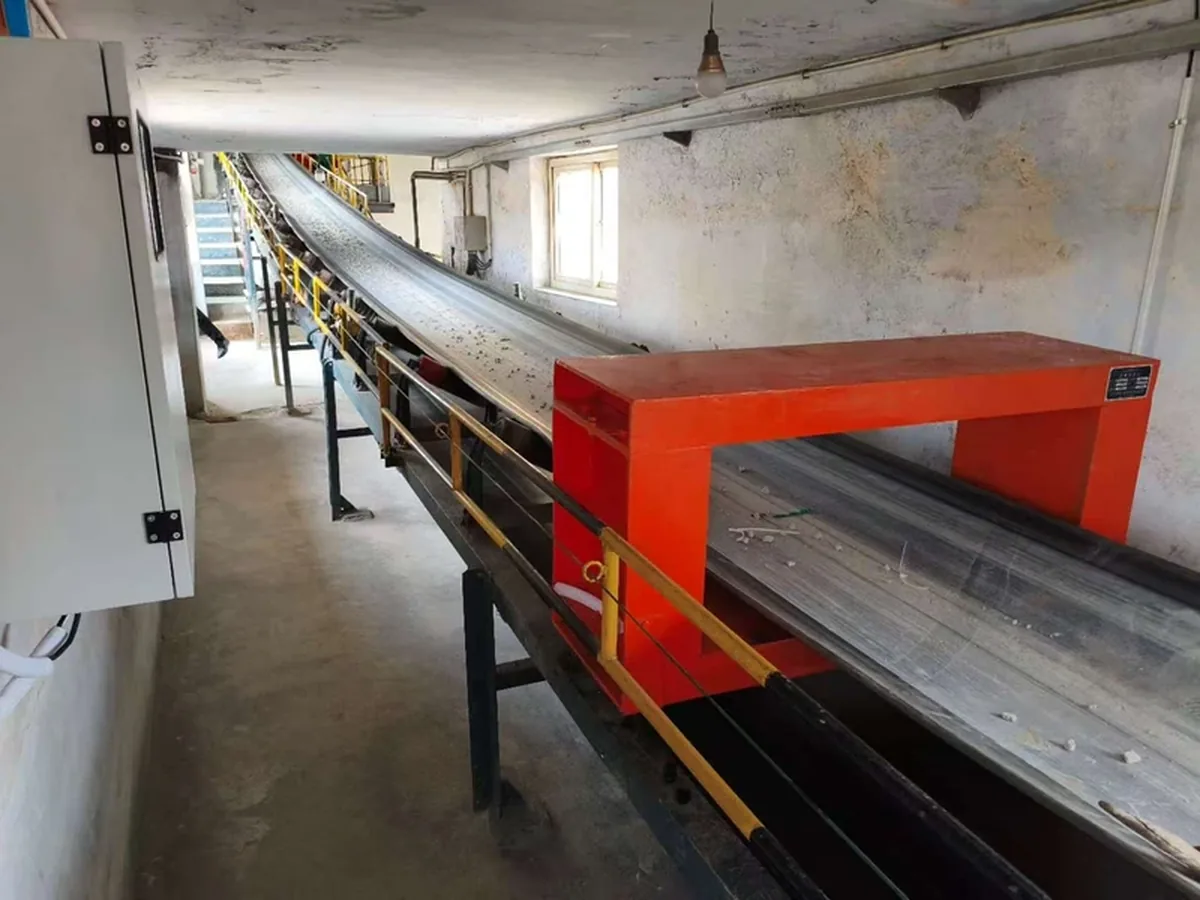
Испытание должно подтвердить обнаружение каждого требуемого металлического тест-образца и выполнение заданного действия конвейерной линии во всём диапазоне принимаемых эксплуатационных условий. До начала испытания определите критерии его успешного прохождения, чтобы впоследствии удобный результат не стал критерием приёмки.
Заводские приёмочные испытания позволяют проверить поставляемое оборудование и условия, воспроизводимые на заводе. Приёмочные испытания на объекте позволяют проверить установленный конвейер, окружающие условия и подключённые системы управления. Затем в ходе периодических проверок используют установленный набор этих условий, чтобы подтвердить работоспособность принятой конфигурации. Заводская демонстрация не может заменить проверку остановочного пути на объекте, если сам конвейер отсутствует.
Перед испытанием укажите в протоколе испытаний следующие данные:
- Контрольный образец: тип металла или сплава, размер, форму и требуемую ориентацию.
- Материал или продукт: партию, упаковку, температуру или влажность, а также нормальную и максимально допустимую толщину слоя материала.
- Конвейер: размер проёма детектора или положение датчика, конструкция и стык ленты, диапазон скоростей, а также интервалы между продуктами, если применимо.
- Объём испытаний: положения, режимы работы и планируемое количество проходов для каждого режима.
- Требуемый результат: обнаружение, подача аварийного сигнала, остановка, маркировка или отбраковка, а также критерий приёмки для каждого предусмотренного способа реагирования на неисправность.
- Порядок принятия решения: кто присутствует при испытании, кто утверждает его результаты и как регистрируются отказы и повторные испытания.
Предусмотрите контрольный прогон без добавления металлических тестовых образцов для оценки ложных срабатываний. Заранее укажите его продолжительность или количество единиц продукции и допустимый результат. Если детектор обнаруживает тестовый образец, но при этом неоднократно останавливает нормальный производственный процесс, перед его приёмкой требуется дополнительная доработка.
Какие образцы продукта и контрольные металлические образцы следует использовать?
Используйте репрезентативный производственный материал вместе с идентифицированными металлическими тестовыми образцами. Включите более сложные условия прохождения продукта и реальные формы загрязняющих металлических включений, которые могут повлиять на результат. Вносите образец материала и металлический тестовый образец в протокол отдельными позициями.
Выберите образцы продукции, репрезентативные для производственной линии
Отберите материал из проверяемого технологического процесса. Зарегистрируйте партию и измерьте толщину слоя материала в месте установки детектора, не используя вместо этого настройку питателя. Для упакованной продукции укажите размеры заполненной упаковки, массу, тип упаковки и фактическое положение на ленте.
Учитывайте нормальные производственные условия и соответствующие предельные режимы разрешённого технологического процесса: более толстый слой материала, неравномерное заполнение, более влажный материал или продукцию с другой температурой. Эти условия могут влиять на фоновый сигнал, часто называемый эффект продукта. Не разравнивайте бугристый тестовый мешок, если обычные мешки поступают к детектору с таким же бугром.
компании Anritsu техническое примечание по подаче продукта и автоматической настройке показывает, почему важно подавать продукт в условиях, соответствующих реальному производственному процессу. Ручная подача вблизи детекторной головки, конденсат и изменения толщины продукта могут влиять на запомненный сигнал. Выполняйте обучение или настройку на продукт в предполагаемых производственных условиях, а затем проверяйте полученную настройку.
Объединяйте продукты в группы только в том случае, если выбранные образцы охватывают все значимые различия. Сходные названия или рецептуры не гарантируют, что для них подойдёт одна и та же настройка. Другая толщина пакета, степень наполнения или упаковка могут потребовать проведения испытаний в иных условиях.
Используйте сферы и реальные загрязняющие включения для разных задач
Сферы известного размера служат воспроизводимым эталоном чувствительности, поскольку результат не зависит от их ориентации торцом или боковой стороной. Сертифицированные тестовые образцы содержат сведения о металле и его размере. Перед использованием сверьте маркировку с сертификатом и проверьте носитель на наличие повреждений.
Выберите металлы, которые должны обнаруживаться в данной области применения:
- Чёрный металл: железосодержащие объекты, например согласованный стальной шарик или фрагмент детали оборудования.
- Цветной металл: укажите материал, например латунь или алюминий; если имеет значение сплав, не ограничивайтесь обозначением “NFe”.
- Нержавеющая сталь или другие специальные целевые материалы: по возможности укажите марку материала. Включите детали из марганцовистой стали, если их действительно необходимо выявлять для защиты оборудования.
Отдельно укажите требуемый размер для каждого целевого материала. Для защиты только от ферромагнитных включений и для контроля продукции на наличие любых металлов требуются разные диапазоны обнаружения.
Проведите дополнительные контролируемые испытания с использованием репрезентативных образцов проволоки, металлических чешуек, болтов или фрагментов другой характерной формы. Зафиксируйте диаметр и длину проволоки либо размеры фрагмента и выполните испытания при практически значимых ориентациях образцов. Обнаружение сферического образца не подтверждает возможность обнаружения каждого фрагмента неправильной формы с таким же максимальным размером. Указывайте результаты для сферического эталонного образца и образца фактической формы в отдельных строках.
Где следует размещать контрольные образцы?
Проверьте те положения, в которых металл действительно может перемещаться, включая доступную траекторию с наименьшей чувствительностью для данной конструкции детектора. Зафиксируйте как положение металла внутри продукта, так и его положение относительно датчика. Формулировка “в середине” слишком неопределённа для воспроизведения испытания.
Сыпучий материал в проёме рамочного металлодетектора
В обычном туннельном металлодетекторе со сбалансированными катушками геометрический центр проёма, как правило, является зоной с наименьшей чувствительностью. В METTLER TOLEDO руководстве по чувствительности поясняется использование центра проёма в качестве контрольной точки. Контрольный образец, проходящий вблизи рамы, может создавать более сильный сигнал, чем тот же образец при прохождении по сложной траектории через центр.
Сначала составьте карту поперечного сечения, фактически занятого материалом. Исходная карта может включать положения слева, по центру и справа, при этом контрольные образцы размещают вблизи ленты, в средней части слоя материала и у его верхней границы. Используйте только те положения, которые фактически занимает материал, а затем добавьте все сложные траектории, выявленные при испытаниях. Такая карта служит для определения зон с низкой чувствительностью; она не является обязательной фиксированной схемой из девяти точек для каждого металлодетектора.
Измерьте поперечное положение и высоту контрольного образца относительно чётко заданной исходной точки. Зафиксируйте положение металлического элемента внутри его держателя, а не только внешний край держателя. Неметаллический держатель позволяет размещать контрольный образец на заданной глубине при условии, что он подходит для данной технологической линии и не изменяет способ подачи проверяемого материала.
Подленточные металлодетекторы
При расположении датчика под лентой в первую очередь проверяйте контрольные образцы, наиболее удалённые от чувствительного элемента, в том числе в верхней части слоя при максимально допустимой загрузке. Проверяйте образцы в разных положениях по ширине ленты, поскольку профиль ленты и форма датчика влияют на расстояние до них.
Например, контрольный образец, лежащий на пустой ленте, находится гораздо ближе к датчику, чем образец в верхней части глубокого слоя материала. Успешное прохождение первого испытания служит основанием для перехода к испытанию под нагрузкой, а не для приёмки без проверки верхней части слоя. Для определения наиболее сложной траектории используйте фактическую схему установки датчиков и результаты измерений.
Пачки и мешки
Проверьте контрольный образец в передняя, средняя и задняя части продукта если это предусмотрено планом испытаний. Это положения по направлению движения. Они позволяют проверить обнаружение включения внутри продукта и правильность выбора момента отбраковки этого продукта.
Также определите поперечную траекторию и высоту расположения контрольного образца при прохождении через проём. Образец в передней части упаковки всё равно может находиться рядом со стенкой проёма; “передняя часть” не означает “зона с наименьшей чувствительностью”. Если требуется расположение по центру, подготовьте контрольную упаковку с заданным положением образца или подходящее приспособление, которое действительно обеспечит его размещение в этой точке. Отметьте положение образца, чтобы следующий оператор мог точно повторить испытание.
Как проводится проверка конвейерного металлодетектора?
Сначала выполните контрольный базовый прогон, затем поочерёдно пропускайте по одному идентифицированному контрольному образцу вместе с материалом при согласованных условиях. Регистрируйте факт обнаружения и фактическую реакцию производственной линии отдельно. При сравнении различных положений не изменяйте настройки испытания.
- Подготовьте безопасные точки ввода и извлечения тестовых образцов. До начала испытаний определите, как каждый тестовый образец будет удерживаться и извлекаться, не допуская его попадания в дробилку, мельницу или товарную продукцию. Используйте подходящее устройство для улавливания или удержания тестовых образцов, которое предотвратит их попадание в это оборудование даже при отказе системы обнаружения или остановки. Перед установкой держателей или входом в ограждённую зону остановите конвейер и отключите его от источников энергии. Во время испытаний с работающим оборудованием не допускайте нахождения людей рядом с лентой и механизмом отвода; не используйте удерживаемый вручную страховочный шнур, который может зацепиться.
- Определите конфигурацию установленного оборудования. Зафиксируйте идентификатор детектора, программу или настройки для продукта, расположение проходного окна или датчика, скорость ленты и конфигурацию системы управления. Убедитесь, что предусмотренные для испытания устройства сигнализации, остановки или отвода доступны и готовы к работе.
- Запустите пустую ленту без внесения металлических образцов. Наблюдайте за стыками ленты и штатным движением расположенного поблизости оборудования. Если сигналы тревоги повторяются при прохождении стыка ленты или на определённом этапе рабочего цикла оборудования, устраните эту помеху, прежде чем проверять обнаружение небольших контрольных образцов.
- Пропустите репрезентативный материал без добавления контрольного металлического образца. Проверьте стабильность работы при плановой загрузке и заданных параметрах продукта. Если во время этого прогона срабатывает сигнализация, проверьте материал на возможное фактическое загрязнение и оцените влияние условий монтажа. Не считайте каждое срабатывание ложным.
- Выполните первое контрольное испытание под нагрузкой. Поместите контрольный образец в заданное положение, используя подготовленный безопасный способ. Не приближая руки к детекторной головке, обеспечьте прохождение образца вместе с лентой на испытательной скорости. Если вручную проводить контрольным щупом перед детектором, траектория и скорость его движения изменяются, что может искажать сигнал.
- Проследите за полным циклом срабатывания. Зафиксируйте индикацию детектора, сигнал, поступивший в систему управления линией, и последовавшее срабатывание сигнализации, остановку, маркировку или отбраковку. При одиночной проверке извлеките и идентифицируйте контрольный образец до следующего прохода. При запланированной последовательности проверочных упаковок по завершении этой последовательности убедитесь в наличии всех контрольных образцов, прежде чем приступать к следующему испытанию.
- Заполните матрицу. Выполните запланированное количество проходов для каждого требуемого типа металла, положения, ориентации и режима работы. На линии с остановкой при обнаружении перед каждым проходом восстанавливайте документально установленное условие испытания. При непрерывной отбраковке соблюдайте заданные условия по интервалам между продуктами и скорости линии.
Во время приёмочных испытаний используйте стандартную производственную рецептуру или настройку детектора. При изменении настройки зафиксируйте это изменение и повторите зависящие от неё испытания. Контрольный образец, создающий более сильный сигнал, или более удобное для обнаружения положение могут помочь выявить причину неисправности, но не заменяют обязательную проверку, завершившуюся неудовлетворительным результатом.
Как проверить срабатывание всей линии?
Проследите перемещение тестового образца от детектора до конечной контролируемой точки. Сигнал обнаружения — лишь одна из составляющих результата. Проверьте фактически предусмотренные и подключённые функции, принимая утверждённую последовательность управления в качестве ожидаемого результата.
| Проверяемая функция | Что необходимо контролировать | Приемочная проверка |
|---|---|---|
| Обнаружение | Индикация или событие, соответствующие каждому прохождению известного контрольного образца | Требуемый контрольный образец регистрируется в каждом предусмотренном планом положении и при каждом заданном условии. |
| Сигнализация | Местная индикация и все предусмотренные дистанционные аварийные сигналы | Предусмотренный оператор или пост управления получает соответствующий аварийный сигнал. |
| Остановка конвейера | Движение ленты, перемещение материала и конечное местоположение контрольного образца | Контрольный объект остаётся в пределах установленной зоны извлечения и перед защищаемым опасным участком. |
| Маркер | Расположение метки относительно контрольного объекта | Отмеченная зона охватывает контрольный объект в пределах согласованного окна поиска. |
| Автоматическая отбраковка | Фактическая тестовая упаковка или часть материала, поступающая в зону отбраковки | Целевой материал извлекается в контролируемый поток отбракованного продукта; остальной продукт обрабатывается в пределах согласованного временного окна отбраковки. |
| Подтверждение отбраковки | Состояние датчика, временные параметры и фактическое извлечение целевого материала | Установленная функция подтверждения работает в соответствии с проектом, а физическое удаление выполняется успешно. |
| Реакция на неисправность | Установленные входные сигналы низкого давления воздуха, заполнения бункера, неисправности детектора или другие согласованные входные сигналы | Каждая выбранная неисправность вызывает заданное предупреждение, остановку или другую управляемую реакцию. |
На конвейере для сыпучих материалов определите, где останавливается контрольный объект после остановки загруженной ленты. Учитывайте задержку системы управления и фактический выбег ленты. Материал может скользить или продолжать перемещаться после подачи приводу команды останова. Сам по себе выходной сигнал останова не определяет конечное положение.
На упаковочной линии пропустите обычные упаковки до и после контрольной тестовой упаковки с заданным интервалом. Проверьте положения контрольного объекта у переднего и заднего краёв упаковки, а также в её середине. Если требуется непрерывная работа, последовательно пропустите несколько тестовых упаковок, чтобы проверить, успевает ли механизм отбраковки вернуться в исходное состояние и сработать повторно. При оценке соседних упаковок, удалённых вместе с тестовой, руководствуйтесь указанным допустимым окном отбраковки.
Точно укажите подтверждение отбраковки. Оно может указывать на достижение исполнительным механизмом заданного положения, а не на попадание загрязнённой упаковки в контейнер. В справочном руководстве Eriez X8, например, описан входной сигнал подтверждения от концевого выключателя, срабатывающего при полном выдвижении толкателя. Фактическое извлечение контрольного образца следует проверять отдельно.
Квалифицированный персонал должен проверять входные сигналы неисправностей с помощью предусмотренного для данного оборудования метода имитации или пусконаладки. Не допускается имитировать отказ подачи воздуха путём ослабления соединения, находящегося под давлением, или обходить защитные ограждения. Неустановленные функции следует отмечать как неприменимые; отсутствие обязательной функции остаётся невыполненным пунктом приёмки.
Каковы критерии успешного прохождения проверки и что делать в случае неудовлетворительного результата?
Принимайте настройку только после того, как каждая обязательная строка испытаний будет соответствовать установленным критериям обнаружения и срабатывания, все несоответствия будут устранены, а необходимые повторные испытания — завершены. Если условие не проверено, оставьте его открытым, а не отмечайте как успешно пройденное.
До начала испытаний установите количество проходов. Не существует единого количества повторов, подходящего для всех конвейеров сыпучих материалов, систем контроля продукции и требований заказчиков. Количество следует выбирать с учётом рисков конкретного применения, применимой процедуры заказчика и согласованного объёма приёмочных испытаний.
Например, предположим, что план испытаний упакованной продукции предусматривает три типа металла, три продольных положения и три повторных прохода для каждой комбинации. Итого: 3 × 3 × 3 = 27 испытательных проходов для данного продукта и условий эксплуатации. Второй отдельно проверяемый скоростной режим требует ещё 27. Для дополнительных боковых или вертикальных положений предусматриваются отдельные строки. Эти количества служат для планирования работ; короткая успешная серия испытаний не является количественно подтверждённой гарантией вероятности обнаружения в будущем.
Если испытание завершилось неудачно, сохраните исходный результат и разделите признаки неисправности:
- Целевой объект не обнаружен: сначала проверьте его идентификационные данные, фактическую траекторию, скорость, состояние продукта и выбранные настройки. Смещение носителя может привести к тому, что вместо запланированного испытания фактически будет проведено другое. Если условия испытания заданы правильно, проверьте чувствительность, влияние продукта и помехи при этих условиях.
- Целевой объект обнаружен, но реакция системы неверна: проследите прохождение сигнала через выход, контроллер линии, систему синхронизации и исполнительный механизм вплоть до физического перемещения продукта. Изменение чувствительности детектора не устранит проблему, если упаковка поступает к отбраковочному устройству в неправильный момент.
- Срабатывания на нормальный материал: прежде чем изменять порог срабатывания, установите причину: фактическое загрязнение, сигнал, обусловленный свойствами материала, помехи от конвейерной ленты или неправильный монтаж.
После устранения причины повторите испытание, при котором был получен неудовлетворительный результат, а также другие проверки, на которые могло повлиять внесённое изменение. Изменение общей настройки чувствительности может повлиять на обнаружение всех типов металлов во всех положениях, для которых используется эта настройка; изменение временных параметров влияет на соответствующие скорости и положения продукта. Не скрывайте факт пропуска, указывая в отчёте только последующие успешные прохождения.
Если отказ произошёл во время производства, изолируйте затронутый материал или продукцию и не полагайтесь на отказавшую функцию до восстановления её работоспособности. В соответствии с принятой на предприятии процедурой блокировки продукции оцените объём продукции, выпущенной после последней удовлетворительной проверки, и разрешите её выпуск только после проведения расследования.
Что должен включать протокол приёмочных испытаний?
Зафиксируйте достаточно подробные сведения, чтобы другой оператор мог повторить контрольное испытание и принять такое же решение о соответствии или несоответствии. Сохраняйте как результаты отдельных проходов, так и итоговое подписанное заключение.
В верхней части листа укажите идентификаторы линии и детектора, место проведения испытания, дату, оператора и свидетеля, редакцию процедуры, партию продукции или материала, настройки детектора, конфигурацию апертуры или датчиков, тип ленты и стыка, а также подключённое исполнительное оборудование. Укажите плановые значения скорости, толщины слоя материала или интервала между упаковками и критерии успешного прохождения испытания.
Для каждого прохода используйте отдельную строку. Следующие поля можно перенести в электронную таблицу или протокол испытаний:
| Регистрируемый параметр | Что указывать |
|---|---|
| Идентификатор испытания и прохода | Уникальный идентификатор строки, связанный с заданным условием и номером повторного испытания |
| Состояние материала | Партия, измеренная глубина или размеры упаковки, влажность или температура, если применимо |
| Идентификатор целевого объекта | Идентификатор контрольного образца, металл или сплав, диаметр сферы или фактические размеры образца, ссылка на сертификат |
| Фактическое положение | Поперечное расположение, высота или глубина, положение в начале/середине/конце продукта и ориентация, если применимо |
| Рабочее состояние | Фактическая скорость ленты, интервал между продуктами и настройка или программа детектора |
| Результат обнаружения | Результат «пройдено/не пройдено» и соответствующая индикация или запись в журнале событий |
| Реакция линии | Срабатывание сигнализации, место остановки, маркировка или результат физического отбраковывания; результат проверки неисправности, если применимо |
| Восстановление и принятые меры | Учёт контрольного объекта, все отказы, корректирующие меры и идентификаторы связанных повторных испытаний |
Приложите схему расположения, запись настроек, а также все полезные журналы событий с временными метками или видеозаписи. При испытании с остановкой зафиксируйте измеренное конечное положение контрольного образца. При испытании системы отбраковки зафиксируйте результат фактического удаления контрольного образца, а не полагайтесь только на показания счётчика отбраковки.
Укажите условия, на которые распространяется окончательное утверждение. Результаты заводских испытаний и испытаний на объекте указывайте отдельно. При последующем изменении продукта, максимальной толщины слоя, скорости, положения детектора или последовательности управления необходимо проверить применимость ранее полученного результата к изменившимся условиям, прежде чем использовать этот результат.
Как меняется порядок испытаний для различных конвейерных металлодетекторов Corvelan?
Согласуйте траекторию контрольного образца с конфигурацией детектора, затем проверьте предусмотренное проектом срабатывание линии. Наш ассортименте металлодетекторов для конвейеров включает конфигурации для конвейеров с сыпучим материалом, контроля продукции и установки под лентой.
| Детектор | Основные задачи испытаний |
|---|---|
| Конвейерный металлодетектор LJT-A | Пропустите согласованные контрольные образцы постороннего металла через фактическое поперечное сечение потока сыпучего материала и проверьте срабатывание подключённой системы защиты. |
| LJT-B детектор посторонних металлических включений | Для действующего конвейера с разъёмной рамной конструкцией учитывайте фактическую ленту, её стык, расположенное поблизости оборудование и установленные средства управления. |
| Конвейерный металлодетектор LJT-E | Определите соответствующие контрольные образцы для сыпучего материала и сложные позиции в загруженном потоке, затем проверьте требуемое аварийное оповещение или связанное с ним действие. |
| Конвейерный металлодетектор LJT-F | Проверьте фактический продукт и упаковку при прохождении через проём, включая положения тестовых образцов и работу всех предусмотренных устройств остановки или отбраковки. |
| LJT-H подленточный конвейерный металлодетектор | При испытаниях с допустимой загрузкой учитывайте наибольшее расстояние от тестового образца до датчика, а также соответствующие траектории по ширине ленты. |
Согласуйте тестовые образцы и исполнительные устройства с выбранной конфигурацией. Соответствие по наименованию модели или ширине ленты не определяет минимальный размер металлического включения, обнаруживаемого в вашем материале.
Эффективная процедура проверки конвейерного металлодетектора обеспечивает чёткую регистрацию следующих данных: какой тестовый образец прошёл проверку, по какой траектории он перемещался, при каких условиях и как фактически сработала линия. Проводите испытания на наиболее сложных траекториях при загруженном конвейере, контролируйте каждый тестовый образец и устраняйте причины неудовлетворительных результатов проверки обнаружения или срабатывания до приёмки системы.
Чтобы обсудить конфигурацию Corvelan, сообщите нам через нашу страницу контактов. сведения о материале или продукте, типе и размерах обнаруживаемого металла, ширине ленты, обычной и максимальной глубине слоя, скорости и требуемой реакции системы. Укажите также применяемую процедуру приёмки, если она у вас есть. Чертежи и сведения о тестовых образцах также можно отправить по электронной почте на адрес [email protected], чтобы мы могли совместно проверить возможность установки на конвейере и требования к испытаниям.
Испытания конвейерных металлодетекторов FAQ
Можно ли распространить один результат на продукт одной рецептуры в разных упаковках?
Только если утверждённая программа испытаний охватывает соответствующие размеры упаковки, уровни заполнения, материалы и условия эксплуатации. Более высокая упаковка или упаковка с другим уровнем заполнения изменяет траекторию прохождения тестового образца и может повлиять на сигнал от продукта. Добавьте условие испытания для каждого существенного отличия, не охваченного исходными образцами.
Что делать, если герметичная упаковка не позволяет разместить тестовый образец в центре?
Если требуется проверка по центру продукта, используйте специальную тестовую упаковку или метод позиционирования, утверждённый для данного оборудования. Идентифицируйте и изолируйте тестовый продукт, чтобы исключить его попадание в обычную товарную продукцию. Если проверка проводится только по внешней поверхности, укажите в протоколе фактическую траекторию прохождения; не обозначайте такую проверку как испытание по центру продукта.
Можно ли для экономии времени одновременно пропускать через детектор все тестовые образцы металлов?
Для определения контрольного уровня чувствительности проверяйте каждый вид металла отдельно. При одновременном использовании нескольких тестовых образцов сильный сигнал может скрыть непройденную проверку по менее заметному образцу. Если линия должна выявлять такие случаи, отдельно проводите испытания с близко расположенными или несколькими загрязняющими включениями и регистрируйте цель испытания и расстояние между ними.
Может ли встроенная функция самодиагностики детектора заменить физические тестовые образцы?
Она может заменить конкретное испытание с физическим тестовым образцом только в том случае, если утверждённая процедура допускает применение данного метода и предусмотренный им объём проверки. Электронная проверка может охватывать отдельные компоненты системы обнаружения, но не проверять фактический путь прохождения продукта или физическое удаление обнаруженного включения. Продолжайте выполнять предусмотренные сквозные проверки срабатывания системы, если только эти операции также не охватываются утверждённым методом.
Что следует делать, если контрольный образец не удалось извлечь?
Приостановите выпуск затронутого проверяемого материала и перекройте все возможные пути его перемещения, пока местонахождение тестового образца не будет установлено. Обеспечьте идентификацию потоков годного и отбракованного продукта, выясните, куда переместился тестовый образец, и документально зафиксируйте его извлечение. Не возобновляйте испытания, пока остаётся невыясненным исчезновение тестового образца в технологической линии.
Как часто следует проверять конвейерный металлодетектор?
Устанавливайте периодичность плановых проверок с учётом рисков конкретного применения, требований заказчика и объёма продукции, который можно взять под контроль после отказа. При монтаже установите исходные показатели и повторно проведите соответствующие испытания после существенных изменений оборудования, продукта или настроек. Один лишь удобный интервал проверки по сменам не обеспечивает достаточного контроля.




