
Если металлодетектор подаёт сигнал тревоги, но конвейер не останавливается, сначала проверьте, формируется ли при обнаружении металла команда на остановку. Затем проследите прохождение этой команды через выход детектора, систему управления конвейером и привод. Срабатывание светового сигнала тревоги не подтверждает срабатывание цепи остановки ленты.
Прежде чем вносить какие-либо изменения, разграничьте два случая: лента продолжает двигаться с нормальной скоростью либо получает команду останова, но проходит слишком большое расстояние до полной остановки. В каждом случае требуются разные проверки. Повышение чувствительности детектора не устранит отсутствие управляющего сигнала и не сократит механический выбег ленты.
Что следует проверить в первую очередь, если детектор подаёт сигнал тревоги, но лента продолжает двигаться?
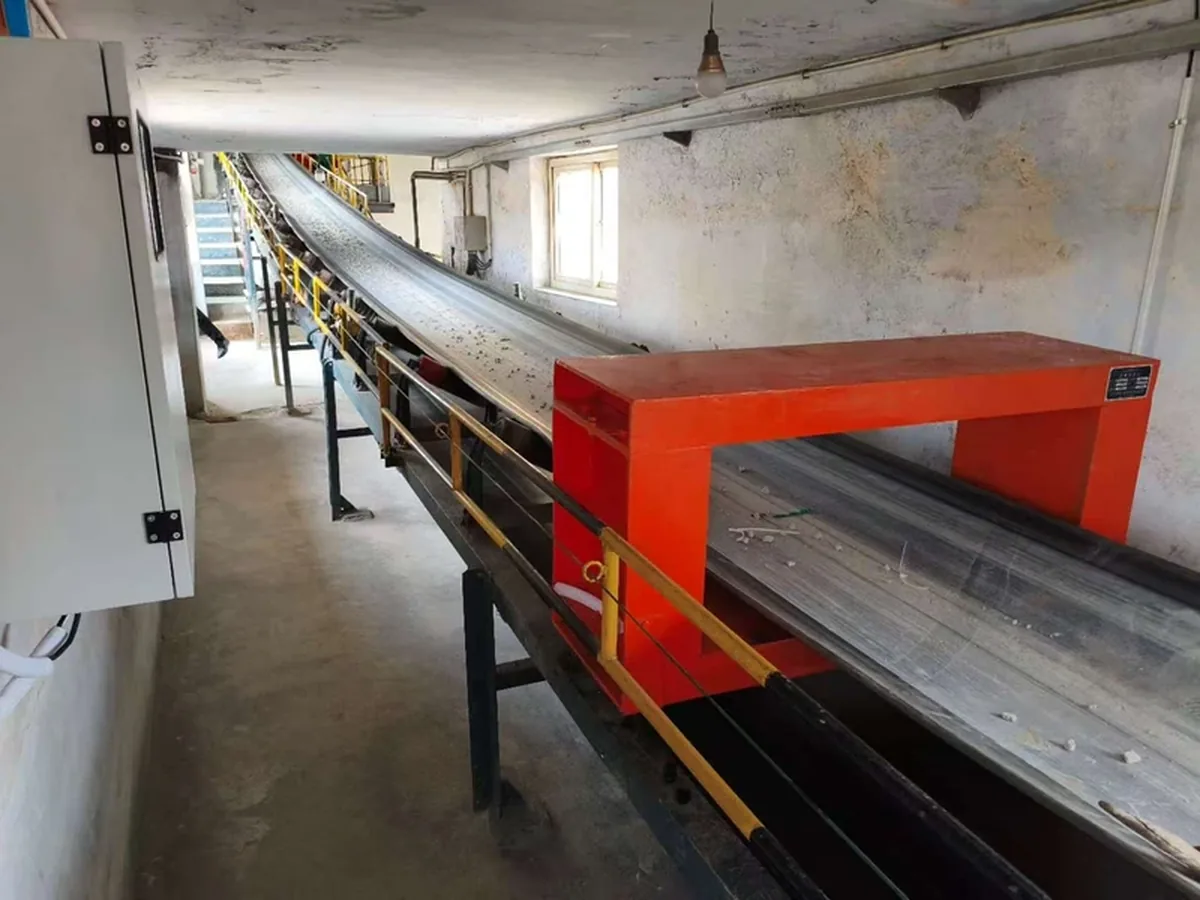
Сначала определите требуемую реакцию линии, затем найдите первый участок, на котором сигнал обнаружения не вызывает ожидаемого срабатывания. Некоторые системы настроены на подачу аварийного сигнала или отбраковку, при этом лента продолжает двигаться. Если предусмотренным действием является остановка ленты, проверьте прохождение сигнала останова, прежде чем делать вывод о неисправности металлодетектора.
По электрической схеме и описанию работы линии определите предусмотренную реакцию системы. Проверьте, возникает ли неисправность в автоматическом режиме, при местном управлении, в режиме технического обслуживания или во всех режимах. Уточните, появилась ли она после замены контроллера, проведения технического обслуживания или восстановления настроек.
| Что наблюдается | Что это может означать | Дальнейшие действия |
|---|---|---|
| Появляется аварийный сигнал, но скорость ленты не изменяется | Команда останова может отсутствовать, блокироваться или игнорироваться | Проследите прохождение выходного сигнала детектора и сигналов управления конвейером |
| Лента замедляется, но металлическое включение достигает зоны перегрузки или оборудования | Для остановки ленты или потока материала имеющегося расстояния может быть недостаточно | Измерьте время задержки и тормозной путь под нагрузкой |
| Лента ненадолго останавливается, а затем снова запускается | Сигнал события может не фиксироваться, либо другая команда на запуск может повторно запустить ленту | Проверьте логику сохранения событий, сброса и пуска |
| Срабатывание происходит только в одном режиме работы | Цепь управления меняется в зависимости от выбранного режима | Сопоставьте логику режима и источник команд управления приводом |
Для одного и того же контролируемого тестового события последовательно зафиксируйте следующие шесть результатов наблюдений:
- Детектор регистрирует событие.
- Назначенный выход детектора изменяет своё состояние.
- При наличии принимающее реле или вход программируемого логического контроллера (PLC) реагирует на сигнал.
- Система управления конвейером выдаёт команду останова или снимает разрешение на работу.
- Пускатель электродвигателя или преобразователь частоты (VFD) выполняет соответствующее действие.
- Лента и материал с обнаруженными включениями останавливаются до защищаемого участка.
По первому отсутствующему отклику можно определить, какой участок следует проверить. Например, если состояние входа PLC изменяется, а команда пуска остаётся активной, следует проверить программу и выбранный режим работы. Это само по себе не указывает на неисправность детекторной головки.
Перед поиском неисправности обеспечьте безопасное состояние линии
Прекратите штатную подачу и обеспечьте контроль материала на соответствующем участке, пока требуемая функция останова недоступна. Не допускайте людей в зону ленты и оборудования, расположенного далее по технологической линии. При непосредственной опасности действуйте согласно принятой на объекте процедуре аварийного останова.
Операторы могут фиксировать показания внешних дисплеев, временные отметки и выбранные режимы, находясь в безопасном месте. Электрические измерения, доступ внутрь шкафа и изменение настроек управления должны выполнять квалифицированные специалисты по электротехнике или автоматике в соответствии с утверждённой процедурой выполнения работ. Прежде чем прикасаться к проводке, открывать ограждённые зоны или извлекать металл, изолируйте все соответствующие источники энергии и проверьте надёжность изоляции, учитывая накопленную энергию и возможность подачи материала с предыдущих участков технологической линии.
Кнопка останова или сброс извещателя не являются средствами изоляции источников энергии. Правило OSHA по контролю опасной энергии прямо устанавливает это различие для работ в США, на которые распространяется его действие. Не шунтируйте контакты детектора, не задавайте принудительно состояния входов PLC и не обходите цепь безопасности ради продолжения производства.
Почему детектор может подавать сигнал тревоги без переключения выхода останова?
Индикация и выход остановки могут иметь разные функции или настройки. Сначала определите отображаемое событие. Затем проверьте, включён ли выход, назначенный для остановки конвейера, и действительно ли он изменяет своё состояние.
Действительно ли отображаемое событие является обнаружением металла?
Рассматривайте текст события вместе с состоянием неисправности; горящий индикатор может указывать на неисправность или тестовый режим, а не на штатное обнаружение металла. Зафиксируйте точное сообщение или код до сброса.
В Руководство Eriez Metalarm Series 3500 QM2, MM-247C, указано, что при неисправности катушки также загорается индикатор Detect. В этом же руководстве описан переключатель Relay с положениями OFF, ON и LATCH. В положении OFF индикаторы обнаружения могут срабатывать без включения выходного реле; в положении LATCH состояние срабатывания сохраняется до сброса. Эти примеры наглядно показывают, почему индикатор и реле необходимо проверять отдельно. Названия переключателей и описанный принцип работы относятся к данному контроллеру.
Для другого металлодетектора используйте его перечень событий и настройки выходов. Определите, имеются ли настройки отключения выхода, тестирования, блокировки или настройки для конкретного продукта, влияющие на требуемое действие. Перед изменением зафиксируйте утверждённое значение настройки, чтобы при поиске неисправности не потерять другую, не связанную с ней настройку.
Включён ли правильный выход и способен ли он изменять своё состояние?
Поручите техническому специалисту проверить назначенный выход непосредственно на соответствующем интерфейсе, а затем сопоставить его с электрической схемой. Щелчок реле или один лишь выходной сигнал LED не подтверждает, что во входной цепи произошло требуемое переключение контактов.
Для релейного выхода на схеме должны быть обозначены общий контакт (COM), нормально разомкнутый (NO) и нормально замкнутый (NC) контакты, если они предусмотрены. NO и NC обозначают состояние реле при обесточенной обмотке. Сами по себе они не указывают, какое состояние цепи означает “исправное состояние”, “металл обнаружен” или “останов”. При нормальной работе реле может находиться под напряжением и отключаться при наступлении соответствующего события.
На основе предоставленной схемы составьте небольшую таблицу состояний: ожидаемое состояние выхода при нормальной работе, обнаружении металла, неисправности детектора и пропадании питания детектора. Сравните фактические состояния с ожидаемыми. Это позволяет выявить неправильный выбор контакта или инвертированную логику надёжнее, чем пробная перестановка подключений NO и NC.
A сухой контакт коммутирует отдельную цепь, но не подаёт на неё рабочее напряжение. Если контакт переключается правильно, но приёмное устройство не реагирует, проверьте напряжение питания его цепи управления, проводку, общий провод и тип интерфейса. Для транзисторного выхода требуются соответствующий вход и отдельная схема подключения.
Если состояние выхода должно измениться, но не изменяется, проверьте его конфигурацию и аппаратную часть. Если установлено промежуточное реле, отдельно проверьте его катушку и контакты. При определении необходимости промежуточного реле учитывайте указанные номинальные параметры и характеристики нагрузки; не подключайте электродвигатель конвейера непосредственно к сигнальному выходу детектора.
Что делать, если состояние выхода детектора изменяется, но PLC не останавливает конвейер?
Проверьте, поступает ли сигнал события на правильный вход PLC, а затем — использует ли программа этот сигнал для остановки конвейера в выбранном режиме. Аварийный сигнал, отображаемый на экране оператора, может быть привязан к другому тегу, а не к тому, который используется в логике управления электродвигателем.
Поступает ли сигнал события на соответствующий вход PLC?
Если выходной сигнал датчика изменяется, а состояние соответствующего входа PLC не меняется, проверьте интерфейс между ними. Прежде чем изменять программу, сверьте номер провода и входной канал, указанные на схеме, с фактически установленным оборудованием.
Технический специалист должен сопоставить тип выхода, тип входа, требуемое напряжение цепи управления, подключение общего провода и наличие промежуточного реле. Правильное изменение состояния контакта датчика не исключает обрыва проводника, отсутствия напряжения питания цепи управления или неправильного подключения входа на последующем участке цепи.
Если событие возникает периодически, регистрируйте не только его состояние, но и длительность. Короткий импульс может исчезнуть до того, как PLC успеет его считать, либо может быть подавлен входным фильтром. Операторский экран с низкой частотой обновления также может не отобразить кратковременное изменение, даже если контроллер его зарегистрировал. Используйте подходящую трассировку PLC или испытательное оборудование с соответствующими номинальными характеристиками согласно процедуре выполнения электромонтажных работ, а не полагайтесь на визуальное наблюдение за экраном.
Документация Siemens по функции фиксации импульсов S7-1200 разъясняет это различие. Функция фиксации импульсов может сохранять кратковременные события до следующего обновления состояния входа, однако она срабатывает после входного фильтра. Она не может восстановить событие, которое уже было отфильтровано.
Сопоставьте длительность измеренного выходного импульса с параметрами фильтрации и обновления установленного входа, а также со временем выполнения программы. Если импульс слишком короткий, инженер АСУ ТП может рассмотреть предусмотренное системой сохранение состояния выхода, увеличение длительности импульса или подходящий метод фиксации входного сигнала. There is no universal pulse duration or filter setting for every detector and PLC. При внесении изменений необходимо сохранить требуемое время отклика и исключить ошибочное распознавание электрических помех как действительного события.
Использует ли PLC этот вход для снятия команды на пуск?
Если входной сигнал получен, но команда на работу конвейера остаётся активной, проверьте логику останова и условия её срабатывания. Начните с полученного входного сигнала и в рамках того же события проследите его прохождение до команды управления двигателем.
Найдите конкретное условие, блокирующее реакцию: байпас для технического обслуживания, режим только сигнализации, неверный тег оборудования, отключённая блокировка, выбор местного или дистанционного управления либо сброс, который слишком рано снимает событие. Если характер неисправности зависит от режима, сравните работу в автоматическом и ручном режимах. Неисправность, зависящая от режима, указывает на необходимость проверки соответствующих логических цепей, а не замены уже исправно работающего выхода.
Также сопоставьте команду PLC с активным источником команд привода. VFD, запущенный с местной панели управления, может не использовать команду пуска PLC, которую программа только что сняла. И наоборот, PLC может подать команду останова, однако отдельная постоянная команда пуска приведёт к возобновлению движения после снятия события.
Ведите синхронизированную по времени запись получения входного сигнала, команды останова, реакции привода и любой новой команды пуска. Если входной сигнал и логика останова отрабатывают правильно, но физический выходной сигнал или команда привода неверны, продолжите проверку далее по цепи до соответствующего интерфейса. Устраните первое подтверждённое несоответствие, затем полностью повторите проверяемое событие. Не используйте принудительно заданные состояния PLC вместо проверки фактической цепи прохождения сигнала от датчика.
Что делать, если команда останова поступает, но лента продолжает двигаться?
Определите, принял ли привод команду и замедляется ли лента, движется ли она по инерции или привод продолжает её перемещать. Запрос на останов в PLC и фактическая остановка конвейера — это два разных наблюдаемых события.
Для конвейера под управлением VFD во время события сопоставьте активный источник управления, состояние команды останова, выходную частоту и имеющиеся данные обратной связи по скорости. Для двигателя с пусковым управлением технический специалист должен проверить фактическое срабатывание пускателя и сигналы обратной связи. Если команда останова изменяется, но контакты пускателя остаются замкнутыми, проверьте цепь управления и аппаратную часть пускателя; не судите о положении контактов только по экрану PLC.
Справочное руководство Rockwell по PowerFlex 700S, в разделе «Режимы пуска/останова», различает останов выбегом и останов с замедлением по заданной рампе. При останове выбегом привод прекращает управлять двигателем, и нагрузка продолжает двигаться по инерции, постепенно теряя запасённую кинетическую энергию. При останове по рампе привод сохраняет управление двигателем, постепенно снижая заданную скорость. Поэтому даже после корректного приёма команды конвейер может пройти значительное расстояние до полной остановки.
Если привод принимает команду останова, но останов происходит слишком медленно, проверьте заданный режим останова, характер замедления, нагрузку и устройство системы торможения. Зафиксируйте все аварийные сообщения привода во время замедления. Сокращение заданного времени замедления без проверки возможностей привода и системы торможения может привести к новой аварии, не обеспечив требуемый останов.
Измеряйте фактическое перемещение ленты и материала, не ограничиваясь сообщением “Остановлен”. Движение наклонного конвейера, нагруженной ленты или материала, скользящего по желобу, может не соответствовать скорости, которую показывает привод. Если после остановки двигателя движение продолжается, выясните причину этого движения механизмов или материала, прежде чем изменять настройки детектора.
При большом остановочном пути может потребоваться перенос детектора дальше от защищаемой точки, технически обоснованное изменение привода или системы торможения либо другой способ удаления металлических включений. Выбирайте изменение на основании причины, установленной по результатам измерений. Функции обеспечения безопасности персонала на линии должны быть независимы от обычного технологического сигнала обнаружения металла.
Как проверить, останавливается ли конвейер до того, как металл достигнет оборудования?
Сравните путь, пройденный с момента обнаружения до полной остановки, с фактическим расстоянием до защищаемой точки. Учтите задержку системы управления и перемещение после подачи команды останова, затем предусмотрите запас на перемещение материала и отклонения, выявленные в ходе испытаний.
Сначала отметьте соответствующие точки на чертеже конвейера: точку, в которой контролируемый объект вызывает срабатывание системы обнаружения, и место перегрузки или вход в оборудование, до которого он не должен дойти. Измеряйте расстояние вдоль траектории движения материала, а не по прямой линии по полу. Проведите контролируемые пусконаладочные испытания с возможностью извлечения объекта на последующем участке, чтобы испытательный объект не мог попасть в работающую дробилку или мельницу.
Необходимы три исходных параметра:
- Скорость ленты v, в метрах в секунду: измерьте фактическую скорость или используйте проверенный сигнал скорости ленты. Одного лишь отображения частоты на VFD недостаточно для определения скорости ленты.
- Задержка управления t, с: время от момента обнаружения до поступления заданной команды останова на привод или пускатель. Учитывайте настроенные задержки и промежуточные элементы системы управления.
- Перемещение после подачи команды d, м: измерьте фактическое перемещение ленты до полной остановки при соответствующей нагрузке и режиме работы.
Если во время задержки управления скорость остаётся приблизительно постоянной:
Расстояние от обнаружения до полной остановки = v × t + d.
Например, предположим, что загруженный конвейер движется со скоростью 1.2 m/s. Задержка срабатывания системы управления составляет 0.25 s, и проходит расстояние 2.1 m после подачи команды на остановку. Общая величина составляет:
1.2 × 0.25 + 2.1 = 2.4 m.
Если только 2.2 m разделяет точку обнаружения и защищаемую зону передачи; в этом примере система не успевает удалить целевой объект выше по потоку. Прежде чем принимать результат работы линии, проверьте возможность установить более раннюю точку обнаружения или улучшить схему остановки.
Если задержка увеличивается до 0.65 s при неизменных скорости и перемещении после команды, общее перемещение составит 2.88 m. 0.48 m Дополнительное перемещение обусловлено задержкой управления, поэтому дальнейшее исследование следует сосредоточить на временных параметрах. Если задержка уже мала, но преобладает перемещение после команды, изменение таймера аварийного сигнала даст незначительное улучшение.
Это исходные допущения, приведённые для демонстрации метода. Для вашей линии повторите измерения на соответствующих скоростях и при соответствующей загрузке, включая режим, при котором образуется наибольший путь движения. При более высокой скорости необходимо также заново измерить путь до остановки; не следует считать, что путь после подачи команды остаётся постоянным при изменении скорости.
Если вы непосредственно измеряете полный путь от момента срабатывания до полной остановки, не прибавляйте задержку управления повторно. Если во время задержки скорость изменяется, предпочтительно непосредственно измерить путь, а не рассчитывать его умножением на одну номинальную скорость. При определении того, остаётся ли металлический объект за пределами защищаемой точки, учитывайте его возможное скольжение, качение или продолжающееся движение по желобу. Окончательный запас следует устанавливать на основании измеренного разброса параметров линии и требований к защите.
Как подтвердить работоспособность после ремонта перед возобновлением производства?
Повторите контролируемое срабатывание детектора на всей линии и подтвердите как реакцию системы на остановку, так и конечное положение контрольного образца. Реле, которое срабатывает на верстаке, или детектор, обнаруживающий металл на пустой ленте, не являются достаточным подтверждением завершения этой проверки.
Используйте согласованную процедуру пусконаладочных испытаний с контрольным образцом, который можно извлечь после проверки, и устройством его улавливания ниже по потоку. Во время движения линии люди должны находиться вне опасной зоны. После испытания убедитесь, что все контрольные образцы извлечены, чтобы проверка не привела к попаданию постороннего металла в производственный процесс.
- Определите контрольный образец и условия испытания. Зафиксируйте тип металла, размеры образца, его положение в потоке материала, скорость ленты, толщину слоя материала, режим работы и требуемое действие системы управления линией. Используйте контрольный образец, соответствующий опасному металлическому включению, для обнаружения которого был выбран металлодетектор.
- Зафиксируйте всю последовательность срабатывания. Зафиксируйте индикацию металлодетектора, сигнал на его физическом выходе, сигнал на входе принимающего устройства, команду останова, реакцию привода или пускателя и полную остановку ленты. Единая временная шкала или синхронизированная регистрация помогают отличить потерю сигнала от запоздалой реакции.
- Подтвердите, куда попадает целевой объект. Убедитесь, что затронутый материал остаётся до защищаемой точки по ходу технологического потока либо что указанная система отвода брака улавливает его. Извлекайте целевой объект только после выполнения требуемой изоляции.
- Проведите испытания соответствующих вариантов. Включите режимы эксплуатации, нагрузки, скорости и последовательные события, происходящие на этой линии. Для последовательно поступающих объектов убедитесь, что реакция на остановку или отбраковку по-прежнему удерживает затронутый материал под контролем на протяжении всего процесса восстановления работы и возврата в исходное состояние.
- Проверьте работу системы при возникновении неисправности и после перезапуска. В соответствии с утверждённой методикой пусконаладки продемонстрируйте предусмотренную реакцию системы на неисправность детектора или потерю электропитания. Проверьте работу системы после исчезновения аварийного состояния, сброса детектора и подачи новой команды на запуск. При необходимости включите в эту последовательность подающее и последующее технологическое оборудование.
Успешный результат должен подтверждать связь зарегистрированного события с фактической остановкой или отбраковкой, извлечением контрольного объекта и выполнением предусмотренной последовательности повторного запуска. Если между двумя точками контроля сигнал исчезает, вернитесь к проверке соответствующего интерфейса. Если все сигналы передаются исправно, но контрольный объект проходит защищаемую точку, вернитесь к проверке тормозного пути или времени срабатывания устройства отбраковки.
Что делать, если сигнал тревоги является ложным или нестабильным?
Рассматривайте нежелательные срабатывания и отсутствие реакции на останов как две отдельные неисправности. Не отключайте предусмотренную функцию останова только потому, что сигналы тревоги создают неудобства.
В Руководство Advanced Detection Systems по поиску и устранению неисправностей предлагает эффективную последовательность проверок: сравнить работу детектора при остановленном конвейере, при движении пустой ленты и при транспортировке материала. В контролируемых условиях такое сравнение помогает определить, вызвана ли проблема электрическими помехами, воздействием ленты или расположенных рядом металлических объектов либо изменениями свойств материала.
Зафиксируйте, связаны ли срабатывания со стыком конвейерной ленты, рабочим циклом другого оборудования, вибрацией или изменением материала. Устраните подтверждённый источник проблемы, затем повторите испытание с требуемым контрольным образцом и проверьте работу всей линии. Снижение чувствительности до исчезновения сигналов тревоги может одновременно лишить детектор способности обнаруживать целевое металлическое включение.
Устраните неисправность в цепи передачи сигнала, прежде чем заменять металлодетектор
Если металлодетектор срабатывает, но конвейер не останавливается, сначала устраните первую подтверждённую неисправность в цепи между обнаружением металла и управляемым перемещением материала. Сохраните существующий детектор, если он обнаруживает требуемый контрольный образец и его выходной сигнал передаётся исправно. Возможно, достаточно исправить электропроводку или программу управления. Если система управления реагирует правильно, но контрольный образец перемещается слишком далеко, следует изменить компоновку оборудования или схему остановки конвейера.
Для нового или модернизированного конвейера сыпучих материалов наш ассортименте металлодетекторов для конвейеров поможет сравнить варианты монтажа. Конвейерный металлодетектор LJT-A представляет собой рамную конструкцию для ленточных конвейеров сыпучих материалов. В рамках проекта необходимо согласовать функцию обнаружения с требуемой реакцией конвейера; используйте данные системы управления, предоставленные для установленного устройства.
Чтобы обсудить применение оборудования Corvelan, отправьте фотографии заводских табличек детектора и контроллера, краткое описание события, выбранный режим работы и укажите, какая из шести точек срабатывания сработала. Укажите скорость ленты, высоту слоя материала, имеющееся расстояние для остановки и требуемое действие. Электрические схемы, перечень входов и выходов, а также наблюдения с отметками времени помогут определить интерфейс, требующий проверки.
Для первоначального описания используйте нашу контактную форму. Фотографии или чертежи отправляйте по электронной почте на адрес [email protected]; сама форма предназначена для вашего сообщения и контактных данных.
Обсудите требования к обнаружению металла и остановке конвейера
Часто задаваемые вопросы
Почему аварийный останов работает, а сигнал металлодетектора не останавливает конвейер?
Эти два события могут использовать разные цепи управления, поэтому срабатывание аварийного останова не подтверждает, что сигнал останова от детектора подключён или используется правильно. Проследите фактическое событие обнаружения по назначенному входу и логике управления конвейером. Не подключайте обычный выход детектора к цепи безопасности в качестве временного решения при поиске неисправности; любые изменения, связанные с безопасностью, требуют соответствующего проектирования системы и валидации.
Должен ли сброс металлоискателя приводить к повторному запуску конвейера?
При работе в режиме остановки и извлечения металла отделите сброс детектора от преднамеренной последовательности повторного запуска после удаления металла и подтверждения безопасности линии. Проверьте наличие постоянного запроса на работу, который снова становится активным после сброса детектора. Сброс аварийного сигнала нельзя рассматривать как подтверждение завершения извлечения металла или выхода людей из опасной зоны.
Что необходимо проверить после замены контроллера или восстановления настроек?
Сравните назначение выходов установленного контроллера, их активное состояние, логику фиксации событий и настройки интерфейса с утверждённой конфигурацией. Также сравните вход PLC и логику останова, если они изменялись. Восстановление настройки чувствительности не подтверждает восстановление настроек выходов. Повторно проверьте всю цепочку — от фактического срабатывания детектора до реакции конвейерной ленты, не ограничиваясь проверкой экрана настроек.
Подтверждает ли ручное проведение контрольного образца исправность цепи останова?
Нет. Такая проверка может подтвердить срабатывание детектора, но не воспроизводит временные характеристики движущейся ленты, её остановочный путь под нагрузкой или извлечение контрольного образца. Проведите описанное выше контролируемое испытание всей линии. Обеспечьте удержание и учёт контрольных образцов; не используйте незакреплённый предмет, который может попасть в расположенное далее по технологической цепочке оборудование.
Что делать, если лента останавливается, а установленный над ней питатель продолжает работать?
Останов конвейера может срабатывать, даже если общий алгоритм управления подачей выполняется не полностью. Если подача материала продолжается после остановки ленты, он может скопиться на конвейере, засыпать обнаруженный объект или просыпаться за пределы конвейера. Совместно проверьте последовательность работы питателя и конвейера, учитывая материал, который в момент остановки уже падает по желобу. Поручите специалистам по автоматизации реализовать требуемый согласованный алгоритм, а затем проверьте остановку и повторный запуск с учётом оставшегося материала.




