
Wenn Ihr Metalldetektor einen Alarm auslöst, das Förderband jedoch nicht stoppt, prüfen Sie zunächst, ob das Detektionsereignis einen Stoppbefehl erzeugt. Verfolgen Sie diesen Befehl anschließend vom Ausgang des Detektors über die Förderbandsteuerung bis zum Antrieb. Eine funktionierende Alarmleuchte ist kein Nachweis dafür, dass der Stromkreis für den Förderbandstopp ausgelöst hat.
Unterscheiden Sie vor jeder Änderung zwischen zwei Fehlerbildern: einem Förderband, das mit normaler Geschwindigkeit weiterläuft, und einem Förderband, das einen Stoppbefehl erhält, aber bis zum Stillstand zu weit nachläuft. Für beide sind unterschiedliche Prüfungen erforderlich. Eine Erhöhung der Detektorempfindlichkeit behebt weder ein fehlendes Steuersignal noch verkürzt sie den mechanischen Nachlaufweg.
Was sollten Sie zuerst prüfen, wenn der Detektor einen Alarm auslöst, das Förderband aber weiterläuft?
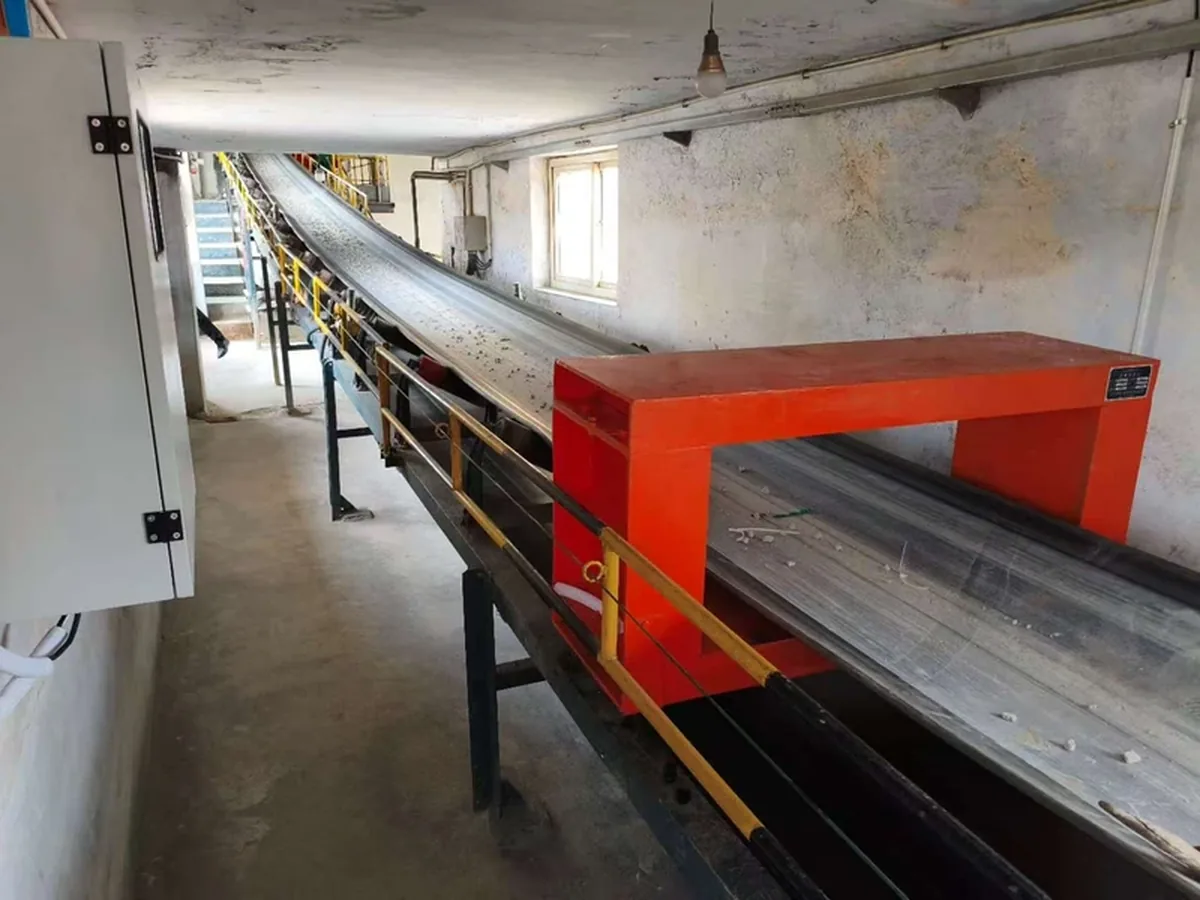
Beginnen Sie mit der erforderlichen Anlagenreaktion und ermitteln Sie anschließend die erste Stelle, an der das Erkennungsereignis nicht die erwartete Reaktion auslöst. Manche Systeme sind so eingerichtet, dass sie einen Alarm auslösen oder das Material ausschleusen, während das Förderband weiterläuft. Wenn die vereinbarte Maßnahme darin besteht, das Förderband anzuhalten, verfolgen Sie das Stoppsignal, anstatt von einem Defekt des Detektors auszugehen.
Ermitteln Sie anhand des Schaltplans und der Funktionsbeschreibung der Anlage die vorgesehene Reaktion. Prüfen Sie, ob das Problem im Automatikbetrieb, bei Vor-Ort-Bedienung, im Wartungsbetrieb oder in allen Betriebsarten auftritt. Halten Sie fest, ob es nach einer Änderung an der Steuerung, nach Wartungsarbeiten oder nach dem Wiederherstellen von Einstellungen erstmals aufgetreten ist.
| Was Sie beobachten | Was dies nahelegt | Weitere Schritte |
|---|---|---|
| Der Alarm wird angezeigt und die Bandgeschwindigkeit bleibt unverändert | Der Stoppbefehl fehlt möglicherweise, wird blockiert oder ignoriert | Verfolgen Sie das Ausgangssignal des Detektors und die Steuersignale des Förderbands |
| Das Band wird langsamer, doch das Metall erreicht die Übergabestelle oder Maschine | Der Anhalteweg des Bandes oder Materials kann die verfügbare Strecke überschreiten | Verzögerung und Anhalteweg unter Last messen |
| Das Band hält kurz an und läuft dann wieder an | Das Ereignis bleibt möglicherweise nicht verriegelt, oder eine weitere Startanforderung setzt das Band erneut in Betrieb | Speicherung von Ereignissen, Rücksetz- und Startlogik prüfen |
| Die Reaktion erfolgt nur in einer Betriebsart | Der Steuerungspfad ändert sich mit der gewählten Betriebsart | Betriebsartenlogik und Quelle der Antriebsbefehle vergleichen |
Erfassen Sie für dasselbe kontrollierte Testereignis diese sechs Beobachtungen in der angegebenen Reihenfolge:
- Der Detektor erfasst das Ereignis.
- Der zugeordnete Detektorausgang wechselt seinen Zustand.
- Das nachgeschaltete Relais oder der Eingang der speicherprogrammierbaren Steuerung (PLC) reagiert, sofern vorhanden.
- Die Förderbandsteuerung gibt den Stoppbefehl aus oder entzieht die Fahrfreigabe.
- Der Motorstarter oder der Frequenzumrichter (VFD) reagiert.
- Das Förderband und das betroffene Material kommen vor der geschützten Stelle zum Stillstand.
Anhand der ersten ausbleibenden Reaktion erkennen Sie, welcher Abschnitt zu untersuchen ist. Wenn sich beispielsweise ein PLC-Eingang ändert, während der Fahrbefehl weiterhin aktiv ist, sind das Programm und die Betriebsart zu prüfen. Dies ist kein Nachweis für eine Störung des Detektorkopfs.
Bringen Sie die Anlage in einen sicheren Zustand, bevor Sie die Störung zurückverfolgen.
Stoppen Sie die reguläre Materialzufuhr und kontrollieren Sie das betroffene Material, solange die erforderliche Stoppfunktion nicht verfügbar ist. Halten Sie Personen vom Förderband und den nachgeschalteten Anlagen fern. Wenden Sie bei unmittelbarer Gefahr das am Standort geltende Not-Halt-Verfahren an.
Bedienpersonal kann externe Anzeigen, Zeitstempel und ausgewählte Betriebsarten von einer sicheren Position aus dokumentieren. Elektrische Messungen, der Zugang zu Schaltschränken und Änderungen an der Steuerung sind qualifiziertem Elektro- oder Steuerungsfachpersonal vorbehalten und müssen nach dem freigegebenen Arbeitsverfahren erfolgen. Trennen Sie vor dem Berühren von Leitungen, dem Öffnen geschützter Bereiche oder dem Entnehmen von Metall sämtliche relevanten Energiequellen und überprüfen Sie die wirksame Trennung. Berücksichtigen Sie dabei auch gespeicherte Energie und eine mögliche Materialzufuhr aus vorgelagerten Anlagenteilen.
Eine Stopptaste oder das Zurücksetzen des Detektors ersetzt keine Einrichtung zur Energietrennung. Die OSHA-Vorschrift zur Kontrolle gefährlicher Energien stellt diese Unterscheidung für die von ihr erfassten Arbeiten in den USA ausdrücklich klar. Überbrücken Sie keine Detektorkontakte, forcieren Sie keine PLC-Eingänge und umgehen Sie keinen Sicherheitsstromkreis, um die Produktion aufrechtzuerhalten.
Warum kann der Detektor einen Alarm auslösen, ohne seinen Stoppausgang zu schalten?
Die Anzeige und der Stoppausgang können unterschiedliche Funktionen oder Einstellungen haben. Ermitteln Sie zunächst, welches Ereignis angezeigt wird. Prüfen Sie anschließend, ob der dem Förderbandstopp zugewiesene Ausgang aktiviert ist und tatsächlich seinen Schaltzustand ändert.
Handelt es sich bei dem angezeigten Ereignis tatsächlich um eine Metalldetektion?
Betrachten Sie den Ereignistext und den Fehlerstatus gemeinsam; eine leuchtende Anzeige kann auf einen Fehler- oder Testzustand statt auf ein reguläres Metallereignis hinweisen. Notieren Sie vor dem Zurücksetzen die genaue Meldung bzw. den genauen Code.
Das Handbuch zur Eriez Metalarm-Serie 3500 QM2, MM-247C, erläutert, dass auch bei einem Spulenfehler die Kontrollleuchte „Detect“ aufleuchtet. Dasselbe Handbuch beschreibt einen Schalter „Relay“ mit den Stellungen OFF, ON und LATCH. In der Stellung OFF können die Detektionsanzeigen ansprechen, ohne dass das Ausgangsrelais schaltet; LATCH hält die Reaktion bis zum Zurücksetzen aufrecht. Diese Beispiele verdeutlichen, warum eine Kontrollleuchte und ein Relais getrennt geprüft werden müssen. Die Schalterbezeichnungen und das beschriebene Verhalten gelten für dieses Steuergerät.
Verwenden Sie bei einem anderen Detektor dessen Ereignisliste und Ausgangseinstellungen. Ermitteln Sie alle Einstellungen zur Ausgangsdeaktivierung, zum Testbetrieb, zur Sperrung oder zum jeweiligen Produkt, die sich auf die erforderliche Aktion auswirken. Dokumentieren Sie die freigegebene Einstellung, bevor Sie sie ändern, damit bei der Fehlersuche keine davon unabhängige Einstellung verloren geht.
Ist der richtige Ausgang aktiviert und kann er seinen Schaltzustand ändern?
Lassen Sie den Techniker den zugewiesenen Ausgang direkt an der Schnittstelle prüfen und anschließend mit dem Schaltplan abgleichen. Ein hörbares Klicken des Relais oder allein das Ausgangssignal LED ist kein Nachweis dafür, dass im angeschlossenen Stromkreis die erforderliche Kontaktumschaltung erfolgt.
Bei einem Relaisausgang sollte der Schaltplan den gemeinsamen Kontakt (COM), den Schließerkontakt (NO) und den Öffnerkontakt (NC) kennzeichnen, sofern diese vorhanden sind. NO und NC bezeichnen den unbetätigten Zustand des Relais. Daraus allein geht nicht hervor, welcher Schaltzustand “betriebsbereit”, “Metall erkannt” oder “Stopp” bedeutet. Ein Relais kann im Normalbetrieb angezogen sein und bei Eintritt eines Ereignisses abfallen.
Erstellen Sie anhand des mitgelieferten Schaltplans eine kleine Zustandstabelle mit dem erwarteten Ausgangszustand bei Normalbetrieb, Detektion, Detektorstörung und Ausfall der Spannungsversorgung des Detektors. Vergleichen Sie die beobachteten Zustände mit diesen Sollzuständen. So lassen sich eine falsche Kontaktwahl oder eine invertierte Logik zuverlässiger erkennen als durch versuchsweises Vertauschen der NO- und NC-Anschlüsse.
A potenzialfreier Kontakt schaltet einen separaten Stromkreis; er stellt für diesen Stromkreis jedoch keine Betriebsspannung bereit. Wenn der Kontakt korrekt schaltet, das empfangende Gerät jedoch nicht reagiert, prüfen Sie als Nächstes dessen Steuerspannungsversorgung, Verdrahtung, gemeinsame Verbindung und Schnittstellentyp. Ein Transistorausgang benötigt stattdessen einen dazu passenden Eingang und eine entsprechende Verdrahtung.
Wenn sich der Ausgang ändern sollte, dies jedoch nicht geschieht, prüfen Sie dessen Konfiguration und die Ausgangshardware. Ist ein Schnittstellenrelais vorhanden, prüfen Sie dessen Spule und Kontakte getrennt voneinander. Berücksichtigen Sie bei der Entscheidung, ob ein Schnittstellenrelais erforderlich ist, die angegebenen Nennwerte und Lastdaten; schließen Sie einen Förderbandmotor nicht direkt an einen Detektorsignalausgang an.
Was ist zu prüfen, wenn der Detektorausgang seinen Zustand ändert, PLC das Förderband aber nicht stoppt?
Prüfen Sie zunächst, ob das Ereignis am richtigen Eingang PLC ankommt, und anschließend, ob das Programm diesen Eingang im ausgewählten Modus zum Stoppen des Förderbands verwendet. Ein auf dem Bedienerbildschirm angezeigter Alarm kann mit einem anderen Tag verknüpft sein als dem, der in der Motorsteuerungslogik verwendet wird.
Erreicht das Ereignis den richtigen PLC-Eingang?
Wenn sich der Detektorausgang ändert, der zugehörige PLC-Eingang jedoch nicht, konzentrieren Sie sich auf die Schnittstelle zwischen beiden. Gleichen Sie vor einer Änderung des Programms die Kabelnummer im Schaltplan und den Eingangskanal mit der installierten Hardware ab.
Der Techniker sollte Ausgangstyp, Eingangstyp, erforderliche Steuerspannung, gemeinsame Anschlussklemme und eventuell vorhandene Zwischenrelais vergleichen. Ein korrektes Schalten des Detektorkontakts schließt einen unterbrochenen Leiter, eine fehlende Steuerversorgung oder eine fehlerhafte Eingangsverdrahtung an einer späteren Stelle des Stromkreises nicht aus.
Wenn das Ereignis nur sporadisch auftritt, erfassen Sie neben seinem Zustand auch seine Dauer. Ein kurzer Impuls kann verschwinden, bevor PLC ihn erfasst, oder durch einen Eingangsfilter unterdrückt werden. Eine langsam aktualisierte Bedieneranzeige kann ebenfalls eine kurze Änderung übersehen, die von der Steuerung empfangen wurde. Verwenden Sie im Rahmen der Arbeitsanweisung für Elektroarbeiten eine geeignete PLC-Aufzeichnung oder ordnungsgemäß ausgelegte Prüfmittel, anstatt sich darauf zu verlassen, dass eine Person den Bildschirm beobachtet.
Siemens-Dokumentation zur Impulserfassung für S7-1200 erläutert diesen Unterschied. Die Impulserfassung kann kurze Ereignisse bis zur nächsten Aktualisierung des Eingangs speichern, wird jedoch erst nach dem Eingangsfilter ausgeführt. Ein Ereignis, das bereits vom Filter unterdrückt wurde, kann damit nicht wiederhergestellt werden.
Vergleichen Sie den gemessenen Ausgangsimpuls mit den Filter-, Aktualisierungs- und Programmlaufzeiten des installierten Eingangs. Ist ein Impuls zu kurz, kann der Steuerungstechniker prüfen, ob ein unterstützter speichernder Ausgang, eine Impulsverlängerung oder ein geeignetes Verfahren zur Eingangserfassung eingesetzt werden kann. There is no universal pulse duration or filter setting for every detector and PLC. Eine Änderung muss die erforderliche Reaktionszeit aufrechterhalten und verhindern, dass elektrische Störungen als gültiges Ereignis erkannt werden.
Wird bei PLC über diesen Eingang der Laufbefehl aufgehoben?
Wenn das Eingangssignal empfangen wird, der Fahrbefehl für das Förderband jedoch weiterhin ansteht, untersuchen Sie die Stopplogik und ihre Bedingungen. Verfolgen Sie das Signal vom empfangenen Eingang bis zum Motorbefehl während desselben Ereignisses.
Suchen Sie nach der konkreten Bedingung, die die Reaktion verhindert: einer Wartungsüberbrückung, einer Auswahl, bei der nur ein Alarm ausgelöst wird, einem falschen Anlagenkennzeichen, einer deaktivierten Verriegelung, einer Lokal-/Fern-Umschaltung oder einem Reset, der das Ereignis zu früh löscht. Vergleichen Sie Automatik- und Handbetrieb, wenn sich das Fehlerbild zwischen diesen Betriebsarten ändert. Ein betriebsartenabhängiger Fehler ist ein Anlass, die unterschiedlichen Signalwege zu prüfen, statt einen Ausgang auszutauschen, der bereits funktioniert.
Vergleichen Sie außerdem den Befehl PLC mit der aktiven Befehlsquelle des Antriebs. Ein VFD, der über sein lokales Bedienfeld läuft, verwendet möglicherweise nicht den Fahrbefehl PLC, den das Programm gerade zurückgenommen hat. Umgekehrt kann der PLC einen Stoppbefehl senden, während ein separater, dauerhaft anstehender Fahrbefehl dazu führt, dass die Bewegung nach dem Ende des Ereignisses wieder aufgenommen wird.
Dokumentieren Sie zeitlich synchronisiert den Eingang, den Stoppbefehl, die Reaktion des Antriebs und jeden neuen Startbefehl. Wenn Eingangssignal und Stopplogik korrekt sind, aber der physische Ausgang oder der Antriebsbefehl nicht stimmt, verfolgen Sie den Signalweg bis zu dieser Schnittstelle weiter. Beheben Sie die erste nachgewiesene Abweichung und wiederholen Sie anschließend das vollständige Ereignis. Verwenden Sie keine erzwungenen Zustände von PLC als Ersatz für den Nachweis des tatsächlichen Detektor-Signalwegs.
Was ist zu prüfen, wenn der Stoppbefehl anliegt, das Förderband aber weiterläuft?
Stellen Sie fest, ob der Antrieb den Befehl angenommen hat und ob das Förderband verzögert, ausläuft oder weiterhin angetrieben wird. Eine Stoppanforderung im PLC und ein stillstehender Förderer sind zwei unterschiedliche Beobachtungen.
Vergleichen Sie bei einem VFD-gesteuerten Förderer während des Ereignisses die aktive Steuerquelle, den Stoppstatus, die Ausgangsfrequenz und die verfügbare Drehzahlrückmeldung. Bei einem über einen Starter gesteuerten Motor muss der Techniker die tatsächliche Reaktion und Rückmeldung des Starters prüfen. Wenn sich der Stoppbefehl ändert, der Starter jedoch geschlossen bleibt, sind dessen Steuerpfad und Hardware zu untersuchen; die Kontaktstellung darf nicht allein aus der Anzeige auf einem PLC-Bildschirm abgeleitet werden.
Rockwells Referenzhandbuch zum PowerFlex 700S, unterscheidet im Abschnitt „Start-/Stoppmodi“ zwischen Auslaufstopp und Rampenstopp. Bei einem Auslaufstopp wird die Antriebsregelung aufgehoben, sodass die Last ihre gespeicherte Bewegungsenergie durch Auslaufen abbaut. Bei einem Rampenstopp wird die Solldrehzahl des Motors reduziert, während der Antrieb die Regelung beibehält. Dies erklärt, warum sich der Förderer auch nach dem ordnungsgemäßen Empfang eines Befehls noch erheblich weiterbewegen kann.
Wenn der Antrieb den Stoppbefehl annimmt, der Stillsetzvorgang jedoch zu lange dauert, prüfen Sie die konfigurierte Stoppart, das Verzögerungsverhalten, die Last und die Bremsauslegung. Erfassen Sie alle während der Verzögerung auftretenden Antriebsstörungen. Eine Verkürzung der programmierten Rampe ohne vorherige Prüfung der Antriebs- und Bremskapazität kann eine neue Störung verursachen, ohne den vorgesehenen Stillsetzvorgang zu erreichen.
Messen Sie die Bewegung des Förderbands und des Materials, statt sich nur auf die Meldung “Gestoppt” zu verlassen. Bei einem geneigten Förderer, einem beladenen Förderband oder in einer Rutsche gleitendem Material kann die Bewegung anders fortbestehen, als es die vom Motor gemeldete Drehzahl erwarten lässt. Wenn nach dem Stillstand des Motors weiterhin Bewegung vorhanden ist, untersuchen Sie diese mechanische oder materialbedingte Bewegung, bevor Sie die Detektoreinstellungen ändern.
Ein langer Anhalteweg kann eine weiter vorgelagerte Detektionsposition, eine konstruktive Änderung am Antriebs- oder Bremssystem oder eine andere Ausschleusevorrichtung erfordern. Wählen Sie die Änderung anhand der ermittelten Ursache. Halten Sie die Personenschutzfunktionen der Anlage von einem gewöhnlichen Prozesssignal der Metalldetektion getrennt.
Wie prüfen Sie, ob das Förderband anhält, bevor das Metall die Maschine erreicht?
Vergleichen Sie den Weg vom Detektionsereignis bis zum vollständigen Stillstand mit dem tatsächlichen Abstand zur zu schützenden Stelle. Berücksichtigen Sie die Steuerverzögerung und den Nachlauf nach dem Stoppbefehl und planen Sie anschließend die bei den Tests festgestellte Materialbewegung und Streuung ein.
Markieren Sie zunächst die relevanten Stellen in der Förderbandzeichnung: den Punkt, an dem das Zielobjekt das Erfassungssignal auslöst, sowie die Übergabestelle oder den Maschineneinlauf, den es nicht erreichen darf. Verwenden Sie die Entfernung entlang des Materialwegs und nicht die geradlinige Entfernung über den Hallenboden. Planen Sie kontrollierte Inbetriebnahmetests mit einer nachgeschalteten Rückhaltemöglichkeit, damit ein Prüfobjekt nicht in einen in Betrieb befindlichen Brecher oder eine Mühle gelangen kann.
Sie benötigen drei Eingangsgrößen:
- Bandgeschwindigkeit v in Metern pro Sekunde: Messen Sie die tatsächliche Geschwindigkeit oder verwenden Sie ein verifiziertes Signal der Bandgeschwindigkeit. Eine VFD Frequenzanzeige allein ist keine Messung der Bandgeschwindigkeit.
- Steuerungsverzögerung t in Sekunden: Zeit vom Erkennungsereignis bis zum Eintreffen des festgelegten Stoppbefehls am Antrieb oder Starter. Konfigurierte Verzögerungen und zwischengeschaltete Steuerungen sind zu berücksichtigen.
- Nachlaufweg nach diesem Befehl d in Metern: Der tatsächliche Förderbandweg bis zum Stillstand ist unter den relevanten Last- und Betriebsbedingungen zu messen.
Wenn die Geschwindigkeit während der Steuerungsverzögerung annähernd konstant bleibt:
Wegstrecke von der Erkennung bis zum Stillstand = v × t + d.
Nehmen wir beispielsweise an, dass ein beladenes Förderband mit 1.2 m/s. Seine Steuerungsverzögerung beträgt 0.25 s, und es legt 2.1 m nach dem Stoppbefehl zurück. Insgesamt ergibt sich:
1.2 × 0.25 + 2.1 = 2.4 m.
Wenn nur 2.2 m beträgt der Abstand zwischen dem Detektionspunkt und der zu schützenden Übergabestelle; in diesem Beispiel wird das Zielobjekt nicht stromaufwärts zurückgehalten. Prüfen Sie eine weiter vorgelagerte Detektionsposition oder eine verbesserte Stoppvorrichtung, bevor Sie das Ansprechverhalten der Linie akzeptieren.
Wenn sich die Verzögerung erhöht auf 0.65 s und Geschwindigkeit sowie Nachlaufweg nach dem Stoppbefehl unverändert bleiben, beträgt der Gesamtweg 2.88 m. Die zusätzlichen 0.48 m sind auf die Steuerungsverzögerung zurückzuführen, sodass bei der Ursachenanalyse die Zeitsteuerung zu untersuchen ist. Ist die Verzögerung bereits gering, der Nachlaufweg nach dem Stoppbefehl jedoch ausschlaggebend, bringt eine Änderung des Alarmtimers kaum eine Verbesserung.
Hierbei handelt es sich um angenommene Eingangswerte zur Veranschaulichung der Methode. Wiederholen Sie die Messungen für Ihre Anlage bei den relevanten Geschwindigkeiten und Lastzuständen, einschließlich des Betriebszustands mit dem längsten Nachlaufweg. Bei höherer Betriebsgeschwindigkeit ist zudem eine erneute Messung des Anhaltewegs erforderlich; gehen Sie nicht davon aus, dass der Nachlaufweg nach dem Stoppbefehl bei einer Geschwindigkeitsänderung konstant bleibt.
Wenn Sie den gesamten Weg vom auslösenden Ereignis bis zum Stillstand direkt messen, darf die Steuerungsverzögerung nicht erneut hinzugerechnet werden. Wenn sich die Geschwindigkeit während der Verzögerungszeit ändert, ist eine direkte Wegmessung der Berechnung anhand einer einzelnen Nenngeschwindigkeit vorzuziehen. Berücksichtigen Sie beim Beurteilen, ob das Metall den zu schützenden Punkt sicher passiert hat, auch ein mögliches Rutschen oder Rollen des Prüfkörpers sowie dessen Weiterbewegung in einer Rutsche. Legen Sie den endgültigen Sicherheitszuschlag anhand der an der Anlage gemessenen Schwankungen und der Schutzanforderungen fest.
Wie weisen Sie nach, dass die Reparatur funktioniert, bevor Sie die Produktion wieder aufnehmen?
Führen Sie ein kontrolliertes Detektionsereignis über die gesamte Anlage durch und weisen Sie sowohl die Stoppreaktion als auch die endgültige Position des Prüfkörpers nach. Ein Relais, das auf der Werkbank schaltet, oder ein Detektor, der Metall auf einem leeren Förderband erkennt, reicht für den Abschluss dieser Prüfung nicht aus.
Wenden Sie das vereinbarte Verfahren zur Inbetriebnahme an, mit einem auffindbaren Prüfobjekt und einer nachgeschalteten Rückhalteeinrichtung. Halten Sie Personen außerhalb des Gefahrenbereichs, während sich die Förderlinie bewegt. Erfassen Sie jedes Prüfobjekt nach der Prüfung, damit durch den Test kein loses Metall in die Produktion gelangt.
- Prüfobjekt und Prüfzustand festlegen. Erfassen Sie Metallart, Abmessungen, Position in der Materialladung, Bandgeschwindigkeit, Materialhöhe, Betriebsart und die erforderliche Reaktion der Anlage. Verwenden Sie ein Prüfobjekt, das für die Gefährdung repräsentativ ist, zu deren Erkennung der Detektor ausgewählt wurde.
- Den vollständigen Ereignisablauf erfassen. Erfassen Sie die Anzeige des Detektors, das Ausgangssignal, das empfangende Eingangssignal, die Stoppanforderung, die Reaktion von Antrieb oder Motorstarter sowie den Stillstand des Förderbands. Eine gemeinsame Zeitbasis oder eine koordinierte Aufzeichnung erleichtert die Unterscheidung zwischen einem Signalverlust und einer verzögerten Reaktion.
- Weisen Sie nach, wo das Zielmaterial landet. Stellen Sie sicher, dass das betroffene Material stromaufwärts des geschützten Punkts verbleibt oder von der angegebenen Ausschleusanordnung erfasst wird. Holen Sie das Zielmaterial erst nach der erforderlichen Isolation zurück.
- Erproben Sie die relevanten Varianten. Beziehen Sie die Betriebsarten, Lasten, Geschwindigkeiten und aufeinanderfolgenden Ereignisse ein, die auf dieser Linie auftreten. Bei aufeinanderfolgenden Zielmaterialien ist zu überprüfen, ob die Stopp- oder Ausschleusreaktion das betroffene Material während der gesamten Rückgewinnung und des Zurücksetzens weiterhin sicher unter Kontrolle hält.
- Überprüfen Sie das Verhalten bei Störungen und beim Wiederanlauf. Demonstrieren Sie mithilfe des freigegebenen Inbetriebnahmeverfahrens die spezifizierte Reaktion auf einen Detektorfehler oder Stromausfall. Überprüfen Sie, was geschieht, wenn das Ereignis nicht mehr ansteht, der Detektor zurückgesetzt wird und ein neuer Start angefordert wird. Beziehen Sie bei Bedarf die Materialzuführung vor der Anlage und die nachgeschalteten Einrichtungen in die Sequenz ein.
Ein erfolgreiches Ergebnis stellt einen Zusammenhang zwischen dem aufgezeichneten Ereignis, einer wirksamen Stopp- oder Ausschleusmaßnahme, der Rückgewinnung des Zielmaterials und der spezifizierten Wiederanlaufsequenz her. Wenn ein Signal zwischen zwei Beobachtungspunkten verschwindet, überprüfen Sie erneut diese Schnittstelle. Wenn alle Signale funktionieren, das Zielmaterial jedoch den geschützten Bereich passiert, überprüfen Sie erneut das Problem mit dem Anhalteweg oder dem Ausschleuszeitpunkt.
Was ist, wenn der Alarm selbst fälschlicherweise ausgelöst wird oder instabil ist?
Untersuchen Sie die unerwünschten Detektionen und die ausbleibende Stoppreaktion als getrennte Probleme. Deaktivieren Sie einen erforderlichen Stopp nicht lediglich deshalb, weil Alarme störend sind.
Das Leitfaden zur Störungsbehebung für Systeme von Advanced Detection Systems verwendet eine zweckmäßige Prüffolge: Vergleichen Sie das Verhalten des Detektors bei stillstehendem Förderer, bei laufendem Leerband und bei laufendem Band mit Material. Unter kontrollierten Bedingungen können diese Vergleiche dabei helfen, elektrische Störeinflüsse, Einflüsse des Förderbands oder benachbarter Metallteile sowie materialbedingte Veränderungen voneinander abzugrenzen.
Dokumentieren Sie, ob die Ereignisse im Zusammenhang mit einer Gurtverbindung, dem Arbeitszyklus einer anderen Maschine, Vibrationen oder einem Materialwechsel auftreten. Beheben Sie die nachgewiesene Ursache und wiederholen Sie anschließend die vorgeschriebene Prüfung mit dem Testkörper sowie die Prüfung des vollständigen Anlagenverhaltens. Wird die Empfindlichkeit so weit reduziert, bis keine Alarme mehr auftreten, kann dadurch auch die Fähigkeit verloren gehen, den maßgeblichen Testkörper zu erkennen.
Beheben Sie die fehlerhafte Verbindung, bevor Sie den Detektor austauschen.
Wenn ein Metalldetektor Alarm auslöst, der Förderer jedoch nicht stoppt, beheben Sie den ersten nachgewiesenen Fehler in der Funktionskette zwischen der Detektion und der kontrollierten Materialhandhabung. Verwenden Sie den vorhandenen Detektor weiter, wenn er den vorgeschriebenen Testkörper erkennt und sein Ausgang ordnungsgemäß funktioniert. Möglicherweise ist lediglich eine Korrektur der Verdrahtung oder des Steuerungsprogramms erforderlich. Wenn die Steuerung korrekt reagiert, der Testkörper jedoch zu weit transportiert wird, optimieren Sie stattdessen die Anordnung oder die Stoppvorrichtung.
Für einen neuen oder umgebauten Schüttgutförderer hilft Ihnen unser Sortiment an Metalldetektoren für Förderbänder dabei, verschiedene Installationsanordnungen zu vergleichen. Der LJT-A Förderband-Metalldetektor ist eine Ausführung in Rahmenbauweise für Schüttgutförderbänder. Die Erkennungsfunktion und die erforderliche Reaktion Ihres Förderers müssen im Rahmen des Projekts aufeinander abgestimmt werden; verwenden Sie die mitgelieferten Steuerungsdetails des installierten Geräts.
Um eine Anwendung mit Corvelan zu besprechen, senden Sie die Typenschilder von Detektor und Steuerung, eine kurze Schilderung des Ereignisses, den ausgewählten Betriebsmodus und Angaben dazu, welche der sechs Ansprechstellen funktioniert haben. Geben Sie außerdem die Bandgeschwindigkeit, die Materialhöhe, den verfügbaren Bremsweg und die erforderliche Maßnahme an. Stromlaufpläne, eine Eingangs-/Ausgangsliste und Beobachtungen mit Zeitstempel helfen bei der Identifizierung der Schnittstelle, die näher untersucht werden muss.
Verwenden Sie für die erste Beschreibung unser Kontaktformular. Senden Sie Fotos oder Zeichnungen per E-Mail an [email protected]; das Formular selbst ist für Ihre Nachricht und Kontaktdaten vorgesehen.
Besprechen Sie Ihre Anforderungen an die Detektion und das Stoppen des Förderbands
Häufig gestellte Fragen
Warum funktioniert der Not-Halt, der Metalldetektor jedoch nicht?
Für die beiden Ereignisse können unterschiedliche Steuerpfade verwendet werden. Ein funktionierender Not-Halt belegt daher nicht, dass das Stoppsignal des Detektors korrekt angeschlossen ist oder ordnungsgemäß verarbeitet wird. Verfolgen Sie das tatsächliche Detektionsereignis über den zugeordneten Eingang und die Förderbandsteuerung. Schalten Sie einen gewöhnlichen Detektorausgang zur vereinfachten Fehlersuche nicht auf einen Sicherheitskreis; jede sicherheitsrelevante Änderung erfordert eine fachgerechte Systemauslegung und Validierung.
Soll das Zurücksetzen des Metalldetektors den Förderer neu starten?
Halten Sie beim Stopp-und-Entnahme-Betrieb das Zurücksetzen des Detektors von der bewussten Wiederanlaufsequenz getrennt, die nach dem Entfernen des Metalls und der Freigabe der Anlage erfolgt. Prüfen Sie, ob eine dauerhaft anstehende Laufanforderung beim Zurücksetzen des Detektors erneut aktiv wird. Das Zurücksetzen eines Alarms darf nicht als Nachweis dafür gelten, dass die Entnahme abgeschlossen ist oder dass alle Personen den Gefahrenbereich verlassen haben.
Was sollten Sie nach dem Austausch der Steuerung oder der Wiederherstellung von Einstellungen prüfen?
Vergleichen Sie die Ausgangszuordnung, den aktiven Schaltzustand, das Verhalten bei gespeicherten Ereignissen und die Schnittstelleneinstellungen der installierten Steuerung mit der freigegebenen Konfiguration. Vergleichen Sie außerdem den PLC-Eingang und die Stopp-Logik, falls diese geändert wurden. Eine wiederhergestellte Empfindlichkeitseinstellung ist kein Nachweis dafür, dass auch die Ausgangseinstellungen wiederhergestellt wurden. Lösen Sie erneut ein tatsächliches Detektionsereignis aus und überprüfen Sie die Reaktion des Förderbands, statt sich allein auf die Einstellungsanzeige zu verlassen.
Beweist das manuelle Vorbeiführen eines Prüfkörpers, dass der Stoppkreis funktioniert?
Nein. Damit lässt sich möglicherweise eine Detektionsreaktion nachweisen, jedoch werden weder die zeitlichen Abläufe des laufenden Förderbands noch dessen beladener Anhalteweg oder die Rückgewinnung des Prüfobjekts reproduziert. Führen Sie die oben beschriebene kontrollierte Prüfung der vollständigen Linie durch. Halten Sie die Prüfobjekte sicher zurück und dokumentieren Sie ihren Verbleib; verwenden Sie keine losen Objekte, die in nachgeschaltete Maschinen gelangen können.
Was ist zu tun, wenn das Förderband stoppt, die darüber angeordnete Aufgabevorrichtung jedoch weiterläuft?
Der Förderbandstopp kann funktionieren, obwohl die übergeordnete Beschickungssequenz unvollständig ist. Bei fortgesetzter Materialzufuhr kann sich Material auf dem stillstehenden Förderband ansammeln, das detektierte Objekt verschütten oder vom Band fallen. Prüfen Sie die Schaltfolge von Aufgabeeinrichtung und Förderband gemeinsam und berücksichtigen Sie dabei auch Material, das bereits durch eine Schurre fällt. Lassen Sie das Steuerungsteam die erforderliche koordinierte Reaktion umsetzen und testen Sie anschließend das Anhalten und Wiederanlaufen unter Einbeziehung dieses Restmaterials.




