Подберите оборудование по месту установки и задаче сепарации.
Все магнитные сепараторы →Начните с материала или производственной линии, которые необходимо защитить.
Все области применения →Сравните технологии, проверьте параметры и подготовьте запрос коммерческого предложения.
Все руководства →Ознакомьтесь с производством, контролем качества и ответами на вопросы перед запросом коммерческого предложения.
Corvelan oil-cooled suspended electromagnetic separators remove unwanted iron and steel from bulk material moving on a conveyor. These magnetic pieces are often called посторонние ферромагнитные включения железа. Они защищают дробилки, мельницы, шредеры и другое оборудование, установленное далее по технологической линии. Мы подбираем сепаратор с учетом ширины ленты, толщины слоя материала, скорости ленты, извлекаемых железных включений, расстояния от магнита до железа и способа очистки.
Подвесной электромагнитный сепаратор с масляным охлаждением — это электромагнит, устанавливаемый над конвейером для удаления железа и стали из проходящего ниже потока сыпучего материала. Масло в системе охлаждения отводит тепло от электромагнитной катушки. Сепараторы этого типа обычно устанавливают перед дробилками, мельницами, шредерами и другим оборудованием, которое может быть повреждено посторонними железными включениями.
Фрагменты железа и стали, обладающие высокой магнитной восприимчивостью.
Над конвейером, узлом перегрузки или зоной разгрузки, где посторонние железные включения можно извлечь из потока материала.
Ширина ленты, толщина слоя материала, рабочее расстояние, скорость ленты, извлекаемые железные включения, частота их появления и способ очистки.
Выбирайте этот подвесной электромагнит с масляным охлаждением и ручной очисткой, если железные включения появляются лишь время от времени, конвейер можно останавливать для плановой очистки, а применение масляного охлаждения допускается на объекте. Если железные включения появляются часто, производство нельзя останавливать, применение масла не допускается или требуется преимущественно извлекать алюминий либо медь, выберите сепаратор другого типа.
Используйте этот сепаратор, если болты, гайки, прутки или другие железные предметы попадают в материал лишь изредка, а операторы могут безопасно очистить магнит во время плановой остановки.
Используйте самоочищающийся подвесной электромагнит, если уловленное железо часто накапливается или производственный процесс нельзя останавливать для ручной очистки.
Если основной задачей является извлечение алюминия, меди или мелкодисперсных слабомагнитных минералов, этот сепаратор для нее не подходит.
Это оборудование также называют электромагнитным железоотделителем или подвесным электромагнитом с масляным охлаждением в конвейерных системах.
Выбирайте оборудование по фактическим условиям работы конвейера, а не по знакомому номеру модели или максимальному значению магнитной индукции на поверхности в гауссах. Целевой металл, рабочее расстояние, частота появления железных включений, способ очистки и компоновка конвейера определяют, какой тип оборудования подходит для задачи.
| Условия работы вашего конвейера | Подвесной магнит на постоянных магнитах | Электромагнит с ручной очисткой | Самоочищающийся электромагнит |
|---|---|---|---|
| Железо попадается лишь изредка | Хороший исходный вариант, если требуемое рабочее расстояние находится в пределах зоны действия магнитного поля | Подходит | Как правило, это избыточное оборудование |
| Железные включения появляются часто | Только в сочетании с подходящей системой автоматической очистки | Не рекомендуется | Выберите этот вариант |
| Останавливать производство для очистки невозможно | Только при наличии автоматической очистки | Не рекомендуется | Выберите этот вариант |
| Большая глубина слоя материала или большое расстояние от магнита до железа | Используйте только в том случае, если обеспечивается требуемое расстояние | Электромагнит — более предпочтительный исходный вариант | Электромагнит — более предпочтительный исходный вариант |
| Электропитание магнита отсутствует | Выберите вариант на постоянных магнитах | Не подходит | Не подходит |
| Требуется магнитная система с электропитанием | Без катушки с электропитанием | Да | Да |
| Ручной доступ затруднен или небезопасен | Зависит от конструкции системы очистки | Не рекомендуется | Выберите этот вариант |
Не выбирайте магнит только по самому крупному ожидаемому железному включению. Ориентируйтесь на опасное включение, которое труднее всего улавливать. Крупную пластину на поверхности материала удалить легче, чем болт меньшего размера, находящийся на дне глубокого слоя материала.
При подаче электропитания на катушку сепаратор создает магнитное поле под магнитом. Железные и стальные предметы, реагирующие на это поле, притягиваются вверх. Силе притяжения противодействуют сила тяжести, глубокое залегание включений, сопротивление материала и движение конвейера. В этой конструкции с ручной очисткой извлеченные железные включения остаются на рабочей поверхности магнита до их удаления во время плановой остановки для очистки.
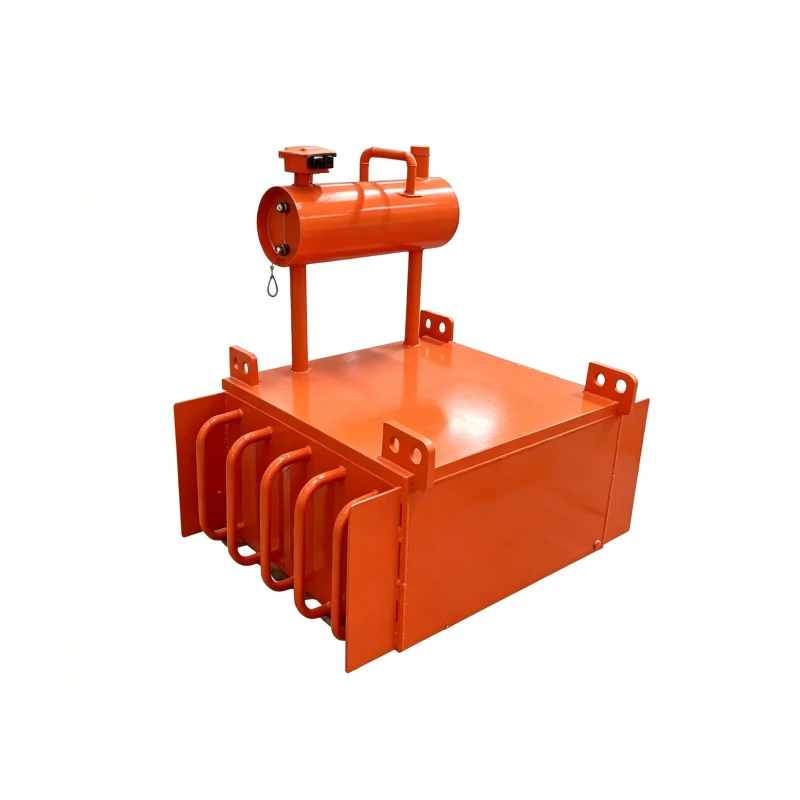
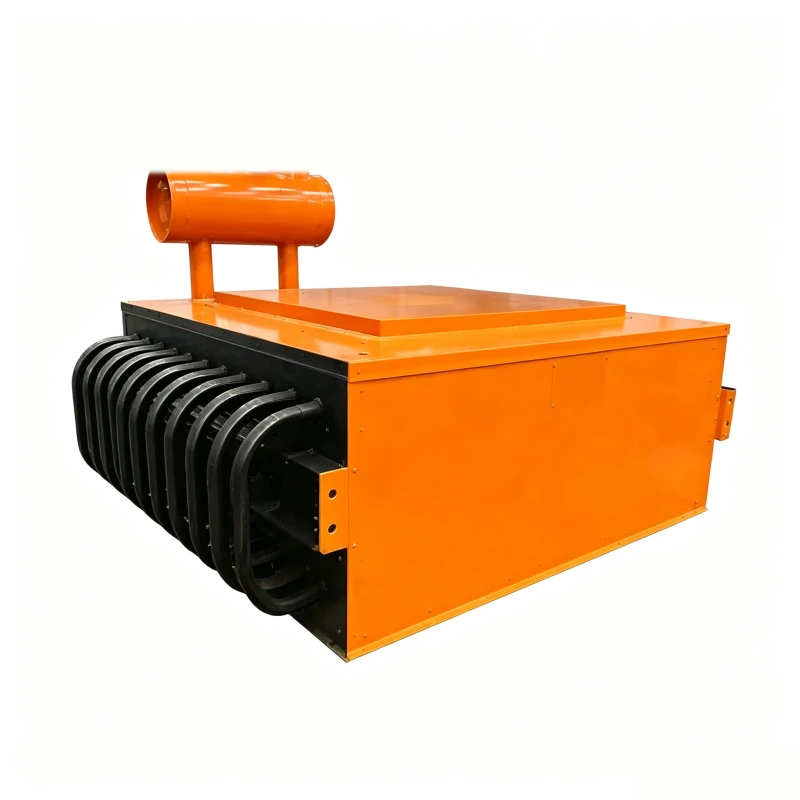
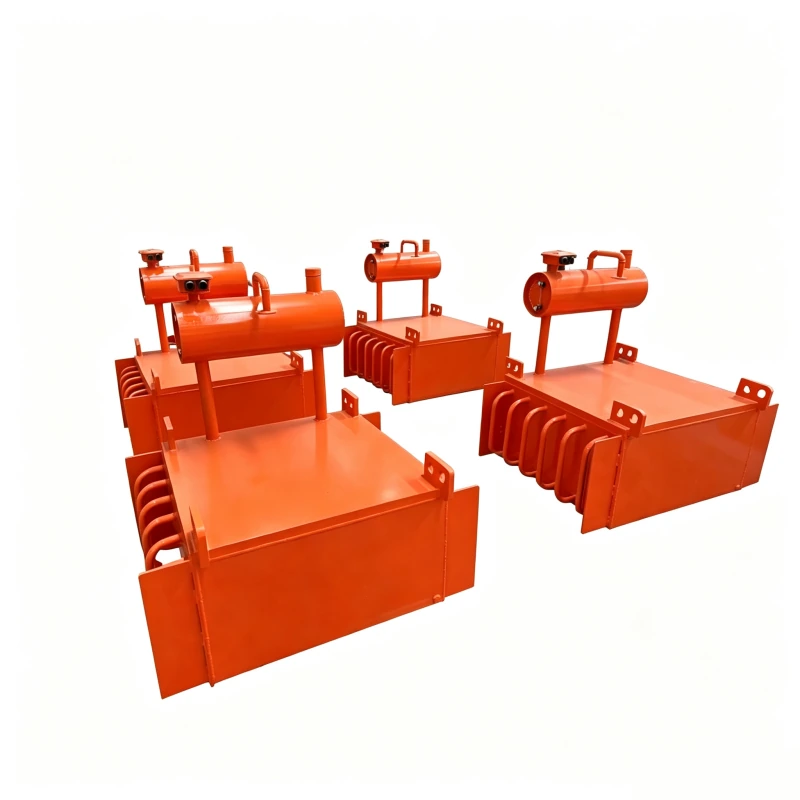
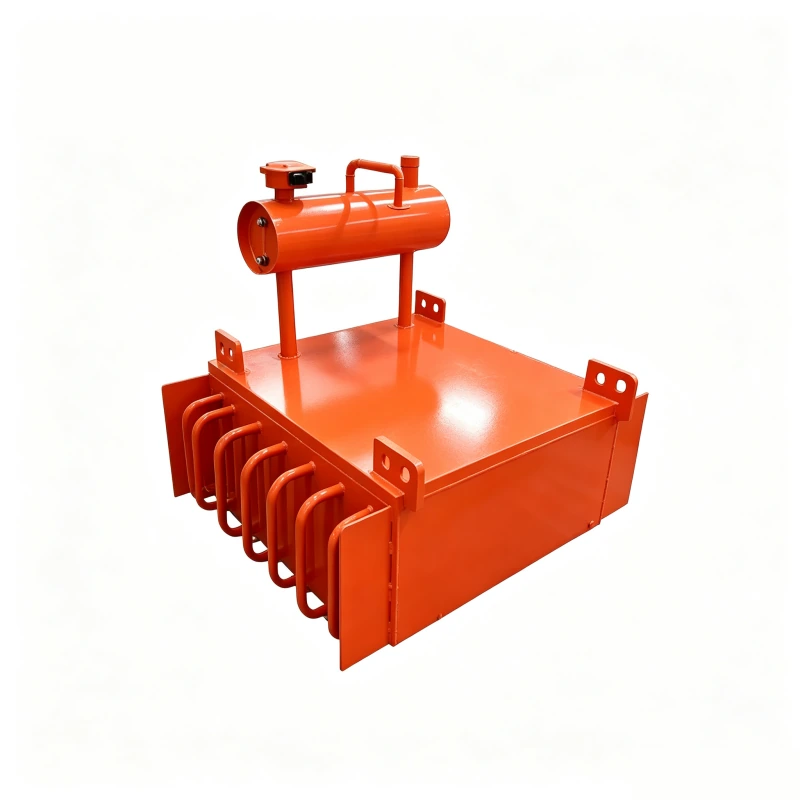
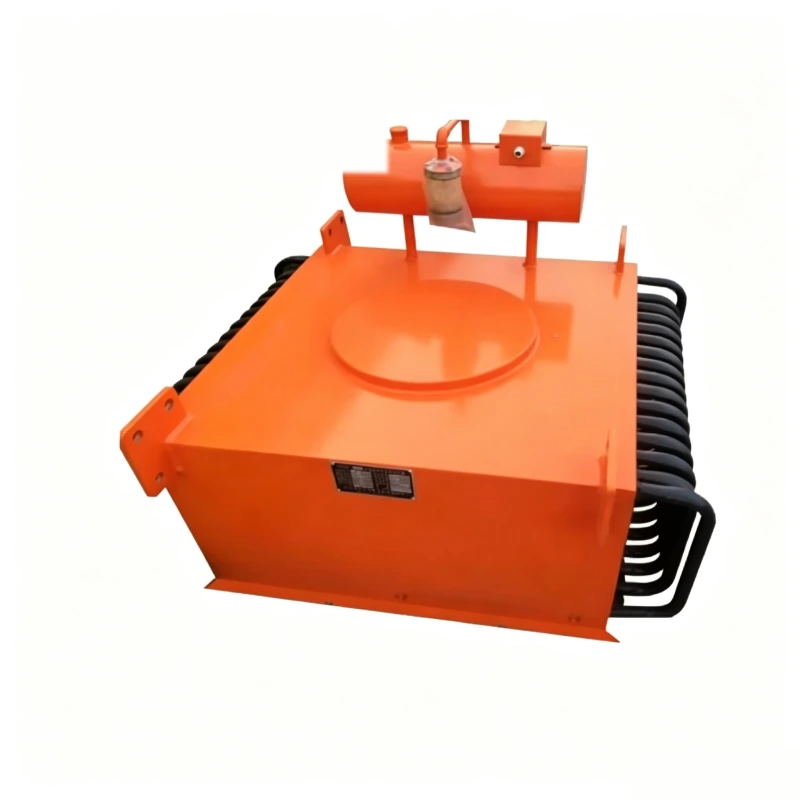
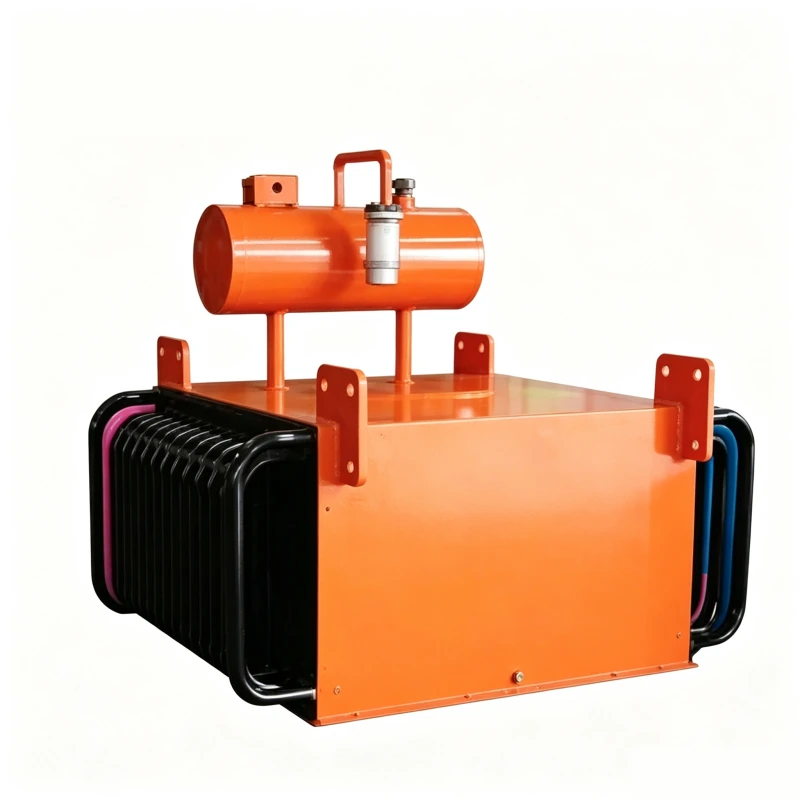
На предоставленной фотографии видны прямоугольный корпус подвесного магнита, верхний узел, точки подъема или подвеса и наружные трубопроводы вокруг корпуса.
На фотографии показана внешняя конструкция. Мощность катушки, напряжение, параметры охлаждения, требования к магнитной системе и габариты подтверждаются в технической спецификации выбранной установки.
Скорость ленты и толщина слоя материала влияют на время нахождения железных включений под магнитом и расстояние от них до рабочей поверхности магнита.
Чем ближе железное включение к магниту, тем легче его притянуть. Сила воздействия также зависит от его размера, массы, формы и положения.
Магнит должен не просто притянуть железное включение, но и извлечь его из окружающего материала на фактическом рабочем расстоянии.
Удаляйте извлеченные железные включения во время плановой остановки для очистки. Если требуется автоматическая разгрузка без остановки линии, выберите самоочищающийся сепаратор.
| В какой ситуации | Что выбрать |
|---|---|
| Электромагнит должен длительное время оставаться под напряжением либо тепловая нагрузка высока. | Выберите конструкцию с масляным охлаждением. |
| Для вашего проекта требуется именно электромагнит с масляным охлаждением. | Выберите масляное охлаждение и укажите требования к системе охлаждения и мониторингу в запросе на коммерческое предложение. |
| Любая утечка масла недопустима для технологического процесса или производственной площадки. | Не выбирайте масляное охлаждение. Используйте электромагнит с воздушным охлаждением или другой подходящий вариант. |
| Вы хотите исключить необходимость осмотра и технического обслуживания масляной системы. | Используйте вариант с воздушным охлаждением, если он рассчитан на требуемую тепловую нагрузку. |
До запуска в производство согласуйте конфигурацию системы охлаждения, точки контроля масляной системы, температуру на площадке, продолжительность непрерывной работы магнита под напряжением, параметры электропитания, требования к мониторингу и перечень проверок перед отгрузкой.
На фотографии изделия видны наружные трубопроводы системы охлаждения вокруг корпуса магнита. Это позволяет оценить пространство, необходимое для технического обслуживания оборудования. По фотографии нельзя определить тип и объём масла, внутреннюю схему циркуляции, интенсивность отвода тепла или допустимое повышение температуры. Уточните эти параметры в технической спецификации.
Измерьте расстояние от рабочей поверхности магнита до наиболее удалённого опасного железного включения, которое необходимо извлечь. Если железное включение может находиться в нижней части слоя материала, учитывайте полную толщину этого слоя. Не ограничивайтесь только свободным расстоянием между магнитом и верхней поверхностью материала.
Чем глубже слой материала, тем дальше находящиеся в нём железные включения от магнита. Инженеры часто называют слой материала слоем загрузки, а его глубину — глубиной слоя. Если при штатной работе глубина слоя достигает 220 мм, даже если среднее значение ниже, укажите нам 220 мм. Мы подбираем оборудование для наиболее тяжёлых штатных условий, а не для самых лёгких.
Используйте расстояние от рабочей поверхности магнита до целевого объекта в верхней части слоя материала. Обычно в этом положении захват выполнить легче.
Сложите зазор над материалом и полную глубину слоя. Используйте это увеличенное расстояние, если необходимо удалять железные включения со дна слоя.
Используйте максимальную глубину слоя при штатной работе. Редкие перегрузки, выходящие за рамки штатного режима, рассматривайте отдельно.
| В какой ситуации | Что делать | Не используйте это решение |
|---|---|---|
| Железные включения могут находиться на дне слоя | Выбирайте и испытывайте оборудование с учётом полного расстояния до целевого объекта на дне слоя. | Не ограничивайтесь испытаниями только с железом на поверхности материала. |
| Глубина слоя материала изменяется в ходе штатной работы | Используйте максимальную глубину слоя при штатной работе. | Не ориентируйтесь только на среднюю толщину слоя. |
| Материал липкий, плотный или плотно удерживает металлическое включение | Проверьте, способен ли магнит извлечь металлическое включение из окружающего его материала. | Не считайте, что одного магнитного притяжения достаточно для удаления металлического включения. |
| Даже небольшой кусок металла может повредить дробилку или мельницу | Используйте этот кусок при согласованных испытаниях, если он является наиболее трудноизвлекаемым опасным объектом. | Не ограничивайтесь испытанием только самого крупного куска. |
| Рядом с магнитом расположены стальные балки, роликоопоры или желоба | Укажите их на чертеже или фотографии конвейера. | Не оставляйте без внимания расположенные рядом стальные конструкции. |
Сообщите ширину ленты, нормальную и максимальную толщину слоя материала, скорость ленты, параметры извлекаемого металлического включения и доступное место установки магнита. Эти данные необходимы нам для выбора конфигурации сепаратора.
Да. Чем выше скорость ленты, тем меньше времени у магнита для притяжения и подъема металлического включения. Объект, который легко извлекается при испытании на неподвижной плите, может быть сложнее удалить при прохождении под магнитом с рабочей скоростью.
Объект дольше остается в рабочей зоне магнитного поля, поэтому у магнита больше времени для его притяжения и подъема.
Объект быстрее проходит через рабочую зону магнитного поля. Если пропущенное металлическое включение может повредить важное оборудование, проведите испытание по улавливанию движущегося объекта при согласованной скорости.
These are engineering examples, not published Corvelan customer projects. The numbers show how to choose the equipment and set the factory checks. They are not Corvelan rated performance values.
Подвесной электромагнит с масляным охлаждением и ручной очисткой.
Почему: железные включения встречаются редко, поэтому непрерывная автоматическая разгрузка не требуется.
Самоочищающийся подвесной электромагнитный сепаратор.
Не выбирайте: оборудование с ручной очисткой, представленное на этой странице.
Почему: уловленное железо должно разгружаться без остановки конвейера.
В данном примере используйте рабочее расстояние 530 мм.
Зазор 250 мм + толщина слоя материала 280 мм = 530 мм.
Почему: Нижнее положение контрольного образца — наиболее сложное из требуемых.
Перед отгрузкой проведите испытание на улавливание движущегося контрольного образца.
Почему: Показание в гауссах или статическое испытание силы притяжения не позволяет определить, будет ли болт удалён при согласованной скорости конвейера.
Нежелательные металлические примеси представлены преимущественно алюминием и медью, а не железом или углеродистой сталью.
Не выбирайте этот сепаратор.
Используйте вихретоковый сепаратор, систему металлодетекции или другой метод, предназначенный для целевого металла.
Любая утечка масла недопустима либо технологический процесс полностью запрещает использование масла.
Не выбирайте исполнение с масляным охлаждением.
Используйте электромагнитную конструкцию с воздушным охлаждением или другую подходящую магнитную систему.
Выбирайте ручную очистку, если железные включения появляются эпизодически и конвейер можно безопасно остановить. Выбирайте самоочищающееся исполнение, если железные включения появляются часто или производство нельзя останавливать. Способ очистки должен соответствовать скорости накопления извлечённых железных включений.
| Ваше условие | Что выбрать | Почему |
|---|---|---|
| Железные включения появляются лишь время от времени, а плановые остановки для очистки допустимы. | Подвесной электромагнитный железоотделитель с ручной очисткой. | Лента для непрерывной разгрузки не требуется. |
| Железные включения появляются часто или быстро накапливаются на магните. | Подвесной самоочищающийся электромагнит. | Автоматическая разгрузка предотвращает нарушение штатной работы из-за накопления извлечённых железных включений. |
| Операторы не могут безопасно добраться до магнита для удаления извлечённых железных включений. | Подвесной самоочищающийся электромагнит. | При штатной эксплуатации не следует полагаться на небезопасный ручной доступ. |
| Конвейер нельзя останавливать для регулярной очистки. | Подвесной самоочищающийся электромагнит. | Ручная очистка нарушит нормальный производственный процесс. |
| Железные включения появляются главным образом при пуске, техническом обслуживании или редких нештатных ситуациях. | Можно использовать подвесной электромагнитный железоотделитель с ручной очисткой. | Уловленные железные включения можно удалять во время плановых остановок. |
Если какое-либо условие влияет на выбор оборудования, монтаж или итоговые испытания, укажите его в утвержденном техническом задании. Не полагайтесь только на общую страницу каталога.
| Что необходимо задать | Параметры | На что влияет |
|---|---|---|
| Тип сепаратора | Ручная очистка или самоочистка; масляное или другое охлаждение. | Тип оборудования и механическая компоновка. |
| Материал и технологический процесс | Материал, размер частиц, насыпная плотность, влажность, производительность и равномерность подачи. | Поведение материала и сложность извлечения железных включений, находящихся внутри слоя. |
| Конвейер | Ширина и скорость ленты, форма желоба, а также нормальная и максимальная толщина слоя материала. | Рабочее расстояние и время нахождения в магнитном поле. |
| Улавливаемое железо | Минимальный размер опасного включения, максимальный размер, приблизительная масса, форма, положение в слое материала и частота появления. | Требуемые магнитные характеристики и периодичность очистки. |
| Расположение магнита | Точка отсчёта от рабочей поверхности магнита, требуемое расстояние, монтажное положение и наличие поблизости стальных конструкций. | Где должен работать магнит. |
| Электроснабжение и охлаждение | Параметры электроснабжения объекта, продолжительность работы магнита под напряжением, температура на объекте, система охлаждения, управление и мониторинг. | Проектирование системы электроснабжения и охлаждения. |
| Монтаж | Подвес, опорная конструкция, доступная высота, маршрут отвода уловленного металла, доступ для технического обслуживания и подъёмных работ. | Возможность безопасного монтажа и технического обслуживания сепаратора. |
| Заводские проверки | Проверка чертежа общего вида (GA), электрической части, точки измерения магнитного поля, испытание на усилие отрыва, если применяется, и динамическое испытание по улавливанию, если требуется. | Что должно пройти проверку перед отгрузкой. |
| Документы | Необходимые чертежи, протоколы испытаний, упаковочный лист и документация по эксплуатации и техническому обслуживанию. | Что входит в комплект поставки оборудования. |
| Ошибочный упрощенный подход | Почему это может ввести в заблуждение |
|---|---|
| “Значение в гауссах выше”.” | Значение в гауссах в одной точке показывает магнитную индукцию в этой точке. Оно не подтверждает силу притяжения или способность улавливать металл на движущемся конвейере. |
| “Корпус магнита больше”.” | Больший корпус не подтверждает, что магнитное поле достаточно сильное на расстоянии до металла, который необходимо извлечь. |
| “Он имеет масляное охлаждение”.” | Масляное охлаждение помогает контролировать нагрев. Само по себе оно не подтверждает, что магнит способен извлекать требуемые железные включения. |
| “Ширина соответствует ширине ленты”.” | Ширина ленты — лишь один из исходных параметров. Толщина слоя материала, скорость ленты, характеристики извлекаемого железа и рабочее расстояние могут изменить требования к магниту. |
| “Он поднял железо с пустой ленты”.” | Подъем железа с пустой ленты не подтверждает, что магнит сможет извлекать железные включения из глубины слоя материала при нормальной производственной нагрузке. |
Сначала определите место установки магнита. Затем проверьте фактическое расстояние до извлекаемого металла, путь его отвода, опорную конструкцию и пространство для технического обслуживания. Одного лишь свободного пространства над конвейером недостаточно.
| Ваш вариант установки | Что делать |
|---|---|
| Магнит расположен над серединой ленты, а сбоку предусмотрено пространство для разгрузки извлеченного железа. | Используйте поперечную схему установки. Проверьте боковые зазоры, расположение приемного бункера или желоба, опорных металлоконструкций и доступ для технического обслуживания. |
| Магнит расположен рядом с головным барабаном, и извлеченное железо может перемещаться в том же направлении, что и лента. | Используйте продольную схему установки. Проверьте траекторию движения материала, положение барабана, доступную высоту и место разгрузки извлеченного железа. |
| Магнит расположен над желобчатой лентой. | Учитывайте полную глубину слоя материала и форму желоба. Не учитывайте только вертикальный воздушный зазор. |
| Стальные балки, роликоопоры или элементы желоба расположены близко к магниту. | До согласования установки укажите на компоновочном чертеже все близлежащие стальные конструкции. |
| Ограничение по высоте вынуждает размещать магнит дальше от материала. | Измените компоновку или используйте магнитную систему, рассчитанную на большее рабочее расстояние. Не следует просто поднимать магнит и считать, что он будет работать так же. |
До отгрузки согласуйте несущую конструкцию, точки подъема, схему подвеса и доступ для обслуживания.
Не допускайте наличия неучтенных стальных элементов в требуемой рабочей зоне магнитного поля. Расположенная рядом сталь может изменить траекторию магнитного потока.
Обеспечьте контролируемый отвод уловленного железа в контейнер или безопасную зону сбора. Оно не должно ударяться об оборудование, снова попадать в поток материала или создавать опасность при техническом обслуживании.
Отправьте нам чертеж или фотографии конвейера. Перед выбором окончательной конфигурации мы проверим предполагаемое место установки, маршрут разгрузки железа и доступное пространство для несущей конструкции.
Если операторы не могут отключить и изолировать оборудование, безопасно получить доступ к уловленному железу и контролировать отвод удаленного металла, не используйте конструкцию с ручной очисткой. Измените схему установки или выберите самоочищающийся сепаратор.
Проверьте пространство для технического обслуживания по утвержденному чертежу. Не определяйте его по фотографии изделия.
До начала производства мы проверяем параметры конвейера, которые могут повлиять на размер магнита, способ очистки или схему установки. Если впоследствии изменится любой из этих параметров, сообщите нам об этом до изготовления оборудования.
| Мы проверяем | Почему это важно |
|---|---|
| Ширина ленты | Магнит должен перекрывать требуемую зону конвейера. |
| Максимальная глубина слоя материала | Это позволяет определить наиболее удаленное положение извлекаемого объекта. |
| Скорость ленты | При более высокой скорости ленты у магнита остается меньше времени для притяжения и подъема извлекаемого объекта. |
| Извлекаемые железные включения | Размер, масса, форма и положение влияют на сложность захвата. |
| Частота появления железных включений | Это позволяет определить, какой вариант подходит: с ручной очисткой или самоочищающийся. |
| Монтажное пространство | Это влияет на поперечную или продольную установку, подвес, разгрузку и доступ для обслуживания. |
| Электропитание и температура на объекте | Эти параметры влияют на конфигурацию электрической системы и системы охлаждения. |
| Необходимые заводские проверки | Они определяют, какие параметры необходимо измерить или проверить перед отгрузкой. |
Разные проверки дают ответы на разные вопросы. Измерение в гауссах показывает магнитную индукцию в одной заданной точке. Испытание силы притяжения показывает, с какой силой магнит притягивает заданный контрольный образец. Испытание по захвату движущегося контрольного образца показывает, захватывается ли согласованный образец при согласованных условиях движения.
| Проверяемый параметр | Что показывает эта проверка | Чего эта проверка не показывает |
|---|---|---|
| Чертеж общего вида (GA) и проверка габаритов | Соответствие габаритных размеров, точек подвеса, присоединительных элементов и пространства для обслуживания утвержденному чертежу. | Способен ли магнит захватывать требуемые железные включения. |
| Электрическая проверка | Соответствуют ли согласованные электрические параметры и функции утвержденным техническим данным. | Будут ли железные включения захватываться с движущегося конвейера. |
| Магнитная индукция на поверхности (Гс) | Магнитная индукция в одной заданной точке на поверхности. | Захват на фактическом рабочем расстоянии. |
| Магнитная индукция на рабочем расстоянии (Гс) | Магнитная индукция в заданной точке на определенном расстоянии от магнита. | Будут ли железные включения извлекаться из движущегося материала. |
| Испытание силы притяжения | Сила притяжения заданного контрольного образца в заданном положении и при заданных условиях. | Полная эффективность захвата на конвейере. |
| Испытание по захвату движущегося контрольного образца | Захватывается ли согласованный контрольный образец при согласованных расстоянии, толщине слоя материала и скорости движения. | Рабочие характеристики за пределами согласованных условий испытания. |
| Моделирование магнитного поля | Расчетное распределение магнитного поля, полученное на основе принятых допущений модели. | Результат измерений, полученный на заводе или объекте. |
Проводите его, если неуловленное железо может повредить важное последующее оборудование, лента движется с высокой скоростью, слой материала имеет большую толщину, контрольный образец мал или находится внутри слоя либо проектом установлен определенный результат захвата.
Запросите проверки, которые позволят получить ответы на важные для вашего проекта вопросы. Фотография изделия подтверждает комплектацию поставки. Чертеж подтверждает размеры. Измерение магнитного параметра подтверждает его значение в заданной точке. Испытание с движущимся контрольным образцом проверяет фактическое извлечение при согласованных условиях испытания.
| Проверка или регистрируемый параметр | Что должно быть указано | Когда это необходимо |
|---|---|---|
| Фотографии изделия | Общий вид оборудования, видимые точки подвеса, наружные элементы системы охлаждения и комплектация поставки. | Для подтверждения состава и конфигурации отгружаемого оборудования. |
| Утвержденный габаритный чертеж (GA) | Габаритные размеры, точки подвеса, присоединительные элементы, монтажное положение и пространство для обслуживания. | Используйте его для каждого проекта с индивидуальными требованиями к монтажу. |
| Проверка размеров | Сопоставление измеренных размеров с утвержденным чертежом. | Используйте при ограниченном или строго заданном монтажном пространстве. |
| Протокол электрических испытаний | Согласованные значения напряжения, тока, сопротивления катушки и результаты других предусмотренных электрических проверок. | Когда для проекта требуются документально оформленные данные электрических испытаний. |
| Измерение магнитной индукции в гауссах | Положение датчика, расстояние измерения, состояние при подаче питания, используемый прибор и показание. | Когда заданное значение магнитной индукции является частью заказа. |
| Испытание силы притяжения | Испытательный образец, его положение, расстояние и измеренные условия силы притяжения. | Когда требуется обеспечить заданные условия силы притяжения. |
| Испытание по захвату движущегося контрольного образца | Контрольный железосодержащий предмет, его положение, рабочее расстояние, состояние материала, скорость движения, количество проходов и результат. | Используйте эту проверку, когда необходимо оценить фактическое улавливание при движении. |
| Проверка системы охлаждения | Видимые компоненты системы охлаждения, предусмотренные проверки, а также проверка на утечки и другие отклонения от нормы. | Для оборудования с масляным охлаждением. |
| Фотография заводской таблички | Окончательная идентификация оборудования и утвержденные номинальные характеристики. | Перед отгрузкой и повторно после доставки. |
| Фотографии упаковки и упаковочный лист | Состояние оборудования и состав поставки. | Когда необходимо документально подтвердить комплектность поставки. |
До начала производства сообщите нам, какие чертежи, протоколы испытаний и технические документы необходимы для вашего проекта. Мы можем включить согласованные позиции в коммерческое предложение и спецификацию проекта.
| Документ или протокол | Для чего он может потребоваться |
|---|---|
| Утвержденный габаритный чертеж (GA) | Монтажные размеры, точки подвеса и пространство для технического обслуживания. |
| Электротехнические данные | Подключение к электросети и системе управления на объекте. |
| Данные на заводской табличке | Идентификационные данные оборудования и утвержденные номинальные характеристики. |
| Данные о подключении и электропроводке | Электромонтаж и подключение системы управления. |
| Данные о системе охлаждения | Осмотр и техническое обслуживание системы масляного охлаждения. |
| Протокол заводского контроля | Письменный протокол согласованных заводских проверок. |
| Протокол магнитных измерений | Результаты магнитных измерений в согласованной точке и на согласованном расстоянии, если они включены в заказ. |
| Протокол испытания захвата движущегося контрольного объекта | Согласованный контрольный объект и условия испытания в движении, если они включены в заказ. |
| Упаковочный лист | Приёмка и проверка комплектности поставки. |
| Сведения по эксплуатации и техническому обслуживанию | Монтаж, осмотр, очистка и техническое обслуживание. |
Мы не подбираем подвесной электромагнит только по ширине ленты или значению магнитной индукции на поверхности в гауссах. Мы начинаем с фактических параметров конвейера: требуемого рабочего расстояния, толщины слоя материала, скорости ленты, типа удаляемых железных включений, частоты их появления, способа очистки и доступного монтажного пространства.
Если железные включения появляются часто или конвейер нельзя останавливать, мы выбираем исполнение с самоочисткой, а не пытаемся использовать оборудование с ручной очисткой.
Значение магнитной индукции в гауссах, сила притяжения и испытание с движущимся объектом отвечают на разные вопросы. Если важно фактическое извлечение на скорости, при заводских испытаниях мы воспроизводим условия движения.
До утверждения компоновки оборудования мы проверяем точки подвеса, наличие металлоконструкций поблизости, доступную высоту, пространство для разгрузки железных включений, доступ для обслуживания и место для проведения технического обслуживания.
Если требуется извлекать главным образом алюминий, медь или другой цветной металл, мы не станем рекомендовать этот подвесной электромагнит. Мы предложим другой метод сепарации.
Этого пока недостаточно. Ширина ленты определяет необходимую зону охвата, но нам также нужны данные о толщине слоя материала, скорости ленты, удаляемых железных включениях и рабочем расстоянии.
Не всегда. Значение магнитной индукции на поверхности в гауссах не показывает, что происходит с железными включениями, находящимися глубже в слое материала.
Не обязательно. Скорость ленты, толщина слоя материала и положение улавливаемого объекта могут повлиять на результат.
Нет. Способ охлаждения и параметры магнитного улавливания — это разные аспекты проектирования.
Не всегда. Небольшой фрагмент, находящийся глубоко в слое материала, может оказаться труднее для улавливания.
Нет. При испытании силы притяжения проверяется заданный образец в заданных условиях. Само по себе такое испытание не воспроизводит работу движущегося конвейера.
Это магнит с электрическим питанием, устанавливаемый над конвейером для удаления железа и стали из сыпучего материала. Масло в системе охлаждения отводит тепло от электромагнитной катушки.
Используйте его, если для удаления случайных железных включений с конвейера необходим подвесной магнит с электрическим возбуждением, допускается масляное охлаждение, а способ очистки соответствует частоте появления железных включений.
Выбирайте ручную очистку, если железные включения встречаются редко и конвейер можно безопасно остановить. Выбирайте самоочищающийся сепаратор, если железные включения появляются часто, извлеченный металл быстро накапливается или производство нельзя регулярно останавливать для очистки.
Выбирайте подвесной сепаратор на постоянных магнитах, если он обеспечивает захват железных включений в требуемом положении без катушки с электропитанием. Выбирайте электромагнит, если целевое включение находится дальше от магнита, залегает глубже или его сложнее надежно извлечь с помощью постоянного магнита.
Измерьте расстояние от рабочей поверхности магнита до самого удаленного опасного железного включения, которое необходимо извлечь. Если включение может находиться на дне слоя материала, учитывайте зазор над материалом и полную глубину слоя.
Да. Чем глубже слой материала, тем дальше от магнита находятся погребенные железные включения. Если сепаратор должен удалять включения со дна слоя материала, при подборе учитывайте максимальную глубину слоя в нормальном режиме работы.
Да. При более высокой скорости ленты у магнита остается меньше времени для притяжения и подъема железного включения. Если скорость высокая и пропущенное включение может повредить важное оборудование, проведите испытание на захват движущегося целевого включения.
Нет. Гаусс — единица измерения магнитной индукции в определенной точке. Это значение не равно силе притяжения и не подтверждает, что погребенное железное включение будет удалено с движущегося конвейера.
Проводите такое испытание, если пропущенное железное включение может повредить важное оборудование далее по технологической линии, лента движется быстро, слой материала имеет большую глубину, целевое включение небольшое или погребено в материале либо проектом предусмотрен определенный результат захвата.
В первую очередь укажите ширину ленты, нормальную и максимальную глубину слоя материала, скорость ленты, размер целевого железного включения, его приблизительную массу и форму, место установки, а также возможность остановки линии для ручной очистки. При наличии добавьте характеристики материала, производительность, температуру, чертежи, фотографии, параметры электропитания на площадке и требования к заводским проверкам.
Каждый пункт позволяет решить конкретный инженерный вопрос. Отправьте фактические параметры конвейера, чтобы мы могли выбрать тип магнита, способ очистки, схему установки и заводские проверки.
| Вы предоставляете | Corvelan Uses It For | Если данные отсутствуют |
|---|---|---|
| Ширина ленты | Зона охвата магнита и монтажная ширина. | Мы не сможем подтвердить зону охвата. |
| Нормальная и максимальная толщина слоя материала | Наибольшая глубина расположения улавливаемого объекта и рабочее расстояние. | Мы не сможем подтвердить улавливание объекта из наиболее сложного положения. |
| Скорость ленты | Доступное время для улавливания и необходимость испытания с движущимся объектом. | Проверка в статических условиях может не отражать работу в производственных условиях. |
| Размер, примерная масса и форма удаляемого железного включения | Железное включение, наиболее критичное для реальных условий работы и заводских испытаний. | “Формулировка ”удалить железо» слишком расплывчата для проведения полноценного испытания. |
| Расположение железного включения в слое материала | Положение образца при испытании: на поверхности, в середине или на дне слоя материала. | Условия испытания могут оказаться проще реальных условий работы. |
| Частота появления железных включений | Ручная очистка или самоочистка. | Неправильно выбранный способ очистки может привести к лишним остановкам. |
| Чертёж или фотографии конвейера | Схема установки — поперёк ленты, вдоль ленты или в средней части конвейера; опорная конструкция, расположенные рядом стальные элементы, путь отвода удалённого железа и доступ для обслуживания. | Детали монтажа ещё не определены. |
| Температура на объекте и параметры электропитания | Схема электропитания и система охлаждения. | Эти параметры невозможно подтвердить. |
| Необходимые заводские проверки | Что необходимо измерить или испытать перед отгрузкой. | После начала изготовления критерий «ПРОЙДЕНО/НЕ ПРОЙДЕНО» может стать неоднозначным. |
Сначала отправьте нам эти шесть исходных данных. После этого мы сможем определить подходящий тип сепаратора, способ его очистки, расчётное рабочее расстояние и указать, какой информации ещё не хватает.
Также укажите наименование материала, производительность, насыпную плотность и размер частиц, если эти данные у вас есть. Сообщите, является ли материал влажным, липким или горячим. Для монтажа укажите доступную высоту, напряжение на объекте, наличие поблизости стальных конструкций и приложите чертёж или фотографию конвейера. Если проект предусматривает обязательные заводские испытания, сообщите критерии их успешного прохождения.
Мы анализируем материал, характеристики удаляемых железных включений, состояние конвейера и последующее оборудование, которое необходимо защитить.
Сначала мы выбираем исполнение с ручной очисткой или самоочищающееся. Также проверяем, подходит ли масляное охлаждение для условий объекта и какой вариант установки соответствует конвейеру — поперёк или вдоль ленты.
Мы согласовываем рабочее расстояние, характеристики удаляемых железных включений, требования к электропитанию, схему охлаждения и точки монтажа, которые необходимо указать в коммерческом предложении.
Мы согласовываем чертежи, электрические проверки, измерения магнитных параметров и испытания с движущимся контрольным образцом, которые необходимо провести перед отгрузкой.
Правильный выбор магнита зависит от фактического расстояния до железных включений, толщины слоя материала, скорости ленты, характеристик удаляемого железа, способа очистки и монтажного пространства. Сначала отправьте нам эти данные. После этого мы сможем подобрать подходящий тип оборудования и согласовать порядок его проверки перед отгрузкой.
Отправить требования к сепарации