Concevez la goulotte de produit et la goulotte des éléments ferreux comme deux circuits distincts, séparés par un déflecteur réglable. Commencez par déterminer la trajectoire réelle de chaque flux au niveau de la tête du convoyeur. Maintenez ensuite les flux séparés jusqu’à leurs points de collecte respectifs.
Une goulotte de répartition bien conçue pour une poulie magnétique de tête ne se contente pas de récupérer les éléments ferreux. Elle leur laisse suffisamment d’espace pour se détacher, évite que le produit utile ne tombe dans le bac à ferrailles et empêche chaque flux de rebondir dans l’autre. Même un aimant puissant peut donner de mauvais résultats si le dispositif d’évacuation renvoie les métaux captés dans le produit.
Comment les deux circuits d’évacuation doivent-ils fonctionner ?
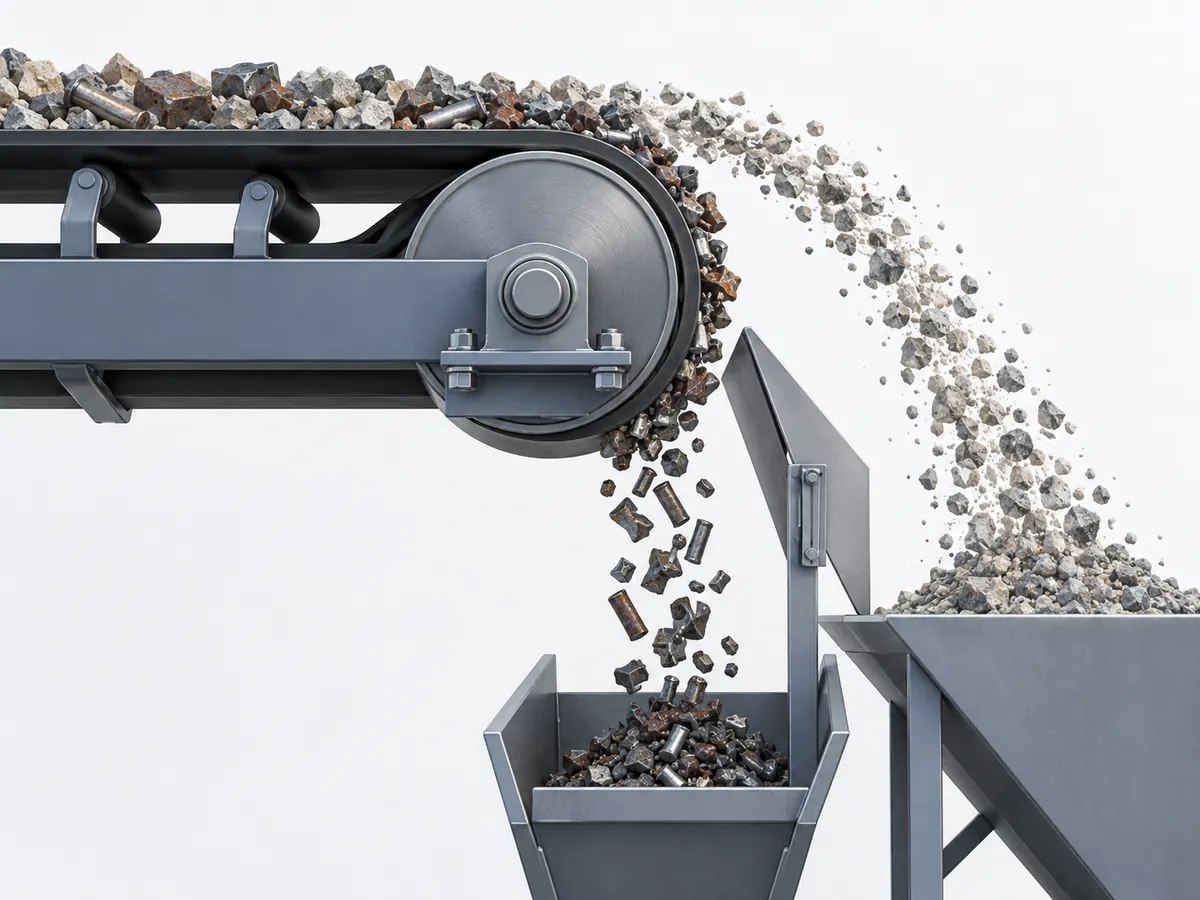
Le matériau normal est évacué vers l’avant du convoyeur ; les éléments ferreux captés restent plus longtemps au contact de la bande et sont libérés en dessous ou derrière ce premier flux. La plaque de séparation, souvent appelée séparateur de flux, est placée entre ces trajectoires. Elle dirige chaque flux vers sa propre goulotte.
Lorsque la bande s’enroule autour de la poulie, le matériau non magnétique en vrac quitte sa surface. Sa vitesse d’avancement et la gravité l’entraînent vers la goulotte de produit. Les éléments en fer et en acier restent plaqués contre la bande et poursuivent leur course autour de la poulie. Lorsque la bande de retour sort de la zone d’action utile du champ magnétique, les métaux retenus peuvent tomber dans la goulotte des éléments ferreux.
Le point de libération dépend de la configuration magnétique, du cheminement de la bande et de la pièce ciblée. Certaines poulies de tête génèrent un champ magnétique sur toute leur circonférence. Il ne faut pas supposer que chaque poulie comporte un secteur magnétique interne fixe avec un angle de libération universel.
Dans une application d’élimination des corps ferreux indésirables, le flux principal constitue le produit utile et le flux de ferrailles, le rejet. Dans un procédé de récupération du fer, le flux magnétique peut au contraire constituer le produit valorisable. Identifiez les deux sorties en fonction de leur destination réelle afin que les plans et les comptes rendus d’essais restent clairs.
Notre séparateur magnétique à poulie de tête La page traite des interfaces entre la poulie et le convoyeur. Ici, l’objectif de la conception est d’assurer le bon fonctionnement conjoint de ces deux voies d’évacuation. Suivez le parcours des éléments ferreux au-delà de la surface magnétique : retenir une pièce sur la bande et l’acheminer dans le bac approprié sont deux résultats distincts.
Que faut-il mesurer avant de dessiner les goulottes ?
Procurez-vous une vue de côté et une vue en bout de la tête du convoyeur, puis indiquez la plage de fonctionnement à côté des dimensions. La largeur de la bande ne suffit pas à déterminer le point de chute du matériau ni à vérifier si les éléments ferreux disposent de suffisamment d’espace pour être évacués.
Utilisez le plan d’origine du convoyeur lorsqu’il est disponible. Lors d’un arrêt sécurisé, relevez les cotes directement sur la machine installée. Pour une nouvelle ligne, utilisez conjointement les plans de la poulie, de la bande et de l’équipement de réception prévus.
| Commencez par recueillir ces données brutes | Consignez ces informations | Incidence sur l’implantation |
|---|---|---|
| Plan de la tête du convoyeur et relevés dimensionnels sur site | Axe de la poulie, diamètre extérieur avec revêtement, épaisseur de la bande, angle d’enroulement de la bande et ligne de retour de la bande | Détermine les pièces en rotation et l’espace situé en dessous |
| Données d’entraînement et mesure réelle de la vitesse de la bande | Vitesses de fonctionnement minimale, normale et maximale | Définit la plage des trajectoires d’évacuation du produit |
| Relevés représentatifs de l’alimentation et de la charge | Épaisseur normale et maximale de la couche, granulométrie, dimensions des plus gros morceaux, humidité et caractère collant | Indique la largeur maximale ou l’irrégularité potentielle du flux de matière |
| Pièces métalliques parasites réelles ou échantillons représentatifs | Longueur, largeur, forme, réponse magnétique et présence de matériaux non magnétiques adhérents | Définit l’espace nécessaire à la capture et à la libération |
| Équipements existants en tête de convoyeur | Racleurs, rouleaux, supports, protecteurs, revêtements et éléments de fixation | Met en évidence les pièces susceptibles de décaper, de piéger ou de détourner le fer |
| Plans de la goulotte et de la trémie de réception | Position des points d’alimentation, espace de collecte disponible, accès et trajet d’évacuation des bacs | Indique si les deux flux peuvent rester séparés après leur passage sur la poulie |
Relevez la vitesse et l’épaisseur de la couche de matériau pour un même régime de fonctionnement. Un essai à faible vitesse avec une faible épaisseur d’alimentation n’est pas représentatif d’une production à faible vitesse avec une couche beaucoup plus épaisse. Tenez compte des arrivées brusques de matériau si elles se produisent lors du chargement normal.
Sur un convoyeur existant, inspectez le brin retour aussi soigneusement que la sortie aval. Un nouveau séparateur de flux peut sembler s’intégrer correctement en vue de côté, tout en entrant en collision avec un rouleau de retour, un racleur ou une traverse. La vue en bout est également importante : une cloison trop étroite ou un espace latéral ouvert peut permettre au matériau de contourner une séparation qui paraît correcte en vue de côté.
Pour une nouvelle ligne, prévoyez l’espace nécessaire à la collecte des produits et à la maintenance avant de fixer la position du convoyeur de réception. Il est généralement plus simple de déplacer une sortie sur un plan que de faire passer une seconde goulotte à travers un châssis support déjà achevé.
Où le séparateur réglable doit-il être placé ?
Placez le séparateur de flux entre le flux de produit observé et le flux d’évacuation des ferreux, en prévoyant une possibilité de réglage dans le sens longitudinal du convoyeur ainsi qu’en hauteur. Sa pointe doit séparer les flux sans créer de zone de coincement entre la bande et une pièce ferreuse longue ou de forme irrégulière.
Utilisez le centre de la poulie comme référence sur le plan. Indiquez le sens de déplacement de la bande et cotez la pointe du séparateur de flux par rapport à cette référence. Des expressions telles que “ reculez-le ” prêtent à confusion lorsqu’une personne entend un déplacement vers la poulie et une autre vers la goulotte de réception.
Définissez le positionnement dans l’ordre suivant :
- Repérez la bande en mouvement et les éléments mécaniques. Tenez compte du trajet du brin de retour, des jonctions, des tasseaux éventuels et des déplacements prévisibles de la bande. Veillez à ce que le déflecteur de séparation reste à l’écart de ces éléments sur toute sa plage de réglage.
- Repérez les limites du flux de produit. Prenez en compte les conditions de vitesse et d’alimentation pertinentes, notamment les trajectoires de déchargement les plus basses et les plus hautes en fonctionnement normal.
- Repérez la trajectoire des éléments ferreux ciblés et leur point de libération. Incluez des pièces longues orientées différemment, au lieu d’utiliser uniquement un boulon court facile à manipuler.
- Déterminez une position d’essai de l’extrémité entre les deux plages. Prévoyez une course de réglage suffisante du support pour tester les positions voisines. Veillez à ce que le séparateur de flux reste efficace sur toute la largeur du flux de matière.
- Effectuez les essais, puis relevez les cotes du réglage retenu. Notez la position et les conditions de fonctionnement qui ont produit ce résultat. Si les flux se chevauchent fortement, améliorez l’alimentation ou modifiez la configuration avant de définir une position définitive de la pointe du séparateur.
Pour reporter les trajectoires observées sur un plan, utilisez une caméra fixe en vue latérale, placée à l’extérieur de la zone protégée, et mettez cette vue en relation avec les dimensions connues du plan du convoyeur. Installez les repères de référence pendant l’arrêt de l’installation. Tracez les limites extérieures à partir de plusieurs passages effectués aux vitesses et aux charges choisies, plutôt que de tracer une seule ligne passant par une particule. Pour une nouvelle ligne, utilisez la trajectoire du produit afin de réserver l’espace nécessaire dans la goulotte, et effectuez un essai représentatif avec la poulie pour définir la trajectoire de dégagement du fer. Conservez une configuration réglable jusqu’à ce que les deux trajectoires soient correctement définies.
Réglez l’écart en fonction des pièces ferreuses réelles
L’écart entre la pointe du séparateur et le brin inférieur de la bande doit permettre le passage des pièces ferreuses attendues. Un clou long, une bande métallique pliée ou une pièce portant des matières adhérentes peut nécessiter davantage d’espace que ne le laisse penser sa plus petite dimension. Le mouvement de la bande, les tolérances d’installation et l’usure occupent également une partie de cet espace.
Un écart inutilement important peut laisser des matières valorisables pénétrer dans la goulotte des ferreux. Un écart trop faible peut coincer une pièce et endommager la bande. Choisissez l'écartement entre les pièces ciblées et la bande en mouvement, puis validez la séparation avec le matériau. Il ne s'agit pas d'un réglage universel en millimètres ni d'un seuil de coupure granulométrique.
La Manuel du tambour magnétique Eriez SM-240E, à la page imprimée 6, décrit le réglage dans les deux sens et explique ce compromis lié à l'écartement.
Conservez un réglage ajustable et reproductible
Utilisez un dispositif de fixation qui reste en position malgré les vibrations en fonctionnement et qui permet d’accéder au réglage en toute sécurité. Ajoutez des repères de position lisibles ou des points de référence cotés afin que le personnel de maintenance puisse rétablir un réglage validé après le remplacement d’un revêtement.
Rendez la pointe et les surfaces d’usure adjacentes accessibles pour inspection. Un bord déformé ou un revêtement de remplacement plus épais peut modifier l’entrefer de travail, même si les boulons de fixation sont remis dans les mêmes lumières.
Comment la vitesse de la bande modifie-t-elle la trajectoire du produit ?
Une vitesse d’évacuation plus élevée peut projeter le produit s’écoulant librement plus loin vers l’avant ; la goulotte doit donc accepter une plage de trajectoires plutôt qu’un seul point de chute nominal. L’inclinaison de la bande, le point où les particules quittent la bande et la forme du matériau chargé influent également sur cette plage.
Tracez les conditions de fonctionnement minimales et maximales sur la même vue de côté. Si les deux flux heurtent une paroi commune avant d’atteindre des sorties distinctes, le seul réglage du diviseur peut laisser subsister une trajectoire de rebond entre eux. L’explication de la trajectoire du matériau fournie par Martin Engineering met également en évidence l’effet du frottement contre les parois de la goulotte sur le comportement du matériau après le premier impact.
Exemple simple de trajectoire en vol libre
Supposons qu’une particule non magnétique ait déjà quitté une bande transporteuse horizontalement, avec une chute verticale de 0.60 m jusqu’à un niveau de référence choisi. Négligez la résistance de l’air et les collisions. À l’aide des équations élémentaires du mouvement d’un projectile:
- Temps de chute : t = √(2h ÷ g)
- Distance horizontale parcourue : x = v × t
Ici, h est la hauteur de chute en mètres, g vaut 9.81 m/s², v est la vitesse horizontale au lâcher en m/s, et t est le temps en secondes. Le temps de chute est égal à √(1.20 ÷ 9.81), soit environ 0.350 s.
| Vitesse horizontale au lâcher | Distance parcourue vers l’avant pour une chute de 0.60 m |
|---|---|
| 1.2 m/s | Environ 0.42 m |
| 1.8 m/s | Environ 0.63 m |
La différence est d’environ 0.21 m. Dans cet exemple, une ouverture de réception centrée uniquement sur la trajectoire la plus lente pourrait être mal positionnée pour la trajectoire la plus rapide. Utilisez cette comparaison pour réserver l’espace nécessaire et choisir les points d’observation lors des essais.
Ce calcul part d’un point de déversement horizontal défini. En conditions réelles, le produit en vrac peut être projeté selon un autre angle, se disperser, former des amas ou heurter une paroi. Les éléments ferreux retenus par l’aimant suivent une trajectoire différente. Déterminez ces trajectoires réelles avec la poulie, le dispositif d’alimentation et la configuration de bande prévus avant de définir la géométrie des goulottes.
Le ralentissement de la bande nécessite également de vérifier son chargement. À débit d’alimentation constant, une distance parcourue par seconde plus faible implique une plus grande quantité de matériau par unité de longueur de bande. L’augmentation de l’épaisseur de la couche peut rendre plus difficile la captation des éléments ferreux enfouis. Lors des essais de changement de vitesse, consignez simultanément le débit d’alimentation, l’épaisseur de la couche et la vitesse.
Comment maintenir les flux séparés après le séparateur ?
Prolongez la séparation dans les deux goulottes jusqu’à leurs points de réception. Une séparation correcte au niveau de la pointe est compromise si le fer rebondit contre une paroi, contourne le bord libre d’une cloison ou tombe dans un bac qui reçoit également le produit.
Suivez chaque flux depuis son premier point d’impact, à chaque changement de direction, jusqu’à sa sortie finale. En vue de côté, repérez toute paroi susceptible de projeter le fer dans la trajectoire du produit. En vue de face, recherchez les jeux latéraux et vérifiez si le flux est plus large que la cloison. Façonnez les guides de manière à diriger chaque matière vers sa propre sortie, sans qu’elle heurte une surface plane orientée vers l’autre flux.
La goulotte du produit doit pouvoir accueillir le débit de pointe et l’étalement du flux. La goulotte du fer doit laisser passer le plus gros morceau attendu, ainsi que les matières qui pourraient y adhérer. Évitez les rétrécissements brusques et les ressauts sur le trajet du fer, en particulier aux endroits où un morceau long pourrait se coincer en travers de l’ouverture.
Avec une alimentation humide ou cohésive, l’angle de la goulotte et le choix du revêtement doivent être étudiés en fonction de la matière. Une paroi d’aspect lisse peut néanmoins retenir une couche collante qui réduit la section de sortie. Évaluez le revêtement envisagé avec un échantillon représentatif de l’alimentation, dans les conditions d’humidité prévues. Si les dépôts modifient la séparation, corrigez l’état de surface ou les conditions d’alimentation avant de déplacer plusieurs fois la cloison.
Prévoyez également le cas d’un bac de collecte partiellement plein. Un tas de fer ne doit pas remonter jusqu’à la trajectoire de libération ni dévier les morceaux vers le convoyeur de retour. Prévoyez un moyen pratique de contrôler le niveau et de retirer le bac avant que cela ne se produise. Les protections et l’accès au bac doivent être adaptés à la configuration complète en fonctionnement.
Vérifier les matériaux et la position des racleurs de bande
À proximité de la zone de travail magnétique, utilisez des composants présentant des propriétés amagnétiques adaptées. Cette vérification doit inclure le séparateur de flux, les revêtements, les boulons et les supports. Spécifiez et contrôlez le comportement magnétique requis des pièces finies, y compris celui des pièces d’usure de rechange. Les pièces en acier proches du champ peuvent attirer et retenir le fer à des endroits non prévus.
Repérez les racleurs de bande existants sur le plan de la tête du convoyeur. Un racleur qui détache le fer avant que la bande n’atteigne la trajectoire d’évacuation prévue peut compromettre le fonctionnement du dispositif. Le nettoyage après le point de décollement prévu constitue une fonction distincte. Concevez conjointement le racleur, tout dispositif d’essuyage monté sur la bande et la goulotte de collecte, afin que les matières retirées soient acheminées vers une destination définie.
Si des retours collants sur la bande ou des produits enchevêtrés empêchent d’obtenir deux trajectoires stables, ne considérez plus le séparateur de flux comme le seul réglage possible. Améliorez la présentation du produit à l’alimentation ou étudiez un autre point de séparation. Un étage séparé équipé d’un tambour peut offrir un meilleur contrôle lorsque la tête du convoyeur ne dispose pas d’un espace suffisant ; notre guide des différents types de séparateurs magnétiques explique que le choix de l'équipement.
Comment tester l’agencement final des évacuations ?
Testez à la fois l'évacuation du fer vers sa propre sortie et la perte de produit utile dans cette sortie. Observez à quel endroit une pièce non captée prend pour la première fois la mauvaise trajectoire. Cela vous indiquera s'il faut modifier les conditions de capture, le séparateur, la goulotte ou le dispositif de déchargement.
Préparez l'essai avant d'introduire les éléments cibles. Arrêtez et consignez le convoyeur ainsi que les équipements qui lui sont raccordés avant de déplacer des pièces internes ou d'accéder à la zone de collecte. Une poulie magnétique permanente reste aimantée même lorsque l'entraînement est à l'arrêt ; sécurisez donc les pièces ferromagnétiques voisines et gardez les mains à l'écart des zones d'attraction et de pincement.
Utilisez une installation d'essai contrôlée ou isolez les équipements en aval vulnérables, puis récupérez la totalité des produits issus de l'essai. Organisez l'observation au travers d'un accès protégé, avec une caméra fixe si nécessaire. Préparez l'introduction et la récupération des éléments cibles afin que personne n'ait à alimenter manuellement des pièces à proximité de machines en mouvement ni à intervenir dans une goulotte en fonctionnement.
Suivez ensuite un protocole d’essai écrit :
- Définissez les objectifs et le résultat attendu. Dressez la liste des types de pièces, de leurs dimensions et de leurs orientations. Pour la protection des équipements, identifiez les pièces susceptibles de les endommager qui doivent être dirigées vers la sortie des éléments ferreux. Pour la récupération du fer, précisez également la qualité requise du produit magnétique.
- Consignez la configuration initiale. Notez les caractéristiques de l’alimentation, l’humidité, le débit de traitement, la vitesse de la bande, l’épaisseur de la couche de matériau, l’état de la bande, ainsi que les coordonnées de positionnement et le jeu du déflecteur de séparation.
- Effectuez les essais dans des conditions représentatives. Incluez la charge normale et la charge de pointe, les limites de vitesse applicables, ainsi que des éléments cibles placés au centre et sur les bords de l’alimentation. Incluez également des éléments cibles enfouis lorsque cette configuration se présente en production.
- Recueillez et inspectez les deux flux. Vérifiez la récupération de chaque élément cible introduit. Mesurez séparément la quantité de matière valorisable entraînée vers la sortie des matières ferreuses. Arrêtez l’installation et recherchez la cause de tout élément cible non récupéré avant de remettre la ligne en service.
- Modifiez un seul réglage, puis répétez les essais dans les conditions concernées. Veillez à ce que l’alimentation reste comparable. Remettez en place les protections et les conditions d’exploitation convenues avant la reprise de la production.
Définissez les quantités d’échantillons, le nombre de répétitions et les limites d’acceptation correspondant à la mission réelle de protection ou de récupération. Un essai court concluant constitue un élément utile pour la mise au point ; la configuration finale doit également couvrir la plage de fonctionnement définie.
Distinguer la capture de l’évacuation vers le bac à ferrailles
Envisager un essai à titre d’illustration avec 20 cibles en acier identifiables. Supposons qu’une observation effectuée avec les protections requises montre que 19 suivent la bande vers le circuit des ferreux retenus, mais que la collecte ne retrouve que 18 dans la sortie des ferreux. Après avoir heurté une paroi, l’une des pièces retenues est retombée dans le produit.
- Capture observée : 19 ÷ 20 = 95%.
- Acheminement jusqu’à la sortie des ferreux : 18 ÷ 20 = 90%.
La seconde valeur correspond à l’élimination effectivement réalisée. L’écart met en évidence un problème d’évacuation, en plus d’un défaut de capture. Une augmentation de la puissance magnétique ne suffirait pas, à elle seule, à corriger le rebond contre la paroi observé.
Si l’essai exige, conformément aux critères convenus, que toutes les cibles de 20 atteignent la sortie des ferreux, ce réglage n’est pas conforme. Corrigez le défaut de capture et la trajectoire de rebond, puis répétez l’essai dans les mêmes conditions définies.
Supposons maintenant que le même essai ait contenu 100 kg d’alimentation utile non magnétique et que 0.60 kg de cette matière soit passée dans la sortie des ferreux. La perte de produit utile est de 0.60 ÷ 100 × 100 = 0.60%. Le dénominateur correspond à l’alimentation utile, et non au poids total du fer et du produit dans le bac. Consignez la perte acceptable avant de choisir le réglage final du répartiteur.
Utilisez l’emplacement du défaut pour déterminer la prochaine modification
| Ce que vous observez | Éléments à recueillir | Prochaine action |
|---|---|---|
| Le fer est évacué avec le produit sans suivre la bande | Position de la cible dans la couche, réponse magnétique, profondeur et vitesse | Corriger la captation et la présentation de l’alimentation avant de déplacer la goulotte |
| Le fer suit la bande, puis passe dans le produit | Vidéo du déflecteur et du premier impact sur la paroi, réalisée avec les protections en place | Régler la séparation ou modifier la trajectoire de rebond |
| Les éléments ferreux restent sur la face inférieure ou se déplacent le long du brin retour de la bande | Le point de décollement et la forme de la pièce retenue | Vérifiez le dispositif de décollement et de nettoyage |
| Une quantité croissante de produit valorisable pénètre dans la goulotte d’évacuation des ferreux | L’humidité, les accumulations, les retours de produit et la position actuelle de l’extrémité | Éliminer la cause du retard d’évacuation du produit, puis tester à nouveau la répartition |
| La séparation échoue uniquement lorsque le bac se remplit | Hauteur du tas et trajectoire des morceaux qui rebondissent | Modifier la capacité de collecte ou les modalités de vidage |
Conserver avec le plan le relevé de l’essai validé. Si le débit d’alimentation ou la vitesse de la bande change par la suite, répéter la partie concernée de l’essai plutôt que de supposer que l’ancienne position du séparateur de flux reste adaptée.
Que doivent comprendre le plan de fabrication et le dossier de remise ?
Indiquez sur un même plan la position validée du volet de répartition, ses limites de réglage et les deux circuits d’évacuation. Un plan de la poulie dépourvu des goulottes environnantes ne permet pas à l’installateur de déterminer si les éléments ferreux séparés atteindront le point de collecte prévu.
Incluez les informations suivantes dans le plan et la fiche d’exploitation qui l’accompagne :
- Cotes générales : axe de la poulie, sens de rotation, lignes du brin porteur et du brin retour de la bande, mouvements de fonctionnement pertinents et position des équipements à proximité.
- Deux trajectoires de matériau : limites du flux de produit et zone observée de décharge des éléments ferreux dans les conditions de vitesse et d’alimentation spécifiées.
- Caractéristiques du séparateur de flux : coordonnées de l’extrémité, jeu de fonctionnement, course de réglage, méthode de verrouillage, matériau et pièces d’usure remplaçables.
- Deux sorties complètes : ouvertures des goulottes, confinement latéral, épaisseur des revêtements, surfaces d’impact et points de collecte finaux.
- Accès et collecte : carters de protection, points d’inspection, accès sécurisé pour les réglages et trajet d’évacuation d’un bac plein.
- Périmètre de fourniture : qui fournit la poulie, le séparateur de flux, les goulottes, les revêtements, les carters de protection, les bacs ainsi que les dispositifs de surveillance ou les verrouillages requis.
- Conditions d’exploitation admissibles : les relevés d’essais, les descriptions des objectifs, les pertes de produit valorisable et les conditions justifiant un nouvel essai.
Pour une nouvelle ligne, positionnez les équipements de réception autour de la séparation requise. Dans le cadre d’une modernisation, déterminez suffisamment tôt si la structure existante en tête de convoyeur permet d’obtenir cette séparation. Si le flux de fer devait traverser le flux de produit ou gêner la bande de retour, modifiez la disposition de collecte ou le point de séparation avant de valider le plan pour fabrication.
Une conception adaptée de la goulotte de séparation au niveau de la poulie magnétique de tête garantit à chaque flux un chemin dégagé entre la poulie et sa destination. Réglez la cloison en fonction des trajectoires réelles du produit et du fer, prévoyez une plage de réglage suffisante et déterminez le réglage final en vous fondant à la fois sur les résultats d’élimination du fer et sur les pertes de produit.
Pour discuter avec Corvelan de la configuration de la poulie et de l’évacuation, utilisez le champ de message de notre page de contact. Indiquez d’abord la nature du matériau, la largeur de la bande et la plage de vitesses, l’épaisseur normale et maximale de la couche, les éléments ferreux à extraire ainsi que l’espace disponible pour leur collecte. Précisez si vous disposez d’un plan de la tête du convoyeur afin que nous puissions organiser le prochain échange d’informations techniques.
Questions fréquentes
Pouvons-nous conserver la goulotte de produit existante ?
Oui, à condition qu’elle puisse recevoir le flux de produit sur toute la plage de fonctionnement prévue et qu’elle prévoie une voie d’évacuation indépendante pour les éléments ferreux. Inspectez les surfaces internes soumises aux impacts et les jeux latéraux, ainsi que l’enveloppe extérieure. La conservation de l’enveloppe peut néanmoins nécessiter une nouvelle configuration du séparateur interne ou du revêtement afin d’empêcher tout rebond vers le produit.
Pourquoi des pièces rondes en acier peuvent-elles rester sous la poulie ?
Une pièce ronde peut rouler à proximité de la zone de tangence inférieure au lieu d’être évacuée nettement avec le brin retour de la bande. Identifiez-le par une observation prudente : un roulement près de la poulie et une adhérence plus loin sur la bande de retour nécessitent des corrections différentes. Le concepteur de la poulie devra peut-être étudier l'installation d'un racleur de bande, d'une barrette ou d'une extension magnétique adaptés, en association avec la goulotte à fer. Abaisser le bac ne résoudra pas nécessairement le problème de décollement.
Un même réglage du séparateur peut-il convenir à deux matériaux différents ?
N'utilisez un réglage unique qu'après avoir obtenu, pour les deux matériaux et avec ce réglage, les résultats requis en matière d'élimination du fer et de pertes de produit. Des vitesses de bande identiques ne garantissent pas un comportement identique lors de l'évacuation. Un produit granulaire sec et un produit humide et adhérent peuvent suivre des trajectoires différentes. Lorsque des réglages distincts donnent de meilleurs résultats, consignez le matériau, la vitesse, l'épaisseur de la couche et les coordonnées du séparateur afin de disposer d'un réglage reproductible.
Que se passe-t-il si le bac de récupération du fer se trouve directement sous la sortie du produit ?
Maintenez les flux dans des guides distincts jusqu'à leurs points de réception respectifs. Ils ne doivent pas se rejoindre au-dessus du bac en comptant sur un second diviseur pour les trier à nouveau. S'il n'y a pas suffisamment d'espace pour faire contourner le fer à la goulotte du produit sans obstruer la bande de retour ou l'accès, modifiez la position de collecte ou réévaluez le point de séparation.