
Résumé rapide
Un séparateur magnétique élimine les métaux qui réagissent suffisamment fortement à son champ magnétique. Un détecteur de métaux pour convoyeur repère une cible et transmet un signal afin de déclencher une alarme, l’arrêt du convoyeur ou l’éjection du contaminant. Utilisez un aimant pour éliminer régulièrement les éléments ferreux, un détecteur associé à un dispositif d’élimination opérationnel pour les autres contaminants métalliques, et les deux lorsque votre convoyeur doit assurer ces deux fonctions.
La différence entre les systèmes de détection de métaux et de séparation magnétique ne tient donc pas seulement aux métaux qu’ils traitent, mais aussi au devenir des contaminants. Une alarme laisse le métal sur la bande. Un aimant doit le capter et l’évacuer à l’écart du matériau propre.
Quelle est la différence entre un détecteur de métaux et un séparateur magnétique ?
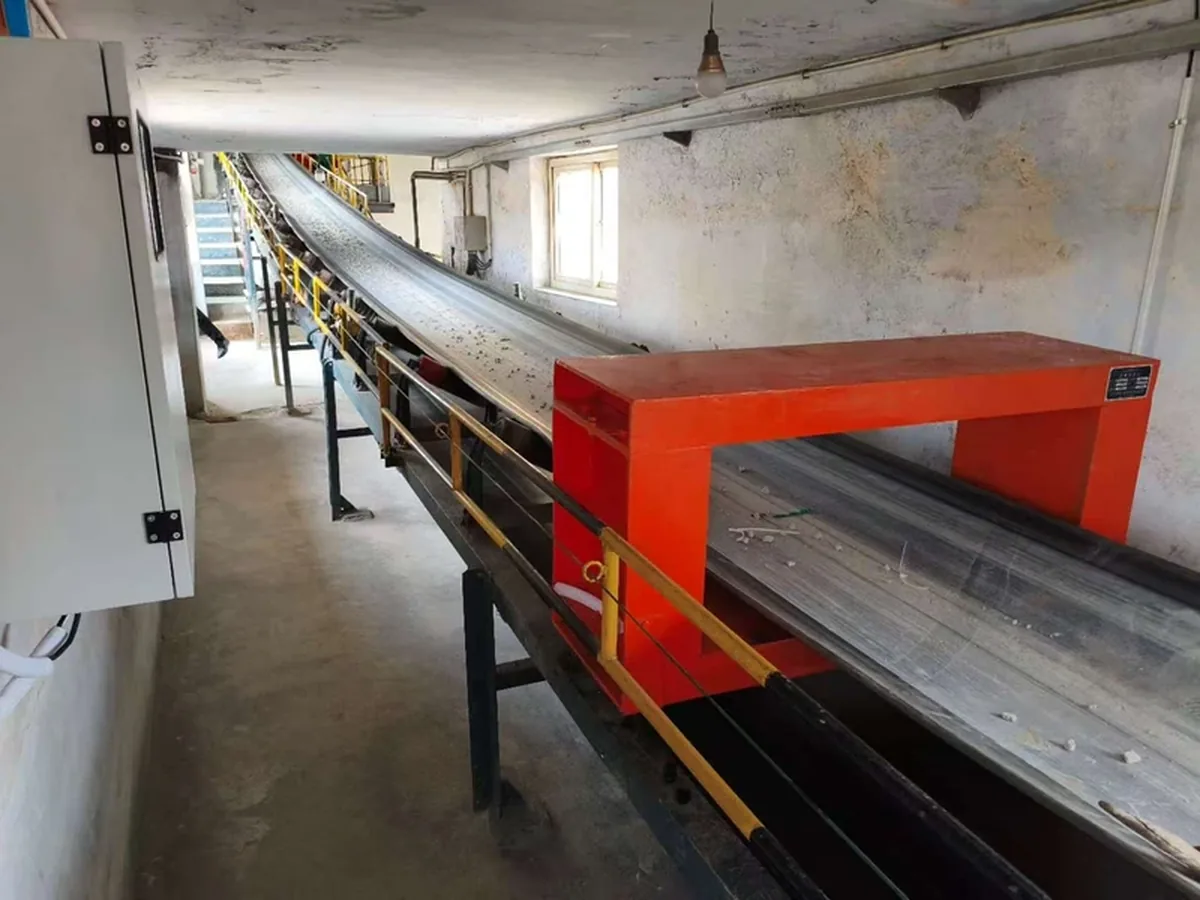
La séparation magnétique modifie physiquement la trajectoire du métal ; la détection de métaux signale sa présence afin que la ligne puisse réagir. Ces deux fonctions ne doivent pas être confondues lors de la définition du système de protection d’un convoyeur.
Un aimant suspendu extrait du matériau les éléments indésirables en fer ou en acier susceptibles d’être attirés. Ces éléments sont souvent appelés corps ferreux indésirables. Une bande autonettoyante évacue les éléments capturés. Un aimant à nettoyage manuel les retient jusqu’à leur retrait lors d’une opération de nettoyage planifiée.
Un détecteur classique installé sur un convoyeur utilise un champ de détection électromagnétique. Le passage d’un objet métallique modifie le signal reçu. Le contrôleur active alors une sortie. Le retrait physique nécessite une action distincte, par exemple un déviateur, un dispositif d’éjection du produit ou l’arrêt du convoyeur afin de récupérer le métal en toute sécurité.
| Critères de comparaison | Séparateur magnétique | Détecteur de métaux pour convoyeur |
|---|---|---|
| Opération principale | Capter et séparer les métaux magnétiques appropriés | Détecter une cible définie et déclencher une action |
| Éléments retirés du flux principal | Métal capté, parfois accompagné de matière adhérente | Tout ce que le système avec arrêt et retrait ou le dispositif d’éjection élimine |
| Présence récurrente de fer | Les modèles autonettoyants peuvent l’évacuer en cours de production | Des occurrences répétées peuvent entraîner des arrêts ou des éjections à répétition |
| Métal non magnétique | Un déferriseur magnétique suspendu standard ne l’attire pas | Un détecteur adapté peut le repérer dans la plage de détection testée |
| Points à démontrer | Captation, rétention et évacuation dans les conditions de fonctionnement | Détection avec arrêt complet, marquage ou éjection |
Un détecteur équipé d’un dispositif de rejet peut éliminer automatiquement les matières contaminées. Dans cet ensemble, le capteur détecte le métal et le mécanisme de rejet assure son élimination. La seule désignation de l’équipement ne permet pas de déterminer quels composants sont inclus.
Quels métaux chaque système peut-il traiter ?
Les aimants éliminent le fer et l’acier suffisamment magnétiques, ainsi que certains aciers inoxydables. Des détecteurs adaptés peuvent repérer des éléments ferreux et non ferreux dans les limites de la plage dimensionnelle testée. Définissez la taille, la forme et la position probable du contaminant dans le matériau. “ Détecte les métaux ” et “ aimant puissant ” sont des formulations trop générales pour décrire l’application.
| Métal présent dans votre flux d’alimentation | Élimination magnétique | Détection et action à entreprendre |
|---|---|---|
| Fer et acier au carbone ordinaire | Généralement la première solution d’élimination à évaluer ; la captation dépend toutefois de la distance, de la profondeur d’enfouissement, de la taille et de la forme | Un détecteur approprié peut déclencher l’éjection des pièces restantes |
| Aluminium, cuivre ou laiton | Les déferriseurs magnétiques suspendus classiques n’attirent pas ces métaux | Précisez le métal concerné et la taille cible, puis validez la détection ainsi que l’éjection ou l’arrêt du procédé |
| Acier inoxydable | La réponse varie selon la nuance et l’état du métal : certaines pièces sont fortement magnétiques, tandis que d’autres sont faiblement magnétiques ou pratiquement amagnétiques | Sélectionnez l’équipement et réalisez des essais en fonction de l’acier inoxydable ciblé et des matériaux environnants |
Certaines particules d’usure en acier inoxydable deviennent plus magnétiques après un travail mécanique ou une déformation. Des séparateurs spécialisés à haute intensité peuvent exploiter cette réponse à courte distance. Cela ne signifie pas qu’un aimant overband standard puisse séparer tous les types d’acier inoxydable. La cible doit néanmoins rester accessible et réagir suffisamment au champ magnétique pour pouvoir être extraite.
La conception des détecteurs varie également. Certains appareils destinés aux convoyeurs de produits en vrac ciblent les corps métalliques ferreux indésirables et les contaminants difficiles à détecter, tels que l’acier au manganèse. D’autres sont conçus pour détecter des cibles ferreuses et non ferreuses. Les performances annoncées pour un détecteur ne permettent pas de déterminer la plage de détection d’un autre.
Pour assurer la récupération en continu de l’aluminium ou du cuivre dans un flux de recyclage, prévoyez une étape dédiée à la séparation des métaux non ferreux. Un séparateur à courants de Foucault utilise un champ magnétique variable pour induire des courants et repousser les particules conductrices adaptées. Sa fonction diffère de celle d’un aimant suspendu classique ou d’un détecteur qui arrête le convoyeur.
Quelle solution choisir pour votre convoyeur ?
Optez pour une extraction magnétique continue en présence de contaminants ferreux récurrents et sensibles au champ magnétique ; choisissez un système de détection associé à une action définie d’arrêt ou de rejet lorsque le métal exige une autre réponse. Combinez les deux solutions lorsque ces besoins se recoupent. Les situations suivantes constituent un point de départ pratique.
Présence récurrente de clous, boulons et débris d’acier
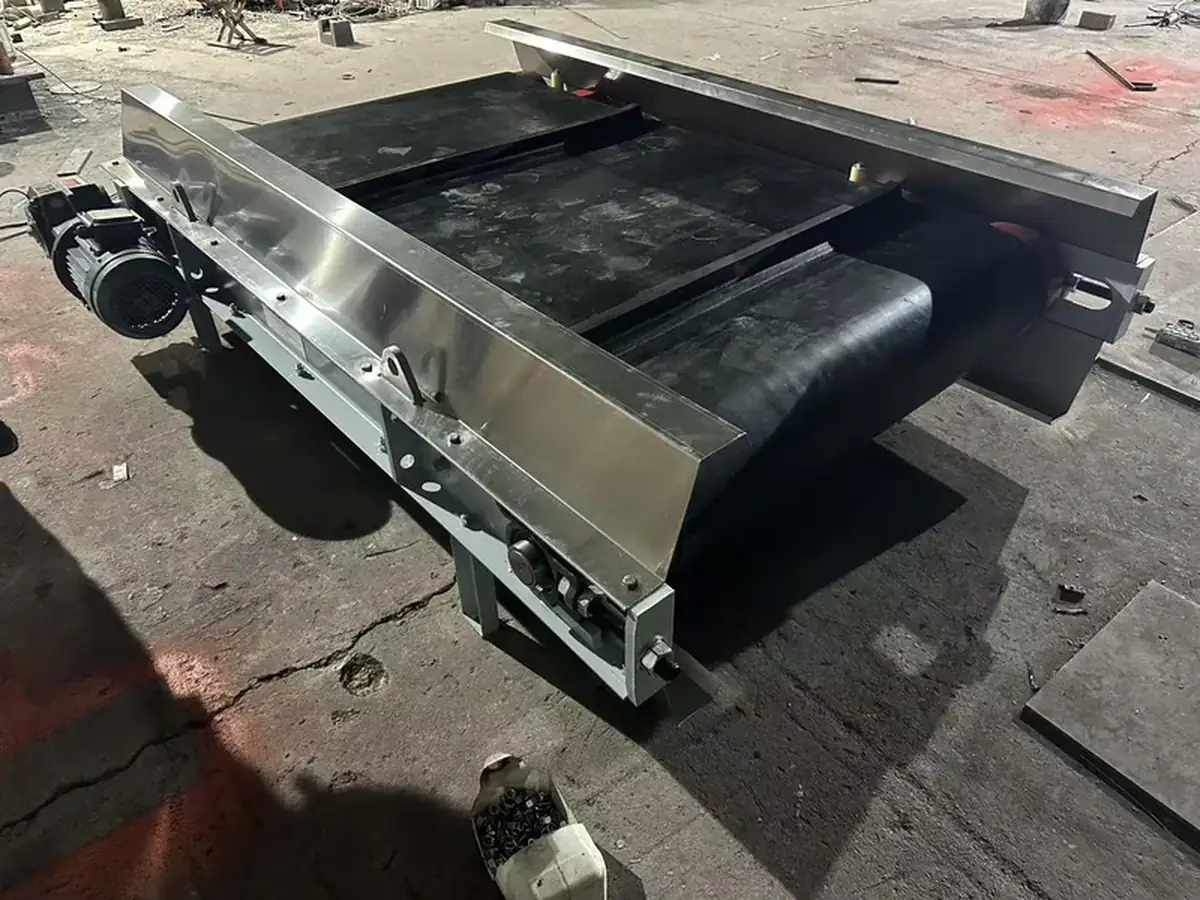
Commencez par un séparateur magnétique autonettoyant lorsque la présence répétée de contaminants ferreux entraînerait autrement des arrêts fréquents. Sa bande de nettoyage évacue les éléments ferreux captés pendant le fonctionnement, à condition que le champ magnétique puisse atteindre et extraire les contaminants à travers la couche de matériau.
Notre séparateurs magnétiques overband conviennent à ce type de déferrisation continue. Pour une installation transversale au convoyeur, comparez la série RCYD(C) à aimant permanent autonettoyant. Prévoyez suffisamment d’espace à côté du convoyeur pour le fer extrait et son bac de collecte ; le déverser sur un autre convoyeur propre ne fait que déplacer le problème.
Si le fer capté s’accumule lentement et qu’un arrêt planifié pour le nettoyage est envisageable, une version à nettoyage manuel peut suffire. Notre RCDB séparateur électromagnétique suspendu est une configuration à nettoyage manuel. Il doit être alimenté électriquement pour générer son champ magnétique, et le nettoyage doit être planifié afin que les éléments ferreux libérés ne retombent pas dans le flux de produit.
Présence occasionnelle de pièces constituées de métaux divers présentant un risque en amont d’un concasseur ou d’un broyeur
Commencez par installer un détecteur et prévoir un dispositif efficace d’évacuation lorsque les pièces dangereuses peuvent être non magnétiques ou inadaptées au levage magnétique. Un composant en cuivre, une pièce d’usure faiblement magnétique ou un objet volumineux incrusté peut nécessiter l’arrêt de la bande, un aimant suspendu ne suffisant pas à lui seul.
Notre gamme de détecteurs de métaux pour convoyeurs propose différentes configurations d’installation. Choisissez en fonction de la cible recherchée, de l’action requise sur la ligne et des dimensions de la bande. Pour une configuration avec arrêt et retrait, prévoyez un moyen de localiser la section contaminée de la bande ainsi qu’un accès sécurisé permettant de retirer l’objet.
Présence récurrente de fer et nécessité de détecter les métaux résiduels
Utilisez conjointement un aimant et un détecteur lorsque l’aimant doit éliminer les éléments ferreux courants, tandis qu’un contrôle distinct prend en charge les risques résiduels. Cette solution convient aux flux mixtes de recyclage ou aux produits en vrac contenant à la fois des éléments ferreux courants et, occasionnellement, d’autres métaux.
Conservez l’aimant existant s’il remplit déjà correctement sa fonction de déferrisation. Ajoutez le dispositif de détection et la réaction de ligne qui font défaut. S’il ne capte pas le fer enfoui, commencez par améliorer les conditions de captation ; l’ajout d’un détecteur peut signaler les métaux résiduels, mais ne corrige pas une séparation magnétique insuffisante.
L’aimant doit-il être placé avant ou après le détecteur de métaux ?
Pour un déferrage courant suivi d’un contrôle visant à détecter tout métal résiduel, placez l’aimant en amont du détecteur. Les deux étapes doivent intervenir avant que le matériau n’atteigne la machine ou le point de production à protéger.
Cet ordre permet d’éliminer d’abord une grande partie de la contamination ferreuse récurrente. Le détecteur contrôle ensuite le matériau poursuivant son chemin sur la ligne. Il peut déclencher une action en présence d’un métal que l’aimant n’est pas capable de capter ou d’un élément cible ayant échappé au déferrage. La goulotte d’évacuation des ferreux extraits doit contourner le circuit produit traversant le détecteur et rester à l’écart de sa zone sensible.
Un détecteur peut également être installé en amont d’un électroaimant lorsque le système est spécifiquement conçu pour utiliser son signal afin de commander l’aimant. Cette configuration exige une détection coordonnée, la prise en compte du temps de transit, une réponse adaptée de l’aimant et un traitement distinct des éléments cibles non magnétiques ou surdimensionnés. Il s’agit d’un choix relatif au système de commande, et non d’une raison de placer systématiquement un détecteur en amont d’un aimant.
Prévoyez suffisamment d’espace pour garantir une détection stable, au-delà du seul encombrement physique des équipements. Un aimant situé à proximité, une bande de nettoyage en mouvement, une structure en acier, un moteur d’entraînement ou un câble d’alimentation peuvent perturber le fonctionnement du détecteur. Utilisez les plans d’installation du détecteur pour définir la zone de dégagement requise autour de celui-ci, puis effectuez des essais avec les équipements voisins fonctionnant dans leurs différents états normaux. Il n’existe pas de distance unique entre l’aimant et le détecteur qui convienne à toutes les configurations.
Repérez également toute goulotte de transfert ou machine située entre les deux étapes. Si du métal peut être introduit après le détecteur, cette section en aval doit faire l’objet d’une décision de protection spécifique. Un dispositif performant installé au mauvais endroit laisse une partie du procédé sans contrôle.
Quelles caractéristiques du convoyeur influencent le choix ?
Pour comparer les équipements, utilisez l’épaisseur maximale habituelle de la couche de matériau, la cible métallique pertinente la plus difficile à extraire et la constitution réelle de la bande. Une démonstration sur une bande à vide ne reproduit pas les conditions d’une cible enfouie sous une charge complète.
Épaisseur du matériau et distance jusqu’à la cible
Pour un aimant suspendu au-dessus d’un convoyeur, mesurez la distance jusqu’à la surface du matériau ainsi que la profondeur totale de la couche, souvent appelée profondeur de charge. Le fer situé près du fond est plus éloigné de l’aimant et doit traverser une plus grande quantité de matériau. Un matériau fortement compacté ou des pièces coincées peuvent rendre le levage plus difficile.
Si l’augmentation de la production accroît l’épaisseur de la couche, améliorez la répartition de l’alimentation ou envisagez une autre taille de séparateur ou une autre position d’installation. Ne supposez pas qu’une même valeur de Gauss mesurée en surface signifie que l’aimant agira à une plus grande distance. Au point de déchargement, le flux de matériau qui se déploie peut offrir des conditions de capture différentes de celles d’une couche compactée sur la bande.
Un détecteur doit également pouvoir repérer les cibles dans toute la zone d’inspection requise. Sur les modèles à ouverture traversante, une ouverture inutilement grande peut réduire la sensibilité de détection des petites cibles. Sur un modèle installé sous la bande, une cible située près de la partie supérieure d’une couche épaisse peut se trouver trop loin du capteur. La compatibilité mécanique et les performances de détection doivent être vérifiées séparément.
Bande, effet de fond du matériau et environnement immédiat
Consultez les spécifications de la bande afin de vérifier la présence de câbles en acier, d’agrafes métalliques et de jonctions de réparation. Photographiez la jonction réelle : l’expression “ bande en caoutchouc ” ne décrit pas ce qu’elle contient. Un détecteur à châssis ouvrant en deux parties peut simplifier l’installation sans qu’il soit nécessaire de couper la bande, mais une solution adaptée reste nécessaire en présence de métal à l’intérieur de celle-ci.
L’humidité, la conductivité ou les minéraux magnétiques peuvent modifier le signal de fond du détecteur. Comparez les conditions en charge pertinentes au lieu de réduire la sensibilité jusqu’à la disparition des alarmes. Les pièces en acier en mouvement à proximité, les vibrations, les moteurs et les entraînements peuvent également générer des signaux instables. Dans la mesure du possible, remédiez à la cause liée à l’installation, puis répétez l’essai avec la cible au réglage requis.
Comment tester l’ensemble du système de protection du convoyeur ?
Testez séparément la captation magnétique, la détection des métaux et l’action finale d’évacuation, puis vérifiez qu’elles fonctionnent conjointement dans les conditions de fonctionnement en charge. Un voyant sur le panneau de commande ne constitue qu’une partie du résultat.
- Définissez les objets cibles. Consignez le type de métal, les dimensions, la forme et les emplacements possibles de chaque objet cible dans la charge. Incluez le plus petit objet cible à détecter ainsi que l’objet susceptible de causer les dommages les plus importants dans des conditions réalistes. Pour les fils ou les pièces plates, testez les orientations pertinentes au lieu de vous limiter à une sphère d’essai.
- Testez l’extraction magnétique. Utilisez des échantillons contrôlés et récupérables, placés aux emplacements et aux profondeurs convenus dans le matériau. Consignez le nombre d’échantillons introduits, captés, évacués et restés dans le flux principal. Vérifiez si du matériau valorisable est entraîné avec les éléments ferreux. Si un objet cible n’est pas capté, modifiez la présentation du produit à l’alimentation, la distance de travail ou le choix du séparateur, puis effectuez un nouvel essai.
- Testez le détecteur avec chacun des métaux à détecter. Consignez la vitesse de la bande, l’état du matériau, la position de la cible et les réglages. Incluez la condition normale la plus défavorable identifiée lors de la sélection. N’envoyez pas une pièce test non confinée vers un concasseur en fonctionnement ; appliquez une procédure de mise en service contrôlée prévoyant sa récupération en aval.
- Suivez la cible jusqu’à sa destination finale. Démontrez que le convoyeur s’arrête à temps ou que le mécanisme de rejet dirige le matériau concerné vers le conteneur approprié. Incluez les événements successifs et les changements de vitesse lorsqu’ils se produisent en production. Consignez le résultat réel de la récupération ou du rejet, et pas seulement le signal de sortie du relais.
- Testez la réponse du système de commande aux défauts. Dans le cadre de la procédure de mise en service convenue, démontrez la réponse spécifiée aux défauts du détecteur, à une défaillance du mécanisme de rejet ou, le cas échéant, à une perte d’alimentation de l’aimant. Attribuez les responsabilités relatives au signal de sortie du détecteur, aux commandes du convoyeur, au mécanisme de rejet et à la séquence de redémarrage.
Arrêtez et consignez l’équipement avant d’intervenir dans le convoyeur ou de retirer un objet métallique coincé. Assurez la traçabilité de tous les échantillons d’essai afin que les tests n’introduisent aucune contamination dans la ligne.
Tenir compte du délai de détection et de la distance d’arrêt en charge
La cible continue d’avancer pendant le temps de réaction des commandes et le ralentissement de la bande. Mesurez la distance d’arrêt avec le convoyeur en charge, plutôt que de vous fier uniquement au temps d’arrêt du moteur à vide.
Par exemple, supposons que la vitesse de la bande soit de 1.5 m/s, le délai entre la détection et la commande d’arrêt est de 0.2 s, et la distance parcourue par la bande après cette commande est de 1.8 m. La distance parcourue entre la détection et l’arrêt complet est donc de :
1.5 × 0.2 + 1.8 = 2.1 m.
Dans ces conditions, un point de transfert à protéger situé seulement 2 m en aval serait trop proche. Déplacez le dispositif de détection en amont, améliorez le dispositif d’arrêt ou utilisez un système d’éjection efficace. L’implantation définitive doit également prévoir une marge tenant compte des variations mesurées et de tout déplacement du matériau par rapport à la bande. Le résultat 2.1 m correspond à la distance parcourue dans cet exemple et ne constitue pas une distance de dégagement universelle pour l’installation.
Quels coûts faut-il comparer ?
Comparez des systèmes complets répondant au même objectif de maîtrise des contaminants métalliques, en tenant compte de l’installation, du temps de réaction de la ligne, des temps d’arrêt et des pertes de matière. Comparer un détecteur seul à un séparateur magnétique autonettoyant complet revient à omettre une grande partie des coûts.
L’offre relative à un détecteur peut devoir inclure un mécanisme de rejet, un dispositif de marquage, des travaux sur la commande du convoyeur ou des modifications autour de la zone de détection. L’installation d’un séparateur magnétique peut nécessiter une charpente métallique de suspension, une goulotte d’évacuation, un bac de collecte et un accès sécurisé pour le nettoyage. Un aimant permanent ne nécessite aucune alimentation électrique pour générer son champ magnétique, mais une unité autonettoyante consomme tout de même de l’énergie pour entraîner sa bande de nettoyage. Un électroaimant nécessite également une alimentation électrique pour produire le champ magnétique.
Le délai de rejet peut modifier sensiblement les pertes d’exploitation. Supposons qu’un débit régulier de produit en vrac soit de 60 t/h et qu’un déviateur rejette la totalité du flux pendant 2 secondes par événement :
Masse rejetée = 60 × 2 ÷ 3,600 = 0.0333 t, soit environ 33.3 kg par événement.
À débit identique, une fenêtre de rejet de 0.5 secondes dévierait environ 8.3 kg. L’écart de 25 kg montre l’importance de la temporisation, mais la fenêtre la plus courte n’est utile que si elle permet toujours d’éliminer la cible de manière fiable. Ces valeurs correspondent aux quantités totales déviées ; pesez les matières rejetées afin de déterminer la perte réelle de produit commercialisable.
Pour un fonctionnement avec arrêt et retrait, consignez plutôt la fréquence des événements, le temps de recherche, le temps de retrait et le temps de redémarrage. Si des détections fréquentes de contaminants ferreux sont à l’origine de la plupart de ces arrêts, un aimant autonettoyant correctement dimensionné installé en amont peut réduire cette charge de travail. Les objets non magnétiques, rares mais susceptibles de provoquer des dommages, nécessitent néanmoins une réponse efficace.
Choisissez en fonction du métal et de l’action requise sur votre ligne
Utilisez la séparation magnétique pour éliminer les contaminants ferreux récurrents pouvant être captés par ce procédé, un système de détection associé à une commande opérationnelle d’arrêt ou de rejet pour les autres risques métalliques spécifiés, et les deux lorsque le convoyeur nécessite une élimination continue ainsi qu’un contrôle des métaux résiduels. Telle est la différence pratique entre les systèmes de détection de métaux et les séparateurs magnétiques.
Définissez la cible à détecter et les conditions de fonctionnement en charge, puis vérifiez la destination finale des contaminants. Un aimant plus puissant ne remplace pas la détection des métaux non magnétiques, et un détecteur ne remplace ni le mécanisme ni la procédure permettant d’éliminer le métal.
Communiquez-nous les caractéristiques de votre matériau, l’épaisseur normale et maximale de la couche transportée, la largeur et la vitesse de la bande, sa structure, ainsi que des photos ou les dimensions des éléments métalliques à détecter. Joignez un schéma du convoyeur indiquant la machine à protéger et la distance disponible pour l’arrêt ou l’éjection. Utilisez notre formulaire de contact pour définir avec nous le détecteur Corvelan, le séparateur magnétique ou la configuration combinée adaptée à votre application.
Obtenir une recommandation pour la protection de votre convoyeur
FAQ sur les détecteurs de métaux et les séparateurs magnétiques pour convoyeurs
Un détecteur de métaux sur convoyeur peut-il remplacer un aimant pour éliminer les fines poussières de fer ?
N’effectuez pas ce remplacement sans avoir vérifié que le détecteur peut repérer les fines particules ferreuses ciblées dans le matériau réel. Les très petites particules magnétiques peuvent nécessiter un séparateur qui les fait passer à proximité immédiate d’un champ puissant, par exemple une grille, un tambour ou un dispositif à haute intensité adapté. Un grand aimant suspendu et un détecteur dimensionné pour repérer les corps étrangers susceptibles de provoquer des dommages répondent à des conditions différentes. Définissez la granulométrie des particules et l’objectif de qualité du produit avant de modifier l’équipement.
Pourquoi le détecteur déclenche-t-il encore une alarme après un aimant overband ?
Commencez par déterminer ce qui déclenche le détecteur : du fer non capté, un autre métal ou un signal provenant de l’installation ou du matériau. Conservez l’objet récupéré et relevez l’épaisseur de la couche de produit ainsi que l’état de fonctionnement. La présence de fer non capté renvoie à un problème de distance de captation, d’enfouissement dans la couche de produit ou d’efficacité d’évacuation. Un objet non magnétique nécessite un dispositif de détection et d’élimination. Si les détections se répètent au passage de la jonction de la bande ou selon le cycle d’une machine voisine, examinez la bande ou l’installation avant de modifier la sensibilité.
Puis-je conserver une bande transporteuse à câbles d’acier ou munie d’agrafes métalliques ?
C’est possible, mais le détecteur doit être sélectionné et testé pour ce type de bande. Certains systèmes sont compatibles avec les câbles en acier ou les jonctions métalliques ; d’autres nécessitent des caractéristiques de bande différentes. Lorsque la compensation des agrafes réduit la sensibilité au passage d’une jonction, incluez à l’essai de mise en service la cible requise lors de ce passage. Une conception à cadre ouvrant facilite le montage mécanique, mais ne résout pas à elle seule les effets électriques ou magnétiques de la bande.
Que se passe-t-il si le métal est incrusté dans un bloc ou une pièce en plastique ?
Un détecteur adapté peut l’identifier, tandis que son extraction magnétique dépend de la capacité de la force magnétique à déplacer la totalité du morceau contaminé. Un petit fragment d’acier emprisonné dans un bloc lourd peut être beaucoup plus difficile à extraire que le même fragment à l’état libre. Incluez dans l’essai des éléments représentatifs comportant des cibles métalliques incrustées. Si l’aimant ne parvient pas à les extraire, prévoyez une détection suivie d’un arrêt ou d’un rejet, plutôt que de tester uniquement des fragments d’acier libres et exposés.
Un aimant suffit-il si la contamination métallique est rare ?
La fréquence détermine la charge de travail liée au nettoyage ou aux interruptions ; le type de métal et le risque de dommages déterminent le niveau de protection nécessaire. Lorsque les pièces ferreuses sont rares, un aimant à nettoyage manuel peut convenir si la captation est suffisante et si le nettoyage peut être effectué en toute sécurité. Les éléments dangereux non magnétiques, même rares, nécessitent toujours un détecteur approprié et une action d’élimination. Appuyez-vous sur les registres des objets récupérés et des incidents pour établir cette distinction, plutôt que de considérer qu’un faible nombre d’alarmes prouve que la ligne est protégée.




