
Si votre séparateur magnétique n’élimine pas le fer, commencez par déterminer à quelle étape la séparation échoue : captation, rétention, évacuation ou ajout de contamination plus en aval sur la ligne. Comparez ensuite le fer non capté, l’épaisseur de la couche de matériau, la distance de travail et les conditions de fonctionnement avec ceux de la dernière campagne ayant donné des résultats acceptables. Acheter un aimant plus puissant avant d’avoir localisé la défaillance risque de ne pas résoudre le problème.
Commencez par le symptôme ci-dessous. Observez les équipements en mouvement depuis l’extérieur des protecteurs. Avant toute intervention à l’intérieur, tout nettoyage, toute mesure des jeux ou tout réglage de pièces, arrêtez et consignez la machine ainsi que les équipements d’alimentation qui lui sont raccordés. Un aimant permanent reste magnétique après la consignation électrique : tenez les mains et les outils en acier non arrimés à l’écart des zones de pincement.
Que faut-il vérifier en premier lorsque des éléments ferreux passent à travers le dispositif de séparation ?
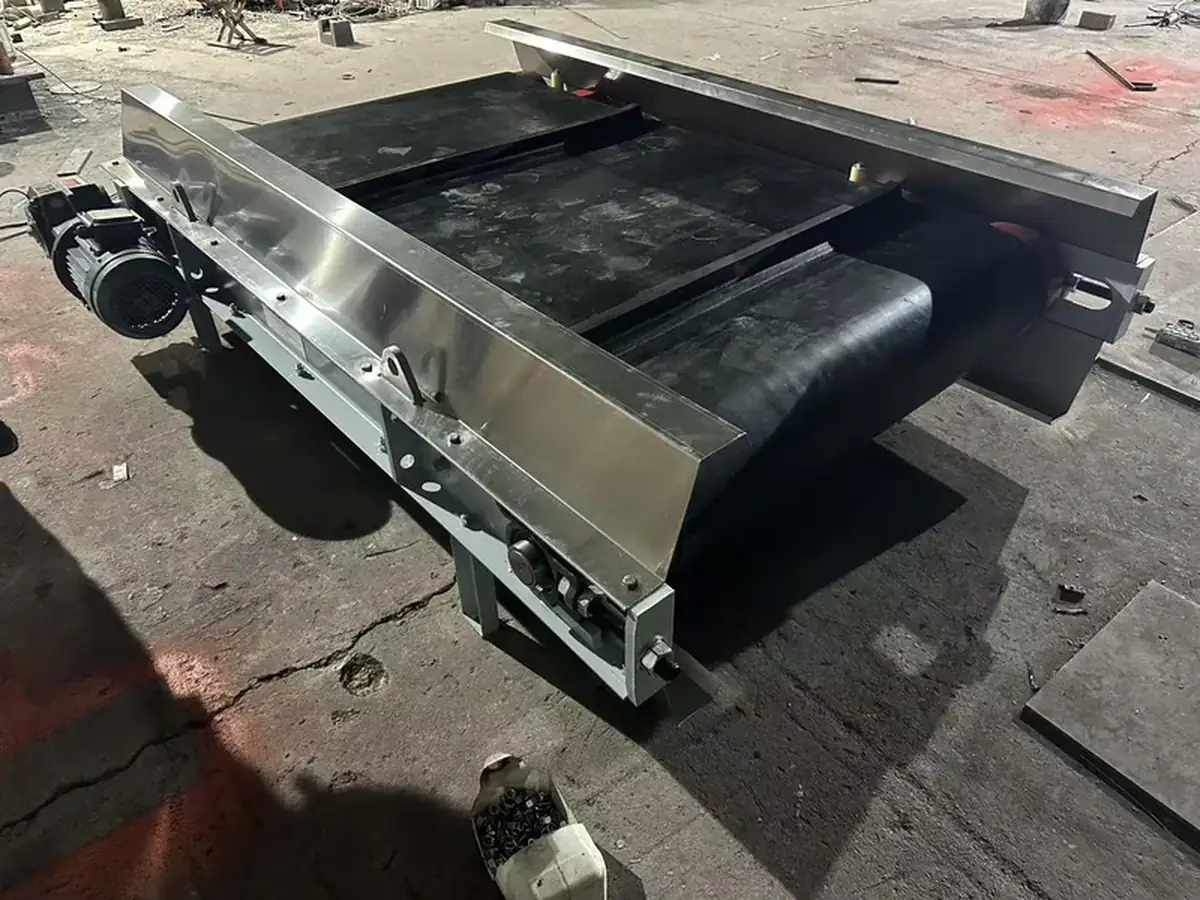
Vérifiez ce qui a changé et déterminez si le fer n’est pas du tout capté, s’il est capté puis relâché, ou s’il est introduit après la séparation. Ces observations permettent de cibler les recherches avant de modifier les réglages de l’équipement.
| Ce que vous observez | Commencez ici | Éléments permettant de déterminer la cause |
|---|---|---|
| Élimination insuffisante dès le premier cycle de production | Réponse magnétique du matériau cible, distance d’installation et trajectoire d’alimentation | Comparer le matériau réel et l’installation avec les données de sélection |
| Les résultats se dégradent après l’augmentation du débit | Épaisseur maximale de la couche de matériau, répartition et vitesse | Comparer un faible débit d’alimentation stable à un débit plus élevé |
| L’élimination s’améliore après le nettoyage, puis diminue | Fer accumulé, ouvertures obstruées et intervalle de nettoyage | Consigner le fer capté et le fer non retenu pendant un cycle de fonctionnement |
| Le fer est soulevé, puis retombe dans le produit | Bande de nettoyage, entrefer, séparateur et point de collecte | Suivez les éléments ferreux captés jusqu’à leur bac de collecte |
| Les performances changent immédiatement après la maintenance | Pièces, réglages et raccordements ayant été modifiés | Comparez l’ensemble remonté avec son plan et ses réglages antérieurs |
| Le produit est propre au niveau du séparateur, mais contaminé plus en aval | Usure ou contamination entre les deux points de prélèvement | Prélever des échantillons avant et après chaque machine intermédiaire |
Conservez un échantillon de la matière non captée et consignez l’heure de début du problème. Utilisez le même intervalle de temps pour le débit d’alimentation, la vitesse, l’état du système de nettoyage et l’échantillonnage du produit. Une photographie du fer collecté seul ne permet pas de connaître la fraction non captée.
En cas de défaillances intermittentes, consignez l’événement plutôt que de vous fier uniquement à la moyenne du poste. Une brève pointe du débit d’alimentation, une bande de nettoyage bloquée ou un bac de collecte plein peuvent ne plus être observables lors d’une inspection ultérieure.
Le matériau non capté est-il attiré par un aimant ?
Testez les morceaux ou particules effectivement non captés, à l’écart de la machine, avant d’attribuer le problème à une perte de puissance magnétique. Le fer libre fortement attiré, les particules faiblement magnétiques et le fer inclus dans une autre particule nécessitent des traitements différents.
Prélevez la fraction non captée à un point d’échantillonnage sûr. Consignez sa taille, sa forme et précisez si elle est libre ou fixée au produit. Utilisez un petit aimant sur un échantillon confiné afin d’évaluer sommairement sa réponse, en maintenant cet aimant à l’écart du séparateur installé. Cet essai par contact aide à identifier la matière cible. Il ne reproduit ni la distance de travail, ni la vitesse, ni les forces de résistance d’un procédé en fonctionnement.
Si les morceaux d’acier libres sont fortement attirés, poursuivez par les contrôles de la géométrie et de l’alimentation. Si la réponse est faible ou incertaine, réalisez un essai sur un matériau représentatif afin de comparer les méthodes de séparation appropriées. Ne classez pas chaque fragment d’acier inoxydable ou particule de rouille sur la seule base de son aspect.
Définissez également ce que recouvre le terme “ fer ” dans vos résultats. Le résultat d’une analyse en laboratoire du fer total inclut le fer contenu dans les particules minérales, tandis qu’un contrôle des corps ferreux étrangers peut comptabiliser les morceaux d’acier libres. L’élimination des boulons peut améliorer la protection des équipements sans modifier sensiblement la teneur en fer lié aux minéraux. Comparez la même fraction de contaminants à l’aide de la même méthode d’analyse avant et après la correction.
La distance, l’épaisseur de la couche de matériau ou la vitesse sont-elles à l’origine des défauts de captation ?
Mesurez la distance jusqu’à la cible la plus profondément enfouie, puis analysez conjointement l’épaisseur de la couche de matériau et la vitesse. Un séparateur peut capter des éléments ferreux à découvert tout en laissant passer des pièces similaires enfouies plus profondément dans la même charge.
Pour un aimant suspendu, consignez la face active magnétique de référence, la position du convoyeur, l’épaisseur normale et maximale de la couche de matériau, ainsi que la bande de nettoyage ou le revêtement situé entre l’aimant et le produit. Reportez-vous au plan d’installation pour identifier la face de référence. Dings’ guide de sélection des aimants suspendus traite la hauteur de suspension, l’épaisseur de la charge, la vitesse de la bande et la taille des éléments cibles comme des paramètres distincts.
Supposons que la face magnétique se trouve à 100 mm au-dessus de la surface d’un lit de matériau de 120 mm. Les éléments ferreux situés au fond se trouvent à environ 220 mm de la face, et non à 100 mm. Tout capot ou toute bande interposé doit être pris en compte de manière cohérente dans la mesure. Cette géométrie permet de déterminer quelle distance comparer à celle indiquée dans le dimensionnement fourni.
Réduisez les arrivées brusques de matériau et répartissez celui-ci sur toute la zone de travail utile avant de déplacer l’aimant. Son abaissement nécessite un dégagement suffisant pour les plus gros blocs, le mouvement de la bande et les éléments ferreux captés. Si le matériau heurte la bande de nettoyage ou la face de l’aimant, il risque de faire retomber les éléments ferreux dans le produit.
Ne ralentissez pas le convoyeur tout en maintenant le débit d’alimentation inchangé en supposant que la captation s’améliorera nécessairement. À masse volumique apparente et débit massique identiques, une vitesse de bande plus faible nécessite une section chargée plus importante. L’épaisseur accrue du lit de matériau qui en résulte peut annuler le bénéfice du temps de passage supplémentaire dans la zone magnétique. Pour effectuer une comparaison dans des conditions maîtrisées, réduisez si nécessaire le débit d’alimentation afin de maintenir une épaisseur de lit comparable, puis consignez les deux réglages ainsi que la fraction non captée.
Pourquoi un aimant overband capte-t-il le fer avant de le relâcher ?
Si les particules ferreuses sont soulevées mais retombent dans le produit, examinez leur transport et leur évacuation avant d’augmenter la puissance magnétique. La bande de nettoyage doit transporter les particules ferreuses hors de la zone magnétique et les diriger vers une voie de collecte dégagée.
Depuis un point d’observation protégé, suivez un cycle complet de captation et d’évacuation. Consignez ensuite l’installation avant de procéder aux contrôles ou aux corrections suivants :
- Mouvement de la bande de nettoyage : vérifiez la course réelle, le sens de déplacement et le centrage. L’indication de fonctionnement du moteur ne permet pas de confirmer que la bande évacue effectivement les éléments ferreux.
- Dégagement : vérifiez si des pièces volumineuses heurtent le bord du convoyeur, la couche de matériau ou une structure voisine avant de pouvoir être évacuées.
- Point de décharge : inspectez la goulotte, la trémie et tout répartiteur afin de détecter une obstruction, un rebond ou un chevauchement avec le flux de produit propre.
- Pointes de charge de matériau : comparez les périodes de faible charge aux pointes qui atteignent l’aimant ou la bande de nettoyage.
d’Eriez Manuel du modèle TP, dépannage à la page 18 indique qu’une distance excessive et un dégagement insuffisant peuvent tous deux entraîner de mauvais résultats. Abaisser l’aimant ne constitue donc pas une solution complète.
Sur un système à aimants permanents séparateur magnétique overband, l’alimentation électrique entraîne la bande de nettoyage ; le champ magnétique reste présent lorsque cet entraînement s’arrête. Une accumulation de fer capté sous une bande à l’arrêt indique un défaut de nettoyage, même si l’attraction magnétique se poursuit.
Que faut-il contrôler sur un tambour magnétique fonctionnant par voie sèche ?
Suivez le parcours du matériau depuis le point d’alimentation jusqu’aux deux sorties : une alimentation irrégulière, un mauvais positionnement de l’élément magnétique ou un déflecteur de séparation mal placé peuvent compromettre une captation pourtant efficace. Pour les produits secs en vrac, commencez par former une couche uniforme sur toute la largeur utile du tambour.
- Vérifiez si le matériau tombe dans la zone de captation prévue ou s’il la contourne par un bord. Régularisez les arrivées brusques au niveau de l’alimentateur plutôt que de laisser une couche épaisse recouvrir le tambour.
- Comparez le sens de rotation et la vitesse réelle avec la configuration fournie. Après toute intervention sur l’entraînement, vérifiez les réglages de la poulie, du réducteur et du variateur de vitesse qui déterminent la vitesse du tambour.
- Vérifiez la position de l’élément magnétique fixe par rapport au plan d’ensemble, en particulier après une intervention sur l’arbre ou la virole. La virole rotative et l’aimant fixe remplissent des fonctions différentes.
- Observez le point de chute de chaque fraction. Arrêtez la machine pour régler la lame de séparation, puis remettez les protecteurs en place, redémarrez et prélevez un échantillon à chacune des deux sorties. Une séparation plus poussée peut éliminer davantage de fer, mais aussi entraîner une perte de produit utile.
La Manuel du séparateur à tambour par voie sèche Eriez, installation aux pages 4–6 décrit l’alimentation contrôlée et le réglage de la lame de séparation en fonction de la trajectoire d’évacuation. Utilisez les réglages de vitesse et de l’élément magnétique propres à votre tambour plutôt que de reprendre les valeurs d’un autre modèle.
Notre séparateur magnétique à tambour à sec est destiné à une alimentation maîtrisée en produits secs en vrac. Si un produit humide et collant arrive désormais sous forme d’amas, rétablissez les conditions d’alimentation requises ou envisagez un procédé adapté à ce produit.
Pourquoi un filtre magnétique est-il plus efficace juste après son nettoyage ?
Une amélioration reproductible après nettoyage indique en premier lieu une accumulation de fer, une restriction de l’écoulement ou une accumulation de matière. Surveillez la vitesse d’encrassement de la surface active et le moment où les contaminants recommencent à passer.
Le fer capté peut recouvrir des surfaces de collecte utiles, tandis que les dépôts de poudre ou les amas maintiennent les nouvelles particules à une plus grande distance. Bunting : article technique sur le nettoyage des séparateurs explique comment l’accumulation de matière peut réduire l’efficacité de séparation et limiter l’écoulement.
À chaque nettoyage, recueillez séparément les matières retirées. Consignez la durée de fonctionnement, la quantité de matière traitée et la fraction non captée avant le nettoyage. Si les performances diminuent avant l’arrêt programmé, raccourcissez l’intervalle et renouvelez la comparaison. Si la charge en fer a fortement augmenté, contrôlez également l’usure des équipements en amont ou les matières entrantes, en plus de modifier la fréquence de nettoyage.
Après le remontage, contrôlez les joints, le bon positionnement des composants et toute voie de contournement éventuelle. Les matières qui contournent les éléments de captation ne subissent pas le même traitement que celles qui les traversent. Si une seule partie du filtre se charge, examinez la répartition du flux et recherchez une éventuelle obstruction.
Un filtre à matrice électromagnétique exige également une séquence de fonctionnement correcte. Chez Corvelan, le filtre magnétique à haute intensité pour poudres sèches combine une matrice magnétique à une alimentation contrôlée, un nettoyage et une évacuation du fer. Vérifiez que le produit à traiter entre pendant la phase de captation sous champ magnétique et que les rejets de nettoyage restent séparés du produit. Après toute intervention de maintenance, rétablissez la matrice et la séquence spécifiées ; ne remplacez pas la matrice par un insert d’apparence similaire.
Quand faut-il mettre en cause le système magnétique lui-même ?
Contrôlez le système magnétique lorsque des objectifs comparables ne sont plus atteints dans des conditions de fonctionnement inchangées, ou lorsqu’une mesure reproductible s’écarte de sa valeur de référence. Toute variation de la valeur mesurée nécessite d’abord de vérifier la méthode de mesure.
Pour comparer des valeurs en Gauss, répétez la mesure aux points repérés avec le même instrument, la même orientation de la sonde et le même entrefer. Pour un essai de force d’arrachement, utilisez la même pièce d’essai, les mêmes conditions de contact, la même cale d’espacement et la même direction de traction. Nettoyez d’abord la surface de travail. Puritan’s procédure d’inspection du séparateur explique pourquoi toute modification du dispositif de fixation ou de la procédure influe sur le résultat. Une mesure de la force de maintien au contact et un essai de capture à distance répondent à des questions différentes.
Équipements magnétiques permanents
Recherchez un événement précis ou un défaut physique : surchauffe, choc violent, enveloppe endommagée ou ensemble déplacé. Sur un tambour dont la virole est perforée, la pénétration de fer à l’intérieur peut perturber le circuit magnétique. Maintenez la machine hors production si la virole ou l’ensemble est endommagé ; faites-la réparer plutôt que d’ouvrir le circuit magnétique à titre d’essai de réglage.
Équipements électromagnétiques
Faites appel à un technicien électricien qualifié pour comparer l’alimentation CC et le courant de service spécifiés avec les conditions réelles de fonctionnement. Consignez les conditions à froid et à chaud, les déclenchements et l’état du refroidissement. Un panneau de commande allumé ou un convoyeur en marche ne suffit pas à confirmer que la bobine est correctement alimentée. Le document Eriez’s SE-700U/USC intitulé « Guide de dépannage », page 13 distingue les causes liées à l’alimentation, à l’installation et à la bobine. Utilisez les valeurs correspondant au modèle installé ; n’augmentez pas la tension pour compenser le fer non capté.
Comment prouver que l’élimination du fer s’est améliorée ?
Effectuez la comparaison avec le même contaminant dans des conditions de production consignées, et mesurez à la fois le fer non capté et la quantité de produit valorisable perdue avec le rejet. Une quantité plus importante de matière dans le bac de collecte des ferreux peut indiquer une meilleure captation, une contamination plus élevée à l’entrée ou une mise au rebut accrue du produit.
- Définissez la cible. Pour les gros corps étrangers en acier, consignez les classes de dimensions et de formes pertinentes. Pour les contaminants fins, appliquez la même méthode de préparation et d’analyse à chaque échantillon. Définissez les niveaux acceptables de contamination résiduelle et de perte de produit avant de comparer les réglages.
- Effectuez les prélèvements correspondants. Utilisez des points de prélèvement sûrs et prévus à cet effet au niveau de l’alimentation, de la sortie du produit épuré et de l’évacuation des ferreux. Tenez compte du temps de transit et de la matière retenue dans l’équipement afin que les échantillons correspondent à la même période de production. Veillez à la propreté des récipients et des outils de prélèvement.
- Consignez les conditions. Consignez le lot de matériau, l’humidité ou la présence d’agglomérats, le débit d’alimentation, l’épaisseur maximale de la couche, la vitesse, l’entrefer de travail, les réglages de la machine et le temps écoulé depuis le dernier nettoyage. Effectuez plusieurs prélèvements sur toute la largeur du flux plutôt qu’un seul prélèvement de surface à un endroit facilement accessible.
- Ne modifiez qu’un seul réglage à la fois. Rétablissez une alimentation stable avant toute comparaison. Si des réglages interdépendants doivent être modifiés simultanément, comme le débit du dispositif d’alimentation et la vitesse de la bande, consignez la combinaison utilisée.
- Répétez l’opération pendant toute la durée de la condition difficile. Incluez la charge de production normale, les pointes de charge prévues et un cycle de nettoyage complet. Si la contamination n’apparaît que plus en aval, effectuez des prélèvements entre les machines afin de déterminer son point d’entrée.
Exemple de bilan matière du fer libre
Pour un lot intégralement récupéré, le taux d’élimination du fer libre correspond à la quantité de fer libre envoyée vers le rejet divisée par la quantité de fer libre à l’entrée. Cette valeur doit être distinguée du poids total du rejet.
Supposons qu’un lot d’essai de 20 kg contienne 40 g de fer libre, mesuré selon la même méthode tout au long de l’essai. Tous les flux sortants sont intégralement récupérés, sans aucune perte. Le rejet pèse 60 g et contient 36 g de fer libre ; le flux de produit de 19.94 kg contient les 4 g restants.
- Taux d’élimination du fer libre : 36 ÷ 40 × 100 = 90%.
- Fer libre dans le rejet : 36 ÷ 60 × 100 = 60%.
- Autres matières entraînées dans le rejet : 60 − 36 = 24 g.
Le premier chiffre indique l’élimination du fer. Le second décrit la composition du rejet. Avant de valider le réglage, comparez la teneur en fer résiduel et la perte de produit aux objectifs convenus. Pour des échantillons de routine, plutôt que pour un lot intégralement recueilli, combinez le débit du flux ou le rendement avec la concentration en contaminants afin de calculer la masse de fer ; une simple baisse de concentration constitue une mesure différente.
Pour les éléments grossiers, indiquez le nombre d’éléments capturés et non capturés par classe granulométrique, au lieu de mélanger le nombre d’éléments et leur masse en grammes. Tout essai d’épreuve avec introduction d’éléments témoins doit être réalisé au moyen d’un dispositif contrôlé permettant leur récupération, avec protection des équipements en aval ; ne jetez jamais manuellement de pièces d’acier d’essai dans une ligne de production en fonctionnement.
Consignez les réglages validés, la méthode d’échantillonnage et les résultats avant et après intervention avec l’action corrective. Ajoutez le point ayant échoué à la liste de contrôle de démarrage ou de maintenance concernée. Vérifiez de nouveau le résultat après un changement de matière, une opération de maintenance ou une augmentation de la cadence de production.
Quand faut-il modifier les réglages ou changer de séparateur ?
Conservez le séparateur existant si la correction de l’alimentation, de la distance de travail, du nettoyage ou de l’évacuation permet de revenir dans les limites de votre objectif. Envisagez une autre configuration si les exigences relatives au matériau ou au débit de production ne sont toujours pas satisfaites après ces corrections.
Un aimant pour convoyeur éliminant les gros corps étrangers ferreux et un filtre pour poudres fines remplissent des fonctions différentes. Une valeur en gauss plus élevée à la surface ne suffit pas, à elle seule, à rendre l’un interchangeable avec l’autre. Comparez la gamme d’équipements de séparation magnétique en fonction du déplacement du matériau, de la réponse magnétique recherchée et de l’emplacement où la séparation peut être réalisée efficacement.
Pour une installation au-dessus du convoyeur où une couche de matériau trop importante recouvre les éléments ferreux enfouis, envisagez d’améliorer la répartition de l’alimentation ou d’installer l’équipement au point de déversement. Vérifiez conjointement la structure porteuse, la trajectoire du matériau et la collecte des rejets. Pour un produit sec en vrac nécessitant une séparation continue, déterminez si un tambour peut recevoir une alimentation contrôlée. Pour une poudre sèche fine, un filtre à matrice assurant un contact étroit peut convenir si la poudre le traverse sans provoquer de colmatage rapide. Testez la nouvelle configuration au débit requis avant d’arrêter le dimensionnement définitif de l’équipement.
Lorsqu’un séparateur magnétique n’élimine pas correctement le fer, le résultat recherché est une réduction stable de la fraction de fer non captée, avec une perte de produit acceptable. Rétablissez d’abord l’étape défaillante du processus de séparation, puis renouvelez la comparaison en production.
Besoin d’aide pour déterminer la cause ? Utilisez le champ Message de notre page de contact pour nous transmettre la référence de l’équipement, le matériau traité, la granulométrie du fer non capté, le débit normal et le débit de pointe, la distance de travail, ainsi que la date d’apparition du problème. Décrivez la dernière modification effectuée avant la défaillance. Utilisez les moyens de contact indiqués pour nous envoyer le plan d’installation, des photos ou une vidéo enregistrée en toute sécurité. Ces informations nous permettent d’analyser le matériau, l’installation et les options de séparateur adaptées.
Questions fréquentes
Pourquoi le fer n’est-il pas capté d’un seul côté du convoyeur ?
Comparez l’épaisseur de la couche de matériau et la distance de travail sur toute la largeur de la bande avant de conclure qu’un côté de l’aimant est défaillant. Un montage incliné ou une alimentation décentrée peut solliciter davantage un côté. Si la géométrie et la charge sont comparables, répétez les mesures magnétiques aux points repérés correspondants afin d’étudier une éventuelle différence locale.
Pourquoi l’élimination des impuretés ferreuses s’est-elle dégradée après la pluie ou avec un lot de matériau plus humide ?
Examinez les agglomérats et la manière dont le matériau se répartit dans la zone de captation. Le fer emprisonné dans un matériau collant peut rester fixé à un agglomérat beaucoup plus volumineux. Comparez un échantillon confiné dans son état de réception à un échantillon délicatement désaggloméré. Si l’exposition du fer améliore sa captation lors d’un essai contrôlé, corrigez les conditions de stockage, l’humidité ou le conditionnement de l’alimentation avant de modifier l’ensemble magnétique.
Un second passage peut-il permettre de récupérer le fer non capté ?
Un second passage peut être utile s’il permet d’exposer du matériau qui était enfoui ou mal présenté lors du premier passage. Comparez la contamination résiduelle finale, les pertes de produit supplémentaires et la réduction du débit net de production. Si le contaminant ciblé reste emprisonné dans les particules ou réagit à peine à l’aimant, la répétition du procédé dans les mêmes conditions peut n’apporter qu’un faible bénéfice.
Le détecteur déclenche toujours une alarme après la séparation magnétique. Cela prouve-t-il que l’aimant n’a pas fonctionné ?
Non. Récupérez et identifiez le matériau ayant déclenché l’alarme avant d’en déterminer la cause. Un détecteur peut réagir à un métal que l’aimant installé ne retient pas, notamment à des éléments non ferreux. Comparez également des échantillons prélevés immédiatement après le séparateur et avant le détecteur afin de localiser toute contamination introduite entre les deux. Une alarme du détecteur ne permet pas, à elle seule, d’identifier le métal ni l’endroit où il a pénétré dans le procédé.
Dois-je remplacer un aimant en l’absence de valeur de référence initiale ?
Consignez d’abord son état magnétique actuel, puis effectuez une comparaison contrôlée sur le matériau après avoir corrigé les problèmes de procédé visibles. Utilisez des points de mesure et des dispositifs de positionnement garantissant la répétabilité. Une mesure actuelle ne permet pas de reconstituer la valeur de l’intensité d’origine. Si le résultat reste inférieur à votre objectif, réalisez un essai représentatif afin de comparer la réparation, le déplacement ou le recours à un autre séparateur, plutôt que de considérer l’âge comme le seul critère de remplacement.




