
Pour l’installation d’un aimant overband, choisissez un montage transversal lorsqu’un convoyeur existant dispose d’un espace latéral dégagé pour l’évacuation. Envisagez un montage longitudinal lorsque la zone de déversement de la poulie de tête est accessible et que la nappe de matériau s’ouvre en quittant la bande. Une conception adaptée doit à la fois extraire le fer indésirable et l’acheminer vers une zone de collecte distincte.
Un aimant overband élimine les pièces en fer et en acier, souvent appelées ferrailles parasites. Sur un équipement autonettoyant, une bande transporteuse éloigne les métaux captés de l’aimant. Cette bande doit disposer de suffisamment d’espace pour fonctionner avec les pièces métalliques adhérant à sa surface. Une configuration qui capte un boulon mais le laisse retomber dans le produit n’a pas rempli sa fonction.
Quelle est la différence entre une installation transversale et une installation en ligne ?
Un overband transversal est installé en travers du convoyeur principal et évacue généralement les éléments ferreux d’un côté. Un overband en ligne est installé dans le sens du convoyeur, généralement au-dessus de la zone de déversement de la poulie de tête. La poulie de tête est la poulie située à l’extrémité de déchargement du convoyeur.
| Détail d’installation | Disposition transversale | Disposition en ligne |
|---|---|---|
| Sens de marche de la bande de nettoyage | Transversalement au flux principal de matériau | Dans le sens du flux principal de matériau |
| Position de captation courante | Au-dessus de la bande transporteuse chargée ; également possible à proximité de la poulie de tête | À proximité de la sortie de la poulie de tête |
| Récupération du fer | À côté du convoyeur principal | Dans une voie de récupération distincte à l’extrémité de déchargement |
| Espace à prévoir | Largeur nécessaire pour la bande de nettoyage, la chute des ferreux et l’accès pour la maintenance | Longueur nécessaire autour de la zone de décharge, de la goulotte et du parcours de collecte des ferreux |
Deux choix se cachent derrière ces appellations : l’endroit où les ferreux sont les plus faciles à extraire et celui où la bande de nettoyage peut les évacuer. Une bande de nettoyage transversale peut également fonctionner en tête de convoyeur. Elle ne doit pas nécessairement être installée à mi-parcours d’un convoyeur chargé.
Les termes « permanent » et « électromagnétique » désignent la source du champ magnétique. Les configurations transversale et longitudinale désignent l’agencement du séparateur. Le fait de faire pivoter un séparateur de 90 degrés n’augmente pas en soi sa puissance magnétique ; cela modifie la trajectoire des éléments à extraire, leur exposition au champ magnétique et leur circuit d’évacuation.
Quelle configuration convient à votre convoyeur ?
Privilégiez une configuration transversale pour une installation sur un convoyeur existant disposant d’un espace latéral suffisant. Privilégiez une configuration longitudinale lorsque l’extrémité de déchargement offre une meilleure trajectoire de levage et suffisamment d’espace pour maintenir les éléments ferreux à l’écart du produit. Si l’emplacement privilégié ne permet pas d’assurer un circuit de collecte sécurisé, modifiez l’implantation avant de dimensionner l’aimant.
Convoyeur existant avec espace disponible pour une évacuation latérale
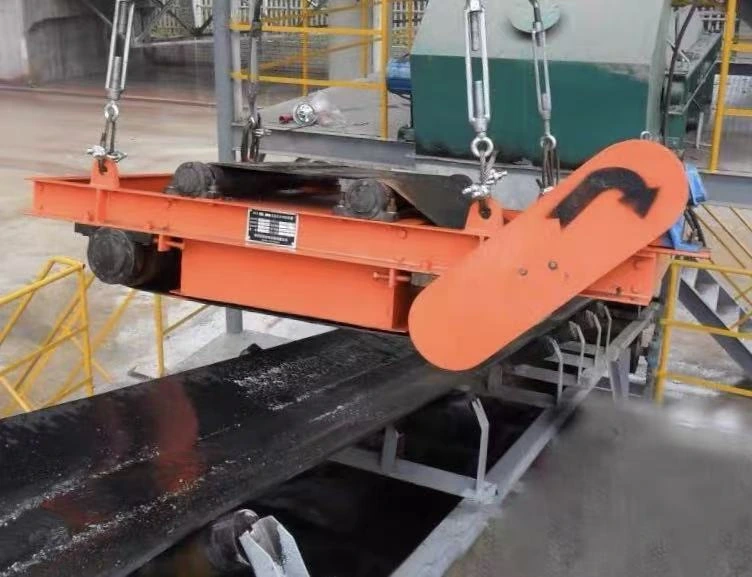
La configuration transversale constitue généralement le choix initial le plus pratique lorsqu’il est possible d’ajouter un support au-dessus du convoyeur et de récupérer les éléments ferreux sur le côté de la bande. Elle peut éviter d’avoir à reconstruire une goulotte de transfert encombrée.
La contrepartie réside dans l’épaisseur de la couche de matériau, ou charge. Les éléments ferreux situés au fond doivent remonter à travers le matériau qui les recouvre. Comparez l’épaisseur de charge en fonctionnement normal et en pointe, et pas uniquement une mesure effectuée sur un convoyeur à vide. Si les pointes de charge imposent une distance trop importante entre l’aimant et le matériau, envisagez d’abord d’étaler ou de réguler l’alimentation, puis comparez un autre point de captation ou un aimant dimensionné pour cette distance supérieure.
Notre séparateurs magnétiques overband permanents assurent cette opération continue de déferrage. Le séparateur magnétique permanent autonettoyant à bande transversale constitue une option pertinente lorsqu’un système magnétique permanent permet d’atteindre la cible et qu’une évacuation latérale est possible.
Tête de convoyeur accessible avec espace suffisant pour une évacuation séparée
La configuration en ligne est à comparer en priorité lorsque les éléments ferreux sont enfouis et que la décharge du convoyeur permet de les exposer au champ magnétique. Lorsque le matériau quitte la bande, la couche de produit s’ouvre et les éléments ferreux peuvent devenir plus faciles à extraire. Cet avantage tient à l’état du matériau et à sa trajectoire.
Prévoyez conjointement la trajectoire du produit, la bande de nettoyage du séparateur et la goulotte d’évacuation des ferreux. Un déflecteur, c’est-à-dire une cloison séparant les trajectoires du produit et des ferreux, permet de maintenir les deux flux distincts. Sa position doit être adaptée à la trajectoire du matériau sur toute la plage de vitesses de fonctionnement et de débits d’alimentation.
Supposons que vous conceviez un nouveau poste de transfert de carrière en amont d’un concasseur. Si la zone de déchargement est accessible et que les deux flux peuvent être récupérés séparément, évaluez une implantation longitudinale avant de définir définitivement la goulotte et la charpente métallique de support. Si le poste de transfert est déjà fermé et ne peut pas être modifié, une implantation transversale plus en amont peut constituer une solution réalisable.
Captation en tête avec évacuation latérale
Un séparateur à bande transversale placé à proximité de la poulie de tête peut associer la captation d’un flux de matériau en cours d’ouverture à une évacuation latérale, lorsque l’implantation de la machine et du poste de transfert le permet. Guide Dings de sélection des aimants suspendus ce qui le distingue à la fois d’un montage transversal au-dessus de la bande chargée et d’un montage en ligne.
Représentez les trois options lorsque la poulie de tête est disponible, mais qu’une goulotte à fer en ligne entrerait en conflit avec le convoyeur récepteur. Maintenez les flux de produit et de fer séparés sur toute leur trajectoire de chute. L’ouverture du matériau au niveau de la décharge peut dégager le fer libre ; elle ne détache pas l’acier qui reste solidaire du caoutchouc, du plastique ou d’un autre élément massif.
Comment mesurer la hauteur d’installation ?
Utilisez le plan de la machine sélectionnée pour repérer la référence de hauteur, puis mesurez entre la face magnétique et la position cible la plus défavorable. Prévoyez un dégagement mécanique suffisant pour la charge maximale de matériau, les gros morceaux et la bande de nettoyage transportant le fer capté. L’écart au-dessus du matériau et la hauteur de suspension au-dessus du convoyeur sont deux mesures différentes.
Distinguer l’écart entre la face magnétique et le matériau, la profondeur d’enfouissement et la hauteur de suspension
Sur une simple section horizontale à bande transporteuse plate, utilisez trois mesures :
- Distance entre la face magnétique et le matériau : de la face magnétique jusqu'au sommet du matériau, mesurée le long de la même ligne verticale.
- Profondeur d'enfouissement : de la surface du matériau jusqu'au fer à extraire.
- Distance jusqu’à la cible : écart entre la face magnétique et le matériau, auquel s’ajoute la profondeur d’enfouissement selon cet axe.
Par exemple, supposons que la face magnétique se trouve à 110 mm au-dessus d’un lit de matériau de 190 mm et que la cible soit située au fond. La distance jusqu’à cette cible est de 110 + 190 = 300 mm. Relever le séparateur de 80 mm porte cette distance à 380 mm. Cette hauteur supplémentaire facilite le dégagement physique, mais rend le levage magnétique plus difficile.
Maintenez maintenant la face magnétique à une hauteur fixe de 300 mm au-dessus de la bande transporteuse principale et augmentez l’épaisseur du lit de matériau à 240 mm. L’espace au-dessus du matériau passe alors à 60 mm ; la cible située au fond du lit reste à 300 mm de la face magnétique. L’augmentation de l’épaisseur du lit accroît également la quantité de matériau présente sur la trajectoire de levage. N’ajoutez pas une nouvelle fois la totalité de l’épaisseur du lit à une cote déjà mesurée entre la face magnétique et la bande transporteuse.
Certains plans prennent comme référence la face du bloc magnétique, tandis que d’autres indiquent la face extérieure de la bande de nettoyage. Lors du passage d’une référence à l’autre, tenez compte du décalage dû à la construction. Si la bande de nettoyage se trouve sous la face magnétique, la garde libre de fonctionnement est inférieure à l’espace entre la face magnétique et le matériau, à hauteur de ce décalage. Pour les bandes en auge, les convoyeurs inclinés et les matériaux projetés lors de l’évacuation, utilisez la section réelle et la trajectoire effective de la cible plutôt que d’appliquer systématiquement la correction prévue pour une bande à plat.
Anticipez les pointes de charge sans compromettre la position de travail
Si l’aimant doit être relevé à plusieurs reprises pour laisser passer des afflux de matériau, déterminez conjointement la garde nécessaire aux pointes de charge et la portée magnétique requise. Le maintenir à une position plus élevée après un afflux modifie les conditions pour lesquelles il a été sélectionné.
Consignez la position validée à partir de points de référence fixes et repérez les dispositifs de réglage. Après toute modification autorisée, revenez à cette position et répétez les contrôles de récupération concernés. Lorsque la distance libre requise dépasse les capacités de fonctionnement de l’unité, réduisez les à-coups de débit, améliorez la répartition de l’alimentation ou comparez une autre position ou une autre taille de séparateur.
Il n’existe pas de distance libre unique, exprimée en millimètres, qui convienne à tous les aimants overband. La granulométrie des blocs, la forme des pièces ferreuses captées, les tasseaux et le circuit magnétique sélectionné influent tous sur le réglage utilisable.
Quel espace et quelles modifications du convoyeur faut-il prévoir ?
Prévoyez l’espace nécessaire à la capture magnétique, au transport des pièces ferreuses, à la décharge finale et à la maintenance avant de fixer le châssis support. Repérez les éléments en acier situés à proximité dans la zone de fonctionnement magnétique de la machine sélectionnée. L’installation du châssis extérieur au-dessus du convoyeur ne constitue qu’une partie de l’installation.
Les éléments en acier à proximité et le tambour de tête
Les rouleaux en acier, les parois de goulotte, les supports de bavettes et les poutres peuvent dévier le flux magnétique et s’aimanter. Repérez-les sur le plan en coupe du convoyeur. Selon l’implantation retenue, il peut être nécessaire de les remplacer par des éléments amagnétiques ou de déplacer les structures en acier situées dans une zone définie.
Une poulie de tête amagnétique et une poulie de tête magnétique remplissent des fonctions différentes. Le manuel d’installation du modèle CP d’Eriez préconise une poulie de tête amagnétique pour la configuration en ligne. N’ajoutez pas de poulie magnétique sous un aimant suspendu en supposant que deux aimants fonctionneront nécessairement mieux ensemble ; leurs champs magnétiques et les trajectoires de collecte doivent être conçus conjointement.
Couverture magnétique et chute des éléments ferreux
Utilisez la le bloc magnétique et sa zone de couverture effective, et pas seulement la largeur hors tout du châssis, afin de contrôler l’ensemble du flux de matériau. Un châssis plus large peut en effet contenir un bloc magnétique plus petit. Vérifiez également jusqu’où les éléments ferreux restent retenus lorsque la bande de nettoyage les transporte vers le point de rejet.
Le guide d’installation de Bunting décrit deux défaillances distinctes : une mauvaise captation du côté opposé après un repositionnement latéral, et la retombée des éléments ferreux sur le convoyeur principal lorsque la couverture magnétique ou la portée jusqu’au point de rejet est insuffisante. Le déplacement latéral d’un appareil sous-dimensionné pour atteindre un bac peut simplement remplacer une défaillance par l’autre.
Respectez le plan de positionnement de l’aimant sélectionné. La disposition des pôles varie selon les modèles ; l’axe médian du châssis ne constitue donc pas à lui seul une règle de montage universelle. Contrôlez séparément la captation sur toute la largeur occupée par la charge et la rétention jusqu’au côté de rejet.
Maintenez la goulotte d’évacuation des éléments ferreux à l’écart du trajet du produit, des voies de circulation et des équipements de réception. Prévoyez un passage suffisant pour la plus grande pièce d’acier attendue, y compris une barre longue transportée transversalement. Positionnez toute cloison de séparation de manière à séparer les flux réels sans entraver l’écoulement normal du produit. Le bac de collecte doit rester accessible afin de pouvoir être vidé avant que l’accumulation d’éléments ferreux n’obstrue la sortie.
Accès pour le support, les réglages et la maintenance
Pour concevoir le support, tenez compte de la masse de l’unité sélectionnée, de ses points de suspension et des charges exercées sur l’installation. La charpente métallique et le dispositif de levage doivent être conçus par du personnel qualifié. Prévoyez un accès suffisant aux réglages afin de pouvoir ajuster la hauteur et l’angle sans recourir à des cales improvisées ni laisser en place un équipement de levage sous charge.
Prévoyez un accès à l’entraînement, aux paliers et aux points de réglage de la bande, ainsi qu’un espace suffisant pour déposer ou remplacer la bande de nettoyage. Intégrez les protecteurs et l’accès nécessaire aux opérations de levage dans l’implantation. Si la machine ne peut être installée qu’après dépose d’un protecteur, l’implantation doit être revue.
Comment installer et mettre en service l’aimant overband ?
Commencez par sécuriser le support et le circuit de collecte, réglez l’équipement dans la position de travail spécifiée, vérifiez le bon fonctionnement des dispositifs de protection, puis effectuez une marche à vide avant d’introduire le produit. Arrêtez et consignez l’équipement avant toute intervention de réglage mécanique. Maintenez le personnel à l’écart des charges suspendues, des bandes en mouvement et de la zone de chute des éléments ferreux.
Un aimant permanent reste magnétique lorsque le moteur de sa bande est à l’arrêt. Éloignez les outils en acier non fixés et respectez les restrictions d’accès au champ magnétique de l’équipement, notamment celles qui concernent les personnes porteuses d’implants médicaux sensibles. La mise hors tension électrique ne supprime pas ce risque magnétique.
- Préparez la ligne à l’arrêt. Appliquez la procédure de consignation des énergies du site au convoyeur, à l’entraînement du séparateur et aux équipements raccordés. Sécurisez les énergies résiduelles et vérifiez la consignation. Dégagez les zones de levage et de déchargement.
- Effectuez le levage à l’aide des points de levage et de la méthode approuvés. Vérifiez que l’appareil n’a pas subi de dommages pendant le transport et que le châssis n’est pas déformé. Installez les éléments de suspension spécifiés sur le support achevé ; ne soulevez pas l’appareil par la bande de nettoyage ni par les éléments d’entraînement.
- Réglez la position conformément au plan. Mesurez la hauteur à partir du repère de référence indiqué. Réglez l’angle et la position latérale requis, puis bloquez les réglages. Apportez les modifications nécessaires au convoyeur adjacent et installez la ligne séparée de collecte du fer.
- Installez les protecteurs et les commandes. Le raccordement de l’entraînement ainsi que de toute alimentation ou de tout système de refroidissement de l’aimant fourni doit être effectué par du personnel électricien qualifié. Configurez la réponse à l’arrêt spécifiée, la protection contre les surcharges et les interfaces avec le convoyeur. Testez les arrêts d’urgence et les interverrouillages des protecteurs applicables avant la première mise en marche.
- Faites avancer par à-coups la bande de nettoyage depuis une position sûre. Vérifiez le sens de marche indiqué et le centrage de la bande. Arrêtez l’équipement si la bande dévie, frotte ou entre en contact avec un carter de protection. Consignez l’équipement avant tout réglage ; suivez la procédure de tension et de centrage propre à l’appareil au lieu de serrer les deux côtés jusqu’à ce que la bande paraisse tendue.
- Effectuez d’abord un essai à vide, puis avec un produit représentatif. Depuis l’extérieur de la zone protégée par les carters, surveillez les vibrations, les frottements et les dégagements. Introduisez le produit dans la plage de fonctionnement prévue, puis réalisez les essais de déferrage décrits ci-dessous. Après validation des essais, verrouillez et consignez les réglages définitifs.
Dans le cas d’un électroaimant, la séquence de commande doit également prévoir la perte de l’alimentation magnétique ainsi que ses conséquences sur les éléments ferreux captés et la protection des équipements en aval. Intégrez cette réponse à la procédure de mise en service avant le démarrage de la production.
Comment démontrer que la configuration installée fonctionne ?
Réalisez des essais contrôlés à l’épaisseur de couche, à la vitesse de bande et à la hauteur de travail convenues, en utilisant les pièces ferreuses et les positions pertinentes pour votre procédé. Comptabilisez les pièces effectivement acheminées jusqu’à la zone de collecte des éléments ferreux, et non les seules pièces captées. Définissez les conditions d’essai et les critères d’acceptation avant de procéder aux essais.
Utilisez un dispositif d’essai sécurisé empêchant les échantillons non récupérés d’atteindre un concasseur ou tout autre équipement vulnérable. Introduisez les échantillons uniquement lorsque l’équipement concerné est à l’arrêt et consigné, ou au moyen d’un dispositif d’alimentation à distance homologué. Assurez le suivi de chaque pièce d’essai ; ne mettez jamais la main dans un convoyeur ou un séparateur en fonctionnement.
Consignez ensemble les éléments suivants :
- Matériau, granulométrie, humidité et débit d’alimentation, y compris les conditions de pointe auxquelles l’installation doit faire face.
- Vitesse de la bande principale, épaisseur de la couche de matériau, surface magnétique de référence et position du séparateur.
- Matériau, dimensions, forme et, le cas échéant, masse des pièces d’essai. Incluez aussi bien les petites impuretés ferreuses à éliminer que les éléments ferreux de plus grande taille susceptibles de provoquer des dommages, si les deux sont concernés.
- Position sur toute la largeur chargée et à différentes profondeurs dans le lit de produit. Testez les positions difficiles, notamment en bordure et enfouies, et pas uniquement les éléments ferreux exposés au centre.
- Passages répétés dans chaque condition convenue, nombre de pièces collectées, nombre de pièces non captées et éventuel retour de pièces dans le produit. Présentez séparément les résultats de chaque condition.
- Entraînement de produit dans le flux des éléments ferreux, obstruction de la goulotte, contact avec la bande et centrage de celle-ci pendant les essais.
Supposons, par exemple, que 12 pièces identifiées passent dans une condition définie, que 10 atteignent le bac de collecte et que deux restent dans le produit. Le résultat de collecte des pièces est 10 ÷ 12 × 100 = 83.3% pour cet essai. Localisez les deux échecs en fonction de leur position et de leur profondeur avant de décider des réglages à effectuer. Ne calculez pas une moyenne entre les passages faciles en surface et les passages difficiles en profondeur afin de masquer une zone de faiblesse.
Que faut-il modifier si l’essai échoue ?
Analysez la répartition des échecs afin de distinguer une mauvaise captation d’un mauvais déchargement, puis répétez l’essai dans les conditions ayant conduit à l’échec après avoir effectué le réglage. Ces observations permettent de cibler les investigations, mais ne suffisent pas à elles seules à déterminer la cause.
| Ce que vous observez | Éléments à recueillir | Action suivante et nouvelle vérification |
|---|---|---|
| Éléments non captés principalement d’un côté | Comparez la largeur de chargement, la position du bloc magnétique et les éléments en acier voisins des deux côtés | Corrigez l’implantation conformément au plan de la machine ; retestez les deux bords et le centre |
| Les éléments ferreux sont soulevés, puis retombent | Observez le point de libération en toute sécurité ; après consignation, vérifiez l’absence d’obstructions | Corrigez la portée de rétention et d’évacuation ainsi que la position de la goulotte ou du séparateur ; répétez l’essai jusqu’à la collecte finale |
| Les éléments ferreux en surface sont séparés, ceux enfouis ne le sont pas | Comparez la profondeur, la distance de la cible et les conditions d’alimentation à vitesse identique | Améliorer la présentation du produit à l’alimentation ou essayer une autre position/taille ; tester à nouveau la cible la plus profonde |
| L’efficacité d’élimination diminue après la maintenance | Comparer la hauteur et l’angle aux réglages consignés ; contrôler le centrage de la bande | Rétablir la configuration prévue et supprimer les défauts ; reproduire les conditions de réception précédentes |
Conserver le compte rendu d’essai avec le plan d’implantation définitif et les réglages. Répéter les contrôles concernés après un déplacement de l’équipement, une augmentation de la vitesse de bande, une modification de la couche de produit ou un changement du circuit d’évacuation des éléments ferreux.
Choix final : adapter la captation et l’évacuation
Optez pour une implantation transversale lorsque le convoyeur existant et l’espace de collecte latérale permettent une installation adaptée. Comparez-la à une implantation longitudinale au niveau d’une extrémité de déchargement accessible, en particulier lorsque l’ouverture de la couche de matériau facilite l’accès aux éléments ferreux enfouis. Une implantation transversale en tête de convoyeur peut également être envisagée lorsqu’une collecte latérale est préférable.
La réussite de l’installation d’un aimant overband repose sur trois éléments : une portée magnétique suffisante pour capter la cible la plus difficile, l’espace nécessaire au fonctionnement de la machine et un circuit séparé d’évacuation vers le bac de collecte des éléments ferreux. Validez l’implantation au moyen d’essais d’extraction contrôlés couvrant les différentes conditions de fonctionnement, puis consignez les réglages validés.
Discutez de la configuration de votre convoyeur avec Corvelan
Utilisez le champ de message de notre formulaire de contact pour nous indiquer la nature du matériau, les éléments ferreux ciblés, la largeur et la vitesse de la bande, l’épaisseur normale et maximale de la couche de matériau, ainsi que l’emplacement latéral ou en tête de convoyeur envisagé. Précisez-nous si vous disposez d’un plan ou d’une photo du site afin que nous puissions organiser son examen. Ces informations nous permettent de comparer le type de séparateur et la configuration de montage.
Installation de l’aimant overband FAQ
Puis-je déplacer un aimant overband existant sur un convoyeur plus large ?
Uniquement si sa couverture magnétique, sa distance de travail et sa portée d’évacuation des éléments ferreux sont adaptées au flux chargé plus large. Obtenez le plan d’origine du modèle et comparez la nouvelle largeur de bande, la position cible et le point de collecte. Si le bord opposé se trouve en dehors de la couverture utile, déplacer l’unité vers le bac peut dégrader la captation à cet endroit. Ne le réutilisez qu’après validation de la nouvelle implantation et des essais d’extraction au regard de la nouvelle exigence.
Puis-je modifier le côté d'évacuation en inversant le moteur de la bande de nettoyage ?
Ne supposez pas que l’inversion du moteur transforme une machine à évacuation à gauche en machine à évacuation à droite. Le sens de défilement de la bande, la position de l’aimant, l’entraînement, les protecteurs et la goulotte doivent être adaptés au sens de fonctionnement prévu. Demandez une configuration révisée pour l’unité sélectionnée, puis validez le guidage de la bande et l’évacuation complète des éléments ferreux. L’inversion du moteur seule peut déplacer les éléments ferreux vers un point d’évacuation inadapté.
Un séparateur magnétique overband transversal peut-il être installé au-dessus d'un convoyeur incliné ?
Oui, à condition que l’unité sélectionnée soit conçue pour cette inclinaison de convoyeur et que le fer capté reste maîtrisé jusqu’au déchargement. Indiquez l’inclinaison de la bande et fournissez une vue de côté montrant l’épaisseur de la couche de matériau ainsi que les éléments en acier situés à proximité. Utilisez l’angle, le support et la configuration de bande prévus pour cette unité ; l’angle maximal indiqué dans le manuel d’un autre fabricant est propre à son équipement.
Un électroaimant overband suspendu à nettoyage manuel peut-il remplacer l'overband autonettoyant ?
Cette solution peut convenir lorsque la présence de fer est occasionnelle et que des arrêts maîtrisés pour le nettoyage sont acceptables. Une présence fréquente de fer justifie une configuration autonettoyante. Notre RCDB séparateur électromagnétique suspendu est une option à nettoyage manuel. Son adoption modifie également la méthode d’évacuation et de collecte du fer accumulé. Prévoyez l’accès nécessaire au nettoyage ainsi que la séquence d’intervention avant de la choisir comme équipement de remplacement.
Dois-je relever l’aimant lorsque le matériau plus humide commence à toucher la bande d’évacuation des ferreux ?
Supprimez le contact, puis corrigez conjointement la modification du profil du matériau et de la distance magnétique. Le simple fait de relever l’unité peut réduire la captation du fer. Mesurez la nouvelle hauteur maximale du lit de matériau et, après consignation, contrôlez les accumulations, les à-coups d’alimentation et la présence de gros blocs. Rétablissez un profil d’alimentation stable ou choisissez une position de travail et un aimant adaptés aux nouvelles conditions, puis répétez avec ce matériau les essais sur cible enfouie et les essais d’évacuation.




