
Affectez un tambour magnétique par voie humide au dégrossissage, au nettoyage ou à l’épuisage selon le flux qu’il reçoit et le résultat attendu. Un tambour de dégrossissage réalise la première récupération magnétique à partir de l’alimentation préparée. Un tambour de nettoyage traite le concentré magnétique afin d’éliminer davantage de matières indésirables. Un tambour d’épuisage traite les rejets d’une étape en amont afin de récupérer les matières magnétiques qui seraient autrement perdues.
Ces appellations désignent des fonctions distinctes au sein d’un circuit de séparation, et non un enchaînement fixe de trois tambours. Commencez par définir les caractéristiques de l’alimentation, la qualité requise du produit et le niveau de perte admissible. Attribuez ensuite une destination précise à chaque sortie magnétique et non magnétique avant de choisir les équipements.
Dans cet article
- Quel est le rôle de chaque étape de séparation par tambour magnétique en voie humide ?
- Où doivent être acheminés le concentré et les rejets ?
- Quel problème doit déterminer l’étape suivante ?
- Comment calculer le taux de récupération par étape et le taux de récupération global ?
- Quels échantillonnages faut-il effectuer avant de modifier le circuit ?
- Que faut-il spécifier et tester à chaque étape ?
- Définissez la fonction avant d’ajouter le tambour
- FAQ sur les étapes de séparation par tambour magnétique humide
Quel est le rôle de chaque étape de séparation par tambour magnétique en voie humide ?
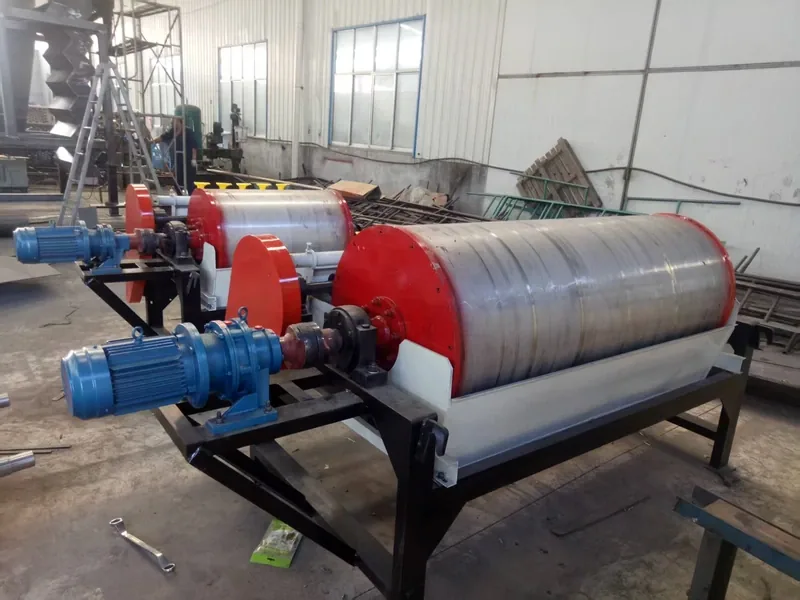
Le dégrossissage vise la récupération initiale, le nettoyage améliore la qualité du produit magnétique et l'épuisage récupère les éléments valorisables dans un flux destiné au rejet. Chaque étape nécessite une définition spécifique de son alimentation et un objectif de performance propre.
Lors de la concentration de la magnétite, le minéral magnétique valorisable est récupéré dans le produit magnétique. La matière minérale indésirable est appelée gangue. La teneur du concentré indique la proportion du composant recherché dans le produit sec ; le taux de récupération indique la proportion de ce composant qui atteint le produit sélectionné.
| Étape | Alimentation | Opération principale | Résultat à suivre |
|---|---|---|---|
| Dégrossissage | Pulpe de minerai préparée, souvent après broyage et classification | Récupérer la fraction magnétique valorisable tout en rejetant la gangue | Récupération magnétique, pertes dans les rejets de dégrossissage et masse envoyée à l’étape suivante |
| Nettoyage | Concentré magnétique issu d’une étape de séparation antérieure, parfois après rebroyage | Éliminer davantage de gangue du matériau déjà récupéré | Teneur du concentré et taux d’impuretés, ainsi que les pertes de matière magnétique lors de l’épuration |
| Épuisage | Rejet non magnétique ou résidus d’une étape précédente | Récupérer la fraction magnétique résiduelle avant la sortie du flux du circuit | Matière magnétique supplémentaire récupérée et perte correspondante dans les rejets finaux |
Un séparateur d’ébauchage n’est pas performant du seul fait qu’il capte la quasi-totalité des matières. Envoyer trop de gangue vers les étapes suivantes peut surcharger le broyage et le relavage. De même, un séparateur de relavage qui produit un concentré riche mais rejette trop de magnétite peut réduire la valeur de l’ensemble du circuit.
Ce guide porte sur les pulpes de minéraux fortement magnétiques adaptées à la séparation magnétique à tambour par voie humide. Dans les applications de récupération de milieu dense à base de magnétite ou de ferrosilicium, la matière magnétique récupérée constitue un milieu de procédé destiné à être réutilisé. Sa propreté et les pertes restent importantes, mais une teneur de concentré de minerai n’est pas le critère de réception approprié pour cette application.
Où doivent être acheminés le concentré et les rejets ?
Dirigez le concentré d’ébauchage vers le relavage si sa teneur doit être augmentée ; dirigez les rejets d’ébauchage vers l’épuisage s’ils contiennent suffisamment de matière magnétique récupérable. Déterminez séparément la destination de chacun des deux produits issus de chaque étape.
Commencez par indiquer ces destinations possibles sur votre schéma de procédé. Un retour vers une étape précédente crée un circuit fermé ; la charge circulante doit alors faire l’objet d’une vérification distincte.
| Flux en sortie d'une étape | Destination possible | Motif de la connexion |
|---|---|---|
| Concentré magnétique d'ébauchage | Épuration, avec rebroyage préalable si la libération des minéraux l'exige | Éliminer la gangue résiduelle du matériau récupéré |
| Rejet non magnétique du dégrossissage | Épuisage | Récupérer les matières magnétiques non captées lors du dégrossissage |
| Concentré magnétique issu du nettoyage | Traitement du concentré final ou autre étape d’enrichissement justifiée | Fournir un produit conforme au niveau de qualité convenu |
| Fraction non magnétique plus propre en sortie | Traitement complémentaire, retour à un point défini du circuit ou évacuation vers les rejets finaux après essais | Sa teneur résiduelle en éléments magnétiques détermine s’il doit être évacué |
| Concentré magnétique d’épuisage | Relavage, rebroyage ou autre voie de récupération validée par des essais | Récupérer la matière valorisable sans systématiquement abaisser la teneur du produit final |
| Rejet non magnétique de l’étape d’épuisage | Résidus finaux si la perte résiduelle est acceptable | Boucler le circuit de récupération avec une perte quantifiée |
La présence de deux tambours en série ne permet pas de déterminer s’il s’agit d’une configuration dégrossissage–épuration ou dégrossissage–récupération. Suivez la conduite ou la goulotte reliant les deux tambours. Si elle transporte le produit magnétique du premier tambour, le second tambour retraite le concentré. Si elle transporte le rejet non magnétique, le second tambour récupère les éléments magnétiques résiduels de ce flux.
À quel endroit un flux de retour doit-il être réintroduit ?
Réintroduisez le matériau à l’étape capable de traiter le problème résiduel et intégrez ce flux de retour à la charge de l’équipement qui le reçoit. Un produit magnétique contenant de la gangue non libérée peut nécessiter une libération supplémentaire. Un produit magnétique libéré mais à faible teneur peut nécessiter une étape d’épuration.
Ne renvoyez pas systématiquement chaque flux rejeté vers l’étape de dégrossissage. Un retour peut introduire davantage d’eau, de gangue fine et de solides magnétiques dans une étape déjà chargée. Indiquez sur le schéma de procédé le débit de solides secs et le débit de pulpe correspondants. Si la charge circulante continue d’augmenter, étudiez un autre point de retour, un traitement séparé ou un flux de purge validé, plutôt que de laisser la même matière difficile circuler indéfiniment.
Deux tambours recevant chacun une partie distincte de la même alimentation fonctionnent en parallèle. Cette configuration augmente la surface de traitement ; elle ne crée pas une fonction de nettoyage ou d’épuisage. Elle peut constituer une comparaison plus pertinente lorsque le problème principal est une surcharge hydraulique.
Quel problème doit déterminer l’étape suivante ?
Choisissez le nettoyage lorsque le concentré libéré doit être enrichi, l’épuisage pour récupérer les pertes valorisables, et une capacité de dégrossissage plus élevée lorsque la première étape est en surcharge. Commencez par déterminer ce qui sort réellement dans chaque flux. Ajouter un tambour supplémentaire sur le mauvais flux ne résoudra pas le problème.
Lorsque la récupération au dégrossissage diminue à mesure que le débit d’alimentation augmente
Comparez le débit de solides secs, le débit de pulpe et la charge magnétique en régime stable et au moment où les pertes se produisent. La charge magnétique correspond à la masse de matière magnétique que le tambour doit capter et évacuer. Elle peut augmenter même lorsque le tonnage horaire total de matière sèche reste inchangé.
Si les pertes n’augmentent que lors des à-coups d’alimentation, commencez par rétablir une répartition homogène de l’alimentation et un débit stable. Si la charge de traitement dépasse toujours la surface disponible, comparez l’installation existante à une solution équipée d’un tambour plus large ou de plusieurs unités en parallèle. Un séparateur de récupération peut réduire une partie des pertes, mais il reçoit également le flux de rejets du séparateur primaire ; sa capacité hydraulique doit donc être suffisante pour traiter ce flux.
Lorsque la vitesse de la pulpe augmente, la traînée hydrodynamique peut détacher des particules du tambour. Une concentration en solides plus élevée peut également modifier la viscosité et entraîner davantage de gangue dans le concentré magnétique. Ces effets étant distincts, l’ajout d’eau de dilution ne constitue pas une solution universelle : il peut améliorer l’épuration tout en augmentant le volume de liquide que le circuit doit traiter.
Lorsque la récupération est bonne, mais que la teneur du concentré est faible
Séparer particules mixtes de gangue entraînée. Les particules mixtes contiennent, au sein d’un même grain, un minéral magnétique et de la gangue. La gangue entraînée est constituée de matière distincte emportée dans le concentré par l’eau ou par la couche de particules magnétiques.
Effectuez des analyses granulométriques par fraction et un examen minéralogique afin de déterminer où se situent les impuretés. Si la majeure partie des matières indésirables reste associée à la magnétite sous forme de particules mixtes, testez un rebroyage suivi d’une classification avant l’épuration. Si la gangue est déjà libérée, testez la concentration de l’alimentation, le lavage et l’écoulement dans la cuve afin d’améliorer son rejet. La simple répétition de la même séparation sur les mêmes grains mixtes peut entraîner à nouveau la récupération des mêmes particules mixtes.
d’Eriez brochure technique du séparateur magnétique à tambour par voie humide distingue la récupération initiale du retraitement ultérieur du concentré, souvent après un rebroyage. Il décrit également l’influence du débit, de la concentration en solides et de la charge magnétique sur la séparation. Le principe essentiel consiste à adapter le traitement suivant aux particules qu’il reçoit effectivement.
Quand l’ajout d’une étape de récupération des pertes mérite d’être testé
Testez une étape de récupération des pertes lorsque le rejet contient une quantité significative de minéraux magnétiques que le tambour envisagé est capable de récupérer. Mesurez à la fois le débit des rejets et leur teneur en matière récupérable. Une teneur élevée dans un faible flux de rejets peut représenter une perte moindre qu’une teneur plus faible dans un flux important.
Si le fer résiduel se trouve principalement sous la forme d’un minéral faiblement magnétique, un autre tambour humide conventionnel à basse intensité peut ne pas être le choix approprié. S’il s’agit de magnétite encore liée, une libération supplémentaire peut être plus déterminante. S’il s’agit de magnétite libérée perdue en raison d’un débit excessif, comparez la capacité hydraulique et la répartition du flux avant de sélectionner un autre système magnétique.
Le produit issu de la récupération des pertes doit également avoir une destination utile. Récupérer davantage de matière présente peu d’intérêt si celle-ci ne respecte pas les exigences de qualité du produit final et qu’il n’existe aucun moyen pratique de l’enrichir ou de la valoriser.
Comment calculer le taux de récupération par étape et le taux de récupération global ?
Calculez le taux de récupération de chaque étape par rapport à son alimentation, et le taux de récupération global par rapport à l’alimentation fraîche entrant dans l’ensemble du circuit. Effectuez les calculs sur la base des masses sèches et du même constituant mesuré tout au long du bilan. Ne mélangez pas la teneur en fer total, la teneur en magnétite et le rendement massique de séparation magnétique mesuré en laboratoire dans un même bilan.
Pour une étape où F est le débit massique sec de l’alimentation, C le débit massique sec du concentré, f la fraction massique du constituant dans l’alimentation et c sa fraction massique dans le concentré :
Taux de récupération de l’étape (%) = (C × c) ÷ (F × f) × 100.
Pour l’ensemble du circuit, remplacez C × c par la quantité du constituant recherché présente dans tous les produits finaux retenus, et utilisez au dénominateur la quantité de ce constituant présente dans l’alimentation fraîche. Les flux de recirculation internes se situent à l’intérieur de ce périmètre : ils ne sont donc comptabilisés ni dans l’alimentation fraîche ni dans la récupération finale.
Pourquoi deux taux de récupération élevés par étape peuvent-ils aboutir à un taux de récupération final plus faible ?
Dans un circuit simple de dégrossissage–nettoyage sans recirculation, multipliez les taux de récupération des deux étapes. Si le dégrossissage récupère 90% du composant recherché et que le nettoyage retient 95% de cette quantité, le taux de récupération global est 0.90 × 0.95 = 85.5%. Le taux de 95% du nettoyage est calculé par rapport à la matière entrant dans cette étape, et non par rapport à l'alimentation initiale.
Pour un passage unique par les étapes de dégrossissage et d'épuisement, sans recirculation et avec conservation des deux flux magnétiques, la récupération avant tout nettoyage ultérieur est :
Taux de récupération combiné = rR + (1 − rR) × rS, où rR est le taux de récupération à l’ébauchage et rS le taux de récupération du constituant encore présent dans les rejets d’ébauchage. Saisissez les deux valeurs sous forme de fractions. Un ébauchage à 90% suivi d’un épuisage récupérant la moitié des pertes restantes donne 0.90 + 0.10 × 0.50 = 95% avant l’étape de nettoyage. N’additionnez pas 90% et 50%.
Un bilan sur matière sèche qui change la décision suivante
Supposons qu’un circuit reçoive 100 dry t/h containing 30% magnetite. Pour ce calcul, le composant suivi est la magnétite elle-même, et non le Fe élémentaire. Supposons les résultats suivants en circuit ouvert, sans retour ni variation de stock.
| Flux | Solides secs (t/h) | Magnétite dans les solides secs | Magnétite (t/h) |
|---|---|---|---|
| Alimentation fraîche de l’ébauchage | 100 | 30% | 30 |
| Concentré d’ébauchage vers le relavage | 50 | 54% | 27 |
| Rejets d’ébauchage | 50 | 6% | 3 |
| Concentré final de relavage | 40 | 65% | 26 |
| Fraction non magnétique plus propre en sortie | 10 | 10% | 1 |
L’ébauchage récupère 27 ÷ 30 = 90%. L’étape de nettoyage retient 26 ÷ 27 = 96.3% de la magnétite qu’elle reçoit. Pourtant, le produit final contient 26 ÷ 30 = 86.7% de la magnétite de l’alimentation fraîche. Les deux flux de pertes contiennent 3 + 1 = 4 t/h de magnétite.
Supposons maintenant qu’une étape d’épuisage traite uniquement les rejets de dégrossissage et produise 5 dry t/h at 40% magnetite. It recovers 2 t/h of magnetite, leaving 1 t/h in 45 dry t/h of scavenger tailings. This is an additional 2 ÷ 30 × 100 = 6.7 points de pourcentage de magnétite récupérée dans l’alimentation fraîche.
If that scavenger concentrate is blended directly with the 40 t/h cleaner product, the blend contains 28 t/h magnetite in 45 dry t/h. Its magnetite content becomes 62.2%, et le taux global de récupération de la magnétite devient 93.3%.
Dans cet exemple, supposons que la teneur minimale requise du mélange soit de 64% de magnétite. Le mélange direct ne permet pas d’atteindre l’objectif de qualité, même s’il augmente le taux de récupération. Évaluez plutôt un circuit de nettoyage du produit de l’étape de récupération complémentaire. Sa contribution finale doit être mesurée après les pertes dues à ce nettoyage ; le gain total de 6.7 points ne peut pas être retenu à l’avance.
Ces résultats indiquent les points sur lesquels concentrer les efforts : dans cet exemple, les rejets du dégrossissage représentent la perte de magnétite la plus importante, mais le produit de l’étape de récupération complémentaire doit être enrichi. Une minéralogie différente de l’alimentation, un autre objectif de qualité du produit ou des pertes différentes lors du nettoyage peuvent modifier cet ordre de priorité.
Quels échantillonnages faut-il effectuer avant de modifier le circuit ?
Échantillonnez l’alimentation et les deux produits de chaque étape, ainsi que tous les flux de retour, pendant une période représentative de fonctionnement stable. Faites correspondre les échantillons aux mesures de débit et au temps de transit dans le circuit. Un prélèvement ponctuel de concentré effectué à un moment donné et un échantillon de résidus prélevé à un autre moment peuvent fausser le bilan matière.
Commencez par le schéma de procédé d’origine et les repères des flux. Incluez les dérivations, les trop-pleins de cuves, les ajouts d’eau ainsi que toute matière évacuée par une voie autre que les sorties principales des produits. Utilisez les points d’échantillonnage prévus à cet effet et disposant d’un accès sécurisé ; ne vous approchez pas des tambours en mouvement et n’ouvrez pas les protecteurs pour prélever un échantillon.
| Enregistrement ou mesure d’origine | Données à extraire | Incidence sur la décision |
|---|---|---|
| Mesures chronométrées des débits et des solides | t/h de matière sèche, m³/h de pulpe et pourcentage massique de solides pour chaque flux | Distingue la charge en solides de la charge hydraulique |
| Analyses en laboratoire | Dosage du même composant cible et des impuretés pertinentes dans l’alimentation, le concentré et les rejets, sur matière sèche | Calcule la teneur et le taux de récupération, et identifie les points de perte de matière valorisable |
| Analyse granulométrique et examen minéralogique | Répartition du minéral magnétique et de la gangue par classe granulométrique ; particules libres et particules mixtes | Détermine si une étape de séparation supplémentaire est nécessaire ou si le problème tient à la libération des minéraux |
| Évolution des paramètres de fonctionnement et réglages | Variations de l’alimentation, niveau de la cuve, vitesse du tambour, ajouts d’eau et débit de retour pendant le prélèvement | Indique si l’essai représente un fonctionnement normal, une pointe de charge ou un fonctionnement instable |
Lorsqu’un débitmètre indique le débit massique de pulpe humide, multipliez cette valeur par la fraction massique de solides pour obtenir le débit de solides secs. Par exemple, 80 t/h de pulpe à 25% de solides en masse contient 20 dry t/h. Si le débit est mesuré en m³/h, déterminez d’abord une masse volumique représentative de la pulpe ; les m³/h ne peuvent pas être assimilés à des t/h.
Pour chaque étape, vérifiez F = C + T et F × f = C × c + T × t. Ici, T représente le débit de résidus secs et t la fraction de ce constituant. Ajoutez les flux d’alimentation ou de sortie supplémentaires lorsqu’ils existent. En cas de variation du niveau dans une cuve ou d’accumulation de solides, tenez compte de la variation des stocks au lieu de supposer un régime permanent.
Si le bilan ne s’équilibre pas dans les limites de l’incertitude de mesure convenue, revoyez l’étalonnage des débitmètres, le calendrier des prélèvements, les pourcentages de solides et les flux manquants. Répétez les mesures concernées avant de comparer de faibles améliorations du taux de récupération. Ne modifiez pas un résultat d’analyse dans le seul but de forcer la clôture du bilan.
Que faut-il spécifier et tester à chaque étape ?
Précisez l’alimentation réelle de chaque tambour, la destination de ses deux produits et le résultat que l’étape doit atteindre. Testez le circuit connecté ainsi que les différentes étapes lorsque les produits sont recyclés ou combinés.
Notre séparateur magnétique à tambour par voie humide La page présente les données relatives au matériau et à la configuration nécessaires à la sélection de la machine. Pour une ligne à plusieurs étapes, préparez ces données séparément pour chaque fonction :
- Alimentation : nom du flux, minéralogie, distribution granulométrique, degré de libération ainsi que débit massique normal et maximal de solides secs.
- Eau et charge : débit normal et maximal de pulpe, pourcentage massique de solides, teneur en éléments magnétiques ainsi que tout retour de solides ou d’eau.
- Produits : destination des deux flux de sortie, y compris leurs équipements de réception et toute limite de qualité applicable à leur mélange.
- Performances : limites de teneur et d’impuretés, base de calcul du taux de récupération, perte finale admissible, ainsi que méthode d’échantillonnage et d’analyse.
- Raccordements : cotes d’alimentation et d’évacuation, hauteur de charge disponible, capacité de la pompe et des goulottes, accès pour l’échantillonnage et espace de maintenance.
Un séparateur de relavage ne nécessite pas systématiquement un tambour plus petit sous prétexte qu’il traite un tonnage total inférieur. Dans le bilan ci-dessus, le séparateur d’ébauchage récupère 27 t/h de magnétite et le séparateur de relavage doit traiter cette même quantité de 27 t/h dans son alimentation. Le débit total de matière sèche alimentant le séparateur de relavage ne représente que la moitié de celui du séparateur d’ébauchage, mais la charge magnétique à traiter reste importante.
Le sens d’écoulement dans la cuve, la disposition des pôles et la surface de travail magnétique disponible contribuent à remplir la fonction assignée. Ils ne définissent pas à eux seuls cette fonction. Metso, dans son LIMS guide sur le traitement par voie humide, décrit différentes configurations de cuve pour la récupération des particules magnétiques à l’entrée de l’alimentation et la production du concentré final. Appuyez-vous sur le schéma d’écoulement et les résultats d’essais de la machine retenue, sans supposer que les lettres désignant les modèles d’un fournisseur ont la même signification chez un autre.
Comment comparer le circuit proposé ?
Comparez la configuration de référence et la configuration proposée sur une alimentation représentative, puis mesurez le produit final accepté et les pertes finales aux limites du circuit. Maintenez des conditions d’essai comparables et consignez toutes les modifications requises par la nouvelle configuration.
- Établissez la référence initiale. Mesurez la teneur, le taux de récupération, les deux flux de pertes et la variabilité normale avec la configuration existante ou celle du premier étage.
- Testez l’opération manquante. Traitez le concentré d’ébauchage pour comparer les résultats après nettoyage, ou les rejets d’ébauchage pour comparer les résultats après épuisement. Consignez les deux produits, et pas uniquement le plus favorable.
- Vérifiez toutes les destinations des produits. Testez tout mélange proposé au regard des spécifications du produit. Si le produit doit être rebroyé ou nettoyé, incluez ce traitement avant d’annoncer la récupération finale.
- Testez les retours en fonctionnement répété ou continu. Un essai en cycle fermé réintroduit les produits intermédiaires au cours de cycles successifs. Utilisez ce type d’essai ou un circuit pilote approprié pour déterminer si la charge circulante, la teneur et le bilan hydrique se stabilisent au lieu de continuer à augmenter.
- Décidez sur la base du résultat stabilisé. Comparez la quantité de produit commercialisable ou utilisable, les pertes finales de composants, la charge de pulpe, la consommation d’eau et d’énergie ainsi que les équipements supplémentaires nécessaires. Répétez les essais ou revoyez la conception si le bouclage du bilan matière, la stabilité ou la qualité du produit est insuffisant.
Définissez la durée des essais et les variations admissibles en fonction de l’échantillon, du procédé et de la précision des mesures. Il n’existe pas de taux de récupération unique ni de nombre d’étapes adapté à tous les minerais. L’article 2010 JSAIMM Optimisation des performances des séparateurs magnétiques à tambour par voie humide explique pourquoi il faut tenir compte à la fois de la capacité de traitement des solides et de celle de la pulpe, et pourquoi les conditions d’alimentation d’une deuxième étape de récupération du médium peuvent être très différentes de celles de la première.
Définissez la fonction avant d’ajouter le tambour
Un séparateur magnétique à tambour humide de dégrossissage, de nettoyage et de récupération doit répondre à un problème différent et mesurable. Récupérez les minéraux à partir d'une alimentation préparée, améliorez la qualité du concentré récupéré ou récupérez la valeur magnétique restante dans les rejets. Suivez les deux produits, intégrez les éventuels retours et évaluez le résultat final par rapport à l'alimentation fraîche et à la qualité de produit requise.
Pour une nouvelle ligne ou une modernisation, envoyez-nous votre schéma de procédé, la granulométrie et les données minéralogiques de l'alimentation, les débits normaux et de pointe en t/h de matière sèche et en m³/h de pulpe, ainsi que les objectifs de qualité du produit et de limitation des pertes. Utilisez notre formulaire de contact pour discuter des étapes de séparation par tambour humide; décrivez le besoin dans le champ de message. Les plans et les rapports d'essais peuvent être envoyés à [email protected].
FAQ sur les étapes de séparation par tambour magnétique humide
Peut-on utiliser un séparateur d’ébauchage existant pour le relavage ?
Il peut convenir si sa cuve, son système magnétique, sa plage d’alimentation et son dispositif d’évacuation permettent d’obtenir le résultat d’épuration requis. Testez-le avec l’alimentation prévue pour le déferriseur. Ses performances avec une alimentation de dégrossissage ne permettent pas de déterminer dans quelle mesure il rejettera la gangue d’une alimentation magnétique plus riche.
Une unité à double tambour correspond-elle toujours à un circuit d’ébauchage-épuration ?
Non. La liaison entre les tambours détermine leur fonction. Un second tambour traitant le produit magnétique du premier effectue un retraitement du concentré. Un second tambour traitant son rejet non magnétique assure une récupération des éléments encore valorisables. Demandez un schéma des flux indiquant les deux sorties de chaque tambour, y compris les trop-pleins.
Les rejets d’épuration peuvent-ils être directement envoyés vers l’évacuation finale ?
Oui, si la perte mesurée de constituants est acceptable pour l’ensemble du circuit ; sinon, testez un traitement supplémentaire ou un retour adapté. Multipliez le débit massique à sec du flux par sa fraction massique en constituant cible. Un rejet d’épuration à faible teneur peut néanmoins représenter une perte importante si son débit est élevé. Incluez-le dans l’échantillonnage des rejets finaux, même s’il dispose d’une évacuation séparée.
Une teneur élevée en fer total dans les rejets prouve-t-elle qu’un étage de récupération complémentaire est nécessaire ?
Non. Identifiez d’abord les minéraux ferrifères présents et déterminez dans quelle proportion la séparation envisagée peut les récupérer. Le fer total peut comprendre des minéraux faiblement magnétiques ou du fer piégé dans des particules mixtes. Associez des analyses minéralogiques et granulométriques à des essais de réponse magnétique pour déterminer s’il faut prévoir une étape supplémentaire de séparation magnétique à tambour par voie humide, une autre méthode de séparation ou une libération minérale plus poussée.
La récupération du médium à base de magnétite en deux étapes est-elle toujours préférable à une seule étape ?
Non. Optimisez d’abord l’étape primaire et réalisez des essais sur le flux alimentant réellement l’étape secondaire. Un tambour primaire peut laisser en sortie un flux dilué contenant peu de matière magnétique, des conditions susceptibles de réduire la floculation magnétique, c’est-à-dire la formation d’agrégats de particules magnétiques qui facilitent leur capture. Si le débit excessif de pulpe constitue la principale limite, évaluez aussi la répartition de l’alimentation entre plusieurs unités en parallèle. Comparez les options selon les pertes finales de milieu dense, la propreté du milieu dense récupéré et le bilan hydrique global.
Le résultat d’un essai au tube Davis peut-il être utilisé comme taux de récupération du circuit de production ?
Non. Il s’agit d’un résultat de laboratoire obtenu selon une procédure d’essai définie, tandis que la récupération du circuit tient compte des flux réels de l’installation et des pertes. Utilisez une préparation des échantillons et des conditions d’essai constantes pour comparer les alimentations ou les produits. Réalisez ensuite des essais représentatifs sur tambour et établissez un bilan matière mesuré du circuit afin de déterminer la teneur et le taux de récupération en production.




