
Le nettoyage en place (CIP) peut éliminer les particules métalliques captées par un séparateur magnétique pour poudres si la séquence de nettoyage les libère et les achemine vers une sortie contrôlée destinée aux rejets. Un rinçage peut nettoyer le carter tandis que les limailles de fer restent fixées à un aimant permanent. Même lorsque les particules se détachent, elles peuvent se déposer au fond ou être entraînées dans une conduite de retour commune.
Commencez par consulter le plan du séparateur et la séquence de nettoyage. Déterminez le mécanisme qui libère les particules métalliques, puis suivez leur parcours pendant cette phase du cycle. Ces deux vérifications permettent de déterminer si la machine évacue les éléments ferreux pendant le cycle CIP ou si elle nécessite un nettoyage séparé.
Le nettoyage en place (CIP) d’un séparateur magnétique élimine-t-il les métaux ferreux captés ?
C’est possible lorsque le séparateur installé dispose d’un mécanisme permettant de libérer le métal et d’une voie de sortie dégagée pour l’évacuer hors du circuit produit. Il s’agit de deux opérations distinctes. CIP nettoie en place les surfaces en contact avec le produit. L’évacuation des éléments ferreux élimine de la machine les particules de fer ou d’acier capturées et les dirige vers une destination contrôlée. Certains systèmes réalisent ces deux opérations au cours d’une même séquence.
Quel mécanisme libère le métal retenu par l’aimant ?
Le mécanisme de libération dépend du dispositif qui retient les particules pendant la production. Un aimant permanent fixe continue d’attirer les particules magnétisables pendant le rinçage. Le Aimant en ligne Eriez pour conduites pneumatiques de produits secs, par exemple, retient les débris jusqu’au retrait et au nettoyage de sa cartouche. Sur un modèle à fourreau, l’éloignement du noyau magnétique permet aux débris de tomber du fourreau, comme dans la grille à nettoyage facile Eclipse. Un racleur peut évacuer les débris hors de la zone de captation. Sur une matrice électromagnétique, un cycle de nettoyage prévu à cet effet réduit le champ afin qu’une vibration ou une autre opération de décolmatage puisse évacuer les particules.
La poudre compactée autour d’une particule peut la retenir même après la diminution du champ à la surface. Les extrémités des tubes, les bagues de retenue et le fond du carter sont des zones qu’il convient d’inspecter après le nettoyage, en suivant la procédure d’accès approuvée.
Où va le métal après son décrochage ?
Suivez le parcours du métal décroché, depuis la surface de captation jusqu’à son récipient final ou sa sortie d’évacuation. Commencez par le premier endroit où les particules peuvent retomber. Il peut s’agir d’un bac situé à l’extérieur d’un tiroir magnétique, du fond du corps d’un filtre ou d’une dérivation commandée par un déviateur. Suivez le circuit sur un raccord supplémentaire au-delà de la première évacuation identifiée. Une évacuation située au niveau de l’aimant peut déboucher vers le circuit de déchets, un collecteur de refus dédié ou la cuve principale de retour CIP. Chacune de ces destinations apporte des éléments différents permettant de confirmer que le métal a quitté le circuit produit.
Quels modèles de séparateurs magnétiques peuvent évacuer le fer pendant le cycle CIP ?
Un filtre CIP spécialement conçu à cet effet peut associer le décrochage du métal à un rinçage. Les séparateurs magnétiques par voie sèche évacuent généralement les particules métalliques au cours d’un cycle manuel ou automatique distinct. Consultez le manuel de l’équipement et la tuyauterie effectivement installée pour identifier la configuration dont vous disposez.
| Configuration du séparateur | Mode d’évacuation des métaux captés | Éléments à confirmer |
|---|---|---|
| Grille magnétique fixe pour produits secs, plaque magnétique ou cartouche magnétique pneumatique | L’opérateur amène l’élément à son emplacement de nettoyage prévu et retire les débris. | Prévoyez un accès sécurisé et une collecte hors du flux de produit. Avant d’ouvrir une conduite fermée, vérifiez que la pression ou le vide a été supprimé en toute sécurité. |
| Tiroir à nettoyage facile ou séparateur à sec motorisé | Le retrait du noyau, le raclage ou un mécanisme d’entraînement évacue les débris vers un bac, une goulotte ou un réceptacle. | Vérifiez la course nécessaire au dégagement, le réceptacle réellement utilisé et si le flux de produit doit être interrompu. |
| Matrice électromagnétique à sec | La séquence de nettoyage réduit le champ magnétique, puis une phase d’évacuation achemine les particules vers la sortie des ferreux. | Vérifiez la phase d’arrêt de l’alimentation, la transition du champ magnétique et le circuit d’évacuation des rejets pour le modèle concerné. |
| Filtre hygiénique rétractable pour conduite sous pression, conçu pour CIP | Le noyau magnétique s’écarte de sa position de travail. La purge ou le rinçage validé achemine les particules libérées vers la sortie prévue à cet effet. | Vérifiez la configuration de vannes fournie, le cheminement vers le réceptacle et la manière dont la conduite est remise en production. |
| Piège magnétique standard pour liquides avec faisceau de tubes amovible | Le faisceau est nettoyé au poste de maintenance prévu à cet effet, selon la méthode spécifiée pour l’ensemble installé. | Vérifiez la consignation, la vidange et l’accès. Si la ligne nécessite un nettoyage en circuit fermé, vérifiez la présence d’un mécanisme de décolmatage intégré. |
Comment les séparateurs magnétiques gravitaires par voie sèche évacuent-ils les contaminants captés ?
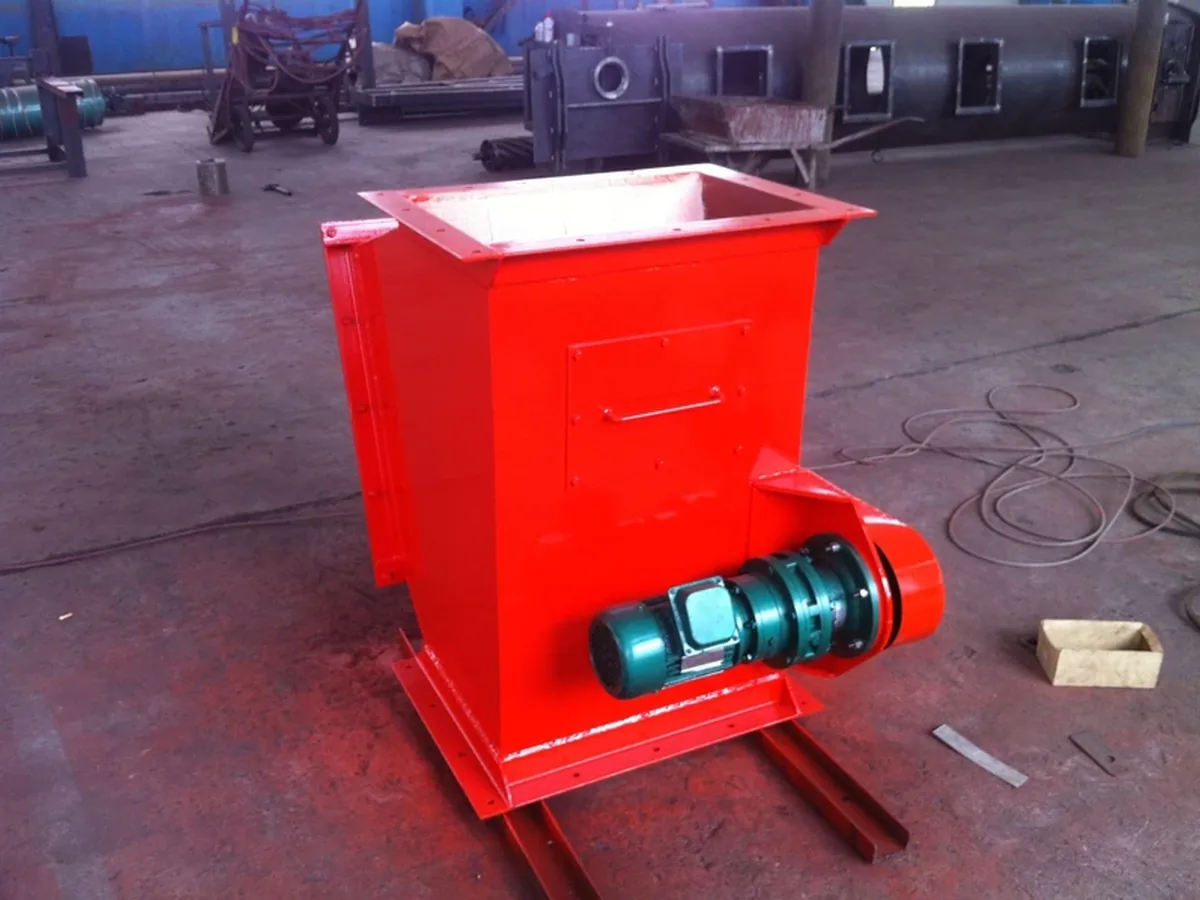
Un séparateur magnétique gravitaire manuel nécessite un accès sécurisé et un dispositif de collecte des débris. Un modèle automatique nécessite une voie d’évacuation opérationnelle. de Corvelan séparateur magnétique pour conduite couvre les installations gravitaires à sec et sur goulotte. Les gammes RCYA1 et RCYA2 nécessitent une intervention manuelle. La gamme RCYG assure une élimination automatique et continue du fer. Dans les deux cas, tenez compte de l’espace nécessaire pour ouvrir le carter ou accéder au collecteur, ainsi que de la charge en fer attendue entre deux nettoyages. Si la poudre est transportée pneumatiquement, précisez séparément si l’installation fonctionne sous pression ou sous vide.
Comment un filtre CIP spécialement conçu libère-t-il les particules métalliques et les évacue-t-il par rinçage ?
Un filtre rétractable spécialement conçu éloigne le noyau magnétique de la surface de captation, puis évacue les particules métalliques libérées par un circuit de décharge défini. Sur le modèle hygiénique Goudsmit destiné aux conduites sous pression, le noyau se rétracte à l’intérieur de son tube et les particules tombent vers le fond du carter. Le fabricant indique qu’elles sont évacuées par un liquide de rinçage. Ses instructions SFH présentent un dispositif à double vanne disponible en option, doté de son propre raccord d’alimentation en liquide de nettoyage et de sa propre évacuation. La configuration sans vanne utilise une évacuation appropriée située ailleurs dans l’installation et exige l’élimination des particules ferreuses avant le procédé CIP/SIP. Vérifiez la configuration réelle avant de définir le mode de fonctionnement de l’évacuation. Dans cet exemple, CIP utilise un cycle de nettoyage liquide. Le manuel traite également du nettoyage en place à la vapeur (SIP). Principe de fonctionnement du filtre hygiénique Goudsmit CIP
Que se passe-t-il si un filtre pour poudres fines utilise une matrice électromagnétique ?
Utilisez le cycle d’évacuation du fer à sec spécifié pour la matrice. Chez Corvelan, le filtre magnétique à haute intensité pour poudres fines sèches, le contrôleur arrête l’alimentation, établit le circuit d’évacuation du fer et coupe le champ magnétique afin que la fraction captée puisse quitter la machine. L’eau de refroidissement dessert le système électromagnétique indépendamment du circuit de la poudre. Certaines matrices sèches utilisent une action distincte pour déloger les particules qui restent dans les ouvertures. Le filtre à sec de Bunting, par exemple, prévoit un nettoyage par vibration.
Comment suivre le chemin d’évacuation des particules ferreuses ?
Suivez le schéma de tuyauterie et d’instrumentation à chaque étape du cycle de nettoyage, puis comparez-le à la tuyauterie installée et à la position réelle des vannes. Un plan indiquant une entrée de nettoyage et un raccord de retour laisse néanmoins une question en suspens. Où vont les particules lorsque l’aimant est en position de libération ?
Quelles positions des vannes et de l’aimant sont déterminantes ?
Vérifiez que le circuit produit est protégé et que le circuit de rejet est disponible lorsque les particules tombent. Demandez une séquence indiquant l’état de l’alimentation, la position de l’aimant ou l’état du champ magnétique, ainsi que la destination de la première purge. Sur une unité automatisée, comparez la commande du contrôleur avec les retours de position disponibles. Si une vanne n’atteint pas la position requise ou si l’aimant ne revient pas en position, vérifiez quel dispositif empêche un redémarrage dangereux ou place la ligne dans son état sécurisé validé.
Une inspection du circuit sur site permet souvent d’obtenir les informations que le pupitre ne peut pas fournir. Repérez le collecteur ou le raccordement d’évacuation des déchets, vérifiez qu’il est prêt à recevoir les matières évacuées et identifiez tout point bas ou toute dérivation commune entre celui-ci et l’aimant. Sur les systèmes gravitaires, vérifiez où tombent les premiers débris lors d’un nettoyage à sec. Par exemple, le Manuel de la grille Eriez Auto ETC nécessite l’arrêt de l’écoulement du produit avant que ses racleurs n’évacuent le métal hors de la zone produit.
Le retour standard CIP peut-il transporter les rejets ferreux ?
Un retour commun peut transporter les particules libérées, mais son utilisation pour l’évacuation des rejets dépend de l’endroit où ces particules sont interceptées et du mode de vidange du collecteur. Prenons le cas d’un filtre sur conduite sous pression qui se rétracte correctement. Si le premier rinçage est dirigé vers un réceptacle à déchets agréé, l’usine peut recueillir et examiner les matières qu’il entraîne. Si ce même rinçage est envoyé vers une cuve de recirculation ordinaire, sa destination finale change. Certaines particules peuvent décanter ou être remises en circulation dans la boucle. Suivez le parcours réel de la tuyauterie de retour et vérifiez la présence éventuelle d’un collecteur de particules dédié, la plage granulométrique qu’il cible ainsi que sa procédure de vidange avant de vous y fier. Si l’installation comporte une dérivation, vérifiez si le produit est isolé de celle-ci pendant la vidange ou s’il continue de passer par un autre séparateur.
Comment vérifier que le métal a effectivement quitté le séparateur ?
Contrôlez le flux de rejet, les zones où des particules peuvent subsister et les conditions de redémarrage de la production. L’exécution complète d’un programme CIP, des mesures de rinçage acceptables ou une perte de charge normale ne décrivent chacune qu’une partie du processus. Pour confirmer l’évacuation du fer, vérifiez la présence de métal récupéré à la sortie prévue à cet effet, ainsi que l’absence de débris résiduels et d’entraînement de particules.
Que doit démontrer la mise en service ?
Un essai contrôlé et approuvé doit montrer où les particules ciblées s’accumulent et déterminer si certaines subsistent dans le séparateur ou sont entraînées vers le côté produit propre. Avant l’essai, définissez les granulométries et les matériaux représentatifs, la charge initiale ou l’état de référence, les points d’échantillonnage et les critères d’acceptation. Toute introduction volontaire de particules doit être réalisée dans le cadre d’un essai isolé, hors production et approuvé par le site. Suivez la séquence de fonctionnement approuvée de la machine et recueillez les matières évacuées dans le réceptacle prévu à cet effet, y compris la première partie du rinçage, au cours de laquelle les particules peuvent commencer à arriver.
Lorsque l’inspection peut être effectuée en toute sécurité et qu’elle est prévue dans la procédure, comparez l’état des tubes ou de la matrice ainsi que des points bas du carter avant et après le cycle. Vérifiez l’absence d’entraînement de contaminants du côté produit protégé à l’aide d’une méthode adaptée à la particule cible et au produit. La récupération de quelques fragments indique qu’une partie du métal a atteint le réceptacle. Si l’essai doit démontrer la récupération de la charge cible, comptabilisez ce qui a été introduit, ce qui a été récupéré et ce qui est resté dans l’équipement. Appliquez les critères convenus sur le site et consignez tout écart. Si la quantité récupérée est inférieure aux attentes, contrôlez le collecteur, les matières restant dans le carter et les échantillons prélevés côté propre avant de répéter l’essai.
Quels contrôles doivent être concluants avant le redémarrage de la production ?
Vérifiez que les éléments magnétiques et les vannes ont été remis dans leurs positions de production, que le carter et les dispositifs de protection sont correctement fixés, et que les critères du site en matière d’hygiène et de libération du produit sont respectés. Le nettoyage des surfaces en contact avec les denrées alimentaires, les éventuels contrôles des allergènes et l’évacuation des matières ferreuses répondent à des critères d’acceptation distincts. Les méthodes d’essai des équipements de EHEDG permettent d’évaluer leur aptitude au nettoyage, mais l’usine doit néanmoins mettre en place un protocole de nettoyage adapté à son propre procédé. Méthodes d’essai de EHEDG
Sur une ligne située aux États-Unis et relevant de la réglementation applicable aux aliments à faible teneur en humidité, les surfaces en contact avec les aliments doivent être propres, sèches et dans un état sanitaire satisfaisant avant utilisation. Si le fabricant de l’équipement et la procédure du site autorisent le nettoyage humide d’une ligne fonctionnant à sec, vérifiez que le carter et ses points bas sont secs avant de reprendre l’alimentation en poudre. Pour toute inspection nécessitant une intervention directe, le personnel autorisé doit respecter la procédure de consignation du site ainsi que les instructions du fabricant concernant la pression, les liquides chauds, les mouvements automatiques et les énergies accumulées. Un aimant permanent peut continuer à attirer des outils ou des pièces même après consignation des sources d’énergie. 21 CFR 117.35(d)(1) et OSHA 29 CFR 1910.147.
Que faire si le cycle CIP se termine alors que du métal est encore présent ?
Déterminez les premiers points à contrôler en fonction de l’emplacement du métal et du moment où il apparaît. Des particules encore collées à un tube peuvent indiquer une course incomplète du noyau, des racleurs usés ou une accumulation de matière autour des débris. La présence de particules libres dans le carter peut signaler une sortie obstruée, une vidange incomplète ou une vanne ayant dirigé le flux de rinçage vers la mauvaise dérivation. Contrôlez ces points conformément à la procédure approuvée du site.
Pourquoi le bac de récupération des rejets est-il vide ?
Vérifiez que l’aimant avait bien capté des matières à libérer et que vous avez observé leur évacuation au bon endroit et au bon moment. Un bac collecteur vide peut s’expliquer par un cycle effectué avec une faible charge. Il peut également résulter d’un prélèvement réalisé après la purge initiale, d’une libération incomplète des matières ou d’une collecte sur la mauvaise dérivation. Comparez la durée du cycle, le produit et la charge attendue avec ceux de cycles antérieurs comparables. Contrôlez ensuite la surface de captation, les éventuels retours d’information sur la position et le circuit d’évacuation avant de déterminer si le bac collecteur vide indique que le cycle s’est déroulé correctement. Si l’aimant était visiblement chargé avant le nettoyage et que le réceptacle est ensuite vide, continuez à rechercher les matières manquantes jusqu’à déterminer où elles sont passées.
Que faire si des particules métalliques apparaissent juste après le redémarrage ?
Appliquez la procédure de mise en quarantaine du site pour le produit concerné, puis comparez le résultat obtenu au démarrage avec les constatations effectuées au niveau du séparateur et de la ligne en aval. Un pic de contamination immédiatement après le redémarrage justifie de rechercher des débris résiduels ou une purge dirigée vers le mauvais circuit. Vérifiez les positions de retour en production et recherchez la présence de particules dans les points bas ou à proximité de la sortie côté propre. Si le séparateur et le circuit de rejet sont en bon état, inspectez les équipements en aval afin de détecter toute usure récente ou pièce endommagée. Consignez l’heure, le point de prélèvement et la nature des particules afin que le contrôle suivant permette de distinguer un entraînement résiduel d’une nouvelle source de contamination.
Que doit inclure la spécification d’un aimant CIP ?
Précisez comment le séparateur évacue les métaux, où il dirige les rejets et ce que le système installé doit démontrer avant réception. Commencez par définir la forme du produit, le mode de convoyage, le débit nominal et le débit de pointe, ainsi que le type, les dimensions et la charge de métaux attendus. Déterminez ensuite quelles pièces doivent être nettoyées en place et à quel moment la ligne peut être arrêtée.
Que doit faire figurer le fournisseur sur le plan ?
Demandez que soient indiqués les circuits du produit, du liquide de nettoyage et des rejets, ainsi que les positions des vannes et de l’aimant pour chaque mode de fonctionnement. Indiquez le dispositif de vidange ou le collecteur, ses modalités d’accès et de vidage, les points d’inspection ainsi que tout retour d’état utilisé par l’usine pour confirmer que l’équipement est prêt à fonctionner. Pour les systèmes CIP par voie humide, précisez également les produits chimiques de nettoyage autorisés, ainsi que les conditions admissibles de température, de pression et de durée d’exposition pour la configuration proposée. Indiquez les exigences de drainage et de séchage si le produit redevient une poudre sèche en aval. Intégrez au plan de réception les contrôles convenus concernant l’évacuation et l’entraînement résiduel de produit.
Quelles informations devez-vous transmettre pour l’étude d’une configuration ?
Transmettez le nom de la poudre ou du liquide, le diamètre de la conduite, le mode de transport, le débit, le contaminant ciblé ainsi qu’un schéma des raccordements du circuit produit et du système de nettoyage. Indiquez également, si disponibles, le modèle ou le numéro de série de l’aimant, la durée d’arrêt admissible et la destination prévue des rejets. Si les règles de l’usine imposent de maintenir la ligne sèche, précisez-le dès le départ. À partir de ces informations, Corvelan pourra déterminer la configuration de séparateur adaptée à l’application et préciser les éléments complémentaires nécessaires à l’établissement d’un devis. Demander l’étude d’une configuration de séparateur
Avant de remettre la ligne en service
Suivez le métal depuis la surface de captation jusqu’au réceptacle final. Si la séquence de nettoyage installée le libère et que les rejets atteignent la sortie prévue, le même cycle peut assurer le nettoyage de la surface et l’élimination des éléments ferreux. Utilisez les contrôles de vérification de l’évacuation des éléments ferreux pour confirmer le résultat avant le redémarrage.
Aimant pour poudres CIP FAQ
Un certificat d’hygiène prouve-t-il que mon séparateur évacue les métaux pendant le CIP ?
Utilisez le certificat pour vérifier quels modèles, dimensions et états de surface sont couverts. Demandez des preuves distinctes du décrochage et de l’évacuation des métaux avec les vannes et les raccordements de rejet de votre ligne. Ces contrôles permettent de déterminer si la séquence installée élimine les métaux que vous prévoyez de capter.
Qu’est-ce qui change si la poudre est mélangée à un liquide avant d’atteindre l’aimant ?
Spécifiez un filtre adapté au liquide ou à la suspension à ce stade du procédé. La viscosité, la teneur en solides et la pression de la ligne influent désormais sur l’adéquation de l’équipement. Demandez si l’unité proposée utilise un faisceau amovible ou un cycle intégré de décrochage, et comment ce dispositif évacue les métaux tout en protégeant le circuit du produit.
À quelle fréquence l’aimant doit-il évacuer les particules ferreuses entre les cycles de CIP ?
Définissez l’intervalle d’évacuation du fer en fonction de la charge observée et de la nécessité de maintenir la capacité de captation pendant toute la durée du cycle. Les opérations de nettoyage courantes peuvent suivre un calendrier distinct. Comparez l’état de l’aimant et les résultats des contrôles en aval après des durées de fonctionnement comparables. Si la zone de capture se charge fortement bien avant l’échéance planifiée (CIP), prévoyez une évacuation anticipée autorisée ou vérifiez la charge de contamination à l’entrée.
La mise hors tension d’un électroaimant suffit-elle à vider la matrice ?
La coupure du champ magnétique appliqué permet de libérer les particules, mais la machine doit également disposer d’un moyen de les évacuer de la matrice. Contrôlez le dispositif de vibration spécifié ou toute autre étape de décolmatage, ainsi que la sortie des particules ferreuses. Certains débris peuvent rester coincés dans la matrice ou retenus par le magnétisme résiduel. Effectuez le contrôle d’inspection ou d’évacuation préconisé pour le modèle afin de confirmer le résultat.




