
Le cahier des charges d’un séparateur magnétique OEM doit définir le résultat de séparation requis, les caractéristiques du matériau entrant dans la machine, la plage de fonctionnement, les raccordements mécaniques, électriques et de commande, ainsi que les essais de réception. Définissez ces exigences avant de choisir un modèle. Le fournisseur pourra ainsi dimensionner le séparateur en fonction des conditions auxquelles la nouvelle ligne de traitement devra réellement faire face.
Pour un intégrateur de ligne, la principale difficulté réside souvent dans les interfaces entre les machines. Le séparateur magnétique peut s’intégrer correctement, mais l’alimentateur peut générer une forte accumulation ponctuelle de matériau. Le détecteur peut déclencher une alarme, mais la bande transporteuse peut acheminer le métal jusqu’au concasseur avant de s’arrêter. Un cahier des charges pertinent décrit le fonctionnement de l’ensemble de l’installation et précise qui fournit et teste chaque interface.
Que doit préciser un OEM avant de demander un modèle ?
Commencez par le résultat attendu de la ligne, puis décrivez le produit à traiter et les raccordements nécessaires pour l’obtenir. “ Un séparateur magnétique pour une bande de 1,000 mm ” laisse trop de paramètres indéterminés. Deux convoyeurs équipés d’une bande de cette largeur peuvent transporter des couches de produit d’épaisseurs très différentes, à des vitesses différentes et avec des charges métalliques très variables.
Utilisez les informations suivantes pour constituer la première page de votre RFQ ou de votre demande de devis.
| Éléments à préciser | Informations à fournir | Incidence sur l’offre |
|---|---|---|
| Objectif de la séparation | Protéger un concasseur, récupérer une fraction magnétique ou réduire la contamination d’un produit | Détermine la famille d’équipements et le résultat à mesurer |
| Matière cible | Type de métal ou de minéral ; granulométrie, forme et masse ; charge attendue ; répartition dans le flux d’alimentation | Définit les exigences de captation ou de séparation |
| État de l'alimentation | Matériau, plage granulométrique, humidité, masse volumique apparente, température et comportement à l’écoulement | Indique si le produit alimenté peut atteindre la zone magnétique de manière régulière |
| Plage de fonctionnement | Débit nominal et débit de pointe, vitesse de la bande ou débit de pulpe, épaisseur maximale de la couche, durée des pointes de débit et nombre d’heures de fonctionnement | Définit l’ensemble des conditions auxquelles la machine doit répondre |
| Raccordements mécaniques | Dimensions de l’alimentation et de la sortie, points de fixation, entrefer de travail, structures métalliques environnantes et espace de maintenance | Permet d’assurer la bonne intégration de l’équipement et l’évacuation correcte du produit |
| Puissance et commandes | Alimentation électrique disponible, commandes, signaux d’état, défauts et actions requises sur la ligne | Définit le périmètre électrique et PLC |
| Réception | Matériau d’essai, configuration, mesures, critères d’acceptation, témoin et responsabilités en matière d’approbation | Donne aux deux parties une même définition de l’achèvement |
Définir ce qu’est une “ séparation efficace ” pour l’application concernée
La protection du concasseur, la récupération des matières et la purification du produit nécessitent des critères d’acceptation différents. Pour une application de protection, répertoriez des pièces d’acier indésirables représentatives en précisant leurs dimensions, leur forme et leur masse. Incluez la position la plus difficile à atteindre, par exemple une pièce cible enfouie à proximité de la bande. La consigne “ éliminer tout le fer ” ne fournit aucun objectif exploitable, ni au fournisseur ni à l’équipe chargée des essais.
Pour une application de récupération, précisez la proportion de matière magnétique valorisable qui doit rejoindre le flux récupéré ainsi que la teneur requise pour ce flux. Pour une application de purification, précisez le niveau de contamination résiduelle admissible dans le produit commercialisable et la perte acceptable de produit conforme dans le flux de rejet. Accroître la récupération constitue un mauvais compromis si une quantité excessive de matière valorisable est simultanément dirigée vers la mauvaise sortie.
Prévoyez un champ pour chaque donnée d’entrée inconnue, en désignant un responsable et une date limite de résolution. Une estimation peut servir à établir une première proposition budgétaire. Avant le lancement en production, déterminez les données susceptibles de modifier le système magnétique, les interfaces ou les résultats des essais de réception.
Comment convertir la capacité de la ligne en conditions réelles de fonctionnement du séparateur ?
Précisez les combinaisons de conditions de fonctionnement qui produisent la plus grande épaisseur de couche de produit, la distance de travail la plus importante et le temps d’exposition le plus court. Le seul débit moyen en tonnes par heure peut masquer la condition déterminante pour le dimensionnement du séparateur.
Relevez les données de débit à partir du bilan massique de la ligne et de la conception du dispositif d’alimentation. Utilisez la masse volumique apparente non tassée du matériau, en tenant compte de sa variation prévue, plutôt que sa masse volumique réelle. Consignez séparément la granulométrie maximale et l’humidité : un produit humide et aggloméré peut s’opposer à l’extraction des métaux, même lorsque son débit moyen semble acceptable. Un original questionnaire sur les aimants pour convoyeurs de GTEK demande de renseigner conjointement ces données relatives au matériau et au convoyeur.
Convertir les tonnes par heure en charge transportée par le convoyeur
Utilisez le débit massique, la masse volumique apparente et la vitesse de la bande pour calculer la section transversale de la charge. Ce calcul établit le lien entre le débit défini par l’ingénieur procédés et l’implantation mécanique.
Pour un transport continu :
Surface chargée A (m²) = Q ÷ (3,600 × ρ × v)
Ici, Q est le débit massique en t/h, ρ la masse volumique apparente en vrac en t/m³ et v la vitesse de la bande en m/s.
Supposons qu'une nouvelle ligne fonctionne à 80 t/h, avec une masse volumique apparente en vrac de 0.60 t/m³ et une vitesse de bande de 1.5 m/s. Une condition de pointe associe 120 t/h à un matériau plus léger de 0.40 t/m³.
| État | Débit volumique | Zone chargée à 1.5 m/s |
|---|---|---|
| Normal : 80 t/h à 0.60 t/m³ | 133.3 m³/h | 0.0247 m² |
| Maximum : 120 t/h à 0.40 t/m³ | 300.0 m³/h | 0.0556 m² |
Le débit massique de pointe est supérieur de 50%, mais la zone chargée est 2.25 fois plus grande. Dimensionnez le dispositif d’alimentation en fonction de la combinaison la plus contraignante si la ligne doit pouvoir la traiter sans réduction de débit. Si cette combinaison ne peut pas se produire, indiquez les combinaisons réelles au lieu de regrouper des valeurs maximales indépendantes les unes des autres.
Pour une bande plane chargée uniformément, la division de l’aire de la section de matériau par la largeur effectivement chargée donne l’épaisseur moyenne de la couche. Une bande en auge présente un profil différent. Utilisez sa section transversale réelle, le profil du matériau au-dessus des rives de la bande et les pointes de charge prévisibles pour déterminer l’épaisseur maximale de matériau sous l’aimant. Ne remplacez pas la profondeur de la position la plus défavorable des éléments à capter par l’épaisseur moyenne de la couche.
Définissez clairement la référence de mesure de la distance de travail
Indiquez à la fois la distance entre la face de l’aimant et la bande et l’épaisseur maximale de la couche de matériau, en les cotant sur un même plan. “La ” hauteur de suspension » peut prêter à confusion si une personne la mesure depuis le châssis en acier et une autre depuis la face magnétique active.
Dans un autre exemple d’implantation, supposons que la face magnétique se trouve à 130 mm au-dessus de la surface d’une couche de matériau de 140 mm. Une petite particule cible située à proximité de la bande se trouve alors approximativement à 130 + 140 = 270 mm de cette face. Si l’implantation relève l’aimant de 50 mm, cette distance passe à 320 mm. La sélection initiale doit être réévaluée pour une distance de 320 mm, même si la largeur du convoyeur n’a pas changé.
Pour les équipements autonettoyants, il convient également de relever la cote de la bande mobile ou du capot situé le plus bas, ainsi que le dégagement nécessaire au-dessus du matériau. Représentez tout obstacle situé entre la face magnétique et la particule cible. Lorsque la cote entre la face magnétique et la bande inclut déjà ces différentes épaisseurs, ne les ajoutez pas une seconde fois.
Les sections relatives à l’installation de Manuel Eriez sur les électroaimants suspendus illustre l’importance de la face de référence, de la distance par rapport au matériau et des éléments voisins du convoyeur. Pour la commande effective, utilisez la géométrie convenue du séparateur sélectionné. Si la hauteur disponible impose un entrefer plus important, étudiez un autre point de montage ou une présentation contrôlée du produit avant de demander simplement une valeur d’induction magnétique en surface plus élevée, exprimée en gauss.
Quelles interfaces entre la machine et le flux de matières doivent être définies ?
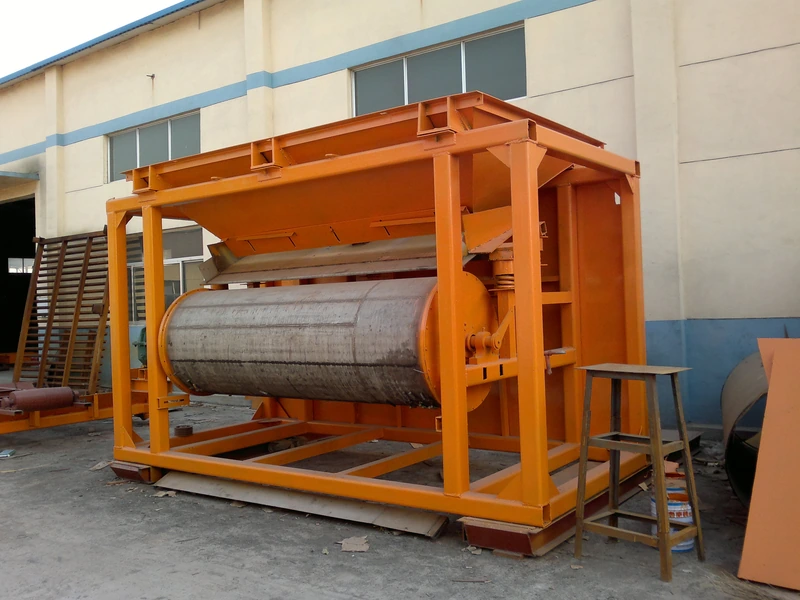
Représentez le matériau entrant, chaque flux sortant et l’espace nécessaire à la maintenance du séparateur. Les dimensions hors tout de la machine ne suffisent pas à déterminer si la nouvelle ligne pourra l’alimenter, la nettoyer ou la vider.
| Configuration | Interfaces à inclure dans le cahier des charges | Problème évité |
|---|---|---|
| Aimant suspendu ou overband | Profil du convoyeur, sens de montage, distance entre la face du séparateur et la bande, plage de réglage, points d’appui et zone d’évacuation des éléments ferreux | Un aimant qui peut être installé au-dessus de la bande, mais qui ne permet pas de soulever ni d’évacuer de manière fiable les éléments ferreux ciblés |
| Séparateur magnétique à tambour à sec | Sortie de l’alimentateur, largeur et répartition de l’alimentation, hauteur de chute, rotation du tambour, réglage du séparateur de flux et deux raccordements d’évacuation | Chargement irrégulier, dommages dus aux chocs ou flux séparés qui se remélangent |
| Filtre cyclique pour poudres sèches | Isolement de l’alimentation, sortie de nettoyage, sortie produit, stockage en amont et interface avec le système de commande de l’installation | Produit entrant pendant le nettoyage ou alimentation en amont continuant à alimenter une voie obstruée |
| Séparateur par voie humide | Débit total de la suspension, débit de matière sèche, concentration en solides et base de calcul correspondante, répartition de l’alimentation, sorties et alimentations en eau si nécessaire | Sélection fondée uniquement sur le tonnage sec alors que le débit hydraulique dépasse la capacité de l'installation proposée |
Pour la protection des convoyeurs, notre séparateur magnétique overband constitue un point de départ pertinent lorsque l'objectif est d'extraire des métaux ferreux appropriés d'une couche de matériau en mouvement. Définissez le point de chute des métaux ferreux. Le bac de collecte et la goulotte doivent empêcher leur retour dans le flux épuré et les maintenir à l'écart des voies d'accès. Vérifiez le dégagement nécessaire au passage de la plus grande pièce cible sur l'ensemble du circuit d'évacuation, et pas seulement celui requis pour de petites pièces d'essai.
Pour une séparation à sec avec alimentation contrôlée, un séparateur magnétique à tambour à sec nécessite un dispositif d'alimentation défini d'un commun accord et deux sorties exploitables. Le dispositif d'alimentation fourni par OEM fait partie intégrante du système de séparation : un amas étroit au centre du tambour peut rendre inopérante une spécification fondée sur une alimentation uniforme sur toute la largeur utile.
Précisez les dégagements et les conditions nécessaires après l’installation
Prévoyez les accès nécessaires au nettoyage, au réglage et à la dépose des pièces d’usure. L’ouverture d’une porte représentée sur un plan d’ensemble ne suffit pas si un garde-corps de plateforme bloque la porte ou si aucun passage ne permet de sortir une bande, un tambour ou une matrice.
Demandez la masse de l’équipement, les réactions aux appuis et les charges d’exploitation pertinentes afin de transmettre ces données au concepteur de la structure porteuse. Précisez quelle partie fournit le châssis, les éléments de suspension, la plateforme d’accès et le dispositif de levage. Faites figurer les structures métalliques et les composants du convoyeur situés à proximité pour que le fournisseur du séparateur puisse les examiner ; ne supposez pas qu’un aimant peut être placé à côté de n’importe quelle structure en acier sans incidence sur l’installation.
Indiquez séparément la température ambiante et celle du matériau, ainsi que les conditions d’abrasion, de corrosion, de lavage et d’empoussièrement qui influent sur la construction de l’équipement. Si le procédé présente des poussières combustibles ou fait l’objet d’un classement en zone à risque d’explosion, obtenez le classement du site et les exigences de protection des équipements avant de sélectionner le matériel électrique. Pour une utilisation au contact de denrées alimentaires, précisez les matériaux en contact, les exigences de nettoyabilité et celles liées aux changements de produit. Ces conditions doivent figurer dans le RFQ ; elles ne peuvent pas être déduites des mentions “ acier inoxydable ” ou “ usage industriel ”.”
Que doit indiquer la liste des interfaces du PLC ?
Chaque commande et chaque signal d’état doivent avoir une signification, une forme électrique, un état en cas de défaillance et une action résultante sur la ligne clairement définis. Un signal intitulé “ séparateur en fonctionnement ” est trop imprécis lorsque le champ magnétique, la bande de nettoyage et l’alimentateur peuvent se trouver dans des états différents.
Établissez une liste des E/S, c’est-à-dire des entrées et sorties échangées entre le séparateur et la ligne PLC. Pour chaque signal, consignez son sens, sa borne ou son adresse réseau, sa tension ainsi que son type de contact ou de données, son état normal, son état en cas de perte d’alimentation, sa temporisation, le texte de l’alarme et le responsable de son réarmement. Si des communications sont requises, précisez le protocole et l’action à exécuter en cas de perte de connexion.
Les fonctions suivantes sont à spécifier pour la conception retenue. Il ne s’agit pas d’une liste de capteurs fournis de série.
| Fonction | Signification attendue | Action à définir |
|---|---|---|
| Commande de démarrage ou d’arrêt à distance | L’installation demande le passage à un état de fonctionnement autorisé | Priorité du mode local/à distance, conditions de démarrage et séquence d’arrêt |
| Disponible pour l’alimentation | Les conditions de fonctionnement requises sont réunies | Conditions autorisant le démarrage de l’alimentateur en amont |
| État de la bande de nettoyage ou du tambour | Commande moteur, retour du variateur ou mouvement mesuré, identifiés séparément | Conséquences si le mouvement commandé n’est pas exécuté |
| État de l’alimentation de l’électroaimant | État défini de l’alimentation ou de l’excitation | Alarme, inhibition de l’alimentation en matériau et arrêt contrôlé en cas de perte |
| Défaut de température ou de refroidissement | Le dispositif de protection spécifié a détecté le défaut pour lequel il est configuré | Charges arrêtées, fonctions restant actives et conditions d’autorisation du redémarrage |
| Nettoyage en cours ou alimentation inhibée | Le séparateur n’est pas disponible pour l’alimentation normale en produit | Arrêt en amont, mise en tampon et séquence d’autorisation de reprise de l’alimentation |
| Événement de détection de métal | Une cible a déclenché le détecteur | Alarme, arrêt, marquage ou rejet, avec règles de réinitialisation de l’événement |
Dissocier l’état de l’aimant du mouvement de la bande
Une bobine alimentée ne permet pas de confirmer que la bande de nettoyage est en mouvement, pas plus qu’une commande de marche du moteur ne confirme le déplacement de la bande. Si la perte de mouvement est critique, précisez comment elle sera détectée. Le retour d’état de l’entraînement et un capteur de mouvement indépendant fournissent des informations différentes.
Avec un aimant permanent, il n’existe aucune commande électrique de “ mise sous champ ”. L’entraînement de la bande de nettoyage peut s’arrêter alors que le champ magnétique reste présent. Avec un électroaimant, l’alimentation du champ, le refroidissement et le fonctionnement de la bande d’évacuation doivent faire l’objet de définitions distinctes. Définissez avec le fournisseur du séparateur la réponse à chaque défaut, notamment la réaction de l’alimentation en amont et la gestion des métaux retenus. Évitez toute consigne générale imposant la mise hors tension simultanée de toutes les charges : la séquence de refroidissement et d’arrêt requise dépend de la conception retenue.
Les signaux d’exploitation ordinaires servent à la conduite du procédé. Si une fonction protège des personnes, précisez le niveau de performance de sécurité requis et veillez à ce que la conception de la sécurité de la machine couvre l’intégralité de cette fonction. Un relais d’alarme standard ne doit pas devenir implicitement le circuit de sécurité des personnes de la ligne.
Planifiez la séquence de coordination du nettoyage NLD avant de promettre une production continue
Pour un filtre à poudre à fonctionnement cyclique, la ligne doit cesser d’alimenter cet équipement pendant sa phase de nettoyage définie ou prévoir une autre voie d’acheminement des matières validée. de Corvelan NLD filtre magnétique à haute intensité utilise une séquence d’alimentation et de nettoyage commandée par PLC. Sa documentation publique indique que les signaux de marche, d’arrêt, d’alarme, de nettoyage et de protection de l’installation doivent être définis.
Décrivez en toutes lettres la séquence de dialogue prévue avant d’attribuer les adresses :
- Le séparateur retire l’autorisation d’alimenter ou demande un nettoyage.
- Le système en amont arrête l’alimentation et indique l’état requis, à l’arrêt ou isolé.
- Le séparateur exécute la séquence convenue de gestion du produit résiduel et des vannes de sortie avant le nettoyage et l’évacuation du fer.
- Après le nettoyage, l’état de fonctionnement requis et les positions des vannes de sortie sont rétablis.
- Le séparateur rétablit l’autorisation d’alimentation ; l’installation redémarre selon la séquence définie.
Intégrez les temporisations, les retours de position des vannes et la gestion des défauts à la conception fournie. Si le procédé en amont ne peut pas être mis en pause, calculez le volume de stockage nécessaire pendant la période d’indisponibilité. Prévoyez également une capacité de fonctionnement suffisante pour vider ce stockage entre deux cycles de nettoyage. Une capacité tampon retarde le débordement ; elle ne crée pas la capacité moyenne manquante. Les unités en parallèle constituent une autre solution à envisager lorsque leur programme combiné de fonctionnement et de nettoyage permet de maintenir le débit requis.
Par exemple, un débit d’alimentation constant de 2 t/h produit 2 × 90 ÷ 3,600 = 0.05 t, soit 50 kg, pendant une période d’indisponibilité de 90 secondes. Supposons que le filtre assure ensuite l’alimentation pendant 15 minutes avant l’interruption suivante de 90 secondes. Au cours de ce cycle de 16.5 minutes, la quantité de matière entrante est de 0.55 t. Le débit requis pendant la phase d’alimentation est donc de 0.55 ÷ 0.25 = 2.2 t/h pour simplement suivre le débit entrant. Dimensionnez le volume de stockage utile et la capacité de fonctionnement en tenant compte des variations réelles de l’alimentation, de la matière retenue et de la durée des phases du cycle.
Adaptez la détection des métaux à la distance d’arrêt réelle
Placez le détecteur suffisamment en amont pour que l’ensemble de la séquence d’arrêt ou de rejet puisse s’achever. A détecteur de métaux pour convoyeur détecte le métal ; la ligne raccordée exécute l’action sélectionnée.
Pour une configuration avec arrêt, évaluez la distance parcourue pendant les délais du détecteur, du relais et de PLC, puis ajoutez la distance mesurée parcourue par la bande chargée pendant son arrêt. Supposons que la vitesse de la bande soit de 1.5 m/s, que le délai total soit de 0.20 s et que la distance parcourue après la commande d’arrêt soit de 2.4 m. La cible parcourt 1.5 × 0.20 + 2.4 = 2.7 m avant de s’immobiliser. L’implantation doit prévoir une marge supplémentaire, définie pour le projet, afin de tenir compte des variations et de la position de la cible.
Mesurez la distance d’arrêt en charge dans les conditions retenues pour la conception ; ne la déduisez pas d’un essai du moteur à vide. Consignez la procédure permettant à l’opérateur de localiser et de retirer le métal après consignation, ainsi que l’identité de la personne autorisant le redémarrage. Lors de la revue de l’implantation, tenez compte des interférences dues aux aimants situés à proximité et des dégagements requis pour l’installation du détecteur.
Qui est responsable des interfaces entre le fournisseur, le OEM et l’opérateur ?
Attribuez la responsabilité de chaque raccordement physique et de chaque fonction de commande, puis désignez la personne chargée de valider le résultat de l’intégration. “La mention ” à la charge de tiers » ne suffit pas si la partie responsable et la prestation qui lui incombe ne sont pas identifiées.
Intégrez un tableau des responsabilités dans le RFQ et finalisez-le avec le devis. Une répartition initiale pratique est proposée ci-dessous ; le contrat convenu peut attribuer les travaux différemment.
| Poste de travaux | Fournisseur du séparateur | Ligne OEM ou intégrateur | Propriétaire ou exploitant de l’installation |
|---|---|---|---|
| Données de base du procédé | Identifier les données de sélection manquantes et proposer une configuration adaptée | Recenser les combinaisons de conditions de service de la ligne et d’alimentation | Fournir les caractéristiques des matériaux prévus, les objectifs et les exigences d’exploitation |
| Raccordements mécaniques | Fournir les dimensions convenues de la machine, les charges et les exigences relatives aux utilités | Concevoir, dans le cadre de son périmètre, les équipements de raccordement, les supports et les accès | Communiquer les contraintes du site et approuver les accès nécessaires à l’exploitation |
| Commandes | Définir l’armoire fournie, les dispositifs, les bornes et la séquence de fonctionnement de la machine | Mettre en œuvre la logique de ligne, les actions en amont et en aval ainsi que les essais d’interface | Convenir des modalités de gestion des alarmes, des autorisations de redémarrage et des pratiques d’exploitation |
| Réception | Effectuer les inspections et les essais en usine convenus | Coordonner les essais intégrés sur site et résoudre les problèmes d’interface | Fournir le matériau d’essai convenu et valider le résultat d’exploitation défini |
| Transfert | Fournir les documents et les informations sur les pièces inclus dans la commande | Intégrer les informations relatives à la machine dans la documentation de la ligne | Recevoir les informations d’exploitation et maintenir la configuration approuvée |
Définir le périmètre des responsabilités concernant les dispositifs de protection, la consignation électrique, la collecte des rejets et le confinement des poussières. Le fournisseur peut installer les protecteurs sur sa propre machine, tandis que le OEM doit sécuriser un nouveau point d’accès créé par la goulotte de raccordement. Identifier les deux tâches afin que la liaison soit entièrement sécurisée.
Pour les projets au Royaume-Uni, les recommandations de HSE relatives aux ensembles de machines expliquent que des machines reliées entre elles, assurant une fonction commune sous une commande commune, peuvent constituer un ensemble. La partie qui constitue cet ensemble est responsable de sa sécurité, notamment des risques liés aux interfaces. Pour attribuer les travaux d’évaluation de la conformité, tenez compte de la configuration réelle de l’ensemble et des exigences applicables dans le pays de destination du projet, au lieu de supposer que les documents propres à chaque machine couvrent l’évaluation de la ligne complète.
Comment définir les modalités de FAT et de réception sur site ?
Définissez séparément les contrôles en usine et les essais de performance de la ligne installée, en précisant pour chacun la méthode et le critère d’acceptation. FAT signifie essai de réception en usine. SAT signifie essai de réception sur site. La réussite d’un contrôle dimensionnel en usine ne permet pas de vérifier la même chose que l’extraction du métal convenu sur le convoyeur de production en charge.
| Niveau d’essai | Éléments à tester | Enregistrement requis pour la réception |
|---|---|---|
| Construction et montage | Dimensions, interfaces, rotation, réglages et pièces fournies | Révision approuvée du plan et résultats du contrôle |
| Contrôles électriques et fonctionnels | Commandes, retours d’état réels, alarmes, perte d’alimentation et redémarrage autorisé | Liste des bornes et des I/O, et résultats observés de la matrice causes-effets |
| Performances de séparation | Matériau d’alimentation représentatif et objectifs pour les combinaisons de conditions de fonctionnement convenues | Conditions d’alimentation, réglages, identifiants des échantillons et résultats mesurés |
| Ligne intégrée | Réponse de l’alimentateur, coordination du nettoyage, gestion des rejets et arrêt ou action de rejet du détecteur | Résultats obtenus avec le système installé et autorité d’acceptation désignée |
Précisez la durée de l’essai ou le nombre de passages, la préparation des échantillons, les positions cibles, les instruments, les points de mesure et la partie responsable de la fourniture du matériau. Définissez les critères de réussite avant l’essai. Pour une alimentation variable, incluez les combinaisons difficiles mais crédibles, plutôt que de tester uniquement la vitesse maximale et la charge maximale lors d’essais faciles distincts.
Adaptez la mesure à l’objectif de séparation
Pour la protection, mesurez les éléments cibles captés ; pour la récupération, la masse et la teneur de la fraction cible récupérée ; et pour la purification, la contamination résiduelle ainsi que les pertes de produit. Une mesure de l’induction magnétique en surface peut servir de contrôle machine convenu, mais elle ne remplace pas ces mesures du procédé.
Pour la protection contre les corps métalliques indésirables, consignez la nature, la forme, les dimensions, la masse et l’orientation des éléments cibles, ainsi que leur emplacement dans la couche de matériau. Comptez les éléments introduits, captés et restants. Planifiez des essais contrôlés afin que tout élément non capté puisse être récupéré avant d’atteindre un équipement vulnérable ; consignez les équipements avant toute intervention manuelle.
Pour la récupération de minéraux ou de matériaux, pesez l’alimentation et les deux flux de sortie sur une même base d’humidité. Utilisez des échantillons représentatifs et des analyses lorsque la fraction cible ne peut pas être déterminée par simple pesée.
Supposons qu’un essai à sec convenu utilise 100 kg d’alimentation contenant 4 kg du minéral cible. Le produit magnétique pèse 5 kg et l’analyse indique qu’il contient 72% de minéral cible :
- Minéral cible récupéré = 5 × 0.72 = 3.6 kg.
- Taux de récupération du minéral cible = 3.6 ÷ 4 × 100 = 90%.
- Teneur du produit magnétique = 72%.
- Autres matières entraînées dans ce produit = 5 − 3.6 = 1.4 kg.
Le taux de récupération et la teneur décrivent des résultats différents. Si l’objectif consiste au contraire à rejeter cette fraction magnétique tout en conservant les autres matières, le 1.4 kg devient un indicateur critique de perte de produit : 1.4 ÷ 96 × 100 ≈ 1.46% des matières non ciblées initiales. Déterminez le résultat à améliorer en fonction de l’objectif commercial. Un réglage plus serré du séparateur, destiné à augmenter la teneur, peut réduire le taux de récupération ; comparez donc les deux produits obtenus après chaque réglage.
Vérifiez que la masse cumulée des produits obtenus correspond à la masse d’alimentation. Avant d’utiliser les pourcentages pour valider une machine, recherchez les matières retenues dans l’équipement, les poussières, les écarts d’humidité et les erreurs de pesage. Définissez dans le plan d’essai l’écart de bilan massique admissible en fonction de la méthode de mesure et des conditions d’échantillonnage.
Consignez la procédure à suivre en cas d’échec d’un essai
Appuyez-vous sur la nature de l’échec pour déterminer les contrôles à effectuer, puis répétez l’essai concerné après correction. Si la captation n’est insuffisante qu’au débit d’alimentation maximal, contrôlez l’épaisseur de la couche, la répartition de l’alimentation et la distance par rapport à la cible avant de modifier le système magnétique. Si un détecteur déclenche une alarme alors qu’aucun produit ne circule, recherchez les interférences liées à l’installation et la présence de pièces métalliques en mouvement avant de considérer le produit comme la cause. Si une commande de nettoyage est émise mais que l’alimentateur continue de fonctionner, suivez le cheminement du signal et vérifiez la réponse réelle de l’alimentateur à l’aide de la liste des interfaces.
La guide IAEA d’ingénierie des achats, annexe VII fournit un exemple utile de rédaction d’un cahier des charges : identifier les interfaces, les exigences d’essai, les critères d’acceptation et la documentation. Son contexte est celui des installations nucléaires. Ici, la pratique utile consiste à expliciter ces exigences dans la commande du séparateur ; le projet définit les exigences applicables à l’équipement ainsi que les essais à réaliser.
Quels documents doivent être validés d’un commun accord avant l’autorisation de mise en production ?
Autorisez la mise en production sur la base d’un ensemble coordonné comprenant le cahier des charges, les plans et le dossier d’essais, avec des indices de révision clairement définis. Le même entrefer de travail, la même plage de débit d’alimentation et les mêmes actions de commande doivent figurer dans tous les documents où ils ont une incidence sur la commande.
Incluez les éléments suivants, le cas échéant :
- Spécifications du procédé : matériau, objectif, combinaisons de fonctionnement en régime normal et en régime de pointe, et résultat requis.
- Plan d’ensemble approuvé : dimensions d’installation, références de mesure, raccordements, charges sur les supports, sens d’écoulement, évacuation et accès pour la maintenance.
- Documents électriques et de contrôle-commande : exigences d’alimentation, bilan de puissance, borniers, liste des E/S et action déclenchée par chaque commande ou défaut.
- Liste du périmètre de fourniture : machine, entraînement, armoire électrique, capteurs, supports, goulottes, protecteurs, câbles, pièces de rechange et travaux d’installation, avec indication du fournisseur pour chaque élément.
- Plan d’inspection et de réception : méthodes, critères, enregistrements, points de convocation et responsabilité en matière d’approbation.
- Liste des éléments à remettre : instructions d’exploitation, plans conformes à l’exécution, identification des pièces de rechange et procès-verbaux d’inspection ou d’essai convenus.
Demandez au fournisseur d’indiquer, pour chaque exigence, si elle est incluse, exclue, fait l’objet d’une variante proposée ou reste à préciser. Ne comparez les offres qu’après avoir clarifié les différences ayant une incidence sur le résultat ou l’installation. Un prix inférieur ne comprenant pas l’alimentateur, la goulotte de rejet ou les commandes requises peut correspondre à un périmètre de fourniture différent.
Formulez les exigences de manière à permettre une réponse et une vérification
Indiquez la condition et l’action attendue dans une même exigence. Remplacez les formulations générales par des indications telles que celles-ci :
| Formulation générale | Formulation plus utile pour le cahier des charges |
|---|---|
| “ Adapté à 120 t/h ” | “ Traiter 120 t/h dans les conditions d’alimentation à faible masse volumique et à la vitesse de bande indiquées, avec le profil de charge maximal représenté sur le plan L-01. ” |
| “ Compatible avec PLC ” | “ Fournir un tableau d’E/S convenu précisant l’autorisation d’alimentation, le retour d’état de l’entraînement, l’état du nettoyage, les défauts, la nature des signaux électriques et les états en cas de perte d’alimentation électrique. ” |
| “ Nettoyage automatique ” | “ Définir les conditions d’interdiction de l’alimentation, les modalités d’arrêt de celle-ci, le point d’évacuation des matières captées et les conditions autorisant la reprise de l’alimentation. ” |
| “Forte intensité magnétique” | “ Démontrer que le résultat convenu en matière d’élimination des éléments ciblés est atteint aux positions cibles, à la distance de travail et dans les conditions d’alimentation indiquées ; consigner toute mesure magnétique spécifiée selon la méthode convenue. ” |
Lorsqu’un paramètre d’entrée change, identifiez les exigences concernées avant d’approuver la révision. Un point de montage surélevé modifie la distance de capture ; une goulotte modifiée peut modifier la répartition de l’alimentation ; un nouvel entraînement peut modifier la course d’arrêt. Mettez à jour simultanément le plan concerné, la logique de commande et la condition d’acceptation. Clôturez les points ouverts importants avant que la fabrication ne rende leur modification coûteuse.
Quelles informations devez-vous transmettre à Corvelan pour lancer l’établissement du devis ?
Envoyez le matériau et la cible, les conditions normales et maximales de fonctionnement, ainsi qu’un plan d’implantation indiquant l’installation proposée et les voies d’évacuation. Ajoutez les actions de commande et le résultat d’acceptation que la ligne doit atteindre. Si une valeur n’est encore qu’une estimation, identifiez-la et précisez quand la valeur définitive sera disponible.
Un cahier des charges exploitable pour un séparateur magnétique OEM relie le résultat requis aux caractéristiques de l’alimentation, à la géométrie, aux signaux et à la méthode d’essai. Une fois ces éléments concordants, la sélection du modèle et l’établissement du devis deviennent beaucoup plus simples, et OEM peut coordonner l’intégration du séparateur avec le reste de la ligne.
Utilisez notre page de contact pour nous transmettre les exigences de votre ligne de traitement. Indiquez dans le message la référence du projet ainsi que les informations ci-dessus. Envoyez les plans et le fichier du cahier des charges à [email protected]. Nous examinons les informations relatives au matériau et à la ligne afin d’identifier les données de sélection manquantes et de définir le périmètre de fourniture de l’équipement et du devis.
Questions fréquentes
Un OEM peut-il demander un devis avant que la matière première définitive ne soit disponible ?
Oui, un OEM peut demander une proposition budgétaire sur la base de la plage prévue des caractéristiques du matériau et d’estimations clairement identifiées. Dissociez cette proposition de la mise en production. Avant de figer les exigences de performance, obtenez des données représentatives sur le matériau ou un échantillon approprié lorsque la réponse magnétique, l’humidité ou le comportement à l’écoulement sont susceptibles d’influer sur le choix de l’équipement. Désignez un responsable pour chaque point en suspens afin qu’il soit résolu avant la validation de la conception concernée pour la production.
Un séparateur magnétique permanent n’a-t-il besoin d’aucun raccordement électrique ?
Le champ magnétique permanent ne nécessite aucune alimentation électrique, mais la machine complète peut néanmoins avoir besoin d’électricité. Une bande autonettoyante, un tambour rotatif, des capteurs ou une armoire de commande peuvent engendrer des charges électriques supplémentaires. Indiquez séparément la génération du champ et les équipements motorisés dans le bilan de puissance, et prévoyez les dispositifs de sectionnement et de consignation nécessaires aux opérations de maintenance.
Un seul filtre à poudre à fonctionnement cyclique peut-il alimenter une ligne à alimentation continue ?
Oui, à condition que le système puisse retenir le matériau entrant pendant le nettoyage du filtre, puis évacuer le matériau stocké en fonctionnement normal. Dimensionnez la capacité de stockage en fonction du débit entrant et de la durée totale d’indisponibilité. Vérifiez la capacité moyenne sur plusieurs cycles successifs ainsi que la capacité de fonctionnement de pointe. Si le volume en attente augmente à chaque cycle, augmentez la capacité, modifiez le programme d’exploitation ou étudiez une configuration en parallèle.
Un séparateur commandé par PLC prend-il automatiquement en charge Modbus ou PROFINET ?
Non, la commande PLC n’implique ni une connexion au réseau de l’usine ni l’utilisation d’un protocole de communication particulier. Précisez le protocole, le matériel disponible, les données échangées, les besoins de mise à jour et l’action à exécuter en cas de perte de communication. Si l’interface fournie utilise des contacts discrets, définissez plutôt leurs caractéristiques électriques assignées et leurs états. Consignez l’interface convenue dans l’offre commerciale et la documentation électrique.
Que faire si l’usine ne peut pas tester le séparateur avec le matériau de production ?
Distinguez les contrôles réalisables en usine de la réception sur site portant sur les performances de traitement du matériau. Effectuez les contrôles dimensionnels, de construction et de fonctionnement convenus, puis indiquez l’essai sur matériau restant à réaliser, ses conditions et ses critères d’acceptation. Définissez qui fournit l’échantillon, où se déroule l’essai et quelle approbation dépend de son résultat. Faites clairement apparaître l’essai de performance non réalisé dans le plan de réception.
Qui donne la validation finale lorsque l’alimentateur, le séparateur et le système de commande proviennent de fournisseurs différents ?
Désignez un coordinateur unique pour le plan de réception global et identifiez la personne chargée d’approuver chaque résultat. Chaque fournisseur finalise les éléments qui lui sont attribués concernant la machine et les interfaces ; la partie responsable de la ligne coordonne les essais d’ensemble avec l’exploitant. Avant de passer les commandes, convenez de la partie chargée de valider les performances de séparation, les actions de commande et l’achèvement des travaux sur site.
Comment le cahier des charges doit-il traiter la contamination par l’acier inoxydable ou les métaux non ferreux ?
Répertoriez ces cibles séparément de celles en acier au carbone, en précisant la nuance ou la nature du matériau, les dimensions, la forme et l’état. La réponse magnétique de l’acier inoxydable peut varier considérablement selon sa nuance et sa transformation. L’aluminium et le cuivre nécessitent une méthode de détection ou de séparation adaptée, car ils ne peuvent pas être traités par simple attraction magnétique. Lorsqu’une détection des métaux est proposée, définissez la cible requise et démontrez l’efficacité de la détection ainsi que la réaction de la ligne dans les conditions réelles d’installation.




