
La especificación de un separador magnético OEM debe definir el resultado de separación requerido, el material que entra en la máquina, su rango de funcionamiento, las conexiones físicas y de control, y las pruebas de aceptación. Defina estos requisitos antes de elegir un modelo. De este modo, el proveedor podrá dimensionar el separador para las mismas condiciones que deberá admitir la nueva línea de proceso.
Para el integrador de la línea, la mayor dificultad suele residir en la conexión entre las máquinas. Puede que el imán encaje, pero que el alimentador genere una acumulación repentina de material. El detector puede emitir una alarma, pero la cinta podría transportar el metal hasta la trituradora antes de detenerse. Una especificación útil explica cómo funcionará el conjunto completo, incluido quién suministra y prueba cada conexión.
¿Qué debe especificar un OEM antes de solicitar un modelo?
Empiece por el resultado que debe alcanzar la línea y, a continuación, describa el material de alimentación y las conexiones necesarias para conseguirlo. “Un separador magnético para una banda de 1,000 mm” deja demasiados aspectos sin definir. Dos transportadores con esa anchura pueden trabajar con alturas de capa, velocidades y cargas de metal muy diferentes.
Utilice la siguiente información como primera página de su RFQ o solicitud de oferta.
| Qué especificar | Qué indicar | Cómo influye en la propuesta |
|---|---|---|
| Objetivo de la separación | Proteger una trituradora, recuperar una fracción magnética o reducir la contaminación de un producto | Determina la familia de equipos y el resultado que se debe medir |
| Material objetivo | Tipo de metal o mineral; tamaño, forma y masa; carga prevista; posición que ocupa en la alimentación | Define el grado de dificultad de la captura o la separación |
| Condiciones de alimentación | Material, intervalo granulométrico, humedad, densidad aparente, temperatura y comportamiento del flujo | Indica si la alimentación puede alcanzar de forma constante la zona magnética |
| Rango de funcionamiento | Caudal nominal y máximo, velocidad de la banda o caudal de pulpa, espesor máximo de la capa, duración de las sobrecargas y horas de funcionamiento | Define el conjunto de condiciones que debe soportar la máquina |
| Conexiones mecánicas | Dimensiones de la entrada y la salida, puntos de montaje, distancia de trabajo, elementos de acero circundantes y espacio de mantenimiento | Permite que el equipo se instale y realice la descarga correctamente |
| Potencia y controles | Alimentación disponible, órdenes, señales de estado, fallos y acciones necesarias en la línea | Define el alcance eléctrico y de PLC |
| Aceptación | Material de ensayo, configuración, mediciones, criterios de aceptación y responsabilidades de supervisión y aprobación | Proporciona a ambas partes la misma definición de finalización |
Defina qué significa una “buena separación” para la aplicación real
La protección de trituradoras, la recuperación de materiales y la purificación de productos requieren distintos criterios de aceptación. Para la protección, enumere piezas de acero representativas que puedan causar daños, indicando sus dimensiones, forma y masa. Incluya la posición más difícil de alcanzar, como una pieza objetivo enterrada cerca de la cinta. “Eliminar todo el hierro” no proporciona ni al proveedor ni al equipo de ensayos un objetivo que se pueda utilizar.
Para la recuperación, especifique qué proporción del material magnético de valor debe pasar a la corriente recuperada y qué ley debe tener dicha corriente. Para la purificación, especifique la contaminación residual admisible en el producto comercializable y la pérdida permitida de producto aprovechable en el rechazo. Aumentar la captación no compensa si también se desvía demasiado material de valor hacia la salida incorrecta.
Mantenga un campo para cada dato de entrada pendiente de determinar, con una persona responsable y una fecha límite para resolverlo. Una estimación puede servir de base para una propuesta presupuestaria preliminar. Antes de autorizar la fabricación, concrete los datos de entrada que puedan modificar el sistema magnético, las interfaces o el resultado de las pruebas de aceptación.
¿Cómo se convierte la capacidad de la línea en la capacidad de trabajo real de un separador?
Especifique las combinaciones de condiciones de funcionamiento que den lugar al mayor espesor de la capa de material alimentado, la mayor distancia de trabajo y el menor tiempo de exposición. El dato de toneladas por hora de media, por sí solo, puede ocultar la condición que determina el tamaño del separador.
Obtenga los datos de caudal a partir del balance de masas de la línea y del diseño del alimentador. Utilice la densidad aparente del material sin compactar, incluida su variación prevista, en lugar de su densidad sólida. Registre por separado el tamaño máximo de partícula y la humedad: un material de alimentación húmedo y con terrones puede dificultar la extracción de metales aunque su caudal medio parezca aceptable. Un original cuestionario sobre el imán para cinta transportadora de GTEK solicita conjuntamente estos datos del material y de la cinta transportadora.
Convierta las toneladas por hora en la carga que transporta la cinta transportadora
Utilice el flujo másico, la densidad aparente y la velocidad de la cinta para calcular el área transversal de la carga. Esto relaciona el caudal del proceso indicado por el ingeniero de procesos con la disposición mecánica.
Para un transporte continuo:
Área cargada A (m²) = Q ÷ (3,600 × ρ × v)
Aquí, Q es el caudal másico en t/h, ρ es la densidad aparente del material a granel en t/m³ y v es la velocidad de la cinta en m/s.
Supongamos que una nueva línea funciona a 80 t/h, con una densidad aparente de 0.60 t/m³ y una velocidad de cinta de 1.5 m/s. Una condición máxima combina 120 t/h con un material más ligero a 0.40 t/m³.
| Condición | Caudal volumétrico | Área cargada a 1.5 m/s |
|---|---|---|
| Normal: 80 t/h a 0.60 t/m³ | 133.3 m³/h | 0.0247 m² |
| Pico: 120 t/h a 0.40 t/m³ | 300.0 m³/h | 0.0556 m² |
El caudal másico máximo es 50% mayor, pero el área cargada es 2.25 veces mayor. Dimensione la configuración de alimentación en función de la combinación máxima coincidente si la línea debe procesarla sin reducir el caudal. Si dicha combinación no puede producirse, indique las combinaciones reales en lugar de combinar máximos no relacionados.
En una banda plana con carga uniforme, dividir el área entre la anchura efectiva cargada permite obtener la profundidad media. Una cinta transportadora en artesa tiene un perfil diferente. Utilice su sección transversal real, el perfil de sobrecarga y los picos de carga previstos para obtener la profundidad máxima bajo el imán. No sustituya la profundidad en la posición objetivo más desfavorable por la profundidad media.
Indique una referencia de medición clara para la distancia de trabajo
Indique tanto la distancia entre la cara del imán y la cinta como la profundidad máxima del material, utilizando las cotas del mismo plano. “La ”altura de suspensión» puede interpretarse de forma distinta si una persona mide desde el bastidor de acero y otra desde la cara magnética activa.
Como ejemplo de una disposición distinta, supongamos que la superficie magnética se encuentra a 130 mm por encima de la parte superior de una capa de material de 140 mm. En ese caso, un objeto pequeño situado cerca de la banda se encuentra aproximadamente a 130 + 140 = 270 mm de dicha superficie. Si la disposición eleva el imán 50 mm, la distancia pasa a ser de 320 mm. La selección original debe revisarse para 320 mm, aunque la anchura del transportador no haya cambiado.
En los equipos autolimpiantes, dimensione también la banda móvil o cubierta situada a menor altura y el espacio libre que necesita por encima del material. Indique cualquier barrera existente entre la superficie magnética y el objeto que se desea separar. Si la distancia entre la superficie y la banda ya incluye esas capas, no vuelva a añadirlas.
Las secciones de instalación de Manual de Eriez para electroimanes suspendidos ilustra por qué son importantes la cara de referencia, la distancia libre respecto al material y los componentes cercanos del transportador. Para el pedido definitivo, utilice la geometría acordada del separador seleccionado. Si la altura libre obliga a aumentar la separación, evalúe otro punto de montaje o una distribución controlada de la alimentación antes de limitarse a solicitar un valor de Gauss superficial más alto.
¿Qué interfaces de la máquina y del flujo de material deben quedar definidas?
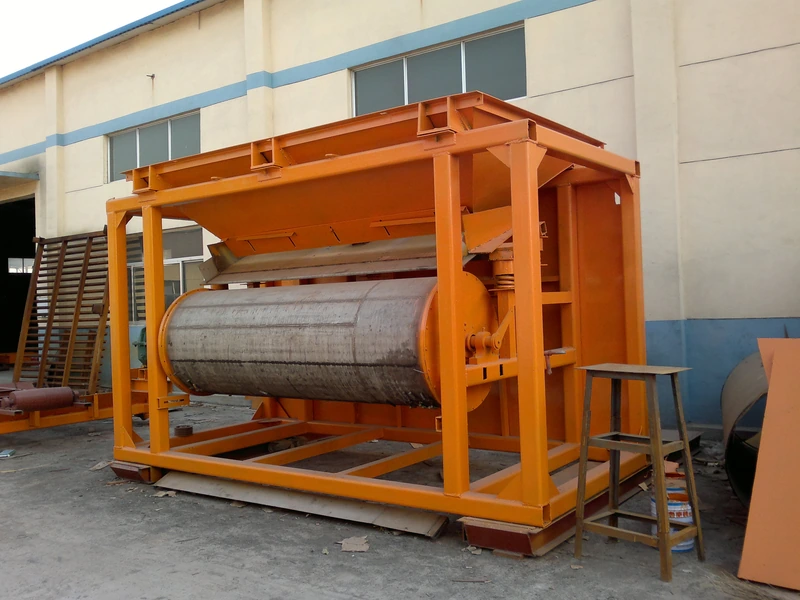
Represente el material de entrada, cada flujo de salida y el espacio necesario para realizar el mantenimiento del separador. Las dimensiones totales de la máquina no bastan para determinar si la nueva línea podrá alimentarla, limpiarla o vaciarla.
| Disposición | Interfaces que deben incluirse en la especificación | Problema que evita |
|---|---|---|
| Separador magnético suspendido o tipo overband | Perfil del transportador, orientación de montaje, distancia entre la cara del imán y la banda, rango de ajuste, puntos de apoyo y zona de descarga del material ferroso | Un imán que cabe sobre la banda, pero que no puede elevar ni descargar de forma fiable el material objetivo |
| Separador magnético de tambor en seco | Salida del alimentador, anchura y distribución de la alimentación, altura de caída, giro del tambor, ajuste del divisor y dos conexiones de descarga | Carga irregular, daños por impacto o remezcla de corrientes previamente separadas |
| Filtro cíclico para polvo seco | Aislamiento de la alimentación, salida de limpieza, salida de producto, almacenamiento aguas arriba e interconexión de señales con el sistema de control de la planta | Entrada de producto durante la limpieza o funcionamiento continuado de un alimentador aguas arriba hacia una conducción bloqueada |
| Separador por vía húmeda | Caudal total de pulpa, caudal de sólidos secos, concentración de sólidos y base de cálculo, distribución de la alimentación, salidas y servicios de agua cuando sean necesarios | Seleccionar basándose únicamente en las toneladas secas cuando el caudal hidráulico supera la capacidad de la configuración propuesta |
Para la protección de transportadores, nuestro separador magnético overband es un punto de partida adecuado cuando se requiere extraer metal ferroso apto del material transportado en movimiento. Defina dónde caerá el hierro. El contenedor de recogida y la canaleta deben impedir que vuelva a incorporarse al flujo limpio y mantenerlo alejado de las vías de acceso. Compruebe que el objetivo de mayor tamaño pueda pasar sin obstáculos por el recorrido de descarga, no solo la holgura necesaria para pequeñas piezas de ensayo.
Para la separación controlada de alimentación seca, un separador magnético de tambor en seco requiere una disposición de alimentación acordada y dos salidas operativas. Un alimentador suministrado por OEM forma parte del sistema de separación: una acumulación estrecha en el centro del tambor puede invalidar una especificación basada en una alimentación uniforme en toda la anchura de trabajo.
Incluya el espacio y las condiciones necesarios después de la instalación
Reserve espacio de acceso para la limpieza, el ajuste y el desmontaje de las piezas de desgaste. La apertura de una puerta indicada en un plano de disposición general (GA) no es suficiente si la barandilla de una plataforma bloquea la puerta o si no existe una vía para extraer una banda, un tambor o una matriz.
Solicite la masa del equipo, las reacciones en los apoyos y las cargas de funcionamiento pertinentes para el proyectista de la estructura de soporte. Especifique qué parte suministra el bastidor, los elementos de suspensión, la plataforma de acceso y el sistema de elevación. Muestre las estructuras de acero y los componentes del transportador cercanos para que el proveedor del separador pueda revisarlos; no dé por supuesto que se puede instalar un imán junto a cualquier estructura de acero sin que ello afecte a la instalación.
Indique por separado las temperaturas ambiente y del material, así como las condiciones de abrasión, corrosión, lavado y presencia de polvo que afecten a la construcción. Si el proceso genera polvo combustible o está sujeto a una clasificación de zona peligrosa, obtenga la clasificación de la instalación y el nivel de protección requerido para los equipos antes de seleccionar el equipamiento eléctrico. Para aplicaciones con contacto alimentario, especifique los materiales en contacto, los requisitos de limpieza y los requisitos para el cambio de producto. Estas condiciones deben figurar en RFQ; no pueden deducirse de “acero inoxidable” o “servicio industrial”.”
¿Qué debe indicar la lista de interfaces del PLC?
Cada orden y señal de estado debe tener un significado, una forma eléctrica, un estado de fallo y una acción resultante en la línea claramente definidos. Una señal denominada “separador en marcha” resulta demasiado imprecisa cuando el campo magnético, la cinta de limpieza y el alimentador pueden encontrarse en estados diferentes.
Elabore una lista de E/S, es decir, de las entradas y salidas intercambiadas entre el separador y la línea PLC. Para cada señal, registre su dirección, borne o dirección de red, tensión y tipo de contacto o de datos, estado normal, estado en caso de pérdida de alimentación, temporización, texto de alarma y responsable del rearme. Si se requieren comunicaciones, especifique el protocolo y la acción que debe ejecutarse si se pierde la conexión.
Las siguientes son funciones que deben especificarse para el diseño seleccionado. No constituyen una lista de sensores suministrados de serie.
| Función | Qué debe significar | Acción que se debe definir |
|---|---|---|
| Orden remota de arranque o parada | La planta solicita un estado de funcionamiento permitido | Prioridad local/remota, condiciones de arranque y secuencia de parada |
| Disponible para la alimentación | Se cumplen las condiciones de funcionamiento requeridas | Qué condiciones permiten arrancar el alimentador aguas arriba |
| Estado de la banda de limpieza o del tambor | Orden del motor, realimentación del accionamiento o movimiento medido, identificados por separado | Qué ocurre si no se alcanza el movimiento ordenado |
| Estado de la alimentación del electroimán | Condición definida de alimentación o excitación | Alarma, inhibición de la alimentación de material y parada controlada en caso de pérdida |
| Fallo de temperatura o refrigeración | El dispositivo de protección especificado ha detectado el fallo definido | Qué cargas se detienen, qué permanece activo y cómo se permite el rearranque |
| Limpieza activa o inhibición de la alimentación | El separador no está disponible para la alimentación normal de producto | Parada aguas arriba, acumulación y señal de confirmación para el retorno a la alimentación |
| Detección de metal por el detector | Un objeto ha activado el detector | Alarma, parada, marcado o rechazo, con reglas de rearme del evento |
Diferenciar el estado del imán del movimiento de la banda
Una bobina energizada no confirma que la banda de limpieza esté en movimiento, y una orden de marcha del motor tampoco confirma el desplazamiento de la banda. Si la pérdida de movimiento es relevante, especifique cómo se detectará. La realimentación del accionamiento y un sensor de movimiento independiente verifican aspectos distintos.
En un imán permanente no existe una orden eléctrica de “activación del campo”. El accionamiento de la banda de limpieza puede detenerse mientras el campo magnético continúa presente. En un electroimán, deben definirse por separado la alimentación del campo, la refrigeración y el funcionamiento de la banda de descarga. Defina junto con el proveedor del separador la respuesta ante cada fallo, incluida la reacción de la alimentación aguas arriba y la manipulación del metal retenido. Evite una instrucción genérica que ordene desconectar simultáneamente todas las cargas: la secuencia de refrigeración y parada necesaria depende del diseño seleccionado.
Las señales de funcionamiento convencionales se utilizan para el control del proceso. Si una función protege a las personas, especifique las prestaciones de seguridad requeridas y asegúrese de que el diseño de seguridad de la máquina abarque la función completa. Un relé de alarma convencional no debe convertirse de forma implícita en el circuito de seguridad para la protección de las personas de la línea.
Planifique el protocolo de coordinación de limpieza de NLD antes de comprometer una producción continua
En un filtro cíclico para polvo, la línea debe dejar de alimentar esa unidad durante la fase de limpieza definida o disponer de otra ruta validada para el material. de Corvelan NLD filtro magnético de alta intensidad utiliza una secuencia de alimentación y limpieza controlada por PLC. Su documentación pública exige que se definan las señales de marcha, parada, alarma, limpieza y protección de la planta.
Describa en lenguaje claro el intercambio de señales previsto antes de asignar las direcciones:
- El separador retira la autorización de alimentación o solicita la limpieza.
- El sistema aguas arriba detiene la alimentación y devuelve el estado requerido de parada o aislamiento.
- El separador completa la secuencia acordada de material residual y válvulas de salida antes de la limpieza y la descarga del hierro.
- Después de la limpieza, se restablecen el estado operativo requerido y las posiciones de las válvulas de salida.
- El separador vuelve a autorizar la alimentación; la planta se reinicia mediante la secuencia definida.
Integre los temporizadores, la realimentación de las válvulas y la gestión de fallos conforme al diseño suministrado. Si el proceso aguas arriba no puede detenerse, calcule la capacidad de almacenamiento necesaria durante el intervalo de indisponibilidad. Asimismo, prevea una capacidad de funcionamiento suficiente para vaciar ese almacenamiento entre ciclos de limpieza. Un depósito pulmón retrasa el desbordamiento, pero no crea la capacidad media que falta. Las unidades en paralelo son otra opción cuando su programa combinado de funcionamiento y limpieza puede mantener la producción requerida.
Por ejemplo, una alimentación constante de 2 t/h produce 2 × 90 ÷ 3,600 = 0.05 t, o 50 kg, durante un intervalo de indisponibilidad de 90 segundos. Supongamos que el filtro alimenta durante 15 minutos antes de la siguiente interrupción de 90 segundos. Durante ese ciclo de 16.5 minutos, llegan 0.55 t. Por tanto, el caudal requerido en la etapa de alimentación es 0.55 ÷ 0.25 = 2.2 t/h solo para mantener el ritmo. Seleccione la capacidad de almacenamiento útil y la capacidad operativa dejando margen para la variación real de la alimentación, el material retenido y la duración del ciclo.
Conecte la detección de metales con la distancia real de parada
Coloque el detector a una distancia suficiente aguas arriba para que pueda completarse toda la secuencia de parada o rechazo. A detector de metales para transportadores detecta metales; la línea conectada ejecuta la acción seleccionada.
Para una configuración de parada, calcule el recorrido durante el retardo del detector, el relé y PLC y, a continuación, añada el recorrido medido mientras se detiene la cinta cargada. Supongamos que la velocidad de la cinta es 1.5 m/s, el retardo total es de 0.20 s y el recorrido tras la orden de parada es 2.4 m. El objeto recorre 1.5 × 0.20 + 2.4 = 2.7 m antes de detenerse. La disposición requiere un margen adicional definido para el proyecto que tenga en cuenta las variaciones y la ubicación del objeto.
Mida el recorrido de parada con la cinta cargada en las condiciones utilizadas para el diseño; no lo deduzca a partir de una prueba del motor sin carga. Documente cómo localizará y retirará el metal el operario después del aislamiento y quién autoriza la nueva puesta en marcha. Incluya en la revisión de la disposición las interferencias de los imanes cercanos y las distancias de instalación requeridas por el detector.
¿Quién es responsable de las interfaces entre el proveedor, el OEM y el operador?
Asigne responsabilidades para cada conexión física y función de control y, a continuación, designe a la persona que acepta el resultado integrado. “A cargo de terceros” no es suficiente, a menos que se identifique a la parte responsable y el entregable correspondiente.
Utilice una tabla de responsabilidades en el RFQ y resuélvala con la oferta. A continuación se indica una asignación inicial práctica; el contrato acordado puede asignar el trabajo de otra manera.
| Elemento de trabajo | Proveedor del separador | Línea OEM o integrador | Propietario u operador de la planta |
|---|---|---|---|
| Bases del proceso | Identificar los datos de selección que faltan y proponer una configuración adecuada | Recopilar las condiciones de servicio de la línea y las combinaciones de alimentación | Proporcionar los materiales previstos, los objetivos y las necesidades operativas |
| Conexiones mecánicas | Facilitar las dimensiones, cargas y requisitos de servicio acordados de la máquina | Diseñar, dentro de su ámbito de suministro, los equipos de conexión, los soportes y los accesos | Proporcionar las restricciones del emplazamiento y aprobar los accesos para la operación |
| Controles | Definir el armario suministrado, los dispositivos, los terminales y la secuencia de la máquina | Implementar la lógica de línea, las acciones aguas arriba y aguas abajo y las pruebas de interfaz | Acordar la gestión de alarmas, los permisos de rearranque y las prácticas operativas |
| Aceptación | Realizar las inspecciones y pruebas acordadas en fábrica | Coordinar las pruebas integradas en planta y resolver las incidencias de interfaz | Suministrar el material de prueba acordado y aceptar el resultado operativo definido |
| Entrega | Proporcionar la documentación y la información sobre las piezas incluidas en el pedido | Integrar la información de la máquina en la documentación de la línea | Recibir la información operativa y mantener la configuración aceptada |
Establecer los límites para las protecciones, el aislamiento eléctrico, la recogida de rechazos y la contención del polvo. El proveedor puede instalar protecciones en su propia máquina, mientras que OEM debe proteger un nuevo punto de acceso creado por la tolva de conexión. Denomine ambas tareas para que la conexión quede cubierta.
Para proyectos en Reino Unido, las directrices de HSE sobre conjuntos de máquinas explican que las máquinas conectadas que desempeñan una función común bajo un control común pueden constituir un conjunto. La parte que constituye dicho conjunto tiene responsabilidades respecto a su seguridad, incluidos los peligros en las interfaces. Al asignar las tareas de evaluación de la conformidad, deben aplicarse los requisitos reales del proyecto relativos al conjunto y al país de destino, en lugar de presuponer que la documentación de cada máquina completa la evaluación de toda la línea.
¿Cómo deben especificarse FAT y la aceptación en planta?
Defina por separado las comprobaciones en fábrica y las pruebas de rendimiento de la línea instalada, con un método y un criterio de aceptación para cada una. FAT significa prueba de aceptación en fábrica. SAT significa prueba de aceptación en planta. Superar una comprobación dimensional en fábrica responde a una cuestión distinta de retirar el metal acordado en el transportador de producción cargado.
| Nivel de ensayo | Aspectos que deben comprobarse | Registro necesario para la aceptación |
|---|---|---|
| Montaje y ajuste | Dimensiones, interfaces, giro, ajustes y piezas suministradas | Revisión aprobada del plano y resultados de la inspección |
| Comprobaciones eléctricas y funcionales | Mandos, señales reales de retorno, alarmas, pérdida de alimentación y rearranque autorizado | Lista de terminales/E/S y resultados observados de causa y efecto |
| Rendimiento de la separación | Alimentación y objetivos representativos con las combinaciones operativas acordadas | Condiciones de alimentación, ajustes, identificadores de muestras y resultados medidos |
| Línea integrada | Respuesta del alimentador, coordinación de la limpieza, gestión del rechazo y parada o actuación de rechazo del detector | Resultados del sistema instalado y autoridad de aceptación designada |
Especifique la duración del ensayo o el número de pasadas, la preparación de las muestras, las posiciones de los elementos objetivo, los instrumentos, los puntos de medición y quién suministra el material. Acuerde los criterios de aceptación antes del ensayo. Para una alimentación variable, incluya las combinaciones difíciles pero verosímiles, en lugar de probar únicamente la velocidad máxima y la carga máxima en ensayos fáciles y separados.
Adapte la medición al objetivo de separación
Utilice los elementos objetivo capturados para la protección, la masa y la ley del material objetivo recuperado para la recuperación, y la contaminación residual junto con la pérdida de producto para la purificación. Una lectura magnética en superficie puede servir como comprobación acordada de la máquina, pero no sustituye a esas mediciones del proceso.
Para la protección frente a metales intriturables, registre el material, la forma, las dimensiones, la masa, la orientación y la ubicación del elemento objetivo dentro de la carga. Cuente los elementos objetivo introducidos, capturados y restantes. Planifique ensayos controlados para que cualquier elemento objetivo no capturado se recupere antes de que pueda llegar a equipos vulnerables; aísle los equipos antes de realizar un acceso manual.
Para calcular la recuperación de minerales o materiales, pese la alimentación y ambas corrientes de salida sobre la misma base de humedad. Utilice muestras representativas y análisis cuando la fracción objetivo no pueda determinarse únicamente mediante pesaje.
Supongamos que, en un ensayo en seco acordado, se utilizan 100 kg de alimentación que contienen 4 kg del mineral objetivo. El producto magnético pesa 5 kg y el análisis indica que contiene 72% de mineral objetivo:
- Mineral objetivo recuperado = 5 × 0.72 = 3.6 kg.
- Recuperación del mineral objetivo = 3.6 ÷ 4 × 100 = 90%.
- Ley del producto magnético = 72%.
- Otro material arrastrado a ese producto = 5 − 3.6 = 1.4 kg.
La recuperación y la ley describen resultados diferentes. Si el objetivo es, por el contrario, rechazar esa fracción magnética y conservar el resto del material, 1.4 kg pasa a representar una pérdida de producto: 1.4 ÷ 96 × 100 ≈ 1.46% del material original no objetivo. Utilice el objetivo comercial para determinar qué resultado debe mejorarse. Un ajuste más cerrado del divisor que aumente la ley puede reducir la recuperación, por lo que deben compararse ambos productos después del ajuste.
Compruebe que la masa combinada de los productos concuerde con la masa de alimentación. Investigue el material retenido, el polvo, las diferencias de humedad y los errores de pesaje antes de utilizar los porcentajes para aceptar una máquina. Establezca en el plan de ensayo la diferencia admisible del balance de masas en función del método de medición y de las condiciones de muestreo.
Documente qué debe hacerse cuando un ensayo no sea satisfactorio
Utilice el patrón de fallo para decidir la siguiente comprobación y, tras la corrección, repita el ensayo afectado. Si la captura solo falla con el caudal máximo de alimentación, compruebe el espesor de la capa, la distribución de la alimentación y la distancia al objetivo antes de modificar el sistema magnético. Si un detector genera una alarma sin que esté pasando producto, investigue las interferencias de la instalación y la presencia de elementos metálicos móviles antes de atribuir la causa al producto. Si se emite una orden de limpieza pero el alimentador continúa funcionando, rastree la señal y la respuesta real del alimentador mediante la lista de interfaces.
El IAEA guía de ingeniería de compras, Apéndice VII ofrece un ejemplo útil para la redacción de especificaciones: identificar las interfaces, los requisitos de ensayo, los criterios de aceptación y la documentación. Su contexto son las instalaciones nucleares. En este caso, la práctica útil consiste en explicitar dichos requisitos en el pedido del separador; el proyecto define los requisitos y ensayos aplicables al equipo.
¿Qué documentos deben acordarse antes de autorizar la fabricación?
Autorice la producción conforme a un conjunto coordinado de especificaciones, planos y documentación de ensayo, con revisiones claramente identificadas. La misma distancia de trabajo, el mismo intervalo de alimentación y las mismas acciones de control deben figurar en todos los documentos del pedido en los que sean relevantes.
Incluya los siguientes elementos cuando proceda:
- Especificación del proceso: material, objetivo, combinaciones de funcionamiento normales y máximas, y resultado requerido.
- Plano de disposición general (GA) aprobado: dimensiones de instalación, referencias de medición, conexiones, cargas sobre los apoyos, sentidos de flujo, descarga y accesos para mantenimiento.
- Documentación eléctrica y de control: requisitos de alimentación, lista de cargas, bornes, lista de E/S y acción provocada por cada comando o fallo.
- Lista del alcance de suministro: máquina, accionamiento, armario eléctrico, sensores, soportes, canaletas, resguardos, cables, repuestos y trabajos de instalación, indicando el proveedor de cada elemento.
- Plan de inspección y aceptación: métodos, criterios, registros, puntos de presencia obligatoria y responsabilidad de aprobación.
- Lista de documentación para la entrega: instrucciones de funcionamiento, planos conforme a obra, identificación de repuestos y registros de inspección o ensayo acordados.
Solicite al proveedor que indique, para cada requisito, si está incluido, excluido, pendiente o si propone una alternativa. Compare las ofertas únicamente después de resolver las diferencias que afecten al resultado o a la instalación. Un precio inferior que no incluya el alimentador, el conducto de descarga de rechazos o los controles necesarios puede corresponder a un alcance diferente.
Utilice una formulación de requisitos que permita responder y realizar comprobaciones
Incluya la condición y la acción esperada en el mismo requisito. Sustituya las expresiones generales por formulaciones como las siguientes:
| Formulación general | Formulación más útil para la especificación |
|---|---|
| “Apto para 120 t/h” | “Procesar 120 t/h con las condiciones de alimentación de baja densidad y la velocidad de la cinta indicadas, con el perfil máximo de carga mostrado en el plano L-01.” |
| “Compatible con PLC” | “Proporcionar una lista acordada de E/S que identifique la autorización de alimentación, la realimentación del accionamiento, el estado de limpieza, los fallos, el tipo de señal eléctrica y los estados en caso de pérdida de alimentación eléctrica.” |
| “Limpieza automática” | “Defina cuándo se inhibe la alimentación, cómo se establece la parada de la alimentación, dónde se descarga el material capturado y qué permite reanudar la alimentación.” |
| “Alta intensidad magnética” | “Demuestre el resultado acordado de eliminación del elemento objetivo en las posiciones objetivo indicadas, con la distancia de trabajo y las condiciones de alimentación especificadas; registre cualquier medición magnética especificada utilizando el método acordado.” |
Cuando cambie una entrada, identifique los requisitos afectados antes de aprobar la revisión. Elevar un punto de montaje afecta a la distancia de captación; modificar una tolva puede alterar la distribución de la alimentación; instalar un accionamiento nuevo puede modificar el recorrido de parada. Actualice conjuntamente el plano correspondiente, la lógica de control y la condición de aceptación. Cierre los asuntos importantes pendientes antes de que la fabricación haga que resulte costoso modificarlos.
¿Qué información debe enviar a Corvelan para iniciar la elaboración de la oferta?
Envíe el material y el contaminante objetivo, las condiciones normales y máximas de funcionamiento, y un plano de implantación que muestre la instalación propuesta y las rutas de descarga. Añada las acciones de control y el resultado de aceptación que debe alcanzar la línea. Si algún valor sigue siendo una estimación, indíquelo y explique cuándo estará disponible el valor definitivo.
Una especificación viable del separador magnético OEM vincula el resultado requerido con la alimentación, la geometría, las señales y el método de ensayo. Una vez que estos aspectos están definidos de forma coherente, la selección del modelo y la elaboración de la oferta resultan mucho más claras, y OEM puede coordinar el separador con el resto de la línea.
Consulte nuestra página de contacto para enviar los requisitos de su línea de proceso. Incluya en el mensaje la referencia del proyecto y la información anterior. Envíe los planos y el archivo de especificaciones a [email protected]. Revisamos la información del material y de la línea para identificar los datos de selección que faltan y definir el alcance del equipo y de la oferta.
Preguntas frecuentes
¿Puede un OEM solicitar una oferta antes de disponer de la materia prima definitiva?
Sí, un OEM puede solicitar una propuesta presupuestaria basada en el intervalo de materiales previsto y en estimaciones claramente identificadas. Mantenga dicha propuesta separada de la autorización para producción. Antes de fijar definitivamente los requisitos de rendimiento, obtenga datos representativos del material o una muestra adecuada cuando la respuesta magnética, la humedad o el comportamiento del flujo puedan influir en la selección. Asigne un responsable a cada cuestión pendiente para que quede resuelta antes de autorizar el diseño afectado.
¿Un separador magnético permanente no necesita conexión eléctrica?
El campo magnético permanente no requiere alimentación eléctrica, pero la máquina completa puede seguir necesitando suministro eléctrico. Una banda autolimpiante, un tambor giratorio, los sensores o el armario de control pueden añadir cargas eléctricas. Indique por separado la generación del campo y los equipos accionados en la relación de cargas, e incluya los medios de aislamiento necesarios para las tareas de mantenimiento.
¿Puede un único filtro de polvo de funcionamiento cíclico prestar servicio a una línea de alimentación continua?
Sí, siempre que el sistema pueda retener el material entrante mientras se limpia el filtro y, posteriormente, evacuar el material acumulado durante el funcionamiento normal. Dimensione el almacenamiento en función del caudal de entrada y del intervalo total de indisponibilidad. Compruebe la capacidad media a lo largo de ciclos repetidos, así como la capacidad máxima de funcionamiento. Si la acumulación aumenta en cada ciclo, amplíe la capacidad, modifique el programa de funcionamiento o evalúe una disposición en paralelo.
¿Un separador controlado mediante PLC admite automáticamente Modbus o PROFINET?
No, el control PLC no establece una conexión con la red de la planta ni un protocolo de comunicación específico. Especifique el protocolo, el hardware disponible, los datos intercambiados, las necesidades de actualización y la actuación en caso de pérdida de comunicación. Si la interfaz suministrada utiliza contactos discretos, defina en su lugar sus valores eléctricos nominales y sus estados. Incluya la interfaz acordada en la oferta y en la documentación eléctrica.
¿Qué ocurre si la fábrica no puede probar el separador con material de producción?
Separe las comprobaciones que puedan realizarse en fábrica de la aceptación de las prestaciones con material en las instalaciones. Realice las comprobaciones dimensionales, de fabricación y funcionales acordadas y, a continuación, indique el ensayo con material pendiente, sus condiciones y los criterios de aceptación. Defina quién suministra la muestra, dónde se realiza el ensayo y qué aprobación queda supeditada a su resultado. Mantenga claramente visible la prueba de rendimiento pendiente en el plan de aceptación.
¿Quién da la aprobación cuando el alimentador, el separador y los controles proceden de distintos proveedores?
Designe un coordinador para el plan de aceptación integrado e identifique quién debe aprobar cada resultado. Cada proveedor cierra los aspectos asignados relativos a sus máquinas e interfaces; la parte responsable de la línea coordina las pruebas conjuntas con el operador. Antes de formalizar los pedidos, acuerden quién acepta el rendimiento de separación, las acciones de control y la finalización de los trabajos en planta.
¿Cómo debe abordar la especificación la contaminación por acero inoxidable o metales no ferrosos?
Enumere esos objetivos por separado del acero al carbono, indicando la aleación o el material, el tamaño, la forma y el estado. El acero inoxidable puede presentar respuestas magnéticas muy diferentes en función de la calidad y del proceso al que se haya sometido. El aluminio y el cobre requieren un método adecuado de detección o separación, en lugar de la atracción magnética convencional. Cuando se proponga la detección de metales, defina el objetivo requerido y demuestre tanto su detección como la respuesta de la línea en las condiciones reales de instalación.




