Résumé rapide
Définissez les exigences de détection des inserts métalliques dans le plastique rebroyé en vous appuyant sur les inserts réels, la charge effective de matériau et un dispositif d’arrêt ou d’éjection opérationnel. Faites passer sur le convoyeur des cibles libres et des cibles encapsulées dans du plastique, aux emplacements, selon les orientations et dans les conditions de fonctionnement propres à votre ligne. Consignez séparément la détection et la récupération physique des cibles.
Le passage d’une bille d’essai en acier sur une bande transporteuse vide constitue un contrôle utile de l’équipement. Il ne représente toutefois pas tous les inserts filetés en laiton, les fragments minces d’acier inoxydable ni les inserts encore emprisonnés dans un morceau de plastique. Commencez par convenir des objets qui doivent être détectés et de l’endroit où ils doivent être retirés avant d’atteindre la machine suivante.
Avant l’essai, définissez trois points : l’ensemble des cibles, la plage de fonctionnement et la règle d’acceptation. Conservez les mêmes définitions dans le devis, la fiche d’essai et le procès-verbal de réception définitive. Vous disposerez ainsi d’une base claire pour comparer un détecteur compact sous bande à un détecteur à cadre ou à un autre point de contrôle.
Quels inserts métalliques l’essai doit-il représenter ?
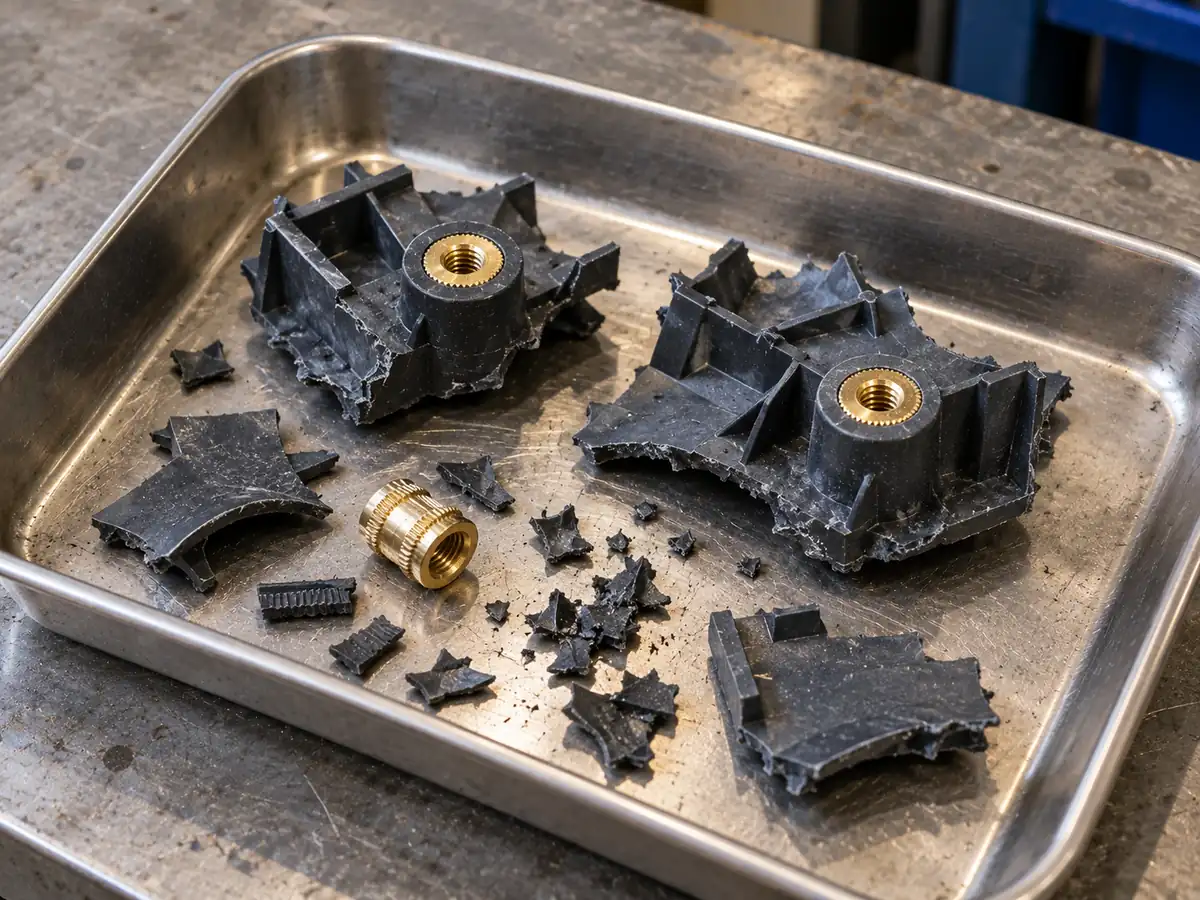
Utilisez des métaux de types et de formes réellement présents dans le flux de déchets, notamment des inserts restant emprisonnés dans le plastique. Attribuez un identifiant à chaque cible avant l’essai. Consignez son alliage, ses dimensions hors tout et son état afin de pouvoir comparer un échantillon de remplacement à l’original.
Commencez par les pièces moulées rebutées, le plan de l’insert ou la nomenclature, ainsi que par les métaux récupérés lors d’incidents de contamination antérieurs. Ces éléments constituent de meilleurs échantillons de départ qu’un assortiment hétérogène portant simplement la mention “ métal ”. Une désignation d’achat telle que “ insert M4 ” identifie un filetage, et non le corps métallique complet. Le Guide de détection des métaux METTLER TOLEDO explique pourquoi il faut distinguer la sensibilité mesurée avec des sphères de la réponse à des pièces métalliques de formes et d’orientations différentes.
| Condition cible | Données à relever | Pourquoi l’inclure dans l’essai |
|---|---|---|
| Insert fileté non monté | Alliage, diamètre extérieur, longueur, alésage et épaisseur de paroi | Un insert creux en laiton présente une forme et un volume de métal différents de ceux d’une sphère pleine |
| Insert retenu dans un bloc de plastique | Les caractéristiques du métal indiquées ci-dessus, les dimensions du bloc et l’emplacement de l’insert | Le bloc détermine le déplacement de l’insert, sa position dans la charge et les modalités de son retrait |
| Insert cassé ou fragment d’usure | Matériau, longueur, largeur, épaisseur et orientations plausibles | Un fragment mince peut se comporter différemment selon son orientation |
| Bille d’essai de référence | Type de métal, diamètre certifié et, le cas échéant, identifiant de l’éprouvette | Elle fournit une référence reproductible pour les contrôles ultérieurs de la configuration convenue |
Considérez les inserts intacts et les fragments comme des cibles distinctes. Si le broyage peut fragmenter l’insert avant le point d’inspection proposé, testez également des fragments représentatifs. Le déplacement du détecteur en amont peut protéger le broyeur, tandis qu’un contrôle en aval permet de détecter le métal restant dans le broyat. Il s’agit de deux fonctions de protection distinctes.
Un aimant peut-il éliminer des inserts encore noyés dans le plastique ?
Un aimant conventionnel pour métaux ferreux n’éliminera pas les inserts en laiton ou en aluminium ; pour un insert en acier, un essai de captation avec le plastique auquel il est fixé reste nécessaire. Dans le cas de l’acier, l’aimant doit extraire du flux l’ensemble de la pièce à laquelle l’insert est fixé. Le poids, le matériau environnant et l’accessibilité de la cible influent tous sur cette opération.
Consignez la nuance réelle de l’alliage et sa réponse magnétique. Ne considérez pas tous les inserts en acier inoxydable comme magnétiques et ne supposez pas que le simple passage d’un aimant sur l’échantillon prouve l’absence de métal. La détection des métaux peut repérer les cibles qu’un aimant pour métaux ferreux ne retient pas, mais toute alarme doit être suivie d’une action d’élimination.
Quelles conditions du convoyeur et du rebroyé devez-vous consigner ?
Consignez les conditions dans lesquelles la cible la plus difficile à détecter se trouve à la plus grande distance du capteur ou qui génèrent le signal de fond le plus important dû au matériau. Utilisez la plage normale de production, y compris les pics d'alimentation que la ligne est censée absorber. Un essai réalisé avec une couche peu épaisse, étalée à la main, ne doit pas servir de critère d'acceptation pour une charge de production nettement plus profonde.
L'épaisseur de matériau sur la bande est souvent appelée hauteur de charge. Pour un capteur placé sous la bande, un corps étranger situé près du sommet de cette couche est plus éloigné du capteur. Pour un détecteur doté d'une ouverture entourant le convoyeur, cartographiez la zone d'inspection requise ; la position la plus facile à contrôler ne saurait remplacer la position requise la plus défavorable.
| Données d’entrée | Où obtenir ces informations | Comment l'utiliser |
|---|---|---|
| Résine et additifs | Fiche du lot en cours, grade du fournisseur, informations sur la charge ou le mélange-maître | Testez le mélange réel ; séparez les formulations présentant des différences significatives |
| Humidité et température | Relevés ou mesures de l’état du matériau pour la campagne | Incluez les conditions humides ou chaudes qui surviennent à ce point d’inspection |
| Granulométrie et gros morceaux | Résultats de criblage et échantillons de production conservés | Reproduire la façon dont le matériau s’accumule et entraîne les inserts retenus |
| Épaisseurs normale et maximale de la couche | Mesures à gauche, au centre et à droite, en régime d’alimentation stable et lors des pointes de débit | Définir les hauteurs cibles et le débit d’alimentation maximal à appliquer dans la configuration validée |
| Vitesse de la bande et débit de traitement | Vitesse de bande mesurée et quantité produite pesée sur une durée connue | Tester le débit de production requis sans masquer une couche sous-jacente |
| Bande et environnement immédiat | Spécifications de la bande et de la jonction, configuration et photos | Identifier les jonctions métalliques, les pièces en acier mobiles, les entraînements, les vibrations et les aimants situés à proximité |
Ne partez pas du principe que tous les plastiques foncés présentent le même signal de fond. Les additifs conducteurs et certains mélanges maîtres peuvent modifier la réponse du détecteur. Exemple d’application de mélange maître de Sesotec décrit cet effet du produit dans la transformation des matières plastiques. Testez la nuance réellement utilisée, puis comparez des essais réalisés uniquement avec le matériau à des essais effectués avec ce même matériau contenant une cible. Cela permet de distinguer le signal de la cible d’un problème lié à la formulation ou à l’installation.
Mesurez le débit en masse par unité de temps, par exemple en kilogrammes collectés pendant un intervalle chronométré. La vitesse de la bande ne suffit pas à caractériser la charge de production : à vitesse identique, une même bande peut transporter une couche mince ou une accumulation importante de matériau. Si vous améliorez la détection en réduisant l’épaisseur de la couche, indiquez comment le dispositif d’alimentation maintiendra cette épaisseur au débit requis.
Comment devez-vous réaliser l’essai de détection sur convoyeur ?
Établissez un signal de fond stable, évaluez chaque cible sur toute la plage de charge requise et répétez les combinaisons difficiles avec les réglages convenus. Veillez à ce que chaque passage puisse être rattaché à une seule cible et à une seule condition d’essai. Ne modifiez pas la sensibilité en cours de série pour ensuite regrouper les résultats comme si la configuration était restée inchangée.
Préparez des échantillons contrôlés et un point de récupération
Organisez l’essai de façon à récupérer chaque cible introduite avant qu’elle ne puisse atteindre un broyeur, un déchiqueteur, une extrudeuse ou un produit commercialisable. Utilisez une configuration de mise en service approuvée, avec un dispositif de collecte en aval, et isolez le procédé protégé si nécessaire. Ne jetez pas de morceaux de métal libres dans un flux de production en fonctionnement en comptant sur le détecteur pour les intercepter.
Si nécessaire, utilisez un support non métallique et non conducteur afin de maîtriser la position de la cible et de pouvoir la récupérer. N’utilisez aucune étiquette ni fixation métallique sur le support. Effectuez un passage témoin avec un support identique dépourvu de métal. Le support doit être suffisamment petit pour traverser le dispositif de récupération convenu. Consignez toute incidence éventuelle sur la hauteur ou le déplacement de l’échantillon. Avant toute intervention manuelle sur un convoyeur, arrêtez et consignez l’équipement.
Effectuer les contrôles de fond avant d’ajouter une cible métallique
Faire fonctionner la bande à vide pendant plusieurs tours complets, puis faire passer un échantillon représentatif de matière rebroyée sans ajouter de cible. Maintenir en fonctionnement les moteurs, alimentateurs, aimants et autres équipements mobiles normalement présents à proximité. Consigner les alarmes en indiquant le temps écoulé ou la masse de matière traitée, plutôt que de noter simplement “ stable ”.”
Si une alarme se répète au passage de la jonction de la bande, examiner cette jonction ainsi que les paramètres configurés pour sa gestion. Si la gestion de la jonction réduit temporairement la sensibilité de détection, inclure dans l’essai de réception des passages contrôlés de la cible pendant cet intervalle. Si l’alarme se déclenche sur la bande à vide au démarrage d’un entraînement, rechercher un problème d’installation ou des interférences électriques. Si elle n’apparaît qu’avec un lot de matière donné, comparer sa formulation, son taux d’humidité et l’échantillon conservé. Les alarmes qui ne se produisent qu’en présence de matière peuvent également signaler une contamination réelle ; examiner donc la matière concernée avant de les qualifier de fausses alarmes.
Cartographier la position et l’orientation
Commencer par les positions gauche, centrale et droite sur toute la largeur utile du flux de matière. À chaque position, placer la cible en bas, au milieu et en haut de la couche de matière convenue. Cette méthode permet d’obtenir neuf cellules de position pour une cartographie initiale ; ne supprimer une cellule que si le procédé l’exclut physiquement et si cette restriction est maintenue en production.
Pour une inclusion ou un fragment allongé, prendre en compte son grand axe dans le sens de la bande, transversalement à la bande et à la verticale, lorsque ces positions sont possibles. Neuf emplacements et trois orientations donnent 27 combinaisons distinctes par cible et par condition de matériau. Il s’agit d’une méthode de cartographie proposée, et non d’un nombre fixe d’essais défini par le secteur. Ajouter des positions intermédiaires si la première cartographie révèle une zone de faiblesse inattendue. Consigner la position et l’orientation de la cible avant et après chaque passage ; répéter un passage en position contrôlée si l’échantillon s’est déplacé ou a basculé hors de la condition qui lui était attribuée.
Utiliser la cartographie pour sélectionner les combinaisons difficiles à soumettre à des essais répétés. Définir le nombre de répétitions et le critère d’acceptation avant l’essai de réception. Présenter séparément les cellules faciles et les cellules difficiles dans les résultats ; de nombreux passages réussis à proximité du capteur ne doivent pas masquer une cible manquée plus éloignée.
Couvrir la plage requise de vitesses et de débits d’alimentation. Après une modification du réglage, répéter la combinaison ayant échoué ainsi que les autres conditions susceptibles d’être affectées par cette modification. Terminer par une nouvelle série aux réglages finaux, suivie d’un fonctionnement avec le matériau seul afin de vérifier si l’amélioration entraîne également des arrêts superflus.
La ligne s’arrêtera-t-elle ou éjectera-t-elle l’insert à temps ?
L’essai ne satisfait à cette étape que si l’élément détecté est immobilisé avant le point protégé ou récupéré dans le flux de rejet prévu. Suivez la cible pendant toute la séquence de réaction. L’allumage d’un voyant du détecteur, un signal de relais ou le mouvement d’un volet de rejet ne permettent pas de déterminer où le métal a finalement abouti.
Mesurez la distance parcourue entre la détection et l’arrêt complet
Repérez le point de référence à partir duquel la distance disponible est mesurée, jusqu’au point au-delà duquel la cible ne peut plus être récupérée en toute sécurité. Notez la position de la cible au moment où le détecteur émet son signal. Mesurez la distance parcourue par la bande après la commande d’arrêt, dans les conditions de charge requises. Le Manuel d’installation Eriez 1250-E1 place également le détecteur suffisamment en amont pour que la bande s’arrête avant que le métal ne quitte la poulie de tête ; ses dimensions spécifiques s’appliquent à ce détecteur.
Pour une vérification simple de l’implantation, supposons que la bande transporteuse fonctionne à 1.2 m/s, que le délai entre le signal du détecteur et la commande d’arrêt soit de 0.25 s, puis que la bande parcoure 1.4 m avant de s’arrêter. La distance parcourue après ce signal est la suivante :
Distance parcourue après le signal = vitesse × délai de commande + distance mesurée après la commande d’arrêt
1.2 × 0.25 + 1.4 = 1.7 m.
S’il ne reste que 1.5 m avant un transfert ne permettant plus de récupérer la cible, la distance disponible est insuffisante dans ces conditions. Placez le point de détection plus en amont, améliorez le dispositif d’arrêt ou utilisez un système de déviation validé par des essais. Prévoyez une distance de déplacement supplémentaire avant l’émission du signal de détection si la distance a été mesurée à partir de l’entrée de la zone de détection.
Lors de l’essai contrôlé, vérifiez également si les blocs glissent ou roulent après le ralentissement de la bande. Arrêtez l’alimentation en amont si l’arrivée continue de matière risque de pousser la cible plus loin. Pour définir l’implantation, retenez la plus grande distance parcourue par la cible observée lors des essais et une marge convenue tenant compte des variations ; la mesure effectuée sur la bande seule peut ne pas prendre en compte le déplacement de la matière par rapport à celle-ci.
Testez la fenêtre réelle d’éjection
Pour une déviation continue, testez l’arrivée de la cible, le temps de réponse du déviateur et le retour au flux normal. À vitesse constante, le temps de parcours sur une distance D est égal à D ÷ vitesse de la bande. Une ligne à vitesse variable nécessite une temporisation asservie au déplacement réel ; un délai fixe peut provoquer l’éjection d’une portion incorrecte lorsque la vitesse varie.
Testez les limites amont et aval de la fenêtre d’éjection prévue, ainsi que des cibles successives lorsque cette situation peut se produire. Recueillez et inspectez les matières éjectées, et vérifiez le devenir de chaque cible d’essai. Intégrez également au test de mise en service toute confirmation d’éjection et toute réponse aux défauts spécifiées. Consignez aussi la masse de matière déviée afin de comparer la fiabilité de l’élimination à la quantité de matière rebroyée utile perdue.
Quels sont les critères de réussite et que faut-il modifier après un échec ?
N’acceptez le réglage que sur la base d’une règle écrite définie pour chaque cible et chaque condition requises, en consignant la détection, l’action commandée sur la ligne et la récupération. Une règle pratique applicable au projet peut imposer qu’aucune cible ne soit manquée au cours de la série d’essais de réception convenue, que le devenir de chaque cible soit vérifié et que les alarmes parasites restent dans une limite d’exploitation convenue. Définissez cette limite en nombre d’alarmes par heure de fonctionnement ou par masse traitée, en conservant la même définition tout au long du projet.
Chaque ligne de résultats doit indiquer l’identifiant de la cible, le lot, la position, l’orientation, l’épaisseur de la couche, la vitesse, les réglages, le nombre de cibles introduites, le nombre de cibles détectées, l’action commandée sur la ligne et la récupération finale. Ajoutez la date, le nom de l’opérateur ainsi qu’un lien vers la vidéo ou le journal du système de commande. Un second observateur peut rapprocher le nombre et l’ordre des échantillons du journal du détecteur. Intégrez des passages à blanc selon un ordre que l’opérateur surveillant le détecteur ne connaît pas à l’avance.
Par exemple, supposons qu’une fiche d’essai comporte ces deux lignes pour les mêmes réglages finaux :
| État | Introduit | Détecté | Récupéré | Décision |
|---|---|---|---|---|
| Insert en laiton, en bas au centre, dans le sens de la bande | 10 | 10 | 10 | Respecte la règle de zéro omission de l’exemple pour cette cellule |
| Même insert, centré sur le dessus, transversalement à la bande | 10 | 8 | 10 lors de la collecte d’essai en aval | La détection échoue ; le système de collecte a évité la perte de l’échantillon |
Le résultat de détection combiné est de 18 sur 20. N’acceptez pas la condition au centre en partie haute en moyennant ses résultats avec ceux de la rangée, plus facile à valider. La deuxième rangée doit être modifiée et faire l’objet d’une nouvelle série d’essais de réception. Les dix répétitions indiquées ici illustrent le format d’enregistrement ; le nombre réel d’essais est défini dans le plan de projet convenu.
Utilisez le profil des défaillances pour déterminer l’action suivante :
| Résultat observé | Points à examiner ou modifications à apporter |
|---|---|
| Détections réussies à proximité d’un capteur sous bande, échecs à proximité de la partie supérieure | Réduire et maîtriser l'épaisseur de couche, améliorer l'étalement ou comparer une autre configuration de détecteurs au débit requis |
| Passe dans un sens, mais n'est pas détecté lorsqu'il est tourné | Retenir l'orientation la plus difficile comme orientation de référence pour l'acceptation ; comparer une autre configuration ou un autre point d'inspection |
| La détection est correcte, mais le métal reste dans le flux principal | Vérifier la distance d'arrêt, le suivi, la temporisation du rejet ou l'accès pour la récupération avant de modifier la sensibilité de détection |
| Les alarmes se répètent au passage de la jonction de la bande ou à proximité d’un équipement | Corrigez le signal provenant de la bande ou de l’installation, puis répétez les essais à vide et avec les cibles |
| Les performances de détection des cibles s’améliorent, mais les arrêts provoqués uniquement par le matériau augmentent | Distinguez la contamination réelle des effets de fond ; corrigez la cause et répétez les essais avec les réglages définitifs |
Après un essai concluant, consignez dans les instructions d’exploitation l’épaisseur d’alimentation, la plage de vitesses, la recette, le jeu de cibles et les réglages validés. Rattachez les contrôles ultérieurs à ces conditions. Si la production exige une couche plus épaisse que celle validée lors de l’essai, reprenez cette partie de l’essai avant de considérer que le débit supérieur est couvert.
Quel est le rôle de LJT-H et de LJT-E dans cet essai ?
Utilisez la configuration du convoyeur pour présélectionner un détecteur, puis effectuez un essai avec l’insert afin de déterminer si cette configuration répond à l’objectif fixé. Ni la sélection en fonction de la largeur de bande ni une démonstration réussie sur bande à vide ne permettent de valider l’exigence relative au petit insert.
Notre LJT-H détecteur de métaux sous bande pour convoyeur constitue une option lorsque l’espace disponible favorise l’installation d’un capteur sous la bande. Les recommandations d’utilisation du produit portent en premier lieu sur des morceaux de métal libres de plus grande taille. Pour les petits inserts en laiton ou les cibles situées au-dessus d’une couche épaisse de matériau, le test réalisé avec l’échantillon réel à l’emplacement prévu doit être déterminant.
Notre Détecteur de métaux pour convoyeur LJT-E constitue une option pour les convoyeurs de produits en vrac lorsque la ligne offre suffisamment d’espace pour installer un cadre de détection autour de la bande. L’examen doit prendre en compte la construction de la bande, les éléments métalliques environnants, la cible requise et la réponse du système de commande. Sa fonction d’auto-apprentissage facilite le réglage ; la validation repose néanmoins sur les essais effectués avec les cibles convenues.
Si le petit insert requis ne peut pas être détecté sur toute la charge nécessaire du convoyeur, vérifiez d’abord si un étalement contrôlé du produit permet de satisfaire à la fois les exigences de détection et de débit. Dans le cas contraire, comparez un autre emplacement d’inspection. Une ouverture plus petite, intégrée à un système approprié de convoyage gravitaire ou fermé, peut constituer une meilleure solution d’essai pour les matières rebroyées fines. Elle doit également laisser passer le plus gros morceau prévu sans formation de voûte et assurer une évacuation efficace des produits rejetés.
Ce point de contrôle situé en aval ne protégera pas les machines placées en amont. Lors de la conception de la ligne, traitez séparément la protection du broyeur et la propreté finale de la matière rebroyée.
Définir l’objet cible avant de choisir le détecteur
Un essai pertinent de détection d’inserts métalliques permet de démontrer qu’une cible définie peut être détectée et retenue dans les conditions requises de traitement de la matière plastique rebroyée. Consignez dans un même relevé les inserts réels, la profondeur de la couche de matière, l’orientation, la vitesse et la récupération. Validez la condition requise la plus difficile sur la base de ses propres résultats, puis appliquez en production les limites de fonctionnement ainsi validées.
Transmettez-nous le plan de l’insert ou la description de l’échantillon, la qualité et la granulométrie de la matière rebroyée, le débit requis, la profondeur normale et maximale de la couche, les caractéristiques de la bande ainsi qu’un plan d’implantation indiquant la machine à protéger. Par l’intermédiaire de notre formulaire de contact, nous pouvons étudier l’application sur convoyeur et l’orientation proposée pour l’équipement. Les modalités de gestion des échantillons, la méthode d’essai et les critères d’acceptation doivent être convenus séparément avant d’organiser un essai sur matière.
Questions fréquentes
Un insert en laiton M4 peut-il être validé à l’aide d’une bille d’essai 4 mm ?
Le n° M4 désigne la dimension nominale du filetage, tandis qu’une bille 4 mm présente une forme sphérique pleine définie. Consignez les dimensions extérieures, l’alésage, l’alliage et l’orientation de l’insert. Utilisez la bille comme référence reproductible et l’insert réel comme cible représentative de l’application.
Que devons-nous faire si une éprouvette d’essai est manquante après le passage ?
Arrêtez l’essai, maintenez le matériau concerné à l’écart et rapprochez le nombre d’échantillons introduits, rejetés et récupérés. Inspectez les points de collecte convenus après avoir consigné et mis l’équipement en sécurité. Ne reprenez la production qu’après avoir retrouvé l’échantillon manquant ou isolé le matériau concerné, et après autorisation de son traitement conformément à la procédure du site.
Chaque nouveau lot de matière rebroyée nécessite-t-il un essai de cartographie complet ?
Décidez en vous fondant sur la plage de fonctionnement acceptée. Un lot présentant le même grade, le même état du matériau, la même plage granulométrique, la même épaisseur de couche et la même vitesse peut être contrôlé selon la procédure de vérification courante établie. Tout changement de charge, de mélange-maître conducteur, de plage de dimensions des gros fragments, de profondeur de charge ou de configuration du convoyeur nécessite des essais ciblés portant sur les conditions concernées. Répétez la cartographie complète lorsque le changement modifie la zone d’inspection ou que les positions auparavant les moins performantes ne sont plus représentatives.
Combien de passages réussis sont nécessaires pour valider un détecteur ?
Déterminez avant les essais le nombre de répétitions en fonction du niveau de risque ciblé et du degré de confiance requis pour le projet. Comptabilisez séparément chaque cible difficile et chaque condition. Une courte série sans aucune non-détection est utile pour la présélection, mais l’approbation exige également le nombre de répétitions convenu, un fonctionnement stable avec le matériau seul, ainsi que le bon fonctionnement de l’arrêt ou de l’éjection et de la reprise. Étendez la couverture des essais lorsque l’alimentation, l’orientation ou le matériau de fond présentent de fortes variations.