
Non. Une valeur normale du courant continu de la bobine indique qu’un électroaimant suspendu absorbe le courant attendu à cet instant. Un essai réalisé dans des conditions sécurisées, avec des corps ferreux indésirables représentatifs dans le flux de matière en mouvement, permet de vérifier si le séparateur peut les extraire et les maintenir hors du flux de produit. Si du fer atteint encore votre concasseur, relevez la tension et le courant une fois l’aimant monté en température, puis déterminez si le fer est resté dans le lit de matière, s’il est retombé après sa captation ou s’il n’a pas atteint la goulotte de rejet.
Les corps ferreux indésirables sont des éléments tels qu’un boulon, une dent cassée ou un fragment d’acier, transportés avec le produit alimenté. Le séparateur doit pouvoir les attirer à travers la couche de matériau, les soulever dans le temps disponible, puis soit les retenir jusqu’au nettoyage, soit les évacuer vers un point de rejet. Si vos contrôles incluent déjà l’induction magnétique en gauss ou la force d’arrachement, utilisez la comparaison ci-dessous pour déterminer quelle mesure doit compléter la valeur actuellement relevée.
Que révèle le courant d’un électroaimant sur ses performances de captation magnétique ?
Le contrôle du courant de la bobine est une vérification électrique. Il indique l’intensité du courant qui circule dans l’enroulement et permet ainsi de vérifier si l’aimant est alimenté comme prévu. L’enroulement, ainsi que le noyau en acier et les pôles de l’aimant, déterminent la manière dont cette excitation génère un champ autour du convoyeur. Sur un même appareil et dans les mêmes conditions de fonctionnement, une variation du courant peut contribuer à expliquer une variation du champ. Deux aimants différents peuvent consommer le même courant tout en produisant des champs très différents dans la zone de passage des éléments ferreux.
Que confirme une valeur normale ?
Elle confirme que le courant mesuré dans la bobine se situe dans la plage spécifiée pour ce point de mesure et cet état de fonctionnement. Comparez la valeur relevée à la spécification OEM ou au procès-verbal de mise en service correspondant au même aimant, au même redresseur et au même état, à froid ou à chaud. Une valeur normale permet ensuite de concentrer les contrôles sur la hauteur de travail, la charge de matériau et la trajectoire du fer jusqu’au bac de récupération. Elle fournit également à votre électricien une valeur de référence permettant de détecter toute évolution ultérieure.
Comment vérifier que le fer a bien été éliminé ?
Le résultat déterminant est la destination finale de l’élément cible. Sur un appareil autonettoyant, recherchez-la à la sortie des refus prévue à cet effet. Sur un appareil à nettoyage manuel, vérifiez qu’elle reste capturée jusqu’à son retrait contrôlé. Une pièce peut être attirée brusquement vers un aimant, puis retomber sur la bande transporteuse. Le manuel de l’électroaimant suspendu Eriez, tableau 1, traite la tension d’alimentation, la hauteur de suspension, le matériau cible, les éléments en acier situés à proximité et la surchauffe comme des points de contrôle distincts lors du dépannage.
Quelle intensité devez-vous relever sur un électroaimant suspendu ?
Utilisez une mesure réelle relevée sur le circuit à courant continu de l’aimant, au point de mesure spécifié par OEM. Un redresseur alimente la bobine en courant continu. Le panneau peut également afficher la tension d’alimentation alternative en entrée, une consigne de courant ou le courant du moteur de la bande autonettoyante. Identifiez le signal avant de comparer sa valeur aux données de la plaque signalétique de l’aimant ou de modifier un seuil d’alarme.
Comment faire correspondre l’affichage du panneau à la bobine ?
Utilisez le schéma de câblage ainsi que la description du compteur ou de l’étiquette PLC pour identifier le circuit et le type de signal. La consigne indique la valeur demandée par le régulateur, tandis que le signal de retour indique la valeur mesurée par le capteur. Une valeur relevée sur le moteur distinct du convoyeur à bande peut faciliter le diagnostic d’un blocage de la bande d’évacuation. Consignez-la sur une ligne différente de celle de l’intensité de la bobine dans le journal.
Quelles informations doivent figurer à côté de la valeur d’intensité relevée ?
Consignez la tension continue avec l’intensité, en indiquant l’identifiant de l’équipement, le temps de fonctionnement écoulé, l’état du refroidissement et les conditions d’essai. Utilisez les valeurs de référence approuvées existantes lorsqu’elles sont disponibles. Le personnel qualifié doit vérifier toute valeur suspecte aux points spécifiés par OEM, conformément aux procédures électriques du site. Les instructions d’Eriez relatives au redresseur et au dépannage distinguent les contrôles de l’alimentation de commande des contrôles du courant continu au niveau de l’aimant.
Pourquoi le courant d’un électroaimant peut-il varier lorsque la bobine s’échauffe ?
À mesure que l’enroulement s’échauffe, sa résistance augmente. À une tension continue approximativement constante, cette augmentation peut réduire le courant de la bobine en cours de fonctionnement. Comparez les valeurs relevées au démarrage à la référence de démarrage, et les valeurs en régime établi à la plage de fonctionnement à chaud du OEM ou à la référence vérifiée pour cette unité. La durée de fonctionnement et l’état de refroidissement permettent de déterminer si deux relevés ont été effectués dans des conditions comparables. Cette relation découle de variation de la résistance des métaux en fonction de la température. La plage de fonctionnement reste toutefois celle indiquée par le fournisseur de l’aimant et du redresseur.
Comment distinguer une phase de montée en température d’un problème d’alimentation ou de refroidissement ?
Surveillez simultanément la tension, le courant et les indications du système de refroidissement. Si la tension et le courant diminuent simultanément, demandez au service de maintenance électrique de contrôler le circuit d’alimentation et le redresseur. Si la tension reste proche de sa valeur de référence tandis que le courant chute davantage qu’à l’accoutumée, vérifiez avec le service de maintenance l’historique thermique de l’équipement et les indications du système de refroidissement. Effectuez les contrôles correspondant à la conception de l’équipement. Le refroidissement par air, la circulation naturelle d’huile et le refroidissement par circulation forcée d’huile ont différents cheminements thermiques et contrôles de maintenance. Si l’appareil commence à laisser passer du fer après plusieurs heures, relevez le délai écoulé et comparez un essai à froid à un essai à chaud en régime stabilisé, dans des conditions d’alimentation identiques. Le tableau de dépannage Eriez fournit des recommandations pour ses propres appareils. Utilisez les limites et l’état de référence correspondant à votre modèle et à votre redresseur.
Que faire si le redresseur maintient un courant stable ?
Une alimentation régulée en courant peut maintenir la même intensité lorsque la résistance de l’enroulement augmente, à condition de disposer d’une tension suffisante. Examinez l’évolution de la tension, les indications de limitation du régulateur et l’état du refroidissement. Une intensité stable peut coïncider avec une hausse de la tension requise. Si l’alimentation atteint sa limite ou si une alarme de refroidissement se déclenche, suivez la procédure OEM avant de reprendre un essai de captation.
L’augmentation du courant de l’électroaimant améliore-t-elle la capture des éléments ferreux indésirables ?
Une augmentation de l’intensité peut accroître l’excitation magnétique d’un même aimant, dans les limites de sa plage de fonctionnement homologuée. Commencez par corriger tout déficit électrique afin de rétablir les valeurs dans la plage spécifiée, puis vérifiez la capacité de captation en charge. Une même augmentation de l’intensité peut produire des gains de champ différents selon le point de fonctionnement. Si une partie du noyau en acier est proche de la saturation magnétique, tout courant supplémentaire y produit un gain plus faible et accroît l’échauffement de l’enroulement pour une résistance donnée.
Quand faut-il commencer par une correction électrique ?
Examinez d’abord la partie électrique lorsque la tension ou le courant mesuré de la bobine se situe hors de la plage spécifiée pour cet état de fonctionnement. Demandez au service de maintenance de contrôler l’alimentation, le redresseur, le refroidissement et le bobinage conformément aux instructions du fabricant. Une fois les mesures électriques revenues dans la plage spécifiée, répétez l’essai de captation qui a révélé le problème.
Pourquoi les ampères et les kilowatts sont-ils peu pertinents pour comparer différents aimants ?
Les bobinages n’ont pas tous le même nombre de spires, et les différentes conceptions des pôles et du noyau répartissent le champ magnétique différemment. Une même intensité en courant continu peut produire un nombre différent d’ampères-tours, lesquels caractérisent la force magnétomotrice avec laquelle la bobine alimente le circuit magnétique. Le champ utile au niveau de la cible dépend également de la géométrie. Fournissez aux différents fournisseurs le même plan du convoyeur et le même jeu de cibles afin que leurs offres portent sur une application identique. Comparez les conditions d’installation et d’essai qu’ils proposent, ainsi que les exigences électriques et de refroidissement.
Pourquoi un aimant alimenté par un courant normal peut-il ne pas capter les éléments ferreux présents dans la couche de matériau ?
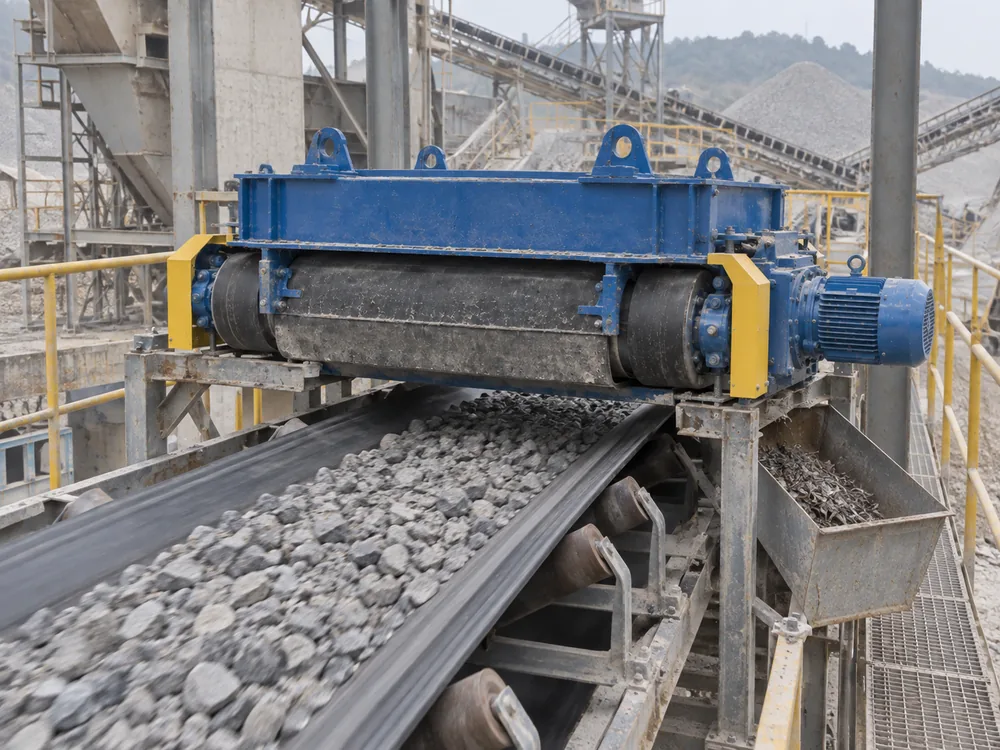
Une cible profondément enfouie dans le matériau peut se trouver trop loin de la face active ou ne pas disposer de suffisamment de temps pour remonter avant de dépasser la zone utile du champ magnétique. La charge correspond à la couche de matériau transportée sur la bande. Sur un convoyeur chargé, une cible située près de la bande peut être beaucoup plus difficile à soulever que la même pièce reposant à la surface de la charge.
Quelles distances devez-vous indiquer sur le plan du convoyeur ?
Relevez la distance entre la face de référence de l’aimant et le brin porteur de la bande, ainsi que le dégagement par rapport au sommet maximal plausible de la charge ou au plus gros bloc susceptible de passer. Déterminez si la OEM est mesurée depuis la face de l’aimant ou depuis une autre surface active, et indiquez le passage de la bande autonettoyante. Repérez ensuite la profondeur et la position de la cible sur la bande. Le dégagement au-dessus de la charge peut sembler important alors que la distance de levage depuis le fond est excessive. Avant de modifier la hauteur, vérifiez que l’espace disponible est suffisant pour laisser passer le plus gros bloc, permettre les mouvements de la bande et assurer l’évacuation des corps ferreux indésirables. Voir comment contrôler l’épaisseur de la couche de produit et la distance entre l’aimant et le produit.
Dans quels cas la position de montage influe-t-elle sur le résultat ?
Une installation au niveau de la poulie de tête peut offrir aux éléments ferreux une trajectoire de sortie plus dégagée lorsque le produit quitte le convoyeur. Dans une installation au-dessus de la bande, le même élément doit être soulevé à travers la couche de produit en mouvement. Pour une implantation au niveau de la poulie de tête, vérifiez la trajectoire réelle de déchargement à la vitesse et au débit de fonctionnement. Pour une implantation transversale, vérifiez l’axe de la bande, sa mise en auge, le profil en charge et les structures métalliques à proximité par rapport au plan OEM. Toute modification des rouleaux ou de la charpente métallique peut influer sur la zone vers laquelle les éléments ferreux sont attirés. Pour les effets liés à la géométrie et à la vitesse, consultez les instructions d’installation Eriez, p. 6–8, ainsi que son guide de sélection des aimants suspendus.
Gauss ou force d’arrachement : quelle mesure permet de diagnostiquer une faible capacité de capture ?
Utilisez une mesure en gauss pour contrôler le champ aux points spécifiés, la force d’arrachement pour vérifier le maintien d’une pièce en acier définie et un essai avec alimentation en mouvement pour contrôler l’élimination. Identifiez le contrôle correspondant au symptôme avant de demander une valeur plus élevée à un fournisseur.
Où faut-il effectuer une mesure en gauss ?
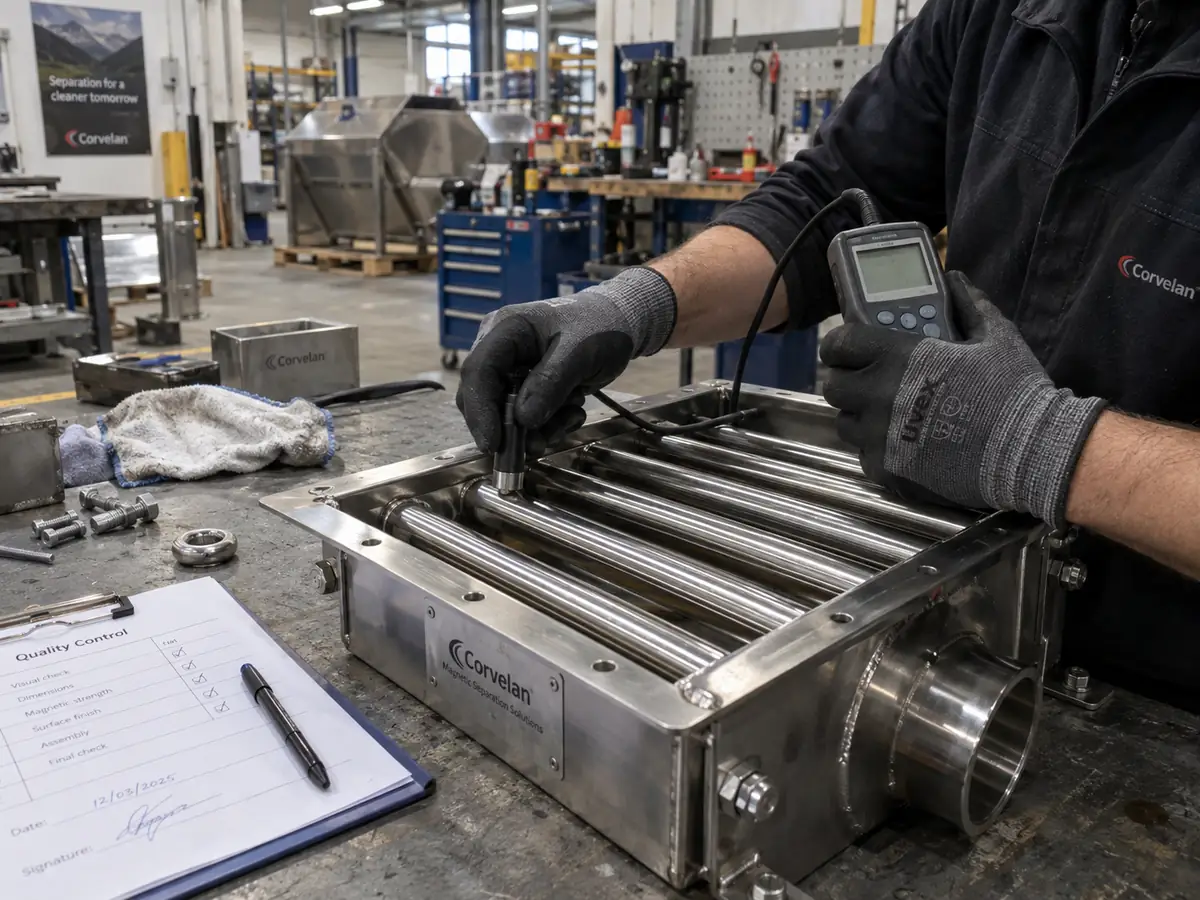
Comparez les mesures aux points et aux distances convenus par rapport à une même surface de référence, en conservant une orientation de sonde et un état de l’aimant identiques. Une valeur maximale mesurée en surface peut constituer un contrôle reproductible utile en production ou en maintenance. Pour rechercher la présence de fer en profondeur ou analyser des défauts de détection récurrents sur les bords, demandez des mesures aux distances de travail correspondantes et sur toute la largeur de bande concernée. Une seule mesure en surface ne permet pas de caractériser l’évolution du champ le long de la trajectoire de la cible. Des mesures effectuées à plusieurs positions définies indiquent les zones où il varie rapidement. Voir en quoi le gradient de champ diffère d’une mesure ponctuelle en gauss.
Comment garantir la reproductibilité d’une mesure de force d’arrachement ?
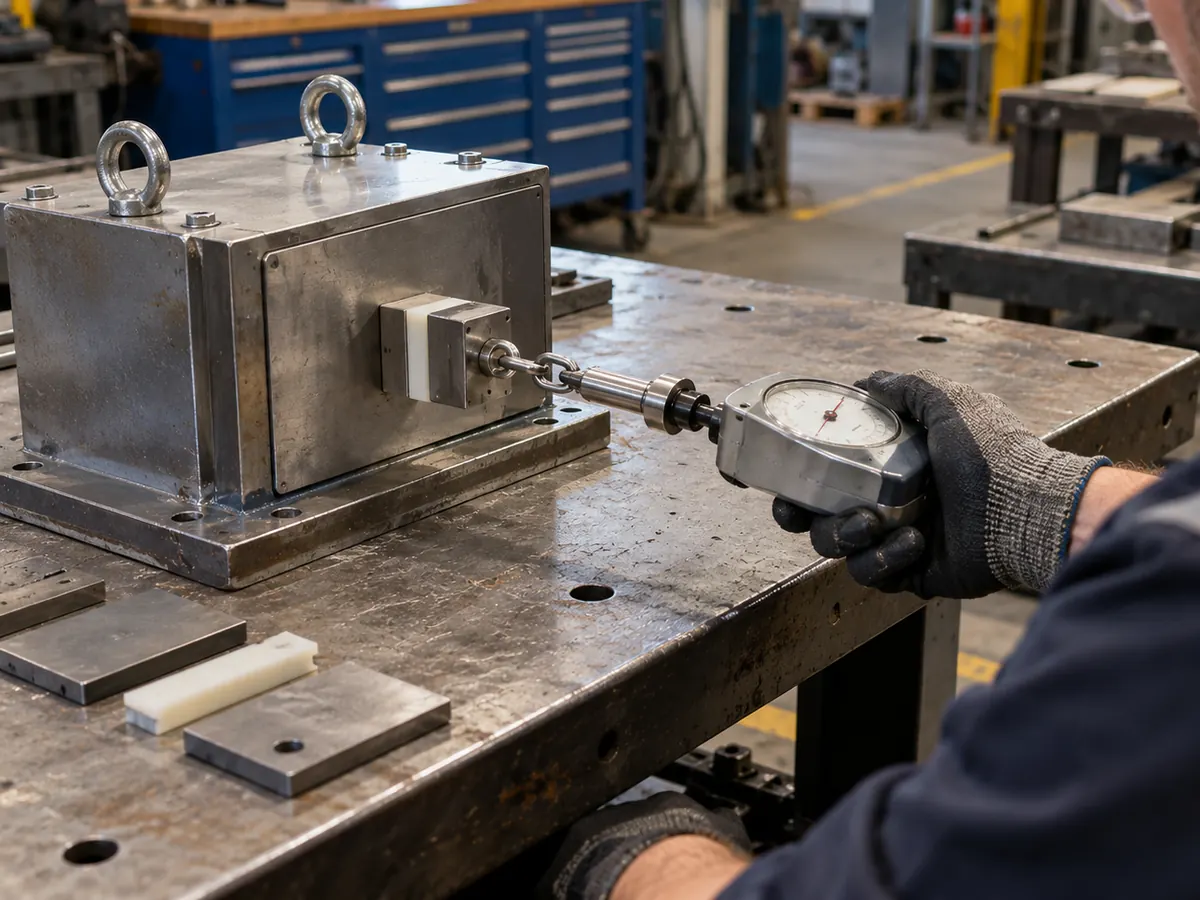
Utilisez la même pièce d’essai, le même emplacement, le même entrefer et la même direction de traction, dans un dispositif ou selon une méthode homologués par OEM. Consignez la force maximale d’arrachement et les conditions d’essai. Le manuel d’essai de force d’arrachement d’Industrial Magnetics explique pourquoi la pièce d’essai et la cale d’espacement dépendent de la géométrie du séparateur. Les recommandations d’Eriez relatives aux essais de force d’arrachement préconisent des mesures répétées afin de suivre les évolutions dans le temps. Sur un électroaimant suspendu, toute mesure sous tension doit être réalisée selon une procédure contrôlée et approuvée. La force de maintien exercée sur une pièce statique et la capacité à extraire en profondeur une pièce en mouvement répondent à des questions différentes.
Quels éléments ferreux indésirables le séparateur doit-il être capable de capter ?
Indiquez à la fois la pièce la plus difficile à extraire et celle qui causerait le plus de dommages aux équipements en aval. Il peut s’agir de pièces différentes. Un boulon compact enfoui à proximité de la bande peut être difficile à capter. Une longue dent en acier cassée peut être plus facile à attirer, mais plus difficile à faire passer dans l’espace entre le séparateur et la goulotte de rejet.
Quelles caractéristiques de la cible devez-vous consigner ?
Décrivez le matériau, la forme, les dimensions, la masse ainsi que la profondeur d’enfouissement ou la position probable. Utilisez des échantillons représentatifs des éléments ferreux réellement rencontrés, y compris selon leurs différentes orientations si celles-ci se produisent en service. Indiquez si la pièce est libre ou fixée à un autre matériau. Si la composition d’un élément non capté est incertaine, faites-la identifier dans une zone d’inspection sécurisée. Le Section consacrée à la récupération des métaux indésirables dans le guide de sélection Eriez identifie la taille, la forme, la vitesse de la bande et l’épaisseur de la couche de matériau comme facteurs de sélection.
Comment traiter un métal différent ou une pièce solidaire d’un autre élément ?
Définissez des exigences distinctes lorsque la ligne doit capter à la fois les métaux ferreux et les métaux que l’aimant risque de ne pas retenir. Certaines nuances d’acier inoxydable réagissent faiblement au champ magnétique, tandis que d’autres peuvent être magnétiques. Si l’élément cible reste fixé à un bloc ou à un autre déchet, incluez cet assemblage représentatif dans votre plan d’essais. Pour les contaminants non magnétiques qui doivent déclencher la protection de la ligne, étudiez l’emploi d’un dispositif distinct de détection de métaux sur convoyeur l’étape et sa réponse réelle dans les conditions requises de produit et de bande.
Comment distinguer un problème de captage d’un problème d’évacuation ?
Repérez le premier point où le fer quitte le trajet prévu. S’il ne se soulève jamais, vérifiez l’excitation et le trajet entre la couche de produit et l’aimant. S’il se soulève puis retombe ou aboutit au mauvais endroit, vérifiez comment le séparateur le retient, le transporte et l’évacue.
Qu’est-ce qui change avec un aimant à nettoyage manuel ?
Vérifiez si la capacité de captation diminue à mesure que la face active se charge entre deux nettoyages. Comparez le fonctionnement en début de cycle et à la fin de l’intervalle de nettoyage prévu, à charge comparable. Si les défauts de captation se concentrent en fin d’intervalle, examinez les arrivées réelles de fer et le programme de nettoyage avant d’opter pour un aimant plus grand. L’ électroaimant suspendu Corvelan RCDB est une solution à nettoyage manuel adaptée aux charges intermittentes en fer lorsque les nettoyages planifiés sont compatibles avec le fonctionnement de la ligne. Appliquez la procédure d’arrêt et d’évacuation approuvée par le fabricant, en maintenant le personnel à l’écart de la zone de chute des éléments ferreux.
Qu’est-ce qui change avec un séparateur magnétique overband autonettoyant à bande transversale ?
Suivez le parcours des éléments ferreux depuis leur captation jusqu’à l’évacuation latérale et leur chute dans le bac. Depuis une position protégée, vérifiez si la bande d’évacuation est bloquée ou dévie de sa trajectoire, si une cible reste accrochée au niveau du passage, ou si une goulotte ou un répartiteur la renvoie vers le produit. Les électroaimants transversaux autonettoyants Corvelan offrent des configurations à évacuation continue. Comparez les options en fonction de la charge maximale en éléments ferreux, de la plus grande pièce à évacuer et de l’espace disponible pour la goulotte. Le guide de réglage du manuel Eriez distingue les problèmes d’accumulation, de positionnement et de dégagement à l’évacuation. En cas de défaut récurrent de centrage ou d’usure, consultez le guide de maintenance des séparateurs overband autonettoyants afin de cibler les surfaces de la bande et des guides à contrôler.
Comment vérifier le captage des corps ferreux indésirables avant de réceptionner l’aimant ?
Convenez par écrit d’un plan d’essai avec les mesures de protection requises, puis exécutez-le à la distance de travail spécifiée, le séparateur étant à sa température de service et le convoyeur transportant un matériau représentatif. Un essai en usine permet de vérifier les conditions électriques, mécaniques ou expérimentales convenues. Si l’usine ne peut pas reproduire le convoyeur installé et la charge de matériau, réservez la validation de la captation en charge et de l’évacuation aux essais sur site. Page de contrôle qualité de Corvelan distingue les contrôles électriques et les vérifications de fonctionnement des essais sur matériaux convenus dans le périmètre du projet.
Sur quels points l’acheteur et le fournisseur doivent-ils s’accorder ?
Définissez les conditions d’essai, l’ensemble des pièces cibles et les critères de réussite avant l’exécution de l’essai. Indiquez la position de montage, la vitesse de la bande, le débit représentatif et le profil de la couche de matériau, le régime de fonctionnement stabilisé ainsi que les pièces cibles connues. Incluez la position plausible la plus profonde de la pièce cible ainsi qu’une position pertinente en rive ou décentrée si le profil d’alimentation le permet. Fixez le nombre d’essais par groupe et convenez si la réception exige que chacune des pièces critiques désignées atteigne la sortie de rejet. Pour un appareil à nettoyage manuel, définissez la méthode permettant de vérifier, au point de nettoyage sécurisé, qu’une pièce cible a bien été retenue.
Utilisez une méthode approuvée pour introduire et récupérer les cibles, les protecteurs étant en place pendant le fonctionnement. Protégez les équipements en aval au moyen d’un dispositif approuvé de récupération ou d’interception. Maintenez les personnes hors des zones d’attraction, de pincement et de chute. Appliquez les procédures de consignation du site pour la mise en place et la récupération lorsqu’il existe un risque d’exposition. Si l’équipement doit rester sous tension pendant une intervention de maintenance à des fins d’essai, appliquez la procédure d’essai contrôlée du site ainsi que les exigences en vigueur. Aux États-Unis, voir OSHA 29 CFR 1910.147(d) et (f)(1).
Comment évaluer les résultats d’un essai de captation en charge ?
Pour chaque groupe d’essai, comptez le nombre de cibles récupérées par rapport au nombre de cibles introduites et consignez la destination de chaque cible non récupérée. Par exemple, supposons qu’un essai approuvé utilise 10 boulons en surface et 10 près du fond d’une couche représentative de matériau. Si les 10 boulons en surface et sept boulons enfouis atteignent le bac de rejet, consignez 10/10 en surface et 7/10 en profondeur. Le résultat combiné est de 17/20, soit 85% en nombre de pièces. Un résultat exprimé en nombre de pièces attribue la même pondération à chaque pièce d’essai ; conservez donc des résultats distincts selon la catégorie et la position des cibles lorsque les exigences de performance diffèrent. Si l’exigence convenue pour les boulons enfouis est de 10/10, l’installation ne satisfait pas à cette condition. Vérifiez la distance de travail, la couche de matériau et le montage, puis répétez l’essai du groupe concerné à la vitesse de bande convenue. Toute cible qui ne peut pas être localisée doit faire l’objet d’une investigation conformément au plan d’essai avant que l’essai puisse être validé.
Que faut-il vérifier en premier lorsque des éléments ferreux passent encore ?
Utilisez le moment et l’emplacement où le défaut se produit pour déterminer le premier contrôle à effectuer. Comparez un cycle réussi avec celui qui a échoué. Consignez les changements réellement intervenus, puis reproduisez les conditions de défaillance après correction.
| Ce que vous voyez | Premier contrôle | Essai à répéter |
|---|---|---|
| La tension et l’intensité CC diminuent toutes deux | Comparez les mesures réelles en courant continu avec l’état OEM et faites contrôler l’alimentation et le redresseur par du personnel qualifié. | Après correction, répétez les relevés à chaud et l’essai en charge sur la cible. |
| La capacité de captation diminue au fil du poste | Comparez les valeurs de référence à chaud, les indications de refroidissement, le débit d’alimentation maximal et l’accumulation de fer. Déterminez quel paramètre varie lorsque le défaut se produit. | Répétez l’opération après la mise en température, avec la même charge de produit et au même stade du cycle de nettoyage. |
| Les cibles en surface sont captées, mais celles enfouies ou situées en bordure ne le sont pas | Mesurez la section transversale du matériau en charge, la profondeur de la cible et sa position dans la largeur par rapport à la face active. Vérifiez la vitesse de la bande et l’encombrement d’installation autorisé. | Répétez l’essai sur le groupe non capté en profondeur ou en bordure, avec la même cible et les conditions d’alimentation convenues. |
| Le fer est soulevé, puis retombe | Effectuez une observation avec les dispositifs de protection en place afin de suivre la trajectoire d’entraînement, la bande autonettoyante et la goulotte de rejet, ou l’accumulation sur la face à nettoyage manuel. | Vérifiez le bon acheminement de bout en bout dans les conditions de charge maximale concernées. |
Que faire si la défaillance initiale ne peut pas être reproduite ?
Lors du prochain défaut de détection, consignez les conditions avant d'apporter une seconde modification. Consignez la cible, la vitesse de la bande, le profil de charge, la position, l'état thermique et la sortie atteinte. Répétez un essai contrôlé dans les conditions sûres les plus proches possible. L'installation et le fournisseur disposeront ainsi de conditions précises à analyser.
Quels éléments devez-vous transmettre pour l'examen d'un modèle ou d'une installation ?
Commencez par indiquer la largeur et la vitesse de la bande, l’épaisseur maximale de la couche de matériau, la hauteur de montage disponible et deux ou trois corps ferreux représentatifs à extraire. Ajoutez un plan de profil ou des photos montrant une installation réalisée en toute sécurité. Pour un problème existant, indiquez le modèle, la tension et l’intensité DC à froid et à chaud, le moment où le défaut de captage s’est produit et ce qui a été récupéré. Envoyez-nous les caractéristiques de votre convoyeur et des corps étrangers ferreux afin que nous puissions examiner les données d’installation, étudier une configuration à nettoyage manuel ou autonettoyante adaptée et convenir des contrôles à effectuer avant l’établissement du devis.
Consignez les mesures électriques en regard du résultat de captage
Conservez la courbe d’évolution du courant de la bobine avec le dossier de maintenance, et le résultat de l’extraction en charge avec le procès-verbal de réception. Si l’intensité se situe dans la plage spécifiée mais que des éléments ferreux passent malgré tout, suivez une même pièce cible depuis sa position dans la couche de matériau jusqu’au point de rejet. Vous saurez ainsi s’il faut examiner la portée, le maintien ou l’évacuation avant de modifier l’aimant ou ses réglages.
Questions fréquemment posées
Un voyant vert “ aimant activé ” signifie-t-il que la bobine est parcourue par un courant ?
Uniquement si le voyant est piloté par un retour réel du courant de la bobine. S’il réagit à une commande de mise sous tension ou à une indication du contacteur, vérifiez le signal de retour réel avant de l’utiliser dans le cadre d’une recherche de panne.
Devons-nous conserver notre ancienne valeur d’intensité de référence après le remplacement de l’appareil de mesure du tableau ?
Reportez cette indication après l’avoir comparée à une référence vérifiée dans les mêmes conditions de fonctionnement. Vérifiez l’étalonnage et le point de mesure. En cas d’écart, consignez la date du changement et établissez une nouvelle valeur de référence avant d’interpréter les tendances de part et d’autre du remplacement de l’appareil de mesure.
Puis-je utiliser la température de la carcasse pour déterminer la température de l’enroulement ?
Utilisez la température du carter comme valeur de tendance, relevée en un point documenté, si OEM l’autorise. La température du carter peut différer de celle des enroulements et varie en fonction du débit d’air, des conditions ambiantes et de la conception du système de refroidissement. Utilisez le capteur prévu à cet effet ou la procédure OEM pour évaluer les limites thermiques.
Devons-nous effectuer un nouvel essai de captation après avoir déplacé l’aimant ?
Répétez les contrôles de captation et de décharge concernés si le déplacement modifie la hauteur, l’angle, l’alignement ou la trajectoire du matériau. Reportez d’abord les nouvelles dimensions sur le plan. Le résultat d’essai précédent s’applique à la géométrie d’installation antérieure.
Une plaque plane en acier peut-elle remplacer un boulon lors d’un essai de réception ?
Utilisez la plaque comme pièce de référence distincte si l’essai approuvé la définit ainsi. Incluez un boulon représentatif dans l’essai en charge si les boulons constituent le risque à évaluer. Sa forme, son orientation et la possibilité qu’il soit enfoui modifient les conditions d’extraction.
Que faut-il vérifier après l’interruption d’un essai par un arrêt d’urgence ?
Suivez la procédure d’arrêt et de redémarrage de l’installation, puis vérifiez l’emplacement de toutes les pièces d’essai avant de lancer un nouvel essai. Contrôlez les indications de la bobine et de la bande d’évacuation. Traitez la série d’essais interrompue conformément aux règles convenues de répétition et de notation.
Comment effectuer l’essai en l’absence de point sûr de récupération en aval ?
Utilisez un banc d’essai muni de dispositifs de protection ou aménagez un point d’interception approuvé avant d’introduire des pièces d’essai libres. Dans le cas contraire, consignez les contrôles électriques et à l’arrêt pouvant être effectués, et laissez le point de réception en charge ouvert jusqu’à ce que le site dispose d’un parcours d’essai sécurisé.
Que faire si l’une des pièces d’essai numérotées est égarée ?
Consignez-la comme non retrouvée et appliquez la procédure convenue d’arrêt, de recherche et de rapprochement. Une cible manquante ne peut pas être comptabilisée comme récupérée. Si elle est retrouvée, consignez son emplacement final afin de distinguer un défaut de captation d’une perte de traçabilité de l’essai.
Un nouveau bourdonnement peut-il expliquer pourquoi l’aimant ne récupère plus le fer ?
Un nouveau bruit fournit un repère temporel et géographique pour les investigations. Depuis l’extérieur de la zone protégée, relevez s’il apparaît au démarrage du redresseur, du circuit de la bobine, du système de refroidissement ou de l’entraînement d’évacuation. Transmettez au service maintenance ce repère temporel, accompagné de l’évolution du courant et des observations relatives à la captation.
Une alarme de courant de bobine peut-elle indiquer aux opérateurs quand nettoyer l’aimant ?
Utilisez une alarme de courant conventionnelle pour détecter les écarts électriques par rapport à une plage approuvée par OEM. Pour une alerte de nettoyage manuel liée à l’accumulation de fer, utilisez l’historique des charges et des résultats de nettoyage, ou un contrôleur de charge spécialement conçu et validé pour cette unité. Par exemple, le contrôleur de charge Eriez Series FS détecte une variation du champ magnétique de fuite à mesure que les matières ferreuses s’accumulent. Confirmez le signal, le réglage et le seuil de déclenchement du nettoyage auprès de OEM pour votre unité.




