
La maintenance d’un aimant overband permet d’assurer le fonctionnement coordonné de la bande de nettoyage, des poulies, des roulements, de l’entraînement, de la suspension et du circuit d’évacuation du fer. L’autonettoyage signifie que la bande évacue automatiquement le fer capté. Il ne dispense pas des inspections, de la lubrification, du remplacement des pièces d’usure ni des contrôles de séparation.
Commencez par un contrôle visuel en toute sécurité à chaque poste de travail, complété par des inspections planifiées après consignation, puis entretenez les roulements, l’entraînement et le système de refroidissement aux intervalles prescrits pour chacun de ces composants. Renforcez la surveillance lorsque la présence d’éléments en acier tranchants, la poussière, la chaleur ou l’allongement de la durée de fonctionnement modifient les conditions de service. Après toute réparation, vérifiez à la fois la stabilité du défilement de la bande et l’évacuation correcte du fer.
À quelle fréquence un aimant overband doit-il faire l’objet d’une maintenance ?
Combinez trois types de suivi : observations à chaque poste, inspections planifiées avec l’équipement consigné et entretien des composants en fonction des heures de fonctionnement ou des échéances calendaires. Tout bruit inhabituel, toute détérioration de la bande, tout blocage ou toute fuite d’huile exige une intervention avant la prochaine inspection programmée.
Le tableau ci-dessous propose une structure de départ pratique pour établir un plan de maintenance du site. Définissez les intervalles d’entretien conformément aux instructions fournies pour le séparateur et ses composants, puis utilisez les relevés d’état pour identifier les contrôles à effectuer plus tôt.
| Quand | Que faire | Facteurs déterminant l’intervention suivante |
|---|---|---|
| À chaque poste de travail | Depuis une position sûre, à l’extérieur des protecteurs, observez la position de la bande, les bruits, les dommages visibles, l’évacuation des matériaux et l’accumulation de poussière. | Arrêtez la machine en cas de frottement, de fonctionnement instable, de pièce d’acier coincée ou de toute autre situation dangereuse. Consignez les évolutions progressives en vue de l’inspection planifiée. |
| Après le remplacement de la bande, un réglage de son centrage ou une intervention de maintenance importante | Effectuez un nouveau contrôle lors du redémarrage contrôlé et aux étapes de rodage spécifiées pour la machine. | Une dérive récurrente nécessite d’en rechercher la cause plutôt que de répéter le même réglage. |
| Lors des inspections planifiées après consignation | Inspectez l’ensemble de la bande, la jonction, les tasseaux, les surfaces des poulies, les roulements, les fixations, les protecteurs, la suspension et la zone de déchargement. | Une forte contamination, la présence de ferrailles tranchantes ou une usure rapide imposent des intervalles d’inspection plus courts. |
| Aux intervalles d’entretien des roulements et de l’entraînement | Appliquez le lubrifiant spécifié en respectant la quantité et la méthode prescrites ; contrôlez le niveau d’huile concerné ou les organes de transmission. | Consignez les heures de fonctionnement ainsi que les dates. Identifiez les roulements étanches avant d’ajouter de la graisse. |
| Après un choc, un blocage, un déplacement ou une modification des résultats de déferrisation | Inspectez les pièces concernées et comparez la position de montage ainsi que les conditions de fonctionnement avec la configuration précédente. | Ne reprenez la production normale qu’après avoir corrigé le défaut et remédié à ses effets sur la déferrisation. |
Les programmes publiés montrent pourquoi l’identification de la machine est importante. Le manuel du modèle Eriez TP SM-308 prévoit des contrôles quotidiens du bruit et de la poussière, des contrôles mensuels de la bande et un graissage trimestriel des roulements. Le manuel Goudsmit ROEx/SxEB, novembre 2025, préconise des contrôles quotidiens de la bande et des rouleaux ainsi que le graissage hebdomadaire de certains roulements, tout en précisant que d’autres roulements ne nécessitent aucun entretien. Ces instructions concernent des machines et des configurations de roulements différentes.
Pour une ligne de séparation magnétique comportant plusieurs machines, conservez une tournée d’inspection unique, mais définissez des opérations d’entretien distinctes pour chaque équipement. Un roulement de tambour, une bande de nettoyage d’overband et un détecteur de métaux ne présentent pas les mêmes mécanismes d’usure. Si des fers à béton acérés apparaissent dans l’alimentation, alors que celle-ci ne contenait auparavant que de petits boulons, inspectez plus tôt la bande de l’overband et vérifiez comment les pièces plus volumineuses traversent la zone de déchargement.
Quels éléments doivent être mis en sécurité avant toute intervention de maintenance ?
Arrêtez l’alimentation en matériau et consignez les équipements susceptibles de se déplacer, de libérer de l’énergie ou de faire tomber des matériaux dans la zone de travail. Un aimant permanent reste actif après la consignation électrique. Passer la main à travers un protecteur pour retirer un fil métallique coincé constitue une opération de maintenance, et non une inspection en cours de fonctionnement.
Avant toute intervention manuelle, le personnel formé doit :
- Identifier l’entraînement du séparateur, le convoyeur principal, l’alimentation en amont ainsi que toute source d’énergie auxiliaire ou hydraulique ayant une incidence sur l’intervention. Consigner les sources d’énergie concernées et vérifier leur isolement conformément à la procédure du site. Un bouton d’arrêt ne constitue pas à lui seul un dispositif d’isolement des énergies.
- Maîtriser la tension résiduelle de la bande, la pression, les surfaces chaudes et les charges suspendues. Si l’intervention nécessite de desserrer des éléments de suspension, mettre en place les dispositifs de support et de levage prévus à cet effet avant de libérer quoi que ce soit.
- Tenir compte des éléments ferreux retenus. Un électroaimant peut libérer les pièces en acier lorsque son excitation est coupée ; avant l’arrêt, veiller à ce que personne ne se trouve dans la zone de chute. Avec une unité à aimants permanents, maîtriser les outils ferreux et les pièces libres susceptibles d’être attirés vers l’aimant.
- Prévoyez un accès sécurisé, des protections adaptées à la tâche et des mesures de contrôle pour toute personne porteuse d’un dispositif médical susceptible d’être affecté par des champs magnétiques puissants. Tenez les mains éloignées des points de pincement entre les éléments en acier, l’aimant et la bande.
Dans l’industrie générale aux États-Unis, les exigences relatives à la maîtrise des énergies sont définies par OSHA 29 CFR 1910.147. L’objectif pratique est d’empêcher tout mouvement inattendu ou toute libération d’énergie pendant que des personnes sont exposées.
Observez une bande en mouvement uniquement depuis l’extérieur de la zone protégée. Effectuez les contrôles physiques et les réglages après consignation, puis évacuez la zone et remettez les protections en place afin de procéder à un contrôle de fonctionnement maîtrisé. Répétez cette séquence arrêt–réglage–observation si une correction supplémentaire est nécessaire.
Comment contrôler la bande de déferraillage et corriger son mauvais centrage ?
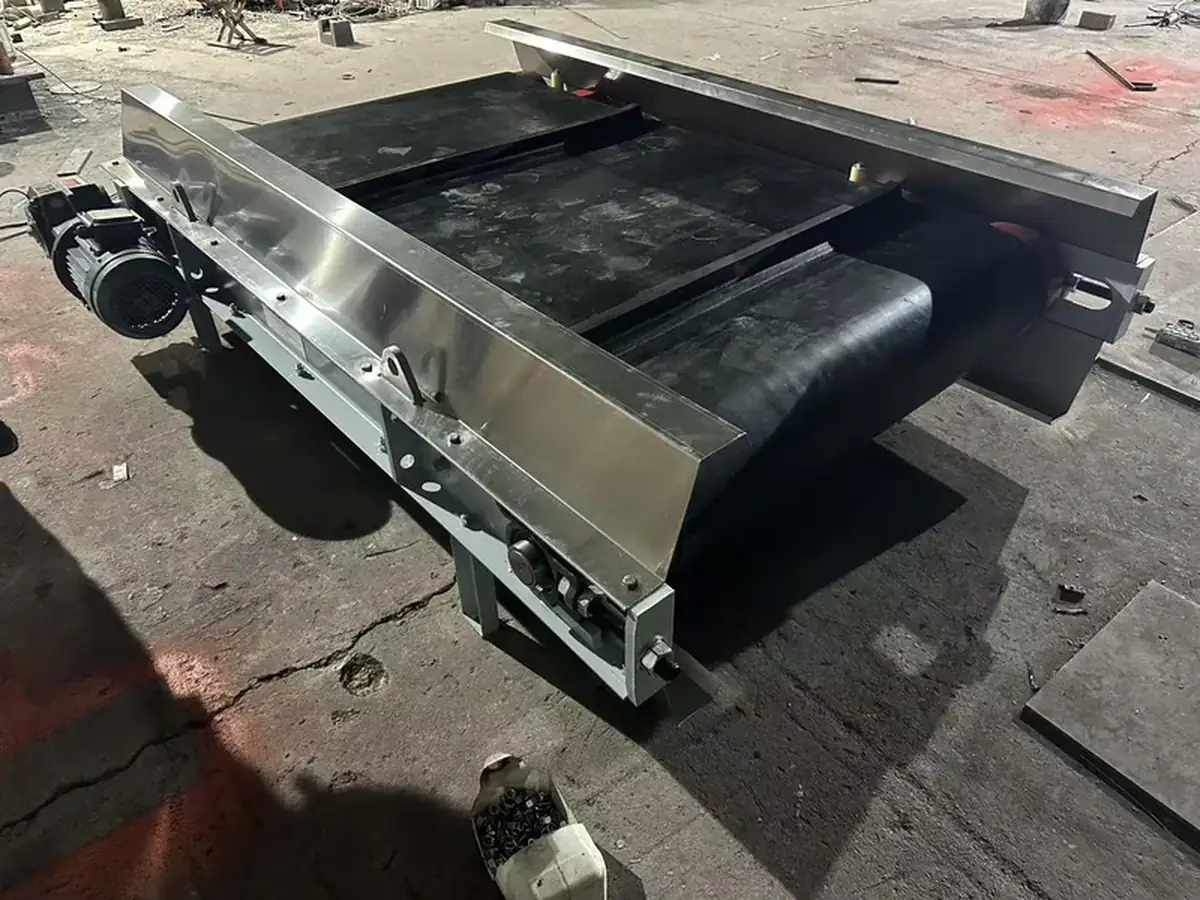
Inspectez la bande et ses surfaces de guidage avant de modifier le dispositif de tension. Un défaut de centrage persistant peut être dû à une accumulation de matière, à un défaut d’alignement, à une structure de bande endommagée ou à une répartition irrégulière des éléments ferreux. Retendre la bande ne supprimera pas ces causes.
Inspectez la bande, la jonction et les tasseaux
Après consignation, examinez les surfaces et les rives accessibles de la bande. Utilisez la méthode approuvée par le fabricant de la machine pour amener les parties masquées en position d’inspection ; ne faites pas avancer la bande à la main à proximité de l’aimant ou des poulies.
Recherchez les coupures, perforations, armatures apparentes, détériorations des rives, jonctions fendues et fixations desserrées au niveau d’une jonction mécanique. Inspectez les tasseaux — les reliefs qui entraînent les éléments ferreux — afin de détecter d’éventuelles fissures, décollements ou parties manquantes. Vérifiez également qu’aucun fil métallique ni débris fin n’est coincé aux endroits où la bande passe sur le corps de l’aimant ou les poulies.
Consignez l’emplacement des dommages. Une usure localisée sur une rive indique un problème de contact ou de guidage de la bande. Des dommages récurrents au niveau de la jonction imposent de contrôler celle-ci ainsi que son passage autour des poulies. L’apparition de coupures après l’arrivée de grosses ferrailles nécessite de vérifier les chocs et le dégagement à l’évacuation, ainsi que l’état de la bande.
Arrêtez l’équipement en cas de jonction qui s’ouvre, d’armature apparente ou endommagée, de déchirure qui s’agrandit ou de contact avec des pièces fixes. Photographiez la zone après consignation et appliquez les critères de réparation ou de remplacement de la bande pour déterminer l’étape suivante.
Identifiez la cause avant de modifier la tension
Utilisez le symptôme observé pour déterminer la zone à contrôler en premier. Cette séquence tient compte de l’état de la bande, de la géométrie des poulies et de la trajectoire des éléments ferreux captés.
| Symptôme | Effectuez le contrôle après consignation | Corrigez la cause, puis contrôlez à nouveau |
|---|---|---|
| La bande dévie systématiquement d’un même côté | Position des dispositifs de tension, alignement des poulies, équerrage du châssis et contact avec des pièces fixes | Rétablissez la géométrie prescrite, puis réglez le centrage de la bande en suivant la séquence de réglage propre à cette machine. |
| La bande commence à dévier après une période de fonctionnement normal | Dépôts sur les surfaces des poulies, objets coincés et fils métalliques enroulés | Éliminez l’obstruction en toute sécurité et déterminez comment elle a pénétré dans l’équipement ou s’est accumulée. |
| Le déport se manifeste principalement en présence de grosses pièces ferreuses | Répartition irrégulière de la charge, état des tasseaux et jeu par rapport à la goulotte ou au châssis | Éliminez les interférences et rectifiez la trajectoire d’évacuation avant de procéder à d’autres réglages de centrage. |
| Le déport apparaît après le remplacement de la bande | Dimensions de la bande, alignement de la jonction, sens de montage et état des poulies | Corrigez le problème de remplacement ou de montage, puis réglez de nouveau la tension et le centrage de la bande. |
Réglez la tension selon la méthode de mesure prescrite pour la configuration de bande et de poulies installée. La bande doit évacuer les éléments ferreux captés sans patiner, tout en conservant le jeu de fonctionnement et la flèche prévus lors de sa conception. Ne la tendez pas simplement pour que son brin inférieur paraisse plaqué à plat contre l’aimant. Une tension excessive surcharge les arbres et les roulements et peut les endommager.
La Manuel de maintenance du modèle TP d’Eriez explique la relation entre le centrage, la flèche de la bande et la surtension. Pour votre machine, consignez la valeur de tension approuvée et les positions du dispositif de tension afin de fournir au prochain technicien une base de référence utile.
Quels points faut-il contrôler sur les roulements, les poulies et le système d’entraînement ?
Recherchez toute variation du bruit, de la température, des vibrations, des fuites et des mouvements, puis mettez-la en relation avec la charge de la bande et les réglages récents. Un roulement qui chauffe après la mise en tension nécessite un contrôle mécanique ; l’ajout répété de graisse peut ne pas remédier à la cause.
Lors des inspections ponctuelles, examinez les surfaces des poulies, les paliers, les boulons de fixation et les supports d’entraînement. Recherchez les traces de frottement, les pièces desserrées, les joints endommagés et les fuites d’huile. Contrôlez les protecteurs de transmission ainsi que tout accouplement, toute chaîne ou toute courroie trapézoïdale installé, conformément aux instructions d’entretien du composant.
Pour obtenir des relevés de tendance exploitables :
- Mesurez la température du palier au même emplacement repéré, avec le même instrument sans contact et dans des conditions de fonctionnement comparables. Consignez également la température ambiante et la durée de fonctionnement.
- Notez si le bruit ou les vibrations apparaissent à vide, sous la charge du fer capté, après la montée en température ou immédiatement après un réglage.
- Consignez la référence du lubrifiant, la quantité, la date et le nombre d’heures de fonctionnement de la machine. Enregistrez séparément la graisse des roulements, l’huile du réducteur et l’huile de refroidissement de l’électroaimant.
Une augmentation soudaine de la température, un bruit de grincement, un jeu visible ou de fortes vibrations imposent un arrêt contrôlé et une inspection. Avant de décider d’un graissage ou d’un remplacement, vérifiez l’absence de tension excessive de la courroie, d’obstruction, de défaut d’alignement et d’endommagement des roulements.
Déterminez si chaque roulement est regraissable ou étanche, selon les conditions d’utilisation prévues. Pour les roulements regraissables, utilisez la graisse et la quantité spécifiées ; aménagez l’accès de sorte que les opérations d’entretien n’exposent personne à des pièces en mouvement. La chaleur, la contamination et les charges de choc peuvent réduire la durée de service de la graisse, comme indiqué dans le SKF guide d’entretien des roulements. Le suivi de l’évolution de la température aide à localiser l’origine d’un changement ; les limites du composant déterminent la conduite à tenir.
En quoi la maintenance diffère-t-elle entre les overbands à aimants permanents et les overbands électromagnétiques ?
Les deux types nécessitent une maintenance mécanique. Un séparateur magnétique overband électromagnétique exige également un entretien de son alimentation d’excitation, de ses commandes et du dispositif de refroidissement effectivement installé. Un appareil à aimants permanents ne comporte aucun circuit d’excitation magnétique, mais l’entraînement de sa bande d’évacuation nécessite tout de même une alimentation électrique et un entretien.
Notre gamme de séparateurs magnétiques overband comprend des modèles à aimants permanents avec évacuation automatique des ferreux. Pour adapter les opérations de maintenance à l’équipement installé, identifiez séparément la source magnétique et l’entraînement.
| Conception | Opérations de maintenance mécanique communes | Attention particulière |
|---|---|---|
| Aimant permanent autonettoyant à bande transversale | Bande, jonction, tasseaux, poulies, roulements, entraînement, fixation et évacuation | Le champ magnétique reste actif en cas de coupure de courant ou lors d’une intervention après consignation électrique. Vérifiez que le corps de l’appareil ne présente aucun dommage dû à un choc ou à la corrosion. |
| Séparateur électromagnétique autonettoyant à bande transversale | Les mêmes contrôles de la bande et de l’entraînement | Le personnel qualifié contrôle l’excitation, les raccordements, les dispositifs de protection, les indications de température et le système de refroidissement installé. |
Pour un électroaimant refroidi par air, maintenez propres et dégagés les surfaces de dissipation thermique et les passages d’air. Pour un équipement refroidi par huile, recherchez les fuites et mesurez le niveau dans la position de la machine et aux conditions de température spécifiées. Dans le cas d’un système à circulation forcée d’huile, la pompe, le refroidisseur, les flexibles ainsi que les éventuels dispositifs de contrôle du débit ou de la température doivent également être inclus dans la liste des opérations de maintenance.
Ne considérez pas l’huile de refroidissement de l’aimant comme une huile de réducteur. Identifiez le circuit, les spécifications du fluide et le repère de remplissage avant toute intervention de maintenance. Le Manuel Goudsmit ROEx/SxEB, par exemple, décrit le contrôle du niveau d’huile de l’aimant après refroidissement, car l’huile se dilate à chaud.
Le diagnostic des défauts électriques et les réparations internes de l’aimant doivent être confiés à un personnel de maintenance qualifié. Le nettoyage et l’inspection de routine doivent porter sur les composants accessibles, sans ouvrir le carter de l’aimant.
Pourquoi l’efficacité du déferraillage peut-elle diminuer après une réparation mécanique ?
Une réparation peut modifier la position de l’aimant, le sens de défilement de la bande, l’entrefer ou la trajectoire d’évacuation, même si les nouvelles pièces fonctionnent correctement. Déterminez d’abord à quelle étape le processus de déferrage est défaillant : captation, transport ou évacuation finale.
Si des éléments ferreux restent dans le matériau, comparez le réglage actuel avec le dernier relevé d’exploitation validé. Mesurez la hauteur de la face active de l’aimant à partir du même point de référence fixe et vérifiez sa position transversale par rapport au convoyeur. Relevez l’épaisseur de la couche de matériau et la vitesse du convoyeur. Pour les équipements électromagnétiques, incluez dans l’analyse l’état de l’excitation et la température.
Si les éléments ferreux sont captés mais retombent dans le produit, contrôlez le sens de déplacement de la bande d’évacuation, les tasseaux, la trajectoire et la zone de collecte. Une goulotte obstruée, un bac plein ou une modification de la position de déchargement peut compromettre une captation pourtant efficace. Depuis une position sécurisée, observez l’intégralité du parcours au lieu d’évaluer le fonctionnement uniquement au niveau de la face de l’aimant.
Le guide d’installation de Bunting met en évidence deux modifications pertinentes : laisser un aimant en position relevée après un afflux soudain de matériau et le déplacer sur un convoyeur dont la largeur ou la position de déchargement n’est plus adaptée. Ces deux situations peuvent réduire les performances d’élimination. Après une intervention de maintenance, rétablissez la position validée ou évaluez la nouvelle configuration avant de remettre la ligne en service.
Conservez une photographie de référence et les cotes de montage avec le dossier de maintenance. Une diminution de la masse d’éléments ferreux collectés ne suffit pas à elle seule pour diagnostiquer un aimant affaibli : la contamination à l’entrée et le tonnage traité peuvent également varier. Comparez des conditions équivalentes et effectuez un essai contrôlé avec un métal cible afin d’évaluer le résultat réel de l’élimination.
Comment contrôler le séparateur après une opération de maintenance ?
N’autorisez la remise en service du séparateur qu’après avoir vérifié le bon fonctionnement des pièces réparées et contrôlé le résultat de déferrisation requis dans des conditions définies. Effectuez séparément les contrôles mécaniques et les contrôles de séparation afin que le bon fonctionnement de la bande ne masque pas un problème de captation ou d’évacuation.
- Préparez le redémarrage. Vérifiez que tous les outils et toutes les pièces déposées sont présents. Fixez correctement les éléments de fixation, les protecteurs et les capots, puis éloignez le personnel de la bande et des zones de chute des éléments ferreux. Rétablissez et testez les fonctions de sécurité conformément à la procédure de redémarrage autorisée.
- Effectuez un essai à vide contrôlé. Depuis l’extérieur des carters de protection, observez le sens de défilement de la bande, son centrage, les jeux, le niveau sonore et le comportement de l’entraînement. En cas de frottement ou de dérive, arrêtez et consignez de nouveau l’équipement.
- Introduisez une charge de matériau contrôlée. Observez le centrage de la bande sous charge, le comportement des tasseaux et le déchargement dans la zone de collecte. Comparez le fonctionnement du palier réparé ou de l’entraînement avec les conditions de fonctionnement consignées.
- Contrôlez l’opération de séparation. Définissez la nature, les dimensions et la forme du métal ciblé, sa position dans la couche de matériau, la profondeur de cette couche, la vitesse du convoyeur, la position de l’aimant et le nombre de passages. Utilisez un dispositif d’essai approuvé sur le site, permettant de maintenir le personnel à distance et d’empêcher que des pièces d’essai non récupérées n’atteignent les équipements en aval ou le produit.
- Consignez le résultat complet. Consignez le nombre de pièces introduites, soulevées et récupérées dans la zone de collecte prévue. Notez toute retombée, absence de capture ou obstruction, ainsi que le critère d’acceptation convenu et l’action de suivi.
Supposons, par exemple, qu’un contrôle réalisé dans des conditions maîtrisées consiste à introduire dix pièces en acier identifiées. Les dix pièces sont soulevées, mais seules neuf atteignent le bac de collecte. Il faut alors localiser la pièce manquante et remédier au défaut de transport ou d’évacuation. Un comptage limité aux pièces capturées masquerait ce problème. Protégez les équipements en aval pendant les investigations.
Choisissez les positions des pièces d’essai en fonction de l’application. Un boulon facilement accessible placé sur une couche peu profonde n’est pas représentatif d’une pièce cible enfouie à la profondeur maximale de matériau convenue. Lors de la comparaison avec le résultat obtenu avant la maintenance, maintenez les conditions définies constantes et consignez tout écart.
Des mesures magnétiques peuvent compléter ce contrôle lorsque les points de mesure et la méthode de mesure sont définis. Une valeur plus élevée relevée en surface ne démontre pas à elle seule que la pièce ferreuse cible est soulevée et évacuée à la distance de travail.
Quels documents de maintenance et quelles pièces de rechange faut-il conserver ?
Consignez suffisamment de détails pour établir un lien entre un symptôme, les composants installés, les conditions de fonctionnement et la dernière modification effectuée. Une fiche indiquant uniquement “ bande réglée ” complique la résolution de la prochaine réapparition du défaut.
À chaque intervention, consignez :
- Identification de l’équipement, date, heures de fonctionnement, matériau traité et symptôme observé.
- Position de la bande, emplacement des dommages, repères du dispositif de tension, lubrifiant utilisé et pièces remplacées.
- Relevés pertinents de température, de bruit, de fuites et de fixation, effectués dans des conditions de fonctionnement comparables.
- L’action réalisée, le résultat du redémarrage, le résultat du déferrage et la prochaine tâche à effectuer.
Identifiez les pièces de rechange à partir du plan de l’équipement et des marquages des composants. Pour une bande, relevez la largeur, la longueur, l’épaisseur, la structure, le type de jonction et la disposition des tasseaux. Pour les roulements et l’entraînement, relevez les références lisibles des composants. Le remplacement d’une bande agrafée et celui d’une bande sans fin vulcanisée peuvent nécessiter des interventions et des temps d’arrêt différents.
Lorsque la détérioration de la bande a entraîné l’arrêt de la production et que le délai d’approvisionnement d’une bande de remplacement est long, envisagez de conserver sur site la bande adaptée et les pièces nécessaires à sa jonction. Sélectionnez les pièces de rechange en fonction du mode de défaillance observé plutôt que de commander un kit générique susceptible de ne pas convenir.
Efficace maintenance des aimants overband associe des contrôles visuels réguliers, une maintenance correctement planifiée et la consignation du résultat de la remise en service. Raccourcissez les intervalles de contrôle lorsque les conditions deviennent plus sévères, traitez les défauts récurrents à leur origine et vérifiez que les éléments ferreux captés atteignent la zone d’évacuation prévue.
Pour demander l’examen d’une unité Corvelan, transmettez l’identification de l’équipement, le symptôme constaté, les modifications récentes, le nombre d’heures de fonctionnement et les informations disponibles sur les composants. Utilisez le champ Message de notre page de contact pour décrire le problème, ou envoyez un e-mail à [email protected] avec des photos et le plan correspondant. Précisez si le problème concerne la captation, le défilement de la bande ou l’évacuation finale afin que nous puissions cibler les échanges.
Maintenance de l’aimant overband FAQ
Un aimant overband permanent peut-il continuer à protéger le convoyeur lorsque sa bande autonettoyante est à l’arrêt ?
Le champ magnétique reste actif, mais les éléments ferreux captés ne sont plus évacués. Une accumulation peut obstruer la zone de la bande ou permettre aux éléments ferreux de retomber dans le matériau. En cas de défaillance de l’entraînement de la bande, arrêtez l’alimentation et remédiez au problème avant de reprendre la production normale. Redémarrer le convoyeur principal au motif que l’aimant attire encore l’acier ne résout pas le problème d’évacuation.
Peut-on nettoyer l’ensemble du séparateur avec un nettoyeur haute pression ?
N’utilisez le nettoyage haute pression que si l’équipement installé et ses composants autorisent cette méthode de nettoyage. Un protecteur ne détermine pas le degré de protection contre la pénétration d’eau du moteur, des paliers ou du coffret de commande. Identifiez d’abord les composants exposés et la méthode de nettoyage autorisée. Empêchez toute pénétration d’eau dans les systèmes électriques et de lubrification, puis rétablissez les conditions de séchage requises avant le redémarrage.
Les dates de maintenance doivent-elles rester inchangées lorsque la ligne passe à une équipe supplémentaire ?
Recalculez les échéances d’entretien fondées sur le nombre d’heures de fonctionnement et maintenez dans le programme les tâches planifiées selon le calendrier. Une augmentation du nombre d’heures de fonctionnement avance l’échéance d’un entretien fondé sur les heures de service, même si l’intervalle calendaire reste inchangé. Maintenez l’inspection à chaque poste de fonctionnement et surveillez l’évolution de l’usure ou des accumulations liée à l’allongement de la durée de service.
Une diminution de la quantité de fer dans le bac de collecte signifie-t-elle que l’aimant s’est affaibli ?
Non. Comparez le matériau entrant, le tonnage traité et les conditions d’exploitation avant de diagnostiquer l’aimant. Consignez la masse de fer collectée et le tonnage traité sur des périodes comparables, puis divisez cette masse par le tonnage afin de comparer les kilogrammes de fer collecté par tonne. Toute variation doit conduire à une investigation ; appliquez la procédure définie avec le métal cible pour contrôler la captation et l’évacuation. La contamination du matériau entrant et la retombée de fer dans le produit peuvent toutes deux modifier la quantité collectée.




