
El mantenimiento del separador magnético tipo overband garantiza el funcionamiento coordinado de la cinta de limpieza, las poleas, los rodamientos, el accionamiento, la suspensión y la trayectoria de descarga del hierro. Autolimpiante significa que la cinta retira automáticamente el hierro capturado. Esto no elimina la necesidad de realizar inspecciones, lubricar, sustituir las piezas de desgaste ni comprobar la separación.
Comience con una inspección visual segura en cada turno de trabajo, añada inspecciones programadas con el equipo aislado y realice el mantenimiento de los rodamientos, el accionamiento y el sistema de refrigeración instalados conforme a los intervalos especificados. Aumente la frecuencia de las revisiones cuando la presencia de acero con aristas cortantes, polvo, calor o un mayor número de horas de funcionamiento modifique las condiciones de servicio. Después de las reparaciones, compruebe tanto el funcionamiento estable de la cinta como la correcta descarga del hierro.
¿Con qué frecuencia debe realizarse el mantenimiento de un separador magnético tipo overband?
Combine tres programas: observaciones por turno, inspecciones planificadas con el equipo aislado y mantenimiento de los componentes según las horas de funcionamiento o el calendario. Cualquier ruido nuevo, daño en la banda, atasco o fuga de aceite requiere atención antes de la siguiente revisión programada.
La tabla siguiente ofrece una estructura práctica de partida para elaborar un plan de mantenimiento de la instalación. Establezca los intervalos de mantenimiento conforme a las instrucciones suministradas para el separador y sus componentes y, a continuación, utilice los registros de estado para identificar las comprobaciones que deban realizarse con mayor frecuencia.
| Cuándo | Qué hacer | Qué determina la siguiente actuación |
|---|---|---|
| En cada turno de trabajo | Desde una posición segura fuera de los resguardos, observe la posición de la banda, los ruidos, los daños visibles, la descarga y la acumulación de polvo. | Detenga el equipo en caso de rozamiento, funcionamiento inestable, acero atrapado o cualquier otra condición insegura. Registre los cambios graduales para la inspección programada. |
| Después de instalar una correa nueva, ajustar su alineación o realizar una intervención de mantenimiento importante | Vuelva a comprobarlo durante el rearranque controlado y en los puntos de rodaje especificados para la máquina. | Una desviación recurrente exige comprobar la causa en lugar de repetir el mismo ajuste. |
| Durante las inspecciones programadas con el equipo aislado | Inspeccione toda la banda, el empalme, los tacos, las superficies de las poleas, los rodamientos, los elementos de fijación, los resguardos, la suspensión y la zona de descarga. | La presencia de abundantes contaminantes, chatarra cortante o un desgaste rápido exige intervalos de inspección más cortos. |
| En los intervalos de mantenimiento de los rodamientos y el accionamiento | Aplique el lubricante especificado en la cantidad y mediante el método indicados; compruebe el nivel de aceite correspondiente o inspeccione los componentes de la transmisión. | Registre las horas de funcionamiento además de las fechas. Identifique los rodamientos sellados antes de añadir grasa. |
| Tras un impacto, atasco, reubicación o cambio en los resultados de eliminación de hierro | Inspeccione las piezas afectadas y compare la posición de montaje y las condiciones de funcionamiento con la configuración anterior. | Reanude la producción normal únicamente después de haber solucionado la avería y su efecto en la eliminación de hierro. |
Los programas publicados muestran por qué es importante identificar el equipo. El manual del modelo TP SM-308 de Eriez enumera comprobaciones diarias de ruido y polvo, comprobaciones mensuales de la correa y la lubricación trimestral de los rodamientos. El manual Goudsmit ROEx/SxEB, de noviembre de 2025, exige comprobaciones diarias de la correa y los rodillos, así como la lubricación semanal de determinados rodamientos, mientras que identifica otros rodamientos como exentos de mantenimiento. Estas instrucciones corresponden a máquinas y configuraciones de rodamientos diferentes.
Para una línea de separación magnética con varias máquinas, mantenga una única ruta de inspección, pero establezca tareas de mantenimiento independientes para cada activo. El rodamiento de un tambor, la correa de limpieza de un separador tipo overband y un detector de metales no están sujetos al mismo mecanismo de desgaste. Si empiezan a llegar barras de ferralla afiladas donde antes la alimentación contenía pernos pequeños, inspeccione antes la correa del separador tipo overband y revise cómo pasan las piezas de mayor tamaño por la zona de descarga.
¿Qué elementos deben ponerse en condiciones seguras antes de realizar el mantenimiento?
Detenga la alimentación de material y aísle los equipos que puedan moverse, liberar energía o dejar caer material en la zona de trabajo. Un imán permanente permanece activo después del aislamiento eléctrico. Introducir la mano a través de un resguardo para retirar un alambre atrapado es una tarea de mantenimiento, no una inspección con el equipo en marcha.
Antes de realizar cualquier intervención directa, el personal cualificado debe:
- Identificar el accionamiento del separador, el transportador principal, el sistema de alimentación aguas arriba y cualquier suministro auxiliar o hidráulico que afecte a la tarea. Bloquear las fuentes de energía pertinentes y verificar su aislamiento conforme al procedimiento de la planta. Un pulsador de parada por sí solo no es un dispositivo de aislamiento de energía.
- Controlar la tensión acumulada en la banda, la presión, las superficies calientes y las cargas suspendidas. Si el trabajo requiere aflojar los elementos de suspensión, disponer los medios de sustentación y elevación previstos técnicamente antes de soltar ningún componente.
- Planificar la retirada del material ferroso retenido. Un electroimán puede soltar el acero cuando se interrumpe la excitación; antes de la parada, debe impedirse el acceso de personas a la zona de caída. En una unidad de imanes permanentes, deben controlarse las herramientas ferrosas y las piezas sueltas que puedan ser atraídas hacia el imán.
- Proporcione un acceso seguro, protecciones y medidas de control adecuadas para la tarea a cualquier persona portadora de un dispositivo médico que pueda verse afectado por campos magnéticos intensos. Mantenga las manos alejadas de los puntos de atrapamiento entre el acero, el imán y la banda.
En la industria general de EE. UU., los fundamentos del control de energías están recogidos en OSHA 29 CFR 1910.147. El objetivo práctico es evitar movimientos inesperados o liberaciones de energía mientras haya personas expuestas.
Observe la banda en funcionamiento únicamente desde fuera de la zona protegida por resguardos. Realice las comprobaciones físicas y los ajustes con el equipo aislado de sus fuentes de energía; a continuación, despeje la zona y vuelva a colocar los resguardos para efectuar una comprobación controlada con el equipo en marcha. Repita esta secuencia de parada, ajuste y observación si se requieren más correcciones.
¿Cómo se inspecciona la cinta de limpieza y se corrige su desalineación?
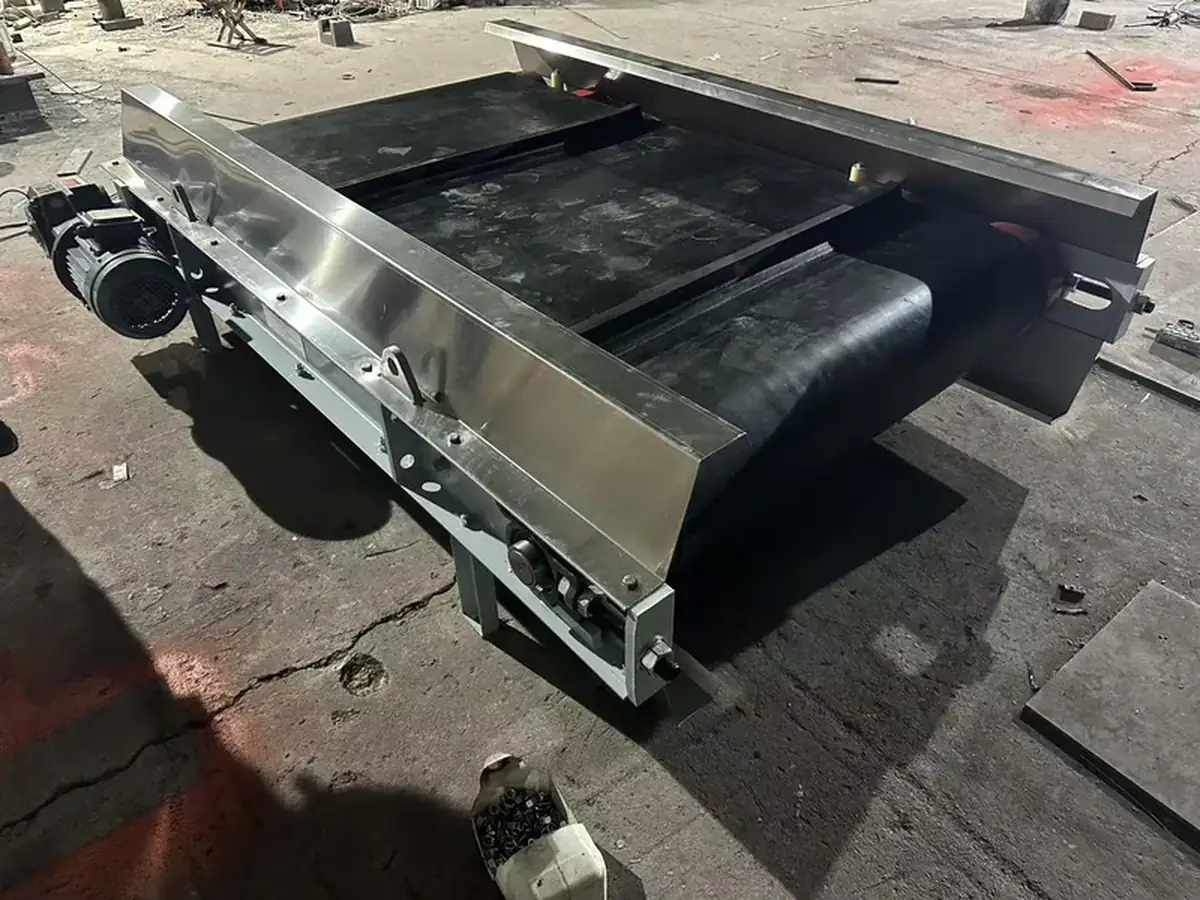
Inspeccione la banda y las superficies que la guían antes de modificar el ajuste del sistema tensor. Una desviación persistente de la banda puede deberse a la acumulación de material, una alineación incorrecta, daños en la estructura de la banda o una carga de hierro distribuida de forma irregular. Tensar la banda no eliminará esas causas.
Inspeccione la banda, el empalme y los tacos
Con el equipo aislado y consignado, examine las superficies y los bordes accesibles de la banda. Utilice el método autorizado del equipo para dejar a la vista las secciones ocultas; no desplace la banda tirando de ella a mano cerca del imán o de las poleas.
Busque cortes, perforaciones, refuerzos expuestos, pérdida de material en los bordes, empalmes abiertos y elementos de fijación sueltos en los empalmes mecánicos. Inspeccione los tacos —los perfiles elevados que transportan el hierro— para detectar grietas, desprendimientos o secciones ausentes. Compruebe también si hay alambres o residuos finos atrapados en las zonas donde la banda pasa junto al cuerpo del imán o las poleas.
Registre dónde se producen los daños. El desgaste a lo largo de un borde indica un posible problema de roce o de guiado de la banda. Los daños que se repiten en el empalme requieren revisar tanto el propio empalme como su paso alrededor de las poleas. Si aparecen cortes tras la llegada de chatarra de gran tamaño, deben revisarse el impacto y la holgura de descarga, además del estado de la banda.
Detenga el equipo si detecta un empalme que se está abriendo, un refuerzo expuesto o dañado, un desgarro que está aumentando o contacto con piezas fijas. Fotografíe la zona con el equipo aislado y aplique los criterios de reparación o sustitución de la banda para decidir el siguiente paso.
Determine la causa antes de modificar la tensión
Utilice el síntoma para decidir dónde inspeccionar primero. Esta secuencia combina el estado de la banda, la geometría de las poleas y el recorrido del material ferroso capturado.
| Síntoma | Inspeccione con el equipo aislado | Corrija la causa y vuelva a comprobarlo |
|---|---|---|
| La banda se desplaza de forma constante hacia un lado | Posiciones del tensor, alineación de las poleas, escuadría del bastidor y contacto con piezas fijas | Restablezca la geometría especificada y, a continuación, centre la banda siguiendo la secuencia de ajuste de esa máquina. |
| La desviación comienza tras un periodo de funcionamiento normal | Depósitos en las superficies de las poleas, objetos atrapados y alambres enrollados | Retire la obstrucción de forma segura e investigue cómo ha entrado o se ha acumulado. |
| La desviación se produce principalmente con piezas de hierro grandes | Carga desigual, estado de los tacos y holgura respecto a la tolva o el bastidor | Corrija las interferencias y la trayectoria de descarga antes de realizar más ajustes de alineación. |
| La desviación comienza después de sustituir la banda | Dimensiones de la banda, alineación del empalme, sentido de montaje y estado de las poleas | Corrija el problema de sustitución o montaje y, a continuación, vuelva a ajustar la tensión y el guiado de la banda. |
Ajuste la tensión mediante el método de medición especificado para la configuración de banda y poleas instalada. La banda debe transportar el hierro capturado sin patinar y mantener la holgura de funcionamiento y la flecha previstas en el diseño. No la tense simplemente para que el tramo inferior quede visualmente plano contra el imán. Una tensión excesiva sobrecarga los ejes y los rodamientos y puede dañarlos.
El Manual de mantenimiento del modelo TP de Eriez explica la relación entre el centrado, la comba de la banda y el tensado excesivo. Para su máquina, registre el valor de referencia de tensión aprobado y las posiciones del dispositivo tensor, de modo que el siguiente técnico disponga de una referencia inicial útil.
¿Qué debe comprobarse en los rodamientos, las poleas y el accionamiento?
Compruebe si hay cambios en el ruido, la temperatura, las vibraciones, las fugas y el movimiento, y relaciónelos con la carga de la banda y los ajustes recientes. Si un rodamiento se calienta después del tensado, es necesario realizar una inspección mecánica; añadir grasa repetidamente puede dejar la causa sin resolver.
Durante las inspecciones puntuales, examine las superficies de la polea, los alojamientos de los rodamientos, los pernos de montaje y los soportes del accionamiento. Busque marcas de rozamiento, piezas sueltas, juntas dañadas y fugas de aceite. Compruebe los resguardos de la transmisión y cualquier acoplamiento, cadena o correa trapezoidal instalados, siguiendo las instrucciones de mantenimiento del componente.
Para obtener registros de tendencias útiles:
- Mida la temperatura del alojamiento del rodamiento siempre en el mismo punto marcado, utilizando el mismo instrumento sin contacto y en condiciones de funcionamiento comparables. Registre también la temperatura ambiente y el tiempo de funcionamiento.
- Anote si el ruido o la vibración comienzan durante el funcionamiento en vacío, con carga de hierro capturado, después del calentamiento o inmediatamente después de un ajuste.
- Registre el tipo de lubricante, la cantidad, la fecha y las horas de funcionamiento de la máquina. Registre por separado la grasa de los rodamientos, el aceite del reductor y el aceite de refrigeración del electroimán.
Un aumento repentino de la temperatura, un ruido de rozamiento, una holgura visible o una vibración intensa requieren una parada controlada y una inspección. Compruebe si la tensión de la correa es excesiva y si existen obstrucciones, problemas de alineación o daños en los rodamientos antes de decidir si es necesario lubricarlos o sustituirlos.
Determine si cada rodamiento es reengrasable o estanco para las condiciones de servicio previstas. En los rodamientos reengrasables, utilice la grasa y la cantidad especificadas; habilite un acceso que permita realizar el mantenimiento sin exponer a nadie a piezas móviles. El calor, la contaminación y las cargas de impacto pueden acortar la vida útil de la grasa, tal como se explica en el SKF manual de mantenimiento de rodamientos. El seguimiento de la evolución de la temperatura ayuda a localizar cualquier cambio; los límites del componente determinan las medidas que deben adoptarse.
¿En qué se diferencia el mantenimiento de los separadores overband permanentes y electromagnéticos?
Ambos tipos requieren mantenimiento mecánico. Un separador electromagnético tipo overband también requiere revisar la alimentación de excitación, los controles y el sistema de refrigeración instalado. Una unidad de imanes permanentes no dispone de circuito de excitación magnética, pero el accionamiento de su banda de limpieza sigue necesitando alimentación eléctrica y mantenimiento.
Nuestro gama de separadores magnéticos tipo overband incluye diseños de imanes permanentes con descarga automática del hierro. Al determinar las tareas de mantenimiento de una unidad instalada, identifique por separado la fuente magnética y el accionamiento.
| Diseño | Trabajos mecánicos comunes | Atención adicional |
|---|---|---|
| Separador magnético permanente autolimpiante de banda transversal | Banda, empalme, tacos, poleas, rodamientos, accionamiento, montaje y descarga | El campo magnético permanece activo durante un corte del suministro eléctrico o una intervención de mantenimiento con el equipo aislado. Inspeccione el cuerpo para detectar daños por impactos o corrosión. |
| Separador electromagnético autolimpiante de banda transversal | Las mismas comprobaciones de la correa y del accionamiento | El personal cualificado inspecciona la excitación, las conexiones, los dispositivos de protección, las indicaciones de temperatura y el sistema de refrigeración instalado. |
En un electroimán refrigerado por aire, mantenga despejadas las superficies de disipación térmica y las vías de circulación del aire. En equipos refrigerados por aceite, compruebe que no haya fugas y mida el nivel con la máquina en la posición y a la temperatura especificadas. En un sistema de circulación forzada de aceite, también deben incluirse en la lista de mantenimiento la bomba, el enfriador, las mangueras y los dispositivos de caudal o temperatura instalados.
No trate el aceite de refrigeración del imán como si fuera aceite del reductor. Identifique el circuito, la especificación del fluido y la referencia de llenado antes de realizar el mantenimiento. El Manual de Goudsmit ROEx/SxEB, por ejemplo, indica que se debe comprobar el nivel de aceite del imán después de que se enfríe, ya que el aceite se dilata cuando está caliente.
La localización de averías eléctricas y las reparaciones internas del imán deben dejarse en manos de personal de servicio cualificado. La limpieza y la inspección rutinarias deben centrarse en los componentes accesibles, en lugar de abrir la carcasa del imán.
¿Por qué puede disminuir la eliminación de hierro después de una reparación mecánica?
Una reparación puede modificar la posición del imán, el sentido de marcha de la banda, la distancia de separación o la trayectoria de descarga, aunque las piezas nuevas funcionen correctamente. En primer lugar, determine en qué etapa falla el proceso de eliminación de hierro: captación, transporte o descarga final.
Si el hierro permanece en el material, compare la configuración actual con el último registro de funcionamiento aceptado. Mida la altura de la cara activa del imán desde la misma referencia fija y compruebe su posición transversal respecto a la cinta transportadora. Registre la profundidad de la capa de material y la velocidad de la cinta. En el caso de equipos electromagnéticos, incluya en la investigación el estado de la excitación y la temperatura.
Si el hierro es atraído, pero vuelve a caer sobre el producto, inspeccione el sentido de marcha de la cinta de limpieza, los tacos, el recorrido y la zona de recogida. Una tolva obstruida, un contenedor lleno o un cambio en la posición de descarga pueden anular una captación correcta. Observe todo el recorrido desde una posición protegida, en lugar de evaluar el funcionamiento únicamente en la cara activa del imán.
Las directrices de instalación de Bunting destacan dos cambios relevantes: dejar un imán elevado después de una avalancha de material y trasladarlo a una cinta transportadora cuya anchura o posición de descarga ya no sean adecuadas para el equipo. Ambas situaciones pueden reducir la eficacia de eliminación. Después del mantenimiento, restablezca la posición aceptada o evalúe la nueva configuración antes de volver a poner la línea en servicio.
Conserve una fotografía de referencia y las medidas de montaje junto con el registro de mantenimiento. Una reducción del peso del hierro recogido no basta por sí sola para diagnosticar un imán debilitado: la contaminación entrante y el tonelaje procesado también pueden variar. Compare condiciones equivalentes y utilice una prueba controlada con una pieza metálica patrón para investigar el resultado real de la eliminación.
¿Cómo se verifica el separador después del mantenimiento?
Ponga en servicio el separador únicamente después de comprobar que los componentes reparados funcionan correctamente y de verificar, en condiciones definidas, que se alcanza el resultado de eliminación de hierro requerido. Realice por separado las comprobaciones mecánicas y de separación para evitar que el funcionamiento fluido de la banda oculte un problema de captación o descarga.
- Prepare el equipo para la puesta en marcha. Compruebe que no falte ninguna herramienta ni pieza desmontada. Fije los elementos de sujeción, los resguardos y las cubiertas; asegúrese de que no haya personal en las zonas de la banda y de caída del hierro. Restablezca y pruebe las funciones de seguridad mediante el procedimiento de puesta en marcha autorizado.
- Realice una prueba controlada en vacío. Observe desde el exterior de los resguardos el sentido de marcha, el guiado y centrado de la banda, las holguras, el ruido y el comportamiento del accionamiento. Detenga y vuelva a aislar el equipo si se producen roces o desviaciones.
- Introduzca una carga de material controlada. Observe el guiado y centrado de la banda bajo carga, el comportamiento de los tacos y la descarga en la zona de recogida. Compruebe el rodamiento o el accionamiento reparado comparándolo con su estado de funcionamiento registrado.
- Compruebe la operación de separación. Defina el material, el tamaño y la forma del metal objetivo, su posición en la carga, la profundidad del material, la velocidad del transportador, la posición del imán y el número de pasadas. Utilice un procedimiento de ensayo aprobado para la instalación que mantenga al personal alejado y evite que las piezas de prueba no recuperadas lleguen a la maquinaria situada aguas abajo o al producto.
- Registre el resultado completo. Anote las piezas introducidas, las piezas levantadas y las piezas recuperadas en la zona de recogida prevista. Registre cualquier pieza que vuelva a caer, que no sea recogida o que provoque una obstrucción, junto con el criterio de aceptación acordado y la medida de seguimiento.
Por ejemplo, supongamos que en una comprobación controlada se introducen diez piezas de acero identificadas. Las diez son levantadas, pero solo nueve llegan al contenedor de recogida. La siguiente tarea consiste en localizar la pieza que falta y corregir el fallo de transporte o descarga. Un recuento basado únicamente en la recogida ocultaría este problema. Mantenga protegidos los equipos situados aguas abajo durante la investigación.
Seleccione las posiciones de las piezas de ensayo en función de la aplicación. Un perno expuesto y de fácil acceso situado sobre una capa poco profunda no representa una pieza objetivo enterrada a la profundidad máxima de material acordada. Al comparar el resultado con el obtenido antes del mantenimiento, mantenga constantes las condiciones definidas y registre cualquier diferencia.
Las mediciones magnéticas pueden complementar esta comprobación cuando se hayan definido los puntos de ensayo y el método de medición. Un valor superficial más alto no demuestra por sí solo que la pieza ferrosa objetivo sea levantada y descargada a la distancia de trabajo.
¿Qué registros de mantenimiento y repuestos se deben conservar?
Incluya suficiente información para relacionar cada síntoma con los componentes instalados, las condiciones de funcionamiento y la última modificación realizada. Un registro que solo indique “banda ajustada” dificulta la resolución de la siguiente avería recurrente.
En cada intervención, registre:
- Identificación del equipo, fecha, horas de funcionamiento, material y síntoma observado.
- Posición de la banda, ubicación de los daños, referencias del tensor, lubricante utilizado y piezas sustituidas.
- Observaciones pertinentes sobre temperatura, ruido, fugas y montaje, en condiciones de funcionamiento comparables.
- La medida adoptada, el resultado del rearranque, el resultado de la eliminación de hierro y la próxima tarea programada.
Identifique las piezas de repuesto a partir del plano del equipo y de las marcas de los componentes. En el caso de una banda, conserve los datos de anchura, longitud, espesor, construcción, tipo de empalme y disposición de los perfiles transversales. En el caso de los rodamientos y el accionamiento, conserve las referencias legibles de los componentes. Una banda con empalme mediante grapas y una banda sin fin vulcanizada pueden requerir distintos trabajos de sustitución y tiempos de parada diferentes.
Cuando los daños en la banda hayan detenido la producción y el plazo de entrega del repuesto sea prolongado, considere mantener en las instalaciones la banda correcta y los elementos de empalme correspondientes. Utilice el patrón de fallo observado para seleccionar los repuestos, en lugar de pedir un kit genérico que podría no ser adecuado.
Eficaz mantenimiento de separadores magnéticos tipo overband combina inspecciones periódicas, un mantenimiento correctamente planificado y un resultado documentado tras la nueva puesta en marcha. Aumente la frecuencia de las comprobaciones cuando las condiciones sean más exigentes, subsane la causa de las averías recurrentes y verifique que el hierro capturado llegue a la zona de descarga prevista.
Para solicitar la revisión de un equipo Corvelan, envíe la identificación del equipo, el síntoma, los cambios recientes, las horas de funcionamiento y los datos disponibles de los componentes. Utilice el campo Mensaje de nuestro página de contacto para describir el problema, o envíe un correo electrónico a [email protected] con fotografías y el plano correspondiente. Indique si el problema afecta a la captación, la marcha de la banda o la descarga final para que podamos centrar el análisis.
Mantenimiento del separador magnético tipo overband FAQ
¿Puede un overband de imanes permanentes seguir protegiendo el transportador mientras su banda de limpieza está parada?
El campo magnético permanece activo, pero el hierro capturado deja de ser evacuado. La acumulación puede obstruir la zona de la banda o permitir que el hierro vuelva al material. Detenga la alimentación si se produce un fallo en el accionamiento de la banda y soluciónelo antes de reanudar la producción normal. Reiniciar el transportador principal porque el imán sigue atrayendo el acero no resuelve el problema de descarga.
¿Se puede limpiar todo el separador con una hidrolimpiadora?
Utilice el lavado a presión únicamente cuando el equipo instalado y sus componentes admitan este método de limpieza. Un resguardo no determina el grado de protección frente a la entrada de agua de la envolvente de un motor, rodamiento o sistema de control. Identifique primero los componentes expuestos y el método de limpieza autorizado. Evite la entrada de agua en los sistemas eléctricos y de lubricación, y restablezca las condiciones de sequedad requeridas antes de volver a poner el equipo en marcha.
¿Deben mantenerse las mismas fechas de mantenimiento si se añade otro turno a la línea?
Recalcule las fechas de mantenimiento basadas en las horas de funcionamiento y mantenga en el plan las tareas programadas por calendario. Un mayor número de horas de funcionamiento adelanta una intervención de mantenimiento basada en horas de servicio, aunque el intervalo de calendario no haya cambiado. Mantenga la inspección de turno en cada turno de funcionamiento y revise las tendencias de desgaste o acumulación derivadas del régimen de servicio más prolongado.
¿Una menor cantidad de hierro en el contenedor de recogida significa que el imán ha perdido fuerza?
No. Compare el material de entrada, el tonelaje procesado y las condiciones de funcionamiento antes de diagnosticar el imán. Registre la masa de hierro recogida y las toneladas procesadas durante periodos comparables; a continuación, divida la masa entre el tonelaje para comparar los kilogramos de hierro recogido por tonelada. Cualquier variación debe dar lugar a una investigación; utilice el procedimiento definido con el metal objetivo para comprobar la captación y la descarga. Tanto la contaminación del material de entrada como la caída de nuevo del hierro en el producto pueden alterar la cifra de recogida.




