Trouvez l’équipement adapté au point d’installation et à l’opération de séparation.
Tous les séparateurs magnétiques →Commencez par le matériau ou la ligne de production à protéger.
Toutes les applications →Comparez les technologies, vérifiez les paramètres et préparez votre demande de devis.
Tous les guides →Découvrez l’usine, les contrôles qualité et les réponses à vos questions avant de demander un devis.
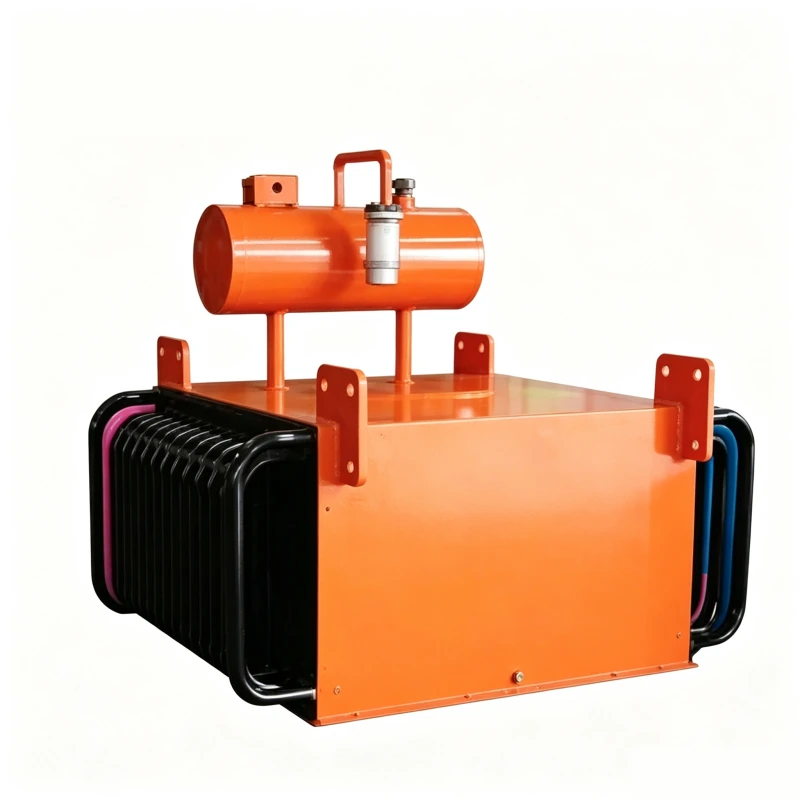
Corvelan oil-cooled suspended electromagnetic separators remove unwanted iron and steel from bulk material moving on a conveyor. These magnetic pieces are often called ferraille ferromagnétique indésirable. Ils contribuent à protéger les concasseurs, broyeurs, déchiqueteurs et autres équipements en aval. Nous sélectionnons le séparateur en fonction de la largeur de votre bande, de l'épaisseur de la couche de matériau, de la vitesse de la bande, du fer à extraire, de la distance entre l'aimant et le fer et du mode de nettoyage.
Un séparateur électromagnétique suspendu refroidi par huile est un aimant alimenté électriquement, installé au-dessus d'un convoyeur pour extraire le fer et l'acier des matériaux en vrac situés en dessous. L'huile du système de refroidissement évacue la chaleur de la bobine électromagnétique. Ce type de séparateur est couramment utilisé en amont des concasseurs, broyeurs, déchiqueteurs et autres équipements susceptibles d'être endommagés par des éléments ferreux indésirables.
Les morceaux de fer et d'acier fortement attirés par un aimant.
Au-dessus d'un convoyeur, d'un point de transfert ou d'une zone de déchargement où les éléments ferreux indésirables peuvent être extraits du flux de matériaux.
La largeur de bande, l'épaisseur de la couche de matériau, la distance de travail, la vitesse de bande, le fer à extraire, la fréquence de présence du fer et la méthode de nettoyage.
Choisissez cet électroaimant suspendu refroidi par huile à nettoyage manuel lorsque le fer n'apparaît qu'occasionnellement, que le convoyeur peut être arrêté pour un nettoyage planifié et que le refroidissement par huile est autorisé sur le site. Si le fer est fréquemment présent, si la production ne peut pas être arrêtée, si l'utilisation d'huile n'est pas autorisée ou si la cible principale est l'aluminium ou le cuivre, choisissez un autre type de séparateur.
Utilisez ce séparateur lorsque des boulons, écrous, barres ou autres éléments en fer sont présents occasionnellement et que les opérateurs peuvent nettoyer l'aimant en toute sécurité lors d'un arrêt programmé.
Utilisez un électroaimant suspendu autonettoyant lorsque le fer capté s'accumule fréquemment ou que la production ne peut pas être arrêtée pour un nettoyage manuel.
Si l'aluminium, le cuivre ou des minéraux fins faiblement magnétiques constituent la cible principale, ce séparateur n'est pas adapté à l'application.
Cet équipement peut également être appelé un déferriseur électromagnétique ou une électroaimant de suspension refroidi par huile dans les applications sur convoyeur.
Choisissez en fonction des conditions réelles du convoyeur, et non d’un numéro de modèle familier ou de la valeur de gauss en surface la plus élevée. Le métal ciblé, la distance de travail, la fréquence de présence de fer, la méthode de nettoyage et la configuration du convoyeur déterminent le type adapté à l’application.
| Votre condition de convoyeur | Aimant permanent suspendu | Électroaimant à nettoyage manuel | Électroaimant autonettoyant |
|---|---|---|---|
| Les éléments ferreux n’apparaissent qu’occasionnellement | Bon point de départ si la distance requise se situe dans sa portée magnétique | Applications adaptées | Généralement plus d’équipement que nécessaire |
| Présence fréquente de fer | Uniquement s’il est associé à un système de nettoyage automatique adapté | À éviter | Choisir cette option |
| La production ne peut pas être arrêtée pour le nettoyage | Uniquement avec un nettoyage automatique | À éviter | Choisir cette option |
| Couche de matériau épaisse ou distance importante entre l’aimant et les éléments ferreux | À utiliser uniquement si cette solution peut respecter la distance requise | L’électroaimant constitue le meilleur point de départ | L’électroaimant constitue le meilleur point de départ |
| Aucune alimentation électrique disponible pour l’aimant | Opter pour la solution à aimants permanents | Non adapté | Non adapté |
| Un système magnétique alimenté est nécessaire | Aucune bobine alimentée | Oui | Oui |
| L'accès manuel est difficile ou dangereux | Dépend de la conception du système de nettoyage | À éviter | Choisir cette option |
Ne choisissez pas l’aimant uniquement en fonction du plus gros morceau de fer que vous prévoyez de rencontrer. Dimensionnez-le pour le morceau dangereux le plus difficile à extraire. Une grande plaque située au-dessus du matériau peut être plus facile à retirer qu’un boulon plus petit enfoui au fond d’une couche épaisse de matériau.
Lorsque la bobine est alimentée électriquement, le séparateur crée un champ magnétique sous l’aimant. Les pièces en fer et en acier qui réagissent au champ sont attirées vers le haut. La gravité, l’enfouissement profond, l’entraînement par le matériau et le mouvement du convoyeur s’opposent à cette force d’attraction. Sur ce modèle à nettoyage manuel, le fer capté reste sur la face de l’aimant jusqu’à son retrait lors de l’arrêt de nettoyage prévu.
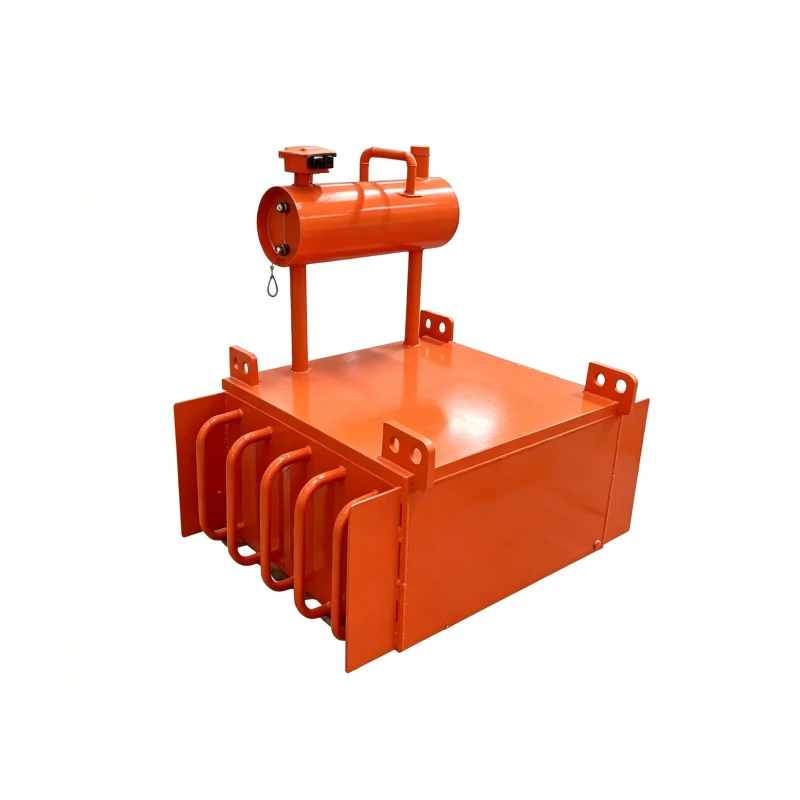
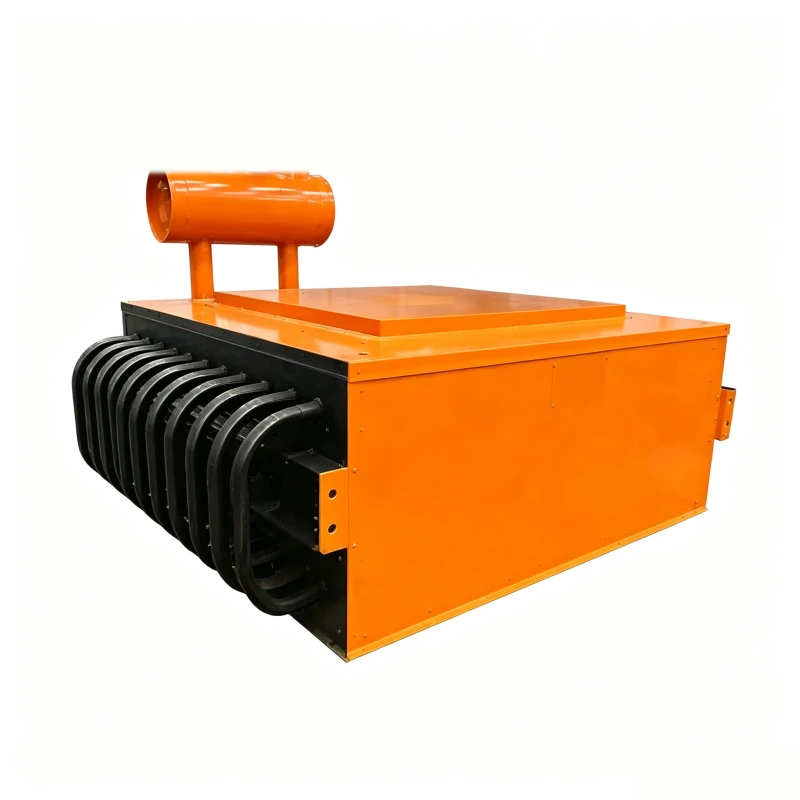
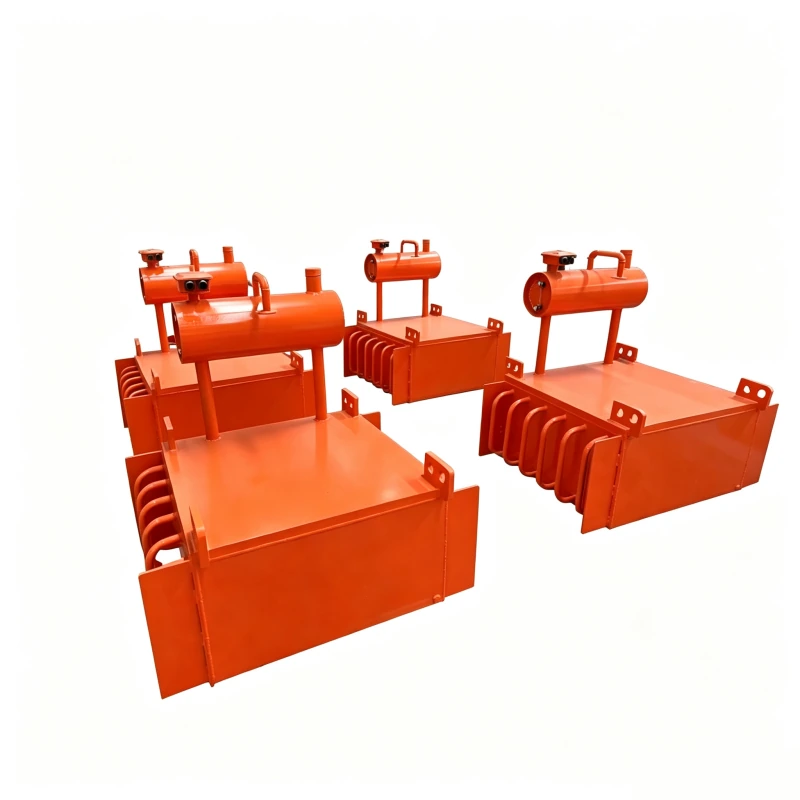
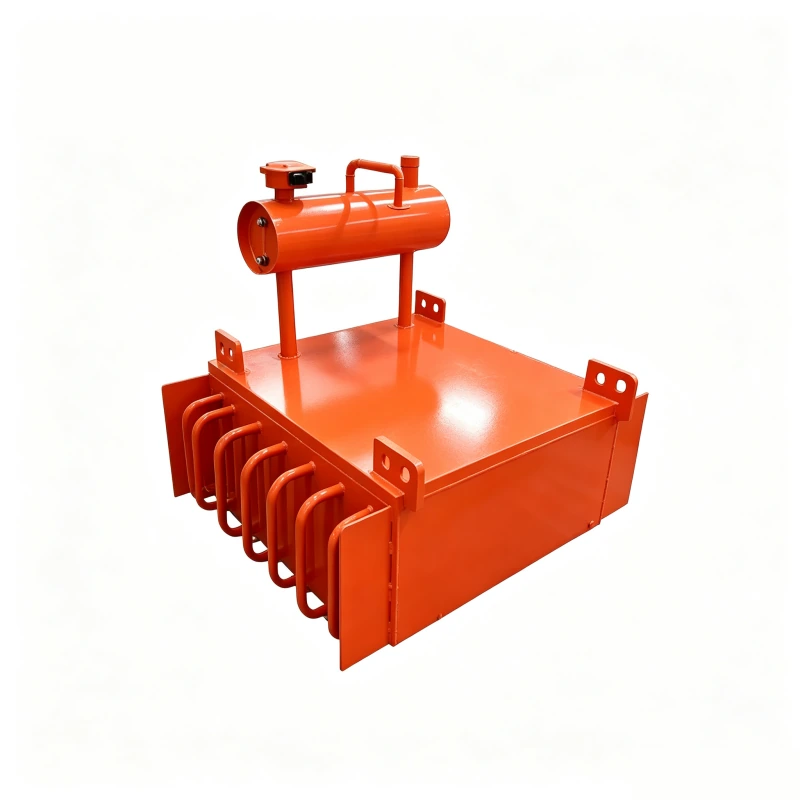
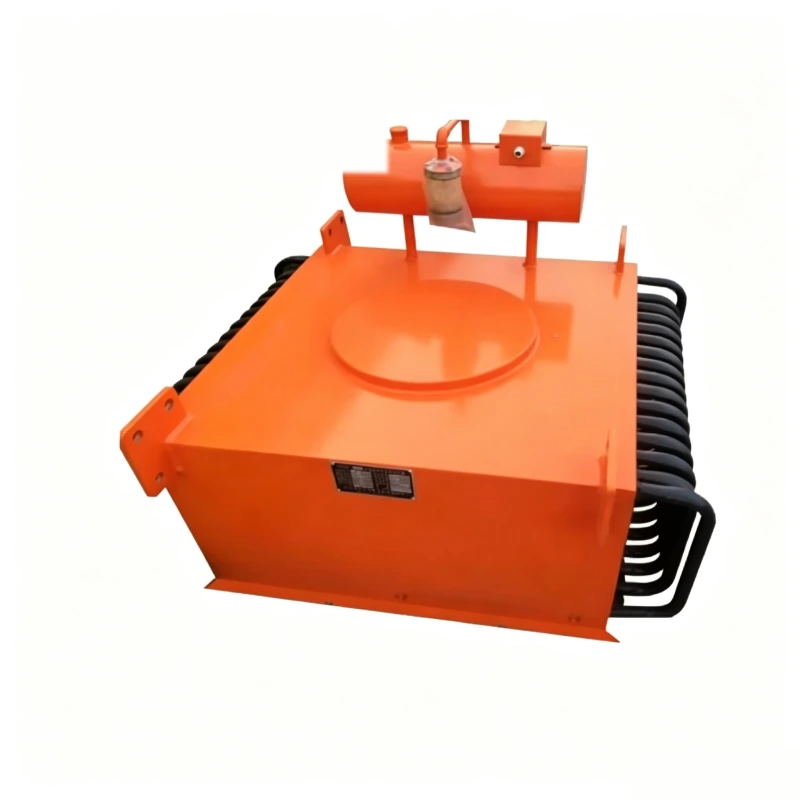
La photo du produit fourni montre un corps d’aimant suspendu rectangulaire, un ensemble supérieur, des points de levage ou de suspension visibles et des tuyauteries externes autour du carter.
La photo montre la structure extérieure. Nous confirmons la puissance de la bobine, la tension, les détails du refroidissement, les exigences magnétiques et les dimensions dans la spécification technique de l'équipement sélectionné.
La vitesse de bande et l’épaisseur de la couche de matériau influent sur la durée pendant laquelle le fer reste sous l’aimant et sur sa distance par rapport à la face magnétique.
Plus le fer est proche de l’aimant, plus il est facile à attirer. Sa taille, son poids, sa forme et sa position influent également sur l’intensité de sa réaction.
L’aimant doit faire plus qu’attirer le fer. Il doit extraire le fer du matériau environnant à la distance de travail réelle.
Retirez le fer capté lors de l’arrêt de nettoyage prévu. Si vous avez besoin d’une évacuation automatique pendant que la ligne continue de fonctionner, choisissez plutôt un séparateur autonettoyant.
| Lorsque cela se produit | Que choisir |
|---|---|
| L’électroaimant doit rester sous tension pendant de longues périodes ou la charge thermique est élevée. | Choisissez la version refroidie à l’huile. |
| Votre projet exige spécifiquement un électroaimant refroidi à l’huile. | Choisissez le refroidissement à l’huile et indiquez les exigences relatives au refroidissement et à la surveillance dans la demande de devis. |
| Toute fuite d'huile serait inacceptable pour le procédé ou le site. | Ne choisissez pas un refroidissement à l'huile. Utilisez un électroaimant refroidi par air ou une autre solution appropriée. |
| Vous souhaitez éviter les opérations d'inspection et de maintenance du circuit d'huile. | Utilisez une solution refroidie par air si elle peut supporter la charge thermique requise. |
Avant la mise en production, confirmez la configuration du refroidissement, les points d'inspection liés à l'huile, la température du site, la durée pendant laquelle l'aimant doit rester sous tension, l'alimentation électrique, les besoins en matière de surveillance ainsi que les contrôles requis avant l'expédition.
La photo du produit montre les tuyaux de refroidissement extérieurs autour du corps de l'aimant. Elle vous permet de voir l'espace nécessaire à la maintenance de l'équipement. Elle ne permet pas de déterminer le type d'huile, la quantité d'huile, le circuit d'écoulement interne, le taux d'évacuation de la chaleur ni l'élévation de température admissible. Confirmez ces éléments dans la spécification technique.
Mesurez de la face de l’aimant jusqu’à l’élément ferreux dangereux le plus éloigné qui doit être capté. Si l’élément ferreux peut être enfoui au fond du matériau, incluez toute l’épaisseur du matériau. Ne mesurez pas uniquement l’espace libre entre l’aimant et la surface du matériau.
Plus la couche de matériau est épaisse, plus les éléments ferreux enfouis sont éloignés de l’aimant. Les ingénieurs appellent souvent la couche de matériau la lit de matériau, et son épaisseur la profondeur de charge. Si la production normale atteint 220 mm, même si la moyenne est inférieure, indiquez-nous 220 mm. Nous dimensionnons l’équipement pour les conditions normales les plus contraignantes, et non pour les plus faciles.
Utilisez la distance entre la face de l’aimant et la cible située près de la surface du matériau. Il s’agit généralement de la position de captage la plus facile.
Ajoutez l’espace au-dessus du matériau et toute l’épaisseur du matériau. Utilisez cette distance plus importante lorsque l’élément ferreux situé au fond doit être éliminé.
Utilisez l’épaisseur maximale normale de matériau. Traitez séparément les surcharges occasionnelles si elles dépassent les conditions normales de fonctionnement.
| Lorsque cela se produit | Que faire | Solution à éviter |
|---|---|---|
| Le fer peut être enfoui au fond | Sélectionnez et testez l’équipement en tenant compte de la distance totale jusqu’à la cible située au fond. | Ne testez pas uniquement avec du fer placé en surface. |
| L’épaisseur de matériau varie pendant la production normale | Utilisez l’épaisseur maximale normale. | N'utilisez pas uniquement la profondeur moyenne. |
| Le matériau est collant, dense ou s'enroule autour des éléments ferreux. | Vérifiez que l'aimant peut extraire l'élément ferreux du matériau qui l'entoure. | Ne supposez pas que la seule attraction signifie que l'élément ferreux pourra être retiré. |
| Un petit élément ferreux peut malgré tout endommager le concasseur ou le broyeur. | Utilisez cet élément lors de l'essai convenu s'il constitue la cible dangereuse la plus difficile à extraire. | Ne testez pas uniquement le plus gros élément. |
| Des poutres en acier, des rouleaux porteurs ou des goulottes se trouvent à proximité de l'aimant. | Indiquez-les sur le plan ou sur la photo du convoyeur. | Ne négligez pas les éléments en acier situés à proximité. |
Envoyez la largeur de la bande, la profondeur normale et maximale de la couche de matériau, la vitesse de la bande, l'élément ferreux cible et la position disponible pour l'aimant. Nous utilisons ces informations pour sélectionner la configuration du séparateur.
Oui. Une vitesse de bande plus élevée laisse moins de temps à l’aimant pour attirer et soulever le fer. Un élément cible facile à saisir sur une plaque d’essai fixe peut être plus difficile à retirer lorsqu’il passe sous l’aimant à la vitesse de production.
L’élément cible reste plus longtemps dans la zone de travail magnétique ; l’aimant dispose donc de davantage de temps pour l’attirer et le soulever.
L’élément cible traverse plus rapidement la zone de travail magnétique. Si le fer non capté risque d’endommager des équipements importants, utilisez un essai de capture d’une cible en mouvement à la vitesse convenue.
These are engineering examples, not published Corvelan customer projects. The numbers show how to choose the equipment and set the factory checks. They are not Corvelan rated performance values.
Électroaimant suspendu refroidi à l’huile, à nettoyage manuel.
Pourquoi : Le fer n’apparaît qu’occasionnellement ; une évacuation automatique continue n’est donc pas nécessaire.
Séparateur électromagnétique suspendu autonettoyant.
Ne choisissez pas : le produit à nettoyage manuel présenté sur cette page.
Pourquoi : le fer capté doit être évacué pendant que le convoyeur continue de fonctionner.
Utilisez 530 mm comme distance de travail dans cet exemple.
250 mm de dégagement + 280 mm de profondeur de matériau = 530 mm.
Pourquoi : la position inférieure cible exigée est la plus contraignante.
Effectuez un test de capture sur cible en mouvement avant l'expédition.
Pourquoi : Une mesure en gauss ou un essai d'arrachement à l'arrêt ne permet pas de déterminer si le boulon sera retiré à la vitesse de convoyage convenue.
Le métal indésirable est principalement de l'aluminium et du cuivre, plutôt que du fer ou de l'acier au carbone.
Ne choisissez pas ce séparateur.
Utilisez un séparateur à courants de Foucault, un système de détection des métaux ou une autre méthode conçue pour le métal ciblé.
Toute fuite d'huile est inacceptable ou le procédé interdit l'utilisation d'huile.
Ne choisissez pas la version refroidie par huile.
Utilisez une conception électromagnétique refroidie par air ou un autre système magnétique adapté.
Choisissez le nettoyage manuel lorsque la présence de fer est occasionnelle et que le convoyeur peut être arrêté en toute sécurité. Choisissez l’autonettoyage lorsque le fer apparaît fréquemment ou que la production ne peut pas être interrompue. La méthode de nettoyage doit être adaptée à la vitesse d’accumulation du fer capté.
| Vos conditions | Que choisir | Pourquoi |
|---|---|---|
| Le fer apparaît seulement de temps à autre et des arrêts de nettoyage planifiés sont acceptables. | Électroaimant suspendu à nettoyage manuel. | Vous n’avez pas besoin d’une bande d’évacuation continue. |
| Le fer apparaît fréquemment ou s’accumule rapidement sur l’aimant. | Électroaimant suspendu autonettoyant. | L’évacuation automatique empêche le fer capté d’interrompre le fonctionnement normal. |
| Les opérateurs ne peuvent pas atteindre l’aimant en toute sécurité pour retirer le fer capté. | Électroaimant suspendu autonettoyant. | Ne comptez pas sur un accès manuel dangereux pendant le fonctionnement normal. |
| Le convoyeur ne peut pas être arrêté pour les nettoyages réguliers. | Électroaimant suspendu autonettoyant. | Le nettoyage manuel interromprait la production normale. |
| Le fer apparaît principalement lors du démarrage, des opérations de maintenance ou de rares événements anormaux. | Un électroaimant suspendu à nettoyage manuel peut être utilisé. | Vous pouvez retirer le fer capté pendant les arrêts planifiés. |
Si une condition modifie le choix de l'équipement, son installation ou l'essai final, indiquez-la dans la spécification technique approuvée. Ne vous appuyez pas sur une page générale de catalogue.
| Éléments à définir | Détails | Éléments concernés |
|---|---|---|
| Type de séparateur | À nettoyage manuel ou autonettoyant ; refroidi par huile ou avec une autre option de refroidissement. | Type d'équipement et configuration mécanique. |
| Matériau et procédé | Matériau, granulométrie des particules, masse volumique apparente, humidité, débit et régularité de l'alimentation. | Comportement du matériau et difficulté à extraire le fer enfoui. |
| Convoyeur | Largeur et vitesse de la bande, forme de l'auge, ainsi qu'épaisseur normale et maximale de la couche de matériau. | Distance de travail et durée d’exposition au champ magnétique. |
| Fer ciblé | Taille de la plus petite pièce dangereuse, taille de la plus grande pièce, poids approximatif, forme, position d’enfouissement et fréquence d’apparition. | Performance magnétique requise et fréquence de nettoyage. |
| Position de l’aimant | Référence de la face de l’aimant, distance cible, position d’installation et présence d’acier à proximité. | Emplacement où l’aimant doit fonctionner. |
| Alimentation électrique et refroidissement | Alimentation électrique disponible sur site, durée pendant laquelle l’aimant reste sous tension, température du site, dispositif de refroidissement, commandes et surveillance. | Conception électrique et conception du refroidissement. |
| Installation | Suspension, support, hauteur disponible, voie d’évacuation, accès pour la maintenance et accès pour le levage. | Possibilité d’installer et d’entretenir le séparateur en toute sécurité. |
| Contrôles en usine | Vérification du plan d’ensemble (GA), contrôle électrique, point de mesure magnétique, essai de traction le cas échéant et essai dynamique de captage si nécessaire. | Éléments devant être conformes avant l’expédition. |
| Documents | Plans requis, procès-verbaux d’essais, liste de colisage et informations d’exploitation et de maintenance. | Ce que vous recevez avec l’équipement. |
| Raccourci trompeur | Pourquoi ce critère peut vous induire en erreur |
|---|---|
| “ La valeur en gauss est plus élevée. ” | La valeur en gauss mesurée en un point indique la densité de flux magnétique à cet endroit. Elle ne prouve ni la force d'attraction ni la capacité de capture sur un convoyeur en mouvement. |
| “ Le corps de l'aimant est plus grand. ” | Un corps plus grand ne prouve pas que le champ magnétique est suffisamment puissant au niveau des éléments ferreux que vous devez capturer. |
| “ Il est refroidi à l'huile. ” | Le refroidissement à l'huile contribue à maîtriser la chaleur. À lui seul, il ne prouve pas que l'aimant peut capturer les éléments ferreux requis. |
| “ La largeur de bande correspond. ” | La largeur de bande n'est qu'un des paramètres à prendre en compte. L'épaisseur de la couche de matériau, la vitesse de bande, les éléments ferreux ciblés et la distance de travail peuvent modifier le séparateur magnétique requis. |
| “ Il a récupéré des éléments ferreux sur une bande vide. ” | La récupération d'éléments ferreux sur une bande vide ne prouve pas que l'aimant peut éliminer les éléments ferreux enfouis pendant la production normale. |
Commencez par choisir l'emplacement de l'aimant. Vérifiez ensuite la distance cible réelle, le circuit d'évacuation du fer, la structure porteuse et l'espace nécessaire à la maintenance. Un espace libre au-dessus du convoyeur ne suffit pas.
| Votre installation | Que faire |
|---|---|
| L'aimant est positionné au-dessus du milieu de la bande, avec un espace permettant d'évacuer le fer sur le côté. | Utilisez une configuration transversale par rapport à la bande. Vérifiez le dégagement latéral, le bac ou la goulotte de collecte, la structure métallique porteuse et l'accès pour la maintenance. |
| L'aimant est positionné près du tambour de tête, et le fer capté peut être évacué dans le même sens que la bande. | Utilisez une configuration en ligne. Vérifiez le trajet du matériau, la position du tambour, la hauteur disponible et le point d'évacuation du fer capté. |
| L'aimant est positionné au-dessus d'une bande en auge. | Vérifiez l’épaisseur totale de la couche de matériau et la forme de l’auge. Ne vous basez pas uniquement sur l’entrefer vertical. |
| Des poutres en acier, des rouleaux porteurs ou des éléments de goulotte se trouvent à proximité de l’aimant. | Indiquez tous les éléments en acier situés à proximité sur le plan avant d’approuver l’installation. |
| Une hauteur disponible limitée oblige à éloigner l’aimant du matériau. | Modifiez la configuration ou utilisez une conception magnétique fonctionnant à une distance plus importante. Ne vous contentez pas de relever l’aimant en supposant qu’il fonctionnera de la même manière. |
Confirmez la structure porteuse, les points de levage, la configuration de suspension et les accès avant l’expédition.
Éloignez tout élément en acier non évalué de la zone de travail magnétique requise. Les éléments en acier situés à proximité peuvent modifier le cheminement magnétique.
Prévoyez un cheminement maîtrisé vers une benne ou une zone de collecte sûre pour le fer capté. Celui-ci ne doit pas heurter l’équipement, retomber dans le matériau ni créer un risque lors de la maintenance.
Envoyez-nous le plan du convoyeur ou des photos. Avant de choisir la configuration définitive, nous vérifierons la position d'installation prévue, le chemin d'évacuation des éléments ferreux et l'espace disponible pour les supports.
Si les opérateurs ne peuvent pas isoler l'équipement, atteindre en toute sécurité le fer capté et maîtriser la destination du métal retiré, n'utilisez pas une conception à nettoyage manuel. Modifiez l'installation ou choisissez un séparateur autonettoyant.
Vérifiez l'espace de maintenance par rapport au plan approuvé. Ne l'estimez pas à partir de la photo du produit.
Avant le début de la production, nous vérifions les conditions du convoyeur susceptibles de modifier le dimensionnement de l’aimant, la méthode de nettoyage ou la configuration d’installation. Si l’un de ces éléments change ultérieurement, informez-nous avant la fabrication de l’équipement.
| Nous vérifions | Pourquoi est-ce important ? |
|---|---|
| Largeur de bande | L’aimant doit couvrir la zone requise du convoyeur. |
| Épaisseur maximale de la couche de matériau | Cela permet de définir la position cible la plus éloignée. |
| Vitesse de bande | Avec des bandes plus rapides, l’aimant dispose de moins de temps pour attirer et soulever la cible. |
| Éléments ferreux à capter | La taille, le poids, la forme et la position influent sur la difficulté de captage. |
| Fréquence d’apparition des éléments ferreux | Cela nous indique s’il faut privilégier un nettoyage manuel ou un système autonettoyant. |
| Espace d’installation | Cela concerne le montage transversal sur bande, le montage en ligne, la suspension, l’évacuation et l’accès pour la maintenance. |
| Alimentation électrique et température sur site | Ces paramètres déterminent la configuration électrique et le système de refroidissement. |
| Contrôles requis en usine | Ils indiquent ce qui doit être mesuré ou testé avant l’expédition. |
Chaque contrôle répond à une question différente. Une mesure en gauss indique la densité de flux magnétique en un point défini. Un essai de force d’attraction indique avec quelle intensité l’aimant attire une pièce d’essai définie. Un essai de captage d’une cible en mouvement indique si la cible convenue est captée dans les conditions de déplacement convenues.
| Contrôlez | Ce qu’il faut en retenir | Ce que cela ne permet pas de déterminer |
|---|---|---|
| Plan d'ensemble (GA) et vérification des dimensions | Dimensions hors tout, points de suspension, interfaces et espace nécessaire pour la maintenance par rapport au plan approuvé. | Si l’aimant peut capter le fer cible requis. |
| Contrôle électrique | Si les valeurs et les fonctions électriques convenues correspondent aux données techniques approuvées. | Si le fer sera capté sur un convoyeur en mouvement. |
| Gauss en surface | Densité de flux magnétique en un point défini de la surface. | Captage à la distance de travail réelle. |
| Gauss à la distance de travail | Densité de flux magnétique en un point défini situé à distance de l'aimant. | Si le fer sera extrait d'un matériau en mouvement. |
| Essai de force d'attraction | Force d'attraction exercée sur une pièce d'essai définie, dans une position et des conditions définies. | Performance complète de captage sur convoyeur. |
| Essai de captage d'une cible en mouvement | Si la cible convenue est captée à la distance, à la profondeur de matériau et à la vitesse de déplacement convenues. | Performance en dehors des conditions d'essai convenues. |
| Simulation magnétique | Un profil de champ magnétique prédit à partir des hypothèses du modèle. | Un résultat mesuré en usine ou sur site. |
Utilisez-le lorsque la présence de fer non capturé peut endommager des équipements importants en aval, lorsque la bande est rapide, lorsque la couche de matériau est épaisse, lorsque la cible requise est de petite taille ou enfouie, ou lorsque le projet exige un résultat de capture défini.
Demandez les contrôles qui répondent aux questions importantes pour votre projet. Une photo du produit confirme la configuration fournie. Un plan confirme les dimensions. Un relevé magnétique confirme une valeur en un point défini. Un essai avec une cible en mouvement vérifie le captage effectif dans les conditions d’essai convenues.
| Contrôle ou enregistrement | Informations à présenter | Quand vous en avez besoin |
|---|---|---|
| Photos du produit | Équipement complet, points de suspension visibles, éléments externes de refroidissement et configuration fournie. | Pour confirmer ce qui est expédié. |
| Plan d’ensemble (GA) approuvé | Dimensions hors tout, points de suspension, interfaces, position d’installation et espace nécessaire pour la maintenance. | Utilisez-le pour toute installation spécifique au projet. |
| Contrôle dimensionnel | Dimensions mesurées comparées au plan approuvé. | À utiliser lorsque l'espace d'installation est restreint ou prédéfini. |
| Rapport d’essai électrique | Tension, courant, résistance de bobine et autres contrôles électriques spécifiés convenus. | Lorsque votre projet exige des données d’essai électriques consignées par écrit. |
| Mesure en gauss | Position de la sonde, distance de mesure, condition d’alimentation, instrument et valeur relevée. | Lorsqu’une valeur magnétique définie doit être mesurée dans le cadre de la commande. |
| Essai de force d'attraction | Pièce d’essai, position, distance et condition de mesure de la force d’attraction. | Lorsqu’une condition d’attraction définie est requise. |
| Essai de captage d'une cible en mouvement | Fer cible, position cible, distance de travail, état du matériau, vitesse de déplacement, nombre de passages et résultat. | Utilisez-le lorsque la capture réelle en mouvement doit être vérifiée. |
| Contrôle du système de refroidissement | Composants de refroidissement visibles, contrôles spécifiés et vérification de toute fuite ou condition anormale. | Pour les équipements refroidis à l’huile. |
| Photo de la plaque signalétique | Identité définitive de l’équipement et caractéristiques nominales approuvées. | Avant l’expédition, puis à nouveau après la livraison. |
| Photos de l’emballage et liste de colisage | État de l’équipement et éléments inclus dans l’expédition. | Lorsque l’exhaustivité de l’expédition doit être consignée. |
Indiquez-nous les plans, rapports d’essai et documents techniques dont votre projet a besoin avant le début de la production. Nous pouvons intégrer les éléments convenus au devis et aux spécifications du projet.
| Document ou enregistrement | Pourquoi vous pourriez en avoir besoin |
|---|---|
| Plan d’ensemble (GA) approuvé | Dimensions d'installation, points de suspension et espace nécessaire pour la maintenance. |
| Informations électriques | Alimentation électrique du site et raccordement de la commande. |
| Informations de la plaque signalétique | Identification de l'équipement et informations relatives aux caractéristiques nominales approuvées. |
| Informations sur le raccordement et le câblage | Installation électrique et raccordement de la commande. |
| Informations sur le système de refroidissement | Inspection et maintenance du système de refroidissement par huile. |
| Rapport d'inspection en usine | Compte rendu écrit des contrôles en usine convenus. |
| Rapport d'essai magnétique | Valeurs magnétiques relevées au point et à la distance convenus, lorsque cela est inclus dans la commande. |
| Rapport d'essai de capture d'une cible en mouvement | Cible convenue et condition d'essai en mouvement, lorsque cela est inclus dans la commande. |
| Liste de colisage | Réception et conformité complète de l'expédition. |
| Informations relatives à l'exploitation et à la maintenance | Installation, inspection, nettoyage et entretien. |
Nous ne choisissons pas un électroaimant suspendu uniquement en fonction de la largeur de la bande ou d'une valeur de gauss en surface. Nous commençons par examiner le convoyeur réel : distance de travail, épaisseur de la couche de matériau, vitesse de bande, fer à extraire, fréquence de présence du fer, méthode de nettoyage et espace d'installation disponible.
Si le fer est présent fréquemment ou si le convoyeur ne peut pas être arrêté, nous retenons une solution autonettoyante plutôt que d'imposer une conception à nettoyage manuel à l'installation.
La valeur en gauss, la force d'attraction et un essai avec cible en mouvement répondent à des questions différentes. Si la capture réelle à la vitesse de fonctionnement est déterminante, nous utilisons les conditions en mouvement lors de l'essai en usine.
Avant d'arrêter la configuration de l'équipement, nous vérifions les points de suspension, les structures métalliques voisines, la hauteur disponible, l'espace nécessaire à l'évacuation du fer, l'accès pour les interventions et l'espace de maintenance.
Si votre cible principale est l'aluminium, le cuivre ou un autre métal non ferreux, nous ne vous recommanderons pas cet électroaimant suspendu. Nous vous orienterons vers une autre méthode de séparation.
Pas encore. La largeur de bande indique la couverture nécessaire, mais nous avons encore besoin de connaître l'épaisseur de la couche de matériau, la vitesse de bande, le fer à extraire et la distance de travail.
Pas toujours. Une valeur de gauss mesurée en surface ne permet pas de déterminer ce qui se passe avec le fer enfoui à une plus grande distance.
Pas nécessairement. La vitesse de bande, l'épaisseur de la couche de matériau et la position du fer à extraire peuvent modifier le résultat.
N°. Le mode de refroidissement et la capture magnétique sont deux questions de conception différentes.
Pas toujours. Une pièce plus petite, enfouie profondément dans le matériau, peut être plus difficile à capturer.
N°. Un essai de force d'attraction vérifie une pièce d'essai définie dans des conditions définies. À lui seul, il ne reproduit pas le fonctionnement d'un convoyeur en mouvement.
Il s'agit d'un aimant alimenté électriquement, installé au-dessus d'un convoyeur pour éliminer le fer et l'acier des matériaux en vrac. L'huile du système de refroidissement évacue la chaleur de la bobine électromagnétique.
Utilisez-le lorsque vous avez besoin d’un aimant suspendu alimenté pour l’extraction des éléments ferreux parasites sur un convoyeur, que le refroidissement par huile est autorisé et que la méthode de nettoyage est adaptée à la fréquence d’apparition des éléments ferreux.
Choisissez le nettoyage manuel lorsque les éléments ferreux sont occasionnels et que le convoyeur peut être arrêté en toute sécurité. Choisissez un séparateur autonettoyant lorsque les éléments ferreux apparaissent fréquemment, que les métaux captés s’accumulent rapidement ou que la production ne peut pas être interrompue pour procéder régulièrement au nettoyage.
Choisissez un aimant permanent suspendu lorsqu’il peut atteindre la position requise des éléments ferreux sans bobine alimentée. Choisissez un électroaimant lorsque la cible est plus éloignée, enfouie plus profondément ou plus difficile à capter que ce qu’une solution à aimant permanent peut traiter de manière fiable.
Mesurez la distance entre la face de l’aimant et l’élément ferreux dangereux le plus éloigné qui doit être capté. Si l’élément ferreux peut être enfoui au fond du matériau, prenez en compte l’espace situé au-dessus du matériau ainsi que l’épaisseur totale de la couche de matériau.
Oui. Plus le matériau est profond, plus les éléments ferreux enfouis sont éloignés de l’aimant. Utilisez la profondeur maximale normale du matériau lorsque le séparateur doit extraire les éléments ferreux du fond de la couche de matériau.
Oui. Une vitesse de bande plus élevée laisse moins de temps à l’aimant pour attirer et soulever les éléments ferreux. Lorsque la vitesse est élevée et qu’un élément ferreux non capté risque d’endommager un équipement important, utilisez un essai de captage sur cible mobile.
Non. Le gauss correspond à la densité de flux magnétique en un point défini. Il n’est pas équivalent à la force d’attraction et ne prouve pas que les éléments ferreux enfouis seront extraits d’un convoyeur en mouvement.
Utilisez-en un lorsqu’un élément ferreux non capturé risque d’endommager des équipements importants en aval, lorsque la bande est rapide, que la couche de matériau est épaisse, que la pièce cible requise est de petite taille ou enfouie, ou lorsque le projet exige un résultat de capture défini.
Commencez par indiquer la largeur de la bande, l’épaisseur normale et maximale de la couche de matériau, la vitesse de bande, la taille, le poids approximatif et la forme des éléments ferreux à capturer, la position d’installation et la possibilité ou non d’arrêter la ligne pour procéder à un nettoyage manuel. Ajoutez, lorsque ces informations sont disponibles, les caractéristiques du matériau, le débit, la température, les plans, les photos, l’alimentation électrique du site et les contrôles en usine requis.
Chaque élément répond à une véritable question d'ingénierie. Envoyez-nous les conditions réelles du convoyeur afin que nous puissions choisir le type d'aimant, la méthode de nettoyage, la configuration d'installation et les contrôles en usine.
| Vous envoyez | Corvelan Uses It For | En cas d'absence |
|---|---|---|
| Largeur de bande | Couverture magnétique et largeur d'installation. | Nous ne pouvons pas confirmer la couverture. |
| Épaisseur normale et maximale de la couche de matériau | Position cible la plus profonde et distance de travail. | Nous ne pouvons pas confirmer la position cible la plus difficile. |
| Vitesse de bande | Temps disponible pour la capture et nécessité éventuelle d'un essai sur cible en mouvement. | Un contrôle à l'arrêt peut ne pas être représentatif de la production. |
| Taille, poids et forme du fer à extraire | La pièce ferreuse la plus importante pour l'application et l'essai en usine. | “ Retirer le fer ” est trop vague pour réaliser un essai pertinent. |
| Position possible du fer dans le matériau | Position d'essai en surface, au milieu ou au fond. | L'essai peut devenir plus facile que l'application réelle. |
| Fréquence d’apparition des éléments ferreux | Nettoyage manuel ou autonettoyant. | Une méthode de nettoyage inadaptée peut entraîner des arrêts inutiles. |
| Plan du convoyeur ou photos | Configuration transversale (crossbelt), en ligne ou au milieu de la bande, support, structures en acier à proximité, trajet d’évacuation et accès pour la maintenance. | Les détails d’installation restent à préciser. |
| Température du site et alimentation électrique | Configuration électrique et refroidissement. | Ces éléments ne peuvent pas être confirmés. |
| Contrôles requis en usine | Éléments à mesurer ou à tester avant expédition. | Le statut « PASS/FAIL » peut devenir difficile à déterminer après le démarrage de la production. |
Envoyez-nous d’abord ces six éléments. Nous pourrons ensuite vous indiquer quel type de séparateur convient, comment il doit être nettoyé, la distance de travail à prendre en compte pour la conception et quelles informations manquent encore.
Envoyez-nous également le nom du matériau, le débit, la masse volumique apparente et la taille des particules, si vous disposez de ces informations. Précisez si le matériau est humide, collant ou chaud. Pour l’installation, envoyez la hauteur disponible, la tension du site, les structures en acier à proximité, ainsi que tout plan ou toute photo du convoyeur. Si votre projet prévoit un essai en usine obligatoire, indiquez-nous les critères qui doivent être validés.
Nous vérifions le matériau, les éléments ferreux à éliminer, les conditions de fonctionnement du convoyeur et les équipements en aval que vous devez protéger.
Nous déterminons d’abord si un nettoyage manuel ou un fonctionnement autonettoyant est approprié. Nous vérifions également si le refroidissement à l’huile convient au site et si une installation transversale ou en ligne est adaptée au convoyeur.
Nous confirmons la distance de travail, les éléments ferreux ciblés, les exigences électriques, le système de refroidissement et les points d’installation à faire figurer dans le devis.
Nous confirmons les plans, les contrôles électriques, les mesures magnétiques et les essais avec une cible en mouvement requis avant l’expédition.
Le choix de l’aimant approprié dépend de la distance réelle jusqu’aux éléments ferreux, de l’épaisseur de la couche de matériau, de la vitesse de bande, des éléments ferreux ciblés, de la méthode de nettoyage et de l’espace disponible pour l’installation. Envoyez-nous d’abord ces conditions. Nous pourrons ensuite choisir le type d’équipement adapté et convenir de la manière dont il sera contrôlé avant l’expédition.
Envoyez-nous vos besoins en matière de séparation