Diseñe el conducto del material procesado y el del hierro como dos vías independientes, con un divisor ajustable entre ellas. Parta de la trayectoria real de cada flujo en la cabeza del transportador. Después, mantenga ambos flujos separados hasta sus respectivos puntos de recogida.
Un buen diseño del conducto de descarga con divisor para una polea magnética de cabeza no se limita a recoger el hierro. Proporciona espacio para que el hierro capturado se desprenda, evita que el material aprovechable acabe en la tolva de hierro e impide que el material de un flujo rebote y se mezcle con el otro. Incluso un imán potente puede dar malos resultados si la disposición de la descarga devuelve el metal capturado al producto.
¿Cómo deben funcionar las dos vías de descarga?
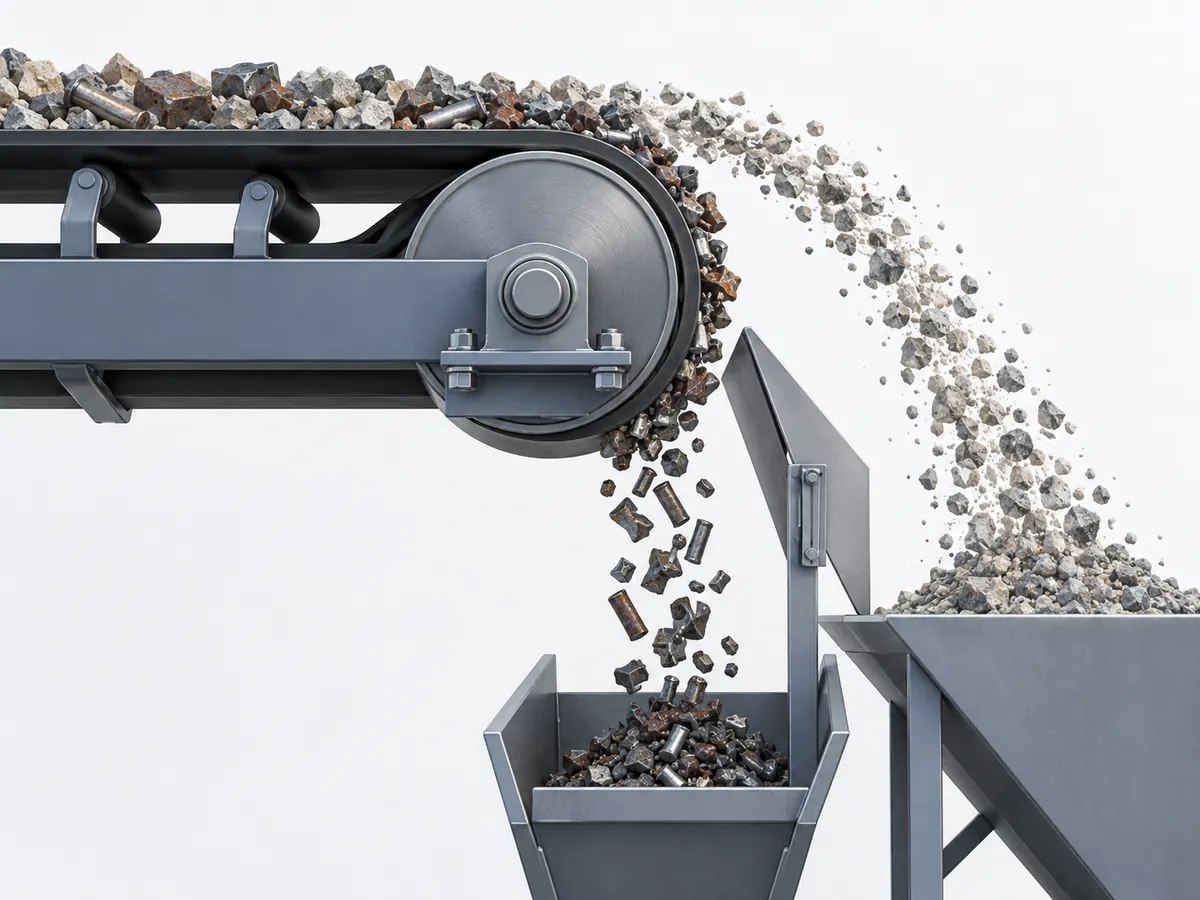
El material normal sale por la parte delantera del transportador; el hierro capturado permanece más tiempo en contacto con la banda y se desprende por debajo o por detrás de ese primer flujo. La placa divisora, denominada habitualmente deflector separador, se sitúa entre estas trayectorias y dirige cada flujo hacia su propia canaleta.
Cuando la banda gira alrededor de la polea, el material no magnético de flujo libre se separa de su superficie. Su velocidad de avance y la gravedad lo conducen hacia la canaleta de producto. El hierro y el acero magnéticos permanecen adheridos a la banda y recorren una mayor distancia alrededor de la polea. Cuando la banda de retorno supera el alcance efectivo del campo magnético, el metal retenido puede caer en la canaleta de hierro.
El punto de desprendimiento depende de la configuración magnética, la trayectoria de la banda y la pieza que se desea separar. Algunas poleas de cabeza tienen un campo magnético en toda su circunferencia. No debe presuponerse que todas las poleas dispongan de un sector magnético interno fijo con un único ángulo de desprendimiento universal.
En una aplicación de retirada de hierro extraño, el flujo de avance es el producto útil y el flujo de hierro es el rechazo. En un proceso de recuperación de hierro, el flujo magnético puede ser el producto de valor. Identifique las dos salidas según su destino real para que los planos y los registros de las pruebas sean claros.
Nuestro separador de polea magnética de cabeza La página aborda las interfaces entre la polea y el transportador. En este caso, el objetivo de diseño es hacer que esas dos vías de descarga funcionen conjuntamente. Siga el hierro más allá de la superficie magnética: Retener una pieza en la cinta y depositarla en el contenedor correcto son dos resultados diferentes.
¿Qué debe medir antes de diseñar las canaletas?
Obtenga una vista lateral y una vista frontal del cabezal del transportador y, a continuación, registre el intervalo de funcionamiento junto a las dimensiones. La anchura de la cinta por sí sola no permite saber dónde cae el material ni si el hierro dispone de espacio suficiente para salir.
Utilice el plano original del transportador, si está disponible. Añada las medidas tomadas en la máquina instalada durante una parada segura. Para una línea nueva, utilice conjuntamente los planos previstos de la polea, la banda y el equipo receptor.
| Parta de esta información de base | Registre estos datos | Cómo influye en la disposición |
|---|---|---|
| Plano de la cabeza del transportador y mediciones in situ | Centro de la polea, diámetro exterior incluido el revestimiento, espesor de la banda, ángulo de abrazamiento y línea del ramal de retorno | Determina los elementos giratorios y el espacio situado bajo ellos |
| Datos del accionamiento y una lectura real de la velocidad de la banda | Velocidades de funcionamiento mínima, normal y máxima | Define el intervalo de trayectorias de descarga del producto |
| Registros representativos de alimentación y carga | Espesor normal y máximo de la capa, granulometría, tamaño máximo de los terrones, humedad y adherencia | Muestra la anchura que puede alcanzar el flujo y sus posibles irregularidades |
| Piezas de contaminantes metálicos reales o muestras representativas | Longitud, anchura, forma, respuesta magnética y material no magnético adherido | Define el espacio necesario para la captación y la descarga |
| Equipos existentes en la cabeza de la cinta | Rascadores, rodillos, soportes, protecciones, revestimientos y elementos de fijación | Identifica los componentes que pueden desprender, retener o desviar el hierro |
| Planos del conducto de recepción y de la tolva | Posiciones de entrada, espacio útil de recogida, acceso y recorrido para retirar los contenedores | Indica si ambos flujos pueden mantenerse separados después de abandonar la polea |
Registre la velocidad y la profundidad del material en las mismas condiciones de funcionamiento. Una prueba a baja velocidad con una capa de alimentación poco profunda no es representativa de la producción a baja velocidad con una capa mucho más profunda. Incluya los picos de caudal si se producen durante la carga normal.
En un transportador existente, inspeccione el ramal de retorno con el mismo detenimiento que la zona de descarga. Un nuevo tabique separador puede encajar en la vista lateral y, aun así, interferir con un rodillo de retorno, un rascador o un travesaño. La vista de extremo también es importante: un tabique estrecho o un hueco lateral abierto pueden permitir que el material eluda una separación que parece correcta desde el lateral.
En una línea nueva, reserve espacio para la recogida de material y el mantenimiento antes de fijar la posición del transportador receptor. Desplazar una salida en un plano suele ser más sencillo que hacer pasar un segundo conducto de descarga a través de una estructura de soporte ya terminada.
¿Dónde debe situarse el divisor ajustable?
Coloque el tabique separador entre la trayectoria observada del producto y la trayectoria de descarga del hierro, dejando espacio para ajustarlo longitudinalmente respecto al transportador y en sentido vertical. Su extremo debe separar ambas trayectorias sin crear un punto de atrapamiento entre la banda y una pieza de hierro larga o irregular.
Utilice el centro de la polea como referencia en el plano. Indique el sentido de avance de la banda y acote el extremo del tabique separador respecto a dicha referencia. Expresiones como “desplácelo hacia atrás” resultan confusas cuando una persona se refiere a moverlo hacia la polea y otra, hacia el conducto de recepción.
Defina la posición en este orden:
- Marque el recorrido de la banda en movimiento y la ubicación de los elementos mecánicos. Incluya el recorrido del ramal de retorno de la banda, los empalmes, los tacos, si los hay, y el desplazamiento previsto de la banda. Asegúrese de que el divisor no interfiera con ninguno de estos elementos en todo su rango de ajuste.
- Marque los límites del flujo de producto. Tenga en cuenta las condiciones de velocidad y alimentación pertinentes, incluidas las trayectorias de descarga más baja y más alta en condiciones normales.
- Marque por dónde se desplaza el hierro objetivo y dónde se desprende. Incluya piezas largas y distintas orientaciones, en lugar de utilizar un único tornillo corto y conveniente.
- Determine una posición de prueba para la punta entre ambos rangos. Proporcione al montaje suficiente margen de movimiento para probar posiciones cercanas. Mantenga el divisor eficaz en todo el ancho de la corriente.
- Pruebe y, a continuación, acote la configuración aceptada. Registre la posición y las condiciones de funcionamiento con las que se obtuvo. Si las trayectorias se solapan considerablemente, mejore la alimentación o modifique la disposición antes de fijar la posición definitiva del extremo del deflector.
Para trasladar las trayectorias observadas a un plano, utilice una cámara fija con vista lateral, situada fuera de la zona protegida, y relacione la imagen con las dimensiones conocidas del plano del transportador. Instale los marcadores de referencia necesarios durante una parada. Trace los límites exteriores a partir de varias pruebas realizadas con las velocidades y cargas seleccionadas, en lugar de dibujar una sola línea siguiendo una única partícula. En una línea nueva, utilice la trayectoria del producto para reservar espacio para la canaleta y realice una prueba con una polea representativa para determinar la trayectoria de descarga del hierro. Mantenga la disposición ajustable hasta que ambas trayectorias estén definidas.
Ajuste la separación en función de las piezas de hierro reales
La separación entre el extremo del deflector y el ramal inferior de la banda debe permitir el paso de las piezas de hierro previstas. Un clavo largo, una tira doblada o una pieza con material adherido pueden necesitar más espacio del que sugiere su dimensión mínima. El movimiento de la banda, las tolerancias de instalación y el desgaste también reducen parte de ese espacio disponible.
Una separación innecesariamente grande puede permitir que material útil entre en la canaleta de descarga del hierro. Una separación demasiado estrecha puede atrapar una pieza y dañar la banda. Seleccione la holgura entre las piezas objetivo y la cinta en movimiento y, a continuación, verifique la separación con material. No se trata de un ajuste universal en milímetros ni de un punto de corte granulométrico.
El Manual de la polea magnética de Eriez SM-240E, en la página impresa 6, describe el ajuste en ambas direcciones y explica esta compensación de la holgura.
Mantenga el ajuste regulable y reproducible
Utilice un soporte que mantenga su posición frente a las vibraciones de funcionamiento y permita un acceso seguro para realizar ajustes. Incorpore marcas de posición legibles o puntos de referencia acotados para que el personal de mantenimiento pueda restablecer un ajuste previamente aceptado después de sustituir un revestimiento.
Asegúrese de que la punta y las superficies de desgaste adyacentes sean accesibles para su inspección. Un borde deformado o un revestimiento de sustitución más grueso pueden modificar la separación de trabajo aunque los pernos de fijación vuelvan a colocarse en las mismas ranuras.
¿Cómo afecta la velocidad de la cinta a la trayectoria del producto?
Una mayor velocidad de descarga puede proyectar más lejos el producto de flujo libre, por lo que la canaleta debe admitir una variedad de trayectorias y no un único punto nominal de caída. La inclinación de la cinta, el punto en el que las partículas se desprenden de ella y la forma del material cargado también influyen en ese intervalo.
Represente las condiciones de funcionamiento mínima y máxima en la misma vista lateral. Si ambas corrientes impactan contra una pared común antes de llegar a salidas separadas, modificar únicamente el divisor puede dejar entre ellas una trayectoria de rebote. La explicación de Martin Engineering sobre la trayectoria del material también destaca el efecto de la fricción con las paredes del canal de descarga sobre lo que ocurre después del primer impacto.
Un ejemplo sencillo de vuelo libre
Supongamos que una partícula no magnética ya ha salido de una cinta transportadora horizontalmente, con una caída vertical de 0.60 m hasta un nivel de referencia determinado. Se desprecia la resistencia del aire y las colisiones. Aplicando las ecuaciones básicas del movimiento de proyectiles:
- Tiempo de caída: t = √(2h ÷ g)
- Avance horizontal: x = v × t
Aquí, h es la caída en metros, g es 9.81 m/s², v es la velocidad horizontal en el momento de la salida en m/s y t es el tiempo en segundos. El tiempo de caída es √(1.20 ÷ 9.81), es decir, aproximadamente 0.350 s.
| Velocidad de liberación horizontal | Avance hacia delante en la caída de 0.60 m |
|---|---|
| 1.2 m/s | Aproximadamente 0.42 m |
| 1.8 m/s | Aproximadamente 0.63 m |
La diferencia es de aproximadamente 0.21 m. En este ejemplo, una boca de recepción centrada únicamente en la trayectoria más lenta podría quedar mal situada para la más rápida. Utilice la comparación para reservar espacio y elegir puntos de observación durante las pruebas.
Este cálculo parte de un punto de descarga horizontal definido. En condiciones reales, el material a granel puede salir con otro ángulo, dispersarse, formar aglomeraciones o golpear una pared. El hierro retenido por el imán sigue un movimiento diferente. Determine esas trayectorias reales con la disposición prevista de la polea, la alimentación y la cinta antes de definir la geometría de la canaleta.
La reducción de la velocidad de la cinta también exige comprobar la carga. Si el caudal de alimentación no varía, un menor avance de la cinta por segundo implica que cada tramo de cinta debe transportar más material. El mayor espesor de la capa puede dificultar la captura del hierro enterrado. Al ensayar un cambio de velocidad, registre conjuntamente el caudal de alimentación, el espesor de la capa y la velocidad.
¿Cómo se mantienen separadas las corrientes después del divisor?
Prolongue la separación por ambas canaletas hasta sus respectivos puntos de recepción. Una separación correcta en la punta se pierde si el hierro rebota contra una pared, pasa alrededor del borde abierto de un divisor o cae en una tolva que también recibe producto.
Siga cada flujo desde su primer impacto, pasando por cada cambio de dirección, hasta la salida final. En la vista lateral, busque una pared que pueda proyectar el hierro a través de la trayectoria del producto. En la vista frontal, busque holguras laterales y un flujo más ancho que el divisor. Dé forma a las guías para que el material continúe hacia su propia salida en lugar de golpear una superficie plana orientada hacia el otro flujo.
La canaleta de producto necesita espacio para el caudal máximo de producto y para la dispersión de dicho flujo. La canaleta de hierro necesita espacio para la pieza más grande prevista y para cualquier material adherido a ella. Evite restricciones bruscas y resaltes en el recorrido del hierro, especialmente donde una pieza larga podría formar un puente sobre la abertura.
En el caso de alimentaciones húmedas o cohesivas, el ángulo de la canaleta y la elección del revestimiento requieren un diseño específico para el material. Una pared de aspecto liso puede seguir reteniendo una capa adherente que estreche la salida. Compare el revestimiento propuesto con una alimentación representativa en las condiciones de humedad previstas. Si la acumulación altera la separación, corrija esa superficie o condición de alimentación antes de mover repetidamente el divisor.
Prevea también una tolva de recogida parcialmente llena. Una pila de hierro no debe elevarse hasta la trayectoria de descarga ni desviar las piezas hacia la cinta de retorno. Proporcione al personal un medio práctico para comprobar el nivel y retirar la tolva antes de que ocurra. La protección y el acceso para la recogida deben ser adecuados para la configuración completa en funcionamiento.
Comprobar los materiales y las posiciones de los limpiadores de banda
Cerca de la zona de trabajo magnética, utilice componentes con propiedades no magnéticas adecuadas. Incluya el divisor, los revestimientos, los pernos y los soportes en esta revisión. Especifique y verifique el comportamiento magnético requerido de las piezas terminadas, incluidos los repuestos sujetos a desgaste. Las piezas de acero próximas al campo pueden atraer y retener hierro en lugares no previstos.
Localice los limpiadores de banda existentes en el plano del extremo de descarga. Un limpiador que retire el hierro antes de que la banda llegue a la ruta prevista para el hierro puede anular la configuración. La limpieza posterior a la liberación prevista es una tarea diferente. Diseñe conjuntamente el limpiador, cualquier rascador montado en la banda y la tolva de recogida para que el material retirado tenga un destino definido.
Si el material adherido de retorno o una alimentación enmarañada impiden establecer dos trayectorias estables, deje de considerar el divisor como el único ajuste posible. Mejore la presentación del material de alimentación o revise otro punto de separación. Una etapa independiente de tambor puede proporcionar un mayor control cuando el extremo de descarga del transportador no ofrece espacio suficiente; nuestra guía sobre tipos de separadores magnéticos explica la elección del equipo.
¿Cómo debe probarse la configuración final de descarga?
Compruebe tanto la descarga de hierro en su propia salida como la pérdida de producto aprovechable hacia esa salida. Observe dónde toma por primera vez el camino equivocado una pieza que no se ha separado. Esto le indicará si debe modificar las condiciones de captación, el divisor, la canaleta o la configuración de descarga.
Prepare el ensayo antes de introducir las piezas de prueba. Detenga y aísle la cinta transportadora y los equipos conectados antes de mover componentes internos o acceder a la zona de recogida. Una polea magnética permanente sigue siendo magnética aunque el accionamiento esté desconectado, por lo que debe asegurar las piezas ferrosas cercanas y mantener las manos alejadas de las zonas de atracción y atrapamiento.
Utilice una instalación de ensayo controlada o aísle los equipos posteriores vulnerables y recoja todo el material de salida del ensayo. Prepare la observación mediante un acceso protegido y utilice una cámara fija cuando sea necesario. Prepare la introducción y la recogida de las piezas de prueba de modo que nadie tenga que alimentar piezas manualmente cerca de maquinaria en movimiento ni introducir las manos en una canaleta en funcionamiento.
A continuación, siga una secuencia de pruebas por escrito:
- Defina los objetivos y el resultado requerido. Enumere los tipos, tamaños y orientaciones de las piezas. Para proteger los equipos, identifique las piezas que pueden causar daños y que deben dirigirse a la salida de materiales ferrosos. Para la recuperación de hierro, incluya la calidad requerida del producto magnético.
- Registre la configuración inicial. Anote la alimentación, la humedad, el caudal de tratamiento, la velocidad de la cinta, la profundidad de la capa, el estado de la cinta, así como las coordenadas y la holgura del divisor.
- Ejecute condiciones representativas. Incluya cargas normales y de pico, los límites de velocidad pertinentes y objetivos situados en el centro y en los bordes de la alimentación. Incluya las posiciones enterradas cuando se produzcan en la producción.
- Recoja e inspeccione ambas corrientes. Contabilice todos los objetivos introducidos. Mida por separado el material útil arrastrado hacia la salida de hierro. Detenga el proceso e investigue cualquier objetivo no contabilizado antes de volver a poner la línea en servicio.
- Cambie un ajuste y, a continuación, repita las condiciones afectadas. Mantenga unas condiciones de alimentación comparables. Vuelva a colocar los resguardos y restablezca la configuración de funcionamiento acordada antes de reanudar la producción.
Defina las cantidades de muestra, el número de repeticiones y los límites de aceptación en función de la tarea real de protección o recuperación. Un ensayo breve satisfactorio aporta datos útiles para la puesta a punto; la configuración final también debe poder trabajar dentro del intervalo de funcionamiento definido.
Diferencie entre la captura y la descarga en el contenedor de hierro
Considere un ensayo ilustrativo con 20 piezas objetivo de acero identificables. Supongamos que la observación con los resguardos colocados muestra que 19 siguen la banda hacia la trayectoria del hierro retenido, pero al recoger el material solo se encuentran 18 en la salida de hierro. Una de las piezas retenidas volvió al flujo de producto tras impactar contra una pared.
- Captura observada: 19 ÷ 20 = 95%.
- Llegada a la salida de hierro: 18 ÷ 20 = 90%.
La segunda cifra refleja la retirada efectiva del hierro. La diferencia indica que existe un problema de descarga, además de un problema de captura. Aumentar la intensidad del campo magnético no corregiría, por sí solo, el rebote observado contra la pared.
Si el requisito acordado para el ensayo es que las 20 piezas de prueba lleguen a la salida de hierro, esta configuración no lo cumple. Corrija el fallo de captura y la trayectoria de rebote y, a continuación, repita el ensayo en las mismas condiciones definidas.
Supongamos ahora que el mismo ensayo contenía 100 kg de alimentación no magnética útil y que 0.60 kg de ese material entró en la salida de hierro. La pérdida de producto útil es 0.60 ÷ 100 × 100 = 0.60%. El denominador es la alimentación útil, no el peso total de hierro y producto en el recipiente. Registre la pérdida aceptable antes de elegir el ajuste final del divisor.
Utilice la ubicación del fallo para decidir el siguiente cambio
| Qué se observa | Datos que deben obtenerse | Siguiente acción |
|---|---|---|
| El hierro sale junto con el producto sin seguir la cinta | Posición objetivo en la capa, respuesta magnética, profundidad y velocidad | Corrija la captación y la presentación de la alimentación antes de desplazar la canaleta |
| El hierro sigue la cinta y después pasa al producto | Vídeo con las protecciones instaladas del divisor y del primer impacto contra la pared | Ajuste la separación o modifique la trayectoria de rebote |
| El hierro permanece en la parte inferior o se desplaza por la banda de retorno | Ubicación de la descarga y forma de la pieza retenida | Revise la disposición de descarga y limpieza |
| Cada vez entra más material aprovechable en el conducto de descarga de hierro | Humedad, acumulación de material, retorno de material y posición actual de la punta | Elimine la causa del retraso en la descarga del producto y, a continuación, vuelva a comprobar la separación |
| La separación solo falla a medida que se llena la tolva | La altura de la pila y la trayectoria de las piezas que rebotan | Modifique la capacidad de recogida o el sistema de vaciado |
Conserve el registro del ensayo aceptado junto con el plano. Si posteriormente cambian la alimentación o la velocidad de la cinta, repita la parte afectada del ensayo en lugar de dar por sentado que la posición anterior del divisor sigue siendo válida.
¿Qué deben incluir el plano de fabricación y la documentación de entrega?
Indique en un mismo plano la posición aprobada del deflector de separación, sus límites de ajuste y las dos vías de descarga. Un plano de la polea que no incluya las canaletas circundantes no permite al instalador determinar si el hierro separado llegará al punto de recogida previsto.
Incluya estos detalles en el plano y en el registro de funcionamiento adjunto:
- Cotas comunes: centro de la polea, sentido de giro, trazado de los ramales de ida y retorno de la banda, desplazamientos relevantes durante el funcionamiento y posición de los equipos cercanos.
- Dos trayectorias del material: límites de las corrientes de producto y zona observada de liberación del hierro en las condiciones de velocidad y alimentación especificadas.
- Detalles del divisor: coordenadas de la punta, holgura de trabajo, recorrido de ajuste, método de bloqueo, material y piezas de desgaste sustituibles.
- Dos salidas completas: aberturas de las canaletas, contención lateral, espesor de los revestimientos, superficies de impacto y puntos finales de recogida.
- Acceso y recogida: resguardos, puntos de inspección, acceso seguro para realizar ajustes y recorrido para retirar un contenedor lleno.
- Alcance del suministro: quién suministra la polea, el divisor, las canaletas, los revestimientos, los resguardos, los contenedores y cualquier sistema de supervisión o enclavamiento necesario.
- Condiciones de funcionamiento aceptadas: registros de los ensayos, descripciones de los objetivos, pérdida de producto útil y condiciones que requieren repetir el ensayo.
En una línea nueva, disponga los equipos receptores en función de la separación requerida entre los flujos. En una modernización, determine desde el principio si la estructura existente del extremo de descarga permite dicha separación. Si la trayectoria del material ferroso atravesara el flujo de producto o interfiriera con la banda de retorno, modifique la disposición de recogida o el punto de separación antes de aprobar el plano para fabricación.
Un diseño adecuado del conducto divisor de la polea magnética de cabeza proporciona a cada flujo una trayectoria despejada desde la polea hasta su destino. Ajuste el divisor en función de las trayectorias reales del producto y del material ferroso, deje un margen de ajuste suficiente y determine la posición final teniendo en cuenta tanto la eliminación de material ferroso como la pérdida de producto.
Para hablar con Corvelan sobre la polea y la disposición de descarga, utilice el campo de mensaje de nuestro página de contacto. Empiece por indicar el material, la anchura de la cinta y el intervalo de velocidades, la profundidad normal y máxima, el hierro objetivo y el espacio disponible para la recogida. Indique si dispone de un plano de la cabeza del transportador para que podamos organizar el siguiente intercambio de información.
Preguntas frecuentes
¿Podemos conservar la canaleta de descarga de producto existente?
Sí, siempre que admita el flujo de producto en todo el intervalo de funcionamiento previsto y deje un recorrido independiente para el hierro. Inspeccione las superficies internas de impacto y las holguras laterales, además de la carcasa exterior. Mantener la carcasa puede requerir aun así un nuevo divisor interno o una disposición de revestimientos para evitar que el material rebote hacia el producto.
¿Por qué pueden quedarse piezas redondas de acero debajo de la polea?
Una pieza redonda puede rodar cerca de la zona de tangencia inferior en lugar de salir limpiamente con la cinta de retorno. Localícelo mediante una observación controlada: que ruede cerca de la polea o se adhiera más adelante en la banda de retorno requiere modificaciones diferentes. Es posible que el diseñador de la polea deba revisar, junto con la canaleta para el hierro, la idoneidad de un limpiador de banda, un taco o una extensión magnética. Bajar el recipiente no resolverá necesariamente el problema de desprendimiento.
¿Puede un único ajuste del divisor cubrir dos materiales diferentes?
Utilice un único ajuste solo cuando ambos materiales cumplan, con ese ajuste, los resultados requeridos de retirada de hierro y pérdida de producto. La misma velocidad de banda no garantiza el mismo comportamiento en la descarga. Una alimentación granular seca y otra húmeda y adherente pueden seguir trayectorias diferentes. Cuando funcione mejor utilizar ajustes independientes, registre el material, la velocidad, la profundidad y las coordenadas del divisor como configuración reproducible.
¿Qué ocurre si el contenedor de hierro está situado justo debajo de la salida del producto?
Mantenga los flujos en guías independientes hasta que lleguen a puntos de recepción separados. No deben confluir por encima del recipiente para volver a clasificarlos mediante un segundo divisor. Si no hay espacio para desviar el hierro alrededor de la canaleta del producto sin obstruir la banda de retorno ni el acceso, cambie la posición de recogida o reconsidere el punto de separación.