Matériaux et composants
Matériaux structurels critiques, composants magnétiques, arbres, roulements, entraînements, bandes et composants électriques, le cas échéant.
Trouvez l’équipement adapté au point d’installation et à l’opération de séparation.
Tous les séparateurs magnétiques →Commencez par le matériau ou la ligne de production à protéger.
Toutes les applications →Comparez les technologies, vérifiez les paramètres et préparez votre demande de devis.
Tous les guides →Découvrez l’usine, les contrôles qualité et les réponses à vos questions avant de demander un devis.
Corvelan structures inspection around the actual equipment configuration, approved interfaces and agreed acceptance requirements instead of relying on a generic “high quality” statement.
L’état magnétique, l’ajustement mécanique, le fonctionnement et les performances de séparation du matériau correspondent à des critères distincts. La méthode d’essai doit être adaptée au critère devant faire l’objet de la réception.
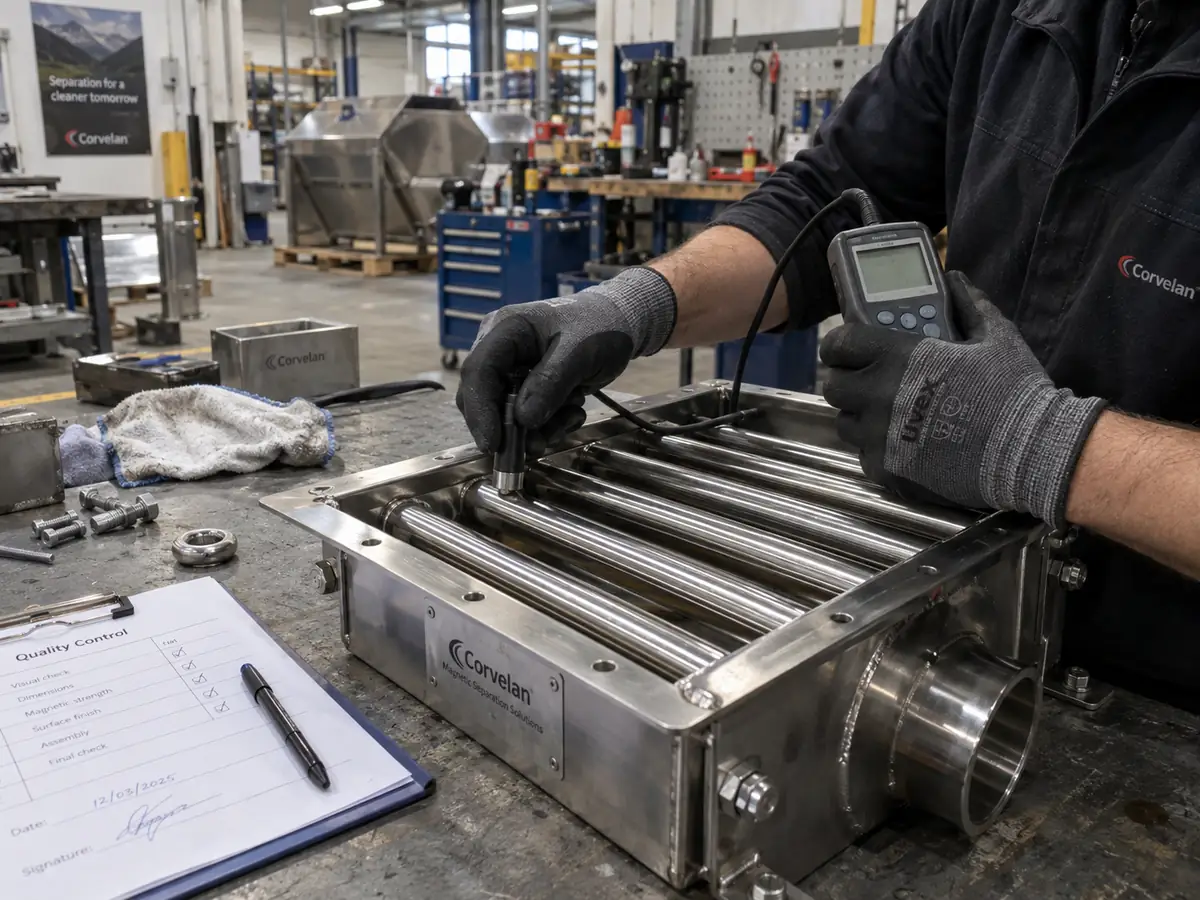
Un processus qualité efficace commence par la vérification des principales exigences de l’équipement. Celles-ci peuvent inclure les dimensions et les interfaces, l’état magnétique, le fonctionnement mécanique, le fonctionnement électrique, la séparation des matériaux et les détails d’expédition.
Ces contrôles ne sont pas interchangeables. Un contrôle dimensionnel ne peut pas démontrer la récupération du matériau. Une mesure magnétique en surface ne peut pas démontrer les performances de captation dans une couche de matériau en mouvement. Un essai sur échantillon ne peut pas remplacer la confirmation que l’équipement fourni est conforme au plan approuvé.
Coverlan distingue donc l’identification de l’équipement, la qualité de fabrication, les mesures magnétiques, les contrôles fonctionnels et les essais de procédé, afin que chaque résultat soit utilisé pour la décision qu’il peut réellement étayer.
Le point de mesure, la méthode d’essai, la configuration de l’équipement et les critères de réception doivent rester associés au résultat.
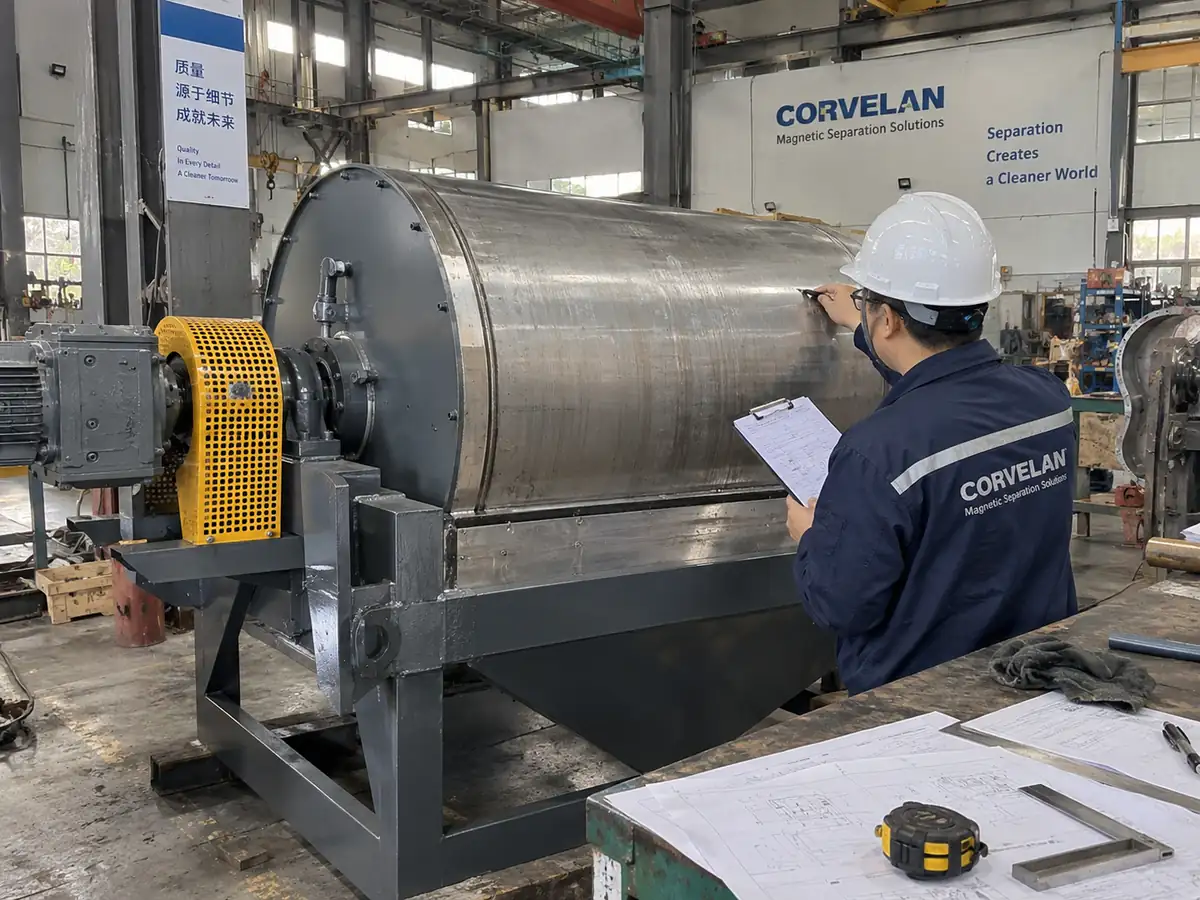
Les points de contrôle précis dépendent du type de séparateur et du périmètre du projet. Une grille magnétique, un aimant suspendu, tambour magnétique et un overband motorisé nécessitent des points d’inspection différents ; la liste de contrôle doit donc correspondre à la configuration réelle de l’équipement.
Matériaux structurels critiques, composants magnétiques, arbres, roulements, entraînements, bandes et composants électriques, le cas échéant.
Usinage, soudage, géométrie critique, points de fixation, carters, jeux fonctionnels et interfaces d’installation.
Configuration du circuit magnétique, disposition des pôles, zone magnétique utile et mesures magnétiques définies.
Rotation, centrage de la bande, roulements, arbres, dispositifs de nettoyage, séparateurs de flux, composants d’évacuation, protecteurs et éléments de fixation.
Moteur, armoire de commande, câblage, mise à la terre, dispositifs de protection, verrouillages et fonctions d’arrêt d’urgence lorsque ces systèmes sont inclus.
Contrôles à vide ou contrôles fonctionnels des mouvements, du bruit, des vibrations, des entraînements ainsi que du fonctionnement des systèmes de nettoyage et d’évacuation, le cas échéant.
Essais sur un échantillon représentatif lorsque la décision d’achat exige de démontrer un résultat de procédé défini.
Identification finale de l’équipement, accessoires, documents, éléments livrés séparément, étiquettes, protections et emballage, conformément au périmètre de la commande acceptée.
Les contrôles qualité précis dépendent du type de séparateur et des exigences du projet, tout en garantissant que l’équipement livré est conforme à la conception approuvée.
Identifier le type d’équipement, l’indice de révision du plan, les interfaces et les exigences de contrôle convenues.
Contrôler les composants concernés à réception, la fabrication, les dimensions et les points d’assemblage.
Effectuer les contrôles magnétiques, mécaniques et électriques correspondant à la configuration du séparateur.
Effectuer l’essai sur matériau ou l’essai de réception défini lorsqu’il est inclus dans le périmètre du projet.
Contrôler la configuration finale, les documents, les accessoires et l’emballage avant expédition.
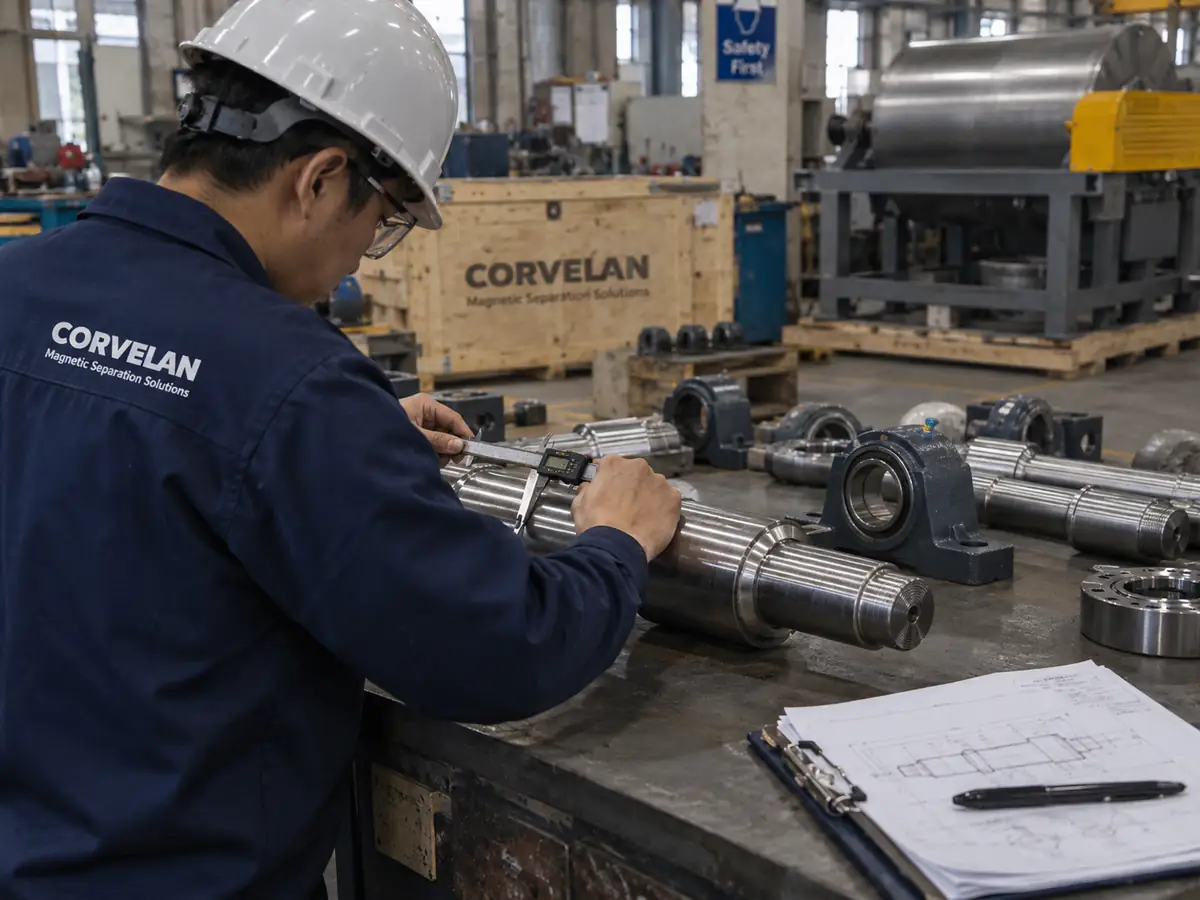
Les composants achetés et fabriqués peuvent influer sur l’alignement, la durée de vie, la configuration magnétique et la conformité dimensionnelle lors de l’installation. Les contrôles à réception pertinents doivent être définis en fonction de la conception de l’équipement, et non repris d’une machine sans rapport avec celui-ci.
Lorsqu’un certificat matière, un document fournisseur ou l’identification d’un composant est exigé contractuellement, cet élément doit être rattaché à l’exigence convenue pour le projet, et non présenté comme un certificat systématique.
Pour les applications industrielles de séparation magnétique, la qualité dimensionnelle n’est pas une simple question d’esthétique. Une géométrie de montage, une position de l’arbre, des interfaces de goulotte, une position du dispositif de séparation ou un jeu fonctionnel incorrects peuvent modifier l’installation, l’écoulement du matériau et les conditions de séparation.
Un séparateur qui satisfait à une mesure magnétique, mais ne peut pas être installé à la distance de travail approuvée, ne constitue pas un résultat de projet acceptable.
L’assemblage du circuit magnétique et les mesures magnétiques peuvent confirmer les caractéristiques définies du système magnétique fourni. Ils ne doivent pas être présentés comme une preuve automatique de la récupération, du taux d’élimination, de la pureté ou du débit dans un procédé de production.
Une mesure magnétique décrit l’état magnétique au point d’essai défini et selon la méthode spécifiée. Le comportement du matériau dans le procédé réel dépend toujours de la présentation de l’alimentation, de la distance de travail, des propriétés du matériau cible, de la géométrie et des conditions de fonctionnement.
Avant l’inspection, nous convenons des paramètres à mesurer, des conditions d’essai et des critères d’acceptation. Regrouper des essais sans rapport entre eux sous une seule affirmation générale de “ puissance magnétique ” crée une fausse confiance plutôt que de fournir des preuves utiles.
Mesure l’induction magnétique en un point défini, selon une méthode spécifiée.
Confirmation ou comparaison d’un état magnétique défini.
Le taux de captation, la récupération, la pureté, les pertes de produit ou le débit de production.
Mesure la force nécessaire pour détacher une pièce d’essai définie à l’aide d’un dispositif et d’une méthode contrôlés.
Une comparaison ou une surveillance reproductible lorsque la même méthode est conservée.
Comportement du matériau en vrac réel lors de son passage dans le séparateur.
Teste la configuration sélectionnée avec le matériau réel ou un matériau représentatif, dans des conditions de fonctionnement consignées.
Résultat obtenu avec l’échantillon testé dans les conditions d’essai consignées.
Performances en dehors du matériau, de l'échelle ou des conditions de fonctionnement testés.
Coverlan ne considère pas que tous les séparateurs magnétiques nécessitent la même liste de contrôle. Les équipements motorisés, les composants magnétiques passifs et les systèmes électromagnétiques requièrent des points de contrôle différents.
Les points de contrôle habituels peuvent inclure :
Selon le cas, les points de contrôle peuvent inclure :
Les éléments d’inspection ci-dessus sont des exemples de contrôles qualité courants. Le périmètre réel de l’inspection dépend du type de séparateur magnétique, de sa configuration et des exigences du projet.
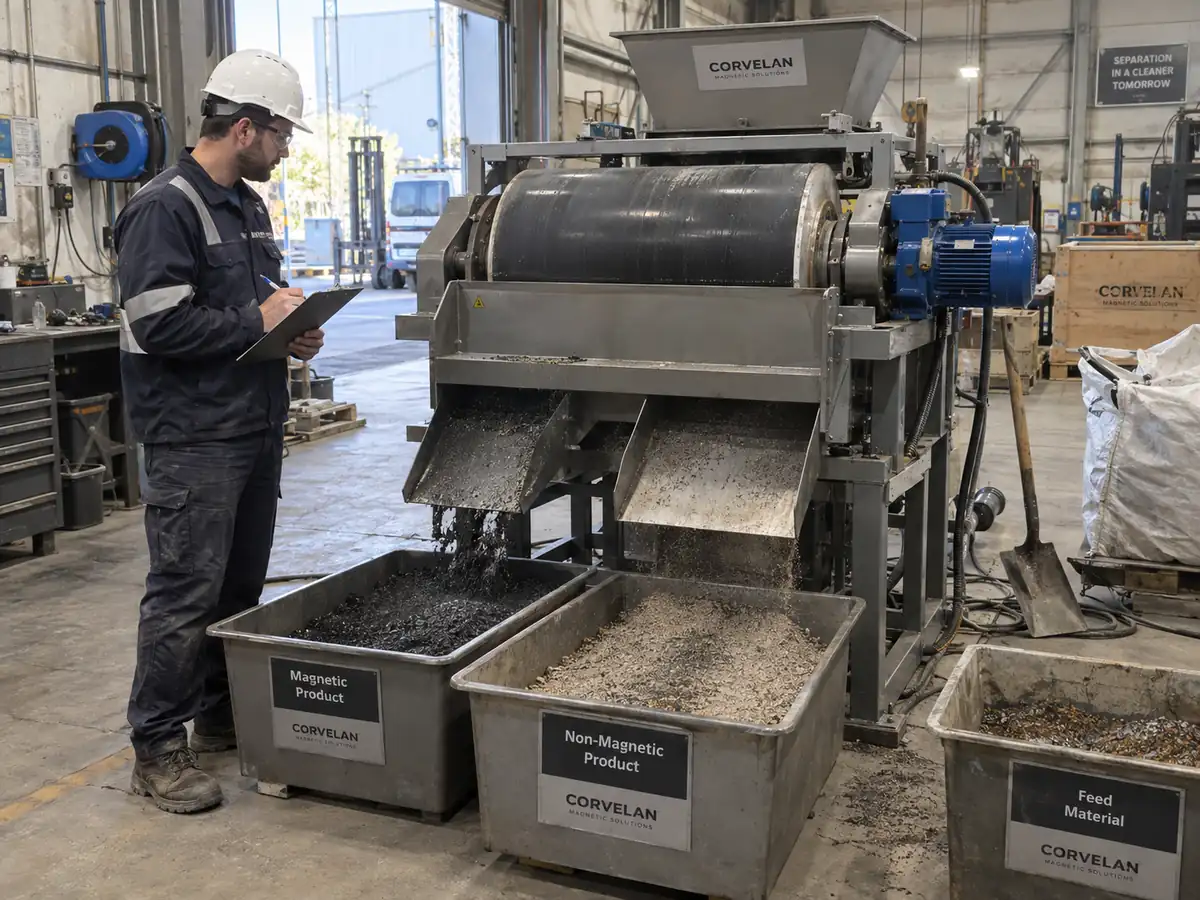
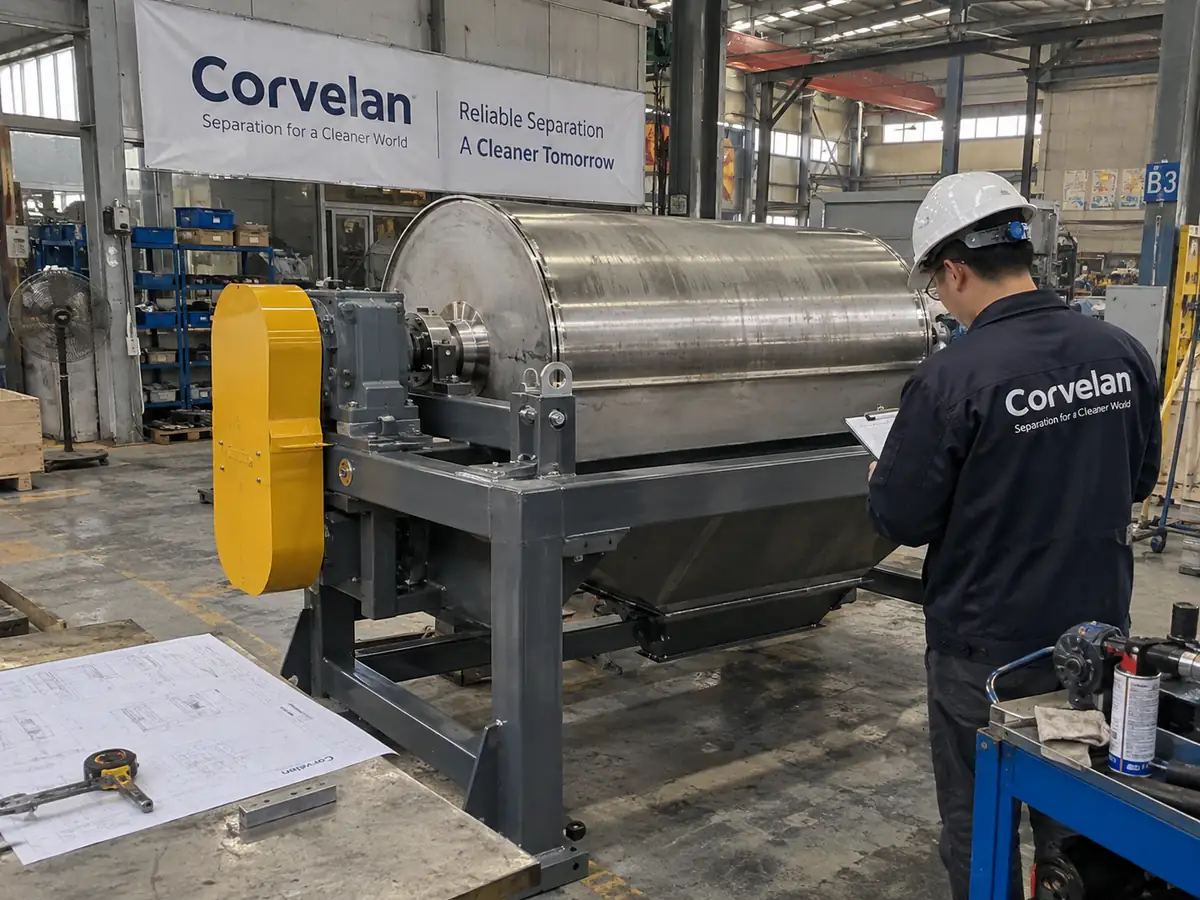
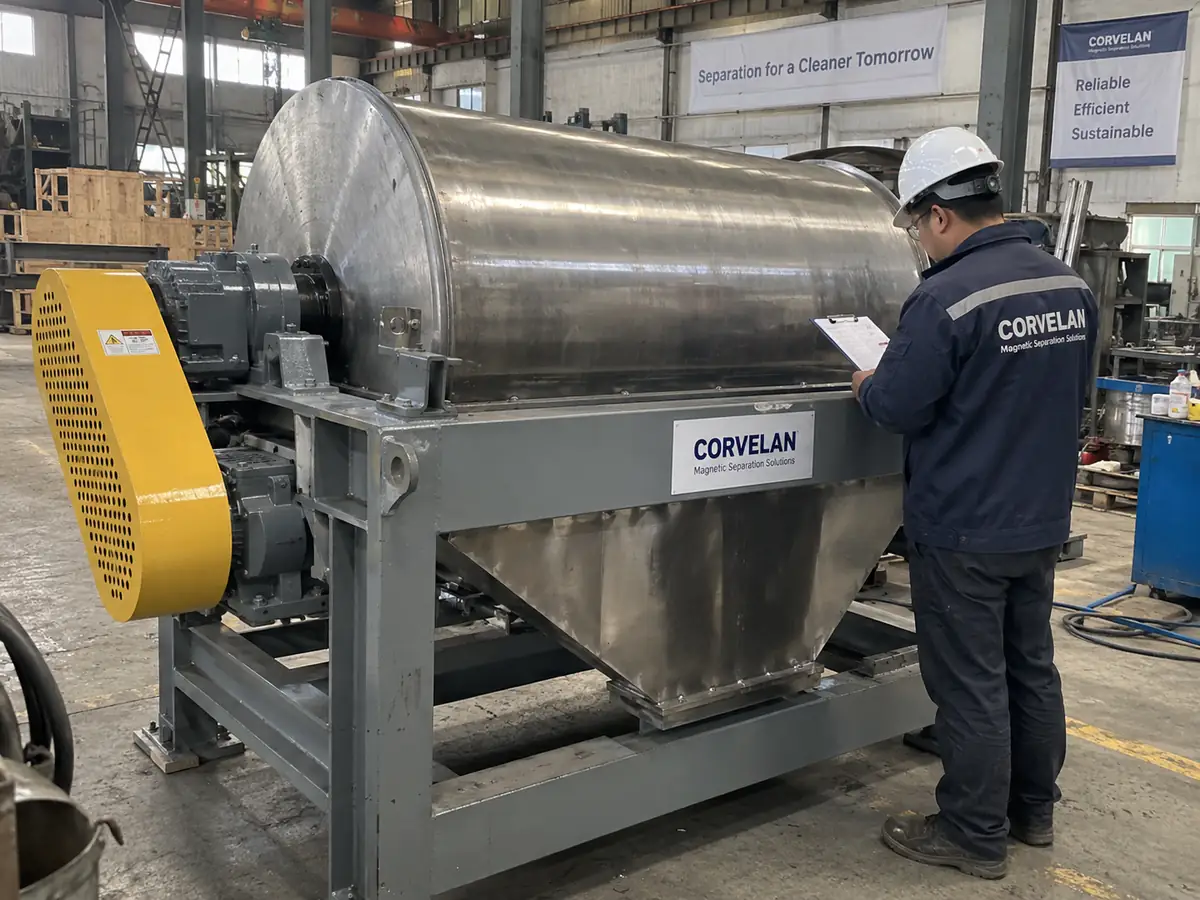
Lorsque le séparateur comporte des systèmes motorisés ou mobiles, les essais fonctionnels permettent de détecter d'éventuels problèmes de montage, d'alignement, de mouvement ou de commande avant que l'équipement ne soit autorisé pour l'expédition ou les essais avec le matériau.
Une machine peut fonctionner correctement sans pour autant démontrer qu’elle atteint un objectif de récupération du matériau ou d’élimination des contaminants. Si cette décision est déterminante, réalisez un essai sur matériau selon un protocole convenu.
Les essais sur matériau sont particulièrement utiles lorsque la réponse magnétique réelle, le comportement des contaminants, le circuit de séparation ou le résultat de procédé requis ne peuvent pas être évalués de manière fiable à partir des seuls plans et données de catalogue.
La variabilité du matériau, son mode de présentation à l’alimentation, la distance de travail, la géométrie de l’équipement et les conditions d’exploitation en production doivent rester prises en compte dans l’interprétation du résultat.
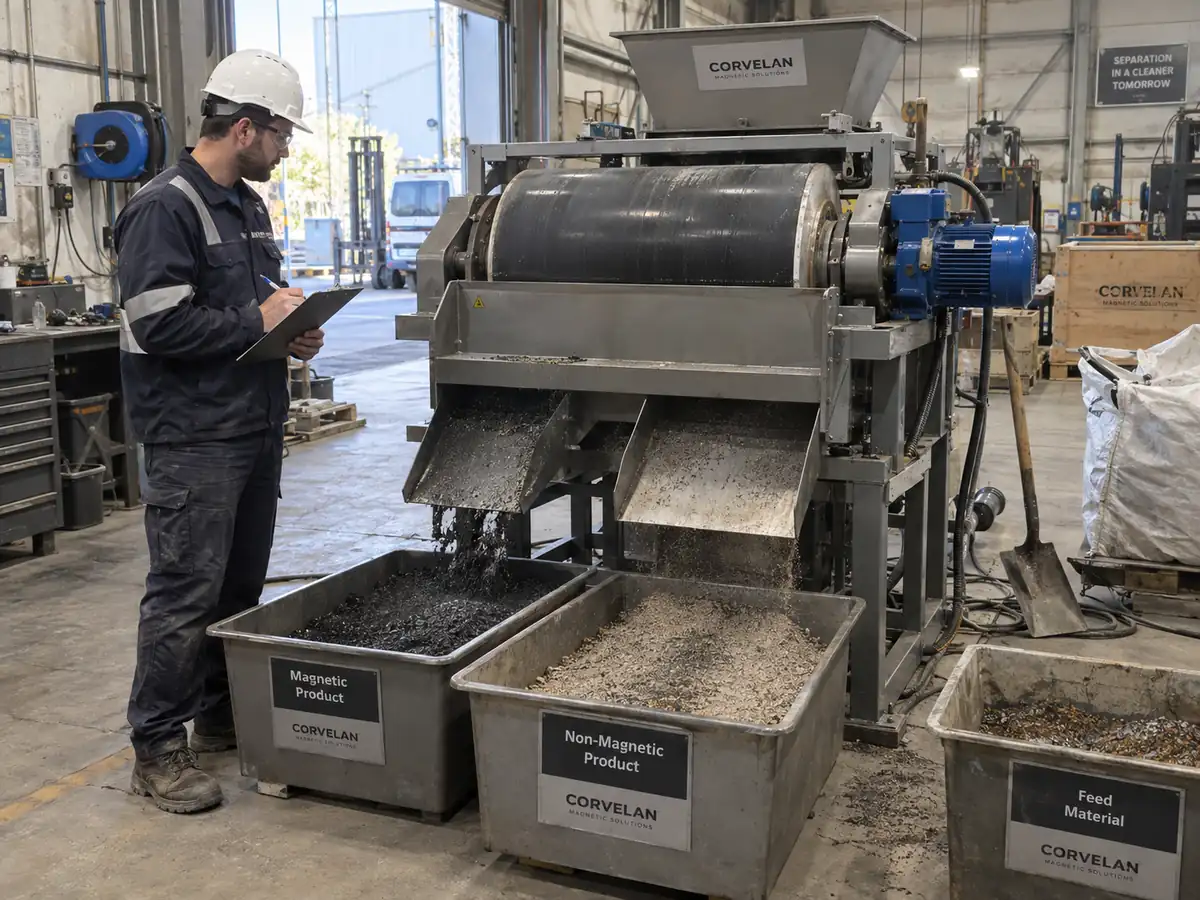
Le contrôle qualité est plus pertinent lorsqu’il tient compte de la géométrie réelle du séparateur et de ses conditions de fonctionnement, au lieu d’imposer la même liste de contrôle générique à tous les produits.
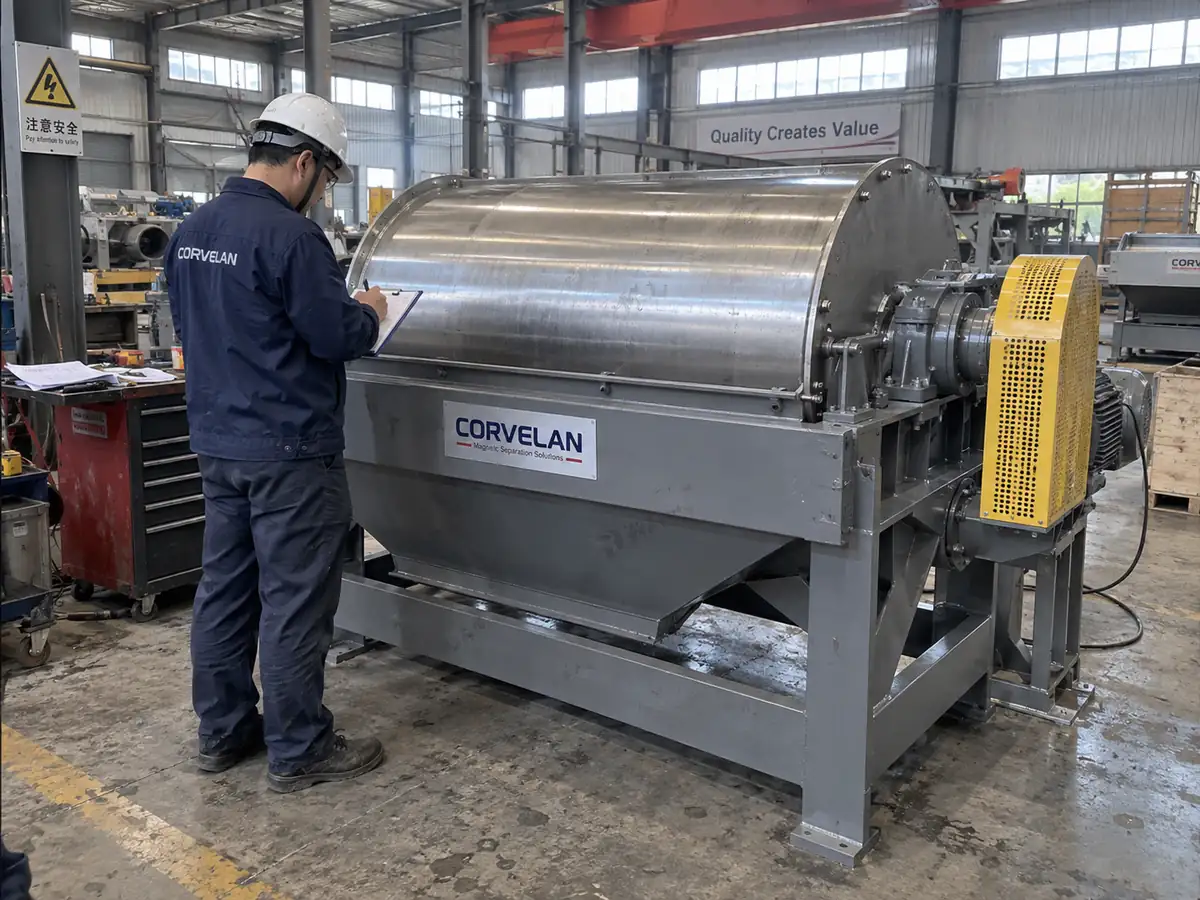
Contrôler la géométrie du tambour, l’état de l’arbre et des paliers, le sens de rotation, la zone magnétique, le dispositif de séparation ou d’évacuation, les jeux et les mesures magnétiques définies.
Contrôler l’ensemble magnétique, les interfaces de montage, les critères de définition de la distance de travail, les systèmes de bande et d’entraînement lorsqu’ils sont inclus, le sens d’évacuation et la fonction de nettoyage.
Contrôler les dimensions de la poulie, les interfaces de l’arbre, la zone magnétique, la géométrie liée à la bande, le sens de rotation, la configuration de fonctionnement et les circuits d’évacuation des produits magnétiques et non magnétiques.
Contrôler la disposition des éléments magnétiques, l’état de surface, l’ajustement, le dispositif de nettoyage et, le cas échéant, réaliser un essai magnétique ou un essai de force d’attraction selon une méthode définie.
Contrôler la disposition des tubes ou des éléments magnétiques, le mouvement du tiroir, l’étanchéité et les interfaces, l’accès pour le nettoyage ainsi que les contrôles magnétiques applicables.
Établir le plan d’inspection à partir du plan approuvé, de la fonction magnétique, des interfaces mécaniques, de la position dans le procédé et des critères d’acceptation propres au projet.
L’inspection finale doit assurer la cohérence entre ce qui a été approuvé, ce qui a été fabriqué et ce qui est en cours d’emballage. Lorsqu’un essai formel de réception en usine (FAT) est convenu, les points de contrôle et les critères d’acceptation doivent être définis par écrit avant le début du FAT.
Vérifier que la machine ou l’ensemble inspecté correspond au projet et à la configuration approuvés.
Contrôler les dimensions critiques convenues, les points de montage, les interfaces avec le matériau et la géométrie propre au projet.
Réaliser les essais définis applicables à la configuration réelle du séparateur.
Avant l’emballage, vérifier les éléments non montés, les accessoires fournis et les documents convenus pour le projet.
Avant d’autoriser la mise en emballage, vérifier que les écarts d’inspection en suspens susceptibles d’affecter l’expédition ont été traités.
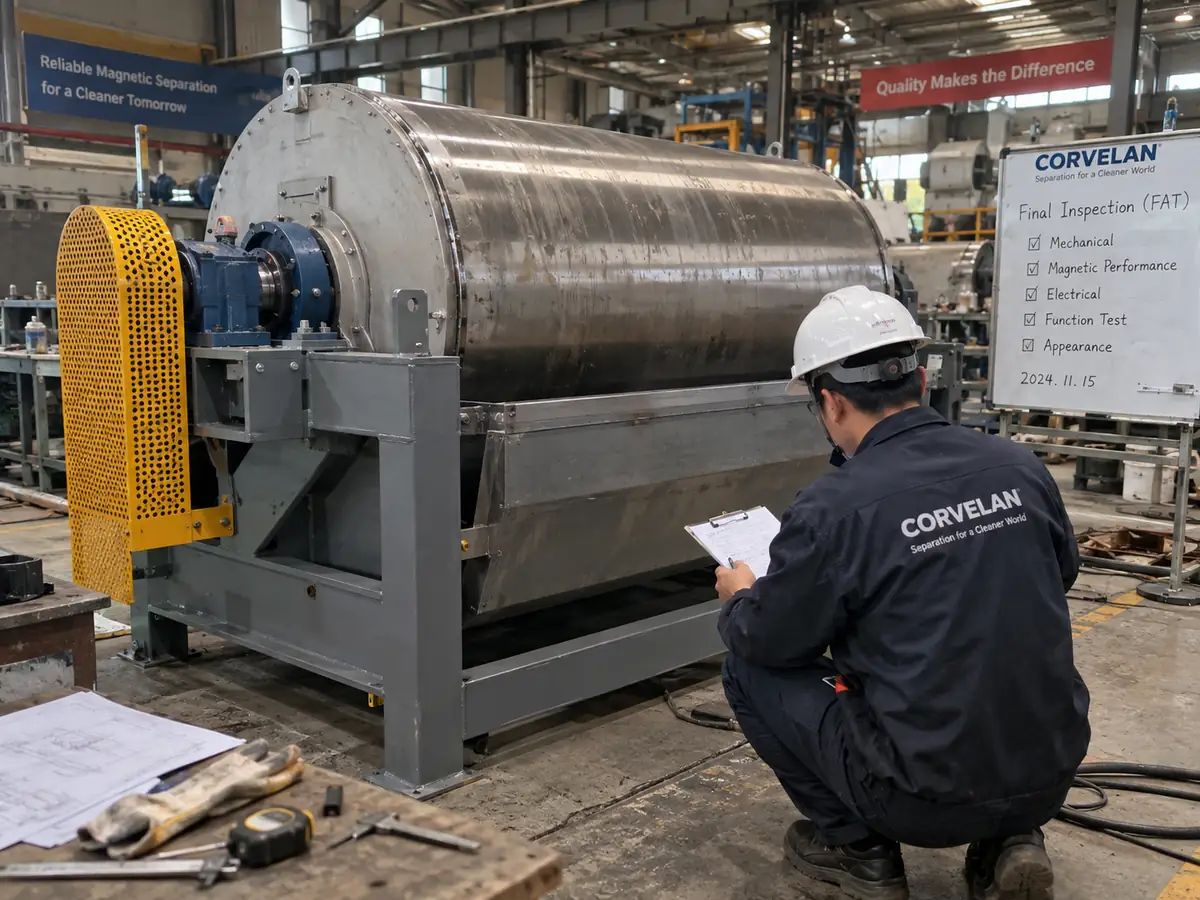
Un enregistrement utile ne se limite pas à la mention “ CONFORME ”. Il doit fournir suffisamment de contexte pour comprendre ce qui a été contrôlé, comment la mesure a été effectuée et à quel équipement ou à quelles conditions du projet le résultat se rapporte.
Identification de l’équipement, points de contrôle pertinents, résultat et identification de l’inspecteur pour le périmètre convenu.
Emplacement, distance ou dispositif de fixation définis, instrument, méthode et résultat magnétique relevé, le cas échéant.
Observations applicables concernant le fonctionnement, les mouvements, l’entraînement, la commande et les aspects mécaniques des équipements motorisés.
Lorsque des essais sur le matériau sont prévus, le rapport consigne l’échantillon, les conditions d’essai, les mesures, les résultats et les éventuelles actions de suivi.
Plan approuvé ou configuration de référence utilisé pour déterminer les détails de fabrication et d’interface à contrôler.
Points de FAT propres au projet et résultats de réception lorsqu’un périmètre formel de réception en usine a été convenu.
Les photos du projet peuvent contribuer à la traçabilité lorsque les justificatifs d’inspection ou d’expédition requis les prévoient.
Contrôle avant expédition de l’équipement, des éléments non montés, des protections et des accessoires d’expédition convenus.
Le devis ou le périmètre technique précise les documents du projet inclus dans la commande ainsi que le format dans lequel ils seront fournis.
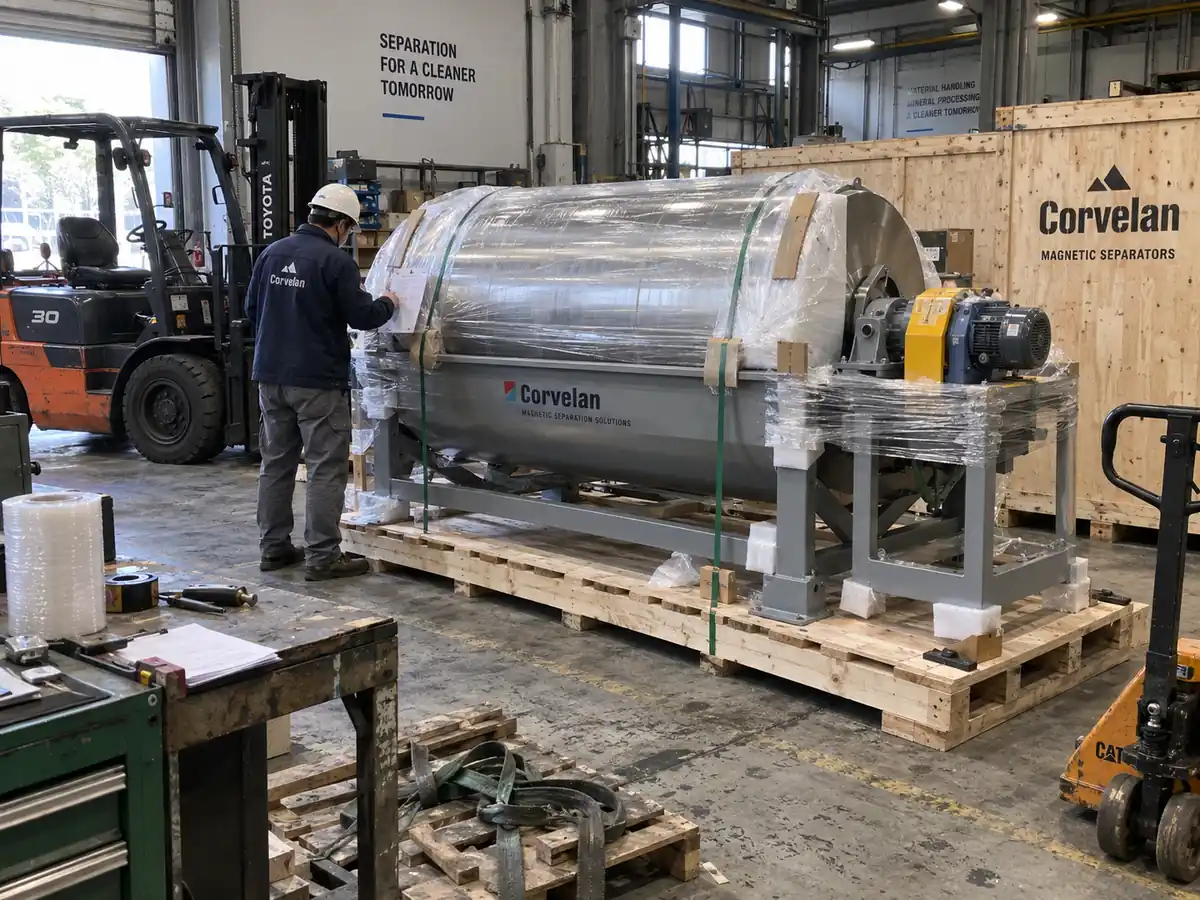
Même correctement fabriqué, un séparateur peut arriver avec des éléments non montés manquants, des interfaces exposées ou des dommages dus au transport si la préparation de l’expédition est négligée. Les contrôles finaux de l’emballage doivent tenir compte des dimensions, du poids, de la géométrie et des points de levage réels de l’équipement, ainsi que du mode d’expédition.
Nous confirmons la méthode d’emballage de l’équipement sélectionné avant son expédition.
Un plan d’essai bien défini permet de lever toute ambiguïté avant l’arrivée de l’équipement sur le site. Les questions ci-dessous relient chaque mesure ou contrôle à la décision d’achat qu’il peut étayer.
Non. Elle confirme l’induction magnétique au point de mesure défini et selon la méthode spécifiée. Les performances de séparation dépendent également du matériau cible, de la distance de travail, de l’épaisseur de la couche de matériau, de la présentation de l’alimentation, de la géométrie du séparateur et des conditions de fonctionnement.
Non. Un essai de force d’attraction est une comparaison mécanique contrôlée réalisée avec une pièce d’essai et une méthode définies. Il ne reproduit ni le mouvement et la présentation du matériau dans le procédé réel, ni la collecte des différentes fractions.
Non. Les points de contrôle doivent correspondre au type réel d’équipement et au périmètre du projet. Une grille magnétique passive, un tambour magnétique et un équipement entraîné overband présentent des exigences mécaniques, magnétiques et électriques différentes.
Non. Un résultat obtenu en usine ne s’applique qu’à l’échantillon, à la configuration, à la méthode et à la plage de fonctionnement testés. Si, après installation, l’état du matériau, la présentation de l’alimentation, la distance de travail, l’épaisseur de la couche de matériau, la vitesse ou la géométrie d’évacuation diffèrent, une validation en conditions de production peut rester nécessaire.
Oui. Lorsque les dimensions critiques, les mesures magnétiques, les contrôles fonctionnels, les essais matière, les points de FAT et les enregistrements requis conditionnent la réception par l’acheteur, ils doivent être définis avant la production.
Les modalités d’inspection peuvent être intégrées aux discussions relatives au projet. Le périmètre, le calendrier, les conditions d’accès, la méthode d’essai et les critères d’acceptation doivent être convenus avant de planifier la visite ou l’inspection par un tiers.
Envoyez-nous le type d’équipement, l’application, les exigences relatives aux plans et le résultat requis pour prononcer l’acceptation. Coverlan peut déterminer avec vous la méthode d’inspection ou d’essai à intégrer au périmètre technique avant la mise en production de la commande.