
Une procédure d’essai efficace d’un détecteur de métaux sur convoyeur consiste à contrôler des éprouvettes métalliques connues dans le produit réel, à des positions et des vitesses définies, puis à vérifier que la ligne déclenche une alarme, s’arrête ou éjecte le produit conformément aux exigences. Un contrôle de l’alarme sur bande à vide constitue un essai préliminaire. La validation doit être réalisée avec le produit, aux positions les plus difficiles, et porter sur la réponse complète du système.
Sur un convoyeur de produits en vrac, cela implique de tester la détection du métal au sein de la charge de matériau et de vérifier son écartement du concasseur ou du broyeur protégé. Pour les sacs ou les produits unitaires, il faut également vérifier que l’article concerné est correctement retiré du flux de produits conformes. Commencez par définir la fonction que votre ligne doit assurer, puis élaborez l’essai en conséquence.
Que doit démontrer l’essai d’un détecteur de métaux sur convoyeur ?
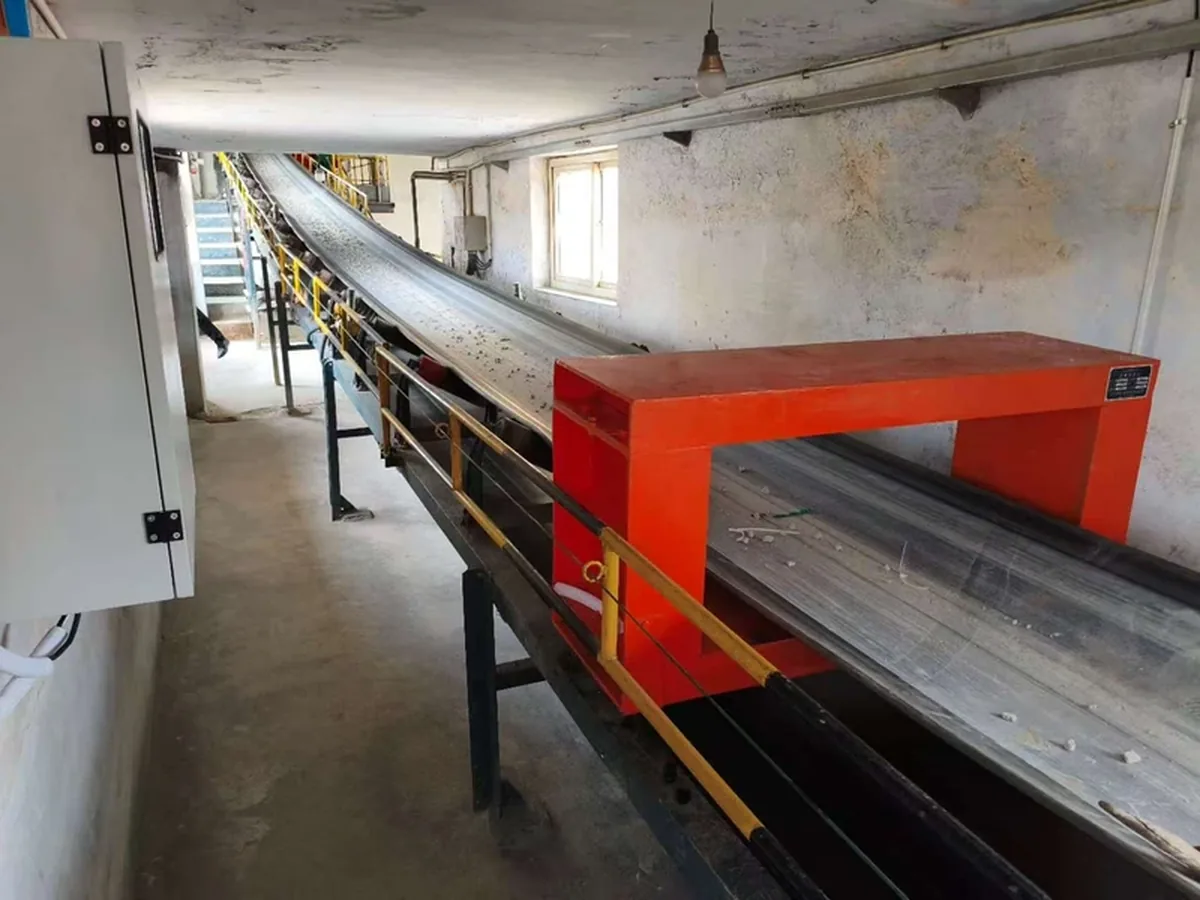
L’essai doit démontrer que chaque cible métallique requise est détectée et que l’action spécifiée sur la ligne fonctionne dans toutes les conditions d’exploitation soumises à réception. Définissez les critères de réussite avant d’effectuer l’essai, afin qu’un résultat jugé opportun ne devienne pas a posteriori la règle d’acceptation.
Un essai de réception en usine vérifie l’équipement fourni ainsi que les conditions reproduites en usine. Un essai de réception sur site vérifie le convoyeur installé, son environnement et les commandes raccordées. Les contrôles périodiques utilisent ensuite un sous-ensemble défini de ces conditions pour démontrer que la configuration réceptionnée fonctionne toujours. Une démonstration en usine ne peut pas permettre de réaliser un contrôle de la distance d’arrêt sur site si le convoyeur n’est pas présent.
Avant l’essai, consignez les éléments suivants sur la fiche d’essai :
- La cible : type de métal ou d’alliage, dimensions, forme et toute orientation importante.
- Le matériau ou le produit : lot, conditionnement, température ou taux d’humidité, ainsi que l’épaisseur de charge normale et maximale autorisée.
- Le convoyeur : ouverture du détecteur ou position du capteur, construction et jonction de la bande, plage de vitesses et espacement des produits, le cas échéant.
- La couverture des essais : positions, conditions de fonctionnement et nombre de passages prévus pour chaque condition.
- Le résultat requis : détection, alarme, arrêt, marquage ou rejet, ainsi que le critère d’acceptation applicable à chaque réponse aux défauts configurée.
- La décision : qui assiste à l’essai, qui l’approuve et comment les échecs et les nouveaux essais sont consignés.
Prévoyez un essai défini sans ajout de pièce métallique afin d’évaluer les déclenchements intempestifs. Définissez à l’avance sa durée ou le nombre de produits à traiter, ainsi que le résultat admissible. Un détecteur qui repère la pièce d’essai, mais interrompt à plusieurs reprises la production normale, doit encore être amélioré avant son acceptation.
Quels échantillons de produit et quelles éprouvettes métalliques devez-vous utiliser ?
Utilisez un matériau représentatif de la production avec des pièces d’essai métalliques identifiées. Incluez les conditions de produit les plus difficiles ainsi que les formes réelles de contaminants susceptibles de modifier le résultat. Consignez séparément l’échantillon de matériau et la cible métallique dans le registre.
Choisissez des échantillons de produits représentatifs de la ligne de production
Prélevez le matériau dans le procédé inspecté. Consignez le lot et mesurez l’épaisseur de la couche au niveau du détecteur, au lieu d’utiliser le réglage du dispositif d’alimentation comme valeur de substitution. Pour les produits emballés, consignez les dimensions une fois remplis, le poids, l’emballage et leur disposition réelle sur le convoyeur à bande.
Incluez les conditions normales de production ainsi que les limites pertinentes autorisées du procédé : couches plus épaisses, remplissage irrégulier, matériau plus humide ou produit à une température différente. Ces conditions peuvent influer sur le signal de fond, souvent appelé effet produit. N’aplatissez pas un sac d’essai présentant une bosse si les sacs arrivent normalement au détecteur avec cette même bosse.
Le document d’Anritsu intitulé note technique sur l’alimentation du produit et le réglage automatique montre pourquoi une présentation représentative du produit est importante. Une alimentation manuelle à proximité de la tête, la condensation et les variations d’épaisseur du produit peuvent modifier le signal mémorisé. Effectuez l’apprentissage ou le réglage du produit dans les conditions de production prévues, puis testez cette configuration.
Ne regroupez les produits que si les échantillons choisis couvrent les différences pertinentes. Des noms ou des recettes similaires ne garantissent pas qu’un même réglage conviendra. Une épaisseur de sachet, un niveau de remplissage ou un conditionnement différent peut nécessiter une autre condition d’essai.
Utilisez des sphères et des contaminants réels à des fins différentes
Les sphères de dimensions connues fournissent une référence de sensibilité reproductible, car leur réponse ne varie pas selon une orientation longitudinale ou transversale. Éprouvettes certifiées indiquent le type de métal et ses dimensions. Avant utilisation, vérifiez que l’identification correspond au certificat et contrôlez que le support n’est pas endommagé.
Sélectionnez les métaux que l’application doit détecter :
- Métal ferreux : cibles contenant du fer, telles qu’une bille en acier définie d’un commun accord ou un fragment de pièce mécanique.
- Métal non ferreux : indiquez le matériau, par exemple le laiton ou l’aluminium ; ne notez pas uniquement “ NFe ” lorsque la nature de l’alliage est importante.
- Acier inoxydable ou autres matériaux cibles spécifiques : indiquez la nuance lorsqu’elle est connue. Mentionnez également les pièces en acier au manganèse si elles constituent réellement une cible à détecter pour protéger l’équipement.
Définissez séparément la taille requise pour chaque type de cible. Une application de protection contre les seuls éléments ferreux et une application de contrôle des produits visant tous les métaux nécessitent des niveaux de détection différents.
Ajoutez des essais contrôlés avec des fils métalliques, des paillettes, des boulons ou d’autres formes pertinentes représentatives. Consignez le diamètre et la longueur du fil, ou les dimensions d’un fragment, et testez des orientations significatives. La détection d’une sphère ne permet pas de conclure que tous les fragments irréguliers présentant la même dimension maximale seront détectés. Consignez la référence sphérique et le résultat obtenu avec la forme réelle sur des lignes distinctes.
Où devez-vous placer les éprouvettes de test ?
Testez les positions par lesquelles le métal peut réellement passer, y compris la trajectoire accessible la moins sensible compte tenu de la conception du détecteur. Consignez à la fois la position dans le produit et la position par rapport au capteur. “ Au milieu ” est trop vague pour permettre de reproduire l’essai.
Produit en vrac sur un détecteur à cadre complet
Dans un tunnel conventionnel à bobines équilibrées, le centre géométrique de l’ouverture est généralement la zone la moins sensible. Le guide de sensibilité METTLER TOLEDO explique cette référence au centre de l’ouverture. Une cible passant à proximité du cadre peut produire un signal plus fort que la même cible suivant une trajectoire centrale difficile.
Commencez par cartographier la section transversale occupée par le chargement. Une première cartographie pratique peut inclure des positions à gauche, au centre et à droite, avec des cibles placées près de la bande, à mi-hauteur du chargement et près de sa partie supérieure. Utilisez uniquement les positions réellement occupées par le matériau, puis ajoutez toute trajectoire difficile identifiée lors des essais. Cette cartographie permet de repérer les positions peu sensibles ; elle ne constitue pas une exigence fixe de contrôle en neuf points pour chaque détecteur.
Mesurez la position latérale et la hauteur de la cible par rapport à un repère de référence clairement défini. Consignez la position du métal à l’intérieur de son support, et pas uniquement celle du bord extérieur de ce dernier. Un porte-cible non métallique peut maintenir une cible à une profondeur connue, à condition d’être adapté à la ligne et de ne pas modifier la présentation du matériau soumis à l’essai.
Détecteurs sous bande
Avec un capteur installé sous la bande, testez en priorité les cibles les plus éloignées de l’élément sensible, notamment celles situées dans la partie supérieure du chargement d’épaisseur maximale autorisée. Testez également différentes positions sur toute la largeur de la bande, car le profil de celle-ci et la forme du capteur influent sur la distance.
Par exemple, une cible posée sur une bande vide est beaucoup plus proche du capteur qu’une cible transportée dans la partie supérieure d’un chargement épais. La réussite du premier essai doit conduire à effectuer l’essai en charge, et non à considérer la partie supérieure du chargement comme validée sans essai. Appuyez-vous sur la configuration réelle du capteur et sur les résultats mesurés pour déterminer le trajet le plus défavorable.
Paquets et sacs
Contrôlez la cible au niveau du parties avant, médiane et arrière du produit lorsque le plan d’essai l’exige. Il s’agit de positions définies dans le sens de déplacement. Elles permettent de vérifier la détection à différents emplacements dans le produit ainsi que la synchronisation nécessaire à son éjection.
Définissez également la trajectoire latérale et la hauteur de la cible dans l’ouverture. Une cible placée à l’avant d’un sac peut néanmoins se trouver à proximité de la paroi de l’ouverture ; “ avant ” ne signifie pas “ zone la moins sensible ”. Si une position centrale est requise, préparez un conditionnement d’essai contrôlé ou un dispositif de maintien approprié permettant de placer réellement la cible à cet endroit. Repérez sa position afin que l’opérateur suivant puisse reproduire l’essai.
Comment exécuter la procédure de test du détecteur de métaux sur convoyeur ?
Effectuez d’abord un essai de référence dans des conditions contrôlées, puis faites passer une cible identifiée à la fois avec le matériau, dans les conditions convenues. Consignez séparément la détection et la réaction physique de la ligne. Conservez les mêmes réglages d’essai lors de la comparaison des positions.
- Préparez des points d’introduction et de récupération sûrs. Définissez la méthode de confinement et de récupération de chaque pièce d’essai afin qu’elle ne puisse pas atteindre un concasseur, un broyeur ou un produit commercialisable. Utilisez un dispositif approprié de collecte ou de confinement des pièces d’essai, empêchant leur pénétration dans ces équipements même en cas de défaillance de la détection ou de l’arrêt. Arrêtez et consignez le convoyeur avant d’installer des supports ou de pénétrer dans une zone protégée. Pendant les essais en fonctionnement, maintenez les personnes à l’écart de la bande et du mécanisme d’éjection ; n’attachez pas de cordon tenu à la main susceptible de se coincer.
- Identifiez la configuration installée. Consignez l’identifiant du détecteur, le programme produit ou les réglages, l’ouverture ou l’emplacement du capteur, la vitesse de la bande et la configuration de commande. Vérifiez que les alarmes et les équipements d’arrêt ou d’éjection prévus sont disponibles pour l’essai.
- Faites fonctionner la bande à vide sans ajouter de métal. Observez les jonctions de la bande ainsi que le mouvement normal des équipements situés à proximité. Si les alarmes se répètent au passage d’une jonction de bande ou à un stade précis du cycle de la machine, éliminez cette interférence avant de tenter de valider la détection de petites cibles.
- Faites passer un matériau représentatif sans ajouter de métal d’essai. Observez la stabilité dans les conditions de charge et de produit prévues. Si ce passage provoque un déclenchement, examinez le matériau, la présence éventuelle d’une contamination réelle et les effets liés à l’installation. Ne supposez pas que chaque déclenchement est intempestif.
- Effectuez le premier essai de détection en charge. Placez la cible à l’emplacement défini en appliquant la méthode sûre préalablement établie. Laissez la bande la transporter à travers la tête de détection à la vitesse d’essai, en gardant les mains à distance de celle-ci. Le fait d’agiter manuellement une tige d’essai modifie la trajectoire et la vitesse et peut perturber le signal.
- Observez l’intégralité de l’événement. Consignez l’indication du détecteur, le signal reçu par le système de commande de la ligne ainsi que l’alarme, l’arrêt, le marquage ou l’éjection qui en résulte. Pour un essai individuel, récupérez et identifiez la cible avant le passage suivant. Pour une séquence planifiée d’emballages tests, vérifiez la présence de chaque cible à la fin de la séquence avant de commencer un autre essai.
- Renseignez la matrice. Répétez l’essai pour chaque métal, position, orientation et condition de fonctionnement requis, selon le nombre de passages prévu. Pour une ligne avec arrêt sur détection, rétablissez les conditions d’essai documentées avant chaque passage. Pour un système à éjection continue, appliquez les conditions spécifiées d’espacement des produits et de vitesse.
Lors des essais de réception, utilisez la recette de production ou le réglage du détecteur normalement employé. Si un réglage est modifié, consignez cette modification et répétez les essais qui en dépendent. Une cible générant un signal plus intense ou placée dans une position plus favorable peut faciliter le diagnostic d’un problème, mais ne remplace pas un essai obligatoire non concluant.
Comment vérifier la réponse de l’ensemble de la ligne ?
Suivez la cible d’essai depuis le détecteur jusqu’à son emplacement final contrôlé. Le signal de détection ne constitue qu’une partie du résultat. Testez les fonctions effectivement fournies et raccordées, en prenant comme résultat attendu la séquence de commande approuvée.
| Fonction testée | Points à observer | Contrôle de réception |
|---|---|---|
| Détection | Indication ou événement associé à chaque passage d’une cible connue | La cible requise est détectée à chaque position et dans chaque condition prévues par le plan. |
| Alarme | Indication locale et toute alarme à distance requise | L’opérateur ou le poste de commande concerné reçoit l’alarme appropriée. |
| Arrêt du convoyeur | Déplacement de la bande, mouvement du matériau et emplacement final de la cible | La cible reste dans la zone de récupération définie et en amont du danger contre lequel le système assure une protection. |
| Dispositif de marquage | Positionnement du repère par rapport à la cible | La zone repérée contient la cible dans la fenêtre de recherche convenue. |
| Rejet automatique | Le conditionnement effectivement soumis à l’essai ou la portion de matériau entrant dans la zone de rejet | La cible est récupérée dans le flux de rejet contrôlé ; les autres produits sont traités dans les limites de la fenêtre de rejet convenue. |
| Confirmation du rejet | État du capteur, temporisation et récupération effective de la cible | La fonction de confirmation installée se comporte comme prévu et l’éjection physique est effective. |
| Réponse en cas de défaut | Entrées installées de pression d’air insuffisante, de trémie pleine, de défaut du détecteur ou autres entrées convenues | Chaque défaut sélectionné déclenche l’avertissement, l’arrêt ou toute autre réponse contrôlée spécifiée. |
Sur un convoyeur de produits en vrac, mesurez l’endroit où la cible s’immobilise après l’arrêt de la bande chargée. Tenez compte du délai de la commande et du comportement réel de la bande pendant son ralentissement jusqu’à l’arrêt. Le produit peut glisser ou continuer à avancer après l’envoi d’une commande d’arrêt à l’entraînement. Le seul signal de sortie d’arrêt ne permet pas de déterminer la position finale.
Sur une ligne de conditionnement, faites passer des emballages normaux avant et après un emballage test contrôlé, en respectant l’espacement spécifié. Vérifiez les positions de la cible à l’avant, à l’arrière et au milieu. Lorsqu’un fonctionnement continu est requis, prévoyez plusieurs emballages test successifs afin de vérifier que le mécanisme de rejet peut se réarmer et intervenir de nouveau. Pour évaluer les éventuels emballages adjacents éliminés avec l’emballage test, appliquez la fenêtre de rejet acceptable indiquée.
Soyez précis concernant confirmation du rejet. Cela peut indiquer qu’un actionneur a atteint une position, plutôt que confirmer que le conditionnement contaminé est entré dans le bac. Le guide de référence Eriez X8, par exemple, décrit une entrée de confirmation utilisant un contacteur lorsque le poussoir est en extension maximale. Vérifiez séparément la récupération physique de la cible.
Le personnel qualifié doit tester les entrées de défaut à l’aide de la méthode de simulation ou de mise en service approuvée pour l’équipement. Ne provoquez pas une défaillance de l’alimentation en air en desserrant un raccord sous pression ou en neutralisant les dispositifs de protection. Consignez les fonctions non installées comme non applicables ; toute fonction requise mais absente reste un point de réception en suspens.
Quels sont les critères de réussite et que se passe-t-il en cas d’échec du test ?
N’acceptez le réglage que lorsque chaque ligne d’essai requise satisfait aux critères de détection et de réponse, que les défaillances ont été corrigées et que les nouveaux essais correspondants ont été effectués. Laissez toute condition non testée en suspens plutôt que de la déclarer conforme.
Définissez le nombre de passages avant les essais. Aucun nombre unique de répétitions ne convient à l’ensemble des convoyeurs de produits en vrac, des systèmes d’inspection de produits et des exigences des clients. Déterminez ce nombre en fonction des risques liés à l’application, de la procédure client applicable et du périmètre de réception convenu.
Supposons, par exemple, qu’un plan d’essai sur emballages prévoie trois types de métaux, trois positions longitudinales et trois passages répétés pour chaque combinaison. Cela représente 3 × 3 × 3 = 27 passages de contrôle pour ce produit et ces conditions de fonctionnement. Une deuxième condition de vitesse distincte requiert une série supplémentaire de 27. Chaque position latérale ou verticale supplémentaire ajoute ses propres lignes. Ces décomptes servent à organiser le travail ; une courte série de résultats concluants ne constitue pas une garantie quantifiée de la probabilité de détection future.
En cas d’échec d’un essai, conservez le résultat initial et distinguez les symptômes :
- Cible non détectée : vérifiez d’abord son identité, sa trajectoire réelle, sa vitesse, l’état du produit et les réglages sélectionnés. Un support décalé peut transformer l’essai prévu en un essai différent. Si la configuration est correcte, examinez la sensibilité, l’effet produit et les perturbations dans ces conditions.
- Cible détectée, réponse incorrecte : suivez l’événement tout au long de la chaîne : sortie, automate de ligne, temporisation, actionneur et déplacement physique du produit. Modifier la sensibilité du détecteur ne corrigera pas le problème si un emballage atteint le dispositif de rejet au mauvais moment.
- Déclenchements provoqués par le produit normal : déterminez s’il s’agit d’une contamination réelle, d’un signal lié au matériau, d’une interférence du convoyeur ou d’un problème d’installation avant de modifier le seuil.
Après correction, reproduisez la condition ayant entraîné l’échec et répétez les autres essais concernés par la modification. La modification d’un réglage de sensibilité commun peut affecter tous les types de métaux et toutes les positions auxquels ce réglage s’applique ; une modification de la temporisation affecte les vitesses et les positions des produits concernées. Ne masquez pas une non-détection en ne consignant que les passages ultérieurs réussis.
Si une défaillance survient en cours de production, isolez les matières ou les produits concernés et cessez de vous fier à la fonction défaillante jusqu’à son rétablissement. Appliquez la procédure de blocage des produits du site afin d’évaluer la production réalisée depuis le dernier contrôle satisfaisant et d’autoriser sa libération après enquête.
Que doit contenir le procès-verbal de réception ?
Consignez suffisamment de détails pour qu’un autre opérateur puisse répéter l’essai et parvenir à la même décision de conformité ou de non-conformité. Conservez les résultats individuels ainsi que la décision finale signée.
En haut de la fiche, indiquez les identifiants de la ligne et du détecteur, le lieu de l’essai, la date, l’opérateur et le témoin, la révision de la procédure, le lot de produit ou de matériau, les réglages du détecteur, la configuration de l’ouverture ou des capteurs, le type de bande et de jonction, ainsi que l’équipement de réaction raccordé. Ajoutez les conditions prévues de vitesse, d’épaisseur de charge ou d’espacement des emballages, ainsi que les critères d’acceptation.
Utilisez une ligne distincte pour chaque passage. Les champs suivants peuvent être copiés dans une feuille de calcul ou une fiche d’essai :
| Champ à consigner | Informations à saisir |
|---|---|
| ID de l’essai et du passage | ID de ligne unique associé à la condition prévue et au numéro de répétition |
| État du matériau | Lot, profondeur mesurée ou dimensions du conditionnement, humidité ou température le cas échéant |
| Identification de la cible | Identifiant de l’éprouvette, métal ou alliage, diamètre de la sphère ou dimensions réelles de la forme, référence du certificat |
| Position réelle | Position latérale, hauteur ou profondeur, position en tête/au milieu/en queue et orientation lors de l’utilisation |
| Condition de fonctionnement | Vitesse réelle de la bande, espacement des produits et réglage ou programme du détecteur |
| Résultat de la détection | Réussite/échec et signalisation correspondante ou entrée dans le journal des événements |
| Réponse de la ligne | Alarme, arrêt, localisation, marquage ou résultat du rejet physique ; résultat de l’essai de défaut, le cas échéant |
| Récupération et mesures prises | Confirmation de la récupération de la cible, échec éventuel, correction et identifiants des nouveaux essais associés |
Joignez le schéma d’implantation, le relevé des réglages ainsi que tout journal d’événements horodaté ou toute vidéo utile. Pour un essai d’arrêt, consignez l’emplacement final mesuré de la cible. Pour un essai de rejet, consignez le résultat de récupération de la cible au lieu de vous fier uniquement au compteur de rejets.
Dressez la liste des conditions couvertes par la validation finale. Identifiez séparément les résultats obtenus en usine et sur site. Toute modification ultérieure du produit, de la profondeur maximale, de la vitesse, de la position du détecteur ou de la séquence de commande nécessite de réexaminer le périmètre concerné avant de réutiliser les anciens résultats.
Comment l’essai varie-t-il selon les détecteurs pour convoyeurs Corvelan ?
Adaptez le parcours d’essai à la configuration du détecteur, puis vérifiez l’action de la ligne spécifiée pour votre projet. Notre gamme de détecteurs de métaux pour convoyeurs comprend les configurations pour convoyeurs de produits en vrac, pour le contrôle des produits et sous bande.
| Détecteur | Points à vérifier |
|---|---|
| Détecteur de métaux pour convoyeur LJT-A | Faites passer les échantillons convenus de métaux indésirables dans la section réelle du flux de produit en vrac et vérifiez la réaction du dispositif de protection raccordé. |
| LJT-B détecteur de métaux indésirables | Pour un convoyeur existant équipé d’un châssis en deux parties, tenez compte de la bande réelle, de sa jonction, des équipements situés à proximité et des commandes installées. |
| Détecteur de métaux pour convoyeur LJT-E | Définissez les contaminants cibles pertinents dans le produit en vrac ainsi que les positions difficiles en charge, puis testez l’alarme ou l’action associée requise. |
| Détecteur de métaux pour convoyeur LJT-F | Testez le produit réel et son emballage lors de leur passage dans l’ouverture, notamment aux positions cibles et avec tout dispositif d’arrêt ou d’éjection fourni. |
| LJT-H détecteur de métaux sous bande pour convoyeur | Incluez la distance maximale entre la cible et le capteur dans la charge admissible, ainsi que les trajectoires pertinentes sur toute la largeur de la bande. |
Définissez les cibles d’essai et les dispositifs de réaction en fonction de la configuration retenue. La désignation du modèle ou la correspondance avec la largeur de bande ne détermine pas la taille minimale de métal détectable dans votre produit.
Une procédure efficace d’essai d’un détecteur de métaux pour convoyeur laisse une trace claire : quelle cible est passée, quelle trajectoire elle a suivie, dans quelles conditions et quelle a été la réaction réelle de la ligne. Utilisez les trajectoires en charge les plus défavorables, comptabilisez chaque éprouvette et corrigez tout échec de détection ou de contrôle de la réponse avant de valider la configuration.
Pour discuter d’une configuration Corvelan, transmettez-nous le matériau ou le produit, le métal cible et ses dimensions, la largeur de la bande, l’épaisseur normale et maximale du produit, la vitesse ainsi que la réponse requise via notre page de contact. Joignez votre procédure de réception existante, si vous en avez une. Vous pouvez également envoyer les plans et les caractéristiques des cibles d’essai par e-mail à [email protected] afin que nous puissions examiner ensemble l’adaptation au convoyeur et les exigences d’essai.
Essais des détecteurs de métaux pour convoyeurs FAQ
Un même résultat peut-il s’appliquer à une recette identique dans différents conditionnements ?
Uniquement si la couverture d’essai validée inclut les formats d’emballage, les niveaux de remplissage, les matériaux et les conditions de fonctionnement concernés. Un conditionnement plus haut ou rempli différemment modifie le trajet de la cible et peut modifier le signal généré par le produit. Ajoutez une condition d’essai pour toute différence pertinente non couverte par les échantillons d’origine.
Que faire si un sachet scellé empêche de placer une éprouvette au centre ?
Lorsqu’un essai au centre est requis, utilisez un sachet d’essai dédié ou une méthode de positionnement approuvée pour cet équipement. Identifiez et conservez le produit utilisé pour l’essai afin qu’il ne puisse pas rejoindre le stock normalement destiné à la vente. Si l’essai est réalisé uniquement sur une surface extérieure, consignez le trajet réellement suivi ; ne le qualifiez pas d’essai au centre.
Peut-on faire passer simultanément toutes les éprouvettes métalliques afin de gagner du temps ?
Testez chaque métal séparément afin d’établir la sensibilité de référence. Lorsque plusieurs cibles sont présentes simultanément, un signal fort peut masquer la non-détection d’une cible générant un signal plus faible. Si la ligne doit pouvoir gérer de telles situations, réalisez séparément des essais avec des cibles rapprochées ou plusieurs contaminants, puis consignez leur objectif et leur espacement.
L’autotest intégré du détecteur peut-il remplacer les échantillons physiques ?
Ne remplacez un essai physique spécifié que si la procédure approuvée accepte cette méthode et son périmètre de contrôle. Un contrôle électronique peut vérifier certaines parties du système de détection sans tester le passage réel du produit ni son éjection physique. Maintenez les contrôles requis de la réponse de bout en bout, sauf si une méthode acceptée les couvre également.
Que faire si une éprouvette de test ne peut pas être récupérée ?
Bloquez la libération du produit concerné par l’essai et maîtrisez toutes les voies possibles jusqu’à ce que la pièce soit retrouvée. Veillez à identifier les flux de produits conformes et de produits rejetés, recherchez le trajet suivi par la pièce et consignez sa récupération. Ne reprenez pas les essais tant qu’une pièce manquante dans la ligne reste introuvable.
À quelle fréquence le détecteur de métaux sur convoyeur doit-il être testé ?
Définissez la fréquence des contrôles périodiques en fonction des risques liés à l’application, des exigences du client et de la quantité de produit pouvant être maîtrisée après une défaillance. Établissez les valeurs de référence lors de l’installation et réévaluez les essais concernés après toute modification importante de l’équipement, du produit ou des réglages. Un intervalle choisi uniquement pour sa commodité au sein d’un poste de travail ne garantit pas une couverture suffisante.




