
Utilisez une liste de contrôle de changement de produit pour le détecteur de métaux chaque fois que le format du produit, la recette, l’emballage ou les conditions de la ligne changent. Vérifiez à nouveau le paramétrage du produit, puis démontrez que le nouveau produit satisfait à l’objectif requis de détection des métaux et que la fonction complète d’arrêt ou d’éjection fonctionne correctement.
Un code produit connu ne suffit pas. Un sachet plus grand peut traverser la même ouverture, mais se présenter différemment au dispositif d’éjection. Une recette plus salée peut générer un signal différent dans le détecteur. Vous devez vérifier à la fois le signal produit et le devenir du produit suspect après sa détection.
Ce guide porte sur les détecteurs en ligne qui contrôlent les produits circulant sur un convoyeur, notamment notre application LJT-F. Les systèmes sur conduite avec pompage et les systèmes à chute gravitaire nécessitent leurs propres vérifications du transport et du système d’éjection.
Que devez-vous vérifier à nouveau avant la prochaine série de production ?
Comparez le produit suivant avec la dernière configuration approuvée. Vérifiez à nouveau chaque condition modifiée et effectuez un essai de détection et de réponse spécifique au produit avant de lancer la nouvelle production. Le retour à un produit précédemment approuvé nécessite toujours le réglage approprié et la réussite d'un contrôle de changement de format.
Commencez par consulter l'enregistrement de la production précédente, la spécification du nouveau produit et des emballages finis réels. Les contrôles suivants permettent de relier chaque changement à la partie du système d'inspection qu'il est susceptible d'affecter.
| Qu’est-ce qui a changé ? | Points à revérifier | Ce que le contrôle doit établir |
|---|---|---|
| Largeur, hauteur, longueur ou poids de l'emballage | Dégagement de l'ouverture, guides, convoyage et mouvement du dispositif de rejet | Le plus grand conditionnement passe en toute sécurité et le dispositif de rejet prend correctement en charge le nouveau conditionnement. |
| Recette, humidité, teneur en sel ou température du produit | Réglages approuvés du détecteur et signal produit avec un échantillon représentatif du nouveau produit | Les variations normales du produit n'empêchent pas d'atteindre le niveau de détection des métaux requis. |
| Construction du film, de la barquette, de la fermeture ou de l’étiquette | Matériaux conducteurs et performances globales de l’emballage fini | Le nouvel emballage reste compatible avec la méthode d’inspection. |
| Vitesse de la bande, espacement ou débit de production | Suivi des produits, distance d’arrêt ou temporisation et récupération des rejets | Le produit suspect est isolé dans les conditions de production prévues. |
| Nettoyage, réglage du guidage ou maintenance | Accumulations de matière, centrage de la bande, présence de métal à proximité, capteurs et rétablissement des réglages | La configuration physique est prête pour un test du nouveau produit. |
Conservez le dernier test réussi de l’ancien produit et le premier test réussi du nouveau produit en les associant aux limites de leurs lots respectifs. Cela permet d’assurer la traçabilité de l’intervalle de production concerné en cas d’échec de l’un ou l’autre contrôle.
Le nouveau format et le nouvel emballage seront-ils toujours adaptés au détecteur ?
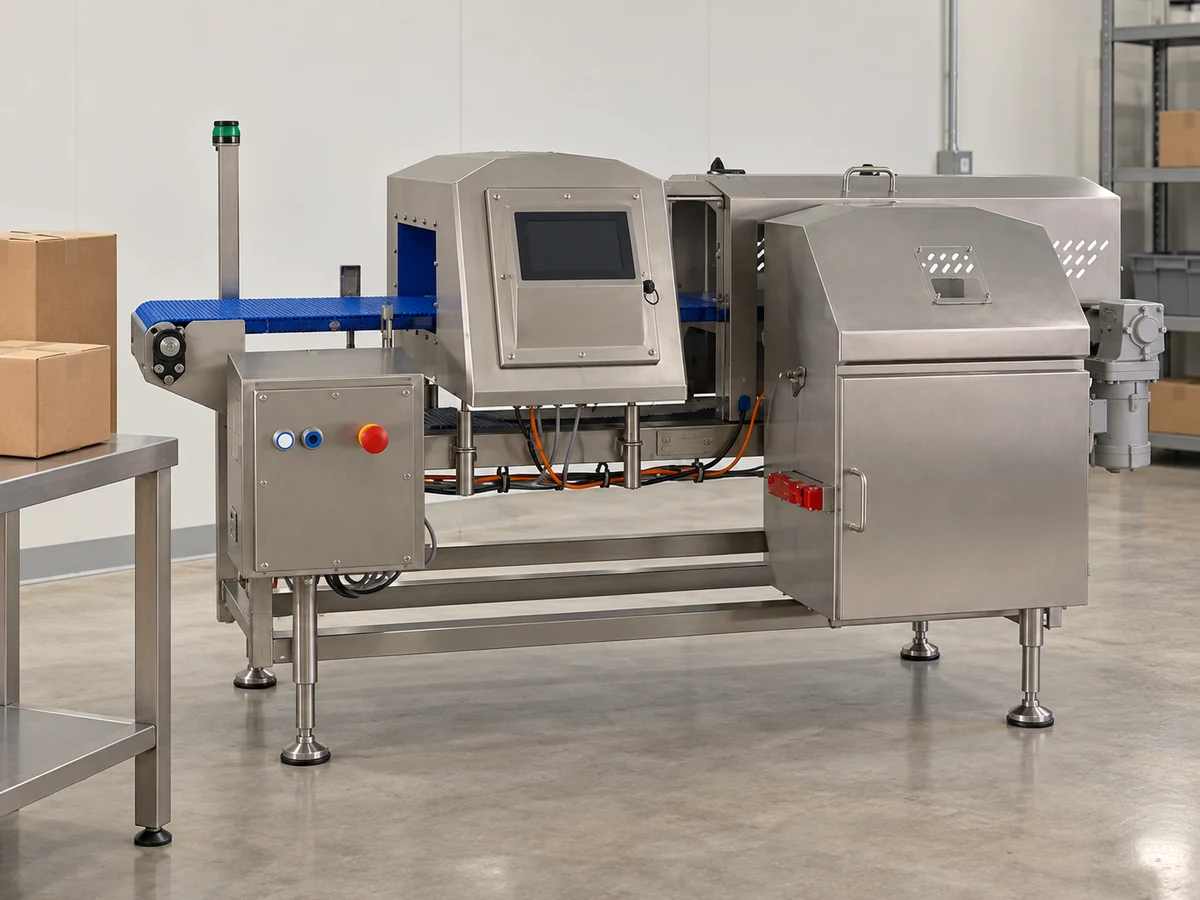
Le nouveau produit doit traverser l’ouverture en toute sécurité et rester compatible avec la méthode de contrôle du détecteur. Le simple fait qu’il passe dans le tunnel ne permet pas de garantir les performances de détection.
Mesurez l’emballage fini dans sa position normale
Mesurez la largeur, la hauteur et la longueur maximales, en tenant compte des soudures, des coins repliés et du renflement normal de l’emballage. Relevez également son poids : un emballage plus lourd peut nécessiter un autre mode d’éjection, même si ses dimensions extérieures restent identiques.
Utilisez la position réelle du produit pendant son passage. Un sachet peut s’incliner, une barquette peut pivoter et un produit irrégulier peut se soulever lors d’un transfert. Observez ces mouvements avec les protecteurs en place. Si le produit touche l’ouverture ou les guides, corrigez son positionnement avant de tester la détection.
Ne rapprochez pas les guides métalliques du détecteur dans le seul but de maintenir un emballage plus étroit. Leur position doit respecter la zone sans métal spécifiée pour le détecteur, c’est-à-dire l’espace requis autour de la zone de détection afin d’éviter toute interférence. Consignez l’équipement avant toute intervention de réglage mécanique.
Identifier les matériaux du nouvel emballage
Le passage d’un emballage en plastique non métallisé à un film métallisé ou à une barquette en aluminium nécessite un essai de validation de l’application avec le nouvel emballage complet. Ces matériaux sont conducteurs d’électricité et peuvent perturber le contrôle. Une feuille d’aluminium et un film mince métallisé présentent des structures différentes ; il ne faut pas supposer qu’un réglage adapté à l’un convient à l’autre.
Si le nouvel emballage n’entre pas dans le périmètre de validation de l’application existante, définissez la méthode de contrôle avant la mise en production. Selon les types de métaux à détecter, les solutions peuvent inclure une technologie de détection adaptée ou un contrôle avant l’ajout de l’emballage métallique. Dans le cadre de ce changement, examinez également les risques de contamination en aval de ce point de contrôle. Si les contaminants à détecter comprennent des métaux non ferreux ou de l’acier inoxydable non magnétique à l’intérieur d’un emballage en feuille d’aluminium, ne présumez pas qu’un détecteur de métaux ferreux pour produits sous emballage aluminium puisse assurer ce contrôle de tous les types de métaux.
Devez-vous modifier le programme du détecteur après un changement de recette ?
Utilisez des réglages validés pour le nouveau produit et pour son état réel au moment du contrôle. Toute modification de recette nécessite un réexamen ; elle n’impose pas automatiquement un réglage différent si l’aptitude de la configuration existante à couvrir cette modification a déjà été démontrée.
Le code de la recette de production et le programme produit du détecteur constituent deux enregistrements distincts. Vérifiez que le nom du produit, son format, son emballage et l’indice de révision de sa recette correspondent à la configuration validée du détecteur. Lorsque les réglages sont saisis manuellement, consignez les valeurs au lieu de vous fier uniquement au nom du produit.
Utilisez des produits dans les conditions réelles de passage dans le détecteur
Les produits humides ou salés peuvent générer un signal même en l’absence de métal. Ce phénomène est appelé effet produit. La température et la taille du produit peuvent également modifier ce signal. Une nouvelle recette peut donc entraîner le rejet de produits conditionnés conformes ou rendre les petites particules métalliques plus difficiles à distinguer.
Utilisez des produits représentatifs de la nouvelle série de production, en tenant compte des variations prévues de remplissage et de température. Mesurez la température du produit au point de contrôle selon la méthode de mesure de votre site et consignez l’endroit où la mesure a été effectuée. La consigne de température d’un congélateur ou le réglage d’un four ne reflète pas la température du produit conditionné au moment où il traverse le détecteur.
Par exemple, si des portions surgelées risquent de décongeler partiellement pendant leur attente en amont, tenez compte de cette situation lors de l’évaluation de l’application. La présentation de Thermo Fisher consacrée à l’inspection des viandes explique comment la décongélation modifie le signal du produit. Un essai réalisé uniquement avec un échantillon de démarrage entièrement congelé peut ne pas mettre en évidence cette variation.
Traitez séparément la configuration et les essais de performance
Si le contrôleur installé propose une procédure d’apprentissage du produit, suivez sa méthode de configuration avec un produit approprié et exempt de contamination. N’introduisez pas de pièces témoins métalliques pendant cette phase d’apprentissage, sauf si la méthode documentée le prévoit spécifiquement. Effectuez ensuite les essais de performance séparés avec les pièces témoins requises.
Ne réduisez pas la sensibilité uniquement pour permettre au nouveau produit de fonctionner sans déclenchements intempestifs. Toute modification autorisée des réglages doit néanmoins satisfaire aux essais requis de détection des métaux et de réponse de la ligne. S’il est impossible d’assurer simultanément un fonctionnement stable et l’objectif de détection convenu, suspendez l’application dans l’attente d’un examen technique.
Quel est l’impact du format, de l’espacement et de la vitesse sur l’éjection ?
Contrôlez à nouveau le fonctionnement du système d’éjection chaque fois que la longueur ou le poids des emballages, la vitesse du convoyeur ou l’espacement entre les emballages change. Une même cadence en emballages par minute peut nécessiter une vitesse de convoyeur différente et réduire le temps disponible pour le réarmement de l’éjecteur.
Mesurez la longueur des emballages dans le sens de déplacement ainsi que l’espace libre entre deux emballages consécutifs. Consignez la vitesse du convoyeur indépendamment du compteur de production. Utilisez l’affichage de la vitesse du convoyeur validé lors de la mise en service ou effectuez une mesure sûre de la vitesse sans contact, au lieu de déduire celle-ci du nombre d’emballages. Le cas échéant, vérifiez que le capteur de produit détecte de manière fiable chaque nouvel emballage et que le signal de vitesse correspond au déplacement du convoyeur.
Pourquoi une même cadence peut-elle produire des temporisations différentes ?
Prenons cet exemple pédagogique avec des emballages régulièrement espacés et sans glissement. Les deux cycles traitent 100 emballages par minute. Le point de suivi se trouve à 0.60 m en amont de la position d’éjection.
| Entrée ou résultat | Exécution précédente | Nouvelle exécution |
|---|---|---|
| Longueur du paquet | 200 mm | 300 mm |
| Entrefer libre | 100 mm | 60 mm |
| Vitesse de bande | 30 m/min | 36 m/min |
| Débit : vitesse ÷ (longueur + espacement), en mètres | 30 ÷ 0.30 = 100 paquets/min | 36 ÷ 0.36 = 100 paquets/min |
| Temps de parcours sur 0.60 m | 0.60 ÷ (30 ÷ 60) = 1.20 s | 0.60 ÷ (36 ÷ 60) = 1.00 s |
| Temps correspondant à l’espacement libre | 0.10 ÷ 0.50 = 0.20 s | 0.06 ÷ 0.60 = 0.10 s |
Si un temps d’attente fixe restait réglé à 1.20 secondes, la nouvelle bande parcourrait 0.72 m pendant ce délai, soit 120 mm au-delà de la position de rejet de l’exemple. La réduction de l’espacement divise également par deux le temps entre le bord arrière d’un emballage et le bord avant du suivant.
Il s’agit de calculs de convoyage, et non de réglages de temporisation de l’automate. La séquence réelle dépend du point où commence le suivi, du moment où le détecteur émet son signal, de l’éventuelle compensation de vitesse et du temps nécessaire au dispositif de rejet pour effectuer son mouvement. Déterminez ces points à partir de la séquence de commande de l’installation avant de modifier les réglages.
Testez ensuite les nouveaux emballages à la vitesse prévue et avec l’espacement minimal autorisé. Vérifiez leur éjection complète, le mouvement de retour du dispositif et le passage de l’emballage suivant. Une fenêtre de rejet plus large peut entraîner l’éjection de produits conformes adjacents, tandis qu’une fenêtre plus courte non validée peut laisser des produits suspects sur la ligne.
Comment devez-vous tester le nouveau produit avant sa mise en production ?
Testez l’ensemble du système d’inspection avec le nouveau produit, les éprouvettes métalliques requises et dans les conditions de fonctionnement prévues de la ligne. Le déclenchement d’une alarme du détecteur ne suffit pas à valider un essai de rejet. Conservez tous les emballages d’essai sous contrôle et à l’écart des produits commercialisables.
- Préparez la ligne. Éliminez les résidus du produit précédent, remettez en place les guides et les protections, sélectionnez la configuration approuvée et préparez la zone de collecte des rejets. N'effectuez les réglages mécaniques qu'après avoir consigné l'équipement en toute sécurité.
- Faites fonctionner la bande à vide. Surveillez les défauts ou les détections inexpliquées. S'ils persistent, contrôlez la bande, la présence de métal à proximité, le montage et les perturbations électriques avant de tenter de les compenser par les réglages du produit.
- Faites passer un nouveau produit adapté et exempt de contaminants. Utilisez le conditionnement, la présentation et les conditions attendues du produit réels. Analysez les rejets inattendus ; ne supposez pas que chaque produit rejeté correspond à un faux rejet.
- Testez chaque type de métal requis. Utilisez des pièces de test identifiées, dont le matériau et le diamètre de la bille sont connus. Pour un programme d’inspection de tous les métaux, couvrez séparément les tests spécifiés pour les métaux ferreux, non ferreux et l’acier inoxydable. Utilisez les dimensions et le nombre de répétitions approuvés ; consignez chaque résultat.
- Testez les positions pertinentes avec le produit. Fixez la pièce de test dans un produit ou sur celui-ci, en utilisant la méthode de test approuvée, et identifiez clairement le produit. Incluez la partie la moins sensible du trajet d’inspection, généralement située près du centre de l’ouverture, ainsi que les positions requises le long du produit.
- Démontrer la réponse physique. Sur une ligne équipée d’un système d’éjection, observer l’entrée de l’intégralité du conditionnement test dans la zone d’éjection contrôlée. Contrôler les produits conformes situés avant et après celui-ci, ainsi que les conditionnements test consécutifs lorsque le mode de fonctionnement l’exige. Sur une ligne avec arrêt sur détection, vérifier que le produit suspect reste dans la zone de récupération contrôlée après l’arrêt.
- Effectuer les contrôles de défauts prévus sur l’installation et récupérer les matériaux d’essai. Contrôler, selon le cas, la confirmation d’éjection, la pression d’air ainsi que les dispositifs de verrouillage du bac ou d’arrêt, en appliquant la procédure d’essai sécurisée correspondant au matériel installé. Vérifier la présence de chaque pièce d’essai et de chaque conditionnement marqué avant la remise en service.
Distinguer clairement les deux contrôles de position : Les termes gauche, centre et droite décrivent la trajectoire à travers l’ouverture. Les termes avant, milieu et arrière indiquent la position du métal sur l’emballage en mouvement. Un essai réalisé au centre de l’ouverture ne suffit pas, à lui seul, à confirmer l’éjection correcte lorsque le contaminant se trouve à proximité de l’une des extrémités d’un emballage long.
Guide de LOMA sur la détection des métaux souligne l’importance d’utiliser des emballages d’essai représentatifs et de vérifier que l’échantillon test atteint bien le bac de rejet. Un ancien emballage d’essai dont la température ou l’état diffère de ceux de la nouvelle production ne constitue pas un substitut approprié.
Les contrôles au démarrage doivent également couvrir les conditions susceptibles d’être autorisées ultérieurement au cours de la production. Si la vitesse varie, si les emballages peuvent s’accumuler ou si le produit se réchauffe pendant l’attente, testez les limites de fonctionnement concernées avant de considérer ces conditions comme approuvées.
Que devez-vous faire si un essai de changement de production échoue ?
Ne libérez pas la nouvelle production après l’échec d’un test obligatoire ou si l’arrêt ou l’éjection n’a pas été exécuté intégralement. Isolez tout produit potentiellement concerné, identifiez l’étape défaillante de la séquence, puis répétez les essais correspondants après correction.
| Ce que vous observez | Points à examiner en priorité | Essai à réussir ensuite |
|---|---|---|
| Déclenchement de détections avec la bande à vide | Contamination de la bande, modification des éléments métalliques, vibrations ou parasites électriques | Fonctionnement stable de la bande à vide, suivi de la séquence de test avec le nouveau produit |
| Rejet des nouveaux emballages conformes | Contamination effectivement présente, configuration incorrecte du produit, emballage ou état du produit | Produit représentatif et conforme, ainsi que les corps d’épreuve métalliques requis |
| Le test ferreux est réussi, mais le test sur acier inoxydable échoue | Corps d’épreuve correct en acier inoxydable, positionnement, état du produit et configuration de détection appropriés | Chaque type de métal requis ; un résultat obtenu avec un métal ferreux ne peut pas remplacer un résultat obtenu avec de l’acier inoxydable |
| Une alarme se déclenche, mais l’emballage reste sur la ligne | Suivi, synchronisation, mouvement du dispositif de rejet et capteurs installés ou alimentation en air | Isolement complet de l’emballage test à la vitesse et à l’espacement de production |
| Un essai à faible vitesse réussit, mais l’essai dans les conditions prévues échoue | Signal de vitesse, présentation des emballages, espacement entre les emballages et réarmement du dispositif de rejet | Les conditions de fonctionnement prévues ou une plage de fonctionnement restreinte ayant fait l’objet d’une approbation formelle |
| Le contrôle au démarrage à froid est concluant, mais le produit chaud échoue ultérieurement | La plage de températures et le signal produit couverts par le réglage | La plage de températures du produit autorisée, y compris la condition dans laquelle l’échec s’est produit |
Utilisez le dernier essai concluant valide, l’heure de modification du réglage et les dossiers de lot pour identifier les produits susceptibles d’être passés sans contrôle efficace. Maintenez-les en quarantaine afin que le service qualité du site puisse les évaluer. S’il est impossible d’établir précisément la limite, étendez la mise en quarantaine afin de couvrir cette incertitude plutôt que de supposer quels emballages étaient conformes.
Consignez le résultat non conforme avant toute correction. Un résultat conforme obtenu ultérieurement n’annule pas la non-conformité et ne permet pas de libérer le produit bloqué. Après une réparation ou un réglage, répétez les contrôles concernés ainsi que l’essai requis du système complet, puis consignez séparément la décision relative au devenir du produit bloqué.
Quels éléments doivent figurer dans le dossier de changement de production et de mise en production ?
L’enregistrement doit indiquer les modifications effectuées, la configuration utilisée, les éléments testés et la personne ayant autorisé la libération du produit. Consignez séparément les résultats de détection et le résultat observé de l’arrêt ou de l’éjection.
Utilisez les champs suivants dans votre registre papier ou électronique de changement de production. Consignez les observations réelles ; une valeur inconnue doit rester indiquée comme telle jusqu’à ce qu’elle soit déterminée, au lieu d’être saisie comme zéro.
| Champ à consigner | Informations à saisir |
|---|---|
| Équipement et délimitation de la série de production | Identifiants de la ligne et du détecteur ; produit et lot précédents ; dernier essai conforme de la série précédente ; nouveau lot et heure du premier contrôle |
| Modification du produit | Révision précédente et nouvelle de SKU/de la recette, dimensions maximales de l’emballage, poids et constitution de l’emballage |
| Conditions de contrôle | Température mesurée du produit et emplacement de la mesure ; variations pertinentes de l’humidité/de la teneur en sel ; vitesse de la bande, écart minimal autorisé et présentation |
| Réglages et configuration physique | Programme du détecteur ou réglages manuels ; révision ; toute modification apportée au guide, au capteur, à la temporisation ou à la réponse ; personne ayant effectué la modification |
| Chaque essai de contrôle | Heure ; type de métal et diamètre de la bille ; identifiant de l’éprouvette ; position ; numéro de répétition ; résultat de la détection ; résultat de la réponse physique |
| Exceptions | Résultat non conforme ; délimitation des produits concernés et référence de mise en attente ; action corrective ; résultats du nouvel essai ; décision relative aux produits mis en attente |
| Libération et contrôles périodiques | Produit/plage de fonctionnement approuvés ; heure de libération ; opérateur et personne habilitée à autoriser la libération ; prochain contrôle programmé |
Pour chaque test, consignez séparément “ détecté ” et “ emballage entré dans la zone de rejet ” ou “ convoyeur arrêté avec le produit suspect retenu ”. Cela évite de confondre un contrôle d’alarme avec un essai complet réussi du système.
Ne libérez le lot de production que lorsque tous les tests requis et les contrôles des dispositifs de réaction installés sont concluants, que tous les échantillons d’essai ont été récupérés et que la personne responsable désignée par la procédure du site autorise le fonctionnement. Maintenez les contrôles périodiques pendant la production ; l’enregistrement du changement de produit ne les remplace pas.
Une liste de contrôle efficace pour le changement de produit sur un détecteur de métaux doit se conclure par des preuves : le nouveau produit est traité dans les conditions approuvées, chaque éprouvette métallique requise est détectée et tout produit suspect est isolé de manière fiable. En cas de défaillance de la détection ou de l’action mécanique, maintenez la ligne à l’arrêt jusqu’à la correction du problème et à la réussite des nouveaux essais.
Pour une application sur convoyeur, notre Détecteur de métaux pour convoyeur LJT-F est étudié en fonction du produit, de l’ouverture, de l’emballage, de la vitesse et de la réaction requise de la ligne. Les dispositifs d’alarme, d’arrêt, de marquage et de rejet automatique dépendent de la configuration du projet.
Utilisez le champ de message sur notre page Contactez-nous pour envoyer les caractéristiques des anciens et des nouveaux produits, les dimensions des emballages, la vitesse de la bande, les espacements, les pièces de test métalliques requises et les éléments qui ont échoué lors du contrôle. Incluez les détails de l’implantation de la ligne afin que nous puissions examiner l’application et la configuration des réponses.
FAQ sur les changements de production
Plusieurs formats d’emballage peuvent-ils utiliser le même programme de détection ?
Oui, si les essais approuvés couvrent ces formats et leurs conditions de fonctionnement. Regroupez les produits en fonction des performances d’inspection démontrées, et non pas uniquement du nom de la recette. L’emballage le plus grand n’est pas automatiquement le seul cas difficile : la présentation, la température, l’espacement et le comportement du système de rejet peuvent rendre un autre format plus exigeant.
Une nouvelle configuration est-elle nécessaire lorsque seule l’étiquette imprimée change ?
Une modification purement visuelle du graphisme peut rester couverte par la validation existante si le matériau de l’étiquette, l’adhésif, le système de fermeture et la conception de l’emballage restent inchangés. Établissez cette équivalence et effectuez les contrôles en production applicables. Une nouvelle encre métallique, un élément en feuille métallique ou une couche conductrice nécessite une revue de l’emballage et des essais, plutôt que d’être considéré comme une simple modification graphique.
Que faire si le prochain lot est plus court que l’intervalle d’essai habituel ?
Effectuez le contrôle requis au démarrage ou lors du changement de production avant d’autoriser la production, ainsi que les contrôles de fin de production définis pour ce lot. Une production de courte durée ne doit pas se dérouler entre deux essais programmés sans preuve de maîtrise du procédé. Définissez des contrôles supplémentaires en fonction du plan de contrôle du site et des exigences du client ; aucun intervalle unique ne convient à tous les produits et procédés.
Le même produit doit-il être contrôlé de nouveau après un nettoyage humide ?
Oui, effectuez les contrôles de redémarrage après nettoyage applicables, même si le code produit n’a pas changé. Remettez en place la bande, les guides et les capteurs installés, vérifiez l’absence de résidus ou d’eau aux endroits où ils ne doivent pas subsister, puis laissez l’équipement atteindre les conditions de fonctionnement spécifiées. Effectuez ensuite les tests de vérification avec le produit et les essais de réponse requis avant d’autoriser la production.
Qui peut autoriser la remise en production de la ligne si le service qualité n’est pas physiquement présent ?
Seule une personne à laquelle cette responsabilité a été confiée par la procédure documentée du site peut autoriser la remise en service. Il peut s’agir d’un opérateur de production formé et habilité, si la procédure l’autorise. Définissez le responsable et la voie d’escalade avant le changement de série ; l’absence d’un approbateur disponible ne justifie en aucun cas de contourner un contrôle échoué ou incomplet.




