
Cuando un detector de metales rechaza el producto equivocado, compruebe primero la identificación de los envases y la temporización del rechazo. El detector puede detectar correctamente el metal, pero una orden retardada, la pérdida de la referencia de seguimiento del envase o un dispositivo de rechazo lento pueden provocar la retirada del envase anterior o posterior.
Empiece por seguir un envase de prueba identificado durante todo su recorrido hasta el punto de recogida de rechazos. A continuación, distinga entre una señal de detección incorrecta, la selección de un envase equivocado y un fallo de expulsión física. Así, la investigación se centrará en la parte del sistema que realmente necesita corregirse.
Ir a un paso de resolución de problemas
¿Qué debe hacer cuando se rechaza el paquete equivocado?
Detenga el flujo de producto afectado, mantenga bajo control los envases sospechosos y siga un envase de prueba conocido durante toda la secuencia de rechazo. Reducir la sensibilidad no corrige un dispositivo de rechazo que dirige el envase equivocado.
Si un envase contaminado continúa por la línea de producto aceptado mientras un envase limpio adyacente entra en el contenedor de rechazo, trate el suceso como un fallo de retirada. En una línea alimentaria, implique a la persona responsable de la seguridad alimentaria. Utilice la última comprobación completa y satisfactoria de detección y rechazo, el historial de eventos y los registros de producción para determinar el producto afectado. Si el fallo pudiera haberse iniciado antes, amplíe la investigación en lugar de utilizar la última alarma como hora de inicio.
Mantenga el producto rechazado y retenido separado del stock apto para la venta. Una comprobación posterior satisfactoria de la máquina aborda la configuración reparada; el producto retenido sigue necesitando su propia decisión sobre su destino.
Para realizar una prueba de diagnóstico controlada:
- Identifique tres envases representativos: A es un envase normal, B contiene una pieza metálica de prueba protegida e identificable y C es otro envase normal. Mantenga todos los envases utilizados para el diagnóstico fuera de la producción apta para la venta.
- Hágalos pasar en ese orden, a una velocidad y con una separación registradas. Utilice piezas de prueba de los tamaños y materiales especificados en el procedimiento de ensayo aprobado para la línea. Un fragmento metálico suelto no es un sustituto adecuado.
- Observe la indicación del detector, la orden de rechazo si está disponible, el movimiento real del dispositivo y el recorrido seguido por cada envase. Registre si B llega al punto de recogida de rechazos y recupere la pieza de prueba.
- Tras aplicar una corrección, repita la prueba en la condición correspondiente que haya dado un resultado incorrecto. Modifique un solo ajuste cada vez para que la causa del resultado quede claramente determinada.
Observe desde el exterior de los resguardos. Antes de acceder a la zona de un empujador, una trampilla, una transferencia o una cinta, aísle la alimentación eléctrica y la energía neumática acumulada. Encargue a un técnico de control cualificado el seguimiento de señales en tensión y las modificaciones del sistema de control.
Una foto únicamente del envase conforme rechazado deja sin respuesta la pregunta más importante: ¿adónde fue a parar el envase B? Mantenga visible esa identificación durante toda la investigación.
¿Qué indica el patrón de rechazo?
Utilice la identificación del envase rechazado y las condiciones que provocan el fallo para decidir la primera comprobación. Un desfase constante de un envase apunta al seguimiento o a la sincronización; un dispositivo que se mueve correctamente pero no retira el envase objetivo apunta a un problema de retirada física.
Los siguientes patrones son puntos de partida para el diagnóstico. Compárelos con la orden y el movimiento registrados antes de determinar qué componente ha fallado.
| Qué se observa | Primer punto que se debe comprobar | Cómo distinguir entre las causas |
|---|---|---|
| Se rechaza A, el paquete situado delante de B | Orden anticipada, referencia de activación incorrecta o asociación incorrecta del paquete | ¿Se activó la salida para A o un dispositivo que ya estaba extendido interceptó A? |
| C, el paquete situado detrás de B, es rechazado | Orden tardía, accionamiento lento o recuento de productos desfasado | ¿La orden llegó tarde o el movimiento comenzó con retraso tras una orden dada a tiempo? |
| B y un paquete adyacente sin defectos son rechazados | Duración del rechazo, tiempo de retorno, separación o ajuste intencionado de rechazo en grupo | ¿El dispositivo seguía activo cuando llegó el elemento adyacente y era intencionado ese comportamiento? |
| Un B aislado supera la prueba, pero una secuencia con poca separación falla | Registro del producto, tiempo de recuperación o gestión de las detecciones en cola | ¿El controlador retuvo ambos objetivos y pudo el dispositivo completar ambas acciones? |
| El fallo comienza tras un cambio de velocidad o un reinicio | Retardo fijo, realimentación de velocidad o seguimiento tras el reinicio | ¿La posición registrada sigue coincidiendo con la posición física del paquete? |
| El dispositivo se mueve, pero B sigue avanzando o rebota hacia atrás | Fuerza, carrera, control del paquete o geometría de recogida | ¿Sale B de la trayectoria de producto aceptado y permanece en la zona de recogida? |
| Las alarmas se producen sin B o se repiten con cada vuelta de la banda | Un problema independiente de la señal de detección | Compare el comportamiento de la banda en vacío, la posición de la banda, el producto habitual y el funcionamiento de las máquinas cercanas. |
Hay tres problemas diferentes que deben analizarse por separado. Una falsa alarma es una respuesta de detección no deseada, posiblemente provocada por el producto, la cinta transportadora, las vibraciones o el ruido eléctrico. El rechazo del envase incorrecto significa que la respuesta está asociada al envase físico equivocado. Fallo de expulsión significa que se ha seleccionado el envase previsto, pero este no sale del flujo aceptado.
Estos problemas pueden producirse simultáneamente. Primero, demuestre que B se detecta correctamente y haga un seguimiento de ese evento. Si el producto normal también genera alarmas no deseadas, investigue ese problema de señal por separado, manteniendo intacto el rendimiento exigido de detección de metales.
Reducir la sensibilidad puede disminuir el número de alarmas, pero el desfase de un envase puede mantenerse sin cambios. También puede dificultar la detección de una pieza de prueba real. Por eso, comenzamos por la secuencia de envases y la respuesta del sistema de rechazo.
¿Cómo se realiza el seguimiento de un paquete desde la detección hasta el punto de rechazo?
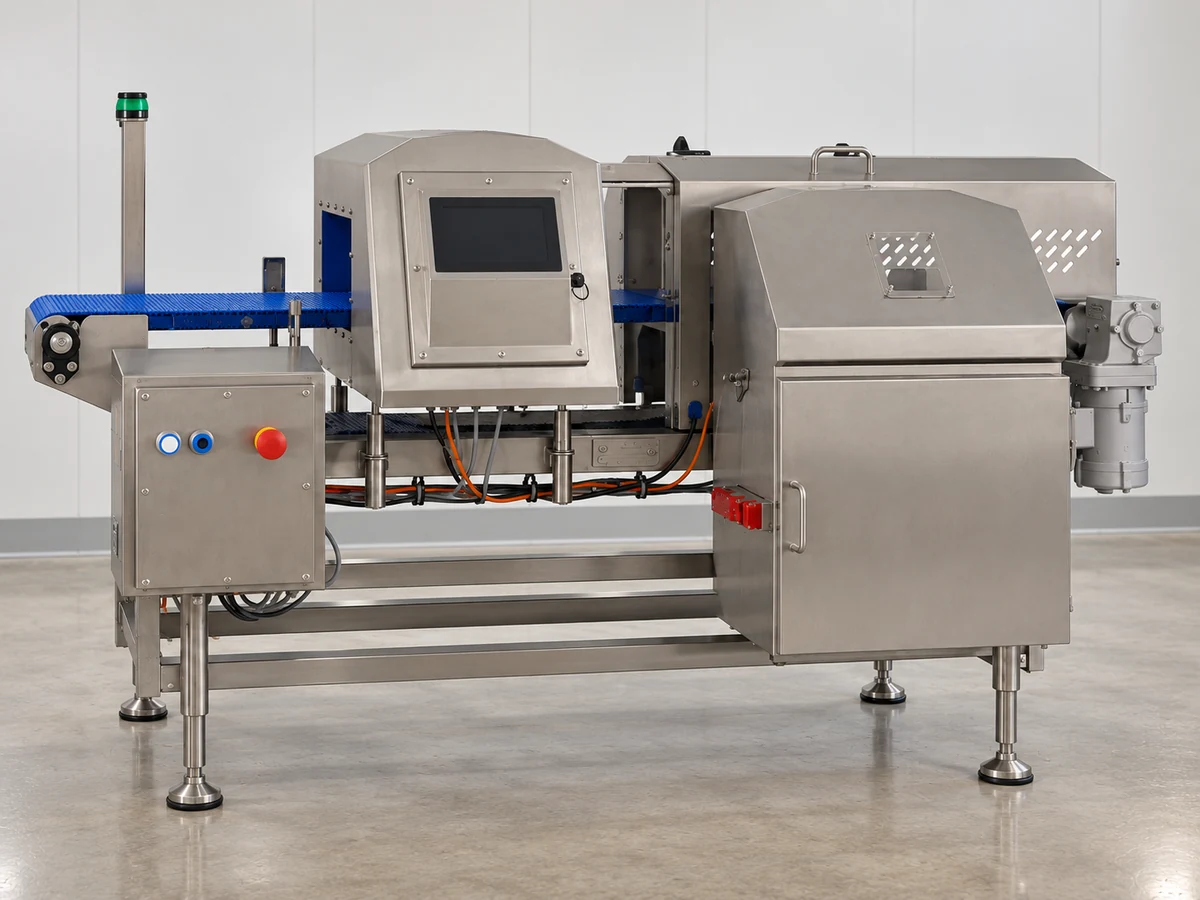
Haga un seguimiento del mismo envase durante el registro, la detección, la orden, el desplazamiento y la recogida. La alarma y el recuento de envases del contenedor de rechazo, por sí solos, no pueden demostrar si se ha retirado el envase correcto.
Un sensor que detecta el borde del envase, a menudo denominado fotocélula o sensor de registro del producto, proporciona al controlador una referencia del envase. Un encoder de la cinta mide el desplazamiento de la cinta. Un sensor de confirmación de rechazo detecta un evento definido, como la entrada de un paquete en la tolva de rechazo. Un interruptor de posición del cilindro puede indicar que el empujador se ha desplazado. Cada uno responde a una pregunta diferente.
Guía de detección de metales de METTLER TOLEDO describe el uso de sensores y encoders para controlar el rechazo de forma independiente de la posición del metal dentro del paquete. La distinción importante está entre identificar el paquete y detectar el metal en algún punto de su interior. El metal situado cerca del borde delantero llega al detector antes que el metal situado cerca del borde trasero. Por tanto, un temporizador iniciado únicamente por la señal del metal puede desplazar su actuación dentro de la secuencia del paquete. Registrar el paquete proporciona al sistema de control una referencia que no se desplaza con el contaminante.
Registre el disparo, la orden y el movimiento físico
Para el paquete B, sitúe estas observaciones en una única línea temporal:
- El paso del borde del paquete por el sensor de registro, si está instalado.
- La indicación de presencia de metal del detector.
- La salida de control que ordena el rechazo.
- El momento en que el dispositivo comienza a actuar de forma efectiva sobre el recorrido del producto.
- La llegada de B a ese punto de actuación y su posterior entrada en la zona de recogida o continuación aguas abajo.
Un técnico puede utilizar la gráfica de tendencias del controlador para comparar las transiciones de entrada y salida. Un vídeo grabado de forma segura desde el exterior de los resguardos puede mostrar la posición del envase y el movimiento del mecanismo. Coloque una referencia visible junto al transportador, fuera de las zonas de detección y de movimiento, y utilice el mismo encuadre para las comparaciones antes y después.
Si la salida se activa con retraso, investigue el seguimiento y la temporización. Si la salida se activa a tiempo, pero el movimiento se produce con retraso, revise el actuador y su alimentación. Una medición basada en la reacción humana con un cronómetro puede no detectar un error breve; los fotogramas de vídeo o las señales registradas permiten realizar una comparación más útil.
Compruebe el sensor de producto antes de modificar los temporizadores
Haga pasar por el sensor un número conocido de paquetes, previamente contados, y compare la secuencia física con la entrada de registro del controlador. Compruebe si se omite algún flanco, si un solo paquete genera dos registros o si el haz permanece bloqueado entre paquetes que se tocan. Durante esta comprobación, reproduzca condiciones como la presencia de film transparente, un envoltorio suelto, paquetes desviados y un sensor sucio o desalineado.
Limpie y alinee el sensor con la máquina aislada de sus fuentes de energía cuando sea necesario para acceder a él. A continuación, repita la comprobación de la entrada con envases representativos. Haga que el técnico corrija la detección o el filtrado de la entrada en función de las transiciones observadas; un filtrado excesivo puede hacer que se detecten como uno solo los paquetes muy próximos entre sí.
El controlador puede asignar las detecciones a un intervalo temporal o de distancia para cada paquete registrado. Este intervalo constituye la ventana del paquete. Compare la longitud de producto y el desfase del sensor configurados con la longitud real en el sentido de avance. Un cambio en la orientación del paquete o una ventana incorrecta pueden hacer que una detección se asigne a la unidad equivocada.
Por último, determine qué detecta realmente el sensor de confirmación. La entrada de un paquete limpio C en el contenedor puede generar un impulso de confirmación aunque B no haya sido rechazado. Haga coincidir la confirmación con la ventana prevista del paquete y verifique el destino físico de B durante las pruebas. No dé por hecho que la señal de posición final de un empujador confirma que el paquete se ha capturado correctamente.
¿Cómo afectan la velocidad de la cinta y el retardo de rechazo a la posición de rechazo?
A velocidad constante, el tiempo de recorrido es igual a la distancia dividida por la velocidad. Un retardo fijo deja de ser correcto cuando cambian la velocidad, la referencia de temporización o el movimiento del producto.
de Thermo Fisher Diez consejos para garantizar el buen funcionamiento a largo plazo de un detector de metales exige específicamente comprobar el dispositivo de rechazo después de cambiar la posición o la velocidad de la línea. El detector puede seguir detectando la pieza de prueba aunque la respuesta del equipo situado aguas abajo pierda la sincronización.
Parta de la referencia real de temporización
Identifique el evento que inicia el temporizador en la secuencia de control suministrada. Puede ser el paso del borde de un envase por una fotocélula, la señal de salida del detector o una posición sometida a seguimiento. Mida la distancia desde esa referencia hasta el punto de rechazo previsto siguiendo la trayectoria del producto. La cara frontal de la carcasa del detector no es necesariamente la referencia de temporización.
Como ejemplo sencillo, supongamos que el borde seleccionado de un paquete debe desplazarse 0.80 m desde una fotocélula hasta su posición de destino. La cinta funciona a una velocidad constante de 30 m/min, o 0.50 m/s. El tiempo medido desde la orden hasta el movimiento efectivo del actuador es 0.10 s.
- Tiempo de recorrido: 0.80 ÷ 0.50 = 1.60 s.
- Si este controlador inicia la temporización en ese flanco de la fotocélula y aún no compensa el tiempo de respuesta del actuador, la estimación inicial de la orden es 1.60 − 0.10 = 1.50 s.
El objetivo es hacer coincidir el movimiento efectivo con la posición seleccionada del paquete. Algunos controladores ya incluyen una compensación de respuesta o utilizan la distancia en lugar de los segundos. Lea la definición del temporizador antes de introducir un valor para no restar dos veces el mismo margen de respuesta.
Ahora aumente la velocidad constante de la cinta a 45 m/min, o 0.75 m/s. El tiempo de recorrido pasa a ser 0.80 ÷ 0.75 ≈ 1.07 s. Si el movimiento efectivo sigue produciéndose a los 1.60 s, el borde del paquete ha recorrido 0.75 × 1.60 = 1.20 m—0.40 m más allá del punto previsto. En ese momento, otro paquete posterior puede encontrarse en la zona de rechazo.
Este ejemplo explica un rechazo tardío repetible después de aumentar la velocidad. Que se omita un paquete o más depende de la separación real entre paquetes y de la geometría del rechazo.
Gestionar los cambios de velocidad, las paradas y el deslizamiento del producto
Para el funcionamiento a velocidad variable, utilice un seguimiento que tenga en cuenta el desplazamiento real entre la detección y el rechazo. Un encoder puede proporcionar información sobre la distancia recorrida por la cinta, pero la secuencia de control debe utilizarla correctamente. Durante la aceleración, una única lectura de velocidad dividida entre la distancia no describe el trayecto completo.
Después de una parada, determine si los objetivos pendientes se conservan, se pausan o se eliminan. Pruebe el reinicio con un paquete de prueba identificado entre el detector y el punto de rechazo. Si se pierde el seguimiento, mantenga bajo control esos paquetes en tránsito y vuelva a inspeccionarlos a través del sistema restablecido antes de liberar el flujo.
Un encoder sigue el movimiento de la cinta, no el de un envase que se desliza sobre ella. Si el equipo situado aguas abajo se detiene y los envases se acumulan mientras la cinta continúa en movimiento, el cálculo de la posición puede resultar incorrecto incluso con un encoder. Fortress Technology describe exactamente este fallo en su análisis Errores del dispositivo de rechazo .
Resuelva primero el problema de acumulación o transferencia: detenga el flujo aguas arriba antes de que los envases retrocedan hasta la sección de inspección, restablezca una separación controlada y defina una secuencia de recuperación. Añadir únicamente un encoder no resolverá el problema de un envase que ya no se desplaza solidariamente con la cinta.
¿Cómo afectan la separación entre paquetes y la duración del rechazo al siguiente paquete?
El retardo de rechazo determina cuándo comienza la acción. La duración del rechazo, a veces denominada tiempo de permanencia, determina cuánto tiempo permanece activa. Corregir uno no corrige automáticamente el otro.
Si se retira B y C también es arrastrado, compare el final de la acción de rechazo efectiva con la llegada de C. La salida puede permanecer activada demasiado tiempo, un empujador puede regresar lentamente, un chorro de aire puede extenderse por el espacio o la línea puede estar configurada deliberadamente para rechazar un grupo.
Acorte la duración únicamente cuando las pruebas indiquen que la acción es excesiva. Un impulso demasiado corto puede tocar B sin desplazarlo completamente fuera de la trayectoria aceptada. Vuelva a comprobar las posiciones y los pesos de los envases que resulten más difíciles de retirar después de cualquier modificación.
Compare el paso entre envases con el ciclo completo de rechazo
Mida la longitud del envase en la dirección de avance y el espacio libre hasta el siguiente envase. Su suma es paso entre paquetes, medido desde un borde delantero hasta el siguiente. Mídalo en la zona de rechazo: una transferencia o una acumulación aguas abajo pueden modificar la separación después del sensor de entrada.
Supongamos que los paquetes tienen 200 mm de longitud, con un separación libre de 100 mm, y se desplaza a 500 mm/s:
Paso = 200 + 100 = 300 mm. Tiempo entre los bordes delanteros = 300 ÷ 500 = 0.60 s.
Ahora supongamos que el ciclo completo medido de un empujador —desde que inicia una acción hasta que está listo para iniciar otra— es 0.65 s. No puede completar dos ciclos independientes separados por 0.60 s. Cambiar el retardo de inicio no hace que ese mecanismo se recupere más rápido.
A esta velocidad del ejemplo, 500 × 0.65 = 325 mm es el paso necesario únicamente para igualar el tiempo de ciclo medido. No deja margen para variaciones y no constituye una separación de producción aceptable. Utilice el rango de funcionamiento admisible del mecanismo y realice pruebas de secuencia para establecer el espaciado de trabajo.
Elija la medida correctiva que resuelva la limitación: estabilice la separación de alimentación, reduzca la frecuencia de ciclo requerida, repare un retorno lento o utilice un sistema de rechazo adecuado para el envase y la cadencia. Evite ampliar repetidamente la ventana de rechazo hasta que retire todos los envases adyacentes.
Separar detecciones consecutivas de un rechazo prolongado
Ejecutar normal–prueba–normal, seguido de prueba–prueba–normal secuencias con la separación mínima aprobada. Una única muestra de prueba aislada no permite determinar si el controlador puede mantener en memoria un segundo objetivo de rechazo o si el mecanismo puede volver a actuar a tiempo.
Algunas configuraciones desvían deliberadamente todo el grupo afectado. Esto puede ser adecuado si se retienen todos los envases sospechosos y se acepta la pérdida de producto asociada. Registre el comportamiento previsto antes de realizar la prueba. De lo contrario, rechazar dos envases podría ocultar un error de seguimiento en lugar de resolverlo.
¿Qué ocurre si la orden es correcta, pero el paquete sigue en la cinta?
Investigue la acción física de rechazo cuando la orden coincide con la llegada de B, pero B no queda interceptado. Aumentar el ajuste del retardo no corregirá un movimiento débil, lento u obstruido.
Compare por separado la orden, el movimiento real del mecanismo y la trayectoria del envase:
- El movimiento se inicia tarde o varía entre intentos. En un dispositivo neumático, registre la presión de aire cerca del conjunto de rechazo durante varios accionamientos, en lugar de basarse únicamente en una lectura estática del compresor. Un técnico debe comparar la capacidad de suministro, las válvulas, los tubos y los reguladores de caudal con la configuración especificada. Con las fuentes de energía aisladas, compruebe si el mecanismo se atasca o está desgastado.
- El movimiento se inicia a tiempo, pero B apenas se desplaza. Compare el recorrido, la altura de contacto, el peso del paquete, la fricción de la base, la posición de las guías y la distancia necesaria para abandonar la cinta. Un soplado de aire o un empujador que funcionen con una caja ligera pueden no ser adecuados para un paquete más pesado o blando.
- B sale de la cinta, pero vuelve al flujo aceptado. Siga su recorrido por la canaleta o el contenedor. Compruebe si el recipiente está lleno, si la abertura está obstruida, si hay una superficie rígida que provoque el rebote o si las guías dirigen el paquete de nuevo hacia la cinta.
- El primer rechazo funciona; los siguientes pierden fuerza o no alcanzan el destino. Repita la secuencia mientras registra el movimiento de retorno y el suministro de aire. Esto permite distinguir entre una recuperación o un suministro insuficientes bajo una demanda repetida y un desfase de temporización constante.
Restablezca el recorrido, la alimentación y la alineación especificados antes de considerar otro diseño de rechazo. Aumentar la presión por encima del ajuste nominal puede crear un riesgo relacionado con los resguardos o dañar los envases sin corregir la trayectoria.
Fortress Technology hace hincapié en adaptar el mecanismo a la velocidad, la separación, el tamaño y el peso de los envases, así como en probar rechazos repetidos. Utilice esas mismas condiciones al comparar un dispositivo reparado con uno de sustitución. El mecanismo debe retirar los envases necesarios de forma limpia y depositarlos en un sistema de recogida controlada a la velocidad de producción real.
¿Cómo se demuestra que el paquete correcto se rechaza siempre?
Someta el sistema completo a pruebas con envases identificados y en las condiciones que debe gestionar. Registre por separado la detección, la selección correcta del envase, la captura física y la recuperación de la pieza de prueba.
Una alarma es un resultado. Que B abandone el flujo de producto aceptado es otro. Una entrada de confirmación solo resulta útil cuando representa el evento previsto. Incorpore las siguientes comprobaciones a un plan de pruebas escrito, con criterios de aceptación y un número de repeticiones acordados.
| Condición de ensayo | Qué registrar | Lo que indica un fallo |
|---|---|---|
| Pieza de prueba en las posiciones delantera, central y trasera dentro del envase | Detección e identificación del envase registradas en cada posición | Dependencia de la posición en la que se encuentra el metal, una ventana de envase incorrecta o una cobertura temporal insuficiente |
| Tipos y tamaños de metal requeridos en las posiciones difíciles acordadas a lo largo de la abertura | Cada detección y el resultado completo del rechazo | Capacidad de detección y rendimiento del sistema de rechazo; una detección fallida no puede corregirse ajustando la temporización del rechazo |
| Velocidades de funcionamiento mínima, normal y máxima | Velocidad real y recorrido del envase, incluidas las transiciones de velocidad cuando se utilicen | Retardo fijo, realimentación de velocidad o margen de respuesta del actuador incorrectos |
| Normal–prueba–normal con el intervalo mínimo aprobado | B capturado; A y C presentan el comportamiento previsto de aceptación o rechazo del grupo | Duración excesiva, asociación incorrecta, espaciamiento no controlado o retorno deficiente |
| Dos lotes de prueba consecutivos, seguidos de un lote normal | Ambos objetivos capturados y todas las piezas de prueba recuperadas | Objetivos en cola perdidos, límites de ciclo o accionamientos repetidos insuficientes |
| Una parada y un rearranque controlados con un objetivo en tránsito | Posición del objetivo antes de la parada y destino controlado tras el rearranque | Pérdida de objetivos pendientes o discrepancia entre el seguimiento y el desplazamiento real |
Utilice productos y envases representativos. Incluya el envase más pesado o más difícil cuando la eficacia de la expulsión varíe según el formato. Las directrices de METTLER TOLEDO exigen definir las posiciones de las piezas de prueba y comprobar tanto la detección como los tiempos de expulsión; una posición favorable sobre una cinta vacía no reproduce las condiciones reales de ensayo con el envase completo.
Cuando el equipo disponga de confirmación de expulsión, supervisión de baja presión de aire o protección contra acumulaciones, encargue a un técnico cualificado que compruebe la respuesta prevista ante fallos mediante el método de ensayo aprobado para la máquina. Realice esta operación en condiciones controladas y con producto de diagnóstico; no anule los resguardos ni provoque una obstrucción durante la producción comercializable. La respuesta registrada debe mostrar cómo se detiene la línea o se retiene el producto cuando no puede confirmarse la expulsión requerida.
Para cada ensayo, registre el producto y los ajustes activos, la velocidad medida, la separación, la identificación y posición de la pieza de prueba, el resultado observado, el envase efectivamente capturado y el destino final de B. Conserve los resultados fallidos junto con la medida correctora y la repetición del ensayo. No sustituya el fallo original por el resultado satisfactorio posterior.
Si B escapa aunque sea una sola vez en un ensayo que exige capturar B en cada pasada, la configuración probada no cumple ese criterio. Corrija el fallo y repita los ensayos en las condiciones afectadas, incluida la secuencia con poca separación si han cambiado la sincronización, el espaciado o la velocidad de retorno. A continuación, obtenga la autorización de reinicio exigida para la línea y gestione por separado el producto retenido.
¿Cuándo debe cambiar la configuración de la línea o el equipo de rechazo?
Mantenga el equipo existente cuando, tras corregir el registro, la sincronización y la manipulación, se superen los ensayos de secuencia exigidos. Modifique la configuración o el equipo cuando un límite medido impida una retirada fiable al ritmo requerido.
Si un sensor de producto no detecta algunos envases, corrija el registro antes de aumentar la duración del impulso de rechazo. Si la velocidad varía, revise el seguimiento de distancia y la secuencia de reinicio. Si los envases se acumulan o se deslizan, corrija el flujo de producto antes de confiar en el encoder. Si el actuador no puede recuperar su posición o desplazar el envase de forma fiable, subsane la limitación mecánica en lugar de volver a ajustar el mismo retardo.
Para productos individuales, envasados o sin envasar, que pasan por la abertura de un detector, nuestra LJT-F detector de metales para cintas transportadoras es la familia de productos pertinente que debe consultar. Evaluamos conjuntamente las dimensiones del producto, el envase, el metal objetivo, la velocidad de la cinta, la separación entre productos, la distancia disponible para el rechazo y la respuesta requerida. El rechazo automático es una de las opciones posibles; el equipo y la secuencia definitivos se determinan para cada proyecto.
Incluya en el alcance técnico acordado el sensor de producto, el encoder, el dispositivo de rechazo, el método de confirmación, la respuesta ante fallos y el comportamiento de reinicio. De este modo, la integración necesaria queda claramente definida antes de modificar la línea o realizar un pedido de nuevos equipos.
Cuando un detector de metales rechaza el producto equivocado, la prueba determinante es el recorrido del envase objetivo identificado: debe detectarse, seleccionarse, retirarse de la línea de producto aceptado y recogerse. Reducir el número de rechazos no es el único objetivo.
¿Necesita revisar la configuración de una línea LJT-F? Utilice nuestro formulario de contacto para describir el producto, el tamaño y el peso del envase, la velocidad y la separación medidas, el tipo de sistema de rechazo y si se retira el envase anterior o posterior. Incluya en el mensaje la distancia disponible entre el detector y el sistema de rechazo. Estos datos nos ayudan a evaluar la respuesta de la línea y a determinar qué información adicional sobre la disposición o los ensayos es necesaria.
Preguntas sobre el rechazo de paquetes incorrectos
¿Por qué funciona una varilla de prueba con la cinta vacía, pero falla al pasar un envase?
Una prueba con varilla sobre la cinta vacía no reproduce el registro del envase, el efecto producto ni la retirada física del envase. Utilice el producto y el envase reales, con una pieza de prueba identificable fijada en las posiciones exigidas por el plan de ensayo. Registre por separado la detección y la captura. Si el detector no emite ninguna señal, investigue su capacidad de detección; si emite una señal pero retira un envase contiguo, siga la secuencia de seguimiento y rechazo de envases.
¿Puede liberarse un paquete rechazado después de una única pasada de repetición sin detección?
Una única pasada de repetición sin alarma no es suficiente para autorizar la liberación de un envase rechazado. Manténgalo identificado y bajo control mientras la persona de calidad asignada revisa el incidente. La orientación del producto, la posición de la contaminación o una presentación diferente pueden modificar la respuesta. Aplique el procedimiento controlado de examen o reinspección del centro y registre la decisión sobre su disposición.
¿Qué ocurre si el problema comenzó después del lavado y el contador de producto da saltos?
Empiece comparando la entrada real del sensor de producto con el número de envases que pasan por delante de él. La presencia de agua o suciedad, una alteración de la alineación o el desplazamiento de un soporte son condiciones que deben investigarse. Limpie y restablezca el sensor de forma segura y, a continuación, compruebe si el paso de un envase completo genera la secuencia de registro prevista. Si la entrada es correcta pero el recuento es erróneo, solicite al técnico que revise el procesamiento de la entrada en el controlador. Si también se producen alarmas con la cinta vacía, investigue por separado la señal de detección.
¿Que un paquete provoque dos alarmas significa que hay dos paquetes contaminados?
No. Dos eventos de alarma no indican que se trate de dos envases distintos. Un mismo envase puede generar más de una respuesta, y el controlador debe asociar esos eventos con el envase o grupo físico correspondiente. Compare el registro del producto con los registros de alarmas y rechazos. Mantenga el envase bajo control hasta que se resuelva el incidente; no utilice el total de alarmas como recuento de unidades contaminadas.
¿Pueden dos carriles de producto compartir un mismo dispositivo de rechazo?
Solo cuando el sistema de seguimiento y rechazo pueda controlar el carril afectado o un grupo definido en ambos carriles. Un evento de detección sin identificación de carril no permite que un empujador específico de carril determine qué envase debe retirar. Revise la identificación de carriles, los tiempos de llegada coincidentes y la cobertura completa del sistema de rechazo. Si no puede demostrarse la retirada selectiva, utilice un sistema controlado de rechazo por grupos o una configuración con seguimiento independiente por carril, y pruebe las combinaciones que puedan producirse.




