
Un procedimiento eficaz de ensayo de un detector de metales para cintas transportadoras comprueba patrones metálicos conocidos en el producto real, en posiciones y a velocidades definidas, y después verifica que la línea activa la alarma, se detiene o rechaza el producto según lo previsto. La comprobación de la alarma con la cinta vacía es un control inicial. Para la aceptación, es necesario realizar la prueba con el producto, en las posiciones más desfavorables y verificando la respuesta completa del sistema.
En un transportador de material a granel, esto implica comprobar la detección de metal dentro de la carga de material y evitar que llegue a la trituradora o al molino protegidos. En el caso de sacos o productos individuales, también implica comprobar que el artículo afectado se retira del flujo de producto conforme. Empiece por la función que debe realizar su línea y diseñe después el ensayo en torno a ella.
¿Qué debe demostrar el ensayo de un detector de metales para cintas transportadoras?
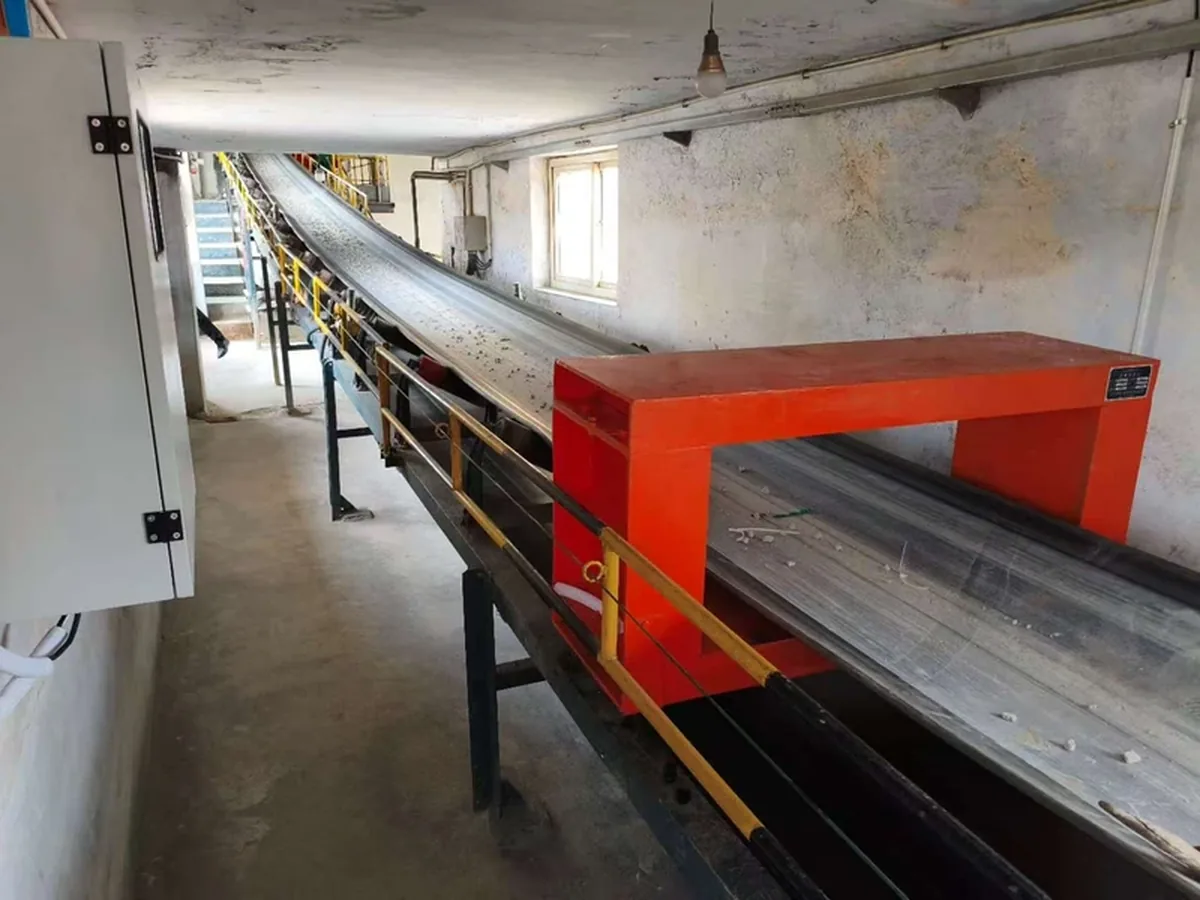
El ensayo debe demostrar que se detecta cada uno de los objetos metálicos de prueba requeridos y que la actuación especificada de la línea funciona en todas las condiciones de funcionamiento objeto de aceptación. Defina las condiciones de aprobación antes de realizar el ensayo, para evitar que posteriormente se adopte un resultado conveniente como criterio de aceptación.
Una prueba de aceptación en fábrica comprueba el equipo suministrado y las condiciones reproducidas en fábrica. Una prueba de aceptación en planta comprueba el transportador instalado, su entorno y los controles conectados. Posteriormente, las comprobaciones rutinarias utilizan un subconjunto definido de esas condiciones para demostrar que la configuración aceptada sigue funcionando. Una demostración en fábrica no permite realizar una comprobación de la distancia de parada en planta si el transportador no está presente.
Antes de realizar la prueba, anote los siguientes datos en la hoja de ensayo:
- El objeto de ensayo: tipo de metal o aleación, tamaño, forma y cualquier orientación relevante.
- El material o producto: lote, embalaje, temperatura o grado de humedad, y profundidad de carga habitual y máxima permitida.
- El transportador: abertura del detector o posición del sensor, construcción y empalme de la banda, rango de velocidades y separación entre productos, cuando proceda.
- El alcance de la prueba: posiciones, condiciones de funcionamiento y pasadas previstas para cada condición.
- El resultado requerido: detección, alarma, parada, marcado o rechazo, junto con el criterio de aceptación para cada respuesta ante fallos instalada.
- La decisión: quién presencia el ensayo, quién lo aprueba y cómo se registran los fallos y las repeticiones del ensayo.
Incluya una prueba definida sin añadir metal de ensayo para evaluar las activaciones no deseadas. Especifique previamente su duración o el número de productos y el resultado admisible. Un detector que detecta la pieza de ensayo, pero detiene repetidamente la producción normal, aún requiere ajustes antes de su aceptación.
¿Qué muestras de producto y qué probetas metálicas deben utilizarse?
Utilice material representativo de la producción junto con piezas de ensayo metálicas identificadas. Incluya las condiciones de producto más desfavorables y las formas reales de los contaminantes que puedan alterar el resultado. Mantenga la muestra de material y el objetivo metálico como entradas separadas en el registro.
Seleccione muestras de producto representativas de la línea
Tome material del proceso que se está inspeccionando. Registre el lote y mida la altura de la carga en el detector, en lugar de utilizar como sustituto el ajuste del alimentador. Para productos envasados, registre las dimensiones del envase lleno, el peso, el embalaje y la disposición real sobre la cinta.
Incluya las condiciones normales de producción y los límites pertinentes permitidos del proceso: cargas de mayor altura, llenado irregular, material más húmedo o un producto a una temperatura diferente. Estas condiciones pueden afectar a la señal de fondo, a menudo denominada efecto producto. No aplane una bolsa de prueba con bultos si las bolsas normales llegan al detector con ese mismo bulto.
de Anritsu nota técnica sobre la alimentación de producto y el ajuste automático muestra por qué es importante que la presentación del producto sea representativa. La alimentación manual cerca del cabezal, la condensación y las variaciones en el espesor del producto pueden alterar la señal aprendida. Realice el aprendizaje o configure el producto en las condiciones de producción previstas y, a continuación, pruebe dicha configuración.
Agrupe los productos únicamente cuando las muestras elegidas abarquen las diferencias relevantes. El hecho de que tengan nombres o recetas similares no garantiza que funcione la misma configuración. Un espesor de bolsa, un nivel de llenado o un envase diferentes pueden requerir otras condiciones de prueba.
Utilice esferas y contaminantes reales para fines distintos
Las esferas de tamaño conocido proporcionan una referencia de sensibilidad reproducible, ya que una esfera no presenta diferencias de orientación entre su posición frontal y lateral. Piezas de prueba certificadas proporcionan un registro del metal y de su tamaño. Compruebe que la identificación coincida con el certificado e inspeccione el soporte para detectar posibles daños antes de utilizarlo.
Seleccione los metales que deban detectarse en la aplicación:
- Metal ferroso: objetos de ensayo que contienen hierro, como una esfera de acero acordada o un fragmento de maquinaria.
- Metal no ferroso: indique el material, como latón o aluminio; no anote únicamente “NFe” cuando sea importante especificar la aleación.
- Acero inoxidable u otros materiales objetivo especiales: indique la calidad cuando se conozca. Incluya las piezas de acero al manganeso si constituyen un objetivo real de protección del equipo.
Defina por separado el tamaño requerido para cada material objetivo. Una aplicación de protección exclusivamente contra materiales ferrosos y una aplicación de inspección de producto para detectar cualquier tipo de metal requieren coberturas diferentes.
Añada ensayos controlados con alambres, escamas, pernos u otras formas representativas pertinentes. Registre el diámetro y la longitud del alambre, o las dimensiones del fragmento, y realice pruebas con orientaciones relevantes. La detección de una esfera no demuestra que puedan detectarse todos los fragmentos irregulares con la misma dimensión máxima. Mantenga la referencia esférica y el resultado obtenido con la forma real en filas separadas.
¿Dónde deben colocarse las piezas de prueba?
Ensaye las posiciones por las que el metal puede pasar realmente, incluida la trayectoria accesible de menor sensibilidad según el diseño del detector. Registre tanto la posición dentro del producto como la posición con respecto al sensor. “En el centro” es demasiado impreciso para reproducir el ensayo.
Material a granel en un detector de bastidor completo
En un túnel convencional de bobinas equilibradas, el centro geométrico de la abertura suele ser la zona de menor sensibilidad. La guía de sensibilidad de METTLER TOLEDO explica esta referencia al centro de la abertura. Un objeto de prueba que pase cerca del bastidor puede generar una señal más intensa que el mismo objeto siguiendo una trayectoria central desfavorable.
Comience por cartografiar la sección transversal ocupada por la carga. Un mapa inicial práctico puede incluir posiciones a la izquierda, en el centro y a la derecha, con objetos de prueba cerca de la cinta, en la zona intermedia de la carga y cerca de su parte superior. Utilice únicamente las posiciones que el material ocupe realmente y, a continuación, añada cualquier trayectoria desfavorable identificada durante las pruebas. Este mapa sirve para localizar posiciones de baja sensibilidad; no es un requisito fijo de nueve puntos para todos los detectores.
Mida la posición lateral y la altura de la pieza de ensayo respecto a una referencia claramente definida. Registre la ubicación del metal dentro de su soporte, no solo el borde exterior de este. Puede utilizarse un portapiezas no metálico para mantener la pieza de ensayo a una profundidad conocida, siempre que sea adecuado para la línea y no altere la disposición del material sometido a ensayo.
Detectores bajo cinta
Con un sensor situado bajo la cinta, dé prioridad a las piezas de ensayo más alejadas del elemento sensor, incluida la parte superior de la carga de mayor espesor permitida. Incluya distintas posiciones a lo ancho de la cinta, ya que el perfil de esta y la forma del sensor afectan a la distancia.
Por ejemplo, una pieza de ensayo colocada sobre una cinta vacía está mucho más cerca del sensor que otra transportada en la parte superior de una carga de gran espesor. Superar el primer ensayo es motivo para continuar con el ensayo con carga, no para dar por comprobada la parte superior de la carga sin someterla a ensayo. Utilice la disposición de sensores instalada y los resultados medidos para localizar la trayectoria más desfavorable.
Paquetes y bolsas
Compruebe la pieza de ensayo en el partes delantera, central y trasera del producto cuando así lo exija el plan de ensayo. Estas son posiciones a lo largo de la dirección de avance. Permiten comprobar la detección dentro del producto y la sincronización necesaria para rechazarlo.
Defina también la trayectoria lateral y la altura del elemento de prueba a través de la abertura. Un elemento de prueba situado en la parte delantera de una bolsa puede seguir estando cerca de la pared de la abertura; “delantera” no significa “menos sensible”. Si se requiere una posición central, prepare un envase de ensayo controlado o un dispositivo adecuado que sitúe realmente el elemento de prueba en dicha posición. Marque su ubicación para que el siguiente operario pueda repetir el ensayo.
¿Cómo se realiza el procedimiento de prueba del detector de metales para cintas transportadoras?
Realice primero una prueba de referencia controlada y, a continuación, haga pasar un elemento de prueba identificado cada vez junto con el material en las condiciones acordadas. Registre por separado la detección y la respuesta física de la línea. Mantenga sin cambios los ajustes de ensayo al comparar las posiciones.
- Prepare puntos seguros de introducción y recuperación. Defina cómo se contendrá y recuperará cada pieza de ensayo antes de que pueda llegar a una trituradora, un molino o un producto comercializable. Utilice un sistema adecuado de recogida o contención de las piezas de ensayo que impida que estas lleguen a dichos equipos, incluso si falla la detección o la parada. Detenga y aísle el transportador antes de instalar soportes o acceder a una zona protegida. Mantenga al personal alejado de la cinta y del mecanismo de rechazo durante los ensayos con el equipo en marcha; no coloque un cable de retención sujeto a mano que pueda engancharse.
- Identifique la configuración instalada. Registre el identificador del detector, el programa o los ajustes del producto, la abertura o la ubicación del sensor, la velocidad de la cinta y la configuración de control. Compruebe que las alarmas y los equipos de parada o rechazo previstos estén disponibles para el ensayo.
- Haga funcionar la cinta en vacío sin añadir metal. Observe los empalmes de la cinta y el movimiento normal de los equipos próximos. Si las alarmas se repiten al pasar un empalme de la cinta o durante un ciclo de la maquinaria, elimine esa interferencia antes de intentar validar piezas objetivo pequeñas.
- Haga pasar material representativo sin añadir metal de prueba. Observe la estabilidad con la carga y las condiciones del producto previstas. Si durante esta prueba se activa una alarma, investigue el material, la posible presencia de contaminación real y los efectos de la instalación. No dé por sentado que todas las activaciones son falsas alarmas.
- Realice la primera prueba con carga. Coloque la pieza objetivo en la posición definida siguiendo el método seguro previamente preparado. Deje que la cinta la transporte a través del detector a la velocidad de ensayo, manteniendo las manos alejadas del cabezal. Pasar manualmente una varilla de prueba altera la trayectoria y la velocidad, y puede perturbar la señal.
- Observe el evento completo. Registre la indicación del detector, la señal de salida recibida por el sistema de control de la línea y la alarma, parada, marcado o rechazo resultante. En una prueba individual, recupere e identifique la muestra de ensayo antes de la siguiente pasada. En una secuencia planificada de paquetes de prueba, compruebe que se han recuperado todas las muestras al final de la secuencia antes de iniciar otra prueba.
- Cumplimente la matriz. Repita cada combinación requerida de metal, posición, orientación y condición de funcionamiento durante el número de pasadas previsto. En una línea con parada al detectar, restablezca la condición de ensayo documentada antes de cada pasada. En caso de rechazo continuo, aplique las condiciones especificadas de separación entre productos y velocidad.
Durante la aceptación, utilice la receta de producción o el ajuste del detector habituales. Si se modifica algún ajuste, registre el cambio y repita las pruebas que dependan de él. Una muestra más fácil de detectar o colocada en una posición más favorable puede ayudar a diagnosticar un problema, pero no sustituye una prueba obligatoria no superada.
¿Cómo se comprueba la respuesta de toda la línea?
Siga la pieza de prueba desde el detector hasta su ubicación final controlada. La señal de detección es solo una parte del resultado. Compruebe las funciones realmente suministradas y conectadas, utilizando como resultado esperado la secuencia de control aprobada.
| Función sometida a prueba | Qué se debe observar | Comprobación para la aceptación |
|---|---|---|
| Detección | Indicación o evento asociado a cada pasada de un objetivo conocido | El objetivo requerido se registra en cada posición y condición exigidas en el plan. |
| Alarma | Indicación local y cualquier alarma remota requerida | El operador o la estación de control previstos reciben la alarma correcta. |
| Parada del transportador | Movimiento de la cinta, desplazamiento del material y ubicación final del objetivo | El objetivo permanece dentro de la zona de recuperación definida y aguas arriba del peligro frente al que se protege. |
| Marcador | Posición de la marca respecto al objetivo | La zona marcada contiene el objetivo dentro de la ventana de búsqueda acordada. |
| Rechazo automático | El envase sometido realmente al ensayo o la porción de material que entra en la zona de rechazo | El material objetivo se recupera en el flujo de rechazo controlado; el resto del producto se gestiona dentro de la ventana de rechazo acordada. |
| Confirmación del rechazo | Estado del sensor, temporización y recuperación real del material objetivo | La función de confirmación instalada se comporta según lo previsto y la retirada física se realiza correctamente. |
| Respuesta ante fallos | Entradas instaladas de baja presión de aire, tolva llena, fallo del detector u otras señales acordadas | Cada fallo seleccionado genera la advertencia, la parada u otra respuesta controlada especificada. |
En un transportador de productos a granel, mida dónde queda el elemento de prueba después de que la cinta cargada se detenga. Tenga en cuenta el retardo del control y el comportamiento real de desaceleración de la cinta. El material puede deslizarse o seguir desplazándose después de que el accionamiento reciba una orden de parada. La señal de parada por sí sola no determina la posición final.
En una línea de envasado, haga pasar envases normales antes y después de un envase de prueba controlado, con la separación especificada. Compruebe las posiciones inicial, central y final del elemento de prueba. Cuando se requiera un funcionamiento continuo, incluya varios envases de prueba sucesivos para comprobar si el mecanismo de rechazo puede recuperarse y volver a actuar. Al evaluar los envases adyacentes retirados junto con el envase de prueba, aplique la ventana de rechazo admisible indicada.
Sea preciso respecto a confirmación de rechazo. Puede indicar que un actuador ha alcanzado una posición, en lugar de confirmar que el envase contaminado ha entrado en el contenedor. La guía de referencia Eriez X8, por ejemplo, describe una entrada de confirmación mediante un interruptor situado en la posición de extensión máxima de un empujador. Compruebe por separado la recuperación física del producto objetivo.
El personal cualificado debe probar las entradas de fallo mediante el método autorizado de simulación o puesta en marcha del equipo. No provoque un fallo de aire aflojando una conexión presurizada ni anulando los resguardos. Registre las funciones no instaladas como no aplicables; si falta una función obligatoria, esta seguirá constituyendo un punto pendiente de aceptación.
¿Qué se considera un resultado satisfactorio y qué ocurre si la prueba no se supera?
Acepte la configuración únicamente cuando todas las filas de ensayo requeridas cumplan sus criterios de detección y respuesta, se hayan resuelto los fallos y se hayan completado las repeticiones de ensayo pertinentes. Mantenga abierta cualquier condición no ensayada en lugar de marcarla como superada.
Establezca el número de pasadas antes de realizar el ensayo. No existe un único número de repeticiones válido para todos los transportadores de productos a granel, sistemas de inspección de productos y requisitos del cliente. Determine dicho número en función del riesgo de la aplicación, el procedimiento del cliente aplicable y el alcance de aceptación acordado.
Por ejemplo, supongamos que un plan de ensayo de envases contempla tres tipos de metal, tres posiciones longitudinales y tres pasadas repetidas para cada combinación. Esto supone 3 × 3 × 3 = 27 pasadas de prueba para ese producto y esa condición de funcionamiento. Una segunda condición de velocidad requerida por separado añade otro 27. Las posiciones laterales o verticales adicionales añaden sus propias filas. Estos recuentos sirven para organizar el trabajo; una serie breve con resultados satisfactorios no constituye una garantía cuantificada de la probabilidad de detección futura.
Cuando una prueba falle, conserve el resultado original y analice los síntomas por separado:
- Objetivo no detectado: compruebe primero su identidad, trayectoria real, velocidad, estado del producto y ajustes seleccionados. Un soporte portador desplazado puede convertir la prueba prevista en una prueba diferente. Si la configuración es correcta, investigue la sensibilidad, el efecto del producto y las interferencias en esa condición.
- Objetivo detectado, respuesta incorrecta: siga el evento a través de la salida, el controlador de línea, la temporización, el actuador y el movimiento físico del producto. Cambiar la sensibilidad del detector no corregirá un envase que llegue al dispositivo de rechazo en el momento equivocado.
- Activaciones provocadas por el material normal: determine si existe una contaminación real, una señal relacionada con el material, una interferencia de la cinta o un problema de instalación antes de modificar el umbral.
Tras la corrección, repita la condición en la que se produjo el fallo y las demás pruebas afectadas por el cambio. Un cambio en un ajuste de sensibilidad compartido puede afectar a todos los tipos de metal y posiciones que utilicen dicho ajuste; un cambio de temporización afecta a las velocidades y posiciones de producto correspondientes. No oculte un fallo de detección notificando únicamente los pases satisfactorios posteriores.
Si el fallo se produce durante la producción, inmovilice los materiales o productos afectados y deje de confiar en la función que ha fallado hasta que se haya restablecido. Utilice el procedimiento de retención de productos de la planta para evaluar la producción desde la última comprobación satisfactoria y autorizar su liberación tras la investigación.
¿Qué debe incluir el registro de aceptación?
Registre información suficientemente detallada para que otro operario pueda repetir la prueba y llegar a la misma decisión de apto o no apto. Conserve tanto los resultados individuales como el dictamen final firmado.
En la parte superior de la hoja, indique los identificadores de la línea y del detector, la ubicación de la prueba, la fecha, el operario y el testigo, la revisión del procedimiento, el lote de producto o material, los ajustes del detector, la configuración de la abertura o de los sensores, el tipo de banda y de empalme, y los equipos de respuesta conectados. Añada las condiciones previstas de velocidad, espesor de la carga o separación entre envases, así como los criterios de aceptación.
Utilice una fila distinta para cada pasada. Los siguientes campos pueden copiarse en una hoja de cálculo o una hoja de ensayo:
| Campo de registro | Qué introducir |
|---|---|
| Identificador del ensayo y de la pasada | Identificador único de la fila vinculado a la condición planificada y al número de repetición |
| Estado del material | Lote, profundidad medida o dimensiones del envase, humedad o temperatura, según corresponda |
| Identificación del objetivo | ID de la pieza de ensayo, metal o aleación, diámetro de la esfera o dimensiones reales de la forma, referencia del certificado |
| Posición real | Ubicación lateral, altura o profundidad, posición delantera/intermedia/trasera y orientación utilizadas |
| Estado de funcionamiento | Velocidad real de la cinta, separación entre productos y ajuste o programa del detector |
| Resultado de la detección | Apto/no apto y la indicación correspondiente o la entrada en el registro de eventos |
| Respuesta de la línea | Alarma, ubicación de la parada, marcado o resultado del rechazo físico; resultado de la prueba de fallo, cuando proceda |
| Recuperación y actuación | Objetivo localizado, cualquier fallo, corrección e ID de las repeticiones de prueba vinculadas |
Adjunte el croquis de posición, el registro de ajustes y cualquier vídeo o registro de eventos con marca de tiempo que resulte útil. Para una prueba de parada, conserve la ubicación final medida del objeto de prueba. Para una prueba de rechazo, conserve el resultado de recuperación del objeto de prueba, en lugar de basarse únicamente en el contador de rechazos.
Enumere las condiciones cubiertas por la aprobación final. Mantenga identificados por separado los resultados de fábrica y los obtenidos en la instalación. Cualquier modificación posterior del producto, la profundidad máxima, la velocidad, la posición del detector o la secuencia de control exige revisar la cobertura afectada antes de utilizar el resultado anterior.
¿Cómo varía el ensayo entre los detectores para transportadores de Corvelan?
Adapte la trayectoria de prueba a la disposición del detector y, a continuación, compruebe la actuación de la línea especificada para su proyecto. Nuestro gama de detectores de metales para cintas transportadoras incluye configuraciones para transportadores de productos a granel, inspección de productos e instalación bajo banda.
| Detector | Enfoque de la prueba |
|---|---|
| LJT-A detector de metales para transportadores | Haga pasar los cuerpos de prueba de metales extraños acordados por la sección transversal real del material a granel y compruebe la respuesta del sistema de protección conectado. |
| LJT-B detector de metales intrusos | Para un transportador existente con configuración de bastidor dividido, incluya la cinta real, el empalme, los equipos cercanos y los controles instalados. |
| Detector de metales para transportador LJT-E | Defina los cuerpos de prueba pertinentes para el material a granel y las posiciones de carga más desfavorables y, a continuación, compruebe la alarma o la acción vinculada requerida. |
| LJT-F detector de metales para cintas transportadoras | Ensaye el producto y el envase reales haciéndolos pasar por la abertura, incluidas las posiciones de las probetas y cualquier sistema de parada o rechazo suministrado. |
| Detector de metales bajo banda para transportadores LJT-H | Incluya la mayor distancia entre la probeta y el sensor con la carga permitida, así como los recorridos pertinentes a lo ancho de la banda. |
Defina las probetas de ensayo y los dispositivos de respuesta de acuerdo con la configuración seleccionada. La coincidencia del nombre del modelo o de la anchura de la banda no determina el tamaño mínimo de metal detectable para su material.
Un procedimiento eficaz de ensayo del detector de metales para transportadores deja un registro claro: qué probeta superó el ensayo, por dónde pasó, en qué condiciones y cómo respondió realmente la línea. Utilice las trayectorias más desfavorables con el sistema cargado, lleve un control de todas las probetas de ensayo y resuelva cualquier fallo en las comprobaciones de detección o respuesta antes de aceptar la configuración.
Para estudiar una configuración de Corvelan, envíenos el material o producto, el metal objetivo y sus dimensiones, la anchura de la cinta, la profundidad normal y máxima, la velocidad y la respuesta requerida a través de nuestra página de contacto. Incluya su procedimiento de aceptación actual, si dispone de uno. También puede enviar por correo electrónico los planos y los datos de los patrones de ensayo a [email protected] para que podamos revisar conjuntamente la adaptación al transportador y los requisitos de ensayo.
Ensayo de detectores de metales para transportadores FAQ
¿Puede un único resultado ser válido para la misma receta en envases diferentes?
Solo cuando la cobertura de ensayo aceptada incluya los tamaños de envase, niveles de llenado, materiales y condiciones de funcionamiento pertinentes. Un envase más alto o con un llenado diferente modifica la trayectoria del elemento de prueba y puede alterar la señal del producto. Añada una condición de ensayo para cualquier diferencia relevante que no estuviera contemplada en las muestras originales.
¿Qué ocurre si una bolsa sellada impide colocar una pieza de prueba en el centro?
Cuando sea necesario realizar una prueba en el centro, utilice una bolsa de ensayo específica o un método de posicionamiento aprobado para ese equipo. Identifique y retenga el producto utilizado para el ensayo, de modo que no pueda incorporarse a las existencias normales destinadas a la venta. Si solo realiza el ensayo sobre una superficie exterior, registre la trayectoria real; no lo identifique como una prueba en el centro.
¿Pueden pasar juntas todas las piezas metálicas de prueba para ahorrar tiempo?
Ensaye cada metal por separado para establecer la referencia de sensibilidad. Cuando se utilizan varios elementos de prueba a la vez, una señal intensa puede ocultar la falta de detección de otro elemento que genere una señal más débil. Añada por separado pruebas con elementos poco espaciados o con varios contaminantes cuando la línea deba gestionar esas situaciones, y registre su finalidad y la separación entre ellos.
¿Puede el autodiagnóstico integrado del detector sustituir a las muestras físicas?
Solo puede sustituir una prueba física especificada cuando el procedimiento aprobado admita dicho método y su alcance. Una comprobación electrónica puede verificar partes del sistema de detección sin comprobar el recorrido real del producto ni su retirada física. Mantenga las comprobaciones obligatorias de respuesta integral, salvo que un método aceptado también cubra estos aspectos.
¿Qué debe hacerse si no se puede recuperar una pieza de prueba?
Detenga la liberación del material de prueba afectado y controle todas las vías posibles hasta localizar la pieza. Mantenga identificados los flujos de producto conforme y de producto rechazado, investigue el recorrido de la pieza y registre su recuperación. No reanude las pruebas mientras haya en la línea una pieza desaparecida sin localizar.
¿Con qué frecuencia debe comprobarse el detector de metales de la cinta transportadora?
Establezca la frecuencia de las comprobaciones rutinarias en función del riesgo de la aplicación, los requisitos del cliente y la cantidad de producto que podría controlar tras un fallo. Establezca los valores de referencia durante la instalación y revise las pruebas afectadas después de cualquier cambio importante en el equipo, el producto o los ajustes. Un intervalo cómodo entre turnos no garantiza por sí solo una cobertura adecuada.




