
Si el detector de metales genera una alarma, pero el transportador no se detiene, compruebe primero si el evento de detección genera una orden de parada. A continuación, siga esa orden a través de la salida del detector, los controles del transportador y el accionamiento. El hecho de que el piloto de alarma funcione no demuestra que el circuito de parada de la cinta se haya activado.
Distinga dos síntomas antes de cambiar nada: una cinta que sigue funcionando a velocidad normal y una cinta que recibe una orden de parada, pero recorre demasiada distancia antes de detenerse. Requieren comprobaciones diferentes. Aumentar la sensibilidad del detector no solucionará la falta de una señal de control ni acortará la distancia de parada mecánica.
¿Qué debe comprobarse primero cuando el detector activa una alarma, pero la cinta sigue moviéndose?
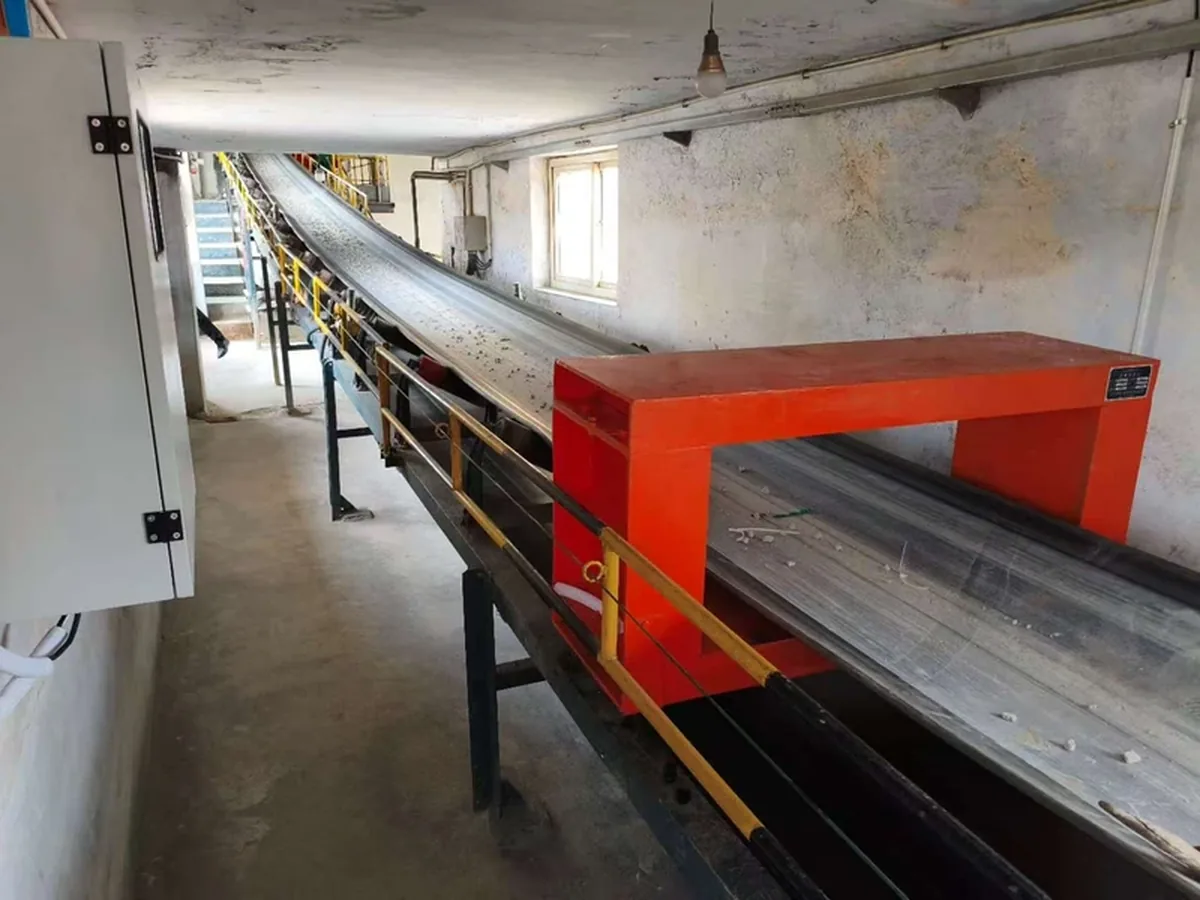
Comience por la acción requerida en la línea y, a continuación, localice el primer punto en el que el evento de detección no genera la respuesta esperada. Algunos sistemas están configurados para emitir una alarma o rechazar el material mientras la cinta sigue funcionando. Si la acción acordada es detener la cinta, siga la señal de parada en lugar de dar por hecho que el detector está averiado.
Utilice el esquema eléctrico y la descripción del funcionamiento de la línea para identificar la respuesta prevista. Compruebe si el problema se produce en modo automático, en control local, en modo de mantenimiento o en todos los modos. Anote si comenzó después de modificar el controlador, realizar trabajos de mantenimiento o restaurar los ajustes.
| Qué se observa | Qué indica | Qué hacer a continuación |
|---|---|---|
| Aparece la alarma y la velocidad de la banda no cambia | Es posible que falte la orden de parada, que esté bloqueada o que se ignore | Siga la salida del detector y las señales de control del transportador |
| La cinta reduce la velocidad, pero el metal llega al punto de transferencia o a la máquina | La distancia necesaria para detener el desplazamiento o el movimiento del material puede superar la disponible | Mida el retardo y la distancia de parada con carga |
| La cinta se detiene brevemente y vuelve a ponerse en marcha | Es posible que el evento no quede enclavado o que otra orden de marcha vuelva a ponerla en funcionamiento | Revise la lógica de retención, rearme e inicio de eventos |
| La respuesta funciona únicamente en un modo de funcionamiento | La ruta de control cambia según el modo seleccionado | Compare la lógica de los modos y la fuente de la orden de accionamiento |
Para el mismo evento de prueba controlado, registre estas seis observaciones en orden:
- El detector registra el evento.
- La salida asignada del detector cambia de estado.
- La entrada del relé receptor o del controlador lógico programable (PLC) responde, si está instalado.
- El control del transportador emite la orden de parada o elimina la autorización de funcionamiento.
- El arrancador del motor o el variador de frecuencia (VFD) responde.
- La banda y el material afectado se detienen antes del punto protegido.
La primera respuesta que no se produce indica qué sección debe investigar. Por ejemplo, una entrada PLC que cambia mientras el comando de marcha permanece activo dirige la atención al programa y al modo de funcionamiento. Esto no demuestra que exista una avería en el cabezal detector.
Asegure la línea antes de localizar la avería
Detenga la alimentación normal y controle el material afectado mientras la función de parada requerida no esté disponible. Mantenga al personal alejado de la cinta y de los equipos situados aguas abajo. Si existe un peligro inmediato, utilice el procedimiento de parada de emergencia de la instalación.
Los operadores pueden registrar las indicaciones externas, las marcas de tiempo y los modos seleccionados desde una posición segura. Las mediciones eléctricas, el acceso al armario y los cambios de control deben ser realizados por personal cualificado de electricidad o control, conforme al procedimiento de trabajo aprobado. Antes de tocar el cableado, abrir zonas protegidas o recuperar piezas metálicas, aísle todas las fuentes de energía pertinentes y verifique el aislamiento, incluida la energía almacenada y una posible alimentación aguas arriba.
Un botón de parada o el restablecimiento del detector no es un dispositivo de aislamiento de energía. La norma de OSHA sobre energías peligrosas establece explícitamente esta distinción para los trabajos cubiertos en EE. UU. No puentee los contactos del detector, fuerce las entradas de PLC ni anule un circuito de seguridad para mantener la producción en funcionamiento.
¿Por qué puede activarse la alarma del detector sin conmutar su salida de parada?
La pantalla y la salida de parada pueden tener funciones o ajustes diferentes. En primer lugar, identifique el evento que se muestra. A continuación, compruebe si la salida asignada a la parada del transportador está habilitada y cambia realmente de estado.
¿El evento mostrado corresponde realmente a una detección de metales?
Interprete conjuntamente el texto del evento y el estado de fallo; un indicador encendido puede señalar un fallo o un estado de prueba, en lugar de un evento normal de detección de metales. Anote el mensaje o código exacto antes de restablecerlo.
El Manual de Eriez Metalarm Series 3500 QM2, MM-247C, explica que un fallo de la bobina también enciende el piloto Detect. El mismo manual describe un selector Relay con las posiciones OFF, ON y LATCH. En OFF, los indicadores de detección pueden funcionar sin que se active el relé de salida; LATCH mantiene la respuesta hasta que se rearma. Estos ejemplos muestran por qué el piloto y el relé deben comprobarse por separado. Los nombres y el funcionamiento de las posiciones del selector corresponden a ese controlador.
Para otro detector, consulte su lista de eventos y los ajustes de salida. Identifique cualquier ajuste de desactivación de salida, prueba, inhibición o específico del producto que afecte a la acción requerida. Registre el ajuste autorizado antes de modificarlo para evitar que se pierda otro ajuste no relacionado durante la resolución de problemas.
¿Está habilitada la salida correcta y puede cambiar de estado?
El técnico debe verificar la salida asignada directamente en la interfaz y compararla después con el esquema eléctrico. Un clic del relé o una salida LED por sí solos no demuestran que el circuito receptor detecte el cambio de contacto requerido.
En una salida de relé, el esquema debe identificar los contactos común (COM), normalmente abierto (NO) y normalmente cerrado (NC), cuando estén disponibles. NO y NC describen el estado del relé sin accionar. Por sí solos, no indican qué estado del circuito significa “correcto”, “metal detectado” o “parada”. Un relé puede estar energizado durante el funcionamiento normal y desenergizarse cuando se produce un evento.
Elabore un registro de estados sencillo a partir del esquema suministrado: estado de salida previsto durante el funcionamiento normal, la detección, un fallo del detector y la pérdida de alimentación del detector. Compare los estados observados con esas expectativas. Esto permite detectar una selección incorrecta de contactos o una lógica invertida de forma más fiable que intercambiar las conexiones NO y NC mediante pruebas sucesivas.
A contacto libre de potencial conmuta un circuito independiente; no suministra la tensión de funcionamiento de dicho circuito. Si el contacto cambia correctamente pero el dispositivo receptor no responde, compruebe a continuación su alimentación de control, el cableado, la conexión común y el tipo de interfaz. En cambio, una salida de transistor requiere una entrada compatible y una disposición de cableado específica.
Si la salida debería cambiar de estado pero no lo hace, compruebe su configuración y el hardware de salida. Si hay instalado un relé de interfaz, compruebe por separado su bobina y sus contactos. Utilice los valores nominales y los datos de carga facilitados para determinar si se necesita un relé de interfaz; no conecte directamente el motor de una cinta transportadora a la salida de señal de un detector.
¿Qué ocurre si la salida del detector cambia, pero PLC no detiene el transportador?
Compruebe si el evento llega a la entrada correcta de PLC y, a continuación, si el programa la utiliza para detener la cinta transportadora en el modo seleccionado. Una alarma mostrada en la pantalla del operador puede estar vinculada a una etiqueta distinta de la utilizada en la lógica de control del motor.
¿Llega el evento a la entrada PLC correcta?
Si cambia la salida del detector, pero no la entrada PLC correspondiente, centre la comprobación en la interfaz entre ambos. Antes de modificar el programa, compruebe que el número de hilo y el canal de entrada indicados en el esquema coinciden con el hardware instalado.
El técnico debe comparar el tipo de salida, el tipo de entrada, la tensión de control necesaria, la conexión común y cualquier relé intermedio. Que el contacto del detector conmute correctamente no descarta que haya un conductor interrumpido, falte la alimentación de control o el cableado de entrada sea incorrecto en otro punto del circuito.
Si el evento es intermitente, registre tanto su duración como su estado. Un impulso breve puede desaparecer antes de que PLC lo muestree o quedar eliminado por un filtro de entrada. Una pantalla de operador que se actualiza lentamente también puede pasar por alto un cambio momentáneo que el controlador sí haya recibido. Utilice una traza PLC adecuada o equipos de prueba con la categoría nominal correcta, siguiendo el procedimiento de trabajo eléctrico, en lugar de confiar en que alguien observe la pantalla.
Documentación de Siemens sobre la captura de impulsos del S7-1200 explica esta distinción. La captura de impulsos puede retener eventos breves hasta la siguiente actualización de las entradas, pero actúa después del filtro de entrada. No puede recuperar un evento que el filtro ya haya eliminado.
Compare el impulso de salida medido con los tiempos de filtrado, actualización y ejecución del programa de la entrada instalada. Cuando un impulso sea demasiado corto, el ingeniero de control puede evaluar el uso de una salida retenida compatible, la prolongación del impulso o un método adecuado de captura de entradas. There is no universal pulse duration or filter setting for every detector and PLC. Cualquier cambio debe mantener el tiempo de respuesta requerido y evitar que el ruido eléctrico se acepte como un evento válido.
¿Utiliza el PLC esa entrada para retirar la orden de marcha?
Si se recibe la entrada, pero la orden de marcha del transportador permanece activa, examine la lógica de parada y sus condiciones. Parta de la entrada recibida y siga su recorrido hasta la orden del motor durante el mismo evento.
Busque la condición específica que bloquea la respuesta: un bypass de mantenimiento, una selección de solo alarma, una etiqueta de equipo incorrecta, un enclavamiento deshabilitado, la selección local/remoto o un rearme que borra el evento demasiado pronto. Compare los modos automático y manual si el síntoma cambia entre ellos. Un fallo dependiente del modo es motivo para examinar esas rutas diferentes, en lugar de sustituir una salida que ya funciona.
Compare también la orden de PLC con la fuente de órdenes activa del variador. Un VFD que funcione desde su teclado local puede no estar utilizando la solicitud de marcha de PLC que el programa acaba de retirar. Por el contrario, el PLC puede enviar una orden de parada mientras una solicitud de marcha mantenida independiente hace que el movimiento se reanude una vez que desaparece el evento.
Mantenga un registro sincronizado de la recepción de la entrada, la solicitud de parada, la respuesta del variador y cualquier nueva solicitud de arranque. Si la entrada y la lógica de parada son correctas, pero la salida física o la orden del variador son incorrectas, continúe el diagnóstico aguas abajo hasta dicha interfaz. Corrija la primera discrepancia demostrada y, a continuación, repita el evento completo. No utilice estados forzados de PLC como sustituto de la comprobación de la ruta real del detector.
¿Qué ocurre si la orden de parada está presente, pero la cinta sigue avanzando?
Compruebe si el variador ha aceptado la orden y si la banda está reduciendo su velocidad, desplazándose por inercia o sigue siendo impulsada. Una solicitud de parada en el PLC y un transportador parado son dos observaciones diferentes.
En un transportador controlado por VFD, compare la fuente de control activa, el estado de parada, la frecuencia de salida y la realimentación de velocidad disponible durante el evento. En el caso de un motor controlado por un arrancador, el técnico debe verificar la respuesta real del arrancador y la realimentación. Si la orden de parada cambia, pero el arrancador permanece cerrado, investigue su circuito de control y su hardware; no deduzca la posición de los contactos basándose únicamente en una pantalla PLC.
Manual de referencia PowerFlex 700S de Rockwell, en su sección Modos de arranque/parada, distingue entre la parada por inercia y la parada en rampa. Una parada por inercia elimina el control del variador y permite que la carga pierda la energía cinética almacenada. Una parada en rampa reduce la velocidad del motor ordenada mientras el variador mantiene el control. Esto explica por qué una orden recibida correctamente puede ir seguida de un desplazamiento considerable del transportador.
Si el accionamiento acepta la orden de parada, pero la detención es demasiado lenta, revise el modo de parada configurado, el comportamiento durante la deceleración, la carga y el sistema de frenado. Registre cualquier fallo del accionamiento durante la deceleración. Acortar la rampa programada sin comprobar la capacidad del accionamiento y del sistema de frenado puede provocar un nuevo fallo sin conseguir la parada prevista.
Mida el movimiento de la banda y del material, no se limite a comprobar un mensaje de “Parada”. Un transportador inclinado, una banda cargada o el material que se desliza por una canaleta pueden seguir moviéndose de forma distinta a la indicada por la velocidad notificada por el motor. Si el movimiento persiste después de que se detenga el motor, investigue dicho movimiento mecánico o del material antes de modificar los ajustes del detector.
Una distancia de parada prolongada puede requerir una posición de detección más adelantada, una modificación técnica del accionamiento o del sistema de frenado, o un sistema de retirada distinto. Determine el cambio en función de la causa medida. Mantenga las funciones de seguridad del personal de la línea separadas de una señal ordinaria del proceso de detección de metales.
¿Cómo se comprueba que la cinta transportadora se detiene antes de que el metal llegue a la máquina?
Compare el recorrido desde el evento de detección hasta la detención completa con la distancia real hasta el punto protegido. Incluya el retardo del sistema de control y el recorrido residual tras la orden de parada; a continuación, tenga en cuenta el desplazamiento del material y las variaciones observadas durante las pruebas.
Marque primero los puntos relevantes en el plano del transportador: el punto en el que el objeto de prueba genera el evento de detección y el punto de transferencia o la entrada de la máquina que no debe alcanzar. Mida la distancia a lo largo de la trayectoria del material, en lugar de utilizar la distancia en línea recta sobre el suelo. Organice pruebas controladas de puesta en marcha con un sistema de recogida aguas abajo, de modo que el objeto de prueba no pueda entrar en una trituradora o un molino en funcionamiento.
Necesita tres datos de entrada:
- Velocidad de la banda, v, en metros por segundo: mida la velocidad real o utilice una señal de velocidad de la banda verificada. La mera indicación de frecuencia de un VFD no constituye una medición de la velocidad de la banda.
- Retardo de control, t, en segundos: tiempo transcurrido desde el evento de detección hasta que la orden de parada definida llega al accionamiento o al arrancador. Incluya los retardos configurados y los controles intermedios.
- Recorrido después de dicha orden, d, en metros: mida el recorrido real de la banda hasta su detención completa con la carga y en las condiciones de funcionamiento pertinentes.
Si la velocidad se mantiene aproximadamente constante durante el retardo de control:
Distancia recorrida desde la detección hasta la parada = v × t + d.
Por ejemplo, supongamos que una cinta transportadora cargada funciona a 1.2 m/s. El retardo de su sistema de control es de 0.25 s, y recorre 2.1 m después de la orden de parada. El total es:
1.2 × 0.25 + 2.1 = 2.4 m.
Si solo 2.2 m separa el punto de detección del punto de transferencia protegido, en este ejemplo no se consigue retener el objeto detectado aguas arriba. Evalúe una ubicación de detección más adelantada o una mejora del sistema de parada antes de dar por válida la respuesta de la línea.
Si el retardo aumenta a 0.65 s y la velocidad y el recorrido tras la orden de parada se mantienen constantes, el recorrido total pasa a ser 2.88 m. La distancia adicional de 0.48 m se debe al retardo del sistema de control, por lo que la investigación debe centrarse en los tiempos de respuesta. Si el retardo ya es pequeño, pero predomina el recorrido tras la orden de parada, modificar el temporizador de alarma apenas supondrá una mejora.
Estos son datos de entrada supuestos para mostrar el método. Para su línea, repita las mediciones a las velocidades y con las cargas pertinentes, incluida la condición que produzca el recorrido más largo. Un funcionamiento más rápido también requiere una nueva medición de la parada; no dé por supuesto que el recorrido posterior a la orden permanece constante al cambiar la velocidad.
Si mide directamente el recorrido completo desde el evento hasta la parada total, no vuelva a añadir el retardo del control. Cuando la velocidad varíe durante el retardo, es preferible medir directamente el recorrido que multiplicarlo por una única velocidad nominal. Incluya cualquier deslizamiento, rodadura o movimiento continuado por la tolva del objetivo al decidir si el metal permanece alejado del punto protegido. Establezca el margen final a partir de la variación medida en la línea y de los requisitos de protección.
¿Cómo se demuestra que la reparación funciona antes de volver a poner el equipo en producción?
Repita un evento de detección controlado a través de toda la línea y demuestre tanto la respuesta de parada como la ubicación final del objetivo. Un relé que conmuta en un banco de trabajo o un detector que detecta metal en una cinta vacía no completan esta comprobación.
Utilice el procedimiento de puesta en servicio acordado, con una probeta recuperable y un sistema de retención aguas abajo. Mantenga al personal fuera de la zona de peligro mientras la línea esté en movimiento. Verifique la recuperación de cada probeta después de la prueba para evitar que el ensayo introduzca piezas metálicas sueltas en el proceso de producción.
- Defina la probeta y las condiciones de prueba. Registre el tipo de metal, las dimensiones, la posición en la carga, la velocidad de la cinta, la profundidad del material, el modo de funcionamiento y la actuación requerida de la línea. Utilice una probeta representativa del peligro para cuya detección se seleccionó el detector.
- Registre el evento completo. Registre la indicación del detector, la salida física, la entrada receptora, la orden de parada, la respuesta del accionamiento o del arrancador y la inmovilización de la cinta. Una base de tiempos común o una grabación coordinada ayuda a distinguir entre una pérdida de señal y una respuesta tardía.
- Compruebe dónde acaba el elemento objetivo. Verifique que el material afectado permanezca aguas arriba del punto protegido o que el sistema de rechazo especificado lo capture. Recupere el elemento objetivo únicamente después de efectuar el aislamiento requerido.
- Ensaye las variaciones pertinentes. Incluya los modos de funcionamiento, las cargas, las velocidades y los eventos sucesivos que se produzcan en esta línea. En el caso de elementos objetivo consecutivos, verifique que la respuesta de parada o rechazo siga manteniendo bajo control el material afectado durante todo el proceso de recuperación y rearme.
- Compruebe el comportamiento en caso de fallo y durante el reinicio. Mediante el método de puesta en marcha aprobado, demuestre la respuesta especificada ante un fallo del detector o una pérdida de alimentación eléctrica. Verifique qué sucede cuando desaparece la incidencia, se rearma el detector y se solicita un nuevo arranque. Incluya en la secuencia la alimentación aguas arriba y los equipos aguas abajo cuando sea necesario.
Un resultado satisfactorio vincula la incidencia registrada con una acción eficaz de parada o retirada, la recuperación del objeto objetivo y la secuencia de rearranque especificada. Si una señal desaparece entre dos puntos de observación, revise de nuevo esa interfaz. Si todas las señales funcionan, pero el objeto objetivo sobrepasa el punto protegido, revise el problema de la distancia de parada o de la temporización del rechazo.
¿Qué ocurre si la propia alarma es falsa o inestable?
Investigue las detecciones no deseadas y la ausencia de respuesta de parada como problemas independientes. No desactive una parada obligatoria por el mero hecho de que las alarmas resulten molestas.
El Guía de resolución de problemas de Advanced Detection Systems utiliza una secuencia práctica: comparar el detector con el transportador parado, con la banda vacía en movimiento y con el producto circulando. En condiciones controladas, estas comparaciones pueden ayudar a diferenciar las interferencias eléctricas, los efectos de la banda o de los metales cercanos y las variaciones provocadas por el material.
Registre si los eventos coinciden con el paso de un empalme de la banda, el ciclo de otra máquina, vibraciones o un cambio de material. Corrija la causa identificada y, a continuación, repita la prueba con el objeto de prueba requerido y compruebe la respuesta completa de la línea. Reducir la sensibilidad hasta que desaparezcan las alarmas también puede impedir la detección del objeto que realmente debe localizarse.
Corrija la conexión defectuosa antes de sustituir el detector
Cuando un detector de metales genera una alarma pero el transportador no se detiene, repare el primer fallo comprobado en la cadena entre la detección y la manipulación controlada del material. Mantenga el detector existente si detecta el objeto requerido y su señal de salida funciona correctamente. Es posible que solo sea necesario corregir el cableado o el programa. Si los controles responden correctamente, pero el objeto recorre una distancia excesiva, mejore la disposición de la instalación o el sistema de parada.
Para una cinta transportadora de materiales a granel nueva o modificada, nuestro gama de detectores de metales para cintas transportadoras le ayuda a comparar las configuraciones de instalación. El LJT-A detector de metales para transportadores es una opción con bastidor para cintas transportadoras de materiales a granel. Su función de detección y la respuesta requerida por su transportador deben ajustarse como parte del proyecto; utilice los datos de control suministrados para la unidad instalada.
Para analizar una aplicación de Corvelan, envíe las placas de características del detector y del controlador, una breve descripción del incidente, el modo de funcionamiento seleccionado y cuál de los seis puntos de respuesta funcionó. Incluya la velocidad de la cinta, la profundidad del material, la distancia de parada disponible y la acción requerida. Los esquemas eléctricos, una lista de entradas y salidas y las observaciones con indicación de hora ayudan a identificar la interfaz que requiere atención.
Utilice nuestro formulario de contacto para la descripción inicial. Envíe las fotografías o los planos por correo electrónico a [email protected]; el formulario está destinado exclusivamente a su mensaje y sus datos de contacto.
Consúltenos sus requisitos de detección y parada del transportador
Preguntas frecuentes
¿Por qué funciona la parada de emergencia, pero no la activación del detector de metales?
Ambos eventos pueden utilizar rutas de control diferentes, por lo que el correcto funcionamiento de la parada de emergencia no demuestra que la señal de parada del detector esté conectada ni se utilice correctamente. Siga el recorrido del evento de detección real a través de la entrada asignada y la lógica de control del transportador. No conecte una salida ordinaria del detector a un circuito de seguridad como solución rápida para localizar averías; cualquier modificación relacionada con la seguridad requiere un diseño y una validación adecuados del sistema.
¿Debe el rearme del detector de metales volver a poner en marcha el transportador?
Para el funcionamiento con parada y retirada, mantenga el rearme del detector separado de la secuencia de rearranque intencionado una vez retirado el metal y despejada la línea. Compruebe si existe una orden de marcha mantenida que vuelva a activarse al rearmar el detector. El rearme de una alarma no debe considerarse una prueba de que la retirada ha finalizado ni de que el personal ha abandonado la zona de peligro.
¿Qué debe comprobarse después de sustituir el controlador o restablecer los ajustes?
Compare la asignación de salidas, el estado activo, el comportamiento de los eventos retenidos y la configuración de la interfaz del controlador instalado con la configuración aprobada. Compare también la entrada PLC y la lógica de parada si han cambiado. La restauración de un ajuste de sensibilidad no demuestra que se hayan restaurado los ajustes de salida. Repita un evento real del detector hasta comprobar la respuesta de la cinta, en lugar de aceptar únicamente una pantalla de ajustes.
¿Pasar manualmente una pieza de prueba demuestra que funciona el circuito de parada?
No. Puede demostrar una respuesta de detección, pero no reproduce la temporización de la cinta en movimiento, la distancia de parada con carga ni la recuperación del objetivo. Utilice la prueba controlada de línea completa descrita anteriormente. Mantenga los objetivos de prueba contenidos y controlados; no utilice un objeto suelto que pueda llegar a la maquinaria situada aguas abajo.
¿Qué ocurre si la cinta se detiene, pero el alimentador situado encima sigue funcionando?
La parada de la cinta puede funcionar mientras la secuencia general de alimentación esté incompleta. Si la alimentación continúa, el material puede acumularse sobre una banda detenida, sepultar el objeto detectado o provocar un derrame. Revise conjuntamente la secuencia del alimentador y del transportador, incluido el material que ya esté cayendo por una tolva. Solicite al equipo de automatización que implemente la respuesta coordinada necesaria y, a continuación, compruebe la parada y el rearranque teniendo en cuenta ese material remanente.




