
Utilice una lista de comprobación para el cambio de producto en el detector de metales siempre que cambien el tamaño del producto, la receta, el envase o las condiciones de la línea. Vuelva a comprobar la configuración del producto y, a continuación, verifique que el nuevo producto cumple el objetivo de detección de metales requerido y que la secuencia completa de parada o rechazo funciona correctamente.
Que el código del producto sea conocido no es suficiente. Una bolsa de mayor tamaño puede atravesar la misma abertura, pero llegar de forma diferente al dispositivo de rechazo. Una receta con más sal puede generar una señal distinta en el detector. Es necesario comprobar tanto la señal del producto como lo que sucede con el producto sospechoso después de su detección.
Esta guía abarca los detectores en línea que inspeccionan productos transportados por un transportador, incluida nuestra aplicación LJT-F. Los sistemas de tuberías con bombeo y los sistemas de caída por gravedad requieren sus propias comprobaciones de transporte y rechazo.
¿Qué debe volver a comprobar antes de la siguiente tirada de producto?
Compare el producto siguiente con la última configuración aprobada. Vuelva a comprobar cada condición modificada y realice una prueba específica del producto para verificar la detección y la respuesta antes de autorizar la nueva producción. Volver a un producto previamente aprobado sigue requiriendo una configuración correcta y una comprobación satisfactoria del cambio de formato.
Parta del registro de la producción anterior, de la especificación del nuevo producto y de envases terminados reales. Las siguientes comprobaciones relacionan cada cambio con la parte del sistema de inspección a la que puede afectar.
| ¿Qué ha cambiado? | Qué debe volver a comprobarse | Qué debe confirmar la comprobación |
|---|---|---|
| Anchura, altura, longitud o peso del envase | Holgura de la abertura, guías, transporte y movimiento del sistema de rechazo | El envase de mayor tamaño pasa de forma segura y el sistema de rechazo manipula correctamente el nuevo envase. |
| Receta, humedad, sal o temperatura del producto | Ajustes aprobados del detector y señal de producto con una muestra representativa del nuevo producto | Las variaciones normales del producto no impiden alcanzar la detección de metales requerida. |
| Estructura de la película, la bandeja, el cierre o la etiqueta | Materiales conductores y prestaciones del envase terminado | El nuevo envase sigue siendo adecuado para el método de inspección. |
| Velocidad de la cinta, separación o producción | Seguimiento del producto, distancia de parada o temporización del rechazo y recuperación | El producto sospechoso se aísla en las condiciones de producción previstas. |
| Limpieza, ajuste de guías o mantenimiento | Acumulaciones, alineación de la banda, metales cercanos, sensores y ajustes restablecidos | La configuración física está preparada para realizar una prueba con un nuevo producto. |
Mantenga vinculadas a los límites de sus respectivos lotes la última prueba satisfactoria del producto anterior y la primera prueba satisfactoria del nuevo producto. De este modo, podrá trazarse el intervalo de producción afectado si alguno de los controles falla.
¿Seguirán siendo compatibles el nuevo tamaño y el nuevo envase con el detector?
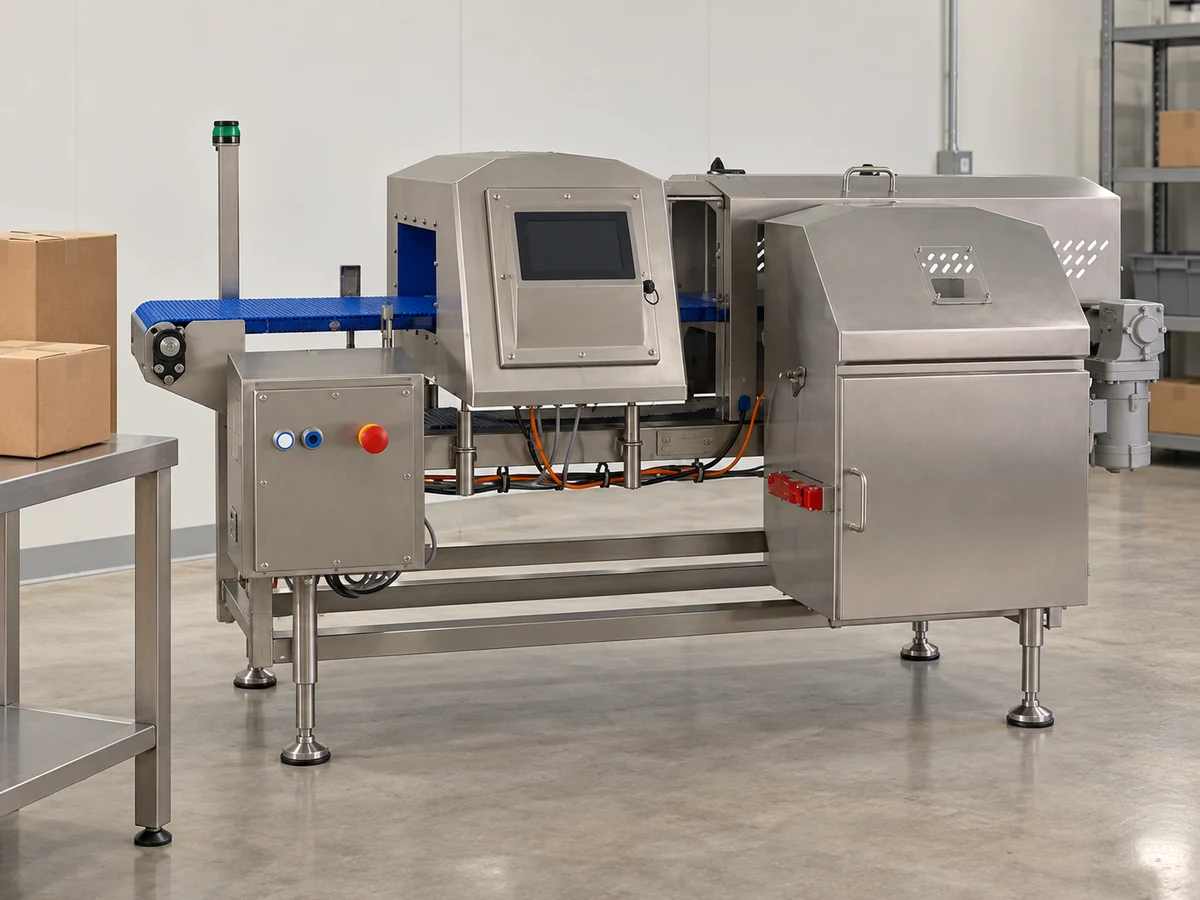
El nuevo producto debe pasar de forma segura por la abertura y seguir siendo adecuado para el método de inspección del detector. El hecho de que pase por el túnel no garantiza la capacidad de detección.
Mida el envase terminado en su posición habitual
Mida la anchura, la altura y la longitud máximas, incluidos los sellados, las esquinas dobladas y los abombamientos habituales. Registre también el peso: un envase más pesado puede requerir un modo de rechazo distinto, aunque sus dimensiones exteriores no cambien.
Utilice la posición real de transporte. Una bolsa puede inclinarse, una bandeja puede girar y un producto irregular puede elevarse al pasar de un transportador a otro. Observe estos movimientos con los resguardos colocados. Si el producto toca la abertura o las guías, corrija su posición y orientación antes de realizar las pruebas de detección.
No acerque las guías metálicas al detector únicamente para sujetar un envase más estrecho. Su posición debe respetar la zona libre de metales especificada para el detector: el espacio necesario alrededor de la zona de detección para evitar interferencias. Aísle el equipo de sus fuentes de energía antes de realizar ajustes mecánicos.
Identifique qué contiene el nuevo envase
El cambio de plástico convencional a película metalizada o a una bandeja de aluminio requiere realizar una prueba de aplicación con el nuevo envase completo. Estos materiales son conductores de la electricidad y pueden afectar a la inspección. La lámina de aluminio maciza y la película metalizada fina son estructuras diferentes; no puede darse por supuesto que un ajuste que funciona con una de ellas funcione también con la otra.
Si el nuevo envase queda fuera de la aprobación de aplicación existente, resuelva el método de inspección antes de iniciar la producción. En función de los tipos de metal que deban detectarse, las opciones pueden incluir una tecnología de detección adecuada o realizar la inspección antes de incorporar el envase metálico. Como parte del cambio, revise después los riesgos de contaminación tras ese punto de inspección anterior. Si el objetivo incluye detectar metales no ferrosos o acero inoxidable no magnético dentro de una lámina maciza, no dé por supuesto que un detector de metales ferrosos en lámina de aluminio puede realizar esa tarea de inspección de todos los metales.
¿Debe cambiar el programa del detector después de modificar una receta?
Utilice los ajustes aprobados para el nuevo producto y para su estado real en el momento de la inspección. Un cambio de receta requiere una nueva revisión; no exige automáticamente un ajuste diferente si ya se ha demostrado que la configuración existente cubre dicho cambio.
El código de receta de producción y el programa de producto del detector son registros independientes. Haga coincidir el nombre del producto, el tamaño, el envase y la revisión de la receta con la configuración aprobada del detector. Cuando los ajustes se introduzcan manualmente, registre los valores en lugar de basarse únicamente en el nombre del producto.
Utilice producto en las condiciones reales a las que estará expuesto el detector
Los productos húmedos o salados pueden generar una señal incluso sin presencia de metal. Esto se denomina efecto producto. La temperatura y el tamaño del producto también pueden modificar esa señal. Por tanto, una nueva receta puede provocar el rechazo de envases conformes o dificultar la detección de pequeños fragmentos metálicos.
Utilice producto representativo de la nueva producción, incluida la variación prevista de llenado y temperatura. Mida la temperatura del producto en el punto de inspección siguiendo el método de medición establecido en sus instalaciones y registre dónde se ha realizado la medición. El valor de consigna de un congelador o el ajuste de un horno no reflejan las condiciones del envase al pasar por el detector.
Por ejemplo, si las porciones congeladas pueden descongelarse parcialmente mientras esperan aguas arriba, incluya esta condición en la evaluación de la aplicación. Análisis de Thermo Fisher sobre la inspección de carne explica cómo la descongelación modifica la señal del producto. Si solo se analiza una muestra completamente congelada durante la puesta en marcha, esta variación puede pasar inadvertida.
Trate la configuración y las pruebas de rendimiento como etapas independientes
Si el controlador instalado dispone de una rutina de aprendizaje del producto, siga el procedimiento de configuración utilizando una cantidad adecuada de producto sin contaminantes. No introduzca las piezas de prueba metálicas durante esta fase de aprendizaje, salvo que el procedimiento documentado lo indique expresamente. A continuación, realice por separado las pruebas de rendimiento con las piezas de prueba requeridas.
No reduzca la sensibilidad simplemente para evitar falsas alarmas al procesar el nuevo producto. Cualquier modificación autorizada de los ajustes deberá superar igualmente las pruebas exigidas de detección de metales y de respuesta de la línea. Si no es posible mantener simultáneamente un funcionamiento estable y el objetivo de detección acordado, suspenda la aplicación hasta realizar una revisión técnica.
¿Cómo afectan el tamaño, la separación y la velocidad al rechazo?
Vuelva a comprobar el rechazo siempre que cambien la longitud o el peso de los envases, la velocidad de la cinta o la separación entre envases. Una misma cantidad de envases por minuto puede requerir una velocidad de cinta distinta y dejar menos tiempo para que el dispositivo de rechazo se recupere.
Mida la longitud del envase en el sentido de avance y el espacio libre entre envases consecutivos. Registre la velocidad de la cinta por separado del contador de producción. Utilice la indicación de velocidad de la cinta validada durante la puesta en marcha o una medición segura de la velocidad sin contacto, en lugar de calcularla a partir del recuento de envases. Si el equipo dispone de ellos, compruebe que el sensor de producto detecte de forma fiable cada nuevo envase y que la señal de velocidad se corresponda con el movimiento de la cinta.
Por qué una misma producción puede dar lugar a una temporización diferente
Considere este ejemplo didáctico con envases espaciados uniformemente y sin deslizamiento. En ambos ciclos se procesan 100 envases por minuto. El punto de seguimiento se encuentra 0.60 m antes de la posición de rechazo.
| Entrada o resultado | Ejecución anterior | Nueva ejecución |
|---|---|---|
| Longitud del conjunto | 200 mm | 300 mm |
| Entrehierro libre | 100 mm | 60 mm |
| Velocidad de banda | 30 m/min | 36 m/min |
| Producción: velocidad ÷ (longitud + separación), utilizando metros | 30 ÷ 0.30 = 100 paquetes/min | 36 ÷ 0.36 = 100 paquetes/min |
| Tiempo de recorrido de 0.60 m | 0.60 ÷ (30 ÷ 60) = 1.20 s | 0.60 ÷ (36 ÷ 60) = 1.00 s |
| Tiempo correspondiente a la separación libre | 0.10 ÷ 0.50 = 0.20 s | 0.06 ÷ 0.60 = 0.10 s |
Si se mantuviera un tiempo de espera fijo de 1.20 segundos, la nueva cinta se desplazaría 0.72 m durante esa espera —120 mm más allá de la posición de rechazo del ejemplo. La menor separación también reduce a la mitad el tiempo entre el borde posterior de un envase y el borde delantero del siguiente.
Estos son cálculos de transporte, no ajustes de retardo del controlador. La secuencia real depende de dónde comienza el seguimiento, de cuándo envía la señal el detector, de cualquier compensación de velocidad y del tiempo que tarda el dispositivo de rechazo en moverse. Determine esos puntos a partir de la secuencia de control instalada antes de ajustar la configuración.
A continuación, pruebe los nuevos envases a la velocidad prevista y con la menor separación permitida. Compruebe la retirada completa, el movimiento de retorno y el envase siguiente. Una ventana de rechazo más amplia puede retirar producto bueno adyacente, mientras que una ventana más corta no validada puede dejar producto sospechoso en la línea.
¿Cómo debe probarse el nuevo producto antes de autorizar su producción?
Pruebe el sistema de inspección completo con el nuevo producto, las piezas de prueba metálicas requeridas y las condiciones de línea previstas. Una alarma del detector por sí sola no constituye una prueba de rechazo satisfactoria. Mantenga todos los envases de prueba bajo control y alejados del producto comercializable.
- Prepare la línea. Retire los restos del producto anterior, vuelva a colocar las guías y los resguardos, seleccione la configuración aprobada y prepare la zona de recogida del producto rechazado. Realice los ajustes mecánicos únicamente con el equipo aislado de forma segura de todas sus fuentes de energía.
- Ponga en marcha la cinta en vacío. Compruebe si se producen fallos o detecciones sin causa aparente. Si persisten, revise la cinta, los elementos metálicos cercanos, el montaje y las interferencias eléctricas antes de intentar compensarlos mediante los ajustes del producto.
- Haga pasar por la línea producto nuevo adecuado y sin contaminación. Utilice el envase, la presentación y las condiciones previstas del producto reales. Investigue los rechazos inesperados; no dé por hecho que todos los envases rechazados son falsos rechazos.
- Realice una prueba con cada tipo de metal requerido. Utilice probetas identificadas, de material y diámetro de esfera conocidos. En un programa de inspección para la detección de todo tipo de metales, realice por separado las pruebas especificadas para metales ferrosos, metales no ferrosos y acero inoxidable. Utilice los tamaños y el número de repeticiones aprobados; registre cada resultado.
- Realice las pruebas con producto en las posiciones pertinentes. Fije la probeta dentro de un envase claramente marcado o junto a él, siguiendo el método de ensayo aceptado. Incluya la zona menos sensible del recorrido de inspección, normalmente cerca del centro de la abertura, y las posiciones requeridas a lo largo del envase.
- Demuestre la respuesta física. En una línea con rechazo, observe cómo el envase de prueba completo entra en la zona de rechazo controlada. Compruebe el producto normal situado antes y después, así como los envases de prueba consecutivos cuando el patrón de funcionamiento lo requiera. En una línea con parada tras la detección, verifique que el producto sospechoso permanece dentro de la zona de recuperación controlada después de la parada.
- Realice las comprobaciones de fallos del equipo instalado y recupere los materiales de ensayo. Compruebe, según corresponda, la confirmación de rechazo, la presión de aire y los enclavamientos del recipiente o de parada utilizando el procedimiento de ensayo seguro para el hardware instalado. Verifique que se han recuperado todas las piezas de ensayo y todos los envases marcados antes de autorizar la puesta en servicio.
Mantenga diferenciadas estas dos comprobaciones de posición: Izquierda, centro y derecha describen el recorrido a través de la abertura. Parte delantera, central y trasera describen la posición del metal a lo largo del envase en movimiento. Una prueba en el centro de la abertura no demuestra por sí sola que el rechazo sea correcto cuando la contaminación se encuentra cerca de cualquiera de los extremos de un envase largo.
Guía de detección de metales de LOMA hace hincapié en el uso de envases de prueba representativos y en comprobar que la muestra de ensayo llegue al contenedor de rechazo. Un envase de prueba antiguo cuya temperatura o estado difieran de los de la nueva producción no constituye un sustituto adecuado.
Las comprobaciones de puesta en marcha también deben abarcar las condiciones que se permitirán posteriormente durante la producción. Si cambia la velocidad, los envases pueden acumularse en cola o el producto se calienta durante la espera, deben comprobarse los límites de funcionamiento pertinentes antes de considerar aprobadas esas condiciones.
¿Qué debe hacerse si falla una prueba de cambio de producto?
No autorice la nueva producción tras un fallo en una prueba obligatoria ni si la secuencia de parada o rechazo está incompleta. Retenga cualquier producto potencialmente afectado, identifique la fase de la secuencia que ha fallado y, tras corregir el problema, repita las pruebas pertinentes.
| Qué se observa | Qué investigar primero | Qué comprobaciones deben superarse después |
|---|---|---|
| La cinta vacía activa las detecciones | Contaminación de la cinta, modificaciones en los elementos metálicos, vibraciones o ruido eléctrico | Funcionamiento estable con la cinta vacía, seguido de la secuencia de pruebas de detección con el nuevo producto |
| Se rechazan los nuevos envases conformes | Contaminación real, configuración incorrecta del producto, envase o estado del producto | Producto aceptable representativo y las probetas metálicas de ensayo requeridas |
| El ensayo con metal ferroso se supera, pero el de acero inoxidable falla | Probeta de ensayo de acero inoxidable correcta, posición, estado del producto y configuración de detección | Cada tipo de metal requerido; un resultado con metal ferroso no puede sustituir a un resultado con acero inoxidable |
| Se genera una alarma, pero el envase permanece en la línea | Seguimiento, temporización, movimiento del sistema de rechazo y sensores instalados o suministro de aire | Retirada completa del envase de prueba a la velocidad y con la separación de producción |
| La prueba a baja velocidad es satisfactoria, pero falla a la velocidad de funcionamiento prevista | Señal de velocidad, presentación de los envases, separación entre envases y recuperación del sistema de rechazo | Las condiciones de funcionamiento previstas o un rango de funcionamiento restringido aprobado formalmente |
| El arranque en frío supera la prueba, pero el producto caliente falla posteriormente | El rango de temperatura y la señal del producto cubiertos por la configuración | El rango de temperatura permitido del producto, incluida la condición en la que se produjo el fallo |
Utilice la última prueba válida superada, la hora del cambio de configuración y los registros del lote para identificar el producto que pueda haber pasado sin una inspección eficaz. Manténgalo retenido para que lo evalúe el equipo de calidad de la planta. Si no puede establecerse el límite, amplíe la retención para cubrir la incertidumbre en lugar de suponer qué envases eran seguros.
Registre el resultado fallido antes de efectuar una corrección. Una comprobación posterior satisfactoria no anula el fallo ni permite liberar el producto retenido. Tras una reparación o un ajuste, repita las comprobaciones afectadas y el ensayo completo requerido del sistema y, a continuación, registre por separado la disposición del producto retenido.
¿Qué debe incluir el registro de cambio de producto y autorización de la producción?
El registro debe indicar qué se modificó, qué configuración se utilizó, qué se comprobó y quién autorizó la liberación. Mantenga separados los resultados de detección y el resultado observado de la parada o el rechazo.
Utilice los siguientes campos en el registro de cambio de formato, ya sea en papel o electrónico. Anote las observaciones reales; un valor desconocido debe seguir marcado como desconocido hasta que se resuelva, en lugar de consignarse como cero.
| Campo de registro | Qué introducir |
|---|---|
| Equipo y delimitación de la producción | Línea e ID del detector; producto y lote anteriores; última prueba satisfactoria de la producción anterior; lote nuevo y hora de la primera inspección |
| Cambio de producto | Revisión anterior y nueva de SKU/receta, dimensiones máximas del envase, peso y configuración del embalaje |
| Condiciones de inspección | Temperatura medida del producto y punto de medición; cambios relevantes en la humedad o el contenido de sal; velocidad de la cinta, separación mínima permitida y disposición del producto |
| Ajustes y configuración física | Programa del detector o ajustes manuales; revisión; cualquier cambio en la guía, el sensor, la temporización o la respuesta; persona que realiza el cambio |
| Cada prueba | Hora; tipo de metal y diámetro de la esfera; ID de la pieza de prueba; posición; número de repetición; resultado de la detección; resultado de la respuesta física |
| Excepciones | Resultado no conforme; delimitación del producto afectado y referencia de retención; acción correctiva; resultados de la repetición de la prueba; disposición del producto retenido |
| Autorización de la puesta en marcha y comprobaciones periódicas | Producto e intervalo de funcionamiento aprobados; hora de autorización de la puesta en marcha; operario y persona facultada para autorizarla; próxima comprobación programada |
En cada prueba, registre por separado “detectado” y “el envase ha entrado en la zona de rechazo” o “la cinta se ha detenido y el producto sospechoso ha quedado retenido”. Así se evita confundir una comprobación de la alarma con una prueba satisfactoria del sistema completo.
Autorice el inicio de la producción únicamente cuando se hayan superado todas las pruebas requeridas y las comprobaciones de los mecanismos de respuesta instalados, se haya verificado la retirada de todo el material de prueba y la persona responsable según el procedimiento de la planta haya autorizado el funcionamiento. Mantenga las comprobaciones periódicas durante la producción; el registro del cambio de producto no las sustituye.
Una lista de comprobación útil para el cambio de producto en un detector de metales debe concluir con pruebas documentadas de que el nuevo producto se procesa en las condiciones aprobadas, se detectan todas las muestras de prueba metálicas requeridas y el producto sospechoso se aísla de forma fiable. Si falla la detección o la respuesta física, mantenga la operación detenida hasta que se haya corregido el problema y se hayan repetido satisfactoriamente las pruebas.
Para una aplicación en transportador, nuestro LJT-F detector de metales para cintas transportadoras se evalúa en función del producto, la abertura de paso, el envase, la velocidad y la respuesta requerida de la línea. Las opciones de alarma, parada, marcado y rechazo automático dependen de la configuración del proyecto.
Utilice el campo de mensaje de nuestra página de contacto para enviar las condiciones del producto anterior y del nuevo, las dimensiones de los envases, la velocidad de la cinta, las separaciones, las probetas metálicas necesarias y los fallos detectados durante la comprobación. Incluya los detalles de la disposición de la línea para que podamos revisar la aplicación y la configuración de respuesta.
Preguntas frecuentes sobre el cambio de producto
¿Pueden utilizar el mismo programa del detector varios tamaños de envase?
Sí, siempre que los ensayos aprobados cubran esos tamaños y sus condiciones de funcionamiento. Agrupe los productos según el rendimiento de inspección demostrado, no solo por el nombre de la receta. El envase de mayor tamaño no es necesariamente el único caso difícil: la orientación, la temperatura, el espaciado y el comportamiento del sistema de rechazo pueden hacer que otro tamaño sea más exigente.
¿Necesitamos una nueva puesta a punto cuando solo cambia la etiqueta impresa?
Un cambio puramente visual del diseño gráfico puede quedar amparado por la aprobación existente si el material de la etiqueta, el adhesivo, el cierre y la estructura del envase no cambian. Confirme dicha equivalencia y lleve a cabo las comprobaciones de funcionamiento aplicables. Una nueva tinta metálica, un elemento de lámina metálica o una capa conductora requieren una revisión y ensayos del envase, en lugar de considerarse únicamente un cambio del diseño gráfico.
¿Qué ocurre si el siguiente lote es más corto que el intervalo de ensayos habitual?
Complete la comprobación obligatoria de puesta en marcha o cambio de producto antes de autorizar la producción, así como las comprobaciones de fin de producción definidas para ese lote. Una producción corta no debe quedar entre los ensayos programados sin evidencias de que el proceso está bajo control. Establezca comprobaciones adicionales conforme al plan de inspección de la planta y a los requisitos del cliente; no existe un único intervalo adecuado para todos los productos y procesos.
¿Es necesario volver a comprobar el mismo producto después de una limpieza en húmedo?
Sí, complete las comprobaciones de reinicio posteriores a la limpieza que sean aplicables, aunque no haya cambiado el código de producto. Vuelva a colocar la banda, las guías y los sensores instalados, compruebe que no queden residuos ni agua donde no deban permanecer y deje que el equipo alcance las condiciones de funcionamiento especificadas. A continuación, realice las pruebas obligatorias con producto patrón y las pruebas de respuesta antes de autorizar la producción.
¿Quién puede autorizar la puesta en marcha de la línea si el personal de QA no está físicamente presente?
Solo debe autorizarla una persona a la que se haya asignado esa responsabilidad mediante el procedimiento documentado de la planta. Puede tratarse de un operario de producción formado y autorizado, siempre que el procedimiento lo permita. Determine la responsabilidad y la vía de escalado antes del cambio de formato; la falta de disponibilidad de una persona con autoridad para aprobarlo no justifica omitir una comprobación fallida o incompleta.




