
Die Empfindlichkeit eines Förderband-Metalldetektors hängt von der Detektoröffnung, der Position des Metalls im Fördergut und dem von Ihrem Material erzeugten Signal ab. Verwenden Sie die kleinstmögliche Durchlassöffnung, durch die das beladene Förderband sicher hindurchgeführt werden kann, und prüfen Sie anschließend das zu detektierende Metall an den ungünstigsten Positionen unter normalen Betriebsbedingungen und bei Spitzenlast.
Bei einem Tunnel-Metalldetektor ist die Empfindlichkeit in der Mitte der Durchlassöffnung in der Regel geringer als in den Bereichen nahe den Spulen. Bei einem Unterband-Metalldetektor ist Metall im oberen Bereich einer hohen Materialschicht weiter vom Sensor entfernt. Diese Bauformen erfordern unterschiedliche Prüfpositionen. Gehen Sie zunächst von dem Metall aus, das Ihren Brecher, Ihre Mühle oder andere nachgeschaltete Anlagen beschädigen könnte, und stimmen Sie anschließend den Detektor und die Materialzuführung auf dieses Detektionsziel ab.
Was bedeutet die Empfindlichkeit eines Förderband-Metalldetektors?
Die Empfindlichkeit beschreibt den kleinsten spezifizierten Metallprüfkörper, den ein Detektor unter den angegebenen Bedingungen zuverlässig erkennen kann. Ein aussagekräftiges Ergebnis gibt die Metallart, Größe und Form des Prüfkörpers, die Prüfposition, den Materialzustand und die Bandgeschwindigkeit an.
Ein Wert von 8 oder 80 auf einem Bedienfeld ist eine Maschineneinstellung. Er gibt nicht an, welche kleinste Metallgröße erkannt werden kann. Selbst zwei Detektoren mit derselben Einstellskala können sich unterschiedlich verhalten.
Für reproduzierbare Vergleiche enthält ein Prüfkörper häufig eine Metallkugel mit bekanntem Durchmesser. Eine kleinere nachweisbare Kugel aus demselben Metall bedeutet bei ansonsten gleichen Bedingungen eine höhere Empfindlichkeit. Eine Kugel vermeidet die Einflüsse unterschiedlicher Ausrichtungen, die bei Drähten, Streifen und anderen unregelmäßigen Formen auftreten.
| Zusammen mit dem Ergebnis dokumentieren | Warum dies den Vergleich verändert |
|---|---|
| Metallart und Werkstoffgüte | Eine Stahlkugel und eine Edelstahlkugel gleicher Größe können unterschiedliche Signale erzeugen. |
| Kugeldurchmesser bzw. tatsächliche Abmessungen des Objekts | Der Drahtdurchmesser allein beschreibt das Signal eines langen Drahtes nicht vollständig. |
| Position quer zum und oberhalb des Förderbands | Ein Zielobjekt in der Nähe einer Spule kann leichter zu erkennen sein als dasselbe Zielobjekt an einer anderen Position. |
| Öffnung und Profil des beladenen Materials | Die Detektorgeometrie und der Weg des Metalls müssen auf die vorgesehene Einbausituation abgestimmt sein. |
| Material, Geschwindigkeit und Betriebseinstellungen | Ein Ergebnis bei leerem Förderband berücksichtigt weder das Materialsignal noch die Produktionsbedingungen. |
Halten Sie das Schutzziel und das Prüfverfahren getrennt voneinander. Wenn das Problem ein gebrochener Bolzen oder ein Zahn aus Manganstahl ist, verwenden Sie zusätzlich zu den vereinbarten Prüfkugeln auch einen repräsentativen Gegenstand. Eine Prüfung mit Kugeln und eine Prüfung mit einem realen Gegenstand beantworten unterschiedliche Fragen.
Wie wirkt sich die Größe der Durchlassöffnung auf die Empfindlichkeit aus?
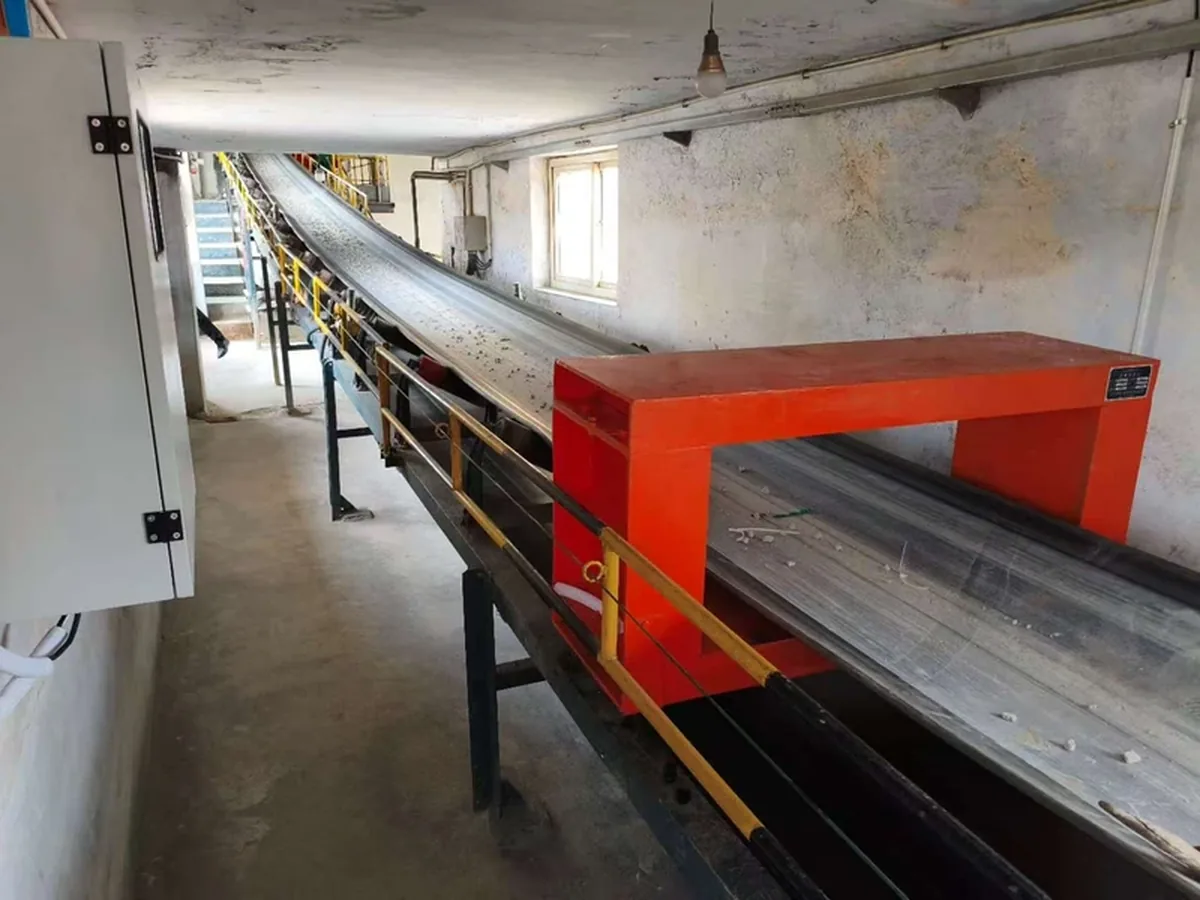
Eine kleinere nutzbare Durchlassöffnung verbessert in der Regel die Erkennung kleiner Metallteile, muss jedoch weiterhin ausreichend Freiraum für das Förderband, die größte reguläre Beladung und die zu erwartenden Bewegungen bieten. Die Durchlassöffnung bezeichnet die lichte Öffnung durch den Detektor, nicht die Außenabmessungen seines Rahmens.
Bei einem tunnelförmigen Detektor verändert eine Vergrößerung der Durchlassöffnung die Erfassungsgeometrie. Die Höhe der Durchlassöffnung hat häufig einen erheblichen Einfluss auf die Empfindlichkeit. Auch die Breite spielt eine Rolle, sodass ein Vergleich allein anhand der Höhe nicht ausreicht. Es gibt keine allgemeingültige Umrechnung von der Öffnungshöhe auf den Durchmesser einer detektierbaren Kugel.
Messen Sie den Platzbedarf des beladenen Förderbands
Kennzeichnen Sie in einer Querschnittsdarstellung des Förderers den tragenden Fördergurt, die Muldenform, das Materialprofil, die Gurtbewegung und die größten im Normalbetrieb vorkommenden Stückgrößen. Legen Sie die Öffnung für die höchste normale Beladung aus und nicht für eine vorübergehend geringe Belastung. Messen Sie feste Abmessungen bei stillgesetztem und gegen Wiedereinschalten gesichertem Förderer; beobachten Sie Veränderungen der laufenden Beladung aus sicherer Entfernung.
- Breite: Berücksichtigen Sie den gesamten Gurtlauf und die seitliche Gurtbewegung, nicht nur den schmalen, materialführenden Bereich.
- Höhe: Berücksichtigen Sie das beladene Materialprofil, im Normalbetrieb zu erwartende Überkornstücke sowie die Bewegung von Fördergurt und Fördergut.
- Einbauraum: Unterscheiden Sie die lichte Öffnung von Halterungen, Stützen und dem Außenrahmen.
Legen Sie die Freiräume anhand der tatsächlichen Förderbandbewegung und der Einbauzeichnung des gewählten Detektors fest. Eine übermäßig große freie Höhe verringert die Empfindlichkeit; bei zu geringer Höhe kann das Material gegen den Sensorkopf schlagen. Wenn gelegentliche Materialspitzen eine deutlich höhere Öffnung erfordern, sollte zunächst die Materialzufuhr geregelt werden, bevor Sie sich für einen größeren Sensorkopf entscheiden.
Sehen Sie auch um den Sensorkopf herum ausreichend Platz vor
Die Öffnung ist nur ein Teil der Installation. In der Nähe befindliche Rollen, vibrierende Stahlkonstruktionen und bewegte Metallteile können das Feld stören. Der Bereich, der frei von störenden Metallteilen bleiben muss, wird als metallfreie Zone bezeichnet. Seine Abmessungen hängen von der Bauart des Sensorkopfs und den Installationsanweisungen ab.
Markieren Sie diese Grenzen im Layout, bevor Sie Stützen oder Tragrollen positionieren. Sorgen Sie für eine stabile Befestigung des Detektors und verlegen Sie seine Sensorkabel so, dass vermeidbare elektrische Störeinflüsse ausgeschlossen werden. Durch eine Optimierung dieses Bereichs können Sie eine empfindlichere Betriebseinstellung verwenden, ohne dass wiederholt unerwünschte Alarme ausgelöst werden.
Warum beeinflusst die Schütthöhe die Detektionsleistung?
Eine größere Materialschichthöhe verändert, wo sich Metall innerhalb des Erfassungsfeldes bewegen kann, und kann das Hintergrundsignal des Materials erhöhen. Welche Prüfposition anspruchsvoller ist, hängt davon ab, ob der Detektor das Fördergut umschließt oder sich unter dem Förderband befindet.
Die Höhe der Materialschicht auf dem tragenden Fördergurt wird als Schütthöhe bezeichnet. Sie ist nicht mit der Durchlasshöhe gleichzusetzen. Die Öffnung muss außerdem das Gurtprofil und die oben beschriebenen mechanischen Freiräume berücksichtigen.
Tunnel- und Detektoren mit umlaufendem Rahmen
Bei einem herkömmlichen Tunnel mit symmetrischer Spulenanordnung ist der geometrische Mittelpunkt der Durchlassöffnung in der Regel der Bereich mit der geringsten Empfindlichkeit. Metall in der Nähe der Bandoberfläche passiert möglicherweise eine Spule in geringerem Abstand und erzeugt dadurch ein stärkeres Signal. Ein Funktionstest auf einem leeren Förderband kann daher den schwieriger zu erfassenden Metallpfad innerhalb des beladenen Materialstroms außer Acht lassen.
Prüfen Sie das vom Fördergut eingenommene Beladungsprofil einschließlich des Mittelpunkts der Durchlassöffnung, sofern Material diesen erreichen kann. Gehen Sie nicht davon aus, dass die Oberseite der Materialladung bei jeder Rahmenkonstruktion stets den Bereich mit der geringsten Empfindlichkeit darstellt. Wählen Sie die Prüfpositionen anhand der Geometrie des ausgewählten Detektorkopfs und der tatsächlichen Metallpfade aus.
Unterband-Metalldetektoren
Bei einem Sensor unterhalb des Förderbands ist Metall im oberen Bereich der Materialschicht weiter von der Sensorfläche entfernt. Berücksichtigen Sie bei der Ermittlung dieses Abstands auch den Freiraum unter dem Förderband und die Banddicke.
Angenommen, die Sensorfläche befindet sich 60 mm unterhalb der tragseitigen Bandoberfläche. Bei einer 180 mm hohen Materialschicht befindet sich ein kleines Metallteil nahe der Materialoberfläche etwa 60 + 180 = 240 mm über dem Sensor. Steigt die Materialschichthöhe auf 300 mm, beträgt dieser Abstand 360 mm.
Der Abstand hat sich um 120 mm bzw. 50% vergrößert. Daraus lässt sich ableiten, an welcher Prüfkörperposition ein weiterer Test erforderlich ist. Eine prozentuale Abnahme der Empfindlichkeit kann daraus nicht bestimmt werden; hierfür müssen das Ansprechverhalten des Sensors und ein Test mit dem ausgewählten Metall berücksichtigt werden.
Wenn Prüfkörper in der oberen Materialschicht nicht erkannt werden, während tiefer liegende Prüfkörper erkannt werden, prüfen Sie zunächst, ob sich die Materialschicht flacher und gleichmäßiger halten lässt. Ist für den erforderlichen Durchsatz eine größere Schütthöhe notwendig, vergleichen Sie eine Detektoranordnung, die den Materialstrom umschließt, und testen Sie diese bei der entsprechenden Schütthöhe.
Das Materialsignal ist ein eigenständiges Problem
Feuchtes, leitfähiges oder stark mineralisiertes Material kann das Hintergrundsignal verändern. Eine höhere oder ungleichmäßigere Materialschicht kann zu Schwankungen dieses Signals führen. Der Detektor muss den Prüfkörper von diesen Veränderungen unterscheiden können. Neben dem Abstand sind auch die Produktkompensation und die Detektortechnologie von Bedeutung.
Dokumentieren Sie bei jedem Test den Materialzustand. Wenn ein Detektor bei trockenem Aufgabematerial zuverlässig arbeitet, nach Regen jedoch instabil wird, richten Sie ihn für diesen Zustand ein und wiederholen Sie den Prüfkörpertest mit dem feuchteren Material. Eine bloße Verringerung der Alarmrate weist nicht nach, dass das geforderte Metall weiterhin erkannt wird.
Die Durchsatzleistung gibt keinen Aufschluss über die maximale Materialhöhe
Anhand der Durchsatzleistung können Sie die mittlere beladene Querschnittsfläche abschätzen:
Fläche (m²) = Durchsatzleistung (t/h) ÷ [3,600 × Schüttdichte (t/m³) × Bandgeschwindigkeit (m/s)].
Für ein Förderband mit einer Förderleistung von 360 t/h bei 2 m/s und einer Schüttdichte von 1.5 t/m³ beträgt die Fläche 360 ÷ (3,600 × 1.5 × 2) ≈ 0.0333 m². Verteilt auf eine effektive Beladungsbreite von 0.8 m entspricht dies einer mittleren rechteckigen Materialhöhe von etwa 0.0417 m oder 41.7 mm.
Eine reale, gemuldete oder aufgeschüttete Materialbeladung weist örtlich eine größere Maximalhöhe auf. Kurzzeitige Aufgabespitzen können diese zusätzlich erhöhen. Prüfen Sie mit dieser Berechnung die Durchsatzwerte und ermitteln Sie anschließend das maximale Beladungsprofil anhand der Förderanlagenplanung sowie durch sichere Beobachtung bei maximaler Produktion. Dimensionieren Sie die Durchführungsöffnung und legen Sie die Detektionsprüfung anhand dieses Profils fest.
Wie sollten Sie die Empfindlichkeit über die Breite eines beladenen Förderbands prüfen?
Prüfen Sie bekannte Metalltestkörper über die gesamte Breite und Tiefe der tatsächlichen Materialbeladung und verwenden Sie dabei das Material, die Geschwindigkeit und die Einstellungen des späteren Produktionsbetriebs. Berücksichtigen Sie die ungünstigste zu erwartende Position und überprüfen Sie die Reaktion der Anlage nach der Detektion.
- Legen Sie den Testkörper fest. Führen Sie jedes relevante Metall und die zugehörige Prüfkörpergröße auf. Dokumentieren Sie, sofern bekannt, die Werkstoffgüte. Verwenden Sie eindeutig gekennzeichnete Kugeln für Vergleichsprüfungen sowie repräsentative Schrauben, Drähte oder Bruchstücke zur Abbildung des tatsächlichen Beschädigungsrisikos.
- Legen Sie die Betriebsbedingungen fest. Dokumentieren Sie die Öffnungs- bzw. Sensoranordnung, die normale und die maximal übliche Materialbelegung, den Materialzustand, die Bandgeschwindigkeit, die Ausführung des Förderbands und der Bandverbindung sowie die gespeicherten Einstellungen. Berücksichtigen Sie bei der Prüfung auch wesentliche Änderungen der Geschwindigkeit oder des Materials.
- Erfassen Sie die Positionen der Prüfobjekte. Beginnen Sie über die belegte Breite hinweg links, in der Mitte und rechts. Prüfen Sie an jeder dieser Positionen nahe der Unterseite, in der Mitte und nahe der Oberseite der Materialschicht, sofern diese Positionen im Betrieb vorkommen können. Bei einem Tunneldetektorkopf ist außerdem der belegte Bereich mit der geringsten Empfindlichkeit zu prüfen.
- Kontrollieren Sie jeden Durchlauf. Verwenden Sie einen zugelassenen nichtmetallischen Prüfträger oder eine zugelassene Prüfvorrichtung, der bzw. die das Prüfobjekt in der vorgesehenen Position hält und dessen Bergung ermöglicht. Legen Sie Proben nur bei stillgesetztem und freigeschaltetem Förderer ein und entnehmen Sie sie auch nur unter diesen Bedingungen. Halten Sie Hände und lose Gegenstände vom laufenden Förderband fern und verhindern Sie, dass Prüfkörper in die geschützte Maschine gelangen.
- Wiederholen und dokumentieren Sie die Prüfung. Legen Sie vor der Prüfung die Anzahl der Durchläufe und das Abnahmekriterium fest. Dokumentieren Sie für jede Position die Anzahl der Erkennungen im Verhältnis zu den versuchten Durchläufen, anstatt eine einzige zusammengefasste Erkennungsrate anzugeben. Erfassen Sie unerwünschte Alarme separat.
- Verfolgen Sie das erkannte Prüfobjekt. Überprüfen Sie die vorgesehene Alarm-, Stopp-, Markierungs- oder Ausschleusfunktion. Bergen Sie das Prüfobjekt und ermitteln Sie das betroffene Material. Die Erkennung am Detektorkopf und die erfolgreiche Ausschleusung des Metalls sind getrennte Ergebnisse.
Wiederholen Sie die Prüfung bei Drähten oder länglichen Fragmenten in verschiedenen Ausrichtungen: längs zum Förderband, quer zum Förderband und, sofern dies im Betrieb vorkommen kann, senkrecht stehend. Dokumentieren Sie Länge und Querschnitt. Die erfolgreiche Erkennung einer Stahlkugel ist kein Nachweis für die Erkennungsleistung bei einem dünnen Edelstahldraht.
Das Installations- und Kalibrierhandbuch für das Eriez-Modell 1235 verdeutlicht, warum repräsentative Prüfobjekte, Schütthöhe und Fördergeschwindigkeit bei einer Prüfung auf einem Schüttgutförderer berücksichtigt werden müssen. Verwenden Sie die für den auf Ihrer Förderlinie installierten Detektor vorgesehenen Kalibriereinstellungen.
Halten Sie für jede geprüfte Bedingung ein Ergebnis fest
Verwenden Sie für jedes Prüfobjekt, jede Position und jede Betriebsbedingung eine eigene Zeile. Eine praxisgerechte Dokumentation enthält:
- Identifikation des Prüfobjekts, Metallgüte, Abmessungen und Ausrichtung.
- Position links/mittig/rechts und Höhe über dem Förderband.
- Beladungsprofil, Materialzustand, Bandgeschwindigkeit und gespeicherte Detektoreinstellungen.
- Anzahl der Durchläufe, Anzahl der Detektionen und alle unerwünschten Alarme während eines protokollierten Betriebszeitraums.
- Alarm- oder Steuerungsreaktion, Ergebnis des Anlagenstopps oder der Ausschleusung sowie Rückgewinnung des Prüfmusters.
Wird an einer vorgeschriebenen Position keine Detektion ausgelöst, muss dieser Zustand behoben und die Prüfung wiederholt werden. Halten Sie das jeweilige Einzelergebnis sichtbar fest; erfolgreiche Durchläufe an anderen Positionen heben dieses Ergebnis nicht auf. Wenn Sie die Detektoreinstellungen ändern, wiederholen Sie die vorgeschriebenen Prüfungen mit dem Zielkörper und den Stabilitätslauf mit den geänderten Einstellungen.
Was sollten Sie bei unzureichender Empfindlichkeit ändern?
Ermitteln Sie vor einer Änderung der Empfindlichkeitseinstellungen, ob der Fehler von der Position des Zielkörpers, Materialänderungen, der Bandbewegung oder der Steuerungsreaktion abhängt. Das Muster zeigt Ihnen, ob Sie die Materialzufuhr, die Installation, die Detektoreinstellung oder die Linienführung optimieren müssen.
| Was Sie beobachten | Was Sie zuerst vergleichen sollten | Maßnahme und erneute Prüfung |
|---|---|---|
| Tiefer liegende Prüfobjekte werden erkannt, höher liegende bei einer Unterbandmontage nicht | Abstand zwischen Sensor und Prüfobjekt bei maximaler Schüttguthöhe, einschließlich des Abstands unterhalb des Förderbands | Unnötigen Abstand verringern oder eine geringere Schütthöhe stabilisieren. Ist für die erforderliche Kapazität eine hohe Materialauflage notwendig, eine umlaufende Rahmenanordnung erproben. |
| Das leere Förderband läuft stabil; bei beladenem Förderband treten unerwünschte Alarme auf | Materialzustand und Lastprofil beim Auftreten der Alarme | Auf den tatsächlichen Materialstrom einstellen und Lastspitzen reduzieren. Nach jeder Änderung der Kompensation das zu detektierende Metall erneut prüfen. |
| Die Alarme treten bei jeder Förderbandumdrehung erneut auf | Zeitlicher Zusammenhang des Ereignisses mit der Bandverbindung, Reparaturstellen oder am Band anhaftendem Material | Ermitteln Sie die wiederkehrende Ursache. Prüfen Sie die Ausführung von Band und Verbindungsstelle und testen Sie eine vorhandene Bandverbindungs-Kontrollfunktion mit dem Prüfkörper. |
| Alarme treten nach dem Start eines Motors oder bei Bewegungen einer Maschine in der Nähe auf | Zeitpunkt des Ereignisses, Vibrationen, Kabelführung und bewegte Metallteile in der Nähe | Beheben Sie die installationsbedingte Störung und führen Sie anschließend die Funktionsprüfung mit dem Prüfkörper sowie die Stabilitätsprüfung mit sauberem Material erneut durch. |
| Metall löst einen Alarm aus, gelangt jedoch bis zum Brecher | Tatsächlicher Anhalteweg oder Ausschleuszeitpunkt bei Fördergeschwindigkeit unter Last | Korrigieren Sie das Ansprechverhalten oder die Position des Detektors und prüfen Sie anschließend den vollständigen Ablauf erneut. |
Verringern Sie die Empfindlichkeit nicht einfach, um die Alarmhäufigkeit scheinbar zu verbessern. Ebenso wenig ist es ein brauchbares Betriebsergebnis, die Empfindlichkeit so weit zu erhöhen, dass das Förderband wiederholt stoppt. Die Betriebseinstellung muss sowohl eine zuverlässige Erkennung der Zielobjekte als auch einen stabilen Betrieb mit akzeptablem Material gewährleisten.
Sorgen Sie zunächst für eine gleichmäßige Materialaufgabe und eine stabile Montage. Reduzieren Sie die unnötige Durchlasshöhe, sofern die freigegebene Auslegung dies zulässt. Stellen Sie den Detektor anschließend auf das tatsächlich geförderte Material ein und wiederholen Sie die Prüfungen mit dem Testkörper.
Wird das erforderliche Prüfobjekt bei der vorgegebenen Schütthöhe und Durchsatzleistung weiterhin nicht erkannt, ändern Sie die getestete Anordnung. Mögliche Maßnahmen sind eine flachere Verteilung des Förderguts, eine Änderung der Erfassungsgeometrie oder der Einsatz einer Technologie, die auf das elektrische oder magnetische Verhalten des Materials abgestimmt ist. Überprüfen Sie nach jeder Änderung der Materialverteilung erneut das vollständige Beladungsprofil: Wird ein Bereich flacher, kann sich eine Anhäufung an anderer Stelle bilden.
Welche Detektoranordnung eignet sich für Ihre Materialschichthöhe?
Wenn die gesamte Beladung geprüft werden muss und ausreichend Platz vorhanden ist, sollte zunächst ein umlaufender Detektorrahmen vorgesehen werden. Bei eingeschränkten Zugangsmöglichkeiten kommt ein Unterbandsensor infrage, sofern er das erforderliche Prüfobjekt im gesamten Beladungsquerschnitt erkennen kann. Bei einem bestehenden Förderband kann aufgrund der Montagezugänglichkeit ein geteilter Rahmen die praktikable Lösung sein.
Unser Sortiment an Metalldetektoren für Förderbänder umfasst unterschiedliche Anordnungen für diese Einsatzbedingungen. Wählen Sie zunächst die passende mechanische Anordnung und vergleichen Sie anschließend die Erkennung des Prüfobjekts unter identischen Beladungsbedingungen.
| Zu berücksichtigende Anordnung | Geeigneter Einbauort | Zu klärende Frage zur Empfindlichkeit |
|---|---|---|
| LJT-A Förderband-Metalldetektor | Ein Schüttgutförderer mit Platz für einen Rahmen um den Fördergutstrom | Kann das zu detektierende Metall bei maximaler normaler Materialbeladung im gesamten belegten Querschnitt erkannt werden? |
| LJT-B-Metalldetektor mit geteiltem Rahmen zur Erkennung von Fremdmetall | Eine bestehende Förderanlage, bei der eine Montage ohne Auftrennen des Förderbands wichtig ist | Ist die installierte Durchlassöffnung für die Materialbeladung geeignet, und ermöglichen Förderband, Bandverbindung und nahe gelegene Stahlteile eine stabile Detektion? |
| LJT-H Unterband-Metalldetektor für Förderanlagen | Ein Einbauort mit begrenztem Platz um die Förderanlage und gut nutzbarem Zugang von unten | Ist das erforderliche Prüfobjekt in der größten Entfernung auch bei maximaler normaler Schütthöhe noch detektierbar? |
Ein geteilter Rahmen beschreibt die Einbauart des Detektors. Daraus allein lässt sich keine Aussage über die Empfindlichkeit ableiten. Ebenso ist der Einbau eines Unterbandsensors in den verfügbaren Bauraum nur dann sinnvoll, wenn die Detektionsanforderung auch in den oberen Bereichen der Materialschüttung erfüllt wird.
Legen Sie das Detektionsziel fest, bevor Sie den Detektor auswählen
Verbessern Sie die Empfindlichkeit des Förderband-Metalldetektors, indem Sie die Durchlassöffnung, das Schüttprofil des Materials und die betrieblichen Störeinflüsse gemeinsam berücksichtigen. Verwenden Sie die kleinstmögliche sichere Durchlassöffnung, prüfen Sie die schwierig zu erfassenden Positionen innerhalb der Materialschüttung und stellen Sie sicher, dass das erforderliche Prüfobjekt auch bei maximaler normaler Produktionsleistung detektierbar bleibt. Zu einer erfolgreichen Prüfung gehört außerdem die Anlagenreaktion, durch die das Metall von den zu schützenden Maschinen ferngehalten wird.
Für die Abstimmung einer Corvelan-Konfiguration senden Sie uns bitte Angaben zum Material, zum Zielmetall und dessen Abmessungen, zur Bandbreite, zur normalen und maximalen Schütthöhe sowie zur Bandgeschwindigkeit. Ergänzen Sie außerdem den Band- und Verbindungsstellentyp sowie eine Querschnittszeichnung oder ein Foto der Einbausituation. Anhand dieser Angaben können wir die LJT Ausführungen vergleichen und die Prüfbedingungen für das Zielobjekt mit Ihnen abstimmen.
Besprechen Sie Ihre Detektionsanforderungen für die Förderanlage
Nutzen Sie das Kontaktformular für die wichtigsten Angaben oder senden Sie Zeichnungen und Fotos der zu detektierenden Objekte per E-Mail an [email protected].
Empfindlichkeit von Förderband-Metalldetektoren FAQ
Kann ich die Öffnung für die durchschnittliche Beladung auslegen, wenn große Stücke nur gelegentlich auftreten?
Geben Sie auch die größten Stücke an, die im Normalbetrieb passieren müssen. Wenn diese eine Öffnung erfordern, die für Ihr Detektionsziel zu groß ist, muss das Überkorn vor dem Detektor kontrolliert oder entfernt werden. Halten Sie die erforderlichen Durchgänge frei, anstatt einen routinemäßigen Kontakt mit dem Sensorkopf einzuplanen.
Deckt eine Prüfung mit einer Edelstahlkugel auch Edelstahldraht ab?
Nein. Fügen Sie eine Drahtprobe mit der entsprechenden Werkstoffgüte, dem entsprechenden Durchmesser und der entsprechenden Länge bei. Führen Sie die Prüfung in allen Ausrichtungen durch, die auf dem Förderband auftreten können, sowie an schwer erfassbaren Positionen im Beladungsprofil. Leiten Sie aus dem bestandenen Kugeldurchmesser keinen garantierten Drahtdurchmesser ab.
Ist eine erneute Prüfung erforderlich, wenn sich die Erzquelle oder der Feuchtigkeitsgehalt ändert?
Wiederholen Sie die Prüfung, wenn sich durch die Änderung das Materialsignal oder das Beladungsprofil verändert. Speichern Sie die vorherige Konfiguration, dokumentieren Sie die neue Zuführbedingung und führen Sie sowohl die Prüfungen mit den Zielobjekten als auch einen Stabilitätslauf durch. Vergleichen Sie die Ergebnisse, bevor Sie die neuen Betriebseinstellungen freigeben.
Kann eine Gurtstoßerkennung die Detektion im Bereich einer metallischen Gurtverbindung aufrechterhalten?
Nicht automatisch. Prüfen Sie das Ansprechverhalten des Hauptdetektors während des Spleißsteuerungsintervalls sowie unmittelbar davor und danach. Einige Spleißfunktionen unterdrücken Signale, während die Verbindungsstelle den Detektor passiert. Entscheidend ist, ob das erforderliche Zielobjekt auch in der Nähe dieses Intervalls noch die vorgesehene Aktion auslöst. Führen Sie die Prüfung unter kontrollierten Bedingungen durch und legen Sie fest, wie mit einem eventuell nicht abgedeckten Intervall umzugehen ist.
Verbessert eine höhere Bandgeschwindigkeit die Empfindlichkeit, weil dadurch die Schütthöhe verringert wird?
Bei unverändertem Durchsatz kann sich dadurch der durchschnittliche Materialquerschnitt verringern; die höhere Bandgeschwindigkeit verändert jedoch auch die Erkennungs- und Stoppbedingungen. Prüfen Sie den zulässigen Geschwindigkeitsbereich, das Spitzenlastprofil und die vollständige Prüfkörperprüfung bei der vorgesehenen Geschwindigkeit. Messen Sie die daraus resultierende Stopp- bzw. Ausschleusleistung, bevor Sie die Produktionseinstellung ändern.
In einem Angebot wird auf Bandhöhe eine kleinere Prüfkugel angegeben. Ist dieser Detektor empfindlicher?
Vergleichen Sie das Angebot zunächst an denselben geforderten Positionen mit dem anderen Angebot. Fordern Sie dieselbe Metallgüte, Detektoröffnung, dasselbe Material, dieselbe Materialbelegung, Geschwindigkeit und Prüfmethode. Ein Ergebnis auf Förderbandhöhe und ein Ergebnis in der Mitte der Detektoröffnung beschreiben unterschiedliche Durchlaufwege und erlauben keine Einstufung allein anhand der Kugelgröße.




