Kurzübersicht
Definieren Sie die Erkennung von Metalleinsätzen in Kunststoffmahlgut anhand der tatsächlich vorkommenden Einsätze, der realen Materialbeladung und einer funktionsfähigen Stopp- oder Ausschleusvorrichtung. Führen Sie lose und kunststoffummantelte Prüfobjekte an den für Ihre Anlage relevanten Positionen, in den maßgeblichen Orientierungen und unter den entsprechenden Betriebsbedingungen über das Förderband. Dokumentieren Sie die Detektion und die physische Ausschleusung getrennt.
Eine Stahlprüfkugel, die über ein leeres Förderband läuft, ist eine sinnvolle Funktionsprüfung der Anlage. Sie bildet jedoch nicht jeden Gewindeeinsatz aus Messing, dünnen Edelstahlfremdkörper oder noch in einem Kunststoffstück eingeschlossenen Einsatz ab. Legen Sie zunächst gemeinsam fest, welche dieser Objekte erkannt werden müssen und an welcher Stelle sie auszuschleusen sind, bevor sie die nächste Maschine erreichen.
Legen Sie vor dem Versuch drei Punkte fest: den Prüfobjektsatz, den Betriebsbereich und das Abnahmekriterium. Verwenden Sie im Angebot, im Versuchsprotokoll und im abschließenden Abnahmeprotokoll dieselben Definitionen. So können Sie einen kompakten Unterband-Metalldetektor eindeutig mit einem Rahmendetektor oder einer anderen Prüfposition vergleichen.
Welche Metalleinschlüsse muss der Versuch abbilden?
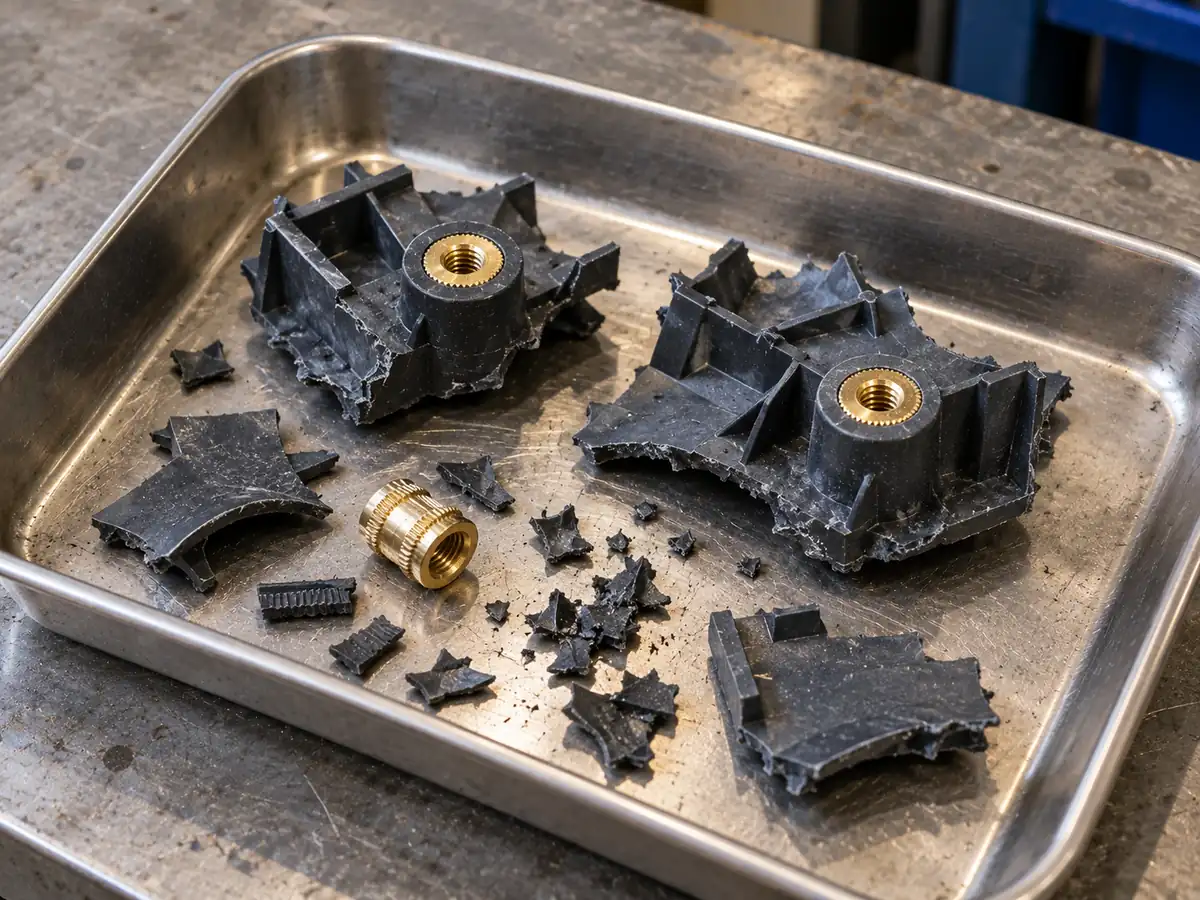
Verwenden Sie die im Schrottstrom tatsächlich vorkommenden Metallarten und -formen, einschließlich Einlegeteilen, die im Kunststoff verbleiben. Weisen Sie jedem Prüfobjekt vor der Prüfung eine ID zu. Dokumentieren Sie Legierung, Außenabmessungen und Zustand, damit eine Ersatzprobe mit dem Original verglichen werden kann.
Beginnen Sie mit ausgesonderten Formteilen, der Zeichnung oder Stückliste des Einlegeteils sowie Metall aus früheren Kontaminationsfällen. Diese Materialien eignen sich als Ausgangsmaterial besser als eine gemischte Sammlung mit der Bezeichnung “Metall”. Eine Einkaufsbezeichnung wie “M4-Einlegeteil” gibt ein Gewinde an, nicht jedoch den vollständigen Metallkörper. Der METTLER TOLEDO Leitfaden zur Metalldetektion erklärt, warum zwischen der Kugelempfindlichkeit und dem Ansprechverhalten auf unterschiedlich ausgerichtete Metallkörper unterschieden werden muss.
| Zustand des Zielmaterials | Zu erfassende Angaben | Warum dies Teil des Tests sein sollte |
|---|---|---|
| Loser Gewindeeinsatz | Legierung, Außendurchmesser, Länge, Bohrung und Wandstärke | Ein hohler Messingeinsatz hat eine andere Form und ein anderes Metallvolumen als eine Vollkugel |
| In einem Kunststoffstück festsitzendes Einlegeteil | Die oben genannten Angaben zum Metall, die Abmessungen des Stücks und die Lage des Einlegeteils | Das Stück bestimmt, wie das Einlegeteil transportiert wird, im Fördergut liegt und entfernt werden kann |
| Gebrochenes Einlegeteil oder Verschleißfragment | Material, Länge, Breite, Dicke und realistische Ausrichtungen | Ein dünnes Fragment kann sich anders verhalten, wenn sich seine Ausrichtung ändert |
| Referenz-Testkugel | Metallart, zertifizierter Durchmesser und ID des Prüfstücks, sofern angegeben | Sie liefert eine reproduzierbare Referenz für spätere Überprüfungen der vereinbarten Einstellung |
Unversehrte Einsätze und Fragmente als separate Prüfziele behandeln. Wenn der Mahlvorgang den Einsatz vor der vorgesehenen Prüfposition zerbrechen kann, sollten zusätzlich repräsentative Fragmente geprüft werden. Durch die Verlagerung des Detektors in Förderrichtung vor die Mühle kann diese geschützt werden, während eine nachgeschaltete Prüfung Metall erfasst, das im Mahlgut verbleibt. Dies sind unterschiedliche Schutzaufgaben.
Entfernt ein Magnet Einsätze, die sich noch im Kunststoff befinden?
Ein herkömmlicher Magnetabscheider für eisenhaltige Metalle entfernt keine Messing- oder Aluminiumeinsätze. Bei einem Stahleinsatz muss in einem Abscheideversuch geprüft werden, ob er zusammen mit dem anhaftenden Kunststoff erfasst wird. Bei Stahl muss der Magnet das gesamte zusammenhängende Teil aus dem Materialstrom entfernen. Das Gewicht, das umgebende Material und die Zugänglichkeit des Zielobjekts beeinflussen diesen Vorgang.
Dokumentieren Sie die tatsächliche Legierung und ihr magnetisches Verhalten. Stufen Sie nicht jeden Edelstahleinsatz als magnetisch ein, und gehen Sie nicht davon aus, dass eine mit einem Magneten über die Probe durchgeführte Prüfung deren Metallfreiheit belegt. Eine Metalldetektion kann Zielobjekte erfassen, die von einem Magnetabscheider für eisenhaltige Metalle nicht entfernt werden; eine Alarmmeldung muss jedoch weiterhin eine Ausschleusung auslösen.
Welche Bedingungen für Förderband und Nachmahlung sollten Sie dokumentieren?
Dokumentieren Sie die Bedingungen, unter denen sich das am schwersten zu erfassende Zielobjekt am weitesten vom Sensor entfernt befindet oder der stärkste Materialhintergrund entsteht. Verwenden Sie den normalen Produktionsbereich einschließlich der Aufgabespitzen, für deren Bewältigung die Linie ausgelegt ist. Eine Prüfung mit einer dünnen, von Hand verteilten Schicht darf nicht als Abnahme für eine wesentlich höhere Materialbeladung im Produktionsbetrieb gelten.
Die Höhe der Materialschicht auf dem Förderband wird häufig als Schütthöhe bezeichnet. Bei einem Sensor unter dem Förderband ist ein Prüfkörper nahe der Oberseite dieser Schicht weiter vom Sensor entfernt. Bei einem Detektor mit einer den Förderer umschließenden Öffnung ist der erforderliche Inspektionsbereich zu erfassen; die am einfachsten zugängliche Position ist kein geeigneter Ersatz für die ungünstigste erforderliche Prüfposition.
| Eingabedaten | Bezugsquelle | Anwendung |
|---|---|---|
| Harz und Additive | Aktueller Chargendatensatz, Lieferantentyp sowie Angaben zu Füllstoff oder Masterbatch | Prüfen Sie die tatsächliche Materialmischung; halten Sie stofflich unterschiedliche Rezepturen getrennt |
| Feuchtigkeit und Temperatur | Aufzeichnungen oder Messwerte zum Materialzustand während des Durchlaufs | Berücksichtigen Sie die an dieser Inspektionsstelle auftretenden feuchten oder warmen Bedingungen |
| Korngröße und Grobstücke | Prüfergebnisse und zurückbehaltene Produktionsproben | Nachbilden, wie sich das Material aufstaut und zurückgehaltene Einsätze mitführt |
| Normale und maximale Schichthöhe | Messungen links, in der Mitte und rechts bei gleichmäßiger Materialzufuhr und bei Lastspitzen | Sollhöhen und Aufgabegrenze für die freigegebene Konfiguration festlegen |
| Bandgeschwindigkeit und Durchsatz | Gemessene Bandgeschwindigkeit und die über einen bekannten Zeitraum gewogene Austragsmenge | Prüfen Sie die erforderliche Produktionsleistung, ohne ein tieferliegendes Problem zu überdecken |
| Band und Umgebung | Spezifikation von Band und Bandverbindung, Layout und Fotos | Identifizieren Sie metallische Verbindungsstellen, bewegte Stahlteile, Antriebe, Vibrationen und Magnete in der Nähe. |
Gehen Sie nicht davon aus, dass jeder dunkle Kunststoff dasselbe Hintergrundsignal aufweist. Leitfähige Additive und bestimmte Masterbatch-Typen können das Ansprechverhalten des Detektors verändern. Anwendungsbeispiel von Sesotec für Masterbatch beschreibt diesen Produkteffekt bei der Kunststoffverarbeitung. Testen Sie die tatsächliche Type und vergleichen Sie anschließend reine Materialläufe mit Läufen desselben Materials, dem ein Prüfziel zugesetzt wurde. So lässt sich das Zielsignal von einem Problem der Rezeptur oder der Installation unterscheiden.
Messen Sie den Durchsatz als Masse pro Zeit, beispielsweise als über ein festgelegtes Zeitintervall gesammelte Kilogrammzahl. Die Bandgeschwindigkeit allein beschreibt die Produktionslast nicht: Dasselbe Band kann bei dieser Geschwindigkeit eine dünne Schicht oder einen hohen Schüttgutstrom transportieren. Wenn Sie die Detektionsleistung durch eine Verringerung der Schichthöhe verbessern, zeigen Sie, wie die Zuführung diese Schichthöhe bei der erforderlichen Ausbringungsleistung konstant hält.
Wie sollten Sie den Versuch zur Erkennung auf dem Förderband durchführen?
Stellen Sie ein stabiles Hintergrundsignal her, erfassen Sie jedes Prüfobjekt über den erforderlichen Beladungsbereich und wiederholen Sie die schwierigen Kombinationen mit den vereinbarten Einstellungen. Sorgen Sie dafür, dass jeder Prüfdurchlauf eindeutig einem Prüfobjekt und einer Prüfbedingung zugeordnet werden kann. Ändern Sie die Empfindlichkeit nicht während einer Prüfserie, um anschließend die Ergebnisse so zusammenzufassen, als wäre die Einstellung unverändert geblieben.
Kontrollierte Prüfmuster und eine Auffangstelle vorbereiten
Richten Sie den Versuch so ein, dass jedes eingebrachte Prüfobjekt aufgefangen wird, bevor es in eine Mühle, einen Schredder, einen Extruder oder in verkaufsfähiges Material gelangen kann. Verwenden Sie einen freigegebenen Aufbau für die Inbetriebnahme mit einer nachgeschalteten Auffangvorrichtung und trennen Sie den zu schützenden Prozess bei Bedarf ab. Werfen Sie keine losen Metallprüfkörper in einen laufenden Produktionsstrom und verlassen Sie sich nicht darauf, dass der Detektor sie abfängt.
Verwenden Sie bei Bedarf eine nichtmetallische, elektrisch nichtleitende Halterung, um die Position des Prüfobjekts festzulegen und es wieder aufzufangen. Verwenden Sie an der Halterung keine Metallkennzeichnungen oder metallischen Befestigungselemente. Führen Sie einen Leerdurchlauf mit einer identischen Halterung ohne Metallprüfkörper durch. Halten Sie die Halterung so klein, dass sie die vereinbarte Auffangvorrichtung passieren kann, und dokumentieren Sie alle Auswirkungen auf die Höhe oder Bewegung des Prüfmusters. Bevor Sie in einen Förderer greifen, müssen Sie die Anlage stillsetzen und von allen Energiequellen trennen.
Führen Sie die Ausgangsprüfungen durch, bevor Sie Metallprüfkörper einbringen
Lassen Sie das leere Förderband mehrere vollständige Bandumläufe durchlaufen und fördern Sie anschließend repräsentatives Mahlgut, ohne einen zusätzlichen Prüfkörper einzubringen. Beziehen Sie dabei die üblicherweise in der Nähe betriebenen Motoren, Zuführeinrichtungen, Magnete und sonstigen beweglichen Anlagenkomponenten ein. Protokollieren Sie Alarme zusammen mit der verstrichenen Zeit oder der geförderten Materialmasse, anstatt lediglich “stabil” zu vermerken.”
Wenn ein Alarm wiederholt an der Bandverbindungsstelle auftritt, untersuchen Sie diese Verbindung und die dafür konfigurierte Behandlung. Falls die Behandlung der Bandverbindung das Detektionsvermögen vorübergehend verringert, müssen im Rahmen der Abnahmeprüfung während dieses Zeitraums kontrollierte Prüfkörperdurchläufe durchgeführt werden. Tritt der Alarm bei leerem Förderband auf, sobald ein Antrieb startet, sind die Installation und mögliche elektrische Störeinflüsse zu untersuchen. Tritt er ausschließlich bei einer bestimmten Materialcharge auf, vergleichen Sie deren Rezeptur und Feuchte sowie die zugehörige Rückstellprobe. Alarme, die nur bei Materialdurchlauf auftreten, können auch auf eine tatsächliche Verunreinigung hinweisen. Untersuchen Sie daher das betroffene Material, bevor Sie diese als Fehlalarme einstufen.
Position und Ausrichtung erfassen
Beginnen Sie mit Positionen links, mittig und rechts über die nutzbare Breite des Materialstroms. Platzieren Sie den Prüfkörper an jeder Position unten, in der Mitte und oben in der vereinbarten Materialschicht. Daraus ergeben sich neun Positionsfelder für eine erste Erfassung. Lassen Sie ein Feld nur aus, wenn es durch den physischen Prozess ausgeschlossen ist und diese Einschränkung im Produktionsbetrieb dauerhaft eingehalten wird.
Bei einem länglichen Prüfstück oder Fragment berücksichtigen Sie die Ausrichtung der Längsachse in Bandlaufrichtung, quer zum Band und vertikal, sofern diese Positionen möglich sind. Neun Positionen mit drei Ausrichtungen ergeben 27 unterschiedliche Kombinationen pro Prüfobjekt und Materialzustand. Dies ist eine vorgeschlagene Zuordnungsmethode und keine festgelegte Anzahl von Industrieprüfungen. Fügen Sie Zwischenpositionen hinzu, wenn die erste Kartierung einen unerwarteten Schwachbereich zeigt. Dokumentieren Sie vor und nach jedem Durchlauf die Position und Ausrichtung des Prüfobjekts; wiederholen Sie einen Durchlauf mit kontrollierter Position, wenn sich die Probe verschoben oder aus ihrer zugewiesenen Lage herausgedreht hat.
Verwenden Sie die Kartierung, um die schwierigen Kombinationen für wiederholte Prüfungen auszuwählen. Legen Sie die Anzahl der Wiederholungen und die Akzeptanzregel vor dem Abnahmelauf gemeinsam fest. Führen Sie einfache und schwierige Zellen in den Ergebnissen getrennt auf; zahlreiche erfolgreiche Durchläufe in Sensornähe dürfen nicht verdecken, dass ein weiter entferntes Prüfobjekt nicht erkannt wurde.
Führen Sie die Prüfung im erforderlichen Geschwindigkeits- und Durchsatzbereich durch. Wiederholen Sie nach einer Änderung der Einrichtung die fehlgeschlagene Kombination sowie die anderen Bedingungen, die durch diese Änderung beeinflusst werden könnten. Schließen Sie die Prüfung mit einer neuen Serie bei den endgültigen Einstellungen ab und lassen Sie anschließend ausschließlich Material durchlaufen, um festzustellen, ob die Verbesserung auch unnötige Stillstände verursacht.
Wird die Anlage das Metallteil rechtzeitig stoppen oder ausschleusen?
Die Prüfung gilt für diesen Teil nur dann als bestanden, wenn der erkannte Prüfkörper vor dem Schutzpunkt zum Stillstand kommt oder im vorgesehenen Ausschleusestrom zurückgewonnen wird. Verfolgen Sie das Zielobjekt während des gesamten Ansprechvorgangs. Eine Detektorleuchte, ein Relais signal oder die Bewegung einer Ausschleusklappe bestätigt nicht, wo das Metall letztlich gelandet ist.
Förderweg von der Erkennung bis zum vollständigen Stillstand messen
Kennzeichnen Sie den Bezugspunkt, von dem aus die verfügbare Strecke gemessen wird; sie endet an dem Punkt, hinter dem das Zielobjekt nicht mehr sicher zurückgewonnen werden kann. Erfassen Sie die Position des Zielobjekts, wenn der Detektor sein Signal sendet. Messen Sie den Förderweg des Bandes nach dem Stoppbefehl unter den erforderlichen Bedingungen mit Beladung. Die Installationshandbuch für Eriez 1250-E1 positioniert den Detektor ebenfalls weit genug stromaufwärts, damit das Band zum Stillstand kommt, bevor Metall die Kopftrommel verlässt; die spezifischen Abmessungen gelten für diesen Detektor.
Für eine einfache Layoutprüfung wird angenommen, dass das Förderband mit 1.2 m/s, die Verzögerung vom Detektorsignal bis zum Stoppbefehl beträgt 0.25 s, und das Förderband anschließend 1.4 m zurücklegt, bevor es stoppt. Der Weg nach diesem Signal beträgt:
Weg nach dem Signal = Geschwindigkeit × Steuerungsverzögerung + gemessener Weg nach dem Stoppbefehl
1.2 × 0.25 + 1.4 = 1.7 m.
Wenn vor einer nicht mehr verhinderbaren Übergabe nur noch 1.5 m verbleiben, ist diese Anordnung unter den getroffenen Annahmen zu kurz. Verlegen Sie den Erfassungspunkt weiter stromaufwärts, verbessern Sie die Stoppvorrichtung oder verwenden Sie eine erprobte Ausschleusung. Berücksichtigen Sie einen zusätzlichen Förderweg vor dem Erfassungssignal, wenn der Abstand vom Eintritt in den Erfassungsbereich aus gemessen wurde.
Beobachten Sie während des kontrollierten Versuchs auch, ob Materialbrocken nach dem Abbremsen des Förderbands rutschen oder rollen. Stoppen Sie die Materialzufuhr stromaufwärts, wenn nachfolgendes Material das Zielobjekt weiterschieben könnte. Legen Sie die Anordnung anhand des größten beobachteten Förderwegs des Zielobjekts und eines vereinbarten Zuschlags für Abweichungen aus; die alleinige Messung des Förderbands kann Bewegungen des Materials relativ zum Band unberücksichtigt lassen.
Tatsächliches Ausschleuszeitfenster prüfen
Prüfen Sie bei kontinuierlicher Ausschleusung die Ankunft des Zielobjekts, das Ansprechverhalten der Ausschleusevorrichtung und die Rückkehr zum normalen Materialfluss. Bei einer konstanten Geschwindigkeit beträgt die Laufzeit über die Strecke D D ÷ Bandgeschwindigkeit. Bei einer Förderlinie mit variabler Geschwindigkeit muss die Zeitsteuerung der tatsächlichen Bewegung folgen; bei Geschwindigkeitsänderungen kann eine einzige feste Verzögerungszeit den falschen Abschnitt ausschleusen.
Prüfen Sie die Vorder- und Hinterkante des vorgesehenen Ausschleusungsfensters sowie aufeinanderfolgende Prüfziele an den möglichen Positionen. Sammeln und untersuchen Sie das ausgeschleuste Material und berücksichtigen Sie jedes Prüfziel. Nehmen Sie die vorgegebenen Funktionen zur Bestätigung der Ausschleusung und zur Fehlerreaktion in die Inbetriebnahmeprüfung auf. Erfassen Sie außerdem die Masse des umgeleiteten Materials, damit eine zuverlässige Entfernung mit der Menge des verlorenen nutzbaren Rezyklats verglichen werden kann.
Was gilt als bestanden, und was sollte sich nach einem Fehlschlag ändern?
Akzeptieren Sie die Einrichtung nur auf Grundlage einer schriftlich festgelegten Vorgabe für jedes erforderliche Prüfziel und jede Bedingung, wobei Erkennung, Reaktion der Linie und Wiederherstellung vollständig zu dokumentieren sind. Eine praktikable Projektvorgabe kann null nicht erkannte Prüfziele in der vereinbarten Abnahmeserie, die vollständige Erfassung jedes Prüfziels und Hintergrundalarme innerhalb eines vereinbarten Betriebsgrenzwerts verlangen. Legen Sie diesen Grenzwert als Alarme pro Betriebsstunde oder pro verarbeiteter Masse fest und verwenden Sie durchgehend dieselbe Definition.
Jede Ergebniszeile sollte die Prüfziel-ID, Charge, Position, Ausrichtung, Schichttiefe, Geschwindigkeit, Einstellungen, Anzahl der eingebrachten Prüfziele, Anzahl der erkannten Prüfziele, Reaktion der Linie und abschließende Wiedererfassung enthalten. Ergänzen Sie Datum, Bediener sowie das verknüpfte Video oder Steuerungsprotokoll. Ein zweiter Beobachter kann die Anzahl und Reihenfolge der Proben mit dem Detektorprotokoll abgleichen. Fügen Sie Leerpassagen in einer Reihenfolge ein, die dem Bediener bei der Beobachtung des Detektors im Voraus nicht bekannt ist.
Nehmen wir beispielsweise an, ein Versuchsdatenblatt enthält bei denselben endgültigen Einstellungen die folgenden zwei Zeilen:
| Bedingung | Zugeführt | Erkannt | Rückgewonnen | Entscheidung |
|---|---|---|---|---|
| Messingeinsatz, unten mittig, entlang des Förderbands | 10 | 10 | 10 | Erfüllt für diese Zelle die beispielhafte Regel „keine Fehldetektion“ |
| Gleicher Einsatz, oben mittig, quer zum Förderband | 10 | 8 | 10 in der nachgeschalteten Versuchsauffangvorrichtung | Die Erkennung schlägt fehl; das Auffangsystem verhinderte einen Probenverlust |
Das kombinierte Erkennungsergebnis beträgt 18 von 20. Akzeptieren Sie die Prüfbedingung oben mittig nicht aufgrund einer Mittelwertbildung mit der leichter zu erfüllenden Prüfzeile. Die zweite Zeile erfordert eine Änderung und eine neue Abnahmeprüfserie. Zehn Wiederholungen veranschaulichen hier das Protokollformat; die tatsächliche Anzahl der Prüfungen ist im vereinbarten Projektplan festgelegt.
Wählen Sie anhand des Fehlermusters die nächste Maßnahme:
| Beobachtetes Ergebnis | Was als Nächstes untersucht oder geändert werden sollte |
|---|---|
| Erkennung nahe einem Unterbandsensor, keine Erkennung im oberen Bereich | Schichthöhe verringern und kontrollieren, die Verteilung verbessern oder bei der erforderlichen Durchsatzleistung eine andere Detektoranordnung vergleichen |
| Wird in einer Ausrichtung erkannt, nach dem Drehen jedoch nicht | Die schwierig zu erkennende Ausrichtung als Abnahmekriterium beibehalten; eine andere Anordnung oder Prüfstelle vergleichen |
| Wird korrekt erkannt, das Metall verbleibt jedoch im Hauptmaterialstrom | Anhalteweg, Bandlauf, Ausschleuszeitpunkt oder Zugang zur Bergung korrigieren, bevor die Detektionsempfindlichkeit geändert wird |
| Alarme treten am Bandstoß oder an benachbarten Geräten erneut auf | Beheben Sie das Signal am Förderband oder an der Anlage und wiederholen Sie anschließend sowohl die Hintergrund- als auch die Zielmaterialläufe |
| Die Zielerkennung verbessert sich, aber die ausschließlich durch das Material ausgelösten Stopps nehmen zu | Trennen Sie tatsächliche Verunreinigungen von Hintergrundeffekten, beheben Sie die Ursache und führen Sie mit den endgültigen Einstellungen einen erneuten Test durch |
Übertragen Sie nach einem erfolgreichen Versuch die akzeptierte Aufgabeschichtdicke, den Geschwindigkeitsbereich, das Rezept, die Zielvorgaben und die Einstellungen in die Betriebsanweisungen. Verknüpfen Sie spätere Prüfungen mit diesen Bedingungen. Wenn die Produktion eine größere Schichtdicke als im akzeptierten Versuch erfordert, nehmen Sie diesen Teil des Versuchs erneut auf, bevor Sie den höheren Durchsatz als abgedeckt betrachten.
Wie werden LJT-H und LJT-E in diesen Versuch einbezogen?
Grenzen Sie anhand der Förderbandanordnung die Auswahl geeigneter Detektoren ein. Entscheiden Sie anschließend anhand eines Versuchs mit Einlegeteilen, ob die gewählte Konfiguration die Zielvorgabe erfüllt. Weder die Auswahl anhand der Bandbreite noch eine erfolgreiche Vorführung bei leerem Band belegt, dass die Anforderungen an die Erkennung kleiner Einlegeteile erfüllt werden.
Unser LJT-H Unterband-Metalldetektor für Förderanlagen ist eine Option, wenn die Platzverhältnisse für einen Sensor unterhalb des Förderbands sprechen. Die Produkthinweise gehen zunächst von größeren, losen Metallteilen aus. Bei kleinen Messingeinlegeteilen oder Zielobjekten im oberen Bereich einer hohen Materialschicht muss der Test mit der tatsächlichen Probe an der vorgesehenen Position ausschlaggebend sein.
Unser LJT-E-Metalldetektor für Förderbänder ist eine Option für Schüttgutförderer, wenn in der Anlage Platz für einen Detektorrahmen um das Förderband vorhanden ist. Beziehen Sie den Bandaufbau, umgebende Metallteile, das zu erkennende Zielobjekt und die Reaktion der Steuerung in die Bewertung ein. Die Selbstlernfunktion erleichtert die Einrichtung; maßgeblich für die Abnahme bleiben die vereinbarten Prüfläufe mit den Zielobjekten.
Wenn das geforderte kleine Einlegeteil bei der erforderlichen Fördergutbeladung nicht über den gesamten Materialquerschnitt hinweg erkannt werden kann, prüfen Sie zunächst, ob sich durch kontrolliertes Verteilen des Materials sowohl die Erkennungsanforderungen als auch die Durchsatzvorgaben erfüllen lassen. Ist dies nicht möglich, prüfen Sie im Vergleich eine andere Kontrollstelle. Für feines Mahlgut kann eine kleinere Durchlassöffnung in einem geeigneten Freifall- oder geschlossenen Fördersystem eine besser geeignete Prüfanordnung bieten. Diese muss auch das größte zu erwartende Stück ohne Brückenbildung passieren lassen und einen wirksamen Ausschleusweg bieten.
Dieser nachgelagerte Kontrollpunkt schützt keine ihm vorgeschalteten Maschinen. Berücksichtigen Sie bei der Linienplanung den Schutz der Schneidmühle und die geforderte Reinheit des fertigen Mahlguts als separate Anforderungen.
Definieren Sie das Zielobjekt, bevor Sie den Detektor auswählen
Ein aussagekräftiger Detektionsversuch mit Metalleinlegern weist nach, dass ein definiertes Zielobjekt unter den geforderten Bedingungen im Kunststoffmahlgut erkannt und sicher zurückgehalten werden kann. Dokumentieren Sie die verwendeten Einleger, Materialschichthöhe, Ausrichtung, Geschwindigkeit und Rückgewinnung gemeinsam in einem Datensatz. Bewerten und akzeptieren Sie die anspruchsvolle geforderte Bedingung anhand der dafür ermittelten Ergebnisse und übernehmen Sie die freigegebenen Betriebsgrenzen in die Produktion.
Senden Sie uns die Zeichnung des Einlegers oder eine Musterbeschreibung, Mahlgutqualität und Partikelgröße, den erforderlichen Durchsatz, die normale und maximale Schichthöhe, Angaben zum Förderband sowie eine Layoutzeichnung mit der zu schützenden Maschine. Im Rahmen unseres Kontaktformular, können wir die Förderbandanwendung und die vorgeschlagene Anlagenkonzeption prüfen. Stimmen Sie die Probenhandhabung, das Prüfverfahren und die Abnahmekriterien separat ab, bevor Sie einen Materialversuch vereinbaren.
Häufig gestellte Fragen
Kann ein M4-Messingeinsatz mit einer 4 mm-Prüfkugel akzeptiert werden?
Nein. M4 bezeichnet die Nenngröße des Gewindes, während eine 4 mm eine definierte massive Kugelform aufweist. Dokumentieren Sie die Außenabmessungen, die Bohrung, die Legierung und die Ausrichtung des Einsatzes. Verwenden Sie die Kugel als reproduzierbare Referenz und den tatsächlichen Einsatz als Anwendungsziel.
Was ist zu tun, wenn nach dem Prüflauf ein Testkörper fehlt?
Brechen Sie den Versuch ab, halten Sie das betroffene Material getrennt und gleichen Sie die Mengen der zugeführten, ausgeschiedenen und zurückgewonnenen Proben ab. Durchsuchen Sie die vereinbarten Sammelstellen, während die Anlage sicher stillgesetzt ist. Nehmen Sie die Produktion erst wieder auf, wenn der Verbleib der fehlenden Probe geklärt ist oder das betroffene Material gesichert wurde und die weitere Behandlung gemäß der Betriebsanweisung des Standorts genehmigt ist.
Muss für jede neue Mahlgutcharge die vollständige Prüfpunktkartierung durchgeführt werden?
Verwenden Sie den zulässigen Betriebsbereich als Entscheidungsgrundlage. Für eine Charge mit identischer Sorte, identischem Materialzustand, Korngrößenbereich, identischer Schichtdicke und Geschwindigkeit kann die etablierte Routineprüfung verwendet werden. Geänderte Füllstoffe, leitfähiges Masterbatch, ein größerer Stückgrößenbereich, eine höhere Beladung oder Änderungen am Förderer erfordern gezielte Prüfungen der betroffenen Bedingungen. Wiederholen Sie die vollständige Prüfmatrix, wenn sich durch die Änderung der Inspektionsbereich verschiebt oder die bisherigen Schwachstellen nicht mehr repräsentativ sind.
Wie viele erfolgreiche Durchläufe sind für die Freigabe eines Detektors erforderlich?
Legen Sie die Anzahl der Prüfungen vorab anhand des angestrebten Risikoniveaus und der für das Projekt erforderlichen Aussagesicherheit fest. Erfassen Sie jeden schwer erkennbaren Prüfkörper und jede Prüfbedingung separat. Eine kurze Serie ohne Fehldetektionen eignet sich für die Vorprüfung; für die Freigabe sind jedoch zusätzlich die vereinbarte Anzahl an Wiederholungen, ein stabiler Betrieb ausschließlich mit Material sowie eine erfolgreiche Wiederherstellung nach Stopp oder Ausschleusung erforderlich. Erweitern Sie den Prüfumfang, wenn Materialzufuhr, Ausrichtung oder Hintergrundbedingungen stark variieren.