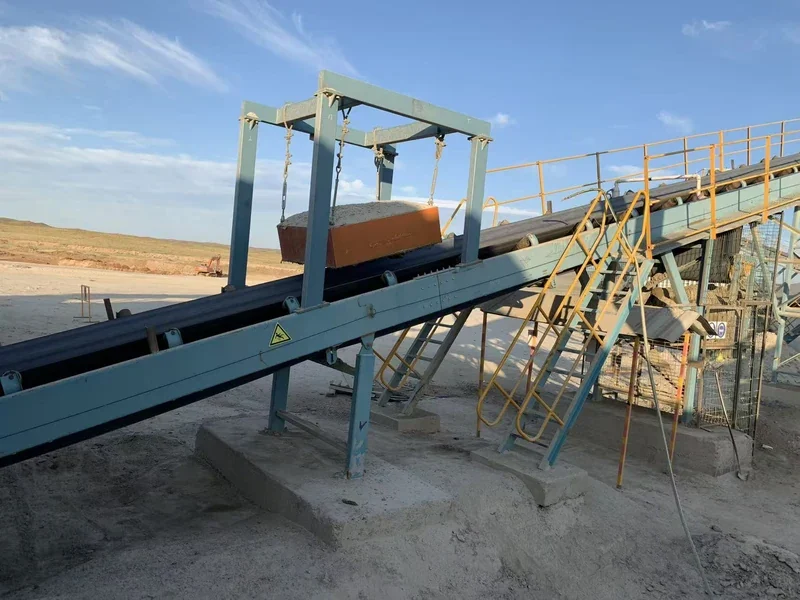
Kurzantwort: Der Oberflächen-Gaußwert gibt die magnetische Flussdichte an einem lokalen Messpunkt an. Er sagt allein jedoch nicht aus, über welche Entfernung ein Abscheider Eisen erfassen kann. Für einen aussagekräftigen Vergleich muss der Abstand von der Magnetfläche zur Position der Verunreinigung definiert werden – einschließlich möglicher Luftspalte, Bänder, Schachtwände, Auskleidungen, Verschleißschichten und der Materialschichthöhe. Vergleichen Sie anschließend die Lieferantendaten auf derselben Messgrundlage.
At Corvelan, we recommend treating surface Gauss as a useful local specification, not as a stand-alone reach rating. If your target contamination is separated from the magnetic face, the more useful question is: Welche magnetischen Bedingungen oder Prüfbedingungen herrschen an der Stelle, an der die Verunreinigung tatsächlich vorbeigeführt wird?
Welche Frage zum Arbeitsabstand möchten Sie beantworten?
Beginnen Sie mit der Entscheidung, die Sie treffen müssen, und wählen Sie anschließend die Messung, mit der Sie diese Frage beantworten können.
| Ihre Frage | Zuerst prüfen |
|---|---|
| Was bedeutet dieser Gauß-Wert? | Wo er gemessen wurde und wofür diese Position steht. |
| Wie vergleiche ich zwei Angebote? | Messgröße, Bezugsebene, Abstand, Messstelle und Messmethode aufeinander abstimmen. |
| Warum entfernt mein installierter Abscheider nicht sämtliches Eisen? | Ermitteln Sie den tatsächlichen Abstand zwischen der Magnetfläche und dem Zielmaterial, bevor Sie von einem zu schwachen Magneten ausgehen. |
| Wie überprüfe ich ein Produktionsergebnis? | Bewerten Sie Prozessnachweise getrennt von statischen Gauss- oder Abzugskraftdaten. |
Warum Oberflächen-Gausswerte nichts über den Arbeitsabstand aussagen
Betrachten Sie den Oberflächen-Gausswert als lokal definierte Messung und nicht als eigenständigen Kennwert für Reichweite oder Erfassung. Ein höherer Messwert an der Oberfläche beweist nicht allein keine stärkere Abscheidung an der Position der Zielverunreinigung.
Gauss ist eine Einheit der magnetischen Flussdichte. Ein Messwert an der Oberfläche beschreibt die magnetischen Bedingungen an der Stelle, an der die Sonde positioniert ist. Sobald die Verunreinigung weiter entfernt ist, hat sich die maßgebliche Position verändert. Messen zwei Anbieter an unterschiedlichen Stellen, können ihre angegebenen Werte unterschiedliche Bedingungen beschreiben, selbst wenn beide Gauss verwenden.
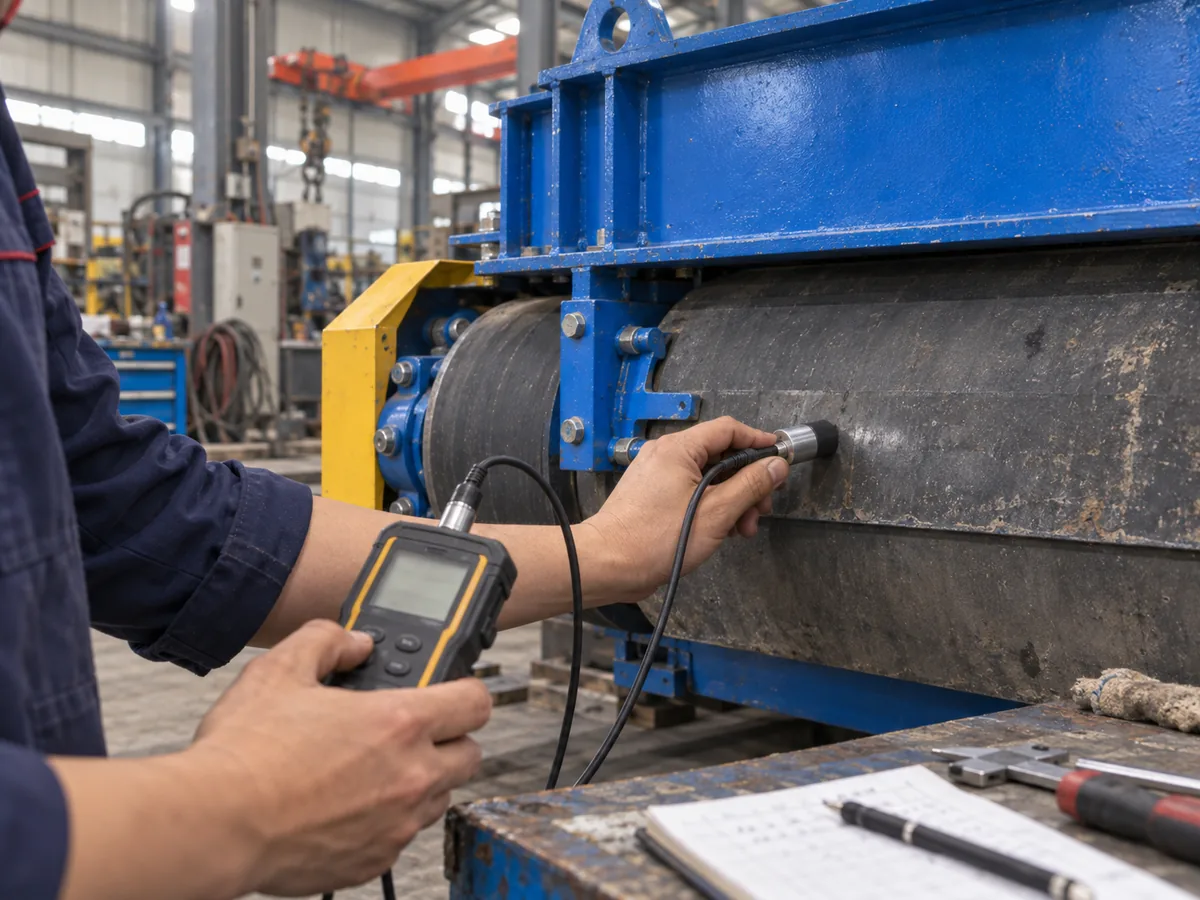
Daher benötigt ein veröffentlichter Gauss-Wert den Messkontext. Einige Spezifikationen für Magnetgitter geben beispielsweise an, dass ihr Gauss-Wert als Messwert ermittelt wurde auf der Rohroberfläche. Das ist nützlich, weil dadurch ersichtlich wird, worauf sich die Zahl bezieht.
Bei einer Verunreinigung, die weiter von der Magnetfläche entfernt ist, benötigen Sie Informationen, die diesen definierten Abstand und diese Position abbilden. Bei der Prüfung von Magnetabscheidern wird außerdem zwischen dem Anziehen von Fremdeisen aus einem festgelegten Abstand und dem Halten desselben nach dem Erreichen des Magnetelements unterschieden. Diese Funktionen hängen zusammen, sind jedoch nicht dieselbe Messung.
| Was Ihnen vorliegt | Was sich daraus ableiten lässt | Was sich allein damit nicht nachweisen lässt |
|---|---|---|
| Oberflächen-Gaußwert | Lokale magnetische Flussdichte an einem definierten Punkt auf der Magnetoberfläche | Feldbedingung an der Position einer entfernt liegenden Verunreinigung oder bei der Erfassung im Prozess |
| Gauß bei einem angegebenen Abstand | Magnetische Flussdichte an einem definierten Punkt außerhalb der Magnetoberfläche | Erfassung im Prozess, sofern nicht auch Geometrie, Material und Betriebsbedingungen berücksichtigt werden |
| Prüfung der Anzugskraft | Kraft auf ein definiertes ferromagnetisches Prüfstück unter einem definierten Prüfaufbau | Ein gleichwertiger Gauss-Wert, das Verhalten jedes einzelnen Fremdstoffs oder die vollständige Prozessleistung |
| Prozessprüfung mit normalem Produktionsmaterial | Abscheideergebnis unter definierten Material- und Betriebsbedingungen | Leistungsfähigkeit außerhalb des geprüften Bedingungsbereichs |
Was zu prüfen ist: Legen Sie zunächst fest, welche Frage der magnetische Kennwert beantworten soll. Wenn Sie dasselbe Magnete lement wiederholt an demselben definierten Punkt prüfen, kann eine Gauss-Messung an der Oberfläche als nützlicher lokaler Referenzwert dienen. Wenn der Fremdstoff mit Abstand zur Magnetfläche vorbeigeführt wird, muss der Vergleich Angaben berücksichtigen, die sich auf genau diesen Abstand und diese Position beziehen. Wenn es in Wirklichkeit darum geht, ob Material im laufenden Produktionsstrom entfernt wird, sollte weder ein Oberflächenmesswert noch ein isolierter Messwert aus einem bestimmten Abstand allein als Prozessergebnis betrachtet werden. Die Messung sollte sich an der zu treffenden Entscheidung orientieren: lokale Bedingung → lokale Messung; entferntes Ziel → definierter Nachweis im Abstand; Produktionsergebnis → repräsentativer Prozessnachweis.
So definieren Sie den tatsächlich relevanten Arbeitsabstand
Der Arbeitsabstand ist der tatsächliche Abstand zwischen der Magnetfläche und dem abzutrennenden Fremdstoff – nicht lediglich der nominale Montagefreiraum. Verwenden Sie eine eindeutig definierte Magnetfläche oder Referenzebene, damit der Wert in Zeichnungen, Angeboten und Prüfprotokollen dieselbe Bedeutung hat.
Beginnen Sie mit einer eindeutig definierten magnetischen Bezugsfläche. Ohne einen gemeinsamen Nullpunkt können Angaben wie “50 mm vom Magneten” oder “200 mm Aufhängehöhe” mehrdeutig sein. Im Angebot, in der Zeichnung oder im Prüfprotokoll sollte angegeben werden, an welcher Stelle der Abstand beginnt.
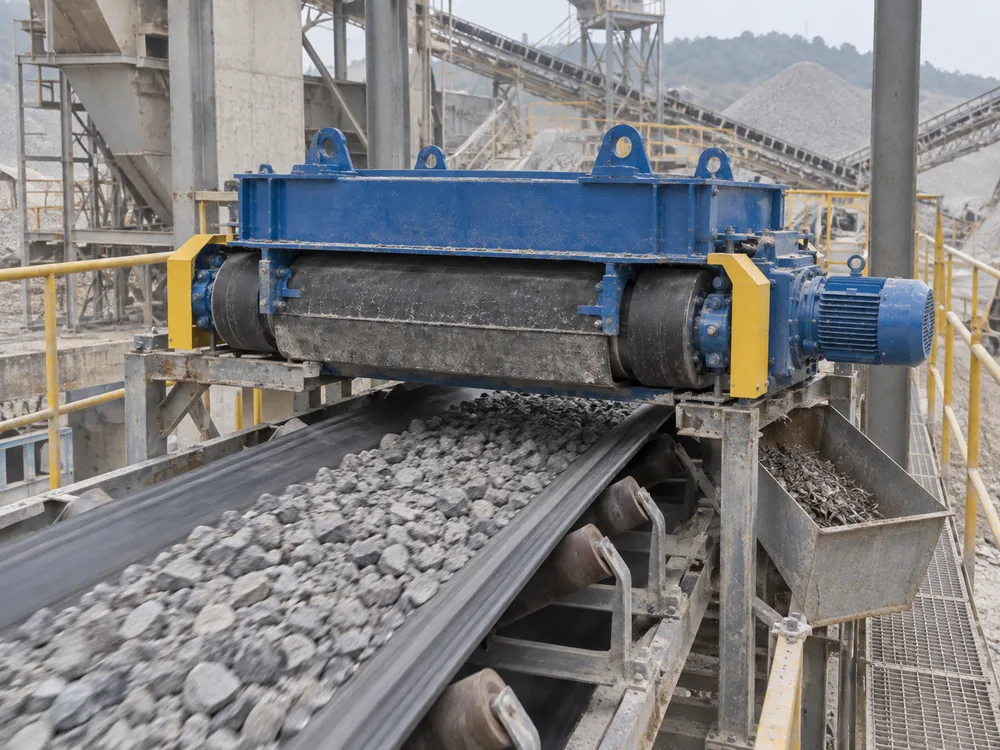
Von derselben magnetischen Bezugsfläche ausgehen
Verwenden Sie die Magnetfläche oder eine andere eindeutig definierte Bezugsebene als Ausgangspunkt. Wenn Lieferanten unterschiedliche Bezugsflächen verwenden, übertragen Sie ihre Maße vor dem Vergleich auf dieselbe Bezugsbasis.
Es geht nicht darum, jeden Abscheider in eine einheitliche Geometrie zu zwingen. Entscheidend ist, dass ein Maß aus einer Zeichnung nicht mit dem für den Fremdkörper maßgeblichen Abstand verwechselt wird.
Jede Schicht zwischen Magnet und Fremdkörper berücksichtigen
Alles, was sich physisch zwischen der Magnetfläche und dem Fremdkörper befindet, kann zum Abscheideabstand beitragen. Je nach Installation können dazu gehören:
- konstruktiver Freiraum oder Luftspalt;
- Dicke des Förderbands;
- Wand einer nichtmagnetischen Rutsche oder nichtmagnetische Hülse;
- Auskleidung oder Verschleißplatte;
- Schutzabdeckung;
- andere nichtmagnetische Prozessbarrieren.
Wenn das Material einer Barriere magnetisch ist oder seine magnetischen Eigenschaften nicht bekannt sind, behandeln Sie Material und Geometrie als separate Auslegungsvariable, anstatt die Dicke einfach als nichtmagnetischen Abstand zu addieren.
Diese Schichten sagen Ihnen nicht, ob der Abscheider erfolgreich arbeiten wird. Sie zeigen Ihnen wo die relevante magnetische Bedingung bzw. Prüfbedingung überprüft werden muss.
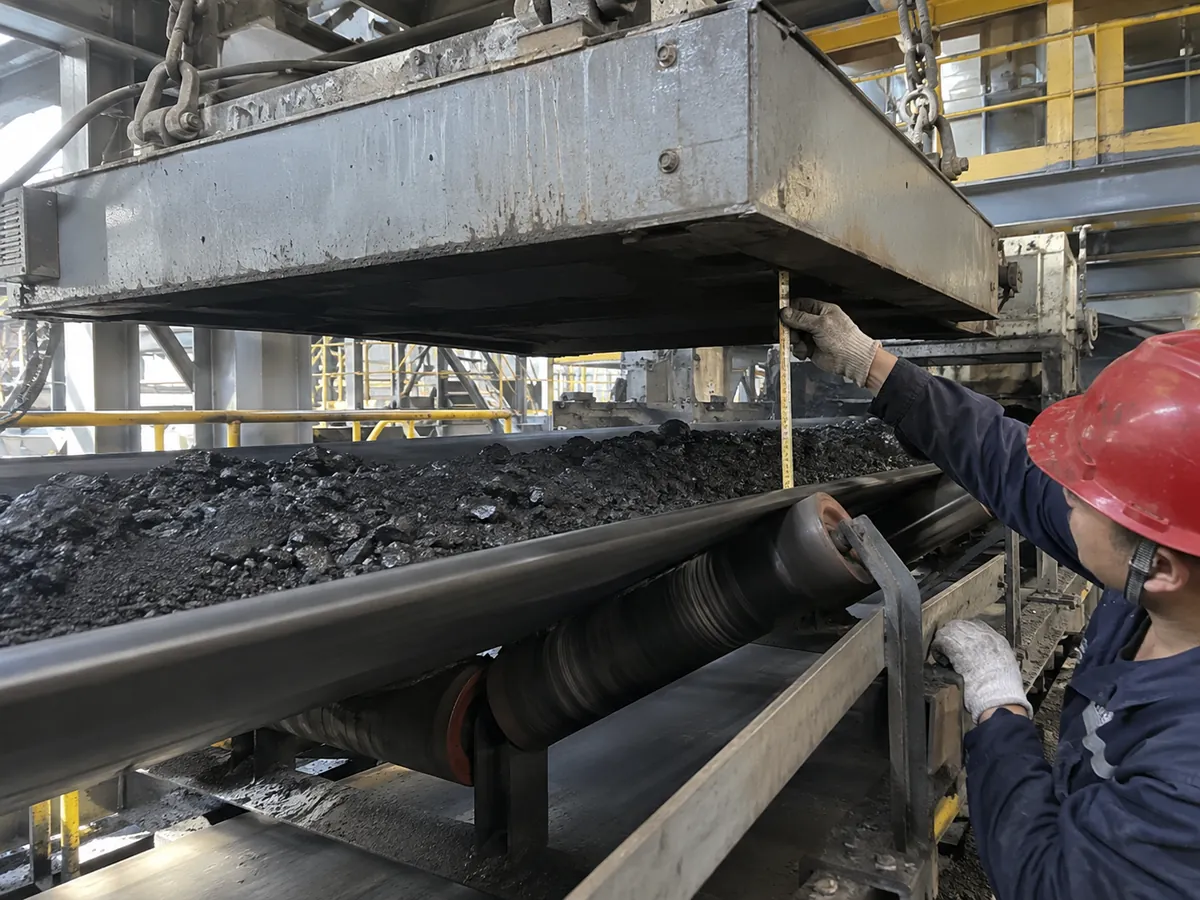
Berücksichtigen Sie die Materialschichthöhe und die tatsächliche Position des Fremdstoffs
Der Fremdstoff muss sich nicht an der Oberfläche des geförderten oder fließenden Materials befinden. Auf einem Förderband kann sich Eisenfremdkörper im oberen, mittleren oder unteren Bereich der Schüttung befinden. Wenn diese Position variiert, verwenden Sie einen Arbeitsabstand Bereich statt so zu tun, als würde ein einziger Nennabstand jedes Partikel repräsentieren.
Eine einfache Schnittskizze reicht in der Regel aus, um die Eingangsgrößen zu ordnen:
| Distanzkomponente | Zu erfassende Angaben | Warum es wichtig ist |
|---|---|---|
| Magnetische Referenz | Definierte Magnetfläche oder Bezugsebene | Legt den Nullpunkt fest |
| Festgelegter Abstand | Luft- oder Konstruktionsspalt | Erzeugt einen konstanten Abstand |
| Förderband, Rutsche oder Auskleidung | Dicke und relevante Geometrie | Bringt Material zwischen Magnet und Ziel ein |
| Materialschichthöhe | Übliche und maximal relevante Tiefe | Verändert die Position der Verunreinigung |
| Zielposition | Erwartete Position oder Bereich | Legt fest, an welcher Stelle Daten für einen bestimmten Abstand benötigt werden |
| Schwankungen | Durchhang, Verschleiß, wechselnde Materialschichthöhe oder Bewegung | Zeigt, ob ein einzelner Abstand ausreicht |
Verwenden Sie den Montagefreiraum nicht ersatzweise als Arbeitsabstand. Bei einem Abscheider über einem Förderband kann der Abstand zwischen Magnet und Förderband dennoch die Banddicke und die Tiefe des abzutrennenden Materials innerhalb der Schüttung unberücksichtigt lassen. Zeichnen Sie zunächst den vollständigen Weg von der Magnetfläche bis zur Zielposition ein.
Verwenden Sie einen Bereich, wenn sich die Zielposition ändert
Verwenden Sie nur dann einen einzigen Abstand, wenn die Zielposition ausreichend genau kontrolliert wird, sodass dieser Punkt die Anwendung repräsentiert. Wenn sich die Materialschichthöhe wesentlich ändert, geben Sie die minimale und maximale Zielposition an oder definieren Sie die Auslegungsposition, auf die sich der Vergleich beziehen muss.
Der Arbeitsabstand gibt an wo die magnetischen Bedingungen zu bewerten sind. Er ist keine allgemeingültige Formel zur Vorhersage der Abscheidung.
Wenn sich mehrere Abstandsbedingungen gleichzeitig ändern
Der Arbeitsabstand kann sich ändern, auch wenn sich die Montagehöhe des Abscheiders nicht ändert. Schütthöhe, Barriere- bzw. Wandstärke und die Position des Fremdstoffs können sich gleichzeitig verändern und das tatsächliche Ziel weiter von der Magnetfläche weg verlagern.
| Bedingung | Was sich ändert | Was ist zu tun? |
|---|---|---|
| Die Materialschicht ist flach und stabil | Eine einzige Zielposition kann für den Betriebsfall repräsentativ sein. | Verwenden Sie einen eindeutig definierten Abstand. |
| Die Schütthöhe variiert | Das am tiefsten liegende Zielobjekt kann deutlich weiter entfernt sein. | Verwenden Sie einen Arbeitsabstandsbereich oder eine Auslegungsposition. |
| Änderungen an Band, Auskleidung oder Verschleißschicht | Der Abstand zwischen Oberfläche und Zielobjekt verändert sich. | Ermitteln Sie die einzelnen Abstände erneut. |
| Große Schütthöhe + Zielobjekt nahe am Band | Der Montagefreiraum ist kein verlässlicher Näherungswert für den Abstand zum Zielobjekt. | Vergleichen Sie die Nachweise an der tiefsten relevanten Position. |
Diese Bedingungen treten häufig gemeinsam auf. Definieren Sie die Zielposition oder den Zielpositionsbereich anstatt davon auszugehen, dass ein einziges sichtbares Einbaumaß die Anwendung repräsentiert.
So vergleichen Sie Angebote für Magnetabscheider auf derselben Grundlage
Zwei magnetische Messwerte sind nur vergleichbar, wenn Messgröße, Abstand, Messort, Methode und relevante Geometrie bzw. Bedingungen übereinstimmen. Bewerten Sie Magnetabscheider nicht allein anhand des Gauß-Werts; gleichen Sie auch die Bezugsebene und das relevante Prüfobjekt bzw. die Messsonde ab.
Dies gilt selbst dann, wenn in beiden Angeboten der Begriff “Gauß” verwendet wird. Dieselbe Einheit garantiert nicht dieselbe Messgrundlage.
Vergleichen Sie dieselbe Art der Messung
Diese Werte dürfen nicht gleichgesetzt werden:
- Gauss-Wert an der Oberfläche;
- Gauss-Wert in einem definierten Abstand;
- Anzugskraft an einem definierten Prüfstück;
- Ergebnis der Erfassung, Rückgewinnung oder Fremdstoffabtrennung im Prozess.
Jeder Wert beantwortet eine andere Frage. Eine Prüfung der Anzugskraft misst beispielsweise die Kraft auf ein bestimmtes Prüfstück unter definierten Prüfbedingungen. Sie darf nicht in eine Gauss-Angabe oder ein allgemeingültiges Erfassungsergebnis umgerechnet werden.
Gleichen Abstand und gleichen Referenzpunkt vergleichen
Wenn ein Anbieter einen Oberflächenwert angibt und ein anderer einen Wert mit Abstand zur Magnetfläche, sind die beiden Zahlen nicht direkt vergleichbar.
Wenn beide Quellen den Gaußwert in einem Abstand angeben, stellen Sie sicher, dass der Abstand von derselben Art von Bezugsfläche aus gemessen wird und dieselbe funktionale Position in der Abscheidezone bezeichnet.
Dieselbe Messstelle und Methode vergleichen
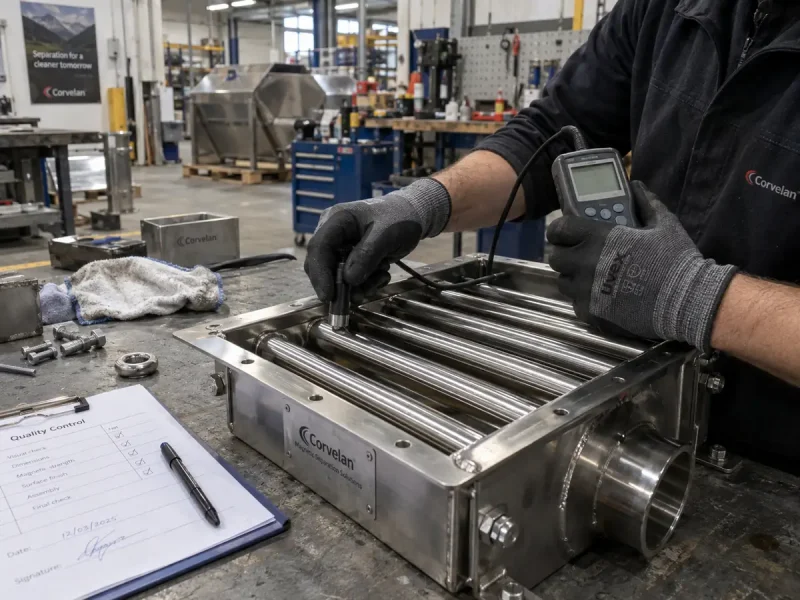
Die magnetische Feldstärke kann über die Fläche eines Abscheiders variieren. Für einen aussagekräftigen Vergleich müssen daher Messstelle und reproduzierbare Methode festgelegt sein. Die Anlagen sollten an funktional gleichwertigen Punkten verglichen werden; dabei sind das Messgerät und die genaue Messstelle zu dokumentieren.
Dokumentieren Sie bei einer Feldmessung die Sondenposition und -ausrichtung gemäß der gewählten Methode. Bei einer Zugprüfung sind der Prüfkörper, das Distanzstück bzw. der Abstand, die Zugrichtung, das Kraftmessgerät und die Messstelle zu dokumentieren. Wenn Sie wiederholte Messungen durchführen, halten Sie den Prüfaufbau konstant.
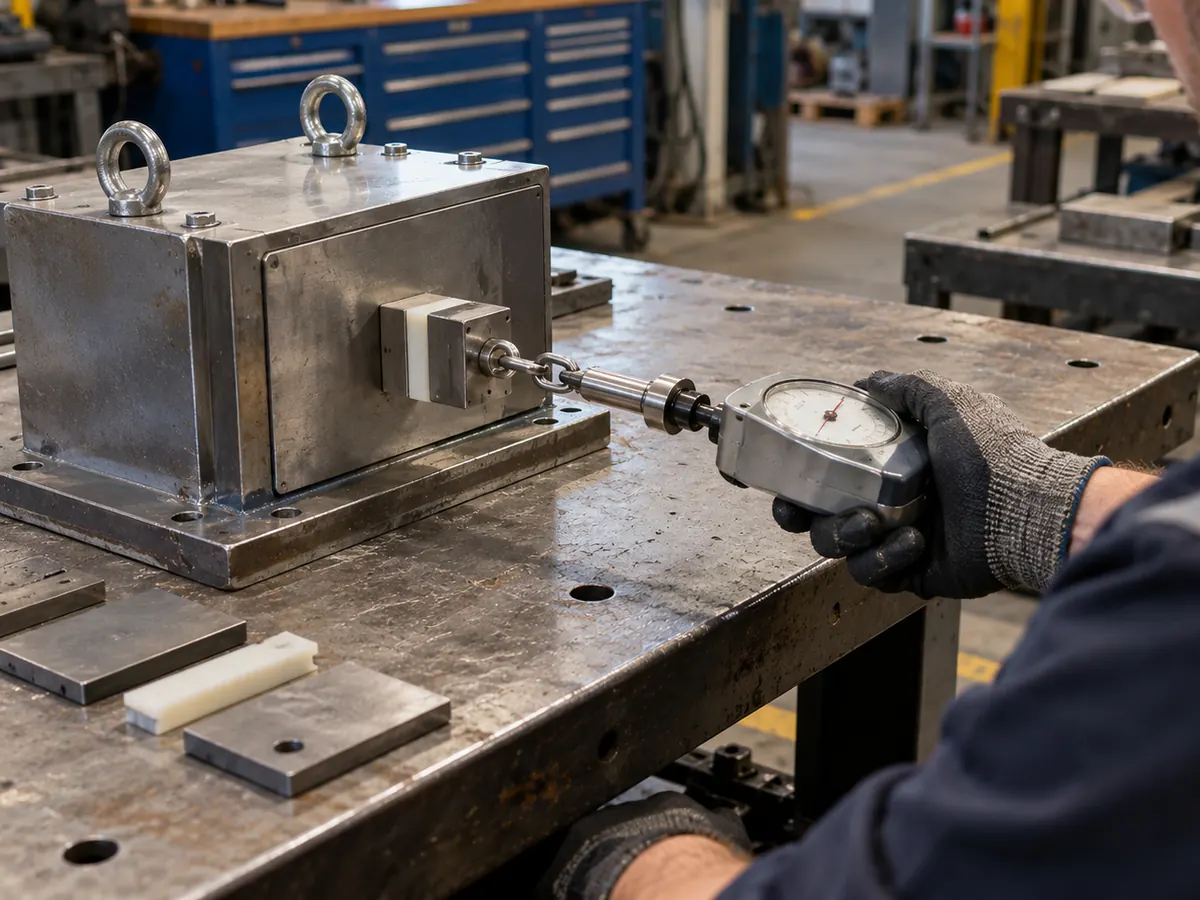
Vergleich beenden, wenn wichtige Bedingungen fehlen
Führen Sie diese Prüfung durch, bevor Sie ein Argument nach dem Muster “höherer Wert” akzeptieren:
| Lieferantendetails | Bereit für den Vergleich | Um Klarstellung bitten | Nicht direkt vergleichbar |
|---|---|---|---|
| Messgröße | Dieselbe Messgröße | Bezeichnung der Messgröße unklar | Unterschiedliche Messgrößen als gleichwertig dargestellt |
| Bezugsebene | Dieselbe definierte Referenz | Referenz nicht angegeben | Unterschiedliche Referenzen können nicht übersetzt werden |
| Abstand | Derselbe angegebene Abstand | Abstand fehlt | Unterschiedliche Abstände ohne normierte Daten |
| Funktionsstelle | Gleichwertiger Punkt oder Bereich | Standort unklar | Unterschiedliche Bereiche beantworten unterschiedliche Fragen |
| Prüfobjekt oder Prüfsonde | Gleich oder eindeutig definiert | Details unvollständig | Unterschiedliches Prüfstück oder Verfahren zur direkten Rangfolge verwendet |
| Methode | Gleiches reproduzierbares Verfahren | Verfahren teilweise beschrieben | Die Methoden unterscheiden sich maßgeblich |
| Geometrie und Betriebszustand | Die maßgebliche Geometrie ist aufeinander abgestimmt | Eine wichtige Betriebsbedingung fehlt | Ein anderer Kontext macht den Vergleich technisch nicht gleichwertig |
Vergleichen Sie diese Lieferantendaten: Bitten Sie jeden Lieferanten, die Messgröße, die magnetische Bezugsebene, den Messabstand, den Messpunkt, den Prüfkörper oder die Sonde, die Methode sowie den durch den Wert dargestellten Anlagen- oder Prozesszustand anzugeben. Wenn diese Angaben nicht aufeinander abgestimmt werden können, behandeln Sie die Werte als nicht direkt vergleichbar.
Das ist hilfreicher als “die höchste Zahl gewinnt”, denn der richtige nächste Schritt kann darin bestehen, fehlende Informationen anzufordern, statt den größeren Wert freizugeben.
Warum derselbe Nennabstand unterschiedliche Bedeutungen haben kann
Derselbe Nennabstand kann unterschiedliche reale Abscheidebedingungen beschreiben, weil Geometrie, Schütthöhe und die physikalischen Vorgänge in der Abscheidezone bestimmen, was die relevante Messung abbilden muss. Deshalb kann für dieselbe Abmessung bei unterschiedlichen Abscheidertypen eine andere Messgrundlage erforderlich sein.
Wenden Sie das Prinzip des Arbeitsabstands auf die verschiedenen Anlagentypen an, übertragen Sie jedoch nicht dieselbe Messkonvention auf jeden Abscheider.
| Anwendung | Was der Abstand üblicherweise beschreibt | Was ist zu prüfen | Zu vermeidender Fehler |
|---|---|---|---|
| Magnetisches Element mit Kontakt oder nahezu direktem Kontakt | Das Produkt läuft nahe an der Magnetoberfläche vorbei | Lokaler Messwert, tatsächlicher Produktweg und Prozessziel | Annahme, dass ein lokaler Oberflächenwert die vollständige Prozessleistung nachweist |
| Hängender oder berührungsloser Abscheider | Der Zielstoff kann über einen Luftspalt, ein Band, eine Auskleidung und die Materialschichtdicke hinweg abgeschieden werden | Tatsächlicher Abstand oder Entfernungsbereich des Störstoffs sowie relevante Nachweise für diesen Abstand | Die Distanz zwischen Magnet und Band als Störstoffabstand behandeln |
| Nass- oder Hochgradienten-Abscheidezone | Die Abscheidung hängt von den magnetischen Bedingungen innerhalb einer definierten Prozesszone ab | Anlagenspezifische Grundlage für Feld-, Gradienten- oder Prozessprüfungen | Verwendung eines beliebigen Gauß-Werts als alleinige Grundlage für die vollständige Auswahl |
Magnetische Elemente mit Kontakt oder geringem Abstand
Dieser Fall liegt vor, wenn das Produkt gezielt nahe am magnetischen Element geführt wird und zwischen dem Zielmaterial und diesem Element nur eine geringe oder keine Schüttguttiefe liegt.
Bei einem Gitter, Rohr, einer Platte oder einer ähnlichen Anordnung, bei der der Produktweg konstruktiv nahe am magnetischen Element vorbeiführt, kann ein Oberflächenmesswert das lokale Feld in der Nähe dieses Elements beschreiben. Seine Aussagekraft hängt jedoch weiterhin vom tatsächlichen Produktweg und von der angegebenen Messreferenz ab.
Dies beweist noch nicht das Prozessergebnis. Fremdstoff, Partikelgröße und -form, Produktstrom, Einwirkung, Reinigungsbedingungen und andere anwendungsbezogene Variablen können beeinflussen, was der Abscheider tatsächlich erfasst.
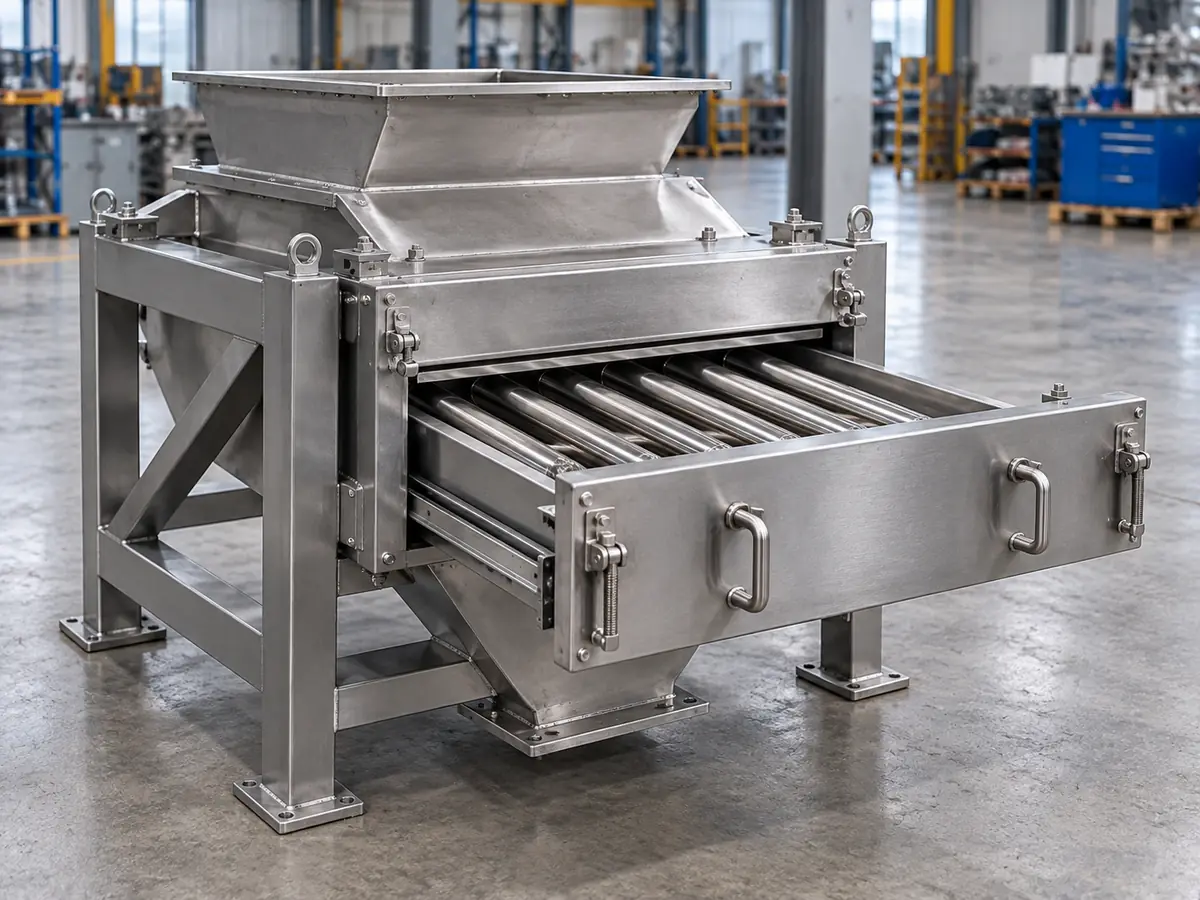
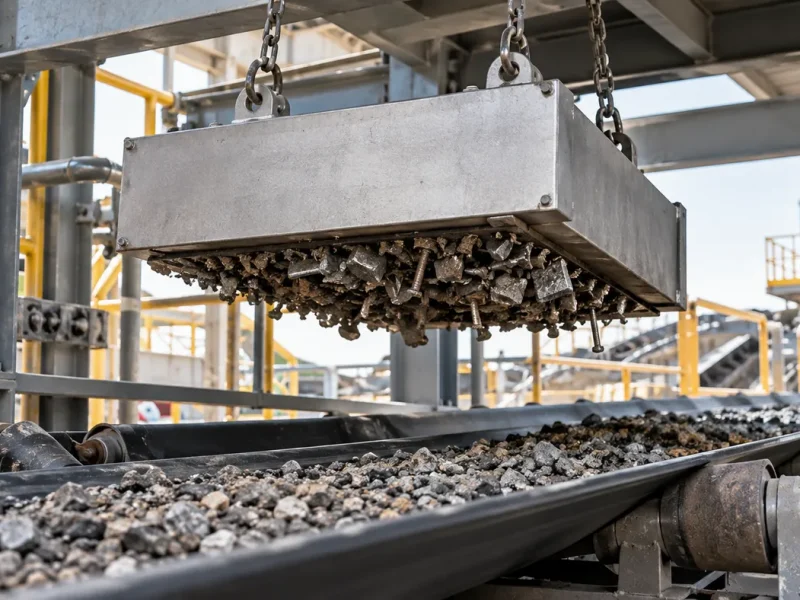
Hängende Magnetabscheider über Förderbändern
Dieser Fall liegt vor, wenn Der Magnet arbeitet ohne direkten Kontakt zum Produkt, und der Fremdstoff kann irgendwo innerhalb der sich darunter bewegenden Materialschicht liegen.
Bei einem hängenden Magnetabscheider kann das Zielmaterial deutlich weiter von der Magnetfläche entfernt sein, als es die Montageabmessung vermuten lässt. Der tatsächliche Abstand kann den Luftspalt, die Banddicke, eine Auskleidung oder Abdeckung, die Materialschichthöhe sowie die Position des Fremdstoffs innerhalb der Materialschicht umfassen.
Wenn Sie Fremdstoffe aus dem unteren Bereich der Materialschicht entfernen müssen, beantwortet eine Messung, die ausschließlich an der Magnetoberfläche oder an der Oberseite des Materials durchgeführt wurde, nicht dieselbe Frage.
Nass- und Hochgradientenanwendungen
Dieser Fall liegt vor, wenn Die Partikel werden innerhalb einer Suspension oder einer definierten Hochgradienten-Abscheidezone getrennt, anstatt aus einer trockenen Materialschicht auf einem Förderband angezogen zu werden.
Einige Nass-Trommel- und Hochgradientenanwendungen erfordern eine andere Beschreibung des Magnetfelds. In diesen Fällen kann die Verteilung des Magnetfelds innerhalb der Abscheidezone relevant sein. Die Hochgradienten-Magnetabscheidung umfasst sowohl die Feldstärke als auch den Feldgradienten an der Position des Partikels.
Das bedeutet nicht dass jeder Magnetabscheider anhand einer Feldgradientenberechnung ausgewählt werden muss. Es bedeutet, dass ein an einem einzigen Punkt ermittelter Gauss-Wert an der Oberfläche nicht über die Gerätefamilie und den Abscheidemechanismus hinaus verallgemeinert werden sollte, für die er gilt.

Gleicher Arbeitsabstand bedeutet nicht dasselbe Trennergebnis
Der Arbeitsabstand beseitigt eine Quelle für Unklarheiten, macht jedoch nicht zwei Anwendungen identisch. Selbst bei gleichem Abstand zwischen Magnetfläche und Zielobjekt können sich die Reaktion des Zielobjekts, Größe, Form, Materialanordnung und Bewegung weiterhin unterscheiden.
| Gleicher Arbeitsabstand | Was weiterhin unterschiedlich sein kann |
|---|---|
| Gleiche Position des Zielobjekts | Magnetische Reaktion, Größe, Form und Ausrichtung |
| Gleiche Position des Zielobjekts | Das die Verunreinigung umgebende Material und die Bewegungsfreiheit der Verunreinigung |
| Gleiche Position des Zielobjekts | Bewegung durch die Trennzone und das erforderliche Prozessergebnis |
Entscheidender Unterschied: Der Arbeitsabstand legt den Bezugsort fest. Er standardisiert nicht den gesamten Abscheideprozess.
Wenn ein installierter Abscheider Eisen nicht erfasst, prüfen Sie zunächst die Abstandsverhältnisse, bevor Sie den Magneten dafür verantwortlich machen.
Wenn die Abscheideleistung uneinheitlich wird, prüfen Sie zuerst, was sich zwischen der Magnetfläche und der Position der Verunreinigung verändert hat. Gehen Sie nicht von einem zu schwachen Magnetsystem aus, bevor Sie die tatsächliche Betriebskonfiguration überprüft haben.
| Was Sie beobachten | Zuerst prüfen | Nächste Maßnahme |
|---|---|---|
| Leicht erreichbare Teile werden entfernt, tiefer liegende Teile bleiben zurück. | Maximale Schütthöhe und Position der Verunreinigung | Stellen Sie den Abstand zwischen Magnetfläche und Zielposition wieder her. |
| Die Ergebnisse verschlechtern sich, wenn die Materialschicht tiefer wird. | Normale und maximale Materialschichthöhe | Legen Sie einen Arbeitsabstandsbereich fest. |
| Die statische Magnetprüfung erscheint normal, aber das Produktionsergebnis ist unzureichend. | Aufgabedarstellung, Zielposition und Betriebsbedingungen | Führen Sie eine repräsentative Prozessprüfung durch. |
| Die Ergebnisse haben sich nach dem Austausch des Bands, der Auskleidung oder eines Verschleißteils verändert. | Neue Dicke und Geometrie | Aktualisieren Sie die Grundlage für den Arbeitsabstand. |
Diese Beobachtungen beweisen nicht die Ursache; sie zeigen welche Variable zuerst isoliert werden sollte. Wenn sich Zielposition und Betriebsbedingungen nicht geändert haben, untersuchen Sie den Zustand des Magnetsystems und andere Anlagenvariablen getrennt voneinander.
Was Sie vor der Freigabe eines Abscheiders anfordern sollten
Eine magnetische Kennzahl wird erst dann für die Beschaffung nutzbar, wenn Messobjekt, Messort, Abstand, Messmethode, Zustand sowie Vergleichs- bzw. Abnahmegrundlage dokumentiert sind. Bevor Sie eine Aussage zur Magnetstärke freigeben, stellen Sie sicher, dass die Messgrundlage und ihr Zweck eindeutig sind; eine reproduzierbare Zahl kann dennoch der falsche Nachweis sein, wenn sie die Projektfrage nicht beantwortet.
Legen Sie zunächst fest, was Sie verifizieren müssen:
- Lokaler magnetischer Referenzwert — Hat sich derselbe Magnet verändert, wenn er am selben Punkt und mit derselben Methode gemessen wurde?
- Vergleich gleichartiger Anlagen — Welcher Abscheider liefert unter vergleichbaren Bedingungen die erforderliche Feldstärke bzw. das erforderliche Ergebnis der Zugkraftprüfung?
- Prozessergebnis — Erreicht der Abscheider mit normalem Produktionsmaterial und unter festgelegten Betriebsbedingungen das vereinbarte Trennziel?
Für diese Fragen sind unterschiedliche Nachweise erforderlich.
Lieferanten auffordern, die Messgrundlage anzugeben
Wenn ein Gauß- oder Zugkraftwert Bestandteil des Angebots ist, fragen Sie nach den Angaben, die für seine Interpretation erforderlich sind:
- was der Wert nachweisen soll;
- ob es sich bei der Messgröße um den Oberflächen-Gaußwert, den Gaußwert in einem bestimmten Abstand, die Abzugskraft oder ein Prozessergebnis handelt;
- magnetische Bezugsebene;
- Messabstand;
- exakter Messpunkt oder Funktionsbereich;
- Details zum Prüfkörper oder zur Sonde;
- Material, Größe und Form des Prüfkörpers bei Verwendung einer Abzugskraftprüfung;
- Dicke des Distanzstücks oder definierter Trennabstand, sofern zutreffend;
- Zugrichtung oder Sondenausrichtung, sofern für das Verfahren relevant;
- Messgerät und Methode;
- Vorgehensweise bei Wiederholungsmessungen oder Probenahmen;
- Material und Betriebsbedingungen, wenn die Prozessleistung bewertet wird;
- der Vergleich oder das Ergebnis, das für das Projekt erforderlich ist.
Diese Liste legt die für einen aussagekräftigen Vergleich erforderlichen Informationen fest; sie ist nicht ein Prüfverfahren. Jede Messung einer physikalischen Feldgröße oder jede Zugkraftprüfung sollte gemäß den Anweisungen des Anlagenherstellers sowie den am Standort geltenden Regeln für Freischaltung, Schutzvorrichtungen, Zugang und Sicherheit durchgeführt werden.
Anlagenprüfungen und Prozessergebnisse getrennt betrachten
Eine statische Magnetmessung kann einen definierten Anlagenkennwert überprüfen. Sie bestätigt jedoch nicht automatisch das Abscheideergebnis bei realem Materialfluss.
| Was Sie wissen müssen | Evidenz, die zur Fragestellung passt | Grenze dieser Evidenz |
|---|---|---|
| Ist der lokal gemessene Magnetwert mit der festgelegten Spezifikation konsistent? | Wiederholbare Gaußmessung am festgelegten Messpunkt und nach der festgelegten Methode | Ausschließlich anlagenspezifische Messgröße |
| Sind zwei Abscheider hinsichtlich Magnetfeld oder Zugkraftprüfung vergleichbar? | Übereinstimmender Messpunkt, Abstand, Messobjekt, Messmethode und relevante Geometrie | Ausschließlich direkter Vergleich gleichartiger Anlagen |
| Wird der Prozess das vereinbarte Ziel hinsichtlich Erfassung, Rückgewinnung oder Verunreinigungsgehalt erreichen? | Prozessversuch oder Inbetriebnahmeprüfung mit normalem Produktionsmaterial und vereinbarten Betriebsbedingungen | Gilt nur für die geprüften oder vereinbarten Bedingungen |
Wenn die Kaufentscheidung von der Erfassung oder Rückgewinnung im Prozess abhängt, definieren Sie dieses Prozessergebnis separat, anstatt einen magnetischen Oberflächenwert als Ersatz zu verwenden.
Messgrundlage bei Änderungen der Installation erneut prüfen
Ein alter Referenzwert bleibt nur dann vergleichbar, wenn die maßgebliche Bedingung weiterhin unverändert ist. Änderungen an der Abscheiderhöhe, der Bandkonstruktion, der Auskleidungsdicke, der Schütthöhe oder der Zielposition können die Magnetausrüstung unverändert lassen, während sich der Anwendungsabstand ändert.
Bevor Sie einen neuen Messwert mit einem alten Datensatz vergleichen, bestätigen Sie, dass Referenzebene, Abstand, Messort, Messverfahren und Installationsgeometrie identisch sind. Bei Abweichungen müssen Sie zunächst die Abstandskette neu bestimmen, bevor Sie die Änderung als Verschlechterung oder Verbesserung der Magnetleistung interpretieren.
Fehlende Informationen wieder in die RFQ aufnehmen
Wenn ein Angebot nur einen Gaußwert angibt, geben Sie es nicht allein aufgrund dieses Werts frei oder lehnen Sie es ab. Fragen Sie, wo, in welchem Abstand, an welchem Funktionspunkt und mit welcher Methode der Wert gemessen wurde und was er nachweisen soll.
Geben Sie bei einer berührungslosen Anwendung außerdem die für den Arbeitsabstand relevanten Angaben an: Referenz an der Magnetfläche, fest installierte Barrieren, Materialschichthöhe, Position des Fremdkörpers und die für den Vergleich maßgebliche Betriebsbedingung.
Vor der Freigabe: Eine aussagekräftige technische Dokumentation nennt Messobjekt, Messort, Abstand, Methode und Betriebsbedingung. Wenn das Projekt ein Prozessergebnis erfordert, definieren Sie die Prozessprüfung separat, statt einen statischen Magnetmesswert über seinen Gültigkeitsbereich hinaus zu interpretieren.
Wann der Oberflächen-Gaußwert weiterhin sinnvoll ist
Der Oberflächen-Gaußwert bleibt als definierte lokale Spezifikation oder reproduzierbare Referenzmessung sinnvoll; allein reicht er jedoch nicht aus, um Reichweite, Erfassung oder Rückgewinnung nachzuweisen.
Typische Anwendungen sind:
- der Vergleich wiederholter Messungen am selben definierten Messpunkt derselben Anlage;
- eine lokale Spezifikation prüfen, wenn das Messverfahren festgelegt ist;
- Bereiche mit hoher Feldstärke unter einem kontrollierten Messverfahren lokalisieren oder vergleichen;
- einen Referenzwert für spätere Inspektionen dokumentieren.
Die praktische Regel lautet: Stimmen Sie die Nachweise auf die jeweilige Fragestellung ab:
- Verwenden Sie den Oberflächen-Gaußwert wenn Sie einen reproduzierbaren lokalen magnetischen Referenzwert an einem definierten Punkt benötigen.
- Gauss-Wert bei einem definierten Abstand verwenden wenn es um die magnetischen Bedingungen abseits der Polfläche geht.
- Verwenden Sie eine kontrollierte Abzugskraftprüfung wenn Sie einen wiederholbaren Kraftvergleich an einem definierten Prüfkörper und Prüfaufbau benötigen.
- Führen Sie eine repräsentative Prozessprüfung durch wenn die Entscheidung von der Erfassung, Rückgewinnung oder Entfernung von Verunreinigungen unter Betriebsbedingungen abhängt.
Diese Methoden beantworten unterschiedliche ingenieurtechnische Fragen. Für einen gezielten Vergleich von Gauss-Messwerten und Abzugskraftmessungen lesen Sie den Leitfaden: Gauß im Vergleich zur Abzugskraft.
FAQ
Bedeutet ein höherer Gauss-Wert immer einen besseren Magnetabscheider?
Nein. Ein höherer Messwert kann auf eine höhere lokale magnetische Flussdichte am Messpunkt hindeuten. Die Leistung des Abscheiders hängt jedoch auch davon ab, wo sich die Zielverunreinigung befindet, sowie von der magnetischen Geometrie, dem Verhalten der Verunreinigung und den Prozessbedingungen. Vergleichen Sie zunächst die Messgrundlage, bevor Sie die Messwerte miteinander vergleichen.
Über welche Entfernung kann ein Magnetabscheider Eisen anziehen?
Aus dem Oberflächen-Gaußwert allein lässt sich kein allgemeingültiger Abstand ableiten. Die Antwort hängt vom Magnetkreis, von der abzutrennenden Verunreinigung, vom tatsächlichen Abstand zur Magnetfläche und von den Betriebsbedingungen ab. Legen Sie zunächst die Position des Zielstoffs fest und fordern Sie anschließend relevante Nachweise für den Gaußwert im Abstand oder aus Versuchen an.
Welcher Arbeitsabstand ist für einen Magnetabscheider korrekt?
Dabei handelt es sich um den anwendungsspezifischen Abstand zwischen der definierten Magnetfläche und der Position der abzutrennenden Verunreinigung. Berücksichtigen Sie alle dazwischenliegenden strukturellen Abstände, Förderbänder, Schurrenwände, Auskleidungen, Verschleißschichten, Materialschichthöhen und Positionsabweichungen.
Soll ich von Lieferanten statt des Oberflächen-Gaußwerts den Gaußwert in einem definierten Abstand anfordern?
Wenn der Zielstoff von der Magnetfläche getrennt ist, kann ein Gaußwert in einem definierten Abstand aussagekräftiger sein als ein isolierter Oberflächenwert. Auch hierfür müssen jedoch Bezugspunkt, Messposition, Geometrie und Messmethode eindeutig festgelegt sein. Wenn die Prozessleistung das geforderte Ergebnis ist, ersetzt dieser Wert keine Nachweise aus dem tatsächlichen Prozess.
Ist die Abzugskraft für den Vergleich von Magnetabscheidern besser geeignet als der Gaußwert?
Sie beantwortet eine andere Frage. Die Abzugskraft misst die Kraft auf einen definierten eisenhaltigen Prüfkörper unter festgelegten Prüfbedingungen. Sie kann für einen kontrollierten Vergleich nützlich sein, jedoch nur, wenn Prüfkörper, Abstand, Messposition, Abzugsrichtung und Methode identisch sind. Behandeln Sie Abzugskraft und Gaußwert nicht als austauschbare Kennwerte.
Beeinflusst die Dicke des Förderbands den Arbeitsabstand?
Ja, wenn das Band zwischen der Polfläche und der zu erfassenden Verunreinigung liegt. Bei einer hängenden Förderbandinstallation kann die Banddicke einen Bestandteil des gesamten Zielabstands bilden – zusammen mit dem Freiraum und der Tiefe der Verunreinigung innerhalb der Materialschüttung.
Können zwei Abscheider denselben Arbeitsabstand haben und dennoch unterschiedliche Nachweise erfordern?
Ja. Der Arbeitsabstand vereinheitlicht die Position des Ziels, doch Materialverhalten, Größe, Form, Materialaufgabe, Bewegung und das erforderliche Prozessergebnis können weiterhin unterschiedlich sein. Stimmen Sie diese Bedingungen ab, bevor Sie die Anwendungen als vergleichbar betrachten.
Warum kann ein Abscheider eine Gauss-Prüfung bestehen und dennoch im Betrieb Eisen nicht erfassen?
Weil eine Gauss-Prüfung die magnetischen Bedingungen an einem definierten Punkt bestätigt, nicht jedoch den gesamten Produktionsprozess. Wenn sich das Ziel weiter entfernt befindet, tiefer in der Materialschüttung liegt oder unter dem Materialstrom anders aufgegeben wird, prüfen Sie den tatsächlichen Abstandsaufbau und die Betriebsbedingungen, bevor Sie das Magnetsystem verantwortlich machen.
What to Send Corvelan for a Meaningful Comparison
Wenn Sie Optionen für Magnetabscheider in Ihrer Anlage vergleichen möchten, senden Sie uns eine einfache Schnittzeichnung sowie die Projektdetails, die den Arbeitsabstand und die Messgrundlage beeinflussen:
- Material und normaler Betriebszustand;
- normale und maximale Materialschichthöhe;
- Beschreibung der Zielverunreinigung und ihre erwartete Position;
- auf Ihrer Zeichnung angegebene Magnetfläche oder Montagebezug;
- Band, Rutsche, Auskleidung, Verschleißschicht oder andere Barrieren zwischen Magnet und Material;
- verfügbarer Einbauraum;
- der in Ihrer Anfrage zur Angebotsabgabe (RFQ) bereits angegebene Magnetwert oder die angegebene Prüfgrundlage, sofern vorhanden;
- ob Sie eine Anlagenkennzahl oder ein erforderliches Prozessergebnis vergleichen.
Wir verwenden diese Angaben, damit die Diskussion auf die tatsächliche Abscheideposition bezogen bleibt und keine Magnetwerte verglichen werden, die unterschiedliche Bedingungen beschreiben.