Kurzantwort: Gauss und Abreißkraft sind nicht austauschbare Messgrößen. Gauss gibt die magnetische Flussdichte an einem definierten Punkt an; die Abreißkraft bezeichnet die Kraft, die erforderlich ist, um ein definiertes eisenhaltiges Prüfstück unter einer definierten Versuchsanordnung zu lösen. Gauss verwenden wenn Sie die Flussdichte am selben definierten Ort und bei demselben definierten Abstand vergleichen müssen. Abreißkraft verwenden wenn Sie die Abreißkraft anhand desselben Prüfstücks, desselben Luftspalts, desselben Ortes und derselben Zugrichtung vergleichen müssen. Prozessprüfung verwenden wenn die Entscheidung die tatsächliche Erfassung, Rückgewinnung, Reinheit oder Restverunreinigung betrifft. Wenn Sie prüfen, ob sich die Leistung eines installierten Abscheiders im Laufe der Zeit verändert hat, wiederholen Sie zunächst dieselbe Ausgangsmessung, bevor Sie zu dem Schluss kommen, dass das Magnetsystem selbst an Leistung verloren hat.
Ein Magnetabscheider kann durch einen hohen Gauss-Wert, einen hohen Abreißkraftwert oder durch beides beschrieben werden. Das Problem beginnt, wenn diese Zahlen so behandelt werden, als lägen sie auf einer einheitlichen Skala für die “magnetische Stärke”.
Das ist nicht der Fall. Der aussagekräftige Vergleich ist derjenige, der die konkrete Entscheidung unterstützt, die Sie unter kontrollierten Bedingungen treffen müssen. Dazu muss festgelegt werden, was gemessen wird, wo gemessen wird, wie gemessen wird und welche Entscheidung durch das Ergebnis unterstützt werden soll.
Bei Lieferantenvergleichen ist unsere Position eindeutig: Eine größere Zahl sollte nur dann ausschlaggebend sein, wenn die Messgrundlage sowohl gleichwertig als auch für den vorgesehenen Betrieb der installierten Anlage relevant ist.
Gauss vs. Abreißkraft: Was misst jede Zahl tatsächlich?
Gauß ist eine Einheit für die magnetische Flussdichte. Das NIST führt Gauß als Einheit der magnetischen Flussdichte auf; 1 G entspricht 10⁻⁴ T. Ein Gauß-Messwert beschreibt daher das Magnetfeld an der Position der Messsonde und ist keine direkte Messung der mechanischen Halte- oder Losreißkraft.
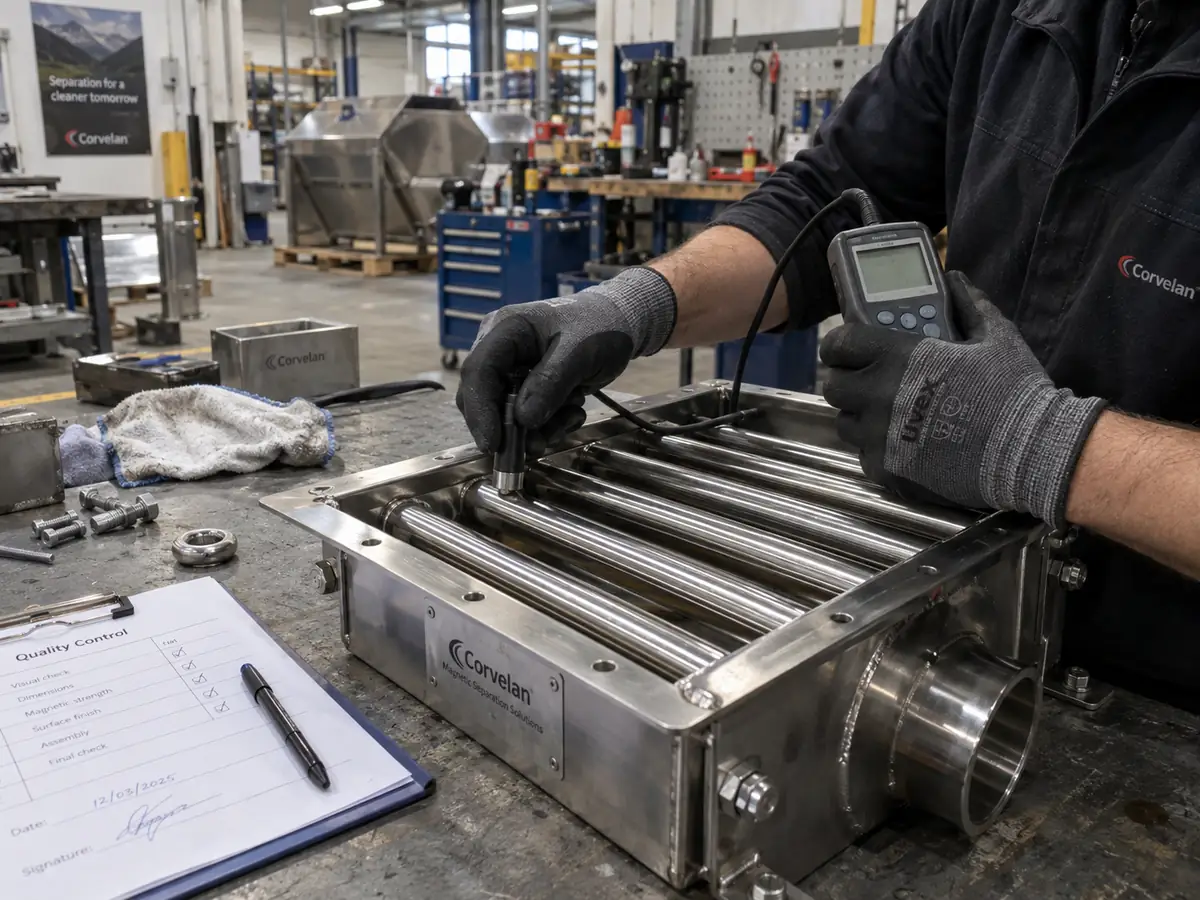
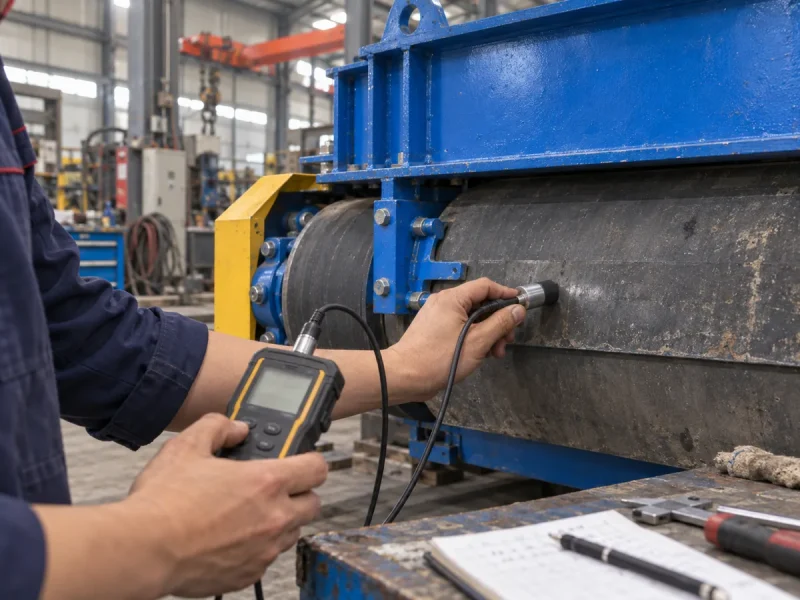
Die Abzugskraft ist eine Kraftmessung. Bei einer Abzugskraftprüfung an einem Magnetabscheider wird ein definiertes ferromagnetisches Prüfstück vom Magnetfeld angezogen. Ein Kraftmessgerät erfasst die Kraft, die erforderlich ist, um das Prüfstück unter einem definierten Prüfaufbau abzuziehen.
Dieser Unterschied ist relevant, weil eine Änderung des Prüfobjekts, des Luftspalts, der Position, der Ausrichtung oder des Messverfahrens das Ergebnis verändern kann, ohne dass sich die zugrunde liegende Abscheider-Hardware ändert.
Gleicher Abscheider, unterschiedlicher Gauß-Messwert: Wenn Sie die Messsonde an eine andere Position bewegen, sie drehen oder mit einem Abstand statt im direkten Kontakt messen, kann sich der Messwert ändern, obwohl sich die Magnetbaugruppe nicht verändert hat. Um das Ergebnis beurteilen zu können, sollten Sie erfragen, wo die Sonde positioniert wurde, wie sie ausgerichtet war und in welchem Abstand die Messung erfolgte.
Gleicher Abscheider, anderes Ergebnis der Abzugskraft: Wenn Sie das Stahlprüfstück, die Kontaktfläche, die Distanzstückdicke, die Messstelle oder die Zugrichtung ändern, kann sich die gemessene Abzugskraft ändern, ohne dass sich am Abscheider etwas ändert. Eine Abzugskraftangabe ohne Definition des Prüfkörpers und des Spalts ist daher keine vollständige Vergleichsgrundlage.
| Messung | Was die Messung aussagt | Typische Variablen, die definiert werden müssen | Was dadurch allein nicht nachgewiesen wird |
|---|---|---|---|
| Gauss | Magnetische Flussdichte an einem definierten Punkt | Messgerät/Sonde, Sondenausrichtung, genaue Messstelle, Polreferenz, Abstand/Spalt, Betriebsbedingung | Haltekraft, Abscheideeffizienz, Ausbringen, Reinheit |
| Haftkraft | Abzugskraft/Anziehungskraft an einem definierten Prüfkörper | Kraftmessgerät, Material/Geometrie des Prüfkörpers, Distanzstück/Spalt, Messstelle, Zugrichtung, Wiederholungsmethode | Vollständige Feldverteilung, Abscheideeffizienz, Ausbringen, Reinheit |
| Prozessversuch unter definierten Material- und Betriebsbedingungen | Ergebnis unter definierten Material- und Betriebsbedingungen | Aufgabematerial/Material, Verunreinigung, Durchsatz, Geometrie, Arbeitsabstand, Probenahme, Gut-/Schlecht-Kriterium | Eine universelle magnetische Eigenschaft, die unverändert auf einen anderen Prozess übertragen werden kann |
Lassen sich Gauss und Abreißkraft direkt vergleichen?
Nein; normieren Sie zunächst die Entscheidung und das Prüfverfahren. Ein Gauss-Wert und ein Wert für die Anzugskraft messen unterschiedliche physikalische Größen. Daher sollten ihre Zahlenwerte nicht miteinander verglichen werden.
Eine Aussage wie “12.000 Gauß entspricht 8 kg Anzugskraft” ist unvollständig, solange keine bestimmte Geometrie, kein ferromagnetischer Prüfkörper, kein Abstand, kein Magnetkreis und kein validiertes Verfahren definiert sind. Selbst dann beschreibt die Beziehung nur den festgelegten Aufbau; sie stellt keine allgemeingültige Umrechnung für Magnetabscheider dar.
Die praktische Regel ist einfach: Wenn die beiden Angebote unterschiedliche Größen messen, dürfen Sie die Hauptkennzahlen nicht miteinander vergleichen. Legen Sie zunächst fest, welche Messung Ihre Beschaffungs- oder Abnahmefrage beantwortet.
Vor dem Vergleich: Eine höhere Gauß-Zahl ist nicht automatisch höher zu bewerten als ein Ergebnis der Anzugskraftmessung, und ein höheres Ergebnis der Anzugskraftmessung belegt nicht automatisch eine bessere Abscheidung. Vergewissern Sie sich zunächst, dass beide Lieferanten unter gleichwertigen Bedingungen dieselbe Größe messen.
| Vom Lieferanten angegebene Daten | Können Sie den Wert direkt einordnen? | Nächste Schritte |
|---|---|---|
| Gausswert vs. Anzugskraft | Nein | Wählen Sie eine Entscheidungsfrage und eine dafür relevante Methode |
| Gausswert vs. Gausswert, jedoch mit unterschiedlichen Messpunkten | Nein | Fordern Sie Messwerte an vergleichbaren, dokumentierten Messpositionen an |
| Anzugskraft vs. Anzugskraft, jedoch mit unterschiedlichen Prüfkörpern oder Luftspalten | Nein | Wiederholen Sie die Prüfung oder fordern Sie Ergebnisse unter einem einheitlich definierten Prüfaufbau an |
| Gleiche Methode und vergleichbare Bedingungen | Möglicherweise – für diese konkret definierte Prüfungsfrage | Prüfen Sie, ob die Prüfung auch die Betriebsbedingungen der installierten Anlage abbildet |
| Statischer Magnettest vs. behauptete Prozessausbeute/-reinheit | Nein | Fordern Sie einen Prozesstest mit abgestimmtem Material und definierten Betriebsbedingungen an |
So vermeiden Sie einen häufigen Beschaffungsfehler: das Angebot mit der größten Zahl auszuwählen, bevor geprüft wurde, ob sich die Zahlen auf denselben Sachverhalt beziehen.
Welchen Test sollten Sie für die anstehende Entscheidung verwenden?
Verwenden Sie die Prüfung, die den Sachverhalt misst, auf den Ihre Abnahmefrage abzielt. In der Praxis wählen Sie die Prüfung, die das Ergebnis misst, das Sie tatsächlich überprüfen müssen. Wir empfehlen, die Methode zunächst anhand der zu treffenden Entscheidung auszuwählen – nicht einfach deshalb, weil ein Lieferant zufällig diese Kennzahl veröffentlicht.
| Zu treffende Entscheidung | Aussagekräftigster Nachweis | Warum | Was sie allein nicht belegen kann |
|---|---|---|---|
| Magnetische Flussdichte an einem definierten Punkt vergleichen | Gauss-Messwert nach einer festgelegten Methode | Misst die Flussdichte an diesem Ort direkt | Haltekraft oder Prozessergebnis |
| Abreiß- bzw. Halteverhalten unter kontrollierten Bedingungen vergleichen | Prüfung der Anzugskraft | Liefert ein reproduzierbares Kraftergebnis, wenn Prüfaufbau und Methode kontrolliert werden | Vollständige Feldverteilung oder Prozessergebnis |
| Denselben Abscheider im Zeitverlauf verfolgen | Wiederholte Gauss-Messung oder Abzugskraftprüfung nach derselben Referenzmethode | Erkennt Veränderungen gegenüber einer reproduzierbaren Ausgangsbasis | Ursache oder Prozessleistung ohne weitere Prüfungen |
| Abscheidung, Rückgewinnung, Reinheit oder Restkontamination verifizieren | Prozess-/Materialprüfung unter definierten Bedingungen | Prüft das für den Betrieb maßgebliche Ergebnis | Übertragbarkeit auf wesentlich andere Aufgabematerialien oder Betriebsbedingungen |
| Eine branchenspezifische Abnahmeanforderung erfüllen | Das durch die anwendbare Norm oder den Vertrag vorgeschriebene Verfahren | Hält die Verifizierung am maßgeblichen Geltungsbereich ausgerichtet | Allgemeine Anwendbarkeit außerhalb dieses Geltungsbereichs |
Beginnen Sie mit Ihrer konkreten Frage
Vergleich zweier Lieferanten: Normieren Sie zunächst die Messmethode. Unterschiedliche Messungen können nicht in eine Rangfolge gebracht werden; dieselbe Messung unter unterschiedlichen Bedingungen ist noch nicht vergleichbar.
Abnahme neuer Ausrüstung: Legen Sie vor Beginn der Prüfung den Messpunkt, den Prüfaufbau, die Grundlage für die Abnahme und die erforderliche Dokumentation fest.
Prüfung eines installierten Abscheiders: Wiederholen Sie zunächst die ursprüngliche Referenzmessung, bevor Sie entscheiden, dass der Magnet an Leistung verloren hat. Eine neue Sondenposition, ein anderes Prüfstück, ein veränderter Abstand oder eine abweichende Vorgehensweise des Bedieners kann eine scheinbare Veränderung verursachen.
Prüfung der tatsächlichen Abscheideleistung: Wechseln Sie von einem Kennwert der Komponentenstärke zu einer repräsentativen Material- bzw. Prozessprüfung, wenn es um Erfassung, Rückgewinnung, Reinheit oder Restverunreinigungen geht.
Vergleich eines definierten Punkts im Magnetfeld
Verwenden Sie Gauss, wenn es ausdrücklich um die magnetische Flussdichte an einem bekannten Punkt geht. Dies ist nur dann sinnvoll, wenn Sondentyp, Ausrichtung, Messposition, Bezug zum Pol und Abstand so eindeutig definiert sind, dass sich der Messwert reproduzieren lässt.
Wenn ein Lieferant einen Spitzenwert direkt an der Polkante und ein anderer einen Wert an einer anderen Oberflächenposition oder mit einem anderen Versatz angibt, stimmen zwar die Einheiten überein, nicht jedoch die Vergleichsbasis.
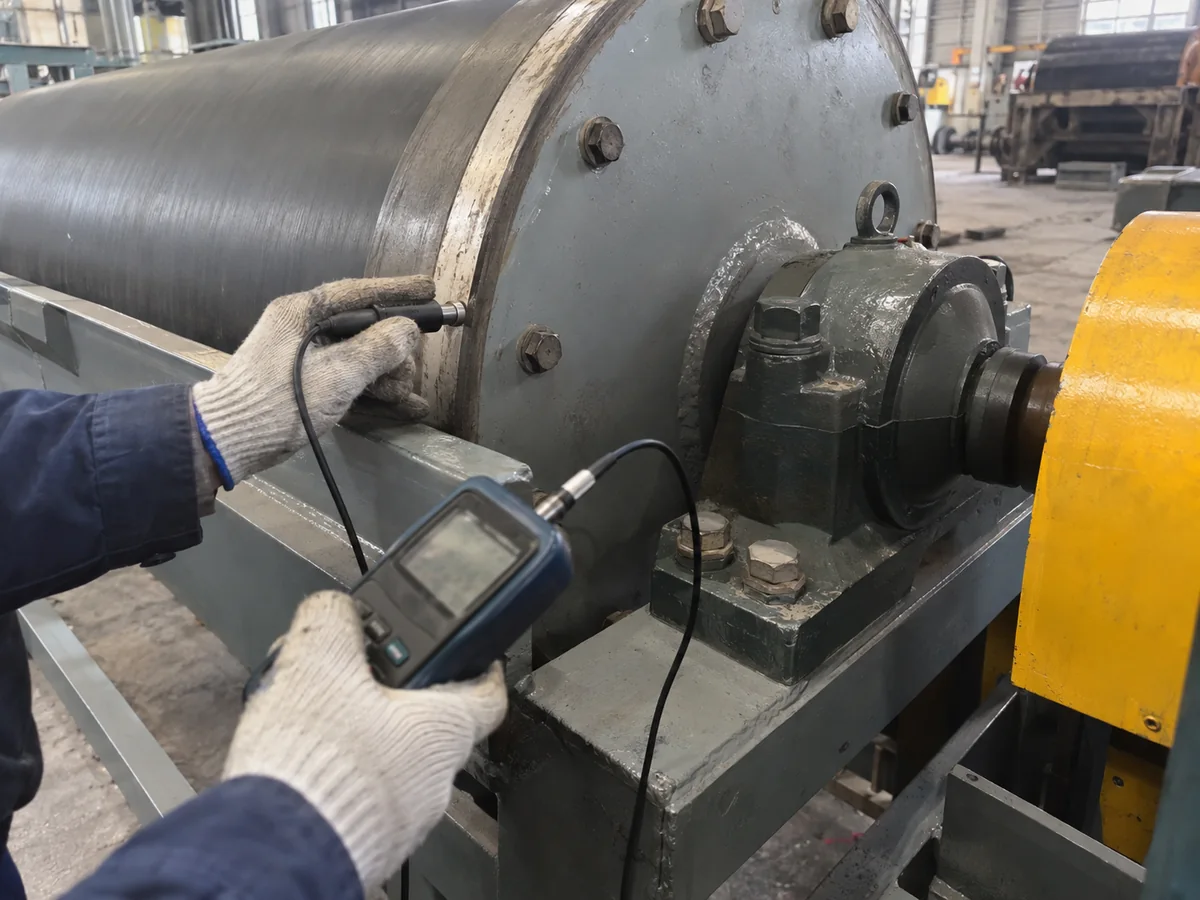
Vergleich von Losreiß- oder Haltekraft nach einer einheitlichen Methode
Verwenden Sie die Anzugskraft, wenn die Frage lautet, wie viel Kraft erforderlich ist, um ein festgelegtes ferromagnetisches Prüfstück unter einem festgelegten Prüfaufbau zu lösen. Veröffentlichte Verfahren für Zugkraftprüfungen definieren Prüfstück, Abstand bzw. Distanzstück, Position, Zugrichtung und Wiederholungsmethode, da diese Variablen den Messwert wesentlich beeinflussen.
Für den Lieferantenvergleich ist der Prüfaufbau Bestandteil des Ergebnisses. Eine Angabe zur Anzugskraft ohne Prüfaufbau und Methode ist unvollständig.

Zeitliche Verlaufskontrolle desselben installierten Abscheiders
Beide Methoden können zur Verlaufskontrolle eingesetzt werden, wenn die Referenzmessung reproduzierbar ist und später dieselbe Methode verwendet wird. Ziel ist hier nicht der Nachweis einer absolut und allgemein gültigen Magnetstärke, sondern die Feststellung, ob sich der gemessene Zustand gegenüber einer bekannten Referenz verändert hat.
Wenn sich Prüfposition, Sonde, Prüfstück, Distanzstück oder Vorgehensweise des Bedieners ändern, kann ein scheinbarer “Kraftverlust” auf eine Änderung der Prüfmethode und nicht auf eine tatsächliche Veränderung des Abscheiders zurückzuführen sein.
Wenn sich der Messwert geändert hat: Stellen Sie zunächst sicher, dass Messgerät oder Sonde, Messstelle, Sondenausrichtung, Prüfkörper, Abstandhalter oder Spalt, Zugrichtung und der jeweils relevante physikalische Zustand mit dem Ausgangswert übereinstimmen. Verschmutzungen, zurückgehaltenes ferromagnetisches Material, eine veränderte Abdeckung oder Auskleidung, gegebenenfalls die Temperatur oder ein anderer Erregungszustand können die Prüfbedingungen ebenfalls verändern.
Wenn der magnetische Ausgangswert stabil ist, die Abscheideleistung jedoch schlechter ausfällt: Geben Sie nicht sofort der Magnetbaugruppe die Schuld. Prüfen Sie, ob sich Materialschichthöhe, Durchsatz oder Geschwindigkeit, Größe der Verunreinigungen, Zugänglichkeit der Verunreinigungen, Feuchtigkeit oder Agglomeration, Materialverteilung oder Arbeitsabstand geändert haben.
Nächster Schritt: Erst nachdem Referenzmethode und Prozessbedingungen überprüft wurden, sollten Sie einen veränderten Messwert als Hinweis darauf werten, dass sich der magnetische Zustand selbst verändert haben könnte.
Nachweis von Abscheidung, Rückgewinnung oder Reinheit im tatsächlichen Material
Führen Sie einen Prozesstest mit Material durch, das den geplanten Produktionsbedingungen entspricht, wenn die Entscheidung das Produktionsergebnis betrifft. Materialeigenschaften, Größe und magnetisches Ansprechverhalten der Verunreinigungen, Durchfluss oder Geschwindigkeit, Schütthöhe, Arbeitsabstand, Abscheidergeometrie und Probenahmemethode können das Ergebnis beeinflussen.
Eine statische magnetische Messung kann nützliche Hinweise auf die Magnetkomponente liefern, beweist jedoch allein keine Aussage zur Prozessleistung.
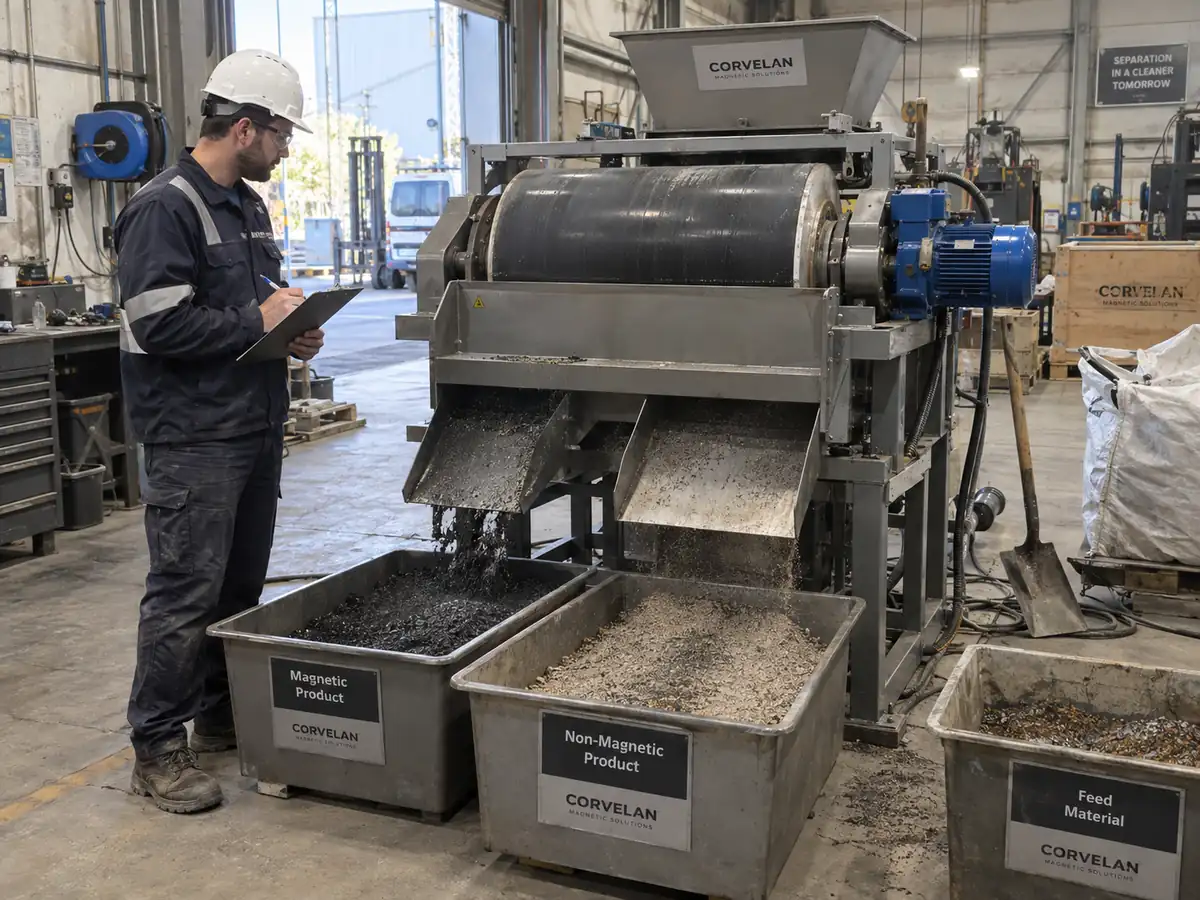
Wann sind zwei Gauß-Messwerte tatsächlich vergleichbar?
Dasselbe Gerät reicht nicht aus; Methode, Position und Abstand müssen übereinstimmen. Zwei Gauss-Messwerte sind nur dann vergleichbar, wenn Messmethode, Messstelle und die relevanten Betriebsbedingungen hinreichend gleichwertig sind.
Prüfen Sie mindestens die folgenden Angaben, bevor Sie Lieferantenwerte vergleichen:
- Messgerät und Sondentyp: Dokumentieren Sie die für die Messung verwendete Konfiguration von Messgerät und Sonde.
- Sondenausrichtung: Die Sonde muss im Verhältnis zum gemessenen Feld stets gleich ausgerichtet werden.
- Exakter Messort: Definieren Sie den Messpunkt auf der Magnetfläche oder relativ zum Magnetpol, statt lediglich einen “Oberflächen-Gaußwert” anzugeben.”
- Abstand bzw. Luftspalt: Geben Sie an, ob der Wert bei Kontakt bzw. an der Oberfläche oder in einem definierten Abstand ermittelt wurde.
- Oberflächen- und Einbaubedingungen: Geben Sie relevante Abdeckungen, Hülsen, Auskleidungen oder sonstige Barrieren an, sofern sie Teil der Messbedingungen sind.
- Betriebszustand: Wenn die Temperatur, der Erregungszustand oder eine andere kontrollierte Bedingung für die jeweilige Anlage relevant ist, muss sie erfasst werden. Gehen Sie nicht davon aus, dass jede Messung unter demselben Betriebszustand durchgeführt wurde.
- Vorgabe für die Berichterstattung: Geben Sie an, ob es sich bei dem angegebenen Wert um einen Spitzenwert, einen Mittelwert, einen kartierten Messpunkt oder einen anderen definierten Wert handelt.
Der entscheidende Fehler besteht darin, anzunehmen, dass dieselbe Einheit einen direkten Vergleich ermöglicht. Das ist nicht der Fall. Die Angabe eines “höheren Gaußwerts” ist für die Beschaffung kaum aussagekräftig, wenn sich der Messpunkt und das Verfahren, mit denen dieser Wert ermittelt wurde, nicht reproduzieren lassen.
Wenn der Lieferant Messposition und Messverfahren nicht eindeutig definieren kann, behandeln Sie die prominent angegebene Kennzahl als unvollständige Daten und nicht als Beleg dafür, dass ein Abscheider stärker ist.
Dieselbe Einheit bedeutet nicht, dass derselbe Test durchgeführt wurde. Ein Anbieter misst möglicherweise direkt an der Magnetoberfläche und gibt einen Spitzenwert an, während ein anderer in einem bestimmten Abstand oder an einer anderen definierten Position misst. Beide Ergebnisse können zulässigerweise in Gauß angegeben werden, beantworten jedoch nicht dieselbe Vergleichsfrage.
So beurteilen Sie den Wert: Wenn Sie die Sonde nicht wieder an der angegebenen Position ansetzen und die Messbedingungen reproduzieren können, ist der Wert für eine belastbare Lieferantenbewertung noch nicht ausreichend normiert.

Wann sind zwei Ergebnisse der Abzugskraft tatsächlich vergleichbar?
Die Abzugskraft ist nur bei Verwendung desselben definierten Prüfaufbaus und derselben Prüfmethode vergleichbar. Zwei Ergebnisse zur Abzugskraft sind nur vergleichbar, wenn Prüfaufbau und Prüfverfahren kontrolliert übereinstimmen. Prüfstück, Luftspalt, Messposition und Zugrichtung können die gemessene Kraft so stark verändern, dass eine Lieferantenbewertung nicht mehr aussagekräftig ist.
Definieren Sie vor dem Vergleich von Abzugskraftwerten:
- Kraftmessgerät: Den Gerätetyp sowie gegebenenfalls den relevanten Kalibrier- bzw. Verifizierungsstatus.
- Ferromagnetisches Prüfstück: Material, Größe, Form und Befestigungsanordnung.
- Distanzstück oder Luftspalt: Geben Sie an, ob die Prüfung im direkten Kontakt erfolgt oder ein definiertes nicht ferromagnetisches Distanzstück verwendet wird.
- Prüfposition: Dokumentieren Sie die genaue Position und, sofern relevant, die Position des Magnetpols.
- Abzugsrichtung: Ziehen Sie stets in gleichbleibender Richtung senkrecht zur Magnetfläche; veröffentlichte Prüfverfahren geben für Abreißprüfungen häufig einen senkrechten Abzug vor.
- Oberflächenzustand: Verschmutzungen, anhaftendes eisenhaltiges Material, Verschleiß oder ein unbeabsichtigter Luftspalt können das Ergebnis verändern.
- Wiederholungsmethode: Wiederholen Sie die Messung mit demselben Prüfaufbau, damit ein einzelnes, vom Bediener abhängiges Ergebnis nicht als vollständiger Prüfdatensatz behandelt wird.
Sicherheitshinweis: Abzugstests mit starken Magneten und eisenhaltigen Prüfstücken können Quetschgefahren und Gefahren durch plötzliches Lösen verursachen. Befolgen Sie das Verfahren des Geräteherstellers sowie die Regeln Ihres Standorts zur Freischaltung und Absicherung; dieser Artikel ist weder eine Maschinenprüfanweisung noch eine Risikobeurteilung.

Dies ist besonders wichtig, wenn ein Angebot lediglich einen Kraftwert in Kilogramm-Kraft, Pfund-Kraft oder Newton angibt. Die Umrechnung der Krafteinheit gleicht ein anderes Prüfstück, einen anderen Luftspalt oder eine andere Prüfstelle nicht aus.
Warum zwei gleichzeitige Änderungen zu Fehlinterpretationen führen können
Ein größeres Stahlprüfstück in Kombination mit einem kleineren Luftspalt kann die gemessene Abzugskraft erhöhen. Wenn beide Bedingungen gleichzeitig geändert werden, kann ein höheres Ergebnis nicht allein einem stärkeren Abscheider zugeschrieben werden.
Auch der umgekehrte Fall kann zu Fehlinterpretationen führen: Ein kleineres Prüfstück in Kombination mit einem größeren Distanzstück kann das Ergebnis verringern, selbst wenn sich die Magnetbaugruppe selbst nicht verändert hat.
Vergleichsregel: Wenn Prüfstück und Luftspalt gleichzeitig geändert werden, stellen Sie vor der Rangordnung der Ergebnisse einen definierten Prüfaufbau wieder her.
Warum der Arbeitsabstand den Vergleich beeinflussen kann
Vergleichen Sie Gauß- oder Abzugskraftmesswerte dort, wo sich der Fremdstoff bewegt – nicht nur an der Magnetfläche. Ein Band, eine Auskleidung, eine Wand, eine Produktschicht, ein Distanzstück oder ein Luftspalt verändert die Messposition. Zeichnen Sie daher für jedes Angebot denselben Referenzpunkt und dieselben Bedingungen auf. Für die vollständige Methode zur Definition des Abstandsaufbaus und zum Vergleich der Einbaugeometrie lesen Sie den Leitfaden zum Arbeitsabstand von Magnetabscheidern.
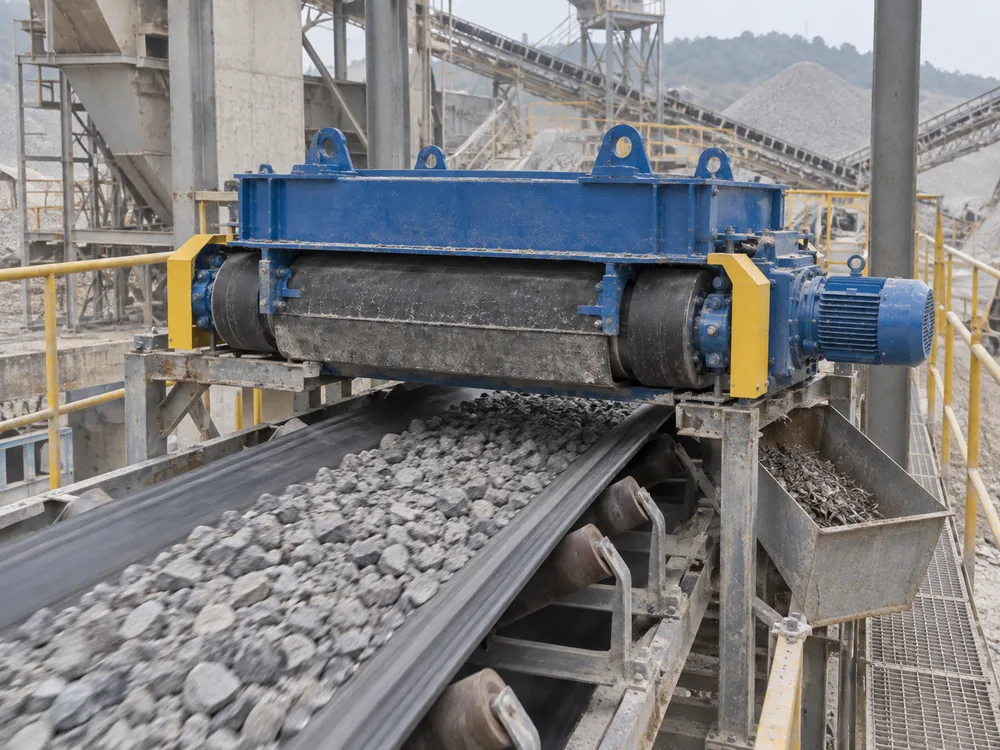
Was Gauß- oder Abzugskraftmessungen über die Abscheideleistung nicht nachweisen können
Keiner der beiden statischen Tests allein belegt die tatsächliche Abscheideleistung. Weder der Gauss-Messwert noch die Abzugskraft allein belegen die Abscheideeffizienz, den Rückgewinnungsgrad, die Reinheit oder die Restverunreinigung in einem laufenden Prozess.
Diese statischen Prüfungen können unter einer definierten Bedingung nützliche Informationen über eine Magnetkomponente liefern. Das Prozessergebnis hängt jedoch zusätzlich davon ab, wie das Zielmaterial und die Verunreinigung während des Betriebs mit dem Abscheider interagieren.
Ordnen Sie die Nachweise der jeweiligen Aussage zu:
| Getroffene Aussage | Zu verwendender Nachweis | Warum |
|---|---|---|
| “Die magnetische Flussdichte an diesem Punkt beträgt X” | Definierte Gauss-Messung | Die Aussage bezieht sich auf eine Punktmessung |
| “Die Abreißkraft unter diesem Versuchsaufbau beträgt X” | Definierter Abzugskrafttest | Die Aussage bezieht sich auf eine Kraftmessung mit einem festgelegten Prüfaufbau |
| “Die magnetischen Bedingungen haben sich gegenüber dem Ausgangswert verändert” | Wiederholung desselben kontrollierten Referenztests | Trendanalysen erfordern eine einheitliche Methodik |
| “Der Abscheider erfasst diesen Fremdkörper unter diesen Betriebsbedingungen” | Prozessprüfung mit Material, das die geplanten Produktionsbedingungen repräsentiert, sowie mit festgelegten Betriebs- und Probenahmebedingungen | Die Aussage betrifft das Prozessverhalten |
| “Der Prozess erreicht einen spezifizierten Rückgewinnungsgrad/Reinheitsgrad/Restgehalt” | Definierter Prozessversuch oder Abnahmeprüfung bei der Inbetriebnahme mit Probenahme | Die Aussage setzt ein messbares Produktionsergebnis voraus |
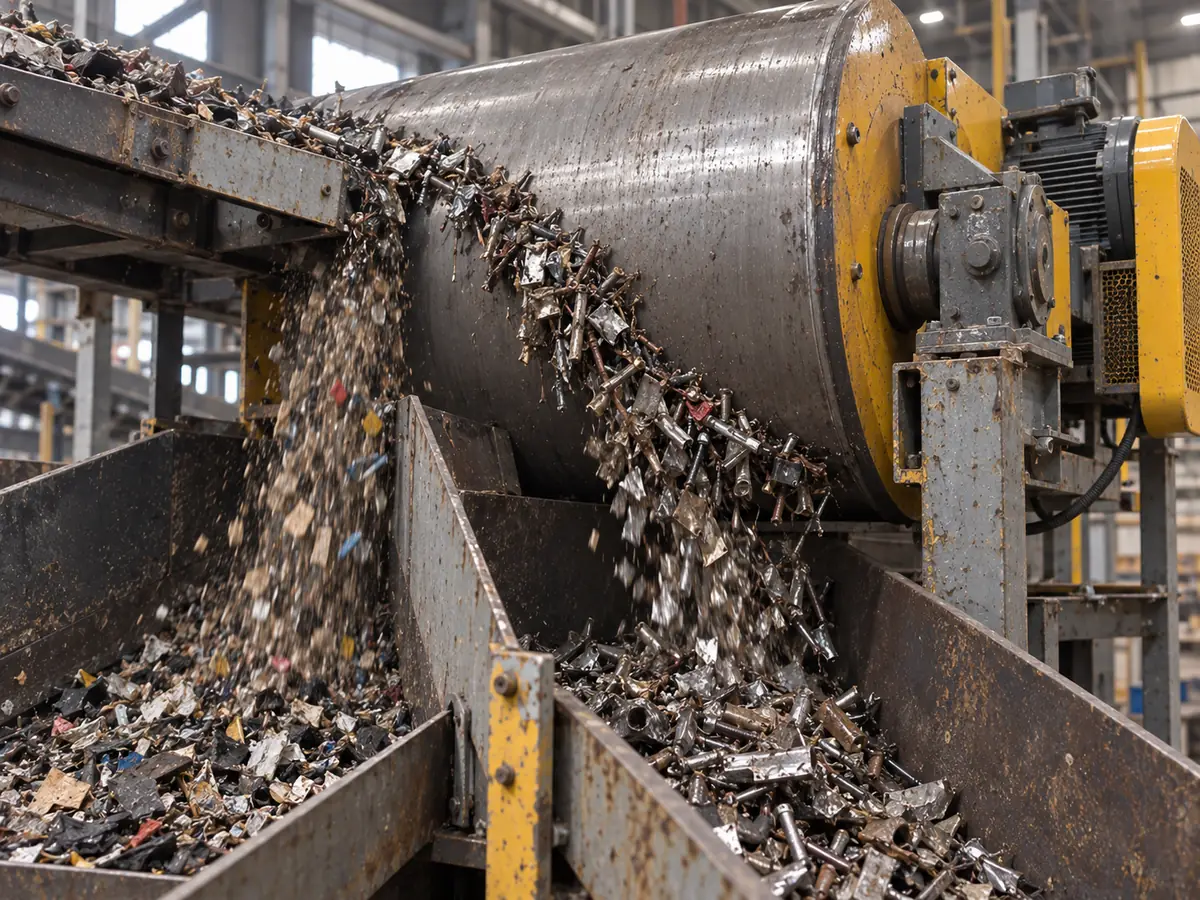
Veröffentlichte technische Hinweise weisen darauf hin, dass die Abscheideleistung von Variablen beeinflusst wird, die über die magnetische Feldstärke hinausgehen, darunter Durchfluss, Partikeleigenschaften, Geometrie und Schüttdichte. Standardisierte Prüfkörper für Abzugskraftprüfungen können die Wiederholbarkeit verbessern, bilden jedoch nicht automatisch die Form oder das Verhalten des tatsächlich erfassten Fremdkörpers nach.
Diese Unterscheidung ist bei der Beschaffung von Bedeutung. Ein technisch vollständiger Komponententest kann dennoch der falsche Nachweis für eine Prozessgarantie sein.
Zustand von Material und Verunreinigung
Partikelgröße, Form, magnetisches Ansprechverhalten, Feuchtigkeit und Materialzustand können beeinflussen, wie leicht eine Verunreinigung dem Magnetfeld ausgesetzt und erfasst wird. Ein für reproduzierbare Prüfungen ausgewählter Prüfkörper ist nicht automatisch ein physikalisch gleichwertiger Ersatz für die tatsächliche Verunreinigung.
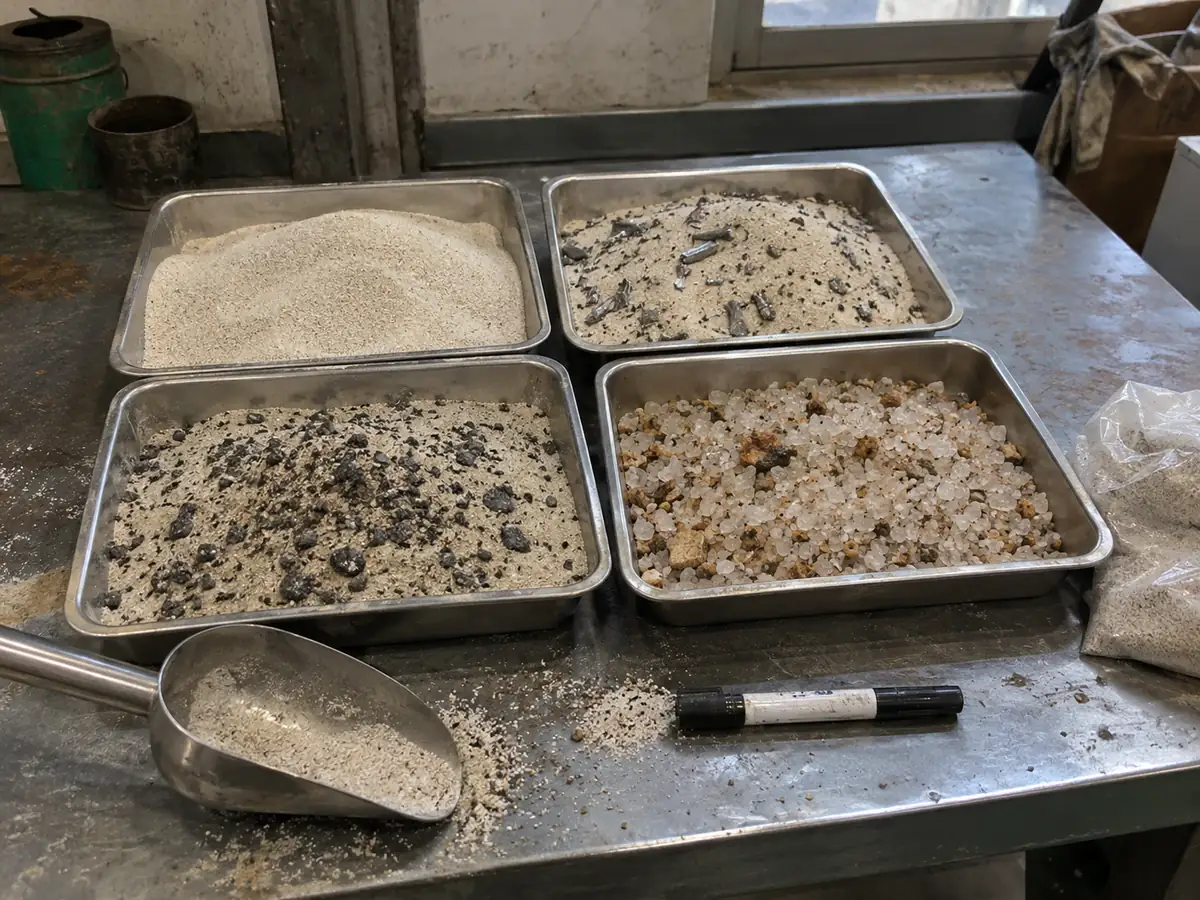
Materialstrom, Schütthöhe und Geschwindigkeit
In einem bewegten Produktstrom wirken konkurrierende Kräfte und es gelten Verweilzeitbegrenzungen, die bei einer statischen Oberflächenmessung nicht auftreten. Bezieht sich die kommerzielle Aussage auf den laufenden Prozess, ist der Betriebsbereich zu definieren, statt Ergebnisse aus einem Prüfstands- oder Oberflächenmesswert abzuleiten.
Geometrie und Arbeitsabstand
Der Verlauf der Produkt- und Verunreinigungsbewegung relativ zum Magnetelement ist entscheidend. Ein hoher lokaler Oberflächenwert kann weniger relevant sein, wenn die kritische Verunreinigung das Magnetelement in größerem Abstand passiert.
Was geschieht, wenn sich mehrere Bedingungen gleichzeitig ändern?
| Kombinierte Betriebsbedingung | Was sich ändert | Was ist zu tun? |
|---|---|---|
| Feine oder schwach magnetisch ansprechende Verunreinigung + große Schütthöhe + höhere Strömungsgeschwindigkeit | Es kann schwieriger sein, die Zielverunreinigung ausreichend lange dem Magnetfeld auszusetzen. | Leiten Sie die Abscheidung nicht aus einem magnetischen Oberflächenmesswert ab; prüfen Sie repräsentatives Material unter den vorgesehenen Strömungsbedingungen. |
| Gröberes, stark magnetisch angezogenes Eisenmetallteil + geringe Schütthöhe + günstige Zuführung | Bei demselben angegebenen magnetischen Messwert kann die Abscheidung leichter sein. | Verwenden Sie diesen leichteren Fall nicht, um die Abscheidung schwierigerer Verunreinigungen oder unter Bedingungen mit größerer Schütthöhe zu garantieren. |
| Stabiler Referenzwert für Gauss oder Abzugskraft + schlechter werdendes Prozessergebnis | Die Magnetkomponente ist möglicherweise nicht die Variable, die sich geändert hat. | Prüfen Sie Schütthöhe, Durchfluss, Materialzustand, Zustand der Verunreinigung, Aufgabeausführung und Arbeitsabstand, bevor Sie auf einen Magnetverlust schließen. |
Gegenbeispiel – gleicher Messwert, anderes Prozessergebnis: Zwei Abscheider können denselben definierten magnetischen Messwert aufweisen und dennoch unter unterschiedlichen Prozessbedingungen arbeiten. Eine flache, gleichmäßig aufgegebene Materialschicht stellt eine andere Abscheidungsaufgabe dar als eine dickere oder sich schneller bewegende Materialschicht.
Der Messwert ist nicht falsch geworden; die Fragestellung hat sich geändert. Ein gültiger komponentenbezogener Messwert kann dennoch die falsche Grundlage für eine Entscheidung über die Prozessleistung sein.
Prüfung des tatsächlichen Produktionsergebnisses
Wenn es bei der Entscheidung um die Prozessleistung geht, definieren Sie die Prüfung anhand der Prozessanforderung: Material, Verunreinigung, Betriebsbedingung, Probenahmeverfahren, Kennzahl und Bestehens-/Nichtbestehenskriterium. So bleibt die Prüfung auf das Ergebnis ausgerichtet, das Sie beschaffen, anstatt von einem einzigen Messwert der magnetischen Stärke mehr nachweisen zu lassen, als er tatsächlich misst.
Welche Angaben sollte der Lieferant im Prüfbericht aufführen?
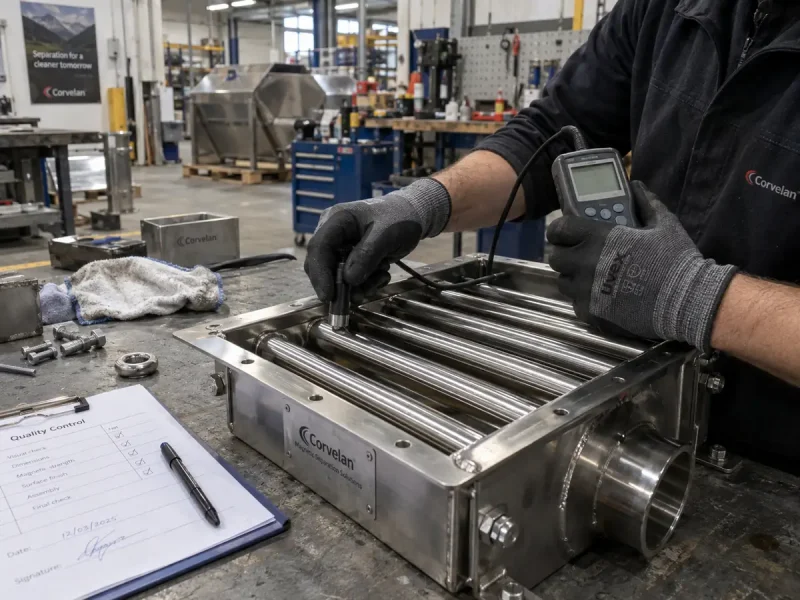
Fordern Sie zusammen mit dem Messwert auch den Kontext der Messmethode an; andernfalls ist der Messwert nicht auditierbar. Fragen Sie in der Praxis gemeinsam mit dem Messwert nach den Prüfbedingungen. Wenn das Ergebnis zum Vergleich von Lieferanten, zur Freigabe einer Auslegung oder zur Festlegung einer Basis für spätere Prüfungen verwendet werden soll, muss der Bericht genügend Informationen enthalten, um die Prüfung zu reproduzieren.
Vergleichen Sie diese Lieferantendaten:
| Projektangabe / Berichtsfeld | Warum dies den Vergleich verändert | Verwendungszweck |
|---|---|---|
| Geräte- oder Komponentenidentifikation | Verhindert, dass ein Ergebnis vom geprüften Gegenstand losgelöst wird | Rückverfolgbarkeit |
| Messgröße und Einheiten | Unterscheidet Gauß von Kraft und anderen Messgrößen | Gültigkeit grundlegender Vergleiche |
| Identifizierung des Messinstruments bzw. Messgeräts | Zeigt, welches Messsystem das Ergebnis erzeugt hat | Reproduzierbarkeit |
| Status der Kalibrierung oder Verifizierung, sofern erforderlich | Unterstützt die Verlässlichkeit, wenn die anwendbare Methode oder der Vertrag kontrollierte Messmittel erfordert | Rückverfolgbarkeit der Abnahme |
| Sondentyp oder Definition des ferromagnetischen Prüfkörpers | Diese können den Messwert wesentlich verändern | Normierung der Methode |
| Exakte Messstelle / Polreferenz | Magnetische Werte variieren je nach Position | Wiederholungsmessungen |
| Spalt, Abstandshalter oder Abstand | Der Arbeitsabstand beeinflusst die Aussagekraft und die gemessene Kraft | Vergleich unter Einbaubedingungen |
| Ausrichtung / Zugrichtung | Die Messgeometrie beeinflusst das Ergebnis | Wiederholbarkeit |
| Oberfläche / maßgebliche Prüfbedingung | Verschmutzungen, Barrieren, Temperatur, Erregungszustand oder andere relevante Bedingungen können die Interpretation beeinflussen | Kontrolle der Bedingungen |
| Anzahl der Wiederholungen und Roh-/Einzelmesswerte | Zeigt die Wiederholbarkeit, statt sämtliche Streuung in einer einzigen Kennzahl zu verbergen | Nachvollziehbarkeit |
| Berichtsregel | Unterscheidet zwischen Spitzenwert, Durchschnittswert, räumlich erfasstem Wert oder einem anderen definierten Ergebnis | Dateninterpretation |
| Referenzwert oder vereinbarte Grundlage für die Bewertung als bestanden/nicht bestanden | Eine Zahl hat nur begrenzten Aussagewert für die Abnahme, wenn nicht bekannt ist, woran sie gemessen wird | Beschaffungs- oder Inbetriebnahmeentscheidung |
Nicht jedes Projekt benötigt dasselbe Nachweispaket
- Angebotsvergleich: Konzentrieren Sie sich auf die gemessene Größe, die Methode, den Messpunkt oder Messort, die Abweichung, die Prüfsonde oder den Prüfkörper sowie die Berichtsregel.
- Referenzwert im installierten Zustand oder Trendüberwachung im Rahmen der Instandhaltung: Ergänzen Sie Anlagenidentität, Wiederholungsmessort, Datum der Referenzmessung, Geräteidentifikation und die einzelnen Messwerte, damit spätere Prüfungen den Referenzwert reproduzieren können.
- Abnahme der Prozessleistung: Der Magnetprüfbericht allein ist nicht ausreichend; definieren Sie zusätzlich repräsentatives Material, Betriebsbedingungen, Probenahmeverfahren, Abnahmekennzahl und Grundlage für die Bewertung als bestanden/nicht bestanden.
Gehen Sie nicht davon aus, dass jeder Lieferant jedes Dokument standardmäßig als Lieferumfang bereitstellt. Nehmen Sie die erforderlichen Nachweise in die RFQ, die technische Vereinbarung, den Prüfplan oder das Abnahmedokument auf, bevor Sie sich auf das Ergebnis verlassen.
Für eine Gewährleistung der Prozessleistung beantworten der Magnetprüfbericht und der Prozessprüfplan unterschiedliche Fragen. Vereinbaren Sie beide, wenn beide für die Freigabe erforderlich sind.
Wenn eine Norm das Prüfverfahren ändert
Eine branchenspezifische Norm kann innerhalb ihres festgelegten Geltungsbereichs eine allgemeine Präferenz für Gauß oder Abzugskraft außer Kraft setzen.
von HACCP International 0909MAGSEP 2-2021 ist eine freiwillige Norm für abschließende Magnetabscheider, die zum Entfernen ferromagnetischer und schwach ferromagnetischer Partikel aus Produktströmen in der Lebensmittelindustrie eingesetzt werden. Die öffentlich zugänglichen Aktualisierungsunterlagen von HACCP International behandeln außerdem Anforderungen an das Prüfverfahren für die Magnetstärke und die Prüfinstrumentierung innerhalb dieses lebensmittelsicherheitsbezogenen Geltungsbereichs.

Das macht nicht den Standard jedoch nicht zu einer universellen Regel für Magnetabscheider im Bergbau, Nass-Trommelmagnetabscheider, Recyclingmagnete, Förderbandsysteme zur Entfernung von Fremdeisen oder jeden industriellen Magnetabscheider. Identifizieren Sie für diese Anwendungen zunächst den Vertrag, die branchenspezifische Anforderung, die Kundenspezifikation oder das Prüfziel, das den Test tatsächlich maßgeblich bestimmt.
Bevor Sie eine Norm anwenden, klären Sie drei Punkte: ob Ihre Branche und Ihr Prozess in ihren Geltungsbereich fallen, ob der Vertrag oder die Kundenspezifikation sie vorschreibt und ob der Test zur Komponentenverifizierung oder zur Prozessabnahme eingesetzt wird.
Wenn eine Norm vertraglich anwendbar ist, verwenden Sie für verbindliche Anforderungen die aktuelle offizielle Ausgabe und den erworbenen Normtext. Verlassen Sie sich nicht auf einen allgemeinen Vergleichsartikel als Ersatz für das maßgebliche Dokument.
Häufig gestellte Fragen
Ist ein höherer Gauss-Wert immer besser?
Nein. Ein höherer Gausswert bedeutet eine höhere gemessene Flussdichte am angegebenen Messpunkt und unter der angegebenen Bedingung. Er belegt nicht automatisch eine höhere Haftkraft oder eine bessere Abscheidung im tatsächlichen Prozess. Prüfen Sie zunächst, ob Messpunkte und Messverfahren gleichwertig sind, und klären Sie anschließend, ob dieser Messpunkt für die installierte Anwendung relevant ist.
Ist eine höhere Haftkraft immer besser?
Nein. Ein höheres Haftkraftergebnis ist nur für den definierten Prüfkörper, Luftspalt, Messort, die Prüfrichtung und das Prüfverfahren aussagekräftig. Ein anderer Prüfkörper oder ein kleinerer Luftspalt kann den Messwert erhöhen, ohne eine bessere Prozessleistung zu belegen.
Kann Gauß in Kilogramm oder Newton Abzugskraft umgerechnet werden?
Es gibt keine allgemeingültige Umrechnung für Magnetabscheider. Die Kraft hängt vom Magnetfeld sowie vom Material, der Geometrie und der Kontaktfläche des Prüfkörpers, vom Spalt und von den Bedingungen des Magnetkreises ab. Eine für einen bestimmten Prüfaufbau berechnete Beziehung darf nicht als allgemeine Umrechnung für einen anderen Abscheider verwendet werden.
Kann ich zwei Anbieter vergleichen, wenn beide Gaußwerte angeben?
Nur wenn die Messungen unter gleichwertigen, dokumentierten Bedingungen durchgeführt wurden. Prüfen Sie vor einem Vergleich der Werte die Sonde, die Ausrichtung, den exakten Messort, den Bezug zum Pol, den Abstand bzw. Spalt, den relevanten Betriebszustand und die Regel für die Ergebnisangabe.
Kann ich zwei Anbieter vergleichen, wenn beide eine Abzugskraft angeben?
Nur wenn Prüfgerät und Prüfverfahren gleichwertig sind. Prüfen Sie das Kraftmessgerät, Material, Größe und Form des Prüfkörpers, Distanzstück bzw. Spalt, Prüfposition, Zugrichtung, Oberflächenzustand und das Verfahren zur Wiederholung der Messung.
Welche Prüfung weist die tatsächliche Abscheideleistung nach?
Wenn es um Abscheidung, Rückgewinnung, Reinheit oder Restverunreinigung geht, liefert ein repräsentativer Prozess- oder Materialtest die aussagekräftigeren Nachweise. Definieren Sie Material, Verunreinigung, Betriebsbedingungen, Probenahmeverfahren, Kennzahl sowie die Grundlage für bestanden/nicht bestanden, damit der Test genau das Ergebnis misst, das Sie tatsächlich beschaffen.
Warum hat sich mein Gauß- oder Abzugskraft-Messwert verändert, obwohl der Abscheider nicht ausgetauscht wurde?
Prüfen Sie zunächst, ob Prüfpunkt, Sonde oder Kraftmessgerät, Sondenausrichtung, Prüfkörper, Distanzstück bzw. Spalt, Zugrichtung, Oberflächenzustand und der relevante Betriebszustand mit der vorherigen Referenzmessung übereinstimmen. Ein veränderter Messwert kann auf eine veränderte Prüfbedingung zurückzuführen sein. Erst nach diesen Prüfungen sollten Sie untersuchen, ob sich die magnetischen Bedingungen selbst verändert haben.
Was ist zu tun, wenn das Gauß- oder Abzugskraft-Ergebnis stabil bleibt, die Abscheideleistung jedoch abnimmt?
Prüfen Sie Änderungen des Materialzustands, der Größe oder Zugänglichkeit der Verunreinigung, der Schütthöhe, des Durchsatzes oder der Geschwindigkeit, der Materialaufgabe, des Arbeitsabstands und der Abscheidergeometrie, bevor Sie den Magneten als Ursache ansehen. Wenn sich die geschäftliche Entscheidung auf das Prozessergebnis bezieht, verwenden Sie einen repräsentativen Material- oder Prozessversuch unter definierten Betriebs- und Probenahmebedingungen.