
Ein aussagekräftiges Prüfverfahren für Förderband-Metalldetektoren umfasst die Prüfung definierter Metalltestkörper im realen Produktstrom an festgelegten Positionen und bei festgelegten Geschwindigkeiten. Anschließend wird nachgewiesen, dass die Anlage wie gefordert einen Alarm auslöst, stoppt oder das betroffene Material ausschleust. Eine Alarmprüfung bei leerem Förderband ist lediglich eine Erstprüfung. Für die Abnahme müssen das tatsächliche Produkt, die schwierigsten Positionen und die vollständige Reaktion der Anlage geprüft werden.
Bei einem Schüttgutförderer bedeutet dies, Metall innerhalb der Materialschüttung zu prüfen und sicherzustellen, dass es nicht in den zu schützenden Brecher oder die Mühle gelangt. Bei Säcken oder Einzelprodukten muss außerdem geprüft werden, ob das richtige Produkt aus dem Gutproduktstrom ausgeschleust wird. Gehen Sie zunächst von der Aufgabe aus, die Ihre Anlage erfüllen muss, und richten Sie das Prüfverfahren danach aus.
Was muss die Prüfung eines Förderband-Metalldetektors nachweisen?
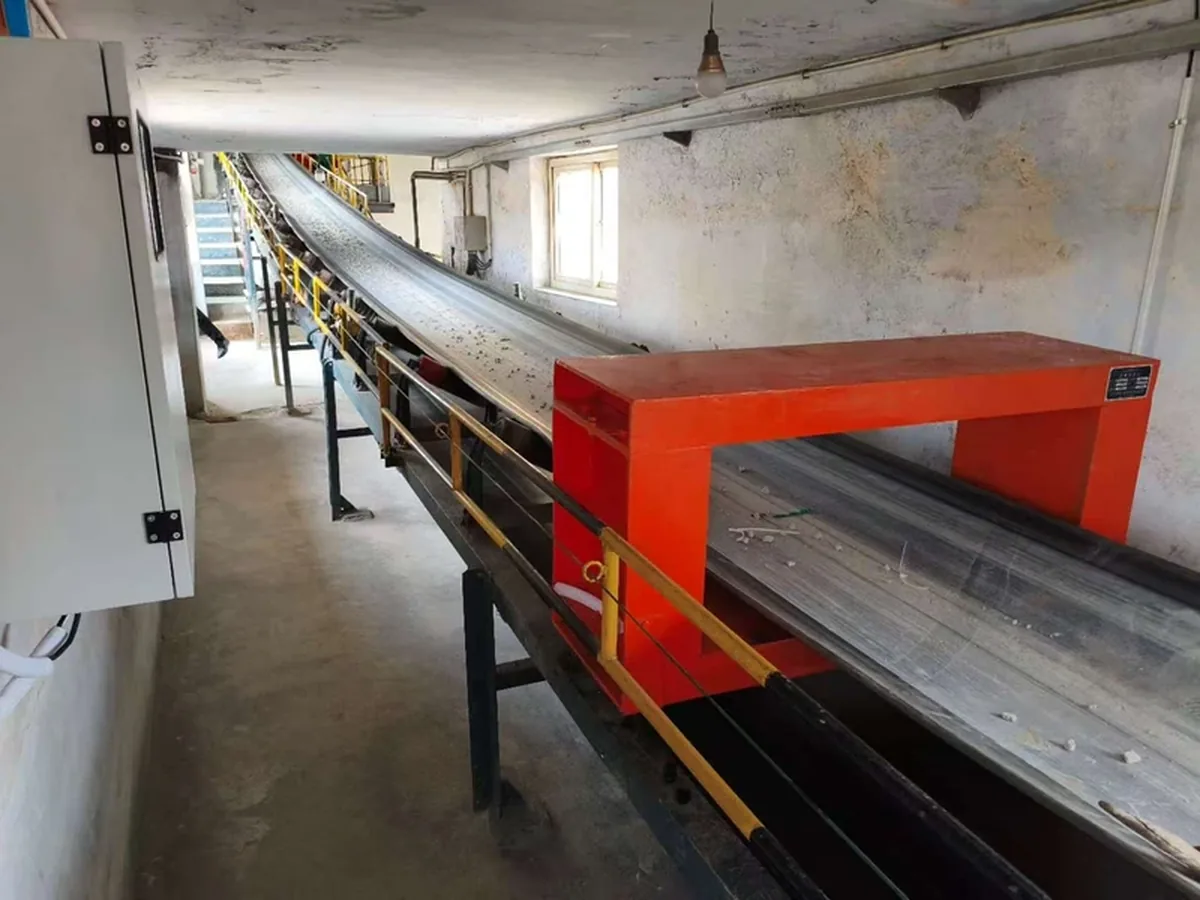
Die Prüfung sollte nachweisen, dass jeder vorgeschriebene Metallprüfkörper erkannt wird und die festgelegte Reaktion der Förderlinie unter allen abzunehmenden Betriebsbedingungen ordnungsgemäß funktioniert. Legen Sie die Bestehenskriterien vor der Durchführung der Prüfung schriftlich fest, damit ein günstiges Ergebnis nicht nachträglich zum Abnahmekriterium wird.
Bei einer Werksabnahme werden die gelieferte Ausrüstung und die im Werk nachgebildeten Bedingungen geprüft. Bei einer Abnahme am Aufstellort werden das installierte Förderband, seine Umgebung und die angeschlossenen Steuerungen geprüft. Anschließend wird bei Routineprüfungen anhand einer festgelegten Teilmenge dieser Bedingungen nachgewiesen, dass die abgenommene Konfiguration weiterhin ordnungsgemäß funktioniert. Mit einer Vorführung im Werk lässt sich die Prüfung des Anhaltewegs am Aufstellort nicht durchführen, wenn das betreffende Förderband dort nicht vorhanden ist.
Tragen Sie vor der Prüfung folgende Angaben in das Prüfblatt ein:
- Das Prüfobjekt: Metallart oder Legierung, Größe, Form und gegebenenfalls maßgebliche Ausrichtung.
- Das Material oder Produkt: Charge, Verpackung, Temperatur- oder Feuchtigkeitszustand sowie die normale und die maximal zulässige Schütthöhe.
- Das Förderband: Detektoröffnung bzw. Sensorposition, Bandkonstruktion und Bandverbindung, Geschwindigkeitsbereich sowie gegebenenfalls die Produktabstände.
- Der Prüfumfang: Positionen, Betriebsbedingungen und vorgesehene Durchläufe je Bedingung.
- Das erforderliche Ergebnis: Erkennung, Alarmierung, Stopp, Kennzeichnung oder Ausschleusung sowie das Abnahmekriterium für jede installierte Reaktion auf einen Fehlerfall.
- Die Entscheidung: wer der Prüfung beiwohnt, wer sie genehmigt und wie Fehler und Wiederholungsprüfungen dokumentiert werden.
Führen Sie auch einen festgelegten Testlauf ohne zugesetztes Prüfmetall durch, um unerwünschte Auslösungen zu beurteilen. Legen Sie dessen Dauer oder Produktanzahl sowie das zulässige Ergebnis im Voraus fest. Ein Detektor, der den Prüfkörper erkennt, aber die normale Produktion wiederholt stoppt, muss vor der Abnahme weiter optimiert werden.
Welche Produktproben und Metalltestkörper sollten Sie verwenden?
Verwenden Sie repräsentatives Produktionsmaterial zusammen mit eindeutig gekennzeichneten Metallprüfkörpern. Berücksichtigen Sie außerdem anspruchsvollere Produktbedingungen und tatsächliche Formen von Verunreinigungen, die das Ergebnis beeinflussen könnten. Führen Sie die Materialprobe und den Metallprüfkörper als getrennte Einträge im Prüfprotokoll auf.
Wählen Sie Produktproben aus, die für die Produktionslinie repräsentativ sind
Entnehmen Sie Material aus dem zu prüfenden Prozess. Dokumentieren Sie die Charge und messen Sie die Schichthöhe am Detektor, anstatt ersatzweise die Einstellung der Zuführeinrichtung heranzuziehen. Dokumentieren Sie bei verpackten Produkten die Abmessungen der gefüllten Verpackung, das Gewicht, die Verpackungsart und die tatsächliche Lage auf dem Förderband.
Berücksichtigen Sie die normale Produktion sowie relevante Grenzbedingungen des zulässigen Prozessbereichs: größere Schichthöhen, ungleichmäßige Befüllung, feuchteres Material oder ein Produkt mit abweichender Temperatur. Diese Bedingungen können das Hintergrundsignal beeinflussen, das häufig als Produkteffekt. Drücken Sie einen ungleichmäßig gefüllten Testbeutel nicht flach, wenn die regulären Beutel den Detektor ebenfalls mit einer solchen Ausbeulung erreichen.
von Anritsu Technischer Hinweis zur Produktzuführung und automatischen Einstellung zeigt, warum eine repräsentative Produktzuführung wichtig ist. Manuelle Zuführung nahe am Detektorkopf, Kondensation und Änderungen der Produktdicke können das eingelernte Signal beeinflussen. Lernen Sie das Produkt unter den vorgesehenen Produktionsbedingungen ein oder richten Sie es unter diesen Bedingungen ein und überprüfen Sie anschließend die Einstellung.
Fassen Sie Produkte nur dann zu Gruppen zusammen, wenn die ausgewählten Muster die relevanten Unterschiede abdecken. Ähnliche Bezeichnungen oder Rezepturen belegen nicht, dass dieselbe Einstellung geeignet ist. Eine andere Beuteldicke, Füllhöhe oder Verpackung kann eine weitere Prüfbedingung erfordern.
Verwenden Sie Prüfkugeln und reale Verunreinigungen für unterschiedliche Prüfzwecke
Kugeln mit bekannter Größe bieten eine reproduzierbare Referenz für die Empfindlichkeit, da bei einer Kugel keine unterschiedlichen Längs- oder Querausrichtungen auftreten. Zertifizierte Prüfkörper dokumentieren die Metallart und deren Größe. Gleichen Sie vor der Verwendung die Kennzeichnung mit dem Zertifikat ab und prüfen Sie den Träger auf Beschädigungen.
Wählen Sie die Metalle aus, die in der Anwendung erkannt werden müssen:
- Eisenmetall: eisenhaltige Prüfkörper, beispielsweise eine vereinbarte Stahlkugel oder ein Maschinenbruchstück.
- Nichteisenmetall: Geben Sie den Werkstoff an, z. B. Messing oder Aluminium; erfassen Sie nicht nur “NFe”, wenn die Legierung relevant ist.
- Edelstahl oder andere spezielle Zielmaterialien: Geben Sie, sofern bekannt, die Werkstoffsorte an. Berücksichtigen Sie auch Teile aus Manganstahl, wenn diese tatsächlich zum Schutz der Anlage erkannt werden müssen.
Legen Sie die erforderliche Größe für jedes Zielmaterial separat fest. Eine reine Schutzaufgabe gegen eisenhaltige Fremdkörper und eine Produktinspektion auf sämtliche Metalle erfordern unterschiedliche Erfassungsbereiche.
Führen Sie kontrollierte Versuche mit repräsentativen Drähten, Flocken, Schrauben oder anderen relevanten Formen durch. Dokumentieren Sie Durchmesser und Länge des Drahts bzw. die Abmessungen eines Fragments und prüfen Sie praxisrelevante Ausrichtungen. Der Nachweis einer Kugel belegt nicht, dass jedes unregelmäßig geformte Fragment mit derselben größten Abmessung erkannt wird. Führen Sie die Ergebnisse für die kugelförmige Referenz und die tatsächliche Form in getrennten Zeilen auf.
Wo sollten die Prüfkörper platziert werden?
Prüfen Sie die Positionen, an denen das Metall tatsächlich entlanggeführt werden kann, einschließlich des zugänglichen Erfassungspfads mit der geringsten Empfindlichkeit der jeweiligen Detektorausführung. Dokumentieren Sie sowohl die Position innerhalb des Produkts als auch die Position relativ zum Sensor. “In der Mitte” ist zu ungenau, um den Versuch zu reproduzieren.
Schüttgut auf einem Vollrahmendetektor
Bei einem herkömmlichen Tunneldetektor mit symmetrisch abgeglichenen Spulen ist die geometrische Mitte der Öffnung üblicherweise der Bereich mit der geringsten Empfindlichkeit. Der METTLER TOLEDO Leitfaden zur Empfindlichkeit erläutert diesen Bezug auf die Mitte der Öffnung. Ein Prüfkörper, der nahe am Rahmen vorbeigeführt wird, kann ein stärkeres Signal erzeugen als derselbe Prüfkörper auf einem ungünstigen mittigen Prüfpfad.
Ermitteln Sie zunächst den vom Schüttgut eingenommenen Querschnitt. Eine zweckmäßige erste Prüfmatrix kann Positionen links, mittig und rechts umfassen, wobei die Prüfkörper nahe am Förderband, in der Mitte des Schüttguts und nahe an dessen Oberseite angeordnet werden. Verwenden Sie nur Positionen, an denen sich tatsächlich Material befindet, und ergänzen Sie anschließend alle bei den Prüfungen ermittelten ungünstigen Prüfpfade. Diese Matrix dient dazu, Positionen mit geringer Empfindlichkeit zu ermitteln; sie stellt keine verbindliche Neun-Punkt-Vorgabe für jeden Detektor dar.
Messen Sie die seitliche Position und die Höhe des Prüfkörpers von einem eindeutig festgelegten Bezugspunkt aus. Erfassen Sie die Lage des Metalls innerhalb seines Trägers und nicht nur die Außenkante des Trägers. Mit einer nichtmetallischen Halterung kann ein Prüfkörper in einer definierten Tiefe positioniert werden, sofern sie für die Produktionslinie geeignet ist und die zu prüfende Materialanordnung nicht verändert.
Unterband-Metalldetektoren
Bei einem unter dem Förderband angeordneten Sensor sind vorrangig die Prüfkörper zu untersuchen, die am weitesten vom Sensorelement entfernt sind. Dazu gehört auch der obere Bereich der maximal zulässigen Beladungshöhe. Prüfen Sie verschiedene Positionen über die gesamte Bandbreite, da das Bandprofil und die Sensorform den Abstand beeinflussen.
Ein auf einem leeren Förderband liegender Prüfkörper befindet sich beispielsweise wesentlich näher am Sensor als ein Prüfkörper im oberen Bereich einer hohen Beladung. Das Bestehen der ersten Prüfung ist daher ein Grund, mit der Prüfung unter Beladung fortzufahren, anstatt den oberen Beladungsbereich ungeprüft zu lassen. Ermitteln Sie anhand der installierten Sensoranordnung und der Messergebnisse den ungünstigsten Durchlaufweg.
Packungen und Beutel
Prüfen Sie den Prüfkörper an der vorderer, mittlerer und hinterer Bereich des Produkts sofern dies im Prüfplan gefordert ist. Diese Positionen liegen entlang der Förderrichtung. Damit werden die Erkennung innerhalb des Produkts und die für dessen Ausschleusung erforderliche zeitliche Abstimmung geprüft.
Legen Sie außerdem die seitliche Durchlaufposition und die Höhe des Prüfkörpers innerhalb der Durchlassöffnung fest. Ein Prüfkörper an der Vorderseite eines Beutels kann sich dennoch nahe an der Wand der Durchlassöffnung befinden; “vorn” bedeutet nicht “geringste Empfindlichkeit”. Wenn eine mittige Position erforderlich ist, bereiten Sie eine kontrollierte Prüfpackung oder eine geeignete Haltevorrichtung vor, mit der der Prüfkörper tatsächlich dort positioniert wird. Markieren Sie seine Position, damit der nächste Bediener die Prüfung reproduzieren kann.
Wie wird die Funktionsprüfung des Förderband-Metalldetektors durchgeführt?
Führen Sie zunächst einen kontrollierten Referenzlauf durch und lassen Sie anschließend bei Material unter den vereinbarten Bedingungen jeweils einen gekennzeichneten Prüfkörper einzeln passieren. Dokumentieren Sie die Erkennung und die tatsächliche Reaktion der Anlage getrennt. Behalten Sie beim Vergleich der Positionen unveränderte Prüfeinstellungen bei.
- Bereiten Sie sichere Einbringungs- und Rückgewinnungsstellen vor. Legen Sie fest, wie jeder Prüfkörper aufgefangen und zurückgewonnen wird, bevor er einen Brecher, eine Mühle oder ein verkaufsfähiges Produkt erreichen kann. Verwenden Sie eine geeignete Auffang- oder Rückhaltevorrichtung, die verhindert, dass der Prüfkörper in diese Anlagen gelangt, selbst wenn die Erkennung oder das Anhalten fehlschlägt. Halten Sie das Förderband an und sichern Sie es gegen Wiedereinschalten, bevor Sie Halterungen anbringen oder einen abgesicherten Bereich betreten. Halten Sie Personen während der Prüfungen bei laufender Anlage vom Förderband und vom Ausschleusmechanismus fern; befestigen Sie keine von Hand gehaltene Sicherungsleine, die sich verfangen könnte.
- Erfassen Sie die installierte Konfiguration. Dokumentieren Sie die Detektor-ID, das Produktprogramm bzw. die Einstellungen, die Position der Durchlassöffnung oder des Sensors, die Bandgeschwindigkeit und die Steuerungskonfiguration. Prüfen Sie, ob die vorgesehenen Alarmfunktionen sowie die Stopp- oder Ausschleuseinrichtungen für die Prüfung verfügbar sind.
- Lassen Sie das leere Förderband ohne zusätzlich eingebrachtes Metall laufen. Beobachten Sie die Bandverbindungen und den normalen Bewegungsablauf benachbarter Anlagenteile. Wenn an einer Bandverbindung oder während eines Maschinenzyklus wiederholt Alarme ausgelöst werden, beseitigen Sie diese Störeinwirkung, bevor Sie versuchen, kleine Testkörper zuverlässig zu erkennen.
- Lassen Sie repräsentatives Material ohne zusätzlich eingebrachtes Testmetall durchlaufen. Prüfen Sie die Stabilität bei der vorgesehenen Beladung und unter den geplanten Produktbedingungen. Wenn bei diesem Durchlauf eine Auslösung erfolgt, untersuchen Sie das Material auf mögliche tatsächliche Verunreinigungen und prüfen Sie Einflüsse der Installation. Gehen Sie nicht davon aus, dass jede Auslösung ein Fehlalarm ist.
- Führen Sie den ersten Erkennungstest unter Beladung durch. Bringen Sie den Testkörper mit der vorbereiteten sicheren Methode in seine festgelegte Position. Lassen Sie ihn bei der Prüfgeschwindigkeit vom Band durch den Detektorkopf fördern und halten Sie dabei die Hände vom Detektorkopf fern. Das manuelle Schwenken eines Prüfstabs verändert Bahn und Geschwindigkeit und kann das Signal beeinflussen.
- Beobachten Sie den vollständigen Ablauf. Dokumentieren Sie die Anzeige des Detektors, das von der Liniensteuerung empfangene Ausgangssignal und den daraus resultierenden Alarm, Stopp, die Kennzeichnung oder Ausschleusung. Stellen Sie bei einer Einzelprüfung den Prüfkörper vor dem nächsten Durchlauf sicher und identifizieren Sie ihn. Prüfen Sie bei einer geplanten Abfolge von Prüfpackungen am Ende der Abfolge den Verbleib jedes Prüfkörpers, bevor Sie eine weitere Prüfung beginnen.
- Vervollständigen Sie die Matrix. Führen Sie für jede geforderte Metallart, Position, Ausrichtung und Betriebsbedingung die vorgesehene Anzahl an Durchläufen durch. Stellen Sie bei einer Linie mit Stopp bei Detektion vor jedem Durchlauf den dokumentierten Prüfzustand wieder her. Berücksichtigen Sie bei kontinuierlicher Ausschleusung die vorgegebenen Bedingungen hinsichtlich Produktabstand und Geschwindigkeit.
Verwenden Sie bei der Abnahme das reguläre Produktionsrezept oder die reguläre Detektoreinstellung. Wird eine Einstellung geändert, dokumentieren Sie die Änderung und wiederholen Sie die davon abhängigen Prüfungen. Ein Prüfkörper mit stärkerem Signal oder eine günstigere Position kann bei der Fehlerdiagnose helfen, ersetzt jedoch keine nicht bestandene vorgeschriebene Prüfung.
Wie wird die Reaktion der gesamten Linie überprüft?
Verfolgen Sie den Prüfkörper vom Detektor bis zu seiner vorgesehenen kontrollierten Endposition. Ein Detektionssignal ist nur ein Teil des Ergebnisses. Prüfen Sie die tatsächlich vorhandenen und angeschlossenen Funktionen. Als erwartetes Ergebnis ist die freigegebene Steuerungssequenz zugrunde zu legen.
| Zu prüfende Funktion | Zu beobachtende Punkte | Abnahmeprüfung |
|---|---|---|
| Detektion | Anzeige oder Ereignis bei jedem bekannten Durchlauf des Prüfkörpers | Der erforderliche Prüfkörper wird an jeder im Plan festgelegten Position und unter jeder dort festgelegten Bedingung erkannt. |
| Alarm | Lokale Anzeige und gegebenenfalls erforderlicher Fernalarm | Der vorgesehene Bediener bzw. die vorgesehene Leitstelle erhält den korrekten Alarm. |
| Förderbandstopp | Bandlauf, Materialbewegung und endgültige Position des Prüfkörpers | Das Zielobjekt bleibt innerhalb des festgelegten Rückgewinnungsbereichs und prozessseitig vor der abgesicherten Gefahrenstelle. |
| Markierer | Position der Markierung relativ zum Zielobjekt | Der markierte Bereich enthält das Zielobjekt innerhalb des vereinbarten Suchfensters. |
| Automatische Ausschleusung | Die tatsächlich geprüfte Packung oder Materialportion, die in den Ausschleusbereich gelangt | Das Zielmaterial wird im kontrollierten Ausschleusstrom zurückgewonnen; anderes Produkt wird innerhalb des vereinbarten Ausschleusfensters behandelt. |
| Ausschleusbestätigung | Sensorstatus, Zeitsteuerung und tatsächliche Rückgewinnung des Zielmaterials | Die installierte Bestätigungsfunktion arbeitet wie vorgesehen, und die physische Ausschleusung erfolgt erfolgreich. |
| Fehlerreaktion | Installierte Eingänge für zu niedrigen Luftdruck, vollen Behälter, Detektorstörung oder andere vereinbarte Zustände | Jede ausgewählte Störung löst die festgelegte Warnung, Abschaltung oder eine andere definierte Reaktion aus. |
Messen Sie bei einem Schüttgutförderer, an welcher Stelle das Prüfobjekt nach dem Anhalten des beladenen Förderbands zum Stillstand kommt. Berücksichtigen Sie dabei die Verzögerung der Steuerung und das tatsächliche Nachlaufverhalten des Förderbands. Das Material kann rutschen oder sich weiterbewegen, nachdem der Antrieb einen Stoppbefehl erhalten hat. Allein anhand des Stoppsignals lässt sich die endgültige Position nicht bestimmen.
Lassen Sie auf einer Verpackungslinie normale Packungen vor und nach einer kontrollierten Prüfpackung im festgelegten Abstand durchlaufen. Prüfen Sie die Positionen des Prüfobjekts am vorderen und hinteren Ende sowie in der Mitte. Wenn ein kontinuierlicher Betrieb erforderlich ist, verwenden Sie mehrere aufeinanderfolgende Prüfpackungen, um zu prüfen, ob sich der Ausschleusmechanismus zurückstellen und erneut auslösen kann. Legen Sie bei der Beurteilung von benachbarten Packungen, die zusammen mit der Prüfpackung ausgeschleust wurden, das angegebene zulässige Ausschleusfenster zugrunde.
Machen Sie genaue Angaben zu Ausschleusbestätigung. Dies kann darauf hinweisen, dass ein Stellantrieb eine Position erreicht hat, und nicht darauf, dass die verunreinigte Packung in den Behälter gelangt ist. Der Eriez X8 Referenzleitfaden, um ein Beispiel zu nennen, beschreibt einen Bestätigungseingang, der über einen Schalter bei vollständig ausgefahrenem Ausschieber ausgelöst wird. Prüfen Sie separat, ob das Zielobjekt tatsächlich ausgeschleust wurde.
Qualifiziertes Personal muss die Fehlereingänge mithilfe der für das Gerät freigegebenen Simulations- oder Inbetriebnahmemethode prüfen. Erzeugen Sie keinen Druckluftausfall, indem Sie eine unter Druck stehende Verbindung lösen oder Schutzeinrichtungen umgehen. Dokumentieren Sie nicht installierte Funktionen als nicht zutreffend; eine vorgeschriebene, jedoch fehlende Funktion bleibt ein offener Abnahmepunkt.
Wann gilt eine Prüfung als bestanden, und was geschieht nach einer nicht bestandenen Prüfung?
Akzeptieren Sie die Prüfanordnung erst, wenn jede erforderliche Prüfzeile die jeweiligen Erkennungs- und Reaktionskriterien erfüllt, alle Fehler behoben und die entsprechenden Wiederholungsprüfungen abgeschlossen wurden. Lassen Sie eine nicht geprüfte Bedingung offen, anstatt sie als bestanden zu kennzeichnen.
Legen Sie vor der Prüfung die Anzahl der Durchläufe fest. Es gibt keine einheitliche Wiederholungszahl, die für jeden Schüttgutförderer, jedes Produktinspektionssystem und jede Kundenanforderung geeignet ist. Bestimmen Sie die Anzahl anhand des Anwendungsrisikos, der geltenden Kundenvorgaben und des vereinbarten Abnahmeumfangs.
Angenommen, ein Prüfplan für Verpackungseinheiten sieht beispielsweise drei Metallarten, drei Längspositionen und drei Wiederholungsdurchläufe je Kombination vor. Daraus ergibt sich: 3 × 3 × 3 = 27 Prüfdurchläufe für dieses Produkt und diese Betriebsbedingung. Für eine zweite, separat erforderliche Geschwindigkeitsbedingung kommt ein weiterer 27 hinzu. Zusätzliche seitliche oder vertikale Positionen werden jeweils in eigenen Zeilen erfasst. Diese Anzahlen dienen der Strukturierung der Arbeiten; eine kurze erfolgreiche Versuchsreihe ist keine messtechnisch belegte Garantie für die zukünftige Erkennungswahrscheinlichkeit.
Wenn eine Prüfung fehlschlägt, behalten Sie das ursprüngliche Ergebnis bei und betrachten Sie die Fehlerbilder getrennt:
- Ziel nicht erkannt: Überprüfen Sie zunächst die Identität des Ziels, seinen tatsächlichen Weg, die Geschwindigkeit, den Produktzustand und die gewählten Einstellungen. Ein verschobener Träger kann dazu führen, dass statt der vorgesehenen Prüfung eine andere durchgeführt wird. Wenn der Prüfaufbau korrekt ist, untersuchen Sie unter dieser Bedingung die Empfindlichkeit, den Produkteffekt und mögliche Störeinflüsse.
- Ziel erkannt, Reaktion fehlerhaft: verfolgen Sie das Ereignis über das Ausgangssignal, die Liniensteuerung, die Zeitsteuerung, den Aktor und die tatsächliche Produktbewegung. Eine Änderung der Detektorempfindlichkeit behebt nicht das Problem, wenn eine Packung die Ausschleusevorrichtung zum falschen Zeitpunkt erreicht.
- Auslösungen bei normalem Material: stellen Sie fest, ob tatsächlich eine Verunreinigung, ein materialbedingtes Signal, eine Beeinflussung durch das Förderband oder ein Installationsproblem vorliegt, bevor Sie die Ansprechschwelle ändern.
Wiederholen Sie nach der Korrektur die zuvor fehlgeschlagene Prüfung sowie alle weiteren Prüfungen, die von der Änderung betroffen sind. Eine Änderung einer gemeinsam verwendeten Empfindlichkeitseinstellung kann sich auf alle Metallarten und Positionen auswirken, für die diese Einstellung gilt; eine Änderung der Zeitsteuerung wirkt sich auf die betreffenden Geschwindigkeiten und Produktpositionen aus. Eine Nichtdetektion darf nicht dadurch aus der Bewertung gestrichen werden, dass nur spätere erfolgreiche Durchläufe protokolliert werden.
Tritt der Fehler während der Produktion auf, sperren Sie die betroffenen Materialien oder Produkte und verlassen Sie sich nicht mehr auf die ausgefallene Funktion, bis sie wiederhergestellt ist. Wenden Sie das betriebliche Produktsperrverfahren an, um die seit der letzten zufriedenstellenden Prüfung hergestellte Produktion zu bewerten und ihre Freigabe nach Abschluss der Untersuchung zu genehmigen.
Welche Angaben sollte das Abnahmeprotokoll enthalten?
Dokumentieren Sie ausreichend detailliert, damit ein anderer Bediener die Prüfung wiederholen und zur gleichen Entscheidung „bestanden“ oder „nicht bestanden“ gelangen kann. Bewahren Sie sowohl die Einzelergebnisse als auch die abschließende unterzeichnete Entscheidung auf.
Tragen Sie oben auf dem Blatt die Kennungen der Linie und des Detektors, den Prüfstandort, das Datum, den Bediener und den Zeugen, den Revisionsstand der Verfahrensanweisung, die Produkt- oder Materialcharge, die Detektoreinstellungen, die Anordnung der Durchlassöffnung oder Sensoren, die Art des Förderbands und der Bandverbindung sowie die angeschlossenen Reaktionseinrichtungen ein. Ergänzen Sie die vorgesehenen Bedingungen hinsichtlich Geschwindigkeit, Schütthöhe oder Packungsabstand sowie die Bestehenskriterien.
Verwenden Sie für jeden Durchlauf eine separate Zeile. Die folgenden Felder können in eine Tabellenkalkulation oder ein Prüfblatt übernommen werden:
| Protokollfeld | Einzutragende Angaben |
|---|---|
| Versuchs- und Durchlauf-ID | Eindeutige Zeilen-ID, die der vorgesehenen Bedingung und der Wiederholungsnummer zugeordnet ist |
| Materialzustand | Charge, gemessene Tiefe oder Packungsabmessungen, gegebenenfalls Feuchtigkeit oder Temperatur |
| Identität des Zielmaterials | Prüfkörper-ID, Metall oder Legierung, Kugeldurchmesser oder tatsächliche Abmessungen der Form, Zertifikatsreferenz |
| Tatsächliche Position | Seitliche Position, Höhe oder Tiefe, Position vorne/mittig/hinten und gegebenenfalls Ausrichtung |
| Betriebszustand | Tatsächliche Bandgeschwindigkeit, Produktabstand und Detektoreinstellung oder -programm |
| Detektionsergebnis | Bestanden/nicht bestanden sowie die zugehörige Anzeige oder der entsprechende Ereignisprotokolleintrag |
| Reaktion der Anlage | Alarm, Stoppstelle, Kennzeichnung oder Ergebnis der physischen Ausschleusung; gegebenenfalls Ergebnis der Fehlerprüfung |
| Rückgewinnung und Maßnahme | Verbleib des Zielobjekts geklärt, etwaige Fehler, Korrektur und verknüpfte IDs der Wiederholungsprüfungen |
Fügen Sie die Positionsskizze, das Einstellprotokoll sowie alle hilfreichen Ereignisprotokolle oder Videoaufzeichnungen mit Zeitstempel bei. Bewahren Sie bei einer Stoppprüfung die gemessene Endposition des Testkörpers auf. Dokumentieren Sie bei einer Ausschleusprüfung das Ergebnis der Testkörperausschleusung, anstatt sich ausschließlich auf einen Ausschleuszähler zu verlassen.
Führen Sie die von der abschließenden Freigabe abgedeckten Bedingungen auf. Kennzeichnen Sie die Ergebnisse aus dem Werk und vom Einsatzort getrennt. Bei einer späteren Änderung des Produkts, der maximalen Schütthöhe, der Geschwindigkeit, der Detektorposition oder der Steuerungssequenz muss der betroffene Geltungsbereich überprüft werden, bevor das bisherige Ergebnis weiterverwendet wird.
Wie unterscheidet sich die Prüfung bei den verschiedenen Förderband-Metalldetektoren von Corvelan?
Stimmen Sie den Prüfweg auf die Detektoranordnung ab und prüfen Sie anschließend die für Ihr Projekt festgelegte Anlagenreaktion. Unser Sortiment an Metalldetektoren für Förderbänder umfasst Anordnungen für Schüttgutförderer, die Produktinspektion und die Unterbandmontage.
| Detektor | Prüfschwerpunkt |
|---|---|
| LJT-A Förderband-Metalldetektor | Führen Sie die vereinbarten Prüfungen mit Metallfremdkörpern im tatsächlichen Schüttgutquerschnitt durch und überprüfen Sie die Reaktion der angeschlossenen Schutzeinrichtung. |
| LJT-B Fremdmetalldetektor | Beziehen Sie bei einer bestehenden Förderanlage mit geteilter Rahmenausführung den realen Fördergurt, die Gurtverbindung, benachbarte Ausrüstung und die installierte Steuerung ein. |
| LJT-E-Metalldetektor für Förderbänder | Definieren Sie die relevanten Prüfziele im Schüttgut sowie schwer erfassbare Positionen bei beladenem Fördergurt und prüfen Sie anschließend den erforderlichen Alarm oder die verknüpfte Aktion. |
| LJT-F Förderband-Metalldetektor | Prüfen Sie das tatsächliche Produkt einschließlich Verpackung beim Durchlauf durch die Detektionsöffnung, einschließlich der Positionen der Prüfkörper und einer gegebenenfalls vorhandenen Stopp- oder Ausschleusevorrichtung. |
| LJT-H Unterband-Metalldetektor für Förderanlagen | Berücksichtigen Sie den größten Abstand zwischen Prüfkörper und Sensor innerhalb der zulässigen Beladung sowie die relevanten Laufwege über die Bandbreite. |
Legen Sie die Prüfkörper und die Ansprechkomponenten passend zur gewählten Konfiguration fest. Aus einer Modellbezeichnung oder einer passenden Bandbreite lässt sich die kleinste detektierbare Metallgröße für Ihr Material nicht ableiten.
Ein wirksames Prüfverfahren für Förderband-Metalldetektoren sorgt für eine eindeutige Dokumentation: welcher Prüfkörper den Test bestanden hat, welchen Weg er genommen hat, unter welchen Bedingungen geprüft wurde und wie die Anlage tatsächlich reagiert hat. Nutzen Sie die anspruchsvollen, beladenen Förderwege, erfassen Sie jeden Prüfkörper lückenlos und beheben Sie fehlgeschlagene Detektions- oder Reaktionsprüfungen, bevor Sie die Einrichtung abnehmen.
Um eine Corvelan-Konfiguration zu besprechen, senden Sie uns über unsere Kontaktseite. Angaben zum Material oder Produkt, zum zu detektierenden Metall und dessen Abmessungen, zur Bandbreite, zur normalen und maximalen Materialhöhe, zur Geschwindigkeit sowie zur erforderlichen Reaktion. Fügen Sie Ihr bestehendes Abnahmeverfahren bei, sofern vorhanden. Zeichnungen und Angaben zu den Prüfobjekten können Sie auch per E-Mail an [email protected] senden, damit wir gemeinsam die Eignung für die Förderanlage und die Prüfanforderungen prüfen können.
Prüfung von Förderband-Metalldetektoren FAQ
Kann ein Prüfergebnis dieselbe Rezeptur in unterschiedlichen Verpackungen abdecken?
Nur wenn der bei der Abnahme geprüfte Umfang die relevanten Verpackungsgrößen, Füllstände, Materialien und Betriebsbedingungen abdeckt. Eine höhere oder anders befüllte Packung verändert die Bahn des Prüfkörpers und kann das Produktsignal beeinflussen. Legen Sie für jede relevante Abweichung, die durch die ursprünglichen Proben nicht abgedeckt wurde, eine zusätzliche Prüfbedingung fest.
Was ist zu tun, wenn ein versiegelter Beutel verhindert, dass ein Prüfstück in der Mitte platziert werden kann?
Verwenden Sie einen speziellen Prüfbeutel oder eine für das betreffende Gerät zugelassene Positionierungsmethode, wenn eine Prüfung in der Produktmitte erforderlich ist. Kennzeichnen und sichern Sie das Prüfprodukt so, dass es nicht in den regulären verkaufsfähigen Bestand gelangen kann. Wenn Sie nur an einer Außenfläche prüfen, dokumentieren Sie die tatsächliche Bahn des Prüfkörpers; bezeichnen Sie die Prüfung nicht als Prüfung in der Produktmitte.
Können zur Zeitersparnis alle Metallprüfstücke gemeinsam durchlaufen?
Prüfen Sie jede Metallart einzeln, um den Referenzwert für die Empfindlichkeit zu bestimmen. Werden mehrere Prüfkörper gleichzeitig verwendet, kann ein starkes Signal einen nicht erkannten schwächeren Prüfkörper überdecken. Führen Sie Prüfungen mit eng beieinanderliegenden oder mehreren Verunreinigungen separat durch, wenn die Linie solche Fälle bewältigen muss, und dokumentieren Sie den Zweck sowie die Abstände.
Kann der integrierte Selbsttest des Detektors physische Prüfkörper ersetzen?
Ersetzen Sie eine vorgeschriebene Prüfung mit einem physischen Prüfkörper nur dann, wenn das genehmigte Verfahren diese Methode und ihren Prüfumfang zulässt. Eine elektronische Prüfung kann Teile des Detektionssystems prüfen, ohne dabei den tatsächlichen Produktweg oder die physische Ausschleusung zu erfassen. Führen Sie die vorgeschriebenen Funktionsprüfungen des Gesamtsystems weiterhin durch, sofern diese nicht ebenfalls durch eine anerkannte Methode abgedeckt sind.
Was ist zu tun, wenn ein Prüfkörper nicht geborgen werden kann?
Stoppen Sie die Freigabe des betroffenen Prüfmaterials und kontrollieren Sie alle möglichen Wege, bis der Verbleib des Prüfkörpers geklärt ist. Kennzeichnen Sie Gutprodukt- und Ausschussströme eindeutig, untersuchen Sie, welchen Weg der Prüfkörper genommen hat, und dokumentieren Sie seine Rückgewinnung. Setzen Sie die Prüfung nicht fort, solange der Verbleib eines fehlenden Prüfkörpers in der Anlage ungeklärt ist.
Wie häufig sollte der Förderband-Metalldetektor geprüft werden?
Legen Sie die Häufigkeit der Routineprüfungen anhand des anwendungsspezifischen Risikos, der Kundenanforderungen und der Produktmenge fest, die Sie nach einem Ausfall noch sperren könnten. Legen Sie bei der Installation die Ausgangswerte fest und überprüfen Sie die betroffenen Prüfungen nach wesentlichen Änderungen an Anlage, Produkt oder Einstellungen. Ein lediglich aus praktischen Gründen gewähltes Schichtintervall gewährleistet keine ausreichende Prüfabdeckung.




