
Eine Spezifikation für einen OEM-Magnetabscheider sollte das erforderliche Trennergebnis, das in die Maschine gelangende Material, den Betriebsbereich, die mechanischen und steuerungstechnischen Anschlüsse sowie die Abnahmeprüfungen festlegen. Legen Sie diese Anforderungen fest, bevor Sie ein Modell auswählen. Der Lieferant kann den Magnetabscheider dann für dieselben Bedingungen auslegen, die die neue Aufbereitungsanlage bewältigen muss.
Für einen Anlagenbauer liegt die Herausforderung häufig in der Verbindung zwischen den Maschinen. Der Magnetabscheider kann zwar passen, doch die Zuführeinrichtung erzeugt möglicherweise einen tiefen Materialschwall. Der Metalldetektor kann einen Alarm auslösen, doch das Förderband transportiert das Metall weiter in den Brecher, bevor es zum Stillstand kommt. Eine zweckmäßige Spezifikation erläutert, wie die gesamte Anordnung funktionieren soll, einschließlich der Zuständigkeit für Lieferung und Prüfung jedes einzelnen Anschlusses.
Was sollte ein OEM angeben, bevor er ein Modell anfragt?
Beginnen Sie mit dem geforderten Ergebnis der Anlage und beschreiben Sie anschließend das Aufgabematerial sowie die dafür erforderlichen Anschlüsse. “Ein Magnetabscheider für ein 1,000 mm breites Förderband” lässt zu viele Fragen offen. Zwei Förderbänder dieser Breite können sehr unterschiedliche Schütthöhen, Geschwindigkeiten und Metallfrachten aufweisen.
Verwenden Sie die folgenden Angaben als erste Seite Ihrer RFQ bzw. Angebotsanfrage.
| Anzugebende Informationen | Einzutragende Angaben | Auswirkungen auf das Angebot |
|---|---|---|
| Trennaufgabe | Einen Brecher schützen, eine magnetische Fraktion zurückgewinnen oder Produktverunreinigungen reduzieren | Legt die Anlagenfamilie und das zu messende Ergebnis fest |
| Zielmaterial | Metall- oder Mineraltyp; Größe, Form und Masse; erwartete Beladung; Position im Aufgabestrom | Definiert die Herausforderung bei der Erfassung oder Trennung |
| Zustand des Aufgabematerials | Material, Korngrößenbereich, Feuchte, Schüttdichte, Temperatur und Fließverhalten | Zeigt, ob das Aufgabegut die Magnetzone zuverlässig erreichen kann |
| Betriebsbereich | Normaler und maximaler Durchsatz, Förderbandgeschwindigkeit oder Schlammstrom, maximale Schichtdicke, Dauer von Durchsatzspitzen und Betriebsstunden | Legt die Bedingungen fest, die die Maschine gemeinsam bewältigen muss |
| Mechanische Schnittstellen | Abmessungen von Einlauf und Auslauf, Befestigungspunkte, Arbeitsabstand, umgebende Stahlkonstruktionen und Wartungsfreiraum | Ermöglicht den passgenauen Einbau und den ordnungsgemäßen Materialaustrag |
| Antrieb und Steuerung | Verfügbare Stromversorgung, Steuerbefehle, Statussignale, Störungen und erforderliche Anlagenreaktionen | Legt den Leistungsumfang für Elektrik und PLC fest |
| Abnahme | Prüfmaterial, Versuchsaufbau, Messungen, Abnahmekriterien, Zeugen sowie Zuständigkeit für die Freigabe | Schafft für beide Parteien eine einheitliche Definition des Abschlusses |
Legen Sie fest, was für die konkrete Anwendung unter einer “guten Trennung” zu verstehen ist
Brecherschutz, Wertstoffrückgewinnung und Produktreinigung erfordern unterschiedliche Abnahmekriterien. Führen Sie für Schutzanwendungen repräsentative schädliche Stahlteile mit ihren Abmessungen, ihrer Form und Masse auf. Berücksichtigen Sie auch die am schwierigsten erreichbare Position, beispielsweise ein nahe am Förderband liegendes, im Material eingebettetes Prüfteil. “Sämtliches Eisen entfernen” bietet weder dem Lieferanten noch dem Prüfteam eine brauchbare Zielvorgabe.
Für die Rückgewinnung geben Sie an, wie viel des wertvollen magnetischen Materials in den Rückgewinnungsstrom gelangen soll und welche Qualität dieser Strom aufweisen muss. Für die Reinigung geben Sie die im verkaufsfähigen Produkt verbleibende Verunreinigung sowie den zulässigen Verlust an Gutprodukt im Ausschuss an. Eine höhere Abscheideleistung ist ein schlechter Kompromiss, wenn dadurch gleichzeitig zu viel wertvolles Material in den falschen Austrag gelangt.
Führen Sie für jede unbekannte Eingangsgröße ein eigenes Feld mit einer benannten verantwortlichen Person und einem Termin zur Klärung. Eine Schätzung kann als Grundlage für einen frühen Budgetvorschlag dienen. Vor der Produktionsfreigabe müssen die Eingangsgrößen geklärt sein, die das Magnetsystem, die Schnittstellen oder das Abnahmeergebnis beeinflussen können.
Wie lässt sich die Linienkapazität in eine konkrete Auslegungsleistung des Abscheiders umsetzen?
Geben Sie die Betriebskombinationen an, die zur größten Aufgabetiefe, zum größten Arbeitsabstand und zur kürzesten Einwirkzeit führen. Der durchschnittliche Durchsatz in Tonnen pro Stunde allein kann den maßgeblichen Zustand, der die Größe des Abscheiders bestimmt, verschleiern.
Entnehmen Sie die Durchflussdaten der Massenbilanz der Anlage und der Auslegung der Beschickungseinrichtung. Verwenden Sie die Schüttdichte des Materials einschließlich der erwarteten Schwankungsbreite und nicht dessen Feststoffdichte. Erfassen Sie maximale Korngröße und Feuchte getrennt: Ein feuchter, klumpiger Aufgabestrom kann die Metallabscheidung erschweren, selbst wenn der durchschnittliche Durchsatz akzeptabel erscheint. Ein ursprünglicher Fragebogen zu Förderbandmagneten von GTEK fragt diese Material- und Förderbanddaten gemeinsam ab.
Tonnen pro Stunde in die vom Förderband transportierte Last umrechnen
Berechnen Sie anhand von Massenstrom, Schüttdichte und Bandgeschwindigkeit die Querschnittsfläche des beladenen Förderbands. Damit wird die Durchsatzangabe des Verfahrensingenieurs mit der mechanischen Auslegung verknüpft.
Bei stationärer Förderung:
Beladungsquerschnitt A (m²) = Q ÷ (3,600 × ρ × v)
Dabei ist Q der Massenstrom in t/h, ρ die Schüttdichte des lose geschütteten Materials in t/m³ und v die Bandgeschwindigkeit in m/s.
Angenommen, eine neue Anlage arbeitet mit 80 t/h bei einer Schüttdichte von 0.60 t/m³ und einer Bandgeschwindigkeit von 1.5 m/s. Im Spitzenlastfall treffen 120 t/h und ein leichteres Material mit einer Schüttdichte von 0.40 t/m³ zusammen.
| Bedingung | Volumenstrom | Beladene Fläche bei 1.5 m/s |
|---|---|---|
| Normal: 80 t/h bei 0.60 t/m³ | 133.3 m³/h | 0.0247 m² |
| Spitze: 120 t/h bei 0.40 t/m³ | 300.0 m³/h | 0.0556 m² |
Der Spitzenmassenstrom ist um 50% höher, die beladene Fläche ist jedoch 2.25-mal größer. Legen Sie die Aufgabeeinrichtung für die Kombination der Spitzenwerte aus, wenn die Anlage diese ohne Verringerung des Durchsatzes verarbeiten muss. Kann diese Kombination nicht auftreten, geben Sie stattdessen die tatsächlich möglichen Kombinationen an, anstatt voneinander unabhängige Maximalwerte zu kombinieren.
Bei einer flachen, gleichmäßig beladenen Materialschicht ergibt sich die mittlere Schichthöhe, indem die Querschnittsfläche durch die wirksam beladene Breite geteilt wird. Bei einem Muldengurt ist das Profil anders. Ermitteln Sie anhand des tatsächlichen Querschnitts, des Überhöhungsprofils und der zu erwartenden Lastspitzen die maximale Schichthöhe unter dem Magneten. Verwenden Sie nicht die mittlere Schichthöhe anstelle der tiefsten Lage des abzuscheidenden Materials.
Geben Sie für den Arbeitsabstand einen eindeutigen Messbezug an
Geben Sie sowohl den Abstand zwischen der aktiven Magnetfläche und dem Fördergurt als auch die maximale Materialschichthöhe an und tragen Sie beide Maße in derselben Zeichnung ein. “Der Begriff ”Aufhängehöhe“ kann missverstanden werden, wenn eine Person vom Stahlrahmen und eine andere von der aktiven Magnetfläche aus misst.
Nehmen wir als separates Auslegungsbeispiel an, dass sich die Magnetfläche 130 mm über der Oberseite einer 140 mm hohen Schüttgutschicht befindet. Ein kleines Zielobjekt in Bandnähe ist dann ungefähr 130 + 140 = 270 mm von dieser Fläche entfernt. Wird der Magnet durch die Einbauanordnung um 50 mm angehoben, vergrößert sich der Abstand auf 320 mm. Die ursprüngliche Auswahl muss für 320 mm erneut geprüft werden, obwohl sich die Förderbandbreite nicht geändert hat.
Bei selbstreinigenden Geräten sind außerdem die Unterkante des umlaufenden Austragsbandes bzw. der Abdeckung sowie der erforderliche Freiraum über dem Material zu berücksichtigen. Stellen Sie alle Barrieren zwischen der Magnetfläche und dem Zielobjekt dar. Sind diese Schichten bereits im Abstand zwischen Magnetfläche und Förderband enthalten, dürfen sie nicht erneut hinzugerechnet werden.
Die Abschnitte zur Installation von Eriez-Handbuch für Hängeelektromagnete veranschaulicht, warum die Bezugsfläche, der Abstand zum Material und benachbarte Förderanlagenkomponenten von Bedeutung sind. Verwenden Sie für den tatsächlichen Auftrag die abgestimmte Geometrie des ausgewählten Abscheiders. Wenn die verfügbare Bauhöhe einen größeren Abstand erfordert, prüfen Sie einen anderen Montagepunkt oder eine kontrollierte Materialaufgabe, bevor Sie lediglich einen höheren Gauß-Wert an der Oberfläche anfordern.
Welche Schnittstellen zu Maschine und Materialfluss müssen festgelegt werden?
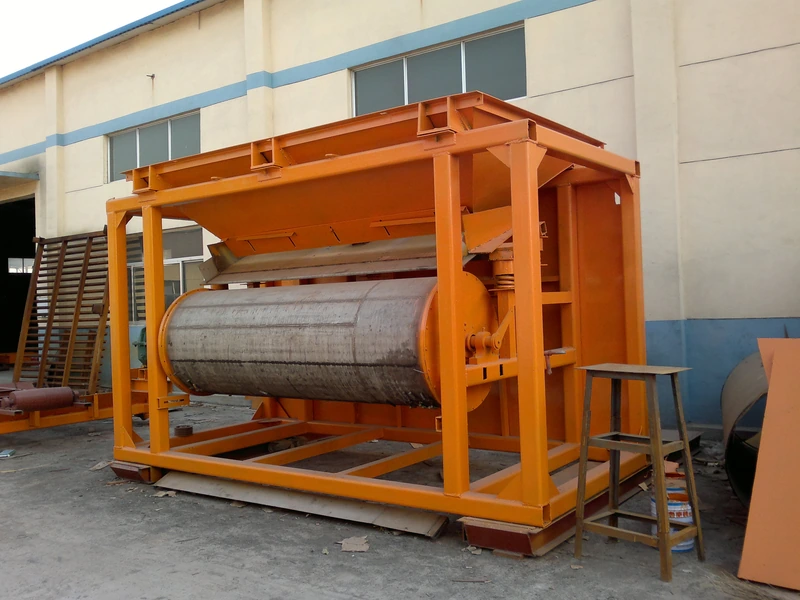
Zeichnen Sie den einlaufenden Materialstrom, jeden auslaufenden Stoffstrom und den für die Wartung des Abscheiders erforderlichen Freiraum ein. Die Gesamtabmessungen der Maschine allein lassen nicht erkennen, ob die neue Anlage den Abscheider beschicken, reinigen oder entleeren kann.
| Anordnung | In die Spezifikation aufzunehmende Schnittstellen | Dadurch vermiedenes Problem |
|---|---|---|
| Hänge- oder Überbandmagnetabscheider | Förderbandprofil, Montagerichtung, Abstand zwischen Magnetfläche und Förderband, Einstellbereich, Auflagepunkte und Eisenaustragszone | Ein über dem Förderband passender Magnet, der das Zielmaterial jedoch nicht zuverlässig anheben oder austragen kann |
| Trockener Magnettrommelabscheider | Dosiererauslauf, Aufgabe- und Verteilbreite, Fallhöhe, Trommeldrehrichtung, Einstellung des Trennblechs und zwei Austragsanschlüsse | Ungleichmäßige Beschickung, Schäden durch Aufprall oder erneute Vermischung bereits getrennter Stoffströme |
| Zyklisch arbeitender Trockenpulverfilter | Produktzufuhrabsperrung, Reinigungsaustrag, Produktaustrag, vorgeschalteter Vorratsbehälter und Signalaustausch mit der Anlagensteuerung | Produkteintritt während der Reinigung oder Weiterförderung durch ein vorgeschaltetes Beschickungsgerät in einen blockierten Förderweg |
| Nass-Magnetabscheider | Gesamter Volumenstrom der Suspension, Trockensoliddurchsatz, Feststoffkonzentration und deren Bezugsgrundlage, Aufgabe- und Austragsverteilung sowie gegebenenfalls erforderliche Wasserversorgung | Eine Auswahl allein anhand der Trockentonnage, obwohl der hydraulische Durchsatz die Kapazität der vorgeschlagenen Anordnung überschreitet |
Zum Schutz von Förderanlagen ist unser Überband-Magnetabscheider ein geeigneter Ausgangspunkt, wenn geeignete Eisenmetalle aus einem bewegten Fördergutstrom ausgehoben werden sollen. Legen Sie fest, wo das abgeschiedene Eisen landet. Sammelbehälter und Schurre müssen verhindern, dass es in den gereinigten Materialstrom oder auf Zugangswege gelangt. Weisen Sie nach, dass das größte abzuscheidende Teil den gesamten Austragsweg ungehindert passieren kann, und nicht nur, dass ausreichend Freiraum für kleine Prüfkörper vorhanden ist.
Für die kontrollierte Trennung trockenen Aufgabeguts ist ein Trocken-Trommelmagnetabscheider auf eine abgestimmte Aufgabeanordnung und zwei nutzbare Austräge angewiesen. Ein von OEM gelieferter Aufgeber ist Bestandteil des Separationssystems: Eine schmale Materialanhäufung in der Trommelmitte kann eine Spezifikation zunichtemachen, die auf einer gleichmäßigen Aufgabe über die gesamte Arbeitsbreite beruht.
Berücksichtigen Sie den nach der Installation erforderlichen Platzbedarf und die notwendigen Rahmenbedingungen.
Sehen Sie ausreichend Zugangsraum für Reinigung, Einstellung und den Ausbau von Verschleißteilen vor. Eine in einer GA-Zeichnung dargestellte Türöffnung reicht nicht aus, wenn ein Plattformgeländer die Tür blockiert oder kein geeigneter Demontageweg für ein Band, eine Trommel oder eine Matrix vorhanden ist.
Fordern Sie für den Tragwerksplaner Angaben zur Masse der Anlage, zu den Auflagerreaktionen und zu den relevanten Betriebslasten an. Legen Sie fest, welche Partei den Rahmen, die Aufhängungskomponenten, die Zugangsplattform und die Hebevorrichtung bereitstellt. Stellen Sie benachbarte Stahlkonstruktionen und Fördererkomponenten dar, damit der Lieferant des Magnetabscheiders diese prüfen kann; gehen Sie nicht davon aus, dass ein Magnet ohne Auswirkungen auf die Installation neben einer beliebigen Stahlkonstruktion angeordnet werden kann.
Geben Sie Umgebungs- und Materialtemperaturen getrennt an, ebenso wie Abrasion, Korrosion, Nassreinigung und Staubbedingungen, die sich auf die konstruktive Ausführung auswirken. Liegt im Prozess brennbarer Staub vor oder ist der Bereich als explosionsgefährdeter Bereich klassifiziert, sind vor der Auswahl der elektrischen Betriebsmittel die am Standort geltende Zoneneinteilung und das erforderliche Geräteschutzniveau zu ermitteln. Bei Anwendungen mit Lebensmittelkontakt sind die Kontaktwerkstoffe sowie die Anforderungen an Reinigbarkeit und Produktwechsel anzugeben. Diese Bedingungen müssen in RFQ aufgeführt werden; aus Angaben wie “Edelstahl” oder “Industrieausführung” lassen sie sich nicht ableiten.”
Welche Angaben muss die Schnittstellenliste des PLC enthalten?
Jeder Befehl und jedes Statussignal benötigt eine definierte Bedeutung, elektrische Ausprägung, einen Fehlerzustand und die daraus resultierende Aktion der Anlage. Ein Signal mit der Bezeichnung “Magnetscheider läuft” ist zu ungenau, wenn sich Magnetfeld, Reinigungsband und Zuführgerät in unterschiedlichen Zuständen befinden können.
Erstellen Sie eine E/A-Liste, also eine Liste der zwischen dem Magnetscheider und der Linie PLC ausgetauschten Ein- und Ausgänge. Erfassen Sie für jedes Signal die Richtung, den Anschluss oder die Netzwerkadresse, die Spannung sowie den Kontakt- oder Datentyp, den Normalzustand, den Zustand bei Spannungsausfall, das Zeitverhalten, den Alarmtext und die für die Rücksetzung zuständige Stelle. Wenn eine Kommunikation gefordert ist, legen Sie das Protokoll und die Aktion bei einem Verbindungsverlust fest.
Im Folgenden sind die für die ausgewählte Ausführung zu spezifizierenden Funktionen aufgeführt. Sie stellen keine Liste der standardmäßig mitgelieferten Sensoren dar.
| Funktion | Was dies bedeuten sollte | Festzulegende Aktion |
|---|---|---|
| Externer Start- oder Stoppbefehl | Die Anlage fordert einen zulässigen Betriebszustand an | Priorität von Vor-Ort-/Fernsteuerung, Startbedingungen und Abschaltsequenz |
| Zur Beschickung bereit | Die erforderlichen Betriebsbedingungen liegen vor | Welche Bedingungen den Start des vorgeschalteten Zuführgeräts freigeben |
| Status des Austragsbands oder der Trommel | Motorsteuerbefehl, Antriebsrückmeldung oder gemessene Bewegung, jeweils gesondert ausgewiesen | Was geschieht, wenn die angeforderte Bewegung nicht ausgeführt wird |
| Versorgungsstatus des Elektromagneten | Definierter Versorgungs- oder Erregungszustand | Alarmierung, Zuführsperre und kontrolliertes Stillsetzen bei Ausfall |
| Temperatur- oder Kühlungsstörung | Die angegebene Schutzeinrichtung hat die für sie definierte Störung erkannt | Welche Verbraucher abgeschaltet werden, was aktiv bleibt und unter welchen Bedingungen ein Wiederanlauf zulässig ist |
| Reinigung aktiv oder Produktzufuhr gesperrt | Der Abscheider steht für die normale Produktzufuhr nicht zur Verfügung | Vorgelagerter Stopp, Pufferung und Handshake für die Rückführung zur Materialaufgabe |
| Metallerkennung durch den Detektor | Ein Zielobjekt hat den Detektor ausgelöst | Alarm, Stopp, Markierung oder Ausschleusung mit Regeln zum Zurücksetzen des Ereignisses |
Magnetzustand und Bandbewegung getrennt erfassen
Eine bestromte Spule stellt nicht sicher, dass das Reinigungsband läuft, und ein Motorlaufbefehl stellt nicht sicher, dass sich das Band bewegt. Wenn der Ausfall der Bewegung relevant ist, legen Sie fest, wie er erkannt werden soll. Eine Antriebsrückmeldung und ein unabhängiger Bewegungssensor beantworten unterschiedliche Fragen.
Bei einem Permanentmagneten gibt es keinen elektrischen Befehl zum “Einschalten des Magnetfelds”. Der Antrieb des Reinigungsbands kann stoppen, während das Magnetfeld weiterhin vorhanden ist. Bei einem Elektromagneten müssen die Magnetfeldversorgung, die Kühlung und der Betrieb des Austragsbands getrennt definiert werden. Legen Sie gemeinsam mit dem Lieferanten des Abscheiders die Reaktion auf jeden Fehler fest, einschließlich der Reaktion der vorgeschalteten Beschickung und des Umgangs mit zurückgehaltenem Metall. Vermeiden Sie eine pauschale Anweisung, alle Verbraucher gleichzeitig abzuschalten: Die erforderliche Kühl- und Abschaltsequenz hängt von der gewählten Ausführung ab.
Übliche Betriebssignale dienen der Prozesssteuerung. Wenn eine Funktion dem Schutz von Personen dient, legen Sie deren erforderliche sicherheitstechnische Leistungsfähigkeit fest und berücksichtigen Sie die vollständige Funktion in der Maschinensicherheitsauslegung. Ein Standard-Alarmrelais darf nicht unbemerkt zum Personenschutz-Sicherheitskreis der Linie werden.
Planen Sie die Reinigungsfreigabe NLD-vor, bevor Sie einen kontinuierlichen Ausstoß zusagen
Bei einem zyklisch betriebenen Pulverfilter muss die Anlage während der festgelegten Reinigungsphase die Materialzufuhr zu diesem Gerät unterbrechen oder einen anderen validierten Materialweg bereitstellen. Corvelans NLD-Hochintensitäts-Magnetfilter verwendet eine PLC-gesteuerte Beschickungs- und Reinigungssequenz. Laut den öffentlich zugänglichen Informationen zum Gerät müssen die Betriebs-, Stopp-, Alarm-, Reinigungs- und Schutzsignale der Anlage festgelegt werden.
Beschreiben Sie den vorgesehenen Signalaustausch in klaren Worten, bevor Sie die Adressen zuweisen:
- Der Abscheider entzieht die Beschickungsfreigabe oder fordert eine Reinigung an.
- Das vorgeschaltete System stoppt die Materialzufuhr und meldet den erforderlichen Stillstands- oder Trennzustand zurück.
- Der Abscheider führt vor der Reinigung und dem Eisenaustrag die vereinbarte Ablaufsequenz für Restmaterial und Auslaufventile vollständig aus.
- Nach der Reinigung werden der erforderliche Betriebszustand und die Auslaufstellungen wiederhergestellt.
- Der Abscheider erteilt die Zuführfreigabe; die Anlage fährt gemäß der festgelegten Ablaufsequenz wieder an.
Stimmen Sie Zeitglieder, Ventilrückmeldungen und die Fehlerbehandlung auf die gelieferte Ausführung ab. Kann der vorgeschaltete Prozess nicht unterbrochen werden, ist die für den Zeitraum der Nichtverfügbarkeit erforderliche Speicherkapazität zu berechnen. Sehen Sie außerdem eine ausreichende Betriebskapazität vor, um diesen Speicher zwischen den Reinigungszyklen zu entleeren. Ein Pufferspeicher verzögert ein Überlaufen, gleicht jedoch keine fehlende mittlere Kapazität aus. Paralleleinheiten sind eine weitere Option, sofern sich mit ihrem kombinierten Betriebs- und Reinigungsplan die erforderliche Ausbringung aufrechterhalten lässt.
Beispielsweise ergibt eine konstante Zufuhr von 2 t/h 2 × 90 ÷ 3,600 = 0.05 t bzw. 50 kg, während eines Ausfallintervalls von 90 Sekunden. Angenommen, der Filter beschickt anschließend 15 Minuten lang, bevor die nächste Unterbrechung von 90 Sekunden eintritt. Während dieses Zyklus von 16.5 Minuten fallen 0.55 t an. Die erforderliche Förderleistung während der Beschickungsphase beträgt daher 0.55 ÷ 0.25 = 2.2 t/h um lediglich mit dem Materialanfall Schritt zu halten. Legen Sie das nutzbare Speichervolumen und die Betriebskapazität unter Berücksichtigung der tatsächlichen Schwankungen der Zufuhr, des zurückgehaltenen Materials und der Zykluszeiten aus.
Metallerkennung auf den tatsächlichen Anhalteweg abstimmen
Platzieren Sie den Detektor so weit stromaufwärts, dass der gesamte Stopp- oder Ausschleusvorgang abgeschlossen werden kann. A Förderband-Metalldetektor erkennt Metall; die angeschlossene Anlage führt die gewählte Aktion aus.
Ermitteln Sie bei einer Stoppanordnung zunächst die während der Verzögerungszeiten des Detektors, des Relais und PLC zurückgelegte Strecke und addieren Sie anschließend die gemessene Strecke, die das beladene Förderband bis zum Stillstand zurücklegt. Angenommen, die Bandgeschwindigkeit beträgt 1.5 m/s, die Gesamtverzögerung 0.20 s und die nach dem Stoppbefehl zurückgelegte Strecke 2.4 m. Das Zielobjekt legt 1.5 × 0.20 + 2.4 = 2.7 m bis zum Stillstand zurück. Bei der Anlagenplanung ist ein zusätzlicher projektspezifischer Zuschlag für Abweichungen und die Lage des Zielobjekts vorzusehen.
Messen Sie den Anhalteweg des beladenen Förderbands unter den für die Auslegung zugrunde gelegten Bedingungen; leiten Sie ihn nicht aus einem Motorleerlauftest ab. Dokumentieren Sie, wie das Bedienpersonal das Metall nach der Freischaltung lokalisieren und entfernen soll und wer die Wiederinbetriebnahme freigibt. Berücksichtigen Sie bei der Prüfung der Anlagenplanung außerdem Störeinflüsse durch Magnete in der Umgebung sowie die erforderlichen Einbauabstände des Detektors.
Wer ist für die Schnittstellen zwischen Lieferant, OEM und Betreiber verantwortlich?
Legen Sie für jede physische Schnittstelle und jede Steuerungsfunktion die Verantwortlichkeit fest und benennen Sie anschließend die Person, die das Gesamtergebnis der Integration abnimmt. “Bauseits” ist als Angabe nicht ausreichend, sofern die verantwortliche Partei und der von ihr zu erbringende Leistungsumfang nicht eindeutig benannt sind.
Verwenden Sie im RFQ eine Verantwortungsmatrix und stimmen Sie diese mit dem Angebot ab. Die nachstehende Zuordnung dient als praxisorientierter Ausgangspunkt; im vereinbarten Vertrag können die Arbeiten abweichend zugeordnet werden.
| Arbeitsumfang | Lieferant des Abscheiders | Linie OEM oder Anlagenintegrator | Anlagenbesitzer oder -betreiber |
|---|---|---|---|
| Prozessgrundlage | Fehlende Auswahlparameter ermitteln und eine geeignete Anordnung vorschlagen | Die Kombinationen aus Linienanforderungen und Aufgabegut zusammenstellen | Erwartete Materialien, Zielvorgaben und Betriebsanforderungen angeben |
| Mechanische Schnittstellen | Vereinbarte Maschinenabmessungen, Lasten und Anforderungen an die Versorgungsmedien bereitstellen | Anschlusseinrichtungen, Tragkonstruktionen und Zugänge im eigenen Lieferumfang auslegen | Standortbedingte Einschränkungen angeben und den Zugang für den Betrieb freigeben |
| Steuerung | Mitgelieferten Schaltschrank, Geräte, Klemmen und Maschinenablauf festlegen | Implementierung der Linienlogik sowie der vor- und nachgelagerten Aktionen und Schnittstellentests | Abstimmung der Alarmbehandlung, der Berechtigungen zum Neustart und der Betriebspraktiken |
| Abnahme | Durchführung der vereinbarten Werksinspektionen und -prüfungen | Koordinierung der integrierten Tests vor Ort und abschließende Klärung der Schnittstellenprobleme | Bereitstellung des vereinbarten Testmaterials und Abnahme des festgelegten Betriebsergebnisses |
| Übergabe | Die im Auftrag enthaltenen Dokumente und Teileinformationen bereitstellen | Die Maschineninformationen in die Anlagendokumentation integrieren | Betriebsinformationen übernehmen und die abgenommene Konfiguration beibehalten |
Legen Sie die Zuständigkeitsgrenzen für Schutzeinrichtungen, elektrische Freischaltung, Ausschleusung und Staubeinhausung fest. Der Lieferant kann Schutzeinrichtungen an seiner eigenen Maschine vorsehen, während der OEM eine durch die Verbindungsrutsche neu entstandene Zugangsstelle sichern muss. Benennen Sie beide Aufgaben, damit die Schnittstelle vollständig abgedeckt ist.
Für Projekte im Vereinigten Königreich, erläutert der Leitfaden von HSE zu Gesamtheiten von Maschinen, dass miteinander verbundene Maschinen, die unter gemeinsamer Steuerung eine gemeinsame Funktion erfüllen, eine Gesamtheit von Maschinen bilden können. Wer diese Gesamtheit zusammenstellt, trägt Verantwortung für deren Sicherheit, einschließlich der Gefährdungen an den Schnittstellen. Legen Sie bei der Zuweisung der Aufgaben zur Konformitätsbewertung die tatsächliche Gesamtheit von Maschinen im jeweiligen Projekt und die Anforderungen am Bestimmungsort zugrunde, statt davon auszugehen, dass die Unterlagen der einzelnen Maschinen die Bewertung der gesamten Linie bereits vollständig abdecken.
Wie sollten FAT und die Abnahme vor Ort spezifiziert werden?
Legen Sie die Prüfungen im Werk und die Leistungsprüfungen an der installierten Linie getrennt fest, jeweils mit einem Prüfverfahren und einem Abnahmekriterium. FAT steht für Werksabnahmeprüfung. SAT steht für Abnahmeprüfung am Aufstellort. Eine bestandene Maßprüfung im Werk beantwortet eine andere Frage als die Abscheidung des vereinbarten Metalls auf dem mit Material beladenen Produktionsförderband.
| Prüfstufe | Prüfumfang | Für die Abnahme erforderlicher Nachweis |
|---|---|---|
| Ausführung und Passgenauigkeit | Abmessungen, Schnittstellen, Drehrichtung, Einstellmöglichkeiten und Lieferumfang | Freigegebener Zeichnungsstand und Prüfergebnisse |
| Elektrik und Funktion | Steuerbefehle, Ist-Rückmeldungen, Alarme, Spannungsausfall und zulässiger Wiederanlauf | Klemmen-/E/A-Liste und beobachtete Ursache-Wirkungs-Ergebnisse |
| Trennleistung | Repräsentatives Aufgabematerial und Zielwerte unter den vereinbarten Betriebskombinationen | Aufgabebedingungen, Einstellungen, Proben-IDs und Messwerte |
| Integrierte Linie | Ansprechverhalten des Aufgabeaggregats, Schnittstelle zum Reinigungssystem, Handhabung des Ausschleusmaterials sowie Stopp- oder Ausschleusaktion des Detektors | Ergebnisse des installierten Systems und benannte Abnahmeinstanz |
Legen Sie Prüfdauer oder Anzahl der Durchläufe, Probenvorbereitung, Positionen der Prüfkörper, Messgeräte, Messstellen und den Lieferanten des Prüfmaterials fest. Vereinbaren Sie die Bestehenskriterien vor der Prüfung. Beziehen Sie bei variabler Beschickung auch anspruchsvolle, realistische Kombinationen ein, anstatt Spitzengeschwindigkeit und maximale Schüttgutschicht lediglich getrennt unter günstigen Bedingungen zu prüfen.
Messverfahren auf das Trennziel abstimmen
Verwenden Sie für die Schutzfunktion die Anzahl der abgeschiedenen Prüfkörper, für die Rückgewinnung Masse und Gehalt des zurückgewonnenen Zielmaterials und für die Aufreinigung die Restverunreinigung sowie den Produktverlust. Eine magnetische Messung an der Oberfläche kann als vereinbarte Maschinenprüfung dienen, ersetzt jedoch nicht diese Prozessmessungen.
Erfassen Sie beim Schutz vor Fremdmetallen Werkstoff, Form, Abmessungen, Masse, Ausrichtung und Position der Prüfkörper in der Schüttgutschicht. Zählen Sie die eingebrachten, abgeschiedenen und verbliebenen Prüfkörper. Planen Sie kontrollierte Versuche so, dass ein nicht abgeschiedener Prüfkörper geborgen wird, bevor er gefährdete Anlagenteile erreichen kann; schalten Sie die Anlage vor jedem manuellen Eingriff frei.
Bei der Rückgewinnung von Mineralen oder Wertstoffen sind die Aufgabemenge und beide Austragsströme auf derselben Feuchtebasis zu wiegen. Verwenden Sie repräsentative Proben und Analysen, wenn sich die Zielfraktion nicht allein durch Wiegen bestimmen lässt.
Angenommen, bei einem vereinbarten Trockenversuch werden 100 kg Aufgabematerial mit 4 kg des Zielminerals eingesetzt. Das Magnetprodukt wiegt 5 kg, und die Analyse weist 72% Zielmineral nach:
- Rückgewonnenes Zielmineral = 5 × 0.72 = 3.6 kg.
- Rückgewinnungsrate des Zielminerals = 3.6 ÷ 4 × 100 = 90%.
- Gehalt des Magnetprodukts = 72%.
- In dieses Produkt mit ausgetragenes sonstiges Material = 5 − 3.6 = 1.4 kg.
Rückgewinnung und Reinheitsgrad beschreiben unterschiedliche Ergebnisse. Besteht die Aufgabe stattdessen darin, diese magnetische Fraktion abzuscheiden und das übrige Material zurückzuhalten, wird 1.4 kg zu einer Kenngröße für den Produktverlust: 1.4 ÷ 96 × 100 ≈ 1.46% des ursprünglichen Nichtzielmaterials. Welche Kenngröße verbessert werden muss, richtet sich nach dem wirtschaftlichen Ziel. Eine engere Einstellung der Trennscheide kann zwar den Reinheitsgrad erhöhen, jedoch die Rückgewinnung verringern. Vergleichen Sie daher nach jeder Anpassung beide Austragsfraktionen.
Gleichen Sie die Gesamtmasse der zusammengeführten Austragsfraktionen mit der Aufgabemasse ab. Untersuchen Sie zurückgehaltenes Material, Staub, Feuchtigkeitsunterschiede und Wägefehler, bevor Sie die Prozentwerte zur Abnahme einer Maschine heranziehen. Legen Sie die zulässige Abweichung der Massenbilanz im Prüfplan unter Berücksichtigung des Messverfahrens und der Probenahmebedingungen fest.
Vorgehen bei nicht bestandenem Test dokumentieren
Nutzen Sie das Fehlermuster, um die nächsten Untersuchungsschritte festzulegen, und wiederholen Sie nach der Korrektur die betroffene Prüfung. Wenn die Abscheidung nur bei maximaler Aufgabemenge unzureichend ist, prüfen Sie zunächst Schichthöhe, Aufgabe Verteilung und Abstand zum Zielmaterial, bevor Sie Änderungen am Magnetsystem vornehmen. Löst ein Detektor einen Alarm aus, obwohl kein Produkt gefördert wird, untersuchen Sie zunächst Störeinflüsse durch die Installation und bewegte Metallteile, bevor Sie das Produkt als Ursache ansehen. Wird ein Reinigungsbefehl ausgelöst, der Aufgeber läuft jedoch weiter, verfolgen Sie das Signal und die tatsächliche Reaktion des Aufgebers anhand der Schnittstellenliste.
Das IAEA Leitfaden für Beschaffung und Engineering, Anhang VII enthält ein nützliches Beispiel für die Erstellung von Spezifikationen: Schnittstellen, Prüfanforderungen, Abnahmekriterien und Dokumentation sind eindeutig festzulegen. Der Kontext sind kerntechnische Anlagen. Für die vorliegende Anwendung lässt sich daraus ableiten, diese Anforderungen in der Bestellung des Abscheiders ausdrücklich festzuhalten; im Projekt werden die geltenden Anforderungen und Prüfungen für die Ausrüstung definiert.
Welche Dokumente sollten vor der Produktionsfreigabe abgestimmt werden?
Geben Sie die Produktion auf Grundlage eines abgestimmten Spezifikations-, Zeichnungs- und Prüfunterlagensatzes mit eindeutigen Revisionsständen frei. Derselbe Arbeitsspalt, derselbe Aufgabebereich und dieselben Steuerungsmaßnahmen sollten überall dort angegeben werden, wo sie sich auf den Auftrag auswirken.
Nehmen Sie die folgenden Punkte auf, soweit sie zutreffen:
- Prozessspezifikation: Material, Zielvorgabe, Kombinationen der Betriebsbedingungen im Normalbetrieb und bei Spitzenlast sowie das erforderliche Ergebnis.
- Freigegebene Gesamtanordnungszeichnung (GA): Einbaumaße, Maßbezüge, Anschlüsse, Auflagerlasten, Strömungsrichtungen, Austrag sowie Zugänglichkeit für Wartungsarbeiten.
- Elektro- und Steuerungsdokumentation: Anforderungen an die Stromversorgung, Verbraucher- und Lastenliste, Klemmenplan, E/A-Liste sowie die durch jeden Befehl oder Fehler ausgelöste Aktion.
- Lieferumfangsliste: Maschine, Antrieb, Schaltschrank, Sensoren, Tragkonstruktionen, Schurren, Schutzeinrichtungen, Kabel, Ersatzteile und Montagearbeiten, jeweils mit Angabe des Lieferanten.
- Prüf- und Abnahmeplan: Verfahren, Kriterien, Aufzeichnungen, Zeugenpunkte und Genehmigungsverantwortung.
- Übergabeliste: Betriebsanleitung, Bestandszeichnungen, Ersatzteilkennzeichnung und vereinbarte Prüf- oder Testprotokolle.
Fordern Sie den Lieferanten auf, jede Anforderung als enthalten, ausgeschlossen, vorgeschlagene Alternative oder offen zu kennzeichnen. Vergleichen Sie Angebote erst, nachdem Unterschiede geklärt wurden, die das Ergebnis oder die Installation beeinflussen. Ein niedrigerer Preis ohne Aufgabegerät, Austragsrutsche für das abgeschiedene Material oder erforderliche Steuerung kann einen abweichenden Lieferumfang darstellen.
Verwenden Sie Anforderungsformulierungen, die beantwortet und geprüft werden können
Formulieren Sie die Bedingung und die erwartete Aktion in derselben Anforderung. Ersetzen Sie allgemeine Formulierungen durch Einträge wie die folgenden:
| Allgemeine Formulierung | Nützlichere Spezifikationsformulierung |
|---|---|
| “Geeignet für 120 t/h” | “120 t/h bei der angegebenen Aufgabe mit geringer Dichte und der angegebenen Bandgeschwindigkeit sowie mit dem in Zeichnung L-01 dargestellten maximalen Schüttgutprofil verarbeiten.” |
| “Mit PLC kompatibel” | “Eine abgestimmte E/A-Liste mit Angaben zu Beschickungsfreigabe, Antriebsrückmeldung, Abreinigungsstatus, Störungen, elektrischer Ausführung und Zuständen bei Spannungsausfall bereitstellen.” |
| “Automatische Abreinigung” | “Legen Sie fest, wann die Materialzufuhr gesperrt wird, wie der Zuführstopp ausgelöst wird, wohin das abgeschiedene Material ausgetragen wird und unter welchen Voraussetzungen die Materialzufuhr wieder aufgenommen werden kann.” |
| “Hohe Magnetkraft” | “Weisen Sie das vereinbarte Abscheideergebnis für die Zielobjekte an den angegebenen Zielpositionen sowie unter den festgelegten Bedingungen hinsichtlich Arbeitsabstand und Materialzufuhr nach; dokumentieren Sie alle vorgegebenen magnetischen Messwerte nach dem vereinbarten Verfahren.” |
Wenn sich eine Vorgabe ändert, ermitteln Sie vor der Freigabe der Änderung die davon betroffenen Anforderungen. Ein höher angeordneter Montagepunkt wirkt sich auf den Erfassungsabstand aus; eine geänderte Schurre kann die Materialverteilung beeinflussen; ein neuer Antrieb kann den Nachlaufweg verändern. Aktualisieren Sie die zugehörige Zeichnung, Steuerungslogik und Abnahmebedingung gemeinsam. Klären Sie wichtige offene Punkte, bevor Änderungen nach Beginn der Fertigung kostspielig werden.
Welche Angaben sollten Sie Corvelan für die Angebotserstellung übermitteln?
Übermitteln Sie Angaben zum Material und zum Zielobjekt, zu den normalen und maximalen Betriebsbedingungen sowie einen Lageplan mit dem vorgesehenen Einbauort und den Austragswegen. Geben Sie die Regelmaßnahmen und das Abnahmekriterium an, die die Anlage erfüllen muss. Falls ein Wert noch geschätzt ist, kennzeichnen Sie ihn entsprechend und erläutern Sie, wann der endgültige Wert vorliegen wird.
Eine praxistaugliche Spezifikation für einen OEM Magnetscheider verknüpft das geforderte Trennergebnis mit dem Aufgabematerial, der Anlagengeometrie, den Signalen und dem Prüfverfahren. Sind diese Angaben aufeinander abgestimmt, werden Modellauswahl und Angebotserstellung wesentlich klarer, und OEM kann den Magnetscheider mit der übrigen Anlage abstimmen.
Nutzen Sie unsere Kontaktseite zur Übermittlung Ihrer Anforderungen an die Aufbereitungslinie. Geben Sie in der Nachricht die Projektreferenz und die oben genannten Informationen an. Senden Sie Zeichnungen und die Spezifikationsdatei an [email protected]. Wir prüfen die Material- und Anlagenangaben, ermitteln fehlende Auslegungsdaten und legen den Ausstattungs- und Angebotsumfang fest.
Häufig gestellte Fragen
Kann ein OEM ein Angebot anfordern, bevor das endgültige Rohmaterial verfügbar ist?
Ja, ein OEM kann auf Grundlage des erwarteten Materialbereichs und klar ausgewiesener Schätzwerte ein Budgetangebot anfordern. Trennen Sie dieses Angebot von der Produktionsfreigabe. Bevor Sie die Leistungsanforderungen endgültig festlegen, beschaffen Sie repräsentative Materialdaten oder eine geeignete Probe, wenn magnetisches Verhalten, Feuchtigkeit oder Fließeigenschaften die Auswahl beeinflussen könnten. Weisen Sie jedem offenen Punkt einen Verantwortlichen zu, damit er vor der Freigabe der betroffenen Konstruktion geklärt wird.
Benötigt ein Permanentmagnetabscheider keinen elektrischen Anschluss?
Das permanente Magnetfeld benötigt keine Stromversorgung, die vollständige Maschine kann jedoch weiterhin elektrische Energie benötigen. Ein selbstreinigendes Band, eine rotierende Trommel, Sensoren oder ein Schaltschrank können zusätzliche elektrische Lasten verursachen. Führen Sie die Magnetfelderzeugung und die angetriebenen Komponenten im Lastenverzeichnis getrennt auf und berücksichtigen Sie die für Wartungsarbeiten erforderlichen Trenneinrichtungen.
Kann ein einzelner zyklisch arbeitender Pulverfilter in einer kontinuierlich beschickten Linie eingesetzt werden?
Ja, sofern das System das zulaufende Material während der Reinigung dieses Filters zurückhalten und das gespeicherte Material anschließend im normalen Betrieb abführen kann. Legen Sie die Speichergröße anhand des Eingangsstroms und des gesamten Ausfallzeitraums fest. Prüfen Sie sowohl die durchschnittliche Kapazität über wiederholte Zyklen als auch die Spitzenbetriebskapazität. Wenn der Rückstau in jedem Zyklus wächst, erhöhen Sie die Kapazität, ändern Sie den Betriebsplan oder prüfen Sie eine Parallelanordnung.
Unterstützt ein über PLC gesteuerter Abscheider automatisch Modbus oder PROFINET?
Nein, die Steuerung PLC stellt keine Verbindung zum Anlagennetzwerk und kein bestimmtes Kommunikationsprotokoll her. Legen Sie das Protokoll, die verfügbare Hardware, die auszutauschenden Daten, den Aktualisierungsbedarf und das Vorgehen bei einem Kommunikationsverlust fest. Wenn die bereitgestellte Schnittstelle diskrete Kontakte verwendet, definieren Sie stattdessen deren elektrischen Nennwerte und Zustände. Nehmen Sie die vereinbarte Schnittstelle in das Angebot und die Elektrodokumentation auf.
Was geschieht, wenn das Werk den Abscheider nicht mit Produktionsmaterial prüfen kann?
Trennen Sie die Prüfungen, die im Werk durchgeführt werden können, von der Abnahme der Materialleistung am Aufstellungsort. Führen Sie die vereinbarten Maß-, Bau- und Funktionsprüfungen durch und führen Sie anschließend den noch ausstehenden Materialversuch, seine Bedingungen und die Abnahmekriterien auf. Legen Sie fest, wer die Probe bereitstellt, wo der Versuch stattfindet und welche Freigabe davon abhängt. Halten Sie die noch nicht durchgeführte Leistungsprüfung im Abnahmeplan sichtbar fest.
Wer erteilt die Freigabe, wenn Aufgabe, Abscheider und Steuerung von verschiedenen Lieferanten stammen?
Benennen Sie einen Koordinator für den integrierten Abnahmeplan und legen Sie für jedes Ergebnis den Abnahmeverantwortlichen fest. Jeder Lieferant schließt die ihm zugewiesenen Maschinen- und Schnittstellenpunkte ab; der für die Linie verantwortliche Vertragspartner koordiniert die gemeinsamen Tests mit dem Betreiber. Legen Sie vor der Bestellung fest, wer die Trennleistung, die Steuerungsmaßnahmen und die Fertigstellung vor Ort abnimmt.
Wie sollte die Spezifikation Verunreinigungen aus Edelstahl oder Nichteisenmetallen berücksichtigen?
Führen Sie diese Zielmaterialien getrennt von Kohlenstoffstahl auf, einschließlich Legierung oder Werkstoffbezeichnung, Größe, Form und Zustand. Edelstahl kann je nach Güte und Verarbeitung ein sehr unterschiedliches magnetisches Verhalten aufweisen. Für Aluminium und Kupfer ist anstelle einer gewöhnlichen magnetischen Anziehung ein geeignetes Erkennungs- oder Trennverfahren erforderlich. Wenn eine Metalldetektion vorgesehen ist, definieren Sie das erforderliche Zielmaterial und weisen Sie die Detektion sowie die Reaktion der Anlage unter den tatsächlichen Installationsbedingungen nach.




