
Wenn ein Metalldetektor das falsche Produkt ausschleust, überprüfen Sie zunächst die Packungsidentifikation und den Ausschleusezeitpunkt. Der Detektor kann Metall korrekt erkennen, während aufgrund eines verzögerten Befehls, einer verlorenen Packungsreferenz oder einer zu langsam arbeitenden Ausschleusevorrichtung die davor- oder dahinterliegende Packung ausgeschleust wird.
Verfolgen Sie zunächst eine identifizierte Prüfpackung über den gesamten Weg bis in den Auffangbehälter für ausgeschleuste Produkte. Unterscheiden Sie anschließend zwischen einem fehlerhaften Detektionssignal, der Auswahl der falschen Packung und einer fehlgeschlagenen mechanischen Ausschleusung. So konzentriert sich die Untersuchung auf den Teil des Systems, der tatsächlich korrigiert werden muss.
Zu einem Schritt zur Fehlerbehebung springen
Was sollten Sie tun, wenn die falsche Verpackung ausgeschleust wird?
Stoppen Sie den betroffenen Produktstrom, halten Sie verdächtige Packungen unter Kontrolle und verfolgen Sie eine bekannte Testpackung durch den vollständigen Ausschleusvorgang. Eine Verringerung der Empfindlichkeit behebt keine Ausschleusevorrichtung, die die falsche Packung ausschleust.
Wenn eine kontaminierte Packung auf der Gutproduktlinie weiterläuft, während eine einwandfreie benachbarte Packung in den Ausschleusbehälter gelangt, ist der Vorgang als fehlgeschlagene Ausschleusung zu behandeln. Bei einer Lebensmittellinie ist die für die Produktsicherheit verantwortliche Person hinzuzuziehen. Ermitteln Sie anhand der letzten erfolgreich abgeschlossenen Detektions- und Ausschleuseprüfung, der Ereignishistorie und der Produktionsaufzeichnungen, welche Produkte betroffen sind. Wenn die Störung bereits früher begonnen haben könnte, erweitern Sie den Untersuchungszeitraum, anstatt den Zeitpunkt des letzten Alarms als Beginn anzusetzen.
Halten Sie ausgeschleuste und gesperrte Produkte getrennt von der verkaufsfähigen Ware. Eine später erfolgreich bestandene Maschinenprüfung bestätigt die Funktion der reparierten Anlage; für die gesperrten Produkte ist weiterhin eine gesonderte Entscheidung über die weitere Verwendung erforderlich.
Für einen kontrollierten Diagnoselauf:
- Wählen Sie drei repräsentative Packungen aus: A ist ein normales Prüfgebinde, B enthält ein gesichertes, eindeutig identifizierbares Metallprüfstück und C ist ein weiteres normales Prüfgebinde. Halten Sie alle Prüfgebinde von der verkaufsfähigen Produktion fern.
- Führen Sie sie in dieser Reihenfolge mit aufgezeichneter Geschwindigkeit und aufgezeichnetem Abstand durch. Verwenden Sie Prüfstückgrößen und -materialien gemäß dem freigegebenen Prüfverfahren der Linie. Ein loses Metallfragment ist kein geeigneter Ersatz.
- Beobachten Sie die Anzeige des Detektors, den verfügbaren Ausschleusbefehl, die tatsächliche Bewegung der Vorrichtung sowie den von jedem Prüfgebinde genommenen Weg. Zeichnen Sie auf, ob B den Ausschleus-Sammelpunkt erreicht, und bergen Sie das Prüfstück.
- Wiederholen Sie die betreffende fehlerhafte Bedingung nach einer Korrektur. Ändern Sie jeweils nur eine Einstellung, damit das Ergebnis eindeutig einer Ursache zugeordnet werden kann.
Beobachten Sie den Vorgang von außerhalb der Schutzvorrichtungen. Bevor Sie in den Bereich eines Schiebers, einer Klappe, einer Übergabestation oder eines Förderbands greifen, schalten Sie die elektrische Energieversorgung frei und bauen Sie gespeicherte pneumatische Energie ab. Die Signalverfolgung unter Spannung und Änderungen an der Steuerung sind von einer entsprechend geschulten Steuerungsfachkraft durchzuführen.
Ein Foto allein von der fälschlicherweise ausgeschleusten einwandfreien Packung lässt die wichtigste Frage unbeantwortet: Wo ist Packung B geblieben? Stellen Sie sicher, dass diese Kennzeichnung während der gesamten Untersuchung erkennbar bleibt.
Was sagt das Ausschleusmuster aus?
Nutzen Sie die Kennzeichnung der ausgeschleusten Packung und die Bedingungen, unter denen der Fehler auftritt, um die erste Prüfung festzulegen. Ein konstanter Versatz um eine Packung deutet auf einen Fehler bei der Verfolgung oder Zeitsteuerung hin; bewegt sich eine Vorrichtung ordnungsgemäß, während die betreffende Packung auf dem Förderweg verbleibt, liegt die Ursache eher bei der mechanischen Ausschleusung.
Die folgenden Muster dienen als Ausgangspunkte für die Untersuchung. Vergleichen Sie sie mit dem aufgezeichneten Befehl und der Bewegung, bevor Sie entscheiden, welche Komponente ausgefallen ist.
| Was Sie beobachten | Erster Ansatzpunkt für die Untersuchung | Woran sich die Ursachen unterscheiden lassen |
|---|---|---|
| A, das vor B liegende Pack, wird abgewiesen | Zu früher Befehl, falscher Triggerbezug oder falsche Packzuordnung | Erfolgte die Ausgabe für A, oder hat ein bereits ausgefahrenes Gerät A erfasst? |
| C, die hinter B liegende Packung, wird ausgeschleust | Verspäteter Befehl, langsame Betätigung oder verschobene Produktzählung | War der Befehl verspätet, oder setzte die Bewegung nach einem rechtzeitig erteilten Befehl verspätet ein? |
| B und ein fehlerfreies Nachbarprodukt werden beide ausgeschleust | Ausschleusdauer, Rückstellzeit, Produktabstand oder eine bewusst gewählte Einstellung zur Gruppenausschleusung | War die Vorrichtung noch aktiv, als das benachbarte Produkt eintraf, und war dieses Verhalten beabsichtigt? |
| Ein einzeln zugeführtes B besteht den Test, eine dicht aufeinanderfolgende Sequenz jedoch nicht | Produkterfassung, Wiederbereitschaftszeit oder Verarbeitung zwischengespeicherter Detektionen | Hat die Steuerung beide Zielobjekte gespeichert, und konnte die Vorrichtung beide Aktionen vollständig ausführen? |
| Der Fehler tritt nach einer Geschwindigkeitsänderung oder einem Wiederanlauf auf | Feste Zeitverzögerung, Geschwindigkeitsrückmeldung oder Wiederanlaufverfolgung | Stimmt die erfasste Position noch mit der tatsächlichen Position des Gebindes überein? |
| Die Vorrichtung bewegt sich, aber B läuft weiter oder springt zurück | Kraft, Hub, Gebindeführung oder Auffanggeometrie | Verlässt B den Gutstrom und verbleibt im Sammelbereich? |
| Alarme treten ohne B auf oder wiederholen sich bei jedem Bandumlauf | Ein separates Problem mit dem Detektionssignal | Vergleichen Sie das Verhalten bei leerem Förderband, die Bandposition, das normale Produkt und den Betrieb benachbarter Maschinen. |
Es sind drei verschiedene Probleme voneinander abzugrenzen. Ein Fehlalarm ist eine unerwünschte Detektionsreaktion, die beispielsweise durch das Produkt, das Förderband, Vibrationen oder elektrische Störsignale verursacht wird. Ausschleusung der falschen Packung bedeutet, dass die Reaktion der falschen physischen Packung zugeordnet ist. Fehlgeschlagene Ausschleusung bedeutet, dass die vorgesehene Packung ausgewählt wird, den Gutproduktstrom jedoch nicht verlässt.
Diese Probleme können gleichzeitig auftreten. Weisen Sie zunächst die korrekte Erkennung von B nach und verfolgen Sie dieses Ereignis weiter. Wenn auch einwandfreie Produkte unerwünschte Alarme auslösen, untersuchen Sie dieses Signalproblem separat, ohne die erforderliche Metalldetektionsleistung zu beeinträchtigen.
Eine Verringerung der Empfindlichkeit kann die Anzahl der Alarme reduzieren, während der Versatz um eine Packung unverändert bleibt. Außerdem kann dadurch ein echtes Prüfstück schwerer zu erkennen sein. Deshalb beginnen wir mit der Packungsfolge und dem Verhalten der Ausschleusung.
Wie verfolgen Sie ein einzelnes Paket von der Erkennung bis zum Ausschleuspunkt?
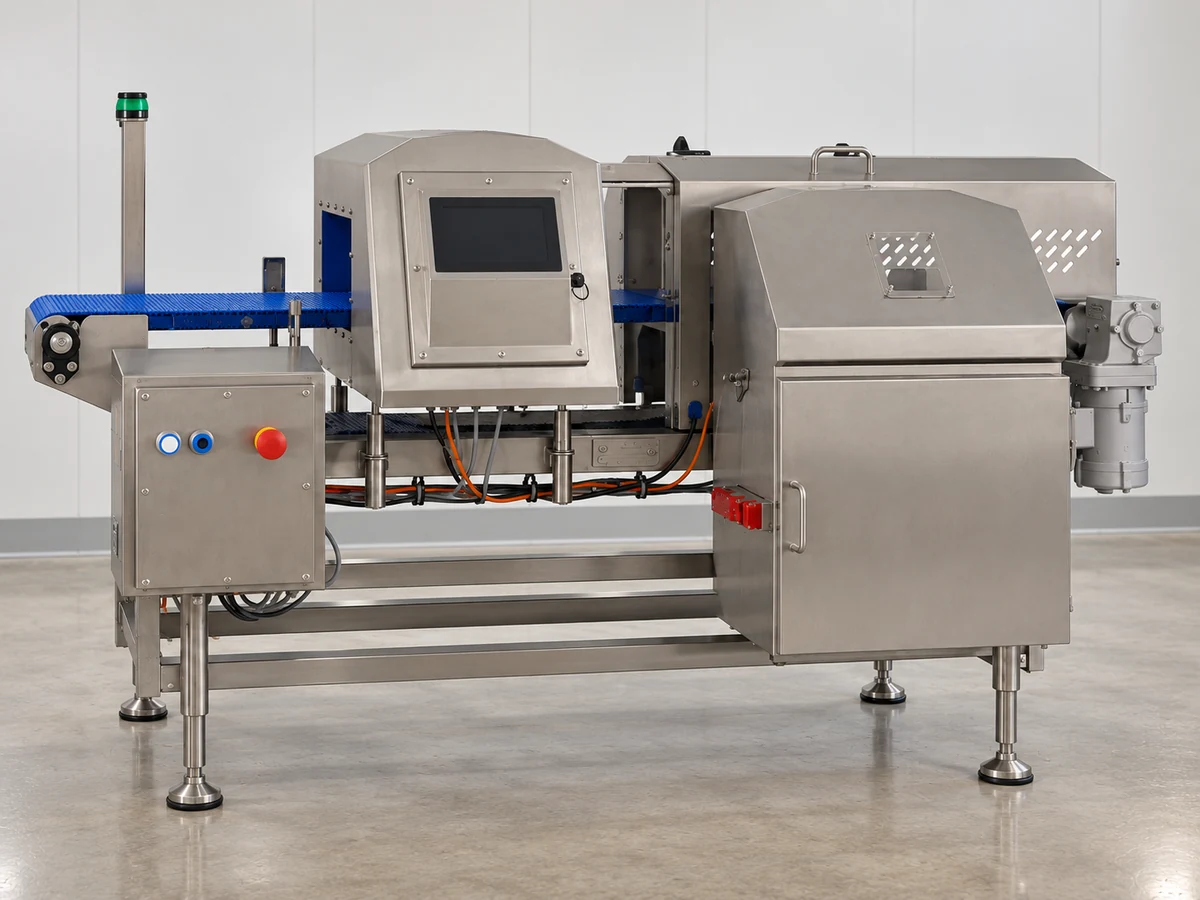
Verfolgen Sie dieselbe Packung durch Erfassung, Erkennung, Befehl, Bewegung und Auffangvorgang. Anhand des Alarms und des Zählerstands des Ausschleusbehälters allein lässt sich nicht feststellen, ob die richtige Packung ausgeschleust wurde.
Ein Sensor, der die Verpackungskante erkennt und häufig als Lichtschranke oder Produkterfassungssensor, liefert der Steuerung eine Packungsreferenz. Ein Förderband-Encoder misst die Bandbewegung. Ein Sensor zur Ausschleusbestätigung erkennt ein definiertes Ereignis, beispielsweise wenn eine Packung in die Ausschleusrutsche gelangt. Ein Schalter zur Zylinderpositionsüberwachung kann melden, dass sich der Ausschieber bewegt hat. Beide beantworten unterschiedliche Fragen.
METTLER Der Leitfaden von TOLEDO zur Metalldetektion beschreibt den Einsatz von Sensoren und Encodern, um die Ausschleusung unabhängig von der Position des Metalls innerhalb der Packung gezielt auszulösen. Entscheidend ist die Unterscheidung zwischen der Erfassung der Packung und der Detektion des Metalls an einer beliebigen Stelle darin. Metall nahe der Vorderkante erreicht den Detektor früher als Metall nahe der Hinterkante. Ein ausschließlich durch das Metallsignal gestarteter Timer kann den Ausschleusvorgang daher innerhalb der Packungsfolge zeitlich verschieben. Die Registrierung der Packung liefert dem Steuerungssystem einen Referenzpunkt, der sich nicht mit der Verunreinigung verschiebt.
Auslösesignal, Steuerbefehl und physische Bewegung aufzeichnen
Tragen Sie für Packung B diese Beobachtungen in eine gemeinsame Zeitleiste ein:
- Das Passieren der Packungskante am Registrierungssensor, sofern vorhanden.
- Die Metallanzeige des Detektors.
- Das Steuerausgangssignal, das die Ausschleusung auslöst.
- Der Beginn der wirksamen Einwirkung der Vorrichtung auf den Produktweg.
- Das Eintreffen von B an diesem Einwirkungspunkt und der anschließende Eintritt in den Sammelbereich bzw. der Weitertransport stromabwärts.
Ein Techniker kann anhand einer Trendaufzeichnung der Steuerung die Signalwechsel an den Ein- und Ausgängen vergleichen. Eine unter sicheren Bedingungen von außerhalb der Schutzeinrichtungen aufgenommene Videoaufzeichnung kann die Position der Verpackung und die Bewegung des Mechanismus zeigen. Bringen Sie neben dem Förderband und außerhalb der Erfassungs- und Bewegungsbereiche eine gut sichtbare Referenzmarkierung an und verwenden Sie für Vorher-Nachher-Vergleiche denselben Bildausschnitt.
Wenn das Ausgangssignal zu spät anliegt, prüfen Sie die Produktverfolgung und die zeitlichen Abläufe. Wenn das Ausgangssignal rechtzeitig anliegt, die Bewegung jedoch zu spät erfolgt, prüfen Sie den Aktor und dessen Versorgung. Bei einer manuellen Messung mit einer Stoppuhr kann aufgrund der menschlichen Reaktionszeit eine kurze Abweichung unbemerkt bleiben; Videobilder oder aufgezeichnete Signale ermöglichen einen aussagekräftigeren Vergleich.
Prüfen Sie den Produktsensor, bevor Sie die Zeitparameter ändern
Führen Sie bekannte, abgezählte Packungen durch den Erfassungsbereich des Sensors und vergleichen Sie die tatsächliche Packungsfolge mit den Signalen am Erfassungseingang der Steuerung. Achten Sie auf eine nicht erkannte Signalflanke, zwei Erfassungssignale für eine einzelne Packung oder einen Lichtstrahl, der zwischen sich berührenden Packungen unterbrochen bleibt. Stellen Sie bei dieser Prüfung auch Bedingungen mit transparenter Folie, einer lockeren Umhüllung, schräg ausgerichteten Packungen sowie einem verschmutzten oder falsch ausgerichteten Sensor nach.
Reinigen Sie den Sensor und richten Sie ihn aus. Trennen Sie die Maschine zuvor von der Energieversorgung, sofern dies für den Zugang erforderlich ist. Wiederholen Sie anschließend die Prüfung des Eingangssignals mit repräsentativen Verpackungen. Lassen Sie den Techniker die Erfassung oder die Eingangsfilterung anhand der beobachteten Signalwechsel korrigieren; eine zu starke Filterung kann dazu führen, dass dicht aufeinanderfolgende Packungen als eine einzige erfasst werden.
Die Steuerung kann Erkennungsereignisse für jede registrierte Packung einem Zeit- oder Wegintervall zuordnen. Dieses Intervall bildet das Zuordnungsfenster der Packung. Vergleichen Sie die konfigurierte Produktlänge und den eingestellten Sensorversatz mit der tatsächlichen Länge in Förderrichtung. Eine veränderte Ausrichtung der Packung oder ein falsch eingestelltes Zuordnungsfenster kann dazu führen, dass ein Erkennungsereignis der falschen Packung zugeordnet wird.
Stellen Sie abschließend fest, was der Bestätigungssensor tatsächlich erfasst. Eine einwandfreie Packung C, die in den Auffangbehälter gelangt, kann einen Bestätigungsimpuls auslösen, obwohl B nicht ausgeschleust wurde. Ordnen Sie das Bestätigungssignal dem erwarteten Zuordnungsfenster der Packung zu und überprüfen Sie beim Test, wohin B tatsächlich gelangt. Setzen Sie das Endlagensignal eines Ausschiebers nicht mit dem erfolgreichen Auffangen der Packung gleich.
Wie verändern Bandgeschwindigkeit und Ausschleusverzögerung die Ausschleusposition?
Bei konstanter Geschwindigkeit ergibt sich die Transportzeit aus der Strecke geteilt durch die Geschwindigkeit. Eine feste Verzögerungszeit stimmt nicht mehr, wenn sich die Geschwindigkeit, der zeitliche Bezugspunkt oder die Produktbewegung ändert.
von Thermo Fisher Zehn Tipps für den langfristig zuverlässigen Betrieb eines Metalldetektors fordert ausdrücklich eine Überprüfung der Ausschleuseinrichtung nach einer Änderung der Position oder Bandgeschwindigkeit. Der Detektor kann das Prüfstück weiterhin erkennen, während der nachgeschaltete Ausschleusvorgang zeitlich nicht mehr korrekt abgestimmt ist.
Gehen Sie vom tatsächlichen Referenzsignal für die Zeitsteuerung aus
Ermitteln Sie im vorgegebenen Steuerungsablauf das Ereignis, das die Zeitsteuerung auslöst. Dies kann eine von einer Lichtschranke erfasste Verpackungskante, das Ausgangssignal des Detektors oder eine nachverfolgte Position sein. Messen Sie entlang des Produktwegs den Abstand zwischen diesem Referenzpunkt und der vorgesehenen Ausschleusposition. Die Vorderseite des Detektorgehäuses ist nicht automatisch der Referenzpunkt für die Zeitsteuerung.
Nehmen wir als einfaches Beispiel an, dass eine ausgewählte Packungskante folgenden Weg zurücklegen muss: 0.80 m von einer Lichtschranke bis zu ihrer Zielposition. Das Band läuft konstant mit 30 m/min, oder 0.50 m/s. Die gemessene Zeit vom Befehl bis zur wirksamen Bewegung des Aktors beträgt 0.10 s.
- Laufzeit: 0.80 ÷ 0.50 = 1.60 s.
- Wenn dieser Controller seine Verzögerungszeit an dieser Lichtschrankenflanke startet und die Ansprechzeit des Aktors nicht bereits berücksichtigt, ergibt sich folgende erste Schätzung für den Startbefehl: 1.60 − 0.10 = 1.50 s.
Ziel ist es, die wirksame Bewegung auf die gewählte Gebindeposition abzustimmen. Einige Steuerungen verfügen bereits über eine Reaktionskompensation oder verwenden eine Wegstrecke anstelle einer Zeitangabe in Sekunden. Lesen Sie vor der Eingabe eines Werts die Definition des Zeitgebers, damit derselbe Reaktionszuschlag nicht zweimal abgezogen wird.
Erhöhen Sie nun die konstante Bandgeschwindigkeit auf 45 m/min, oder 0.75 m/s. Die Laufzeit beträgt nun 0.80 ÷ 0.75 ≈ 1.07 s. Wenn die wirksame Bewegung weiterhin bei 1.60 s einsetzt, hat die Gebindekante den vorgesehenen Punkt um 0.75 × 1.60 = 1.20 m—0.40 m überschritten. Zu diesem Zeitpunkt kann sich stattdessen bereits eine nachfolgende Packung im Ausschleusbereich befinden.
Dieses Beispiel erläutert eine reproduzierbar verspätete Ausschleusung nach einer Geschwindigkeitserhöhung. Ob eine oder mehrere Packungen verfehlt werden, hängt vom tatsächlichen Packungsabstand und von der Geometrie der Ausschleusvorrichtung ab.
Geschwindigkeitsänderungen, Stopps und Produktschlupf berücksichtigen
Verwenden Sie bei Betrieb mit variabler Geschwindigkeit eine Nachverfolgung, die den tatsächlich zurückgelegten Weg zwischen Erfassung und Ausschleusung berücksichtigt. Ein Encoder kann Informationen über die zurückgelegte Förderbandstrecke liefern, doch die Steuerungssequenz muss diese korrekt verarbeiten. Während der Beschleunigung lässt sich der gesamte Transportweg nicht anhand eines einzelnen Geschwindigkeitswerts und der daraus berechneten Fahrzeit beschreiben.
Legen Sie nach einem Stopp fest, ob noch ausstehende Ausschleusziele beibehalten, angehalten oder gelöscht werden. Testen Sie den Wiederanlauf mit einer gekennzeichneten Prüfpackung zwischen Detektor und Ausschleuspunkt. Geht die Nachverfolgung verloren, müssen die bereits im System befindlichen Packungen unter Kontrolle bleiben und nach Wiederherstellung des Systems erneut geprüft werden, bevor der Materialfluss wieder freigegeben wird.
Ein Encoder erfasst die Bandbewegung, nicht die einer darauf rutschenden Packung. Wenn nachgeschaltete Anlagen stoppen und sich Packungen ansammeln, während das Band weiterläuft, kann die Positionsberechnung selbst mit einem Encoder fehlerhaft werden. Fortress Technology beschreibt genau diesen Fehler in seiner Diskussion zu Fehlern bei Ausschleusvorrichtungen Diskussion.
Beheben Sie zunächst das Problem der Ansammlung oder der Übergabe: Stoppen Sie den Materialzufluss, bevor sich Packungen in den Inspektionsbereich zurückstauen, stellen Sie einen kontrollierten Abstand wieder her und definieren Sie eine klare Wiederanlaufsequenz. Das alleinige Hinzufügen eines Encoders löst das Problem einer Packung, die sich nicht mehr synchron mit dem Band bewegt, nicht.
Wie wirken sich der Packungsabstand und die Ausschleusdauer auf die nächste Packung aus?
Die Ausschleusverzögerung bestimmt, wann der Vorgang beginnt. Die Ausschleusdauer, auch als Verweilzeit bezeichnet, bestimmt, wie lange er aktiv bleibt. Die Korrektur des einen Werts korrigiert den anderen nicht automatisch.
Wenn B ausgeschleust wird und C ebenfalls mitgerissen wird, vergleichen Sie das Ende des wirksamen Ausschleusvorgangs mit dem Eintreffen von C. Das Ausgangssignal kann zu lange eingeschaltet bleiben, ein Ausschieber kann langsam zurückfahren, ein Luftstoß kann sich über den Zwischenraum ausbreiten oder die Linie kann absichtlich so eingestellt sein, dass eine Gruppe ausgeschleust wird.
Verkürzen Sie die Dauer nur, wenn die vorliegenden Hinweise auf eine zu lange Einwirkdauer hindeuten. Ein zu kurzer Impuls kann B berühren, ohne es vollständig aus dem Annahmepfad zu bewegen. Testen Sie nach jeder Änderung erneut die Packstückpositionen und -gewichte, deren Ausschleusung am schwierigsten ist.
Vergleichen Sie den Packstückabstand mit dem vollständigen Ausschleuszyklus
Messen Sie die Packstücklänge in Förderrichtung und den lichten Abstand zum nächsten Packstück. Ihre Summe ist Packungsabstand, gemessen von einer Vorderkante bis zur nächsten. Messen Sie ihn im Ausschleusbereich: Eine Übergabe oder ein Rückstau im nachgeschalteten Bereich kann den Abstand nach dem Einlaufsensor verändern.
Angenommen, die Packungen sind 200 mm lang, mit einem 100 mm lichter Abstand, und bewegen sich mit 500 mm/s:
Teilung = 200 + 100 = 300 mm. Zeit zwischen den Vorderkanten = 300 ÷ 500 = 0.60 s.
Nehmen wir nun an, der gemessene vollständige Zyklus eines Schiebers – vom Beginn eines Vorgangs bis zur erneuten Bereitschaft für den nächsten Vorgang – beträgt 0.65 s. Er kann nicht zwei separate Zyklen im Abstand von 0.60 s abschließen. Eine Änderung der Startverzögerung verkürzt die Erholungszeit dieses Mechanismus nicht.
Bei dieser Beispielgeschwindigkeit, 500 × 0.65 = 325 mm entspricht der erforderliche Teilungsabstand lediglich der gemessenen Taktzeit. Dabei bleibt kein Spielraum für Schwankungen, und ein solcher Abstand ist in der Produktion nicht zulässig. Verwenden Sie den vom Mechanismus unterstützten Betriebsbereich und führen Sie Sequenztests durch, um den Arbeitsabstand festzulegen.
Wählen Sie die Korrekturmaßnahme, die der jeweiligen Begrenzung entgegenwirkt: Stabilisieren Sie den Einlaufabstand, reduzieren Sie die erforderliche Taktfrequenz, beheben Sie eine verzögerte Rückführung oder verwenden Sie eine auf Packung und Taktleistung abgestimmte Ausschleusvorrichtung. Vergrößern Sie das Ausschleusfenster nicht wiederholt, bis dadurch jedes benachbarte Produkt entfernt wird.
Aufeinanderfolgende Erfassungen von einer einzigen langen Ausschleusung unterscheiden
Ausführen Normalprodukt–Prüfpackung–Normalprodukt, dann Prüfpackung–Prüfpackung–Normalprodukt Sequenzen mit dem kleinsten freigegebenen Abstand. Ein einzelnes isoliertes Prüfobjekt kann nicht erkennen lassen, ob die Steuerung ein zweites Ausschussziel speichern kann oder ob der Mechanismus rechtzeitig erneut auslösen kann.
Bei einigen Anordnungen wird absichtlich eine gesamte betroffene Gruppe umgeleitet. Das kann geeignet sein, wenn alle verdächtigen Packungen erfasst werden und der damit verbundene Produktverlust akzeptiert wird. Erfassen Sie das beabsichtigte Verhalten vor der Prüfung. Andernfalls kann das Ausschleusen von zwei Packungen einen Ortungsfehler verschleiern, anstatt ihn zu beheben.
Was ist zu tun, wenn der Ausschleusbefehl korrekt ist, die Packung aber dennoch auf dem Förderband bleibt?
Untersuchen Sie den tatsächlichen Ausschleusvorgang, wenn der Steuerbefehl mit der Ankunft von B übereinstimmt, B jedoch nicht erfasst wird. Eine weitere Anpassung der Verzögerungszeit behebt keine schwache, langsame oder behinderte Bewegung.
Prüfen Sie den Steuerbefehl, die tatsächliche Bewegung des Mechanismus und den Weg der Verpackung jeweils getrennt:
- Die Bewegung beginnt verspätet oder variiert zwischen den einzelnen Auslöseversuchen. Erfassen Sie bei einer pneumatischen Vorrichtung den Luftdruck in der Nähe der Ausschleuseinheit während wiederholter Betätigungen, anstatt sich ausschließlich auf eine statische Druckanzeige am Kompressor zu verlassen. Eine Fachkraft sollte die Versorgungskapazität, Ventile, Schlauchleitungen und Durchflussregler mit der vorgegebenen Ausführung vergleichen. Prüfen Sie den Mechanismus im energiefreien Zustand auf Schwergängigkeit oder Verschleiß.
- Die Bewegung beginnt rechtzeitig, B wird jedoch nur angestoßen. Vergleichen Sie den Hub, die Kontakthöhe, das Verpackungsgewicht, die Reibung an der Unterseite, die Position der Führungen und den zum Verlassen des Förderbands erforderlichen Weg. Ein Luftstoß oder Ausschieber, der bei einem leichten Karton funktioniert hat, kann für eine schwerere oder weichere Verpackung ungeeignet sein.
- B verlässt das Förderband, gelangt jedoch wieder in den Gutstrom. Verfolgen Sie den Weg durch die Rutsche oder den Behälter. Achten Sie auf einen vollen Behälter, eine blockierte Öffnung, eine harte Fläche, an der die Verpackung zurückprallt, oder Führungen, die die Verpackung zurück zum Förderband leiten.
- Die erste Ausschleusung funktioniert, bei den folgenden lässt die Wirkung nach oder die Verpackungen werden verfehlt. Wiederholen Sie die Abfolge und zeichnen Sie dabei die Rückstellbewegung und die Druckluftversorgung auf. So lässt sich feststellen, ob die Rückstellung oder die Versorgung bei wiederholter Betätigung unzureichend ist oder ein konstanter Zeitversatz vorliegt.
Stellen Sie den angegebenen Hub, die Versorgung und die Ausrichtung wieder her, bevor Sie ein anderes Ausschleuskonzept in Betracht ziehen. Eine Erhöhung des Drucks über den Nennwert hinaus kann eine Gefährdung durch die Schutzeinrichtung verursachen oder Verpackungen beschädigen, ohne die Bewegungsbahn zu korrigieren.
Fortress Technology betont, dass der Mechanismus an Fördergeschwindigkeit, Abstände, Größe und Gewicht der Verpackungen angepasst und wiederholte Ausschleusungen getestet werden müssen. Verwenden Sie dieselben Bedingungen, wenn Sie ein repariertes Gerät mit einem Ersatzgerät vergleichen. Ein Mechanismus muss die erforderlichen Verpackungen sauber ausschleusen und bei der tatsächlichen Produktionsleistung einer kontrollierten Sammlung zuführen.
Wie weisen Sie nach, dass jedes Mal die richtige Packung ausgeschleust wird?
Prüfen Sie das vollständige System mit identifizierten Packungen unter den Bedingungen, die es bewältigen muss. Erfassen Sie Erkennung, korrekte Packungsauswahl, physische Erfassung und Rückgewinnung der Prüfstücke getrennt.
Ein Alarm ist ein Ergebnis. Das Verlassen des Gutstroms durch B ist ein anderes. Ein Bestätigungseingang ist nur dann hilfreich, wenn er das vorgesehene Ereignis abbildet. Nehmen Sie die folgenden Prüfungen mit vereinbarten Abnahmekriterien und Wiederholungszahlen in einen schriftlichen Prüfplan auf.
| Prüfbedingung | Zu erfassende Angaben | Worauf ein Fehler hindeutet |
|---|---|---|
| Prüfkörper an der vorderen, mittleren und hinteren Position innerhalb der Packung | Erkennung und Identität der Packung für jede Position dokumentiert | Abhängigkeit von der Position des Metalls, ein falsch eingestelltes Packungsfenster oder eine unzureichende zeitliche Abdeckung |
| Erforderliche Metallarten und Prüfkörpergrößen an vereinbarten, schwer detektierbaren Positionen über die Durchlassöffnung verteilt | Jede Erkennung und das vollständige Ausschleusergebnis | Erkennungsvermögen und Ausschleusleistung; eine versäumte Erkennung kann nicht durch eine Anpassung des Ausschleuszeitpunkts kompensiert werden |
| Minimale, normale und maximale Betriebsgeschwindigkeiten | Tatsächliche Geschwindigkeit und Weg der Verpackung, einschließlich gegebenenfalls vorhandener Geschwindigkeitsübergänge | Falsche feste Verzögerungszeit, fehlerhafte Geschwindigkeitsrückmeldung oder unzureichende Berücksichtigung der Reaktionszeit des Aktors |
| Normal–Prüfkörper–Normal bei dem kleinsten zugelassenen Abstand | B erfasst; A und C zeigen das vorgesehene Annahme- bzw. Gruppenausschleusverhalten | Zu lange Dauer, falsche Zuordnung, unkontrollierte Abstände oder unzureichende Rückführung |
| Zwei aufeinanderfolgende anspruchsvolle Testpackungen, gefolgt von einer normalen Packung | Beide Zielobjekte erfasst und alle Prüfkörper zurückgewonnen | Verlust vorgemerkter Zielobjekte, Überschreitung von Zyklusgrenzen oder unzuverlässige wiederholte Betätigung |
| Kontrolliertes Anhalten und Wiederanfahren mit einem Zielobjekt im Transportweg | Position des Zielobjekts vor dem Anhalten und sein kontrollierter Bestimmungsort nach dem Wiederanfahren | Verlust vorgemerkter Zielobjekte oder Abweichung zwischen der Nachverfolgung und dem tatsächlichen Transportweg |
Verwenden Sie repräsentative Produkte und Verpackungen. Beziehen Sie die schwerste oder am schwierigsten auszuschleusende Packung ein, wenn die Ausschleusleistung vom Format abhängt. METTLER Gemäß den Leitlinien von TOLEDO sind definierte Positionen der Prüfkörper sowie die Überprüfung sowohl der Erkennung als auch des Ausschleuszeitpunkts erforderlich; eine leicht erfassbare Position auf einem leeren Förderband bildet die vollständige Prüfaufgabe mit Verpackung nicht ab.
Wenn eine Ausschleusbestätigung, eine Druckluftüberwachung oder ein Schutz vor Produktstau vorhanden ist, lassen Sie die vorgesehene Fehlerreaktion von einem geschulten Techniker nach dem zugelassenen Prüfverfahren der Maschine testen. Führen Sie die Prüfung unter kontrollierten Bedingungen mit Diagnoseprodukten durch; setzen Sie keine Schutzeinrichtungen außer Kraft und verursachen Sie während der Produktion verkaufsfähiger Ware keinen Stau. Aus der protokollierten Reaktion muss hervorgehen, wie die Linie angehalten oder das Produkt zurückgehalten wird, wenn die erforderliche Ausschleusung nicht bestätigt werden kann.
Halten Sie für jeden Durchlauf das Produkt und die aktiven Einstellungen, die gemessene Geschwindigkeit, den Abstand, Identität und Position des Prüfteils, das beobachtete Ergebnis, das tatsächlich erfasste Paket sowie den endgültigen Verbleib von B fest. Bewahren Sie fehlgeschlagene Ergebnisse zusammen mit der Korrektur und dem Wiederholungstest auf. Ersetzen Sie den ursprünglichen Fehler nicht durch den später erfolgreichen Durchlauf.
Wenn B in einem Test, bei dem B bei jedem Durchlauf erfasst werden muss, auch nur einmal entweicht, erfüllt die geprüfte Konfiguration dieses Kriterium nicht. Beheben Sie den Fehler und wiederholen Sie die betroffenen Bedingungen, einschließlich der Schließsequenz, wenn sich Taktung, Abstand oder Rücklaufgeschwindigkeit geändert haben. Holen Sie anschließend die erforderliche Freigabe für den Wiederanlauf der Linie ein und bearbeiten Sie zurückgehaltenes Produkt separat.
Wann sollten Sie die Anlagenkonfiguration oder die Ausschleusvorrichtung ändern?
Behalten Sie die vorhandene Anlage bei, wenn die korrigierte Positionserfassung, Taktung und Handhabung die erforderlichen Sequenztests bestehen. Ändern Sie die Konfiguration oder die Hardware, wenn eine gemessene Grenze eine zuverlässige Entfernung bei der erforderlichen Durchsatzleistung verhindert.
Wenn ein Produktsensor Pakete nicht erfasst, korrigieren Sie zunächst die Positionserfassung, bevor Sie einen längeren Ausschleusimpuls hinzufügen. Wenn die Geschwindigkeit schwankt, überprüfen Sie die Wegverfolgung und die Wiederanlaufsequenz. Wenn sich Pakete stauen oder verrutschen, korrigieren Sie zunächst den Produktfluss, bevor Sie sich auf den Encoder verlassen. Wenn der Aktor nicht zuverlässig zurückfahren oder das Paket bewegen kann, beheben Sie die mechanische Begrenzung, anstatt dieselbe Verzögerung erneut abzustimmen.
Für verpackte oder unverpackte Einzelprodukte, die eine Detektoröffnung passieren, ist unsere LJT-F Förderband-Metalldetektor die relevante Produktfamilie, die Sie prüfen sollten. Wir berücksichtigen gemeinsam Produktabmessungen, Verpackung, Zielmetall, Bandgeschwindigkeit, Abstand, verfügbare Ausschleusstrecke und die erforderliche Reaktion. Die automatische Ausschleusung ist eine mögliche Reaktionsmethode; die endgültige Hardware und der Ablauf werden projektspezifisch festgelegt.
Nehmen Sie Produktsensor, Encoder, Ausschleusvorrichtung, Bestätigungsmethode, Fehlerreaktion und Verhalten beim Neustart in den vereinbarten technischen Umfang auf. Dadurch wird der erforderliche Integrationsumfang vor einer Änderung an der Linie oder der Bestellung neuer Ausrüstung eindeutig festgelegt.
Wenn ein Metalldetektor das falsche Produkt ausschleust, ist der entscheidende Nachweis der Weg der identifizierten Zielpackung: Sie muss erkannt, ausgewählt, aus der Gutproduktlinie ausgeschleust und erfasst werden. Eine geringere Anzahl an Ausschleusungen allein ist nicht das Ziel.
Möchten Sie eine LJT-F-Linienkonfiguration überprüfen? Verwenden Sie unser Kontaktformular um das Produkt, die Packungsgröße und das Gewicht, die gemessene Geschwindigkeit und den Abstand, die Art der Ausschleusung sowie die Angabe zu beschreiben, ob die vorauslaufende oder die nachfolgende Packung ausgeschleust wird. Geben Sie in der Nachricht auch den verfügbaren Abstand zwischen Detektor und Ausschleusvorrichtung an. Diese Angaben helfen uns, das Anlagenverhalten zu beurteilen und festzustellen, welche weiteren Informationen zum Anlagenlayout oder zu den Prüfungen benötigt werden.
Fragen zur Ausschleusung falscher Packungen
Warum funktioniert ein Prüfstab auf einem leeren Förderband, versagt aber mit einer Packung?
Eine Prüfung mit einem Prüfstab auf leerem Förderband bildet weder die Packungserfassung und den Produkteffekt noch die physische Ausschleusung der Packung nach. Verwenden Sie das tatsächliche Produkt und die Originalverpackung und befestigen Sie einen eindeutig identifizierbaren Prüfkörper an den im Prüfplan vorgegebenen Positionen. Dokumentieren Sie Erkennung und Ausschleusung getrennt. Gibt der Detektor kein Signal aus, ist die Detektionsleistung zu untersuchen. Gibt er ein Signal aus, schleust jedoch eine benachbarte Packung aus, befolgen Sie die Prüffolge für Packungsverfolgung und Ausschleusung.
Kann eine zurückgewiesene Packung nach einem einzigen fehlerfreien Wiederholungsdurchlauf freigegeben werden?
Ein einzelner Wiederholungsdurchlauf ohne Alarm reicht nicht aus, um eine ausgeschleuste Packung wieder freizugeben. Halten Sie das Produkt identifiziert und unter Kontrolle, während die zuständige Qualitätsperson das Ereignis prüft. Produktausrichtung, Position der Verunreinigung oder eine andere Darstellung können die erforderliche Reaktion beeinflussen. Wenden Sie das kontrollierte Untersuchungs- oder Nachprüfungsverfahren des Standorts an und dokumentieren Sie die Entscheidung über den Verbleib des Produkts.
Was ist zu tun, wenn das Problem nach der Nassreinigung begonnen hat und der Produktzähler plötzlich zu hohe Werte anzeigt?
Vergleichen Sie zunächst das tatsächliche Eingangssignal des Produktsensors mit der Anzahl der Packungen, die ihn passieren. Wasser, Schmutz, eine veränderte Ausrichtung oder eine verschobene Halterung sind mögliche Ursachen, die untersucht werden müssen. Reinigen Sie den Sensor sicher und stellen Sie ihn wieder ordnungsgemäß ein. Beobachten Sie anschließend, ob eine vollständige Packung die erwartete Registrierungssequenz erzeugt. Wenn das Eingangssignal korrekt ist, die Zählung jedoch nicht stimmt, lassen Sie den Techniker die Verarbeitung des Eingangssignals durch die Steuerung prüfen. Wenn auch bei leerem Förderband Alarme auftreten, untersuchen Sie das Erkennungssignal separat.
Bedeutet ein Alarm, der durch eine einzige Packung ausgelöst wird, dass zwei Packungen verunreinigt sind?
Nein. Zwei Alarmereignisse lassen nicht auf zwei separate Packungen schließen. Eine Packung kann mehr als eine Reaktion auslösen, und die Steuerung muss diese Ereignisse der physischen Packung oder Gruppe zuordnen. Vergleichen Sie die Produktregistrierung mit den Alarm- und Ausschleusungsaufzeichnungen. Halten Sie die Packung unter Kontrolle, bis das Ereignis geklärt ist; verwenden Sie die Alarmsummen nicht als Zählung verunreinigter Einheiten.
Können zwei Produktspuren eine gemeinsame Ausschleusevorrichtung nutzen?
Nur wenn die Produktverfolgung und die Ausschleuseeinrichtung die betroffene Spur oder eine definierte Gruppe über beide Spuren hinweg steuern können. Ein Detektionsereignis ohne Spurzuordnung liefert einem spurspezifischen Ausschieber keine Information darüber, welche Packung auszuschleusen ist. Prüfen Sie die Spuridentifikation, zeitlich überlappende Ankünfte und die vollständige Abdeckung des Ausschleusebereichs. Lässt sich eine gezielte Ausschleusung nicht nachweisen, verwenden Sie eine gesteuerte Gruppenausschleusung oder eine Anordnung mit separater Spurverfolgung und prüfen Sie die möglichen Kombinationen.




