
Verwenden Sie bei jeder Änderung von Produktgröße, Rezeptur, Verpackung oder Linienbedingungen eine Checkliste für die Produktumstellung am Metalldetektor. Überprüfen Sie die Produkteinstellungen erneut und weisen Sie anschließend nach, dass das neue Produkt die geforderte Metallerkennungsgrenze erfüllt und die vollständige Stopp- oder Ausschleusfunktion ordnungsgemäß arbeitet.
Ein bekannter Produktcode allein reicht nicht aus. Ein größerer Beutel kann dieselbe Durchlassöffnung passieren, den Ausschleuser jedoch anders erreichen. Eine salzhaltigere Rezeptur kann ein anderes Detektorsignal erzeugen. Sie müssen sowohl das Produktsignal als auch den weiteren Weg des verdächtigen Produkts nach der Erkennung prüfen.
Diese Anleitung behandelt Inline-Detektoren, die auf einem Förderband transportierte Produkte prüfen, einschließlich unserer LJT-F-Anwendung. Für gepumpte Rohrleitungssysteme und Schwerkraft-Fallsysteme sind eigene Prüfungen des Transports und der Ausschleusung erforderlich.
Was müssen Sie vor dem nächsten Produktlauf erneut prüfen?
Vergleichen Sie das nächste Produkt mit der zuletzt freigegebenen Einrichtung. Prüfen Sie jede geänderte Bedingung erneut und führen Sie vor der Freigabe des neuen Produktionslaufs eine produktspezifische Erkennungs- und Reaktionsprüfung durch. Auch bei der Rückkehr zu einem bereits freigegebenen Produkt sind die korrekte Einrichtung und eine erfolgreiche Umrüstkontrolle erforderlich.
Gehen Sie vom Protokoll des vorherigen Produktionslaufs, der neuen Produktspezifikation und den tatsächlich fertiggestellten Packungen aus. Die folgenden Prüfungen ordnen jede Änderung dem jeweils betroffenen Teil des Inspektionssystems zu.
| Was hat sich geändert? | Erneut zu prüfen | Was durch die Prüfung nachzuweisen ist |
|---|---|---|
| Breite, Höhe, Länge oder Gewicht der Packung | Durchlassöffnung, Führungen, Transport und Ausschleusbewegung | Das größte Gebinde passt sicher hindurch, und die Ausschleusvorrichtung bewältigt das neue Gebinde. |
| Rezeptur, Feuchtigkeit, Salzgehalt oder Produkttemperatur | Freigegebene Metalldetektoreinstellungen und Produktsignal mit repräsentativem neuem Produkt | Normale Schwankungen des Produkts verhindern die erforderliche Metallerkennung nicht. |
| Aufbau von Folie, Schale, Verschluss oder Etikett | Leitfähige Materialien und Leistungsfähigkeit der vollständigen Fertigverpackung | Die neue Verpackung ist weiterhin für das Inspektionsverfahren geeignet. |
| Bandgeschwindigkeit, Produktabstand oder Ausbringung | Produktverfolgung, Anhalteweg oder Ausschleuszeitpunkt und Wiederanlauf | Verdächtiges Produkt wird unter den vorgesehenen Produktionsbedingungen ausgesondert. |
| Reinigung, Einstellung der Führungen oder Wartung | Ablagerungen, Bandlauf, Metall in der Nähe, Sensoren und wiederhergestellte Einstellungen | Der Anlagenaufbau ist für einen neuen Produkttest bereit. |
Ordnen Sie den letzten erfolgreichen Test mit dem bisherigen Produkt und den ersten erfolgreichen Test mit dem neuen Produkt den jeweiligen Chargengrenzen zu. So bleibt der betroffene Produktionszeitraum rückverfolgbar, falls eine der beiden Prüfungen fehlschlägt.
Passen die neue Produktgröße und die Verpackung weiterhin zum Detektor?
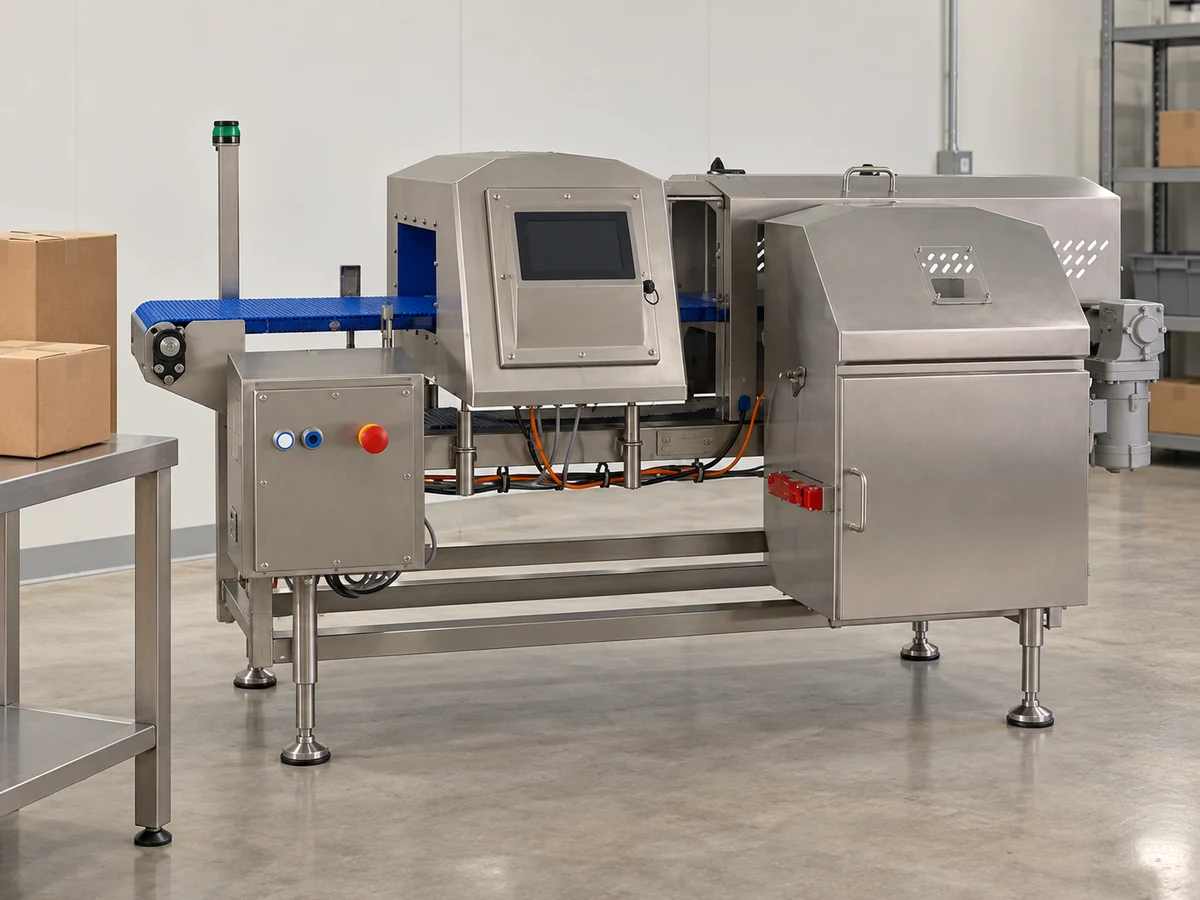
Das neue Produkt muss sicher durch den Durchlass passen und für das Prüfverfahren des Detektors geeignet sein. Allein die Tatsache, dass es durch den Tunnel passt, belegt noch nicht die Detektionsleistung.
Messen Sie die fertige Verpackung in ihrer normalen Lage
Messen Sie die maximale Breite, Höhe und Länge einschließlich Siegelnähten, gefalteter Ecken und der üblichen Ausbauchung. Erfassen Sie auch das Gewicht: Eine schwerere Verpackung kann eine andere Ausschleusung erfordern, selbst wenn ihre Außenabmessungen unverändert bleiben.
Legen Sie die tatsächliche Transportlage zugrunde. Ein Beutel kann sich neigen, eine Schale kann sich drehen und ein ungleichmäßig geformtes Produkt kann sich an einer Übergabestelle anheben. Beobachten Sie diese Bewegungen bei montierten Schutzeinrichtungen. Wenn das Produkt den Durchlass oder die Führungen berührt, korrigieren Sie seine Ausrichtung, bevor Sie die Detektionsprüfung durchführen.
Versetzen Sie Metallführungen nicht einfach näher zum Detektor, um eine schmalere Verpackung zu führen. Ihre Position muss die vom Hersteller des Detektors vorgegebene metallfreie Zone einhalten – den erforderlichen Freiraum um den Erfassungsbereich, der Störungen verhindert. Schalten Sie die Anlage vor mechanischen Einstellarbeiten frei.
Ermitteln Sie, aus welchen Materialien die neue Verpackung besteht
Bei einem Wechsel von einfacher Kunststofffolie zu metallisierter Folie oder einer Aluminiumschale ist ein Anwendungstest mit der vollständigen neuen Verpackung erforderlich. Diese Materialien sind elektrisch leitfähig und können die Prüfung beeinflussen. Massive Aluminiumfolie und dünne metallisierte Folie sind unterschiedlich aufgebaut; es darf nicht davon ausgegangen werden, dass eine für das eine Material geeignete Einstellung auch für das andere geeignet ist.
Wenn die neue Verpackung nicht durch die bestehende Anwendungsfreigabe abgedeckt ist, muss das Prüfverfahren vor Produktionsbeginn geklärt werden. Abhängig von den zu detektierenden Metallarten kommen eine geeignete Detektortechnologie oder eine Prüfung vor dem Anbringen der Metallverpackung infrage. Im Rahmen der Änderung sind auch die Kontaminationsrisiken nach diesem vorgelagerten Prüfpunkt zu bewerten. Wenn zu den Zielmetallen NE-Metalle oder nicht magnetischer Edelstahl innerhalb einer massiven Folie gehören, darf nicht davon ausgegangen werden, dass ein Detektor für Eisenmetalle in Folienverpackungen diese Prüfung auf alle Metallarten erfüllen kann.
Sollten Sie das Detektorprogramm nach einer Rezepturänderung anpassen?
Verwenden Sie Einstellungen, die für das neue Produkt und dessen tatsächlichen Zustand zum Prüfzeitpunkt freigegeben sind. Eine Rezepturänderung erfordert eine erneute Überprüfung; eine andere Einstellung ist jedoch nicht automatisch erforderlich, wenn bereits nachgewiesen wurde, dass die bestehende Konfiguration diese Änderung abdeckt.
Der Produktionsrezepturcode und das Produktprogramm des Detektors sind separate Datensätze. Gleichen Sie Produktname, Größe, Verpackung und Rezepturstand mit der freigegebenen Detektorkonfiguration ab. Werden Einstellungen manuell eingegeben, sind die Werte zu dokumentieren, anstatt sich allein auf einen Produktnamen zu verlassen.
Verwenden Sie ein Produkt unter den Bedingungen, denen der Detektor tatsächlich ausgesetzt sein wird
Nasse oder salzhaltige Produkte können auch ohne Metall ein Signal erzeugen. Dies wird als Produkteffekt. Auch die Produkttemperatur und die Produktgröße können dieses Signal beeinflussen. Eine neue Rezeptur kann daher dazu führen, dass einwandfreie Packungen ausgeschleust werden oder kleine Metallteile schwerer zu erkennen sind.
Verwenden Sie repräsentatives Produkt aus dem neuen Produktionslauf, einschließlich der erwarteten Schwankungen bei Füllmenge und Temperatur. Messen Sie die Produkttemperatur am Inspektionspunkt mit der an Ihrem Standort angewendeten Messmethode und dokumentieren Sie, an welcher Stelle die Messung durchgeführt wurde. Ein Sollwert des Gefrierschranks oder eine Ofeneinstellung beschreibt nicht die Beschaffenheit der Packung, während sie den Detektor passiert.
Wenn beispielsweise tiefgefrorene Portionen beim Warten im vorgelagerten Bereich teilweise auftauen können, beziehen Sie diesen Zustand in die Anwendungsprüfung ein. Die Ausführungen von Thermo Fisher zur Fleischinspektion erläutern, wie das Auftauen das Produktsignal verändert. Wird beim Anfahren nur eine vollständig gefrorene Probe geprüft, kann diese Schwankung unentdeckt bleiben.
Einrichtung und Leistungsprüfung als separate Schritte behandeln
Wenn die installierte Steuerung über eine Funktion zum Einlernen des Produkts verfügt, führen Sie diese gemäß der vorgesehenen Einrichtungsmethode mit einem geeigneten, nicht verunreinigten Produkt durch. Verwenden Sie bei diesem Einlernvorgang keine Metallprüfkörper, sofern die dokumentierte Methode dies nicht ausdrücklich vorsieht. Führen Sie anschließend die separaten Leistungsprüfungen mit den vorgeschriebenen Prüfkörpern durch.
Verringern Sie die Empfindlichkeit nicht nur deshalb, damit das neue Produkt störungsfrei durchläuft. Auch nach jeder freigegebenen Einstellungsänderung müssen die vorgeschriebenen Prüfungen der Metalldetektion und der Reaktion der Linie bestanden werden. Lassen sich ein stabiler Betrieb und das vereinbarte Detektionsziel nicht gleichzeitig erreichen, ist der Einsatz bis zu einer technischen Prüfung auszusetzen.
Wie wirken sich Größe, Abstände und Geschwindigkeit auf die Ausschleusung aus?
Prüfen Sie die Ausschleusung erneut, wenn sich Packungslänge, Gewicht, Bandgeschwindigkeit oder Packungsabstand ändern. Bei gleicher Packungszahl pro Minute kann eine andere Bandgeschwindigkeit erforderlich sein, sodass der Ausschleusvorrichtung weniger Zeit bleibt, in ihre Ausgangsstellung zurückzukehren.
Messen Sie die Packungslänge in Förderrichtung und den freien Abstand zwischen aufeinanderfolgenden Packungen. Erfassen Sie die Bandgeschwindigkeit getrennt vom Produktionszähler. Verwenden Sie die bei der Inbetriebnahme eingerichtete Anzeige der Bandgeschwindigkeit oder eine sichere berührungslose Geschwindigkeitsmessung, statt die Geschwindigkeit aus der Packungszahl abzuleiten. Prüfen Sie, sofern vorhanden, ob der Produktsensor jede neue Packung zuverlässig erfasst und ob das Geschwindigkeitssignal mit der Bandbewegung übereinstimmt.
Warum bei gleichem Ausstoß unterschiedliche Zeitabläufe entstehen können
Betrachten Sie dieses Anschauungsbeispiel mit gleichmäßigen Packungsabständen und ohne Schlupf. In beiden Durchläufen werden 100 Packungen pro Minute gefördert. Der Bezugspunkt für die Packungsverfolgung liegt 0.60 m vor der Ausschleusposition.
| Eingabe oder Ergebnis | Vorheriger Durchlauf | Neuer Durchlauf |
|---|---|---|
| Paketlänge | 200 mm | 300 mm |
| Lichter Abstand | 100 mm | 60 mm |
| Bandgeschwindigkeit | 30 m/min | 36 m/min |
| Ausstoß: Geschwindigkeit ÷ (Länge + Abstand), in Metern | 30 ÷ 0.30 = 100 Packungen/min | 36 ÷ 0.36 = 100 Packungen/min |
| Laufzeit über 0.60 m | 0.60 ÷ (30 ÷ 60) = 1.20 s | 0.60 ÷ (36 ÷ 60) = 1.00 s |
| Durch den freien Abstand bestimmte Zeit | 0.10 ÷ 0.50 = 0.20 s | 0.06 ÷ 0.60 = 0.10 s |
Wenn eine feste Wartezeit unverändert 1.20 Sekunden beträgt, legt das neue Förderband während dieser Zeit 0.72 m zurück – also 120 mm über die im Beispiel angegebene Ausschleusposition hinaus. Durch den kleineren Abstand halbiert sich außerdem die Zeit zwischen der Hinterkante einer Packung und der Vorderkante der nächsten.
Hierbei handelt es sich um Transportberechnungen, nicht um Einstellungen für Steuerungsverzögerungen. Der tatsächliche Ablauf hängt davon ab, wo die Produktverfolgung beginnt, wann der Detektor ein Signal ausgibt, ob eine Geschwindigkeitskompensation erfolgt und wie lange die Ausschleusvorrichtung für ihre Bewegung benötigt. Ermitteln Sie diese Punkte anhand des Ablaufs der installierten Steuerung, bevor Sie Einstellungen ändern.
Testen Sie anschließend die neuen Packungen bei der vorgesehenen Geschwindigkeit und mit dem kleinsten zulässigen Abstand. Prüfen Sie die vollständige Ausschleusung, die Rückstellbewegung und die nachfolgende Packung. Ein breiteres Ausschleusfenster kann benachbarte einwandfreie Produkte mit ausschleusen, während bei einem nicht validierten kürzeren Ausschleusfenster verdächtige Produkte auf der Linie verbleiben können.
Wie sollte das neue Produkt vor der Freigabe geprüft werden?
Testen Sie das vollständige Inspektionssystem mit dem neuen Produkt, den erforderlichen Metallprüfkörpern und unter den vorgesehenen Linienbedingungen. Ein Detektoralarm allein gilt nicht als erfolgreicher Ausschleustest. Halten Sie alle Testpackungen unter Kontrolle und von verkaufsfähigen Produkten fern.
- Bereiten Sie die Produktionslinie vor. Entfernen Sie Rückstände des vorherigen Produkts, bringen Sie Führungen und Schutzeinrichtungen wieder in die vorgesehene Position, wählen Sie die freigegebene Konfiguration und bereiten Sie den Auffangbereich für ausgeschleustes Material vor. Nehmen Sie mechanische Einstellungen nur bei sicher freigeschalteter Anlage vor.
- Lassen Sie das Förderband leer laufen. Achten Sie auf Störungen oder unerklärliche Detektionen. Falls diese weiterhin auftreten, prüfen Sie das Förderband, Metallteile in der Umgebung, die Montage sowie elektrische Störeinflüsse, bevor Sie versuchen, sie über die Produkteinstellungen zu kompensieren.
- Lassen Sie geeignetes, nicht verunreinigtes neues Produkt durch die Anlage laufen. Verwenden Sie die tatsächlichen Verpackungen, die tatsächliche Präsentation und die zu erwartenden Produktbedingungen. Untersuchen Sie unerwartete Zurückweisungen; gehen Sie nicht davon aus, dass jede zurückgewiesene Packung fälschlicherweise zurückgewiesen wurde.
- Prüfen Sie jede erforderliche Metallart. Verwenden Sie identifizierte Prüfkörper mit bekanntem Material und bekanntem Kugeldurchmesser. Decken Sie bei einem Inspektionsprogramm für alle Metalle die vorgesehenen Prüfungen für Eisenmetalle, Nichteisenmetalle und Edelstahl separat ab. Verwenden Sie die freigegebenen Größen und die vorgegebene Anzahl an Wiederholungen; dokumentieren Sie jedes Ergebnis.
- Prüfen Sie die relevanten Positionen mit dem Produkt. Befestigen Sie den Prüfkörper in oder an einer eindeutig gekennzeichneten Packung und wenden Sie dabei das akzeptierte Prüfverfahren an. Beziehen Sie den unempfindlichsten Bereich des Inspektionswegs ein, der sich üblicherweise nahe der Mitte der Öffnung befindet, sowie die erforderlichen Positionen entlang der Packung.
- Weisen Sie die physische Reaktion nach. Beobachten Sie bei einer Ausschleuslinie, wie die vollständige Prüfpackung in den kontrollierten Ausschleusbereich gelangt. Kontrollieren Sie das reguläre Produkt unmittelbar vor und nach der Prüfpackung sowie aufeinanderfolgende Prüfpackungen, sofern das Betriebsmuster dies erfordert. Stellen Sie bei einer Linie mit Stopp bei Erkennung sicher, dass das verdächtige Produkt nach dem Anhalten innerhalb des kontrollierten Rückgewinnungsbereichs verbleibt.
- Führen Sie die vorgesehenen Prüfungen der installierten Störungsfunktionen vollständig durch und bergen Sie die Prüfmaterialien. Prüfen Sie die relevanten Verriegelungen für Ausschleusbestätigung, Luftdruck, Auffangbehälter oder Anlagenstopp nach dem sicheren Prüfverfahren für die installierte Hardware. Vergewissern Sie sich vor der Freigabe, dass alle Prüfkörper und gekennzeichneten Packungen vollständig erfasst wurden.
Behandeln Sie die beiden Positionsprüfungen getrennt: Links, mittig und rechts beschreiben den Weg durch die Öffnung. Vorne, in der Mitte und hinten beschreiben, wo sich das Metall entlang der bewegten Packung befindet. Ein ausschließlich in der Mitte der Öffnung durchgeführter Test belegt nicht, dass die Ausschleusung auch bei einer Verunreinigung nahe einem der Enden einer langen Packung ordnungsgemäß funktioniert.
Leitfaden von LOMA zur Metalldetektion betont, dass repräsentative Prüfpackungen zu verwenden sind und zu kontrollieren ist, ob der Prüfkörper den Ausschleusbehälter erreicht. Eine alte Prüfpackung, deren Temperatur oder Zustand von der neuen Produktionscharge abweicht, ist kein geeigneter Ersatz.
Die Kontrollen bei Produktionsbeginn sollten auch die Bedingungen abdecken, die später während des Produktionslaufs zulässig sind. Wenn sich die Geschwindigkeit ändert, sich Packungen aufstauen können oder das Produkt während der Wartezeit erwärmt, sind die relevanten Betriebsgrenzen zu prüfen, bevor diese Bedingungen als freigegeben gelten.
Was ist zu tun, wenn eine Umstellungsprüfung fehlschlägt?
Geben Sie die neue Produktionscharge nicht frei, wenn eine vorgeschriebene Prüfung nicht bestanden wurde oder der Stopp- bzw. Ausschleusvorgang unvollständig war. Sperren Sie alle möglicherweise betroffenen Produkte, ermitteln Sie den fehlerhaften Schritt im Prüfablauf und wiederholen Sie nach der Korrektur die entsprechenden Prüfungen.
| Was Sie beobachten | Was Sie zuerst untersuchen sollten | Was anschließend erfolgreich geprüft werden muss |
|---|---|---|
| Leeres Förderband löst Detektionen aus | Verunreinigungen auf dem Förderband, veränderte Metallkomponenten, Vibrationen oder elektrische Störungen | Stabiler Betrieb mit leerem Förderband, gefolgt von der Prüfsequenz mit dem neuen Produkt |
| Einwandfreie neue Packungen werden ausgeschleust | Tatsächliche Kontamination, falsche Produkteinstellung sowie ungeeigneter Verpackungs- oder Produktzustand | Repräsentatives, einwandfreies Produkt und die erforderlichen Metallprüfkörper |
| Eisenmetall wird erkannt, Edelstahl jedoch nicht | Korrekter Edelstahl-Prüfkörper, richtige Position, geeigneter Produktzustand und korrekte Detektoreinstellung | Jede erforderliche Metallart; ein Ergebnis für Eisenmetall kann ein Ergebnis für Edelstahl nicht ersetzen |
| Alarm wird ausgelöst, aber die Packung verbleibt auf der Linie | Nachverfolgung, Zeitsteuerung, Ausschleusbewegung sowie verbaute Sensoren oder Druckluftversorgung | Vollständige Ausschleusung der Testpackung bei Produktionsgeschwindigkeit und betriebsüblichem Packungsabstand |
| Ein langsamer Test ist erfolgreich, der vorgesehene Produktionslauf schlägt jedoch fehl | Geschwindigkeitssignal, Produktzuführung, Packungsabstände und Rückstellung der Ausschleusvorrichtung | Die vorgesehenen Betriebsbedingungen oder ein formal genehmigter eingeschränkter Betriebsbereich |
| Der Kaltanlauf besteht die Prüfung, aber das später erwärmte Produkt fällt durch | Der durch die Einrichtung abgedeckte Temperaturbereich und das Produktsignal | Der zulässige Produkttemperaturbereich einschließlich der Bedingung, die zum Fehler geführt hat |
Verwenden Sie den letzten gültigen erfolgreichen Test, den Zeitpunkt der Änderung der Einrichtung und die Chargenaufzeichnungen, um Produkte zu identifizieren, die möglicherweise ohne wirksame Prüfung freigegeben wurden. Halten Sie diese Produkte zurück, damit das Qualitätsteam des Standorts sie bewerten kann. Wenn die Grenze nicht bestimmt werden kann, erweitern Sie die Rückhaltemaßnahme auf den gesamten Unsicherheitsbereich, anstatt zu vermuten, welche Packungen sicher waren.
Dokumentieren Sie das fehlerhafte Ergebnis, bevor Sie eine Korrektur vornehmen. Ein späterer erfolgreicher Prüfdurchlauf macht den Fehler nicht ungeschehen und gibt zurückgehaltene Produkte nicht frei. Wiederholen Sie nach einer Reparatur oder Justierung die betroffenen Prüfungen sowie die vorgeschriebene Prüfung des Gesamtsystems und dokumentieren Sie anschließend die Entscheidung über die zurückgehaltenen Produkte separat.
Welche Angaben gehören in das Umstellungs- und Freigabeprotokoll?
Aus der Dokumentation sollte hervorgehen, was geändert wurde, welche Konfiguration verwendet wurde, was geprüft wurde und wer die Freigabe erteilt hat. Halten Sie die Detektionsergebnisse getrennt vom beobachteten Ergebnis der Stopp- oder Ausschleusfunktion fest.
Verwenden Sie die folgenden Felder in Ihrem papiergebundenen oder elektronischen Umrüstprotokoll. Dokumentieren Sie die tatsächlich gemachten Beobachtungen. Ein unbekannter Wert ist bis zur Klärung weiterhin als unbekannt zu kennzeichnen und darf nicht als Null eingetragen werden.
| Protokollfeld | Einzutragende Angaben |
|---|---|
| Anlagen- und Produktionslaufabgrenzung | Linien- und Detektor-ID; vorheriges Produkt und vorherige Charge; letzte erfolgreiche Prüfung des vorherigen Produktionslaufs; neue Charge und Zeitpunkt der ersten Prüfung |
| Produktänderung | Bisherige und neue SKU/Rezepturversion, maximale Packungsabmessungen, Gewicht und Verpackungsaufbau |
| Prüfbedingungen | Gemessene Produkttemperatur und Messstelle; relevante Änderungen des Feuchtigkeits-/Salzgehalts; Bandgeschwindigkeit, kleinster zulässiger Abstand und Produktzuführung |
| Einstellungen und mechanischer Aufbau | Detektorprogramm oder manuelle Einstellungen; Änderungsstand; Änderungen an Führungen, Sensoren, Zeitsteuerung oder Reaktion; Person, die die Änderung vorgenommen hat |
| Jeder Prüfdurchlauf | Uhrzeit; Metallart und Kugeldurchmesser; Prüfkörper-ID; Position; Wiederholungsnummer; Detektionsergebnis; Ergebnis der mechanischen Reaktion |
| Abweichungen | Nicht bestandenes Prüfergebnis; Abgrenzung der betroffenen Produktmenge und Referenz der Produktsperrung; Korrekturmaßnahme; Ergebnisse der Wiederholungsprüfung; Entscheidung über die weitere Verwendung der gesperrten Produkte |
| Freigabe und fortlaufende Kontrollen | Freigegebener Produkt-/Betriebsbereich; Freigabezeitpunkt; Bediener und freigabeberechtigte Person; nächste planmäßige Kontrolle |
Dokumentieren Sie bei jeder Prüfung getrennt, ob der Prüfkörper “erkannt” wurde und ob die “Packung in den Ausschleusbereich gelangt ist” oder das “Förderband angehalten wurde und das verdächtige Produkt zurückgehalten wird”. Dadurch wird verhindert, dass eine reine Alarmprüfung irrtümlich als erfolgreiche Prüfung des Gesamtsystems gewertet wird.
Geben Sie den Produktionslauf erst frei, wenn alle vorgeschriebenen Prüfungen mit Prüfkörpern und alle Funktionsprüfungen der installierten Reaktionen erfolgreich abgeschlossen wurden, sämtliche Prüfmittel vollständig erfasst sind und die gemäß der betrieblichen Verfahrensanweisung verantwortliche Person den Betrieb freigibt. Führen Sie die routinemäßigen Kontrollen während der Produktion weiterhin durch; die Produktwechseldokumentation ersetzt diese nicht.
Eine zweckmäßige Checkliste für den Produktwechsel an einem Metalldetektor schließt mit einem dokumentierten Nachweis ab: Das neue Produkt wird unter den freigegebenen Bedingungen verarbeitet, jeder vorgeschriebene metallische Prüfkörper wird erkannt und verdächtige Produkte werden zuverlässig isoliert. Wenn entweder die Erkennung oder die physische Reaktion ausfällt, muss der Betrieb bis zur Behebung des Fehlers und einem erfolgreichen erneuten Test angehalten bleiben.
Für eine Förderbandanwendung wird unser LJT-F Förderband-Metalldetektor wird im Hinblick auf Produkt, Öffnung, Verpackung, Geschwindigkeit und die erforderliche Reaktion der Linie geprüft. Alarm-, Stopp-, Markierungs- und automatische Ausschleusungseinrichtungen hängen von der Projektkonfiguration ab.
Verwenden Sie das Nachrichtenfeld auf unserer Seite „Kontakt“ um die bisherigen und neuen Produktbedingungen, Verpackungsabmessungen, Bandgeschwindigkeit, Abstände, erforderlichen Metallprüfkörper und die bei der Prüfung festgestellten Fehler zu übermitteln. Fügen Sie Einzelheiten zum Linienlayout bei, damit wir die Anwendung und die Anordnung der Reaktionseinrichtungen prüfen können.
Häufig gestellte Fragen zur Produktumstellung
Können mehrere Packungsgrößen dasselbe Detektorprogramm verwenden?
Ja, sofern die freigegebenen Prüfungen diese Größen und die zugehörigen Betriebsbedingungen abdecken. Gruppieren Sie Produkte anhand der nachgewiesenen Inspektionsleistung und nicht nur nach der Rezepturbezeichnung. Die größte Verpackung ist nicht automatisch der einzige schwierige Fall: Produktzuführung, Temperatur, Abstände und Ausschleusverhalten können dazu führen, dass eine andere Größe anspruchsvoller ist.
Ist eine neue Einrichtung erforderlich, wenn sich nur das bedruckte Etikett ändert?
Eine rein visuelle Änderung des Verpackungsdesigns kann von der bestehenden Freigabe abgedeckt bleiben, sofern Etikettenmaterial, Klebstoff, Verschluss und Verpackungsaufbau unverändert bleiben. Weisen Sie diese Gleichwertigkeit nach und führen Sie die entsprechenden Laufprüfungen durch. Eine neue Metallic-Druckfarbe, ein Folienelement oder eine leitfähige Schicht erfordert eine Überprüfung und Prüfung der Verpackung und darf nicht als reine Designänderung behandelt werden.
Was ist zu tun, wenn die nächste Charge kürzer als das übliche Prüfintervall ist?
Führen Sie vor der Freigabe die vorgeschriebene Anfahr-/Umstellkontrolle sowie die für diese Charge festgelegten Kontrollen am Produktionsende vollständig durch. Eine kurze Produktionscharge darf nicht ohne Nachweis der Prozessbeherrschung zwischen zwei planmäßigen Prüfungen durchgeführt werden. Legen Sie zusätzliche Kontrollen gemäß dem betrieblichen Prüfplan und den Kundenanforderungen fest; es gibt kein einheitliches Prüfintervall, das für jedes Produkt und jeden Prozess geeignet ist.
Muss dasselbe Produkt nach einer Nassreinigung erneut geprüft werden?
Ja, führen Sie die jeweils vorgeschriebenen Wiederanlaufkontrollen nach der Reinigung vollständig durch, auch wenn sich der Produktcode nicht geändert hat. Bringen Sie das Band, die Führungen und die eingebauten Sensoren wieder in den betriebsbereiten Zustand, prüfen Sie die Anlage auf Rückstände oder Wasser an Stellen, an denen diese nicht verbleiben dürfen, und lassen Sie die Ausrüstung den festgelegten Betriebszustand erreichen. Führen Sie anschließend vor der Freigabe die vorgeschriebenen Prüfungen mit Produkt sowie die Reaktionstests durch.
Wer darf die Linie freigeben, wenn die QA nicht vor Ort anwesend ist?
Die Freigabe darf ausschließlich durch eine Person erfolgen, der diese Verantwortung gemäß der dokumentierten betrieblichen Verfahrensanweisung übertragen wurde. Dies kann ein geschulter, autorisierter Produktionsmitarbeiter sein, sofern das Verfahren dies zulässt. Legen Sie vor der Umrüstung die Zuständigkeit und den Eskalationsweg fest; ist kein Freigabeberechtigter verfügbar, rechtfertigt dies nicht, eine fehlgeschlagene oder unvollständige Prüfung zu umgehen.




