Finden Sie die passende Ausrüstung nach Einbauort und Trennaufgabe.
Alle Magnetabscheider →Beginnen Sie mit dem Material oder der Produktionslinie, die Sie schützen möchten.
Alle Anwendungen →Technologien vergleichen, Parameter prüfen und Ihre Angebotsanfrage vorbereiten.
Alle Leitfäden →Sehen Sie sich das Werk, die Qualitätsprüfungen und Antworten an, bevor Sie ein Angebot anfordern.
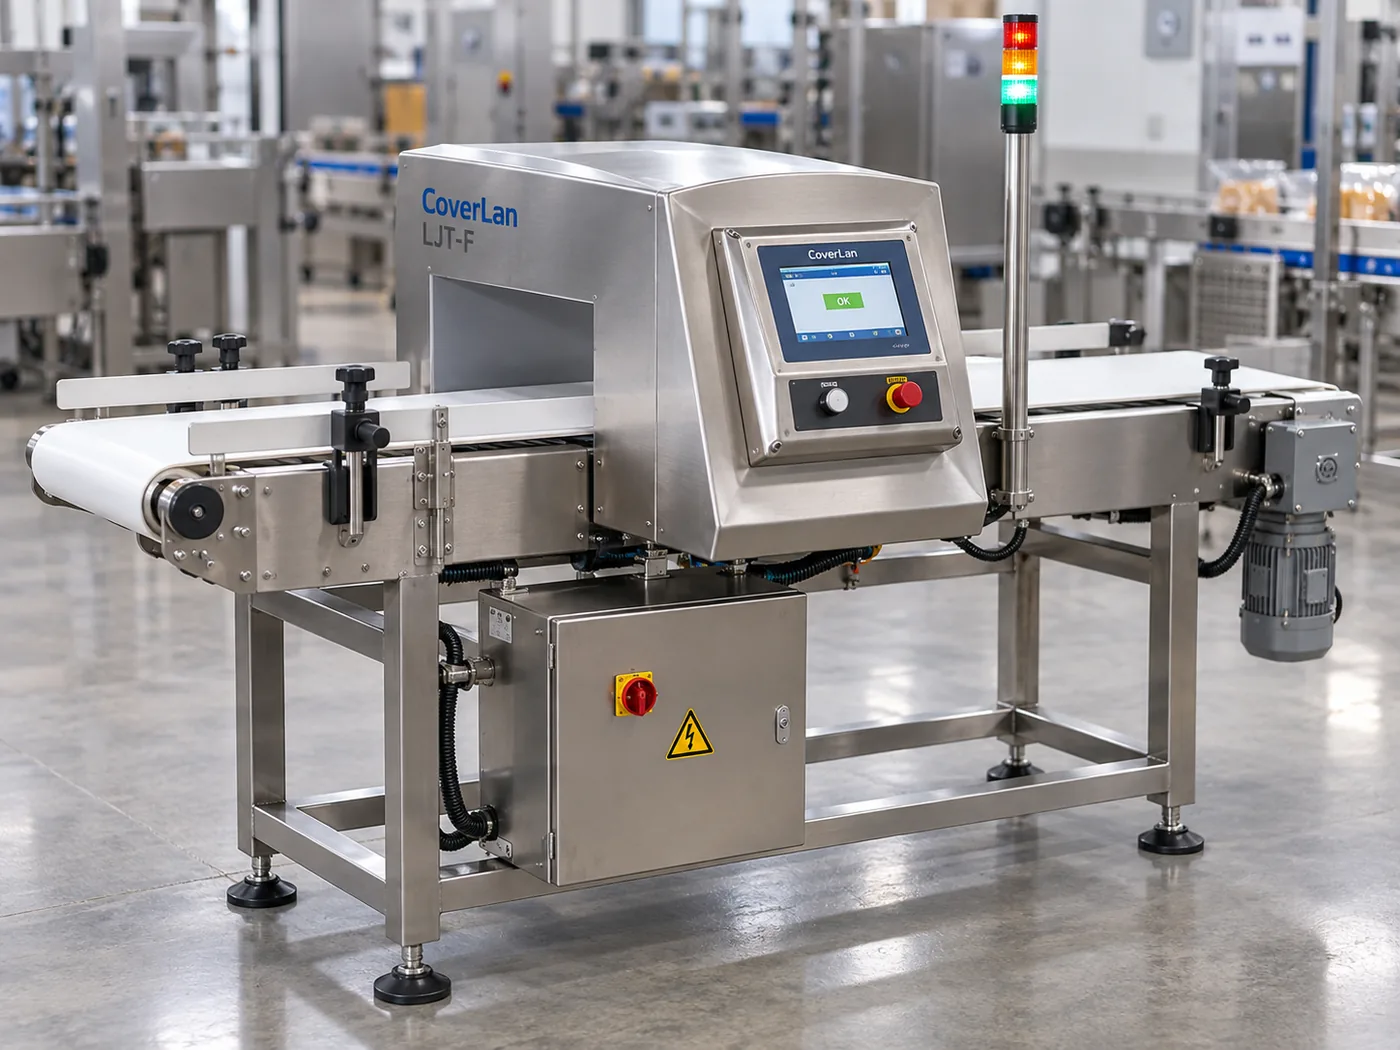
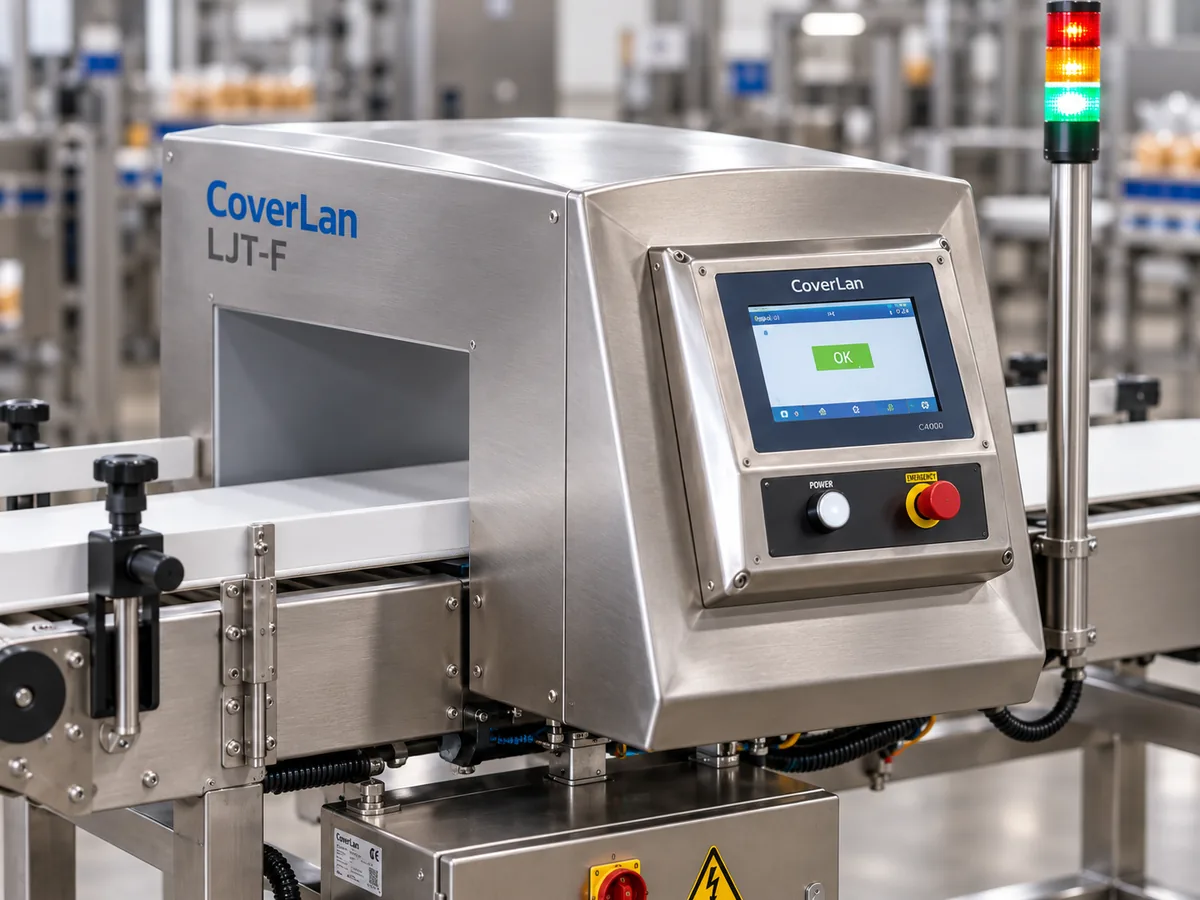
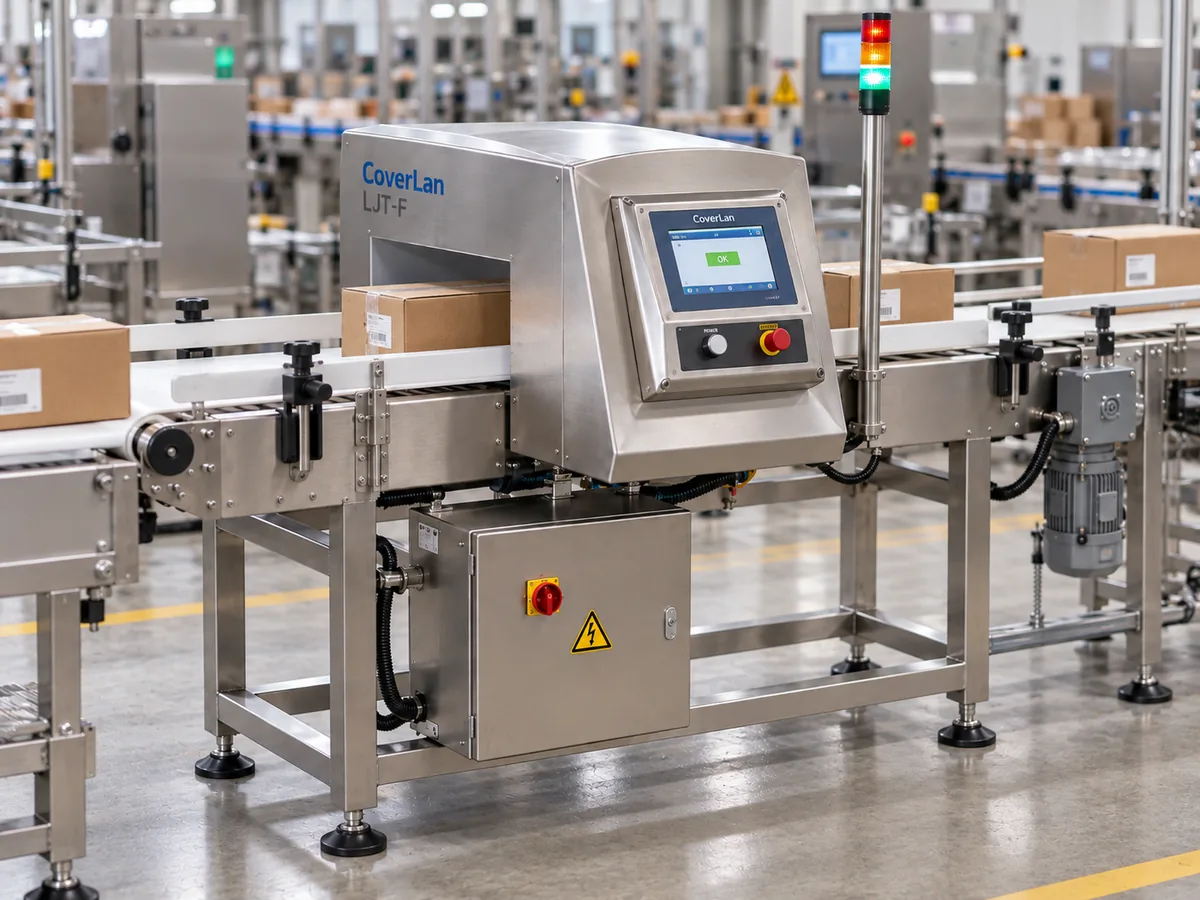
Inline-Metallinspektion für Produkte, die auf einem Förderband transportiert werden. Der LJT-F erkennt Verunreinigungen durch Eisenmetalle, Nichteisenmetalle und Edelstahl und kann mit einem Alarm, einem Bandstopp, einer Markiereinrichtung oder einer Ausschleusvorrichtung betrieben werden.
Verwenden Sie die aufgeführten Werte für eine erste Eignungsprüfung. Die endgültigen Abmessungen, Betriebsbedingungen und Projektschnittstellen werden vor der Produktion für das ausgewählte Modell bestätigt.
500–700 mm
Wählen Sie eine Größe entsprechend Ihrer Produktbreite und dem erforderlichen seitlichen Abstand.
100–300 mm
Verwenden Sie die kleinste praktikable Öffnung, durch die Ihr Produkt sicher hindurchpasst.
1500–1800 mm
Prüfen Sie den verfügbaren Platz für Aufgabe, Detektor und Abgabe in Ihrer Linie.
710 mm angegeben
Bestätigen Sie die endgültige Schnittstelle zur Linie vor der Produktion.
Einstellbar, bis zu 60 m/min angegeben
Die endgültige Geschwindigkeit hängt vom Produktabstand, den Erkennungsanforderungen und der Reaktionszeit ab.
OEM unterstützt
Senden Sie uns Produktabmessungen und Linienlayout, wenn die angegebenen Größen nicht zu Ihrer Installation passen.
Der LJT-F eignet sich, wenn Ihr Produkt auf einem Förderband transportiert wird und durch die Detektoröffnung passt. Diese Öffnung wird häufig als Erkennungsöffnung bezeichnet. Wird Metall erkannt, kann das System einen Alarm auslösen, das Band stoppen, das Produkt markieren oder mit einer automatischen Ausschleusvorrichtung zusammenarbeiten.
Wenn der Hauptfremdkörper kein Metall ist – beispielsweise Glas, Stein, Knochen oder dichter Kunststoff – oder Ihr Produkt keine praktikable Detektoröffnung passieren kann, ist möglicherweise ein anderes Inspektionsverfahren oder ein anderes Linienlayout besser geeignet.
Sie lösen unterschiedliche Aufgaben. Ein Förderband-Metalldetektor prüft das Fördergut während des Transports auf Metall und sendet ein Signal, wenn Metall erkannt wird. Ein Magnetabscheider erfasst magnetisch ansprechende Verunreinigungen physisch aus dem Materialstrom.
| Methode | Hauptaufgabe | Typischer Metalltyp | Was nach der Erkennung oder Abscheidung geschieht |
|---|---|---|---|
| Förderband-Metalldetektor | Prüft das durch eine Detektoröffnung laufende Produkt. | Eisenmetalle, Nichteisenmetalle und Edelstahl unter geeigneten Produkt- und Anlagenbedingungen. | Kann einen Alarm, einen Bandstopp, eine Markierung oder die bestätigte Ausschleusevorrichtung auslösen. |
| Magnetabscheider | Erfasst oder trennt magnetisch ansprechbare Metalle aus dem Produktstrom ab. | Überwiegend eisenhaltige und andere stark magnetische Verunreinigungen, abhängig vom Abscheider und vom Prozess. | Das Magnetsystem hält das erfasste Material physisch fest oder leitet es aus dem Materialstrom aus. |
Die vorliegende Spezifikation des LJT-F unterteilt die zu erkennenden Metalle in eisenhaltige Metalle (Fe), Nichteisenmetalle (NFe) und Edelstahl (SUS). Die kleinste detektierbare Metallgröße ist nicht für jedes Produkt gleich. Sie hängt von Ihrem Produkt, der Detektoröffnung, der Metallart und ihrer Position, der Bandgeschwindigkeit, der Verpackung sowie den Umgebungsbedingungen ab.
Der grundlegende Prozess ist einfach: Das Produkt wird durch die Detektoröffnung bewegt, das Signal wird geprüft, eine metallbedingte Veränderung wird erkannt und anschließend reagiert die Anlage wie vereinbart.
Das Förderband transportiert das Produkt mit der vorgesehenen Bandgeschwindigkeit durch die Detektoröffnung.
Der Detektor überwacht das Signal, während das Produkt durch die Öffnung läuft.
Erreicht das Signal das eingestellte Erkennungsniveau, identifiziert das System das Produkt für die erforderliche Reaktion.
Die bestätigte Konfiguration kann einen Alarm auslösen, das Förderband stoppen, das Produkt markieren oder eine automatische Ausschleusvorrichtung aktivieren.
Bei der Projektprüfung kontrollieren wir die zentralen Faktoren der technischen Auslegung von Metalldetektionssystemen an Förderanlagen: Detektoröffnung, Produkteffekt, Metallart und -position, Verpackung, Liniengeschwindigkeit, nahegelegene Metallteile, Vibrationen und Reaktionszeit.
Verwenden Sie die kleinste Öffnung, durch die Ihr Produkt noch sicher hindurchläuft. Eine größere Detektionsöffnung erschwert in der Regel die Erkennung sehr kleiner Metallteile.
Bestimmte Produkte können auch dann ein Signal erzeugen, wenn kein Metall vorhanden ist. Feuchtigkeit, Salzgehalt, Temperatur und Produktkonsistenz können dieses Signal verändern. In der Industrie wird dies als Produkteffekt bezeichnet; dadurch können sehr kleine Metallteile schwerer zu erkennen sein.
Verschiedene Metalle sind nicht gleichermaßen leicht zu erkennen. Eisenmetalle, Nichteisenmetalle und Edelstahl können unterschiedliche Detektorreaktionen hervorrufen. Auch die Größe, Position und Ausrichtung des Metallteils spielen eine Rolle.
Die vorliegende Spezifikation nennt eine einstellbare Bandgeschwindigkeit von bis zu 60 m/min. Die endgültige Geschwindigkeit muss dennoch zu den Produktabständen, dem erforderlichen Metallerkennungsniveau und dem Zeitpunkt der Ausschleusung passen.
Ein Bandstopp, auch Verriegelung (Interlock) genannt, erfordert im Vergleich zu einer automatischen Ausschleusanlage andere Platzverhältnisse und Steuerungen. Schnell laufende Linien benötigen hinter dem Detektor außerdem ausreichend Abstand, damit das richtige Produkt ausgeschleust werden kann.
Metall in der Nähe, Vibrationen und elektrische Störungen können den Detektor beeinflussen. Außerdem benötigen wir um den Detektor herum ausreichend Freiraum, damit umgebende Metallteile den Detektor nicht stören.
Instabile Ergebnisse bedeuten nicht immer, dass der Detektor eine höhere oder niedrigere Empfindlichkeitseinstellung benötigt. Prüfen Sie zunächst das Produkt, die Durchlassöffnung, umgebende Metallteile und die Bedingungen der Förderlinie.
Das Produkt kann ein eigenes Signal erzeugen. Dieser Produkteffekt kann dazu führen, dass sich kleine Metallteile schwerer vom normalen Produktsignal unterscheiden lassen.
Eine größere, nicht benötigte Öffnung erschwert in der Regel die Erkennung sehr kleiner Metallteile. Beginnen Sie mit der kleinsten für Ihr Produkt praktikablen Öffnung.
Metall in der Nähe des Detektors kann mit dem Messfeld wechselwirken. Halten Sie entsprechend den Anforderungen der endgültigen Installation einen ausreichend großen, metallfreien Bereich um den Detektor frei.
Maschinenvibrationen, eine instabile Befestigung oder elektrische Störungen können ein stabiles Signal beeinträchtigen und sollten während der Installation überprüft werden.
Elektrisch leitfähige Verpackungen, Produkttemperatur, Feuchtigkeit oder Änderungen der Rezeptur können das normale Produktsignal verändern.
Wenn die Produkte zu dicht aufeinanderfolgen oder sich die Abstände ändern, kann der Detektor Metall zwar korrekt erkennen, die Ausschleusung jedoch zum falschen Zeitpunkt auslösen und das falsche Produkt entfernen.
Vor der ersten Prüfung benötigen Sie nicht jedes technische Detail. Beginnen Sie mit dem Produkt, der Detektoröffnung, der Liniengeschwindigkeit und der erforderlichen Reaktion. Anschließend bestätigen Sie die verbleibenden Angaben Schritt für Schritt.
Bestätigen Sie die maximale Produktbreite, -höhe und -länge. Das Produkt muss die Detektoröffnung passieren können, ohne sie zu berühren.
Verwenden Sie die kleinste Detektoröffnung, durch die das Produkt sicher hindurchpasst. Eine größere, nicht benötigte Öffnung kann die Erkennung sehr kleiner Metallteile erschweren.
Nasse, salzhaltige oder elektrisch leitfähige Produkte können ein eigenes Signal erzeugen. Dies wird als Produkteffekt bezeichnet und sollte mit dem tatsächlichen Produkt geprüft werden.
Die Bandgeschwindigkeit muss gemeinsam mit Produktlänge, Produktabständen, Reaktionsstrecke und der für einen Stopp oder Ausschleusvorgang erforderlichen Zeit betrachtet werden.
Legen Sie fest, ob die Linie nach der Metalldetektion einen Alarm auslösen, stoppen, das Produkt kennzeichnen oder eine freigegebene automatische Ausschleusvorrichtung verwenden soll.
Die endgültige Detektionsleistung sollte mit dem tatsächlichen Produkt oder einer repräsentativen Probe unter den vorgesehenen Linienbedingungen geprüft werden.
Bestimmte Linienbedingungen müssen vor der Bestätigung des Modells oder des Erkennungsziels genauer geprüft werden. Wenn Sie diese Angaben frühzeitig übermitteln, lässt sich vermeiden, dass eine Detektoröffnung, eine Reaktionsmethode oder eine Prüfbedingung ausgewählt wird, die nicht zum tatsächlichen Prozess passt.
Die nachstehende Tabelle zeigt die Abmessungen aus der aktuellen LJT-F-Spezifikation. Gehen Sie zunächst von Ihrer maximalen Produktbreite und -höhe aus und prüfen Sie anschließend Förderbandlänge und Förderhöhe anhand des verfügbaren Installationsraums.
| Modell | Nennbandbreite | Höhe der Detektoröffnung | Detektorbandbreite | Fördererlänge | Fördererhöhe | Ein guter Ausgangspunkt, wenn … |
|---|---|---|---|---|---|---|
| LJT-F-5010 | 500 mm | 100 mm | 470 mm | 1500 mm | 710 mm | |
| LJT-F-5020 | 500 mm | 200 mm | 470 mm | 1500 mm | 710 mm | |
| LJT-F-6015 | 600 mm | 150 mm | 570 mm | 1500 mm | 710 mm | |
| LJTF-6020 | 600 mm | 200 mm | 570 mm | 1600 mm | 710 mm | |
| LJT-F-7030 | 700 mm | 300 mm | 670 mm | 1800 mm | 710 mm |
Die bereitgestellten technischen Daten nennen außerdem 8 Speicherplätze und eine einstellbare Bandgeschwindigkeit von bis zu 60 m/min.
| Prüfpunkte | Warum das wichtig ist | Was Sie uns senden sollten |
|---|---|---|
| Ihr Produkt und Ihre Verpackung | Nasse, salzhaltige oder leitfähige Produkte sowie bestimmte Verpackungen können das Detektorsignal und die Produktführung beeinflussen. | Produktname, Produktzustand, Feuchte- oder Salzgehalt sowie Verpackungsart. |
| Produktgröße | Hilft uns, die kleinste Detektoröffnung auszuwählen, durch die Ihr Produkt noch sicher hindurchgeführt werden kann. | Maximale Breite, Höhe und Länge des Produkts. |
| Zu detektierendes Metall | Gibt an, welcher Metall-Prüfkörper und welches Prüfverfahren berücksichtigt werden müssen. | Fe, Nichteisenmetall oder Edelstahl sowie die erforderliche Prüfkörpergröße, falls Sie bereits einen Prüfkörper haben. |
| Bandgeschwindigkeit und Durchsatz | Der Durchsatz gibt an, wie viel Produkt innerhalb eines bestimmten Zeitraums die Förderlinie passiert. Er beeinflusst die Abstände und die Reaktionszeit der Anlage. | Aktuelle Bandgeschwindigkeit, gewünschter Ausstoß bzw. Durchsatz und Produktabstände. |
| Verfügbarer Platz | Gibt an, ob Fördererlänge, Anlagenhöhe und Detektorposition in Ihre Linie integriert werden können. | Linienzeichnung, verfügbarer Platz sowie Angaben zu Auf- und Abgabebereich. |
| Was soll nach der Detektion geschehen? | Legt fest, wie die Linie reagieren soll, wenn Metall erkannt wird. | Bevorzugte Reaktion: Alarm, Förderbandstopp oder Verriegelung, Kennzeichnung bzw. automatische Ausschleusung. |
| Wie Sie das System testen möchten | Damit erhalten wir eine klare Prüfmethode, bevor Ergebnisse zur Empfindlichkeit besprochen werden. | Prüfkörperstandard, Prüfpositionen, Anzahl der Wiederholungen und Gut-/Schlecht-Anforderung, sofern bereits festgelegt. |
Die Detektion ist nur dann sinnvoll, wenn die Reaktion der Förderlinie zu Ihrem Produkt und Ihrem Produktionsablauf passt. Die bereitgestellten Angaben führen Alarm, Förderbandstopp oder Verriegelung, Kennzeichnung und automatische Ausschleusung als verfügbare Reaktionsmöglichkeiten auf. Die endgültige Hardware und Ablaufsequenz werden für jedes Projekt bestätigt.
| Reaktion | Funktion | Was wir prüfen müssen |
|---|---|---|
| Alarm | Warnt das Bedienpersonal, wenn Metall erkannt wird. | Alarmtyp und die anschließenden Maßnahmen für das Bedienpersonal. |
| Förderbandstopp / Verriegelung | Stoppt die Produktbewegung oder sendet ein Stoppsignal an die Produktionslinie. | Stopplogik, Wiederanlaufverfahren sowie das Verhalten der vor- und nachgeschalteten Linie. |
| Kennzeichnung | Kennzeichnet das verdächtige Produkt zur späteren Ausschleusung oder Kontrolle. | Produktoberfläche, Verpackungsart und Kennzeichnungsverfahren. |
| Automatische Ausschleusung | Entfernt das verdächtige Produkt automatisch aus der Produktionslinie. | Produktgewicht, Produktgröße, Abstände, Bandgeschwindigkeit und verfügbare Ausschleusstrecke. |
Corvelan supports OEM configurations for project-specific line requirements. Start with your product size, required detector opening, conveyor height, available line length and the response you need after metal is found.
Wir prüfen Detektoröffnung, Förderbandbreite, Förderbandlänge und Linienhöhe im Hinblick auf Ihr Produkt und den verfügbaren Einbauraum.
Senden Sie uns eine Zeichnung oder einen klaren Layoutplan mit Einlauf, Auslauf, Förderrichtung, nahegelegenen Metallkonstruktionen sowie den Punkten, an denen die Linie stoppen, alarmieren, markieren oder ausschleusen muss.
Die Unterstützung durch OEM bedeutet nicht automatisch, dass jede Option für Material, Steuerung, Gehäuse oder Konformität verfügbar ist. Projektspezifische Anforderungen werden vor der Angebotserstellung und Produktion bestätigt.
Bevor wir die endgültige Maschinenausführung und das Angebot erstellen, senden Sie uns bitte die Höhen von Einlauf und Auslauf, die verfügbare Förderbandlänge, Angaben zur Produktübergabe, die Detektoröffnung, Produktführungen, die Linienrichtung, nahegelegene Metallkonstruktionen sowie den Zugang für Reinigung und Wartung. Wenn Sie eine automatische Ausschleusung benötigen, senden Sie uns außerdem den Produktabstand, die verfügbare Ausschleusstrecke sowie alle Anforderungen an Druckluft oder Elektrik.
Corvelan can provide installation and commissioning support for supplied equipment. Commissioning means checking the machine setup and operation after installation. The exact support scope is confirmed for each project.
Halten Sie das Förderband und die Detektoröffnung frei von Materialablagerungen und losem Metall, die Fehlsignale oder einen instabilen Betrieb verursachen können. Zu den regelmäßigen Prüfungen sollten der Bandlauf, die Befestigung des Detektors, Veränderungen an Metallteilen in der Nähe, die Bewegung der Ausschleusevorrichtung und alle Sensoren gehören, die zur Bestätigung eines ausgeschleusten Produkts eingesetzt werden.
Die elektrische Freischaltung, Schutzeinrichtungen und Zugangsverfahren müssen dem endgültigen Maschinendesign und den Sicherheitsvorschriften an Ihrem Standort entsprechen.
Ein ordnungsgemäßer Detektionstest sollte zeigen, dass das komplette System unter Ihren realen Bedingungen an der Linie funktioniert. Diese Art der Prüfung wird häufig als Validierung bezeichnet. Verwenden Sie Ihr tatsächliches Produkt oder eine repräsentative Probe, vereinbarte Metallprüfkörper und die vorgesehene Bandgeschwindigkeit. Platzieren Sie die Prüfkörper an den Positionen, die Sie überprüfen müssen, und bestätigen Sie die vollständige Reaktion – von der Detektion über den Alarm und den Bandstopp bis zur Ausschleusung.
Legen Sie vor der Prüfung fest, welche Metallgröße das System erkennen muss und wie die Linie reagieren soll, wenn dieses Metall detektiert wird. Falls Sie bereits über eine Prüfmethodik eines Einzelhändlers, Kunden oder Ihrer internen Qualitätssicherung verfügen, senden Sie diese mit Ihrer Anfrage, damit wir die Maschineneinstellung daran prüfen können.
Wir konzentrieren uns darauf, den Detektor auf das Produkt und die Produktionslinie abzustimmen, anstatt die Maschine allein anhand eines einzelnen Werts auszuwählen.
Wir prüfen Produktgröße, Produktzustand, Verpackung und die zu detektierende Metallart, bevor wir Detektoröffnung und Modell genauer festlegen.
Bandgeschwindigkeit, Produktabstände, verfügbarer Platz sowie die erforderliche Reaktion durch Alarm, Stopp, Markierung oder Ausschleusung werden gemeinsam betrachtet.
OEM-Konfigurationen können geprüft werden, wenn die angegebenen Abmessungen nicht zu Ihrem vorhandenen Förderband oder Einbauraum passen.
Für die gelieferten Anlagen steht Support zur Verfügung; der Projektumfang wird vor der Lieferung bestätigt.
Wir empfehlen, Produkt, Prüfstück, Detektoröffnung, Geschwindigkeit und erforderliche Reaktion zu bestätigen, bevor ein Empfindlichkeitsergebnis als aussagekräftig bewertet wird.
Wenn eine Bedingung noch geprüft oder bestätigt werden muss, lassen wir sie offen, anstatt eine ungeprüfte Annahme in eine verbindliche Leistungsangabe umzuwandeln.
Wir prüfen das Produkt, die maximale Größe, die Bandgeschwindigkeit, die Detektoröffnung, den verfügbaren Platz und die Reaktion der Anlage bei einer Metallerkennung.
Wir bestätigen das ausgewählte Modell bzw. die Ausrichtung OEM, die Endabmessungen, die Maschinenschnittstellen, die Projektzeichnung oder Spezifikation sowie die vereinbarten Optionen.
Wir bestätigen die Einbausituation, die Produkteinstellungen, das Verfahren für den Erkennungstest sowie die erforderliche Alarm-, Stopp-, Kennzeichnungs- oder Ausschleusreaktion.
Beginnen Sie mit vier Angaben. In der Regel reichen diese aus, damit wir die grundlegende Maschinengröße und die Auslegung der Anlage prüfen können, ohne dass Sie ein langes technisches Formular ausfüllen müssen.
Teilen Sie uns mit, welches Produkt auf dem Förderband transportiert wird, wie es verpackt ist und welche maximalen Produktabmessungen vorliegen.
Teilen Sie uns mit, ob Sie Eisen (Fe), Nichteisenmetalle oder Edelstahl detektieren müssen, und geben Sie gegebenenfalls die erforderliche Größe der Prüfkörper an.
Senden Sie uns die Bandgeschwindigkeit, den Produktabstand und die angestrebte Ausbringung. Die Ausbringung wird auch als Durchsatz bezeichnet.
Senden Sie uns den verfügbaren Platz, die Förderhöhe, die Anordnung von Auf- und Abgabe sowie die gewünschte Reaktion der Anlage nach der Erkennung von Metall.
Falls verfügbar, senden Sie uns außerdem Angaben zu Feuchte- oder Salzgehalt, Temperatur, Linienzeichnung, Reinigungsanforderungen, Stromversorgung, gewünschter Ausschleusung, Zielort sowie zu erforderlichen Prüf- oder Dokumentationsstandards.
Die LJT-F-Spezifikation unterscheidet zwischen Eisenmetallen, Nichteisenmetallen und Edelstahl. Die kleinste erkennbare Metallgröße hängt weiterhin vom Produkt, der Detektoröffnung, der Position des Metalls, der Verpackung und den Bedingungen in der Förderlinie ab.
Beginnen Sie mit der kleinsten Öffnung, durch die Ihr Produkt sicher hindurchgeführt werden kann. Eine größere Öffnung erschwert im Allgemeinen die Erkennung sehr kleiner Metallteile. Senden Sie uns daher vor der endgültigen Auswahl des Modells die maximale Produktbreite und -höhe.
Die Empfindlichkeit verändert sich abhängig von der Detektoröffnung, der Metallart und ihrer Position, den Produkteigenschaften, der Verpackung, der Liniengeschwindigkeit, Vibrationen, Metall in der Nähe und weiteren Betriebsbedingungen. Daher sollte ein einzelner Empfindlichkeitswert nicht als Garantie für jedes Produkt betrachtet werden.
Nasse, salzhaltige oder elektrisch leitfähige Produkte können in einem Metalldetektor ein eigenes Signal erzeugen. In der Branche wird dies als Produkteffekt bezeichnet. Dadurch können kleine Metallteile schwerer vom normalen Produktsignal unterschieden werden. Außerdem kann es zu Fehlauswürfen kommen, wenn die Einstellung nicht auf das Produkt abgestimmt ist.
Zu den häufigsten Ursachen gehören der Produkteffekt, eine unnötig große Öffnung, Metall in der Nähe oder bewegtes Metall, Vibrationen, elektrische Störungen, leitfähige Verpackungen, Produktveränderungen, ein instabiler Abstand und eine falsch eingestellte Ausschleuszeit.
Die bereitgestellten Informationen nennen Alarm, Bandstopp oder Verriegelung, Kennzeichnung und automatischen Ausschleusvorgang als verfügbare Reaktionsmöglichkeiten. Die endgültige Ausführung und Reaktionszeit der Hardware müssen auf Produkt, Produktabstand, Bandgeschwindigkeit und den verfügbaren Platz in der Linie abgestimmt werden.
Verwenden Sie einen Metalldetektor, wenn Sie ein bewegtes Produkt auf Metall untersuchen und eine Reaktion der Linie auslösen müssen. Verwenden Sie einen Magnetabscheider, wenn die Hauptaufgabe darin besteht, magnetisch ansprechende Verunreinigungen physisch aus dem Prozessstrom abzuscheiden.
Senden Sie uns das Produkt und die Verpackung, die maximalen Produktabmessungen, die Anforderungen an Metall oder Prüfkörper, die Bandgeschwindigkeit oder den Durchsatz, den Produktabstand, den verfügbaren Platz in der Linie sowie die gewünschte Reaktion nach der Metallerkennung. Eine Linienzeichnung ist hilfreich, sofern sie verfügbar ist.

Teilen Sie uns Ihr Produkt, die maximale Größe, das zu erkennende Metall, die Bandgeschwindigkeit oder den Durchsatz, den verfügbaren Platz sowie die gewünschte Reaktion der Anlage mit. Wir prüfen die Baugröße des LJT-F, die OEM-Richtung bei Bedarf sowie die noch zu bestätigenden Details.